
エンジニアリングにおいて、CNC フィレット加工とは、内部または外部の角を丸めることです。これらの丸いエッジは、内部部品と外部部品の両方に存在します。
凸型フィレットは外側のフィレットで、凹型フィレットは内側のフィレットです。主な機能は、応力集中を最小限に抑え、構造内の応力を分散させることです。
フィレット半径は、丸みを帯びた内部エッジまたはコーナーとして定義されます。これにより、鋳造品質と耐荷重能力が向上します。鋳造設計でも、フィレット半径によってパフォーマンスが向上します。
このガイドでは、フィレットとは何か、フィレットはどのように加工され、設計されるか、そして主な用途について説明します。
フィレットとは何か?目的とフィレットのデザイン
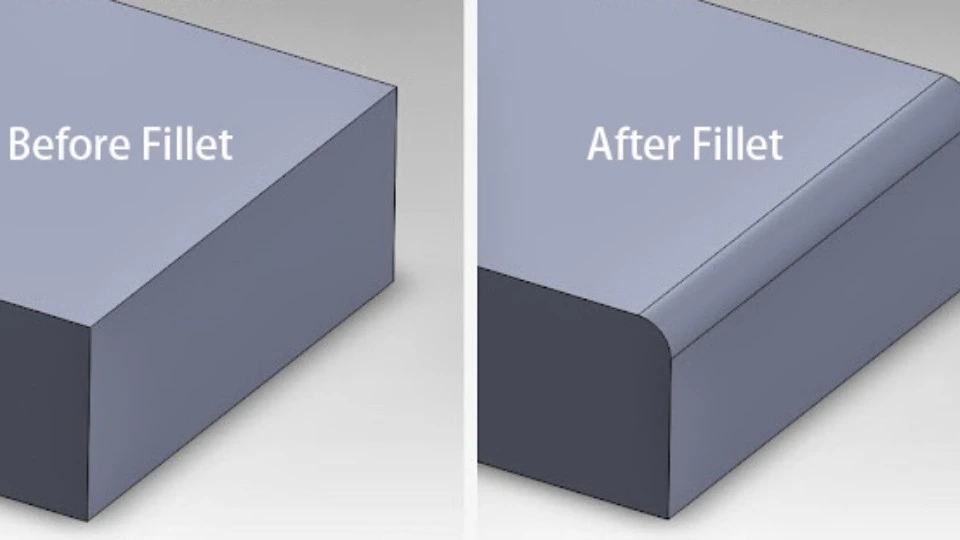
画像名: フィレット加工
フィレット定義エンジニアリング 方向転換時にエッジを使用することで、応力が軽減されます。また、これらのエッジはより滑らかで丸いため、摩擦が軽減され、製品の頑丈さと寿命が長くなります。これらは疲労レベルを軽減し、部品の耐荷重能力を高めるのに役立ちます。ほとんどの設計では、面取りではなくフィレットを使用して応力が軽減されます。
フィレットには実用的な用途もありますが、見た目を美しくする効果もあります。エッジの滑らかさも丸みを帯び、オブジェクトにプロフェッショナルな外観を与えます。内側のフィレットはくり抜かれたように見え、外側のフィレットは突き出ているように見えます。ただし、フィレットを単に見た目だけに使用する場合、CNC 加工にはコストと時間がかかります。
ベベルや面取りは、フィレットによく似ています。ただし、これらは同じではありません。フィレットは丸いのに対し、ベベルは角度が付けられています。機械加工されたエッジは、エッジを溶接したり、その他の方法で強力で永続的な接続を作成するために使用される場合にも、ベベル加工されることがあります。
今すぐプロリアンをお試しください!
部品設計でフィレットの使用を避けるべき状況は?
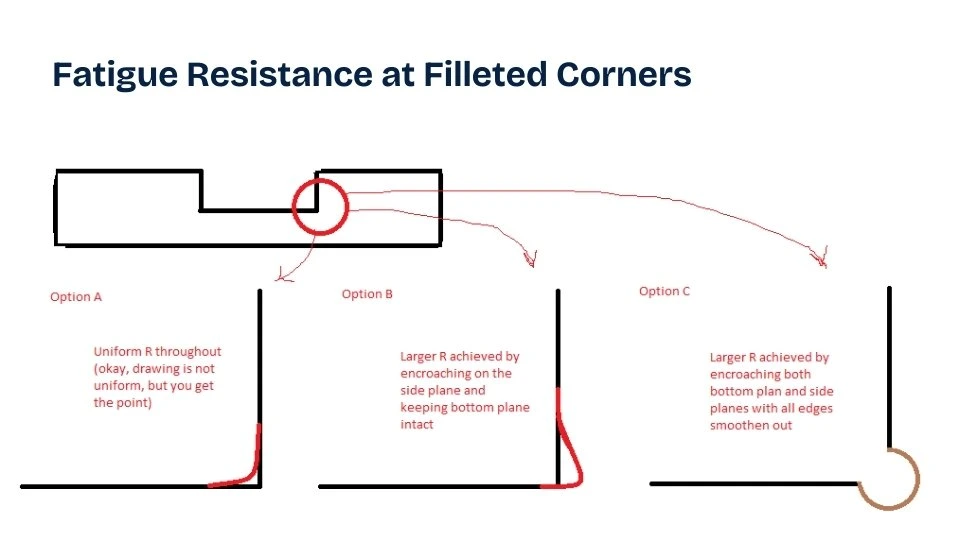
画像名: フィレットコーナーの疲労抵抗
フィレットはパーツの設計を強化しますが、場合によっては余分なコストがかかることがあります。パーツに機能的な利点がない場合はフィレットを使用しないでください。フィレットを避けるべきシナリオをいくつか示します。
下端のフィレットを避ける
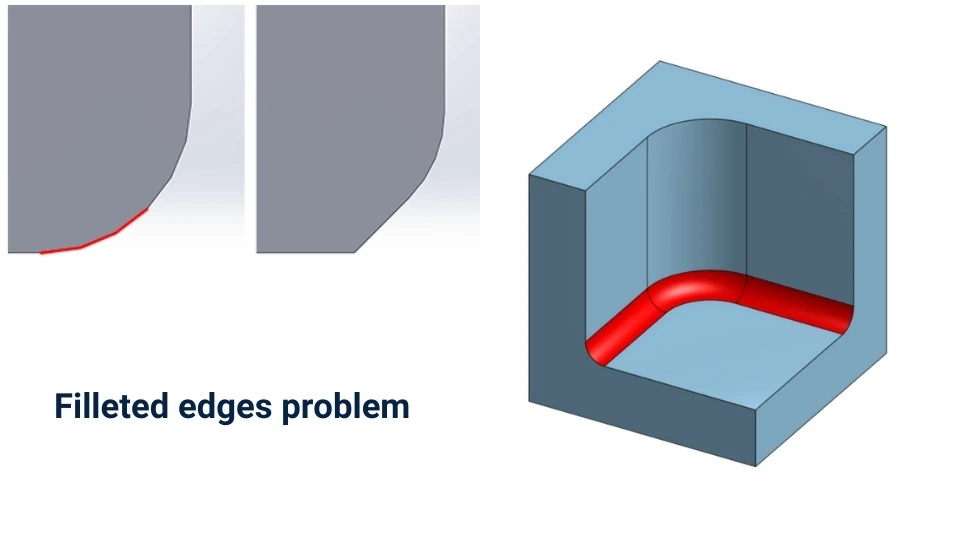
名前: フィレットエッジチャレンジ
止まり穴やポケットの底のエッジをフィレット加工すると、見た目は良くなりますが、追加コストがかかる傾向があります。ボールエンドミルが必要で、スクエアミルよりもコストがかかります。これらのエンドミルは 3D 加工操作を必要とするため、生産が遅くなり、手順が複雑になります。さらに、ボールエンドミルは、スクエア底の切削工具と比較すると、工具寿命と材料切削速度が低下します。
キャビティの底部の応力の低減は、通常、深さの変更または形状の位置の変更によって最適化されます。これらの変更は、床レベルで複雑なキャビティをフィレット加工するよりも経済的です。
3D プリントされたオブジェクトではフィレットを使用しないでください。
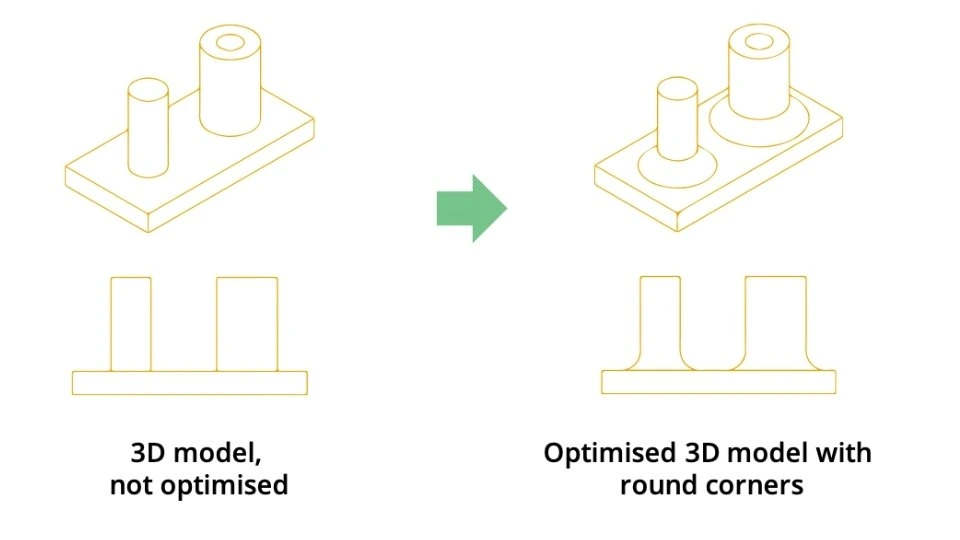
画像名: 3D フィレット モデル
3D プリントではフィレット加工は不要になります。この技術により複雑な構造を作成できるためです。付加製造部品には応力緩和フィレットは必要ありません。平坦または直線のエッジや鋭角などのポケットは、追加機能なしで直接印刷できます。材料で完全にカプセル化され、必ずしも機械加工を必要としない密閉空洞を設計および製造することが可能です。
3Dプリントから CNC機械加工プロセス設計を再検討してください。プロセスに大きな制限があるため、時間と費用がかかり、コスト効率が悪くなります。
面取りとフィレットの違いは何ですか?
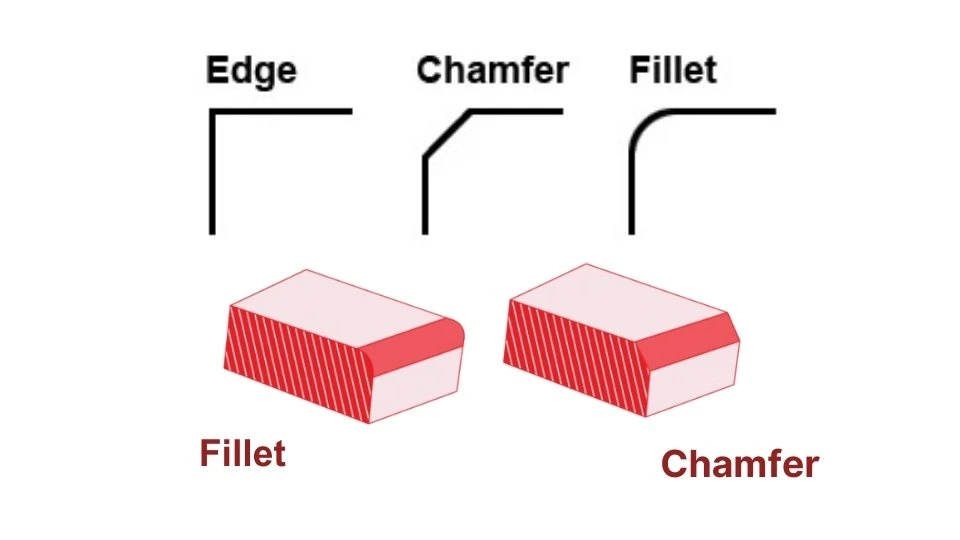
画像名: フィレットと面取りのデザイン
主な違いは次のとおりです。 フィレットと面取り
機械加工:
- フィレット加工プロセスでは、さまざまな半径サイズに対応するツールが必要です。一方、面取りでは、さまざまな寸法に対して 1 つのツール サイズを使用します。
- 面取り加工は、フィレット加工に比べて安価です。フィレット加工は通常、部品や加工の生産コストの増加につながります。
- フィレットには鋭いエッジや角がないので安全です。面取りは触ると鋭いエッジになるため、注意が必要です。
- フィレット加工では、応力がより大きな半径に分散されます。そのため、変形しにくくなります。面取りでは応力が集中し、曲がる場合があります。
- 面取りエッジの加工と比較すると、フィレットの作成にはより多くの時間がかかります。フィレット設計は要求が少し厳しく、加工中に高い精度が求められます。
- フィレット加工は、エッジが曲がっているため、より多くの時間と技術を必要とします。鋳造と鍛造は、フィレットを作るための数少ない最良の方法です。他のプロセスと比較すると、面取りはより速く、機械加工をあまり必要としません。
今すぐプロリアンをお試しください!
フィレットの加工方法: 重要な考慮事項
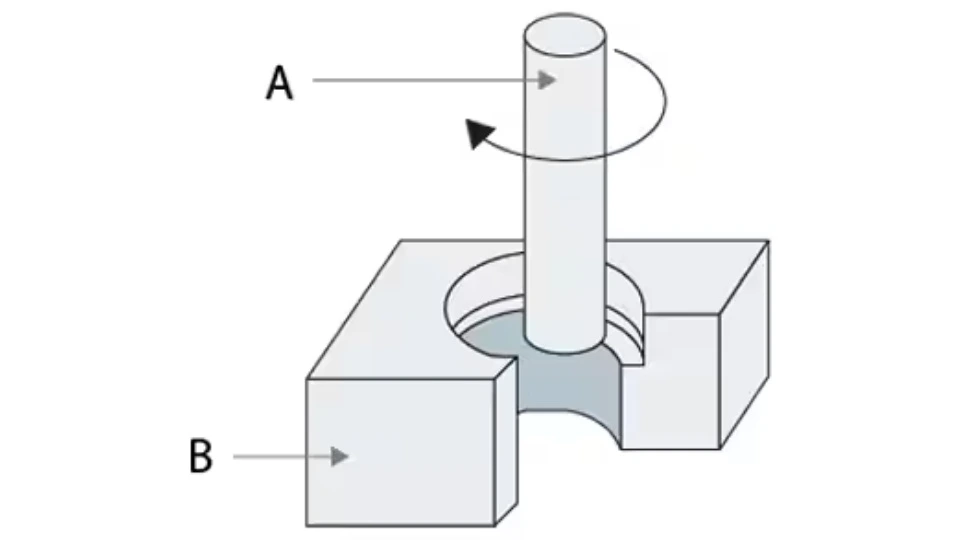
画像名: フィレットラウンドエッジの描写
フィレットを設計するには、次の点を考慮してください。
- CNC加工による底部の端
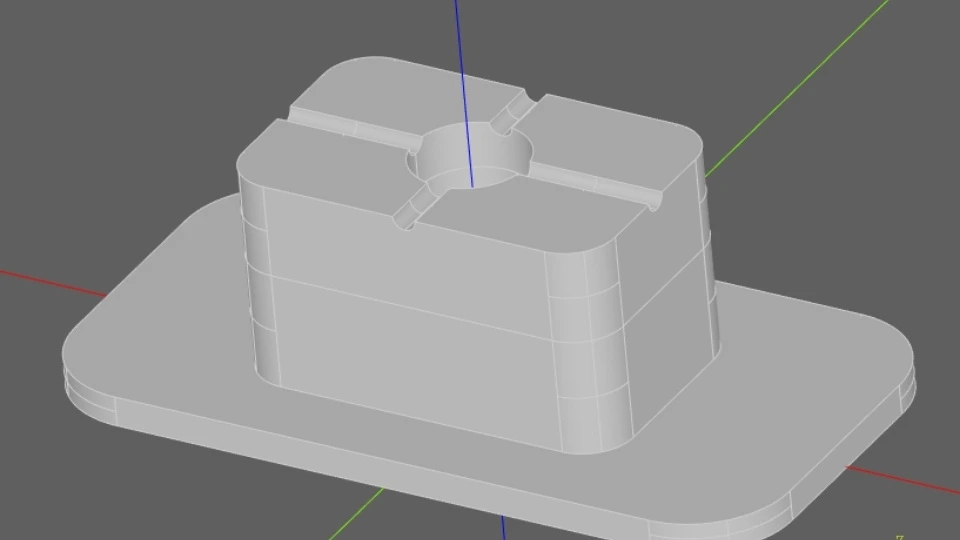
画像名: 凹型フィレットエッジ
キャビティの凹面エッジなどの底エッジのフィレットは、CNC ツールを使用して加工するのが困難です。これには、ボールエンドミルなどのツールが含まれますが、これは繊細で、より低い RPM が必要です。これにより、製造コストとリードタイムが大幅に増加します。ほとんどの場合、角底フィーチャを選択すると、比較的安価になります。
設計に機能上のフィレットが必要な場合は、3D プリントに切り替える必要があるかもしれません。これらの複雑な形状は、AM (Additive Manufacturing) プロセスによって、他の機械加工の複雑さに煩わされることなく実現されます。
- 垂直壁間の内部フィレット
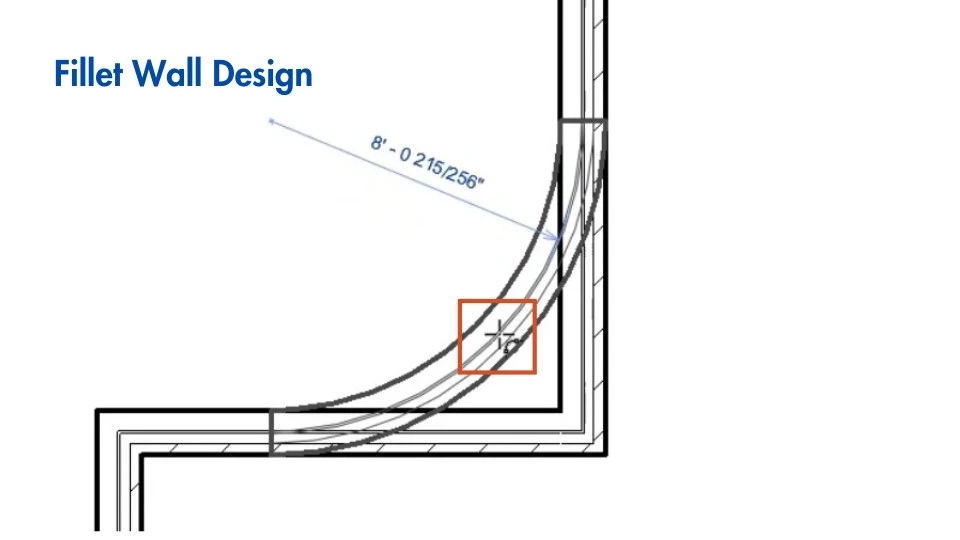
画像名: フィレットウォールデザイン
CNC フライス加工では、垂直の側壁が接する部分に丸みを帯びた内側のエッジ (フィレット) が本質的に生成されます。フィレットのサイズは、特定の操作で使用するエンド ミルの直径によって決まります。たとえば、直径 0.8 mm のツールでは、半径 0.4 mm のフィレットが生成されます。このようなツールでは、たとえば 0.2 mm などのより小さな半径を作成することはできません。
さらに、垂直壁と曲面壁の間のフィレット加工を行う場合は、工具のサイズと長さを考慮する必要があります。CNC マシンを使用する場合、最良の結果を得るには、エンド ミルの長さを直径の 3 ~ 5 倍にする必要があります。(より深く知る〜へ 板金設計ガイドライン)
フィレの用途
フィレの頻繁な用途は次のとおりです。
- コスメティックフェイスエッジ
装飾面のフィレットにより、エッジがブレンドされます。これにより、エッジ間に滑らかで磨かれた外観が作成されます。これらの装飾フィレットは、部品に強度や剛性をもたらすわけではありませんが、外観に価値を加えることができます。装飾フィレットは、余分な費用を避けるために、他の幾何学的特性が決定された後に追加する必要があります。これらは機能性を高めるものではないため、合理的な加工コストを維持するために時々使用する必要があります。
- 使いやすさと安全性の向上
フィレットは、取り扱いが難しいことが多い金属部品の鋭い角を取り除くのにも役立ちます。フィレットは CNC 加工の新しい機能です。鋭い角は取り除かれることがよくあります。フィレットは人間工学に基づいた設計の安全性を向上させます。丸みを帯びた角はユーザーに安全性を提供し、部品の取り扱いをより安全にします。完全な半径が必要ない場合は、製造コストを削減するために鋭い角を曲げるだけで十分な場合があります。
- ピンとファスナーの取り付けに関するサポート
フィレットにより、ピンまたはファスナーの挿入が容易になり、穴の周囲の構造に対する保持力が向上します。
圧入穴やねじ穴では面取りが好ましいが、高精度な公差が求められる用途では、フィレットも部品の位置合わせに役立つ場合がある。
ねじ込みエッジは、ねじ、ボルト、ピンに適しています。面取りにより、ねじ、ボルト、ピンが材料に差し込まれます。丸みを帯びたエッジにより、応力の集中が最小限に抑えられます。また、合わせ面の形状が適合していることも保証されます。
フィレットが必要な場所はどこですか?
フィレット加工は、以下の場合に重要です。
1. 平面間の内部エッジ
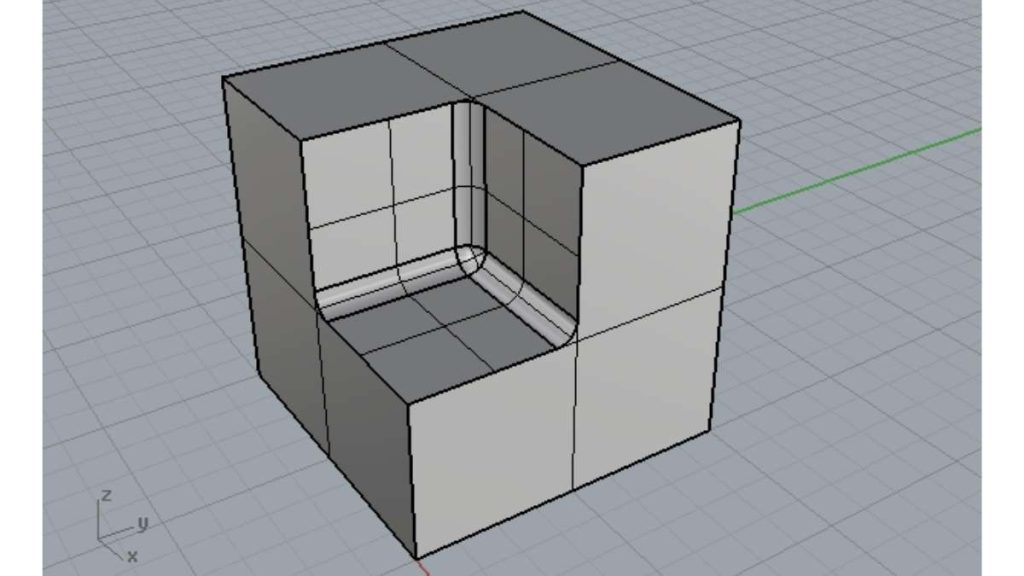
画像名: 内側コーナーのフィレット
180つの垂直壁の間に鋭い直角の角を工具で作ることはできません。CNC工具は丸く軸対称だからです。これは、垂直壁がXNUMX°未満の角度で交わるすべてのエッジに当てはまります。この場合、加工にはフィレットが必要です。DFM解析中にこれらの領域にフィレットを導入することをお勧めします。ほとんどのCNCミル工具は軸対称です。 ハエカッター 一部の旋盤工具は軸対称工具とは異なります。これらの工具は特殊な場合には役立つかもしれませんが、ほとんどの CNC 操作ではフィレットが必要です。
2. 角度のある表面や有機的な表面の間の遷移
フィレットは、角度の付いた表面または有機的な表面が 180° 未満の角度で別の表面と交差する場合に不可欠です。これらのエッジは通常、ボール エンドミルを使用して加工されます。
ツールの半径によって、可能な最小のフィレット サイズが決まります。そうでない場合、これらのサーフェス間の遷移が正確でなくなり、問題のパーツの強度が低下する可能性があります。最適なフィレット設計により、フローと実用性が向上し、同時に構造の寿命が長くなります。
3. 垂直面と傾斜面の遷移
フィレットは、垂直壁が構造の角度付き、曲線、または有機的な形状の部分に接する場所で使用されます。このステップを省略すると、金型を開いたときに接合部に材料が残り、設計が変わる可能性があります。この問題は、スクエア エンドミルまたはボール エンドミルがフィレットなしではこのような遷移部分の材料を除去できないために発生します。
フィレットは、部品の耐荷重能力を損なうことなく、滑らかなエッジで 2 つの部品を結合する手段を提供するのに有利です。
Boda Tech ではカスタムパーツを迅速にお届けします
フィレット加工について理解できたので、この知識を次の部品プロジェクトに適用してみましょう。 複雑な加工フィレットサイズの指定方法や選択方法についてご不明な点がございましたら、プロリーン・テック・エンジニアまでお気軽にお問い合わせください。彼らは、複雑な形状であっても、コンピュータ数値制御(CNC)による機械加工部品の設計を完璧にすることに注力しています。
プロフェッショナルになるには 機械加工サービスBoda Tech にサインアップして、今すぐ部品をアップロードすると、DFM 分析とともにオンラインで即座に CNC 価格見積もりを取得できます。Boda の専門家が、迅速な対応で正確な部品を提供する様子をご覧ください。