
「ウレタン鋳造、または真空鋳造は、その適応性から広く好まれている少量鋳造プロセスです。医療機器から自動車や航空機の内装部品まで、あらゆるものに欠かせないものとなっています。」
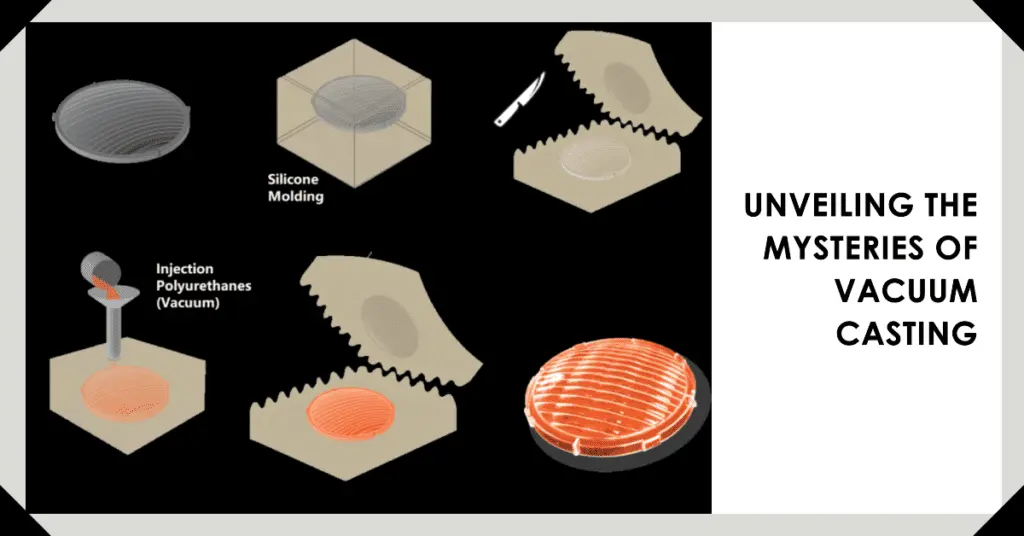
真空鋳造プロセスでは、ウレタン、エポキシ、シリコンなどのさまざまな樹脂を空気なしで目的の形状に成形します。ポンプまたは同様のメカニズムにより、プロセス中に金型からすべての空気が除去されます。通常、 真空鋳造 ウレタン樹脂に使用されるため、ウレタン鋳造とも呼ばれています。従来の製造方法に比べて、コストの削減、生産時間の短縮、精巧なディテールを備えた複雑な部品の製造が可能など、多くの利点があります。
この記事では、 真空鋳造またはウレタンプロセス、その他の材料、利点、および用途。
真空鋳造とウレタン鋳造:同じものですか?
こう理解しましょう。ウレタン鋳造プロセスはすべて真空条件下で行われますが、すべてが 真空成形 これらのプロセスにはウレタン鋳造が含まれます。ウレタン鋳造ではシリコーン型と液状ポリウレタン樹脂を使用しますが、真空成形では通常、加熱したプラスチックシートを真空圧で型の上に成形します。しかし、ほとんどの真空鋳造プロジェクトでは、ウレタンを使用して気泡や空隙などの欠陥を最小限に抑え、気泡の混入を最小限に抑えた丈夫な部品を成形します。
さらに、ウレタン真空鋳造では、発泡して発泡する特定のウレタン配合物を使用してフォーム構造を生成し、軽量で耐久性のある部品を作成できます。
真空鋳造の基礎
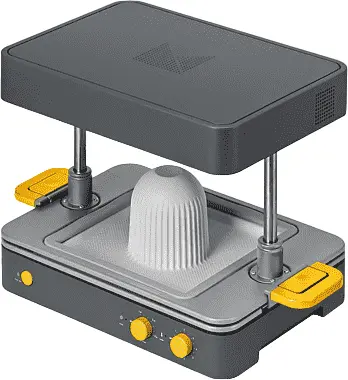
真空注型機構
真空鋳造は、高精度で高品質の部品を小~中量生産するように設計されています。このプロセスは、精巧なディテール、複雑な形状、優れた表面仕上げを備えた部品を生産できるため、自動車、医療、家電製品など、さまざまな業界で広く使用されています。
真空注型の仕組み
真空鋳造のメカニズムには、相互に接続されたいくつかのプロセスと段階が含まれます。 マスターモデルの準備から最終部品の型抜きまでの各ステップは、プロセス全体を確実に成功させる上で重要な役割を果たします。 真空鋳造のメカニズムの各段階をさらに深く掘り下げてみましょう。
1. マスターモデルの作成
真空鋳造プロセスの最初のステップは、マスターモデルまたはパターンを作成することです。このマスターモデルは通常、ステレオリソグラフィー (SLA) や選択的レーザー焼結 (SLS) などの積層造形法を使用して作成されます。シリコン型の作成に使用されるため、高精度で滑らかな表面仕上げで作成する必要があります。
2. 金型製作
次に、マスターモデルを使用してシリコンモールドを作成します。 模型を型箱に入れ、その上から液状シリコーンゴムを流し込みます。 シリコーンゴムがマスターモデルを覆ったら、型箱を真空チャンバーに置き、シリコーンから気泡を取り除きます。 硬化後、シリコーン型が切り開かれ、マスターモデルが除去され、マスターモデルの形状に対応するキャビティが残ります。
3 鋳造
これで、シリコン型は鋳造の準備が整います。型は真空鋳造機に設置され、鋳造材料(通常は 2 成分ポリウレタン樹脂)が混合され、ガス抜きされます。次に、真空状態で鋳型キャビティに鋳造材料を充填し、材料が型の細部まで完全に充填され、最終部品に気泡がないことを確認します。使用する材料に応じて、型を閉じ、鋳造材料を室温または硬化オーブンで硬化させます。
4. 脱型と仕上げ
鋳造材料が硬化したら、型を開き、鋳造部品を取り外します。 シリコン型は部品の複数のコピーを作成するために再利用できます。 鋳造部品を希望の仕上がりにするために、余分な材料のトリミング、研磨、塗装、その他の表面処理などの後処理が必要になる場合があります。
ウレタン鋳造:どのように機能するのですか?
ウレタン液状材料をシリコン型に流し込み、加熱オーブンで硬化させます。これにより、固化すると製品または部品がわずかに型から外れ、取り外されます。
ウレタンモールディング
ウレタン鋳造プロセスは、シリコン型のスパンサイクルが短く、20 回の生産サイクルで成形できる部品が約 005 個しかないため、少量生産に限られます。この制限を超えると、設計者は柔らかいシリコン型を処分する必要があります。ただし、ポリウレタン鋳造で成形された部品は、射出成形プロセスと比較して、優れた表面仕上げと高い強度を備えています。通常、メーカーは、+/- 3 インチまでのより厳しい公差の部品を作成するためにウレタン鋳造に依存しています。さらに、このプロセスは、3D 印刷と射出成形プロセスの橋渡しとなると考えられています。ウレタン鋳造の製品リードタイムは数日から 4 週間ですが、調査によると通常は約 XNUMX ~ XNUMX 週間です。
一般的に、ウレタン成形プロセスに使用される金型のマスターパターンは、ステレオリソグラフィー、熱溶解積層法、選択的レーザー焼結法、ポリジェットなどの高速かつ効果的な CNC 加工および 3D 印刷技術によって設計されます。このマスターパターンは、ウレタン充填シリコン金型容器に埋め込まれ、金型のネガが作成されます。次に、最適な圧力、真空、および約 40 ℃ の温度を適用した後、製品は金型の目的の形状になり、その後凝固し、部品が後処理のために取り出されます。より厳しい公差と薄壁パターンを必要とする部品には、金属インサートが必要な場合があります。
真空鋳造材料とは
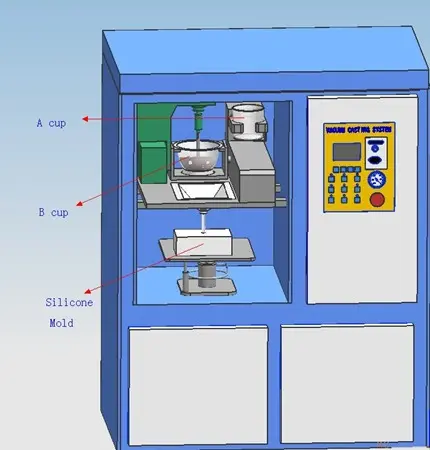
真空鋳造室
材料の選択は真空鋳造プロセスにおいて非常に重要な要素です。最終製品の特性だけでなく、鋳造プロセスの品質と成功にも影響します。プロセスの性能はシリコーン金型の品質にも左右されるため、経験豊富な専門家が適切な材料を選択することが重要です。 シリコンモールドメーカー 正確で均一な鋳造部品を実現する上で、材料は重要な役割を果たします。以下では、真空鋳造で最も一般的に使用される材料について解説します。
- 硬質透明ポリウレタン(PU)樹脂
一般的に、ウレタン鋳造樹脂は、エラストマーポリウレタンと硬質透明ポリウレタンの 2 種類の熱硬化性ウレタン鋳造樹脂と互換性があります。硬質 PU 樹脂は、最高品質の光沢仕上げとマット仕上げを提供します。さらに、これらの熱硬化性樹脂で鋳造された部品は、並外れた耐久性と長寿命を実現します。
表: 硬質ポリウレタンの技術的側面
| 材料タイプ | 剛性 | 技術的な詳細 | 特性 |
| 硬質透明ポリウレタン | ショアD 80 | Poly-Optic 1410 または同等品 | 高透明、光沢のあるクリア樹脂 |
2. エラストマーポリウレタン
エラストマー性ポリウレタン熱硬化性樹脂はゴムと同じ特性を持ち、多くの場合、ショア A ウレタン鋳造材料のグループに分類されます。破断までの伸び率が高く、柔軟性と耐衝撃性に優れています。例としては、ケーブル コネクタ、オーバーモールド、ボタン、スキン グリップ、防衛分野向けの高強度キットなどがあります。
表: エラストマーポリウレタンの技術的側面
| 材料タイプ | 剛性 | 技術的な詳細 | 特性 |
| エラストマーポリウレタン | ショアA 25-95 | F-130~F-190または同等品 | 高い破断伸びと柔軟性 |
3. シリコーンゴム
シリコンゴムも真空鋳造によく使われる材料です。柔軟性、耐薬品性、耐熱性に優れていることで知られています。これらの特性により、シリコンゴムはシール、ガスケット、オーバーモールドなどの柔らかくて柔軟な部品の製造に最適です。シリコンゴムはマスターモデルの表面テクスチャを正確に再現し、表面品質の高い部品を製造できるため、真空鋳造用の型の製造にもよく使用されます。
4. エポキシ樹脂
エポキシ樹脂は、優れた機械的特性、耐薬品性、耐高温性を特徴としています。 これらの特性により、高い強度と剛性が必要な部品の製造に適しています。 たとえば、エポキシ樹脂は、過酷な環境にさらされる構造コンポーネントや部品の製造によく使用されます。
5。 ワックス
ワックスは真空鋳造でインベストメント鋳造パターンを作成するために使用される特殊な材料です。ワックスパターンは金属鋳造用のセラミック鋳型を作成するために使用されます。金属を流し込む前にワックスを鋳型から溶かし出すため、「ロストワックス」鋳造と呼ばれます。このプロセスにより、複雑な形状と高い表面品質を備えた金属部品を製造できます。
最終部品の特性は、選択した材料だけでなく、鋳造プロセス中に使用される処理パラメータにも左右されることに注意してください。鋳造プロセスの温度と圧力、材料の硬化時間、金型の設計などの要因はすべて、最終部品の特性に影響します。したがって、各材料と用途に合わせて鋳造プロセスを最適化することは、必要な特性を持つ部品を製造するために不可欠です。
真空またはウレタン鋳造金型の設計で考慮すべき要素
金型設計は鋳造プロセスの重要な側面であり、最終的な鋳造部品の品質に直接影響します。金型の設計が適切であれば、部品の表面仕上げが滑らかになり、寸法が正確で、細部まで精巧に仕上げることができます。真空鋳造における金型設計の重要な考慮事項は次のとおりです。
1. パターンまたはマスターモデルの作成
シリコン型や鋳造部品に欠陥が転写されないように、高精度で滑らかな表面仕上げで製造する必要があります。通常、ステレオリソグラフィー (SLA) または選択的レーザー焼結 (SLS) を使用して製造されます。
2. 金型材料
シリコーンゴムは、柔軟性、耐薬品性、耐熱性が高いため、一般的に使用されています。 幅広い材料の鋳造に適しており、部品の複数のコピーを作成するために再利用できます。
3. 金型キャビティ
金型内の空洞は、最終部品の形状に対応します。気泡のない完全な充填を確実にするために、慎重に設計する必要があります。鋳造材料の流れを考慮して、滑らかで丸い角を持つキャビティを設計します。
4. パーティングライン
金型を XNUMX つの半分に分割する線。 型の作成と型外しを容易にし、最終部品での外観を最小限に抑えるために、慎重に配置する必要があります。 理想的には、平面または緩やかな曲面に沿っている必要があります。
5. ゲートと通気口
ゲートは鋳造材料が金型キャビティに入る通路であり、ベントは鋳造中に空気を排出するための通路です。 材料の流れと空気の排出を促進するために、そのサイズと位置を最適化する必要があります。
6. 収縮の考慮
鋳造材料は、通常、硬化するにつれて収縮します。この収縮を補うために、金型のキャビティは最終部品よりもわずかに大きくする必要があります。
7. 離型剤
脱型を容易にし、金型の寿命を延ばすために、鋳造前に金型表面に離型剤を塗布する必要があります。
8. 金型サポート
鋳造中は、その形状を維持し、鋳造材料の重量による変形を避けるために、鋳型を適切にサポートする必要があります。
9.公差
最終部品が希望の仕様を満たすようにするには、マスターモデル、金型、鋳造材料の許容誤差を金型設計で考慮する必要があります。.
今すぐプロリアンをお試しください!
真空鋳造の利点は何ですか?
真空鋳造には多くの利点があり、試作や少量生産に最適です。この方法の主な利点は次のとおりです。
- 高品質な表面仕上げ
真空鋳造の大きな利点の 1 つは、部品の表面仕上げが高品質であることです。シリコン型を使用すると、マスター モデルの表面テクスチャを正確に複製できるため、滑らかで詳細な表面仕上げの部品が得られます。これにより、研磨や磨きなどの後処理手順が不要になり、製造時間とコストが削減されます。
- クイックターンアラウンドタイム
真空鋳造は、特に射出成形や CNC 機械加工などの他の製造方法と比較した場合、比較的高速なプロセスです。 シリコーン型は迅速に作成でき、単一の型から複数の部品を鋳造できます。 これにより、短時間で少量の部品を生産できるため、真空鋳造は試作や少量生産に理想的な選択肢となります。
- 少量でもコスト効率が高い
真空鋳造用のシリコン型の製造コストは、他の製造方法の金属型や硬質プラスチック型の製造コストに比べて比較的低く抑えられます。さらに、同じ型を使用して部品を複数個製造できるため、部品 1 個あたりのコストが削減されます。そのため、真空鋳造は少量の部品を製造する場合のコスト効率に優れた選択肢となります。
- 複雑な形状を作成する能力
真空鋳造により、複雑な形状や精巧なディテールを持つ部品を製造できます。液体の鋳造材料は金型キャビティ内の精巧なディテールを充填できるため、複雑な形状や繊細な特徴を持つ部品を製造できます。そのため、真空鋳造はアンダーカット、薄壁、精巧なディテールを持つ部品の製造に適しています。
- 素材の多様性
真空鋳造プロセスでは、柔らかくて柔軟なゴムから硬くて剛性のあるプラスチックまで、さまざまな材料を使用できます。この材料の汎用性により、さまざまな特性と特徴を持つ部品を製造できるため、真空鋳造は幅広い用途に適しています。
- 正確で一貫した部品
真空鋳造プロセスでは、寸法精度と一貫性に優れた部品が製造されます。真空を使用すると、鋳造材料から気泡が除去され、均一な密度と一貫した機械的特性を備えた部品が製造されます。このため、真空鋳造は機能プロトタイプや最終用途の部品の製造に適しています。
- オーバーモールド部品の製造能力
真空鋳造により、硬いプラスチック部品を柔らかいゴム素材で覆うオーバーモールド部品の製造が可能になります。これは、ソフトタッチの表面、シール、ガスケットを備えた部品の製造に役立ちます。このプロセスでは、硬いプラスチック部品を鋳造し、それを 2 番目の金型に配置し、その上に柔らかいゴム素材を鋳造します。
真空注型の応用
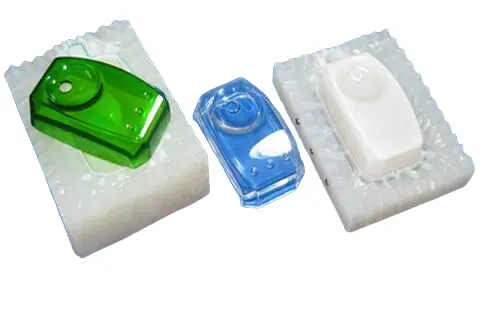
真空鋳造部品
真空鋳造は、幅広い業界や用途で使用される多用途の製造プロセスです。 真空鋳造の一般的な用途のいくつかを次に示します。
表: 真空鋳造の用途
| 用途 | 詳細説明 | 公式サイト限定 |
|---|---|---|
| プロトタイピング | 高精細で滑らかな表面仕上げの機能的なプロトタイプを作成するために使用されます。 | 最終製品に似たプロトタイプを作成し、テストと検証を行うのに最適です。 |
| 少量生産 | シリコン型は比較的安価で再利用できるため、少量生産に適しています。 . | 少量の部品を生産するための費用対効果の高いオプション。 |
| オーバーモールド部品 | 硬いプラスチック部品を柔らかいゴム材料でオーバーモールドしたオーバーモールド部品の製造に使用されます。 | ソフトタッチの表面、シール、ガスケットを備えた部品など。 |
| 医療機器 | 高い詳細度、精度、医療グレードの材料を使用した医療機器およびコンポーネントの製造に使用されます。 | 複雑な形状と厳しい許容誤差を持つ医療機器の製造に適しています. |
| 自動車部品 | 細部まで精巧かつ滑らかな仕上がりの内装トリム部品、ダッシュボード、機能部品の製造に使用されます。 | 美的および機能的なコンポーネントの製造に適しています。 |
| 消費者製品 | 電子機器、家電製品、スポーツ用品などの消費者向け製品。 | 美的および機能的なコンポーネントの製造に適しています。 |
| 航空宇宙コンポーネント | 高い詳細度と精度を備えた内装トリム部品、機能部品、プロトタイプの製造に使用されます。 | 厳しい許容誤差を伴い、過酷な環境に耐える必要がある部品。 |
関連: 真空鋳造サービス中国: 製造業を形作る
ウレタン鋳造の応用例
ポリウレタン鋳造は、医療部品、ハウジングおよび筐体、スポーツ用品、自動車および航空宇宙分野の機能プロトタイプなど、製造業界全体でさまざまな用途に使用されています。
医療産業
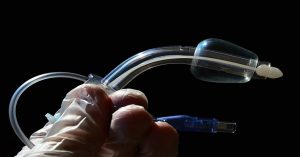
医療用ポリウレタンパイプ
ウレタン キャスティングでは、主に医療グレードのプラスチックを使用して、患者の安全を確保するための非毒性のデバイスを形成します。これらの製品は厳格な安全基準を遵守し、食品グレードの生体適合性材料を使用した食品安全な品質管理基準に準拠しています。例としては、使い捨て注射器や埋め込み型カテーテルの筐体などがあります。
構造設備
ポリウレタン鋳造は、通常、車両の車輪、ジムのダンベル、水中コンポーネント、ヘルメットのパッドなどの軽量の支持器具を製造するのに実用的です。
ラピッドプロトタイピング開発
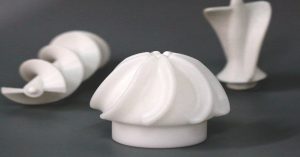
ウレタン鋳造は、機能プロトタイプ、概念実証モデル、プロトタイプのテスト、および機械工学設計の作成に適していると考えられるラピッドプロトタイピング方法です。さらに、ウレタン成形は、最大 30 インチの長さの部品の製造に役立ちます。
小規模生産量
ウレタン成形は、各ユニットごとにモールドシリコンを時々廃棄する必要があるため、最大 20 ~ 50 ショットの小ユニットで部品を生産する場合によく使用されます。そのため、大量のインプリントにその採用を行うと、全体的な規模の経済性にとって出費が高くなります。
エンクロージャーおよび住宅設備
ポリウレタン鋳造は、さまざまな業界の筐体の製造に多用されています。その役割は、家庭用電化製品から医療機器まで多岐にわたります。さらに、ウレタン鋳造をオーバーモールディング プロセスと組み合わせると、表面を保護して寿命を延ばすためにゴム製のシェルで覆われた高度に殺菌された電気部品を作成できます。
ウレタン鋳造 vs. 3D プリント
ウレタン成形と 3D プリント技術は、複雑な部品を製造できるため、製造業界全体に普及しています。ただし、3D プリントは多用途のプロセスです。幅広い材料オプションからのさまざまな製造部品に対応します。部品の複雑さに加えて、光リソグラフィーと溶融堆積技術を使用して、より細かく詳細な機能プロトタイプを作成するのにも役立ちます。
一方、ウレタンキャストは 3D プリンティングマスターパターンの作成にも役立ちます。精度レベルは 3D プリントではわずかに低くなりますが、同じ製品の複数のコピーが必要なアプリケーションではより有益となる可能性があります。さらに、3D プリントではカラーバリエーションが数種類に限定されますが、真空注型やウレタン成型では稼働中に顔料や色を追加することができます。
ウレタン鋳造 vs.射出成形
比較するとき 真空鋳造と射出成形, 主な違いの一つは金型材料です。射出成形では一般的に高価な鋼鉄製または超硬合金製の金型が使用されますが、ウレタン鋳造ではより安価で迅速な製造が可能なシリコーン製の金型が使用されます。
さらに、射出成形は、高強度が必要な部品の大量生産に特にメリットをもたらします。一方、ウレタン成形は、少量の部品を生産する場合に経済的です。
ウレタン鋳造 vs. CNC加工
CNC 加工には、ウレタン鋳造プロセスに比べて多くの利点があります。より汎用性が高く、エンジニアリンググレードの熱可塑性プラスチックから高強度金属、複合材、エラストマーまで、さまざまな材料を使用できます。これにより、タイトな寸法の部品やプロトタイプを正確かつ精密に製造できます。対照的に、ウレタン鋳造は、いくつかの材料に限定されています。さらに、CNC 加工部品の製造には予算に追加コストがかかりますが、ウレタン鋳造は、プロトタイプの成形から大量生産部品まで、より迅速で手頃な技術です。
さらに、ウレタン成形は通常、製品開発に工具を必要としないため、簡単なプロセスです。 CNC 加工は、用途に合わせて部品を旋盤加工、穴あけ、フライス加工、配線する必要があるため、より複雑になり、プロジェクトに追加コストがかかります。
Boda の真空鋳造サービス
Boda は、鋳造プロジェクトのすべての要件を満たすワンストップ ソリューションを提供します。私たちは最高の評判を得ています 真空鋳造サービス 高品質で手頃な価格のウレタン鋳造を提供することにより、当社の技術チームは、お客様のウレタン鋳造製品開発プロジェクトに卓越性をもたらすことに全力を尽くしています。
当社の施設は、熱可塑性プラスチックからさまざまな複合材料まで、幅広い材料を大切なお客様に提供しています。オンデマンドで小規模から大規模な実行まで迅速なプロトタイプを開発する必要がある場合でも、当社は高水準に妥協することなく、お客様のニーズに合わせて手頃な予算で対応します。 Boda のサポートを信頼して、すぐにオンライン見積もりを入手してください。
結論
ウレタン鋳造または真空鋳造は、小規模プロジェクトを開始するための効率的で手頃な方法となっています。部品 20 個あたりの初期費用は、従来の機械加工および成形技術に比べて比較的低く抑えられます。さらに、寸法安定性、マット、光沢、化学薬品や脂肪族系オイルへの耐性を備えた部品や製品の作成に役立ちます。さらに、低ショア デュロメータ (硬度/剛性 100) からデュロメータ硬度が数百の材料まで、柔軟性があります。
ただし、いくつかの欠点により、金型の交換性と短期間の生産の点でその使用が制限されます。これらにもかかわらず、ウレタン キャスティングはさまざまなラピッド タイピング開発に非常に使用されており、医療から自動車部品の製造に至るまで、いくつかの業界にわたって重要性を獲得しています。
よくあるご質問
Q1. 真空鋳造とは何ですか?
真空鋳造は、さまざまな材料で高精度かつ高品質の部品を作成するために使用される方法です。このプロセスでは、マスターパターンの周りにシリコン型を作成し、型に鋳造材料を注ぎ、真空チャンバー内で材料を硬化させて気泡を除去します。
Q2. 真空鋳造に使用できる材料は何ですか?
真空注型でよく使われる材料としては、ポリウレタン樹脂、シリコーンゴム、エポキシ樹脂などが挙げられます。
Q3. ウレタン成型工程における収縮率はどのくらいですか?
液状樹脂から固体へ変化する際のウレタン注型品の型作成時の収縮率は通常0.15%程度です。
Q4.ウレタン注型樹脂にはどのような表面処理オプションがありますか?
これらの樹脂は通常、優れた成形性と、つや消し/マット、クリスタル透明、中程度から高光沢の色合い、および着色されたテクスチャード加工された表面を含む包括的な表面仕上げオプションを提供します。
Q5.ポリウレタンはプラスチックですか?
一般に、熱硬化性材料はプラスチックとはみなされません。代わりに、長鎖ポリマーは、プラスチック樹脂ではなく合成エラストマー樹脂である熱硬化性ポリウレタンを生成します。熱硬化性樹脂は、カルバメート結合で構成される有機化合物です。
Q6.ウレタンやウレタン注型樹脂は高価ですか?
ウレタン鋳造のコスト基準は、通常、部品の量、設計の複雑さなどによって異なります。通常、場所ごとに数百ドルから数千ドルの費用がかかります。
Q7. 真空鋳造の用途は何ですか?
真空鋳造は、ラピッドプロトタイピング、医療機器、自動車部品、家庭用電化製品に一般的に使用されます。.