
「溝加工は、部品の完璧なフィット感を実現する複雑な幾何学的特徴を生み出し、精度と効率性を兼ね備えています。」
まず、溝とは何でしょうか?それは、ワークピース上の狭く長い空洞または凹部を指します。溝は製造において重要な幾何学的特徴であり、通常はシール、ガスケット、Oリングなどの二次部品に合わせて作られます。したがって、 溝入れ加工 アセンブリクリアランス、ジョイント、フィッティング、または特定の機能のためのスロットと溝を作成します。TCNC 溝入れ技術では、旋盤、旋盤加工センター、またはその他の装置を使用して、一定の経路で材料を除去して溝を作成します。事前にロードされたコンピュータ命令ファイルによって、すべてのツールの動きとその他の補助システムが制御されます。
プロセス、種類、ツール、その他の技術的側面を理解することで、溝加工プロジェクトに関してより適切な決定を下すことができます。この記事では、動作原理、ツール、種類、およびアプリケーションについて説明します。
溝入れ加工とは?
適切な 溝入れ工具 回転するワークピースを供給し、かなりの長さに及ぶ小さなサイズのキャビティ(開いたまたは閉じた)を作成します。一方、溝の形状は、円筒形、角、台形、または不規則なプロファイルにすることができます。ツールはツールポストに取り付けられており、ツールポストは複数の方向に移動してワークピースを成形できます。
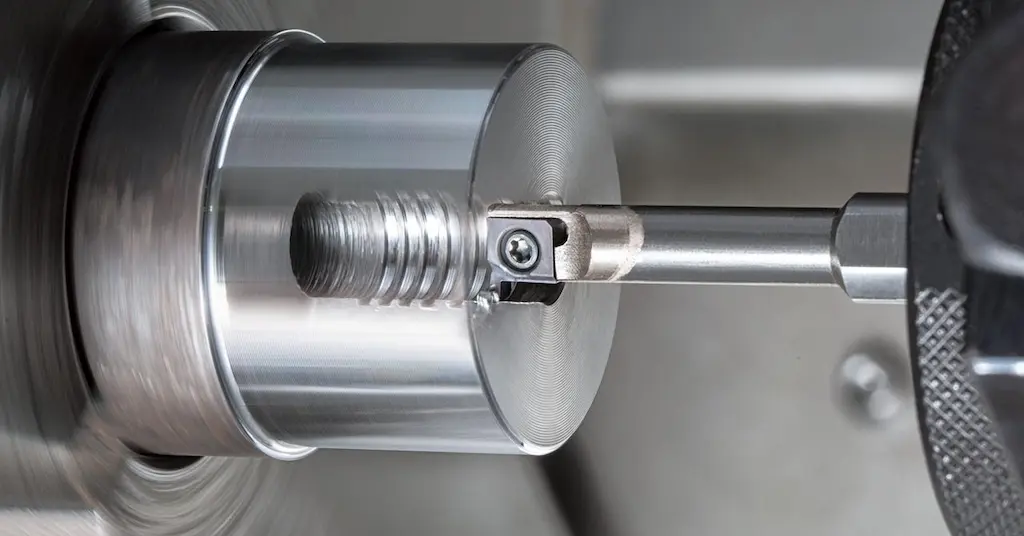
溝入れ加工
溝入れ加工には、外面と内面があります。溝が外面に形成される場合は、外面溝入れと呼ばれます。一方、内面溝入れは、中空セクションの内面を扱います。
今すぐプロリアンをお試しください!
ギアとスプロケットの製造における溝入れの重要性
溝加工は、歯車やスプロケットの製造において非常に重要な工程です。ここでは、溝加工の重要性と、それが様々な機械システムにおけるこれらの重要な部品の性能と効率にどのような影響を与えるかについて解説します。
1. パフォーマンスと効率
ギアとスプロケットはさまざまな機械システムに不可欠なコンポーネントであり、その性能はシステム全体の効率に直接影響します。 溝入れプロセスは、正確なギアの歯とスプロケットのスペースを作成するのに役立ち、噛み合いを強化し、騒音を低減し、全体的なパフォーマンスを向上させます。
2. 精度と精度
ギアやスプロケットの製造には、高度な精度と精度が要求されます。 ギアの歯やスプロケットのスペースのサイズ、形状、配置に偏差があると、効率の低下や早期の故障が発生する可能性があります。 CNC 溝加工により、必要な精度と精度が提供され、高品質のギアとスプロケットの製造が保証されます。
3.汎用性
CNC 溝入れは、設計の複雑さや使用する材料の種類によって制限されません。 単純なデザインから複雑なデザイン、柔らかい素材から硬い素材まで、幅広いギアやスプロケットを製造できます。 この多用途性により、ギアやスプロケットの製造に最適です。
溝入れ加工の種類
溝加工の種類
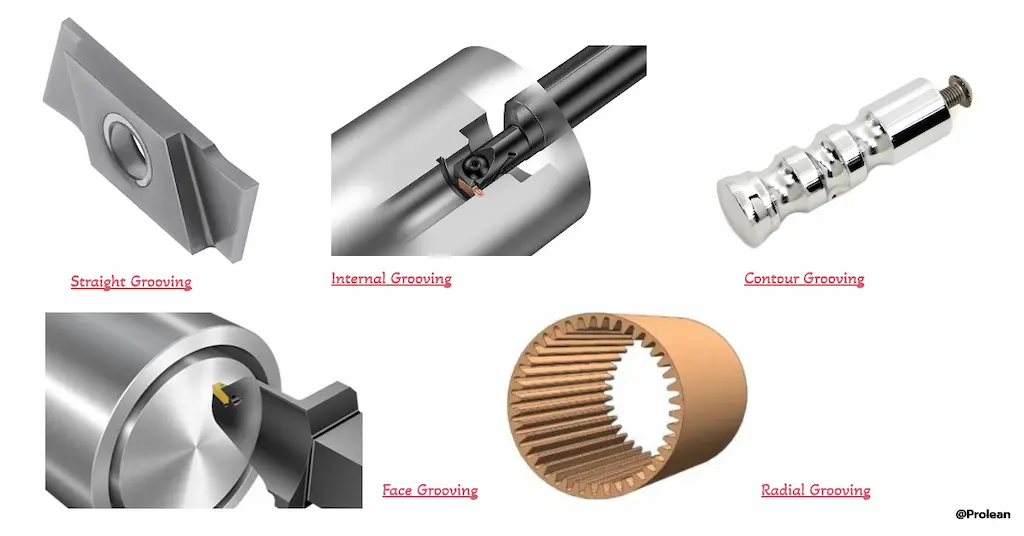
いくつかある 溝入れの種類 溝のプロファイル、サイズ、ツール、およびアプリケーションの適合性に基づいて、設計の溝の仕様に応じて適切なタイプを使用します。ここでは、よく使用されるCNC 溝入れ加工.
- 強度溝入れ
これは溝加工の最も単純な形式で、円筒形のワークピースの長さに沿って溝を開けます。直線溝は、特定の目的に合わせてステップアップ直径やカスタム溝を作成します。
- 端面溝入れ加工
名前が示すように、工具をワークピースの軸方向に合わせることで、ワークピースの前面に溝を作ることを指します。面溝入れ工具インサートは、他の溝切り加工では難しい加工領域にも到達できます。
- 内外溝入れ
これらの溝入れ加工の種類は、加工面(内径面と外径面)に応じて分類されます。
その 内部溝入れ スロットや内部の中空面のさまざまな溝を作成します。溝入れ工具の先端は、ワークピースの中心軸線よりわずかに上に残ります。たとえば、鋼管の内部です。一方、外部溝入れは外部表面で機能します。フライスカッターツールを使用して行うこともできます。
外部溝と内部溝の両方において、プロファイルは直線、不規則、輪郭、または任意のカスタム形状にすることができます。これらは通常、フィッティングとシーリングに使用されます。
- 等高線溝入れ加工
これは、直線、円形、円筒形、またはその他の標準的な幾何学的形状ではなく、特定の形状のカスタム溝を指します。基本的には、複雑で不規則な輪郭です。
- 軸方向および角度方向の溝入れ
軸方向溝入れ加工 ワーク軸に平行な溝を指し、キー溝やシャフトなどの円筒面のグルーピングによく使用されます。一方、ワーク軸に対して特定の角度を持つ溝は、角度付き溝と呼ばれます。
続きを読む: 溝入れ加工とねじ切り加工技術の包括的な比較
CNCマシンによる溝入れ
CNC マシンは、さまざまなタイプのワークピース材料に、スピード、精度、精密な溝入れ加工を提供します。CNC 旋盤でもフライス盤でも、溝入れツールの動きを自動化します。他のすべての CNC 加工プロセスと同様に、CAM ソフトウェアは溝の設計を、G コードと M コードと呼ばれるツールやその他のさまざまな補助サポートの指示を含むファイルに変換します。(例: G01: 溝が開かれました) 次に、マシンは指示に従って溝入れ加工プロセスを実行します。
CNC 溝入れ加工では、さまざまなツールが使用可能で、複雑な加工パスをたどることができます。ただし、他の技術と同様に、適切なツールの選択も重要です。
優位性
- 一貫性と高精度の溝切り
- 人的介入が少なく、人的資源コストが削減される
- CNC 溝入れ機は、金属、プラスチック、複合材など、さまざまな材料に使用できます。
- 従来の溝入れ加工に比べ、あらゆる生産量にわたってコスト効率に優れています。
- ワークピースからの材料の無駄が少ない
- 複雑な溝入れ靴やパターンを作ります。
CNC 溝入れと従来の溝入れプロセスをさまざまな基準で比較
CNC 溝入れと従来の溝入れのメリットを評価する場合、いくつかの要素を考慮する必要があります。 これらには次のものが含まれます。
- 精度CNC溝加工機は、従来の方法に比べて優れた精度と再現性を提供します。つまり、CNC溝加工は、特に複雑な溝を加工する場合に、より厳しい公差とより安定した結果を実現できるということです。
- 速度CNC溝加工機は、自動化された構造と高度な切削工具のおかげで、従来の方法よりもはるかに速く溝加工を完了できます。これにより、大幅な時間短縮と生産性の向上につながります。
- 無駄CNC溝加工機は、従来の方法よりも効率的かつ精密に材料を除去できるため、一般的に廃棄物が少なくなります。これにより、材料費の削減と持続可能性の向上につながります。
- 柔軟性CNCマシンは、従来の方法に比べてはるかに高い柔軟性を提供します。コンピューター制御による操作のおかげで、さまざまな溝の種類やサイズを簡単にプログラムできます。これにより、より多様で複雑な用途に対応でき、特注品や設計変更にも容易に対応できます。
- 安全性CNC溝加工では、従来の溝加工工程で起こりがちなオペレーターのミスによる怪我のリスクが軽減されます。また、オペレーターは切削工具に近づく必要がないため、安全性がさらに向上します。
- 費用CNC溝加工装置への初期投資は従来の方法よりも高額になる場合があるものの、長期的なコストは低くなる可能性があります。これは、CNC溝加工では廃棄物が少なく、加工速度が速く、手作業の必要性が軽減されるなど、いくつかの要因によるものです。
- スキル要件従来の溝加工方法では、溝加工工程を手動で制御できる高度な技能を持つ作業員が必要です。一方、CNC溝加工では、機械の設定にプログラミングスキルが必要ですが、プログラムが実行されれば、あとは機械が自動的に作業を行います。
- メンテナンスCNC工作機械は自己診断機能を備えていることが多く、トラブルシューティングが容易で、ダウンタイムを削減できます。一方、従来の溝加工工具は、より頻繁なメンテナンスや調整が必要になる場合があります。
表:CNC溝加工と従来型溝加工の比較
| 基準 | CNC溝入れ加工 | 従来の溝入れ加工 |
|---|---|---|
| 精度 | ハイ | 低くなる |
| 速度 | 対応時間 | もっとゆっくり |
| 無駄 | もっと少なく | その他 |
| 柔軟性 | ハイ | 低くなる |
| 安全性 | より高い | 低くなる |
| 費用 | 長期的なコストの削減 | 長期的にはコストが高くなる可能性がある |
| スキル要件 | プログラミングスキル | 手動操作スキル |
| メンテナンス | 自己診断能力がある場合は頻度が低い | より頻繁に、より複雑になる可能性があります |
溝入れ加工に適した材料
CNC 溝入れ加工では、金属、合金、熱硬化性樹脂、複合材、熱可塑性樹脂を加工できます。工具材質と機械変数はワーク材質の種類によって異なり、その特性に応じて工具の動きに対する反応も異なります。
金属および合金
工具鋼、チタン、ニッケル、合金などの硬い金属には、炭化物、ダイヤモンド、タングステンカーバイドなどの硬質コーティングが施された溝入れ工具インサートが必要です。また、溝入れ速度は軟質金属の場合高速ですが、硬いワーク材料の場合は比較的低速です。
- アルミ
- 真鍮
- 銅
- 鋼およびステンレス鋼合金
- チタン
- ニッケル合金等
プラスチック材料
プラスチックは機械加工において非常に重要であり、特に深い溝入れ加工では、わずかな熱の蓄積がワークピースに影響を及ぼす可能性があります。したがって、最適な切削速度、冷却剤の流れ、およびツールの考慮は、これを回避する効果的な方法です。
- Acrylic
- アクリロニトリルブタジエンスチレン(ABS)
- Polycarbonate
- テフロン(PTFE)
- ポリオキシメチレン(POM、アセタール)
その他の資料
プラスチックや金属のほか、セラミックや複合材にも溝の特徴を作成できます。
- アルミナとジルコニア
- 炭素繊維強化ポリマー (CFRP)
- ガラス繊維強化ポリマー (GFRP)
- ケブラー強化複合材料等
溝入れ加工のヒント
溝加工パラメータのわずかな偏差や位置ずれは、精度と全体的な生産品質に重大な影響を及ぼします。そのため、いくつかの小さな考慮事項が、スムーズな操作と意図した結果の達成に役立ちます。
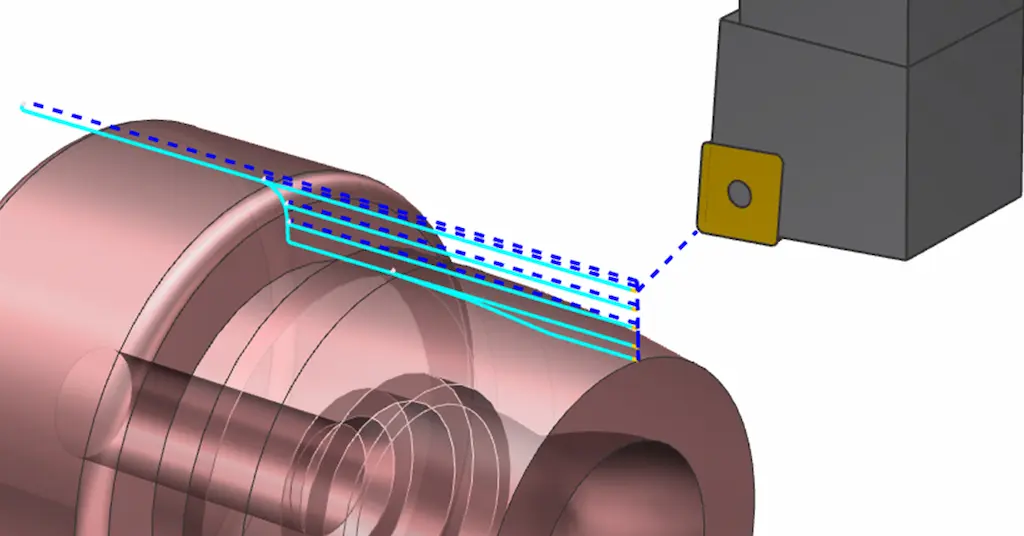
溝の設計
以下は、溝入れ加工中に考慮できるヒントです。
機械の安定性を確保する
機械の安定性には、強固な土台や地面のサポートだけでなく、機械の各部品の完璧な取り付けとセットアップも含まれ、運転中に振動を最小限に抑えます。 溝入れ加工.
ワークピースクランプ力
クランプ力が低いとワークピースが緩み、クランプ力が高いと材料が変形する可能性があります。したがって、適切なクランプ力を使用することが重要です。通常、クランプ力は切断力よりも高くなります。
クランプ力 = 1.5 ~ 2 x 切断力、または Fc ≤F クランプ ≤ 2Fc
溝入れ工具とワークピースの位置合わせ
溝入れ工具とワークピースの位置合わせに誤差があると、精度の低下、工具の欠陥、摩耗、破損の原因となります。そのため、加工前には、位置合わせと位置合わせの適切な調整を行ってください。
適切なGroovinツールの選択
正しい選択をすることも重要です 溝入れ工具 溝の形状、サイズ、プロファイルに基づいて、工具とインサートを選択します。したがって、工具材料とワーク材料の間に互換性が必要です。
- パーティングツール
- 内径・外径溝入れカッター
- フルラジアス溝入れカッター等
ラジアルフィード荒加工
大量の材料を除去し、最終的な深さまで細かいパスを通す前に、ほぼネットシェイプの溝を作成します。これは、工具をワークピースに放射状に送り込むことによって行われます。高精度ではなく、迅速なプロセスが必要な場合は、この手法を使用できます。
効率的なチップ除去
通常、CNC 溝入れ幅曲げチップまたはローリング チップのチップ除去には 2 つの方法があります。熱の蓄積を避けるために、溝がチップの長さよりも広くなっていることを確認してください。適切なタイプの冷却剤を使用することで、熱の影響を効率的に処理することもできます。
溝加工パラメータのわずかな偏差や位置ずれは、精度と全体的な生産品質に重大な影響を及ぼします。そのため、いくつかの小さな考慮事項が、スムーズな操作と意図した結果の達成に役立ちます。
今すぐプロリアンをお試しください!
溝入れ加工の用途は何ですか?
溝加工作業は、精密なフィッティング要素、組み立てクリアランス、 ギア製造など。下表にアプリケーション例を示します。
| 用途 | 公式サイト限定 | 部品とコンポーネントの例 |
| シーリングリング溝 | 流体およびガスシール用のOリングの配置を確実にします | バルブ、ポンプ、燃料噴射装置、ピストン、 油圧部品製造. |
| スナップフィット溝 | 機械組立におけるスナップフィット部品用の精密スロット | ホースおよびエンクロージャ、バッテリーカバー、キーボードパネル、おもちゃなど。 |
| 保持溝 | クリップやリングなどの部品を特定の位置にしっかりと固定します。 | シャフト、電気モーター、タービンローター、カップリング、スペーサーなど。 |
| 冷却チャネル | 効率的な放熱のための表面積管理 | ヒートシンク、電子冷却プレート、変圧器、EVバッテリーなど |
| ケーブル管理用の溝 | 電気ケーブルやホースのガイドと固定 | 自動車内装、電気制御盤、ロボット、産業機械など。 |
| ギア製造 | スムーズな動きの伝達のためのギア歯の溝 | 平歯車、はすば歯車、かさ歯車、ウォーム歯車など。 |
CNC溝加工における課題と解決策
CNC 加工には多くの利点がありますが、溝の作成にはいくつかの課題があります。 ただし、慎重に計画して実行すれば、これらの課題を効果的に軽減できます。 一般的な課題とその解決策のいくつかを見てみましょう。
切りくずの排出
溝加工において、切りくずの排出は問題となる場合があります。適切に処理されないと、切りくずが溝に詰まり、工具の摩耗や破損の原因となります。
解決策:適切なチップブレーカー設計の工具を使用し、適切なクーラントを使用することで、効果的な切りくず排出が可能になります。
ツールアクセス
溝の深さとアクセスしやすさによっては、ツールを所定の位置に取り付けるのが難しい場合があります。
解決策:より深い溝やより狭い溝にも対応できるように設計された、専用の溝加工工具や工具ホルダーを使用することで、この課題を軽減できます。
表面仕上げ
振動や工具のたわみにより、溝内部の表面を滑らかに仕上げることは困難な場合があります。
解決策:この問題は、速度、送り速度、切削深さなどの加工パラメータを最適化すること、および剛性の高いセットアップで高品質の工具を使用することによって克服できます。
表:CNC溝加工における課題と解決策
| 課題 | 解決策 |
|---|---|
| 切りくずの排出 | 適切なチップブレーカ設計の工具を使用し、クーラントを効果的に塗布してください。 |
| ツールアクセス | 専用の溝入れ工具または工具ホルダーを使用する |
| 表面仕上げ | 加工パラメータを最適化し、高品質で剛性の高い工具を使用する |
CNC V溝加工とは何ですか?
CNC V 溝加工とは、板金の曲げ位置に V 字型の溝を作ることです。これにより、変形せずに曲げることができ、曲げ半径を調整できます。このプロセスでは、さまざまな角度 (60、90、120° など) のさまざまな CNC V ビットが使用されます。
厚いシートの V 溝により、曲げ力も軽減され、曲げラインの位置決めや位置合わせも容易になります。装飾部品、電子パネル、筐体曲げ、HVAC ダクト曲げ、その他の同様の用途に使用されます。
深溝入れ加工とは何ですか?
深溝入れの深さにはそのような定義や値はありませんが、通常はワークピースの厚さの半分です。ワークピースが薄い場合 (<1.5 mm)、スイス旋盤または旋盤を使用して深溝入れを行いますが、深さは最大 0.5 mm までしかできません。
正確な深溝加工には、工具のアクセス、正しい送り速度、速度を確保し、適切な工具を考慮することが不可欠です。そうしないと、溝底の平坦度が低下し、仕上がりが悪くなり、材料が変形したり、割れたり、さらには故障の原因になります。
今すぐプロリアンをお試しください!
まとめ
溝は、シーリング、スナップフィットアセンブリ、冷却チャネルとキャビティ、ギア製造、およびその他の多くの用途に不可欠です。適切な溝切りツール、加工変数を使用し、ワーク材料を考慮することで、シームレスな溝切り操作と最適な結果が保証されます。
さらに、エンジニアとオペレーターの専門知識、溝入れ機械の能力、品質管理プロトコルも、機械加工された溝の品質に等しく影響します。したがって、溝やその他の関連機能を備えたコンポーネントを注文する場合は、これらの要素を考慮してください。
Bodaでは、高度な旋盤、旋盤、V溝加工機、その他の機械、カスタムツール設備を備えています。当社のエンジニアは、まずコンピューター上でプロセスをシミュレートし、次に最適なパラメータでプロセスを実行します。 グルーヴの引用 関連するサービスが必要な場合は、当社までご連絡ください。
よくあるご質問
実際に最も一般的に使用される溝入れツールは何ですか?
プロファイル、深さ、その他の特性に基づいて、溝入れにはさまざまなツールが使用されます。
- 超硬工具
- 内径・外径工具
- HSSツール
- 挿入ベースのツール
パーティングとグルービングは似ていますか?
どちらも狭い溝やスロットの作成を伴いますが、目的は異なります。パーティングはワークピースを分離しますが、溝入れはワークピースの表面に特定の深さのスロットやチャネルを作成します。
CNC 溝入れ加工の正しい操作順序は何ですか?
CNC 溝入れ加工の正しい順序には、機械のセットアップとワークピースのクランプ、位置決め、位置合わせ、G コードと M コードの実行、およびツールパスの監視が含まれます。
溝入れ加工におけるインサートとはどういう意味ですか?
インサートは、ツール ホルダーに取り付けられる交換可能な切削チップです。ワークピースに溝を切るために、特定の形状で設計されています。
大きなサイズの溝に適したツールはどれですか?
大型の耐摩耗インサートは、チップ制御と放熱性に優れているため、大型の溝に適しています。