
「ホットチャンバーダイカストマシンには、材料を溶解するための取り付け機構/炉が含まれています。複雑なディテールを備えた高品質の部品を提供することで知られています。」
あなたは知っていますか? ダイカスト 設定には金属の溶解メカニズムが関与する可能性がありますか、それとも関与しない可能性がありますか?低融点材料を鋳造する際に取り付け可能な炉が必要です。一方、高融点の鋳造には別の加熱システムが必要です。ここで、セットアップ/アプローチの両方に標準用語があります。コールドチャンバーとコールドチャンバーです。 ホットチャンバーダイカスト。
この記事ではコールドチャンバー法に焦点を当てます。そのプロセス、利点、用途などについて説明します。
ホットチャンバーダイカストの説明
この鋳造方法は、高品質の部品を非常に高い精度で効率的に製造できることで知られています。この方法では、溶融金属は鋳造機の一部である加熱されたチャンバー内に残ります。さらに、金型キャビティに直接接続されています。次に、浸漬されたピストンが圧力下で金属を金型に押し込みます。このプロセスは、亜鉛、マグネシウム、一部の低融点アルミニウム合金などの低融点金属に適しています。
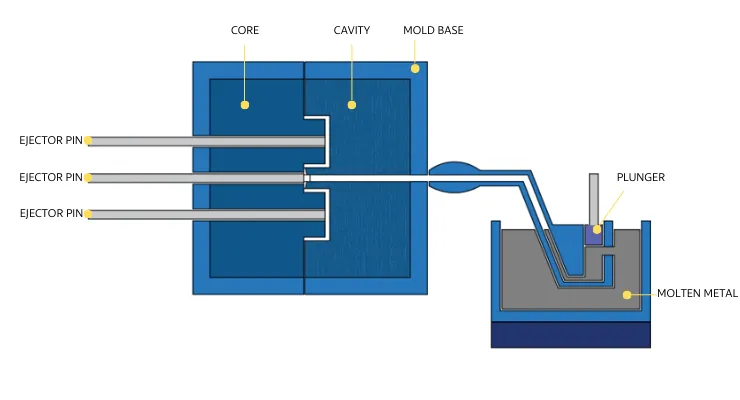
ホットチャンバーダイカスト
このプロセスでは金属を別の炉から移す必要がないため、サイクルタイムが短縮され、汚染や酸化のリスクが軽減されます。さらに、詳細な機能や薄肉を必要とする小型から中型のコンポーネントの製造にも適しています。
さらに、大量生産のためのコスト効率の高いソリューションを提供します。このプロセスでは、材料特性が強化された複雑な形状の金属部品を製造できます。ホットチャンバー鋳造は、自動車部品、家庭用電化製品、家庭用品など、さまざまな用途に応用されています。
今すぐプロリアンをお試しください!
ホットチャンバーダイカストマシン
ホットチャンバープロセスでは溶融金属リザーバーと鋳造機が一体化されているため、ホットチャンバーダイカストマシンはそれに応じた目的を果たします。その後、特徴的な「グースネック機構」により一体化された炉から溶融金属を金型内に注入し、より迅速かつ効率的な鋳造プロセスを実現します。この機械は、複雑な細部と優れた表面仕上げを備えた小型から中型の部品を製造します。
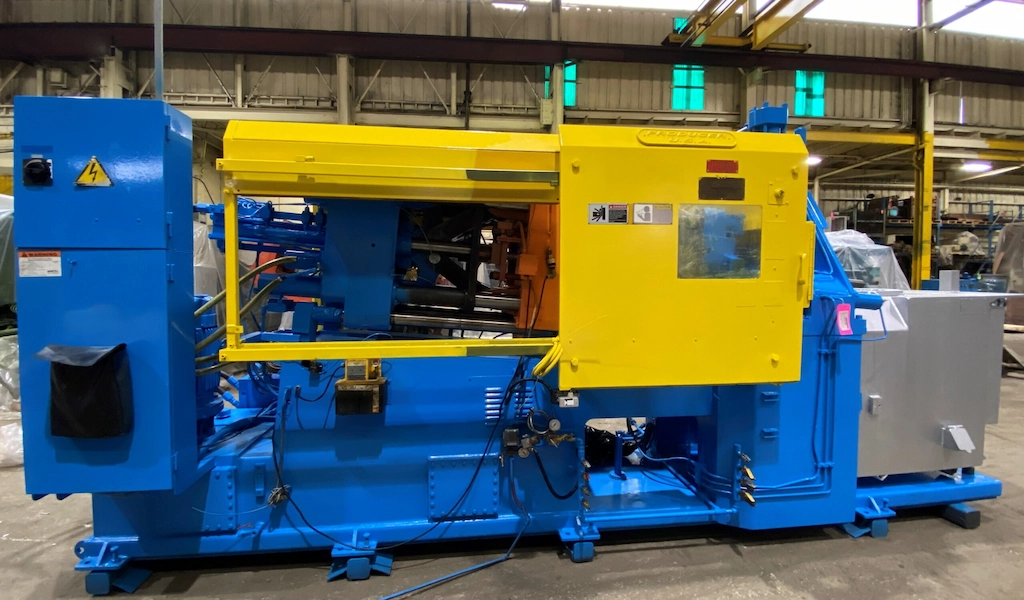
ホットチャンバーダイカストマシン
以下は、ホットチャンバー ダイカスト マシンのコンポーネントです。
1. 加熱炉
内蔵炉はホットチャンバーダイカストマシンの動力源です。ここは、原材料が溶融金属を変形させ、鋳造の準備が整う場所です。次に、炉をダイに近づけることは戦略的であり、溶融金属が移動しなければならない距離を最小限に抑えます。その結果、早期冷却のリスクが軽減されます。 さらに、その燃焼室は合金を溶かすのに必要な高温に達して維持することに優れています。
2. グースネック機構
グースネックは溶融金属と金型の間の導管として機能し、機械の名前の由来を体現しています。溶融池に沈められているため、極端な温度にも耐えられます。この機構の材料は高品質の鋳造または鍛造鋼です。 グースネックの設計により、金型への金属の流れが確実に制御されます。したがって、鋳造プロセスの完全性が維持されます。
3。 ノズル
溶融金属の出入口として機能します。ノズルはグースネックからの流れをダイに導きます。金属の侵入を制御し、スムーズで正確な金属の侵入を保証します。さらに、ノズルは余分な材料を炉に戻すのを容易にし、システムの効率と無駄を最小限に抑えることに重点を置いている例となります。
4. 油圧プランジャー/ピストン
油圧プランジャーまたはピストンは、圧力下で溶融金属を金型キャビティ内に推進します。石油またはガスの油圧シリンダーを動力源とし、その動きを制御します。そのため、鋳造品の寸法精度と構造の完全性にとって重要な、金型への正確な充填が可能になります。
5. ホットチャンバー鋳造ダイ
カバー金型(固定)とエジェクター金型(可動)からなる金型自体が最終部品の形状を形成します。ホットチャンバー鋳造ダイには、特定の部品の形状に合わせて設計されたキャビティとエジェクター ピンが含まれています。さらに、金型の役割は成形だけにとどまりません。また、金属の冷却速度にも影響し、部品の特性に影響を与えます。
6. 冷却システムとエジェクターピン
冷却システムはホット チャンバー ダイカスト マシンに組み込まれており、溶融金属を急速に凝固させます。さらに金型内でソリッド部品に移行します。同時に、エジェクターピンにより、ダイからの鋳造部品のシームレスな取り外しが容易になります。
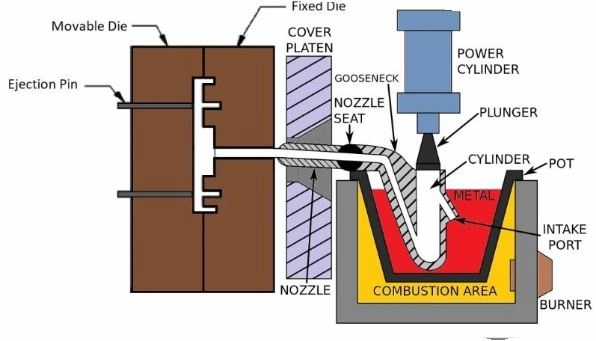
ホットチャンバーダイカストプロセスはどのように機能しますか?
ホットチャンバーダイカストは、高品質の金属部品を効率的に鋳造するダイナミックなプロセスです。このプロセスは、高レベルの詳細と一貫性を備えた耐久性のある複雑な部品を製造できるという点で際立っています。
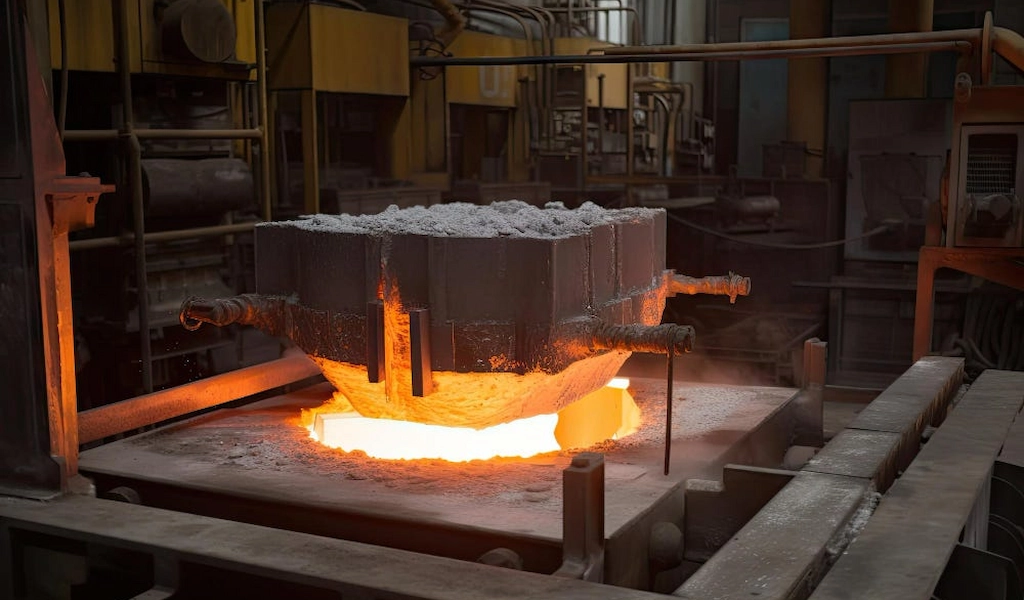
ホットチャンバーダイカスト
ここでは、ホットチャンバーダイカストがどのように機能するかを段階的に詳しく説明します。
ステップ 1: 金属を加熱する
このプロセスは、機械の炉内で金属を加熱することによって開始されます。このステップにより、金属が確実に溶解し、鋳造に適した温度に達します。適切な温度を達成することは、金属の流動性にとって非常に重要であり、金属が金型のキャビティに効果的に充填されるようになります。
金属が溶けたら、射出の準備が整います。この準備段階は最終製品の品質と完全性に直接影響するため、不可欠です。
ステップ 2: ダイを密閉する
射出前に、金型の半分が注意深く閉じられ、固定されます。このアクションは、最終パーツを形成するための基本です。金型を閉じる精度は、鋳造コンポーネントの詳細と精度に影響を与えます。
シール後、システムは溶融金属の射出の準備をします。この段階は、キャスティングが成功するために非常に重要です。さらに、密閉性が高いため漏れが防止され、鋳造プロセスの完全性が維持されます。
ステップ 3: 溶融金属を注入する
ピストンが溶融金属を金型キャビティ内に推進します。ここでは、金型キャビティを正確に充填することが重要です。このステップは、最終製品の金型の詳細な特徴を把握するために不可欠です。
金属がキャビティに充填されるときは、均一に充填する必要があります。
ステップ 4: 冷却して固めるy
金型に充填した後、金属は冷却され始めます。この冷却段階で金属が凝固し、最終的な形状に変わります。金属が望ましい特性と寸法を達成するには、適切な冷却が不可欠です。
凝固プロセスを注意深く監視することで、部品の形状と構造的完全性が確実に維持されます。金属は冷えるとわずかに収縮しますが、これは最終部品がすべての仕様を満たしていることを確認するために金型設計で考慮される要素です。
ステップ 5: ダイを開く
金属が固化すると、ダイ半体の開口部から鋳造部品が現れ、固体の金属部品になります。金型を開ける作業には、部品が損傷しないようにするための精度が必要です。
新たに形成された部品の公開は、鋳造プロセスにおける重要なステップを示しています。これは、鋳造の品質と精度を検査し、望ましい結果と一致していることを確認する最初の機会です。
ステップ 6: 鋳造部品を取り出す
最終ステップでは、鋳型から鋳物を取り出すことが含まれます。スムーズな取り外しを確保し、部品への損傷を防ぐために機械的手段が一般的です。この取り出しプロセスは、鋳造品の高品質を維持するために非常に重要です。取り出された部品はさらに検査され、必要な仕上げが行われます。
ホットチャンバーダイカスト材料
金属の選択は、強度、耐久性、さまざまな業界での用途など、鋳物の最終特性に大きな影響を与えます。
以下に代表的なホットチャンバー鋳造材料を示します。
1。 亜鉛
物理的特性と機械的特性の優れたバランスにより、ホットチャンバーダイカストに最適です。融点が低い(約 419.5°C)ホットチャンバープロセスとの互換性が高くなります。さらに、Zzinc の高い流動性により、優れた寸法精度が得られ、薄肉で複雑な形状を形成することが可能になります。
この金属はまた、顕著な強度と硬度を示し、完成部品の耐摩耗性を高めます。さらに、亜鉛は優れた電気伝導性と熱伝導性を備えているため、電子部品に最適であり、その費用対効果とリサイクル可能性により、ダイカスト用途で広く使用されています。
2 マグネシウム
マグネシウムは、軽量でありながら堅牢な性質で知られるホットチャンバー ダイカストのもう 1 つの金属です。亜鉛と同様、マグネシウムは高い電気伝導率と熱伝導率を持っています。したがって、さまざまな電子アプリケーションに適しています。無線周波数や電磁干渉を防ぐことができ、電気通信やコンピューティング分野では貴重です。
3. 鉛合金
鉛と錫の合金は、融点が低く、鋳造性に優れているため、ホットチャンバーダイカストに選択されることがあります。これらの合金は、密度、展性、耐食性などの特定の特性が有利な用途において非常に重要です。
ダウンロードするにはこちらをクリック: ホットチャンバーダイカスト製品とは何ですか?
今すぐプロリアンをお試しください!
ホットチャンバーダイカストの利点
- 迅速な生産サイクル: 機械の炉内に取り付けられたるつぼが、キャビティへの液体金属の移動を促進します。したがって、このプロセスにより生産サイクルが大幅に短縮されます。
- 無駄と欠陥を最小限に抑える: 溶融金属を直接転写することで、無駄を減らし、膨れや気孔などの欠陥の可能性を減らします。
- ダイ寿命の延長: 低融点合金の使用により、金型や機械部品の寿命が延びます。
- 費用対効果: プロセスの生産性が高く、スタンドアロン炉の必要性が減るため、全体の運用コストが削減されます。
- 精度と品質: 厳しい公差と優れた表面仕上げの部品を製造できるため、二次仕上げの必要性が減少します。
- 複雑な形状: ホットチャンバーダイカストにより、バッチ間で一貫性のある複雑な形状の作成が可能になり、設計の柔軟性が得られます。
ホットチャンバーダイカストの欠点
- 材料の互換性が限られている:低融点合金に限定され、材料の選択肢が狭まります。
- 少量生産には適さない: ホットチャンバー鋳造ダイの初期コストが高いため、このプロセスは小バッチ生産では経済的に実行可能ではありません。
- 初期設定費用: ダイカスト設備に必要な多額の投資が参入障壁となる可能性があります。
- 材料の制限: ホットチャンバーダイカストプロセスは高融点合金に対応できないため、適用範囲が制限されます。
ホットチャンバーダイカストの用途は何ですか?
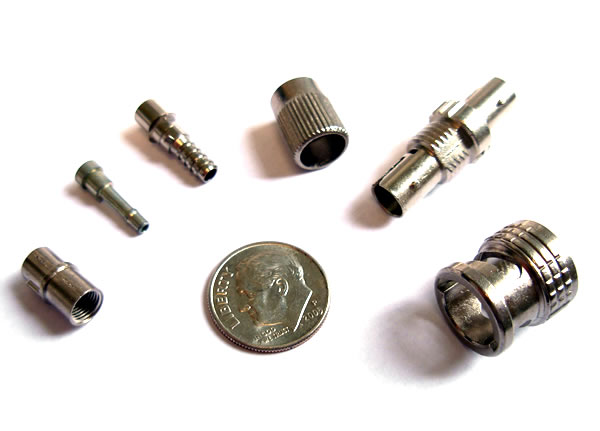
カスタムホットチャンバーダイカスト部品
厳しい公差と優れた部品を提供する能力 表面仕上げ 大量の精度を必要とする産業に最適です。さらに、廃棄物の削減と生産サイクルの高速化により、複雑な部品の製造に費用対効果の高いソリューションが提供されます。その結果、ホットチャンバーダイカストは、生産ラインの信頼性と効率性を求める分野に好まれる選択肢となっています。
1.自動車産業
自動車分野では、ホットチャンバー ダイカストにより、車両の性能と安全性に不可欠な耐久性のある軽量コンポーネントが製造されます。ギアボックス、エンジン部品、さまざまな付属品などの部品は、この鋳造法の精度と強度の恩恵を受けています。
2。 家電
家電業界は、ガジェットやデバイス用のコンパクトで複雑なコンポーネントをホットチャンバー ダイカストに依存しています。スマートフォンのフレームからコネクタやボタンに至るまで、現代のエレクトロニクスに必要な正確な寸法と滑らかな仕上げの部品を作成します。さらに、このプロセスの部品製造能力は、業界のペースの速いイノベーションと製品発売サイクルに迅速に対応しています。
3.医療機器
ホットチャンバーダイカストは、ヘルスケア製品に必要な精度、信頼性、無菌性を提供します。手術器具、機器のハウジング、診断装置のコンポーネントを製造できます。高精度で滑らかな表面の部品を製造するこの方法の能力は、医療用途の厳しい基準を満たすために不可欠です。
4。 家電
ホットチャンバー鋳造は、オーブン、洗濯機、コーヒーメーカーなどの家電製品のノブ、ハンドル、内部機構などの要素を鋳造するための賢明な選択肢です。さらに、家電部品の高品質な仕上げや複雑な形状も実現できます。
ホットチャンバーダイカストとコールドチャンバーダイカストの違いは何ですか?
コールドチャンバーダイカストは、製造で使用されるもう 1 つの基本的なプロセスです。溶融金属を機械に取り込む必要がある、アルミニウムや一部のマグネシウム合金など、融点の高い金属や合金に適しています。
次の表は、ホット チャンバー ダイカストとコールド チャンバー ダイカストの違いを示しています。
表: ホットチャンバーダイカストプロセスとコールドチャンバーダイカストプロセス
|
機能 |
ホットチャンバーダイカスト |
コールドチャンバーダイカスト |
|
合金の互換性 |
低融点合金 (亜鉛および一部のマグネシウム合金など) に適しています。 |
高融点合金(アルミニウム合金など)に適しています。 |
|
機械構造 |
グースネックとノズルが含まれています。溶融金属は機械内に含まれています。 |
溶融金属が機械に取り込まれます。グースネックがなく、代わりに注ぎ口が使用されています。 |
|
射出圧力 |
1,000 ~ 5,000 psi の範囲の低圧力。 |
より高い圧力の範囲は 2,000 ~ 20,000 psi です。 |
|
サイクルタイム |
内部炉と溶融金属の近接性により、より高速になります。 |
手動取鍋をゆっくりと溶融金属のチャンバーに入れる |
|
コンポーネントの摩耗 |
融点の低い金属は、機械部品の摩耗を軽減します。 |
高融点金属は、機械部品の摩耗を早める可能性があります。 |
関連する 高圧ダイカスト: 概要
アルミニウムはホットチャンバーダイカストと互換性がありますか?
アルミニウムは通常、ホットチャンバーダイカストプロセスと互換性がありません。これは主に融点が高いためで、ホットチャンバープロセスに不可欠なグースネックやノズルなどの機械のコンポーネントに損傷を与える可能性があります。次に、アルミニウムの溶融温度によって生じる熱応力は、ホットチャンバー機械の設計制限を超えます。
アルミダイカストサービス
代わりに、アルミニウムはコールド チャンバー ダイカスト プロセスを使用して鋳造されることが一般的です。この方法により、機械部品が溶融金属に直接さらされることがなくなります。したがって、高温による損傷のリスクが軽減されます。これは、より高い溶解温度を必要とするアルミニウムなどの金属を処理するために特別に設計されたプロセスです。 その結果、 アルミダイカストメーカー アルミニウム部品にはコールドチャンバーダイカストを好みます。このプロセスにより、鋳造機械の耐久性を損なうことなく、アルミニウム部品を効率的に生産できます。
今すぐプロリアンをお試しください!
金属部品のプロレアンダイカストサービス
プロリアンは、さまざまな金属合金に対応する高度な技術と機械を活用したホットチャンバーダイカストプロセスに焦点を当てています。この多用途性により、非常に高い精度と優れた表面仕上げで部品を鋳造することができます。その結果、自動車、航空宇宙、家電業界などの厳しい品質基準を満たすことができます。
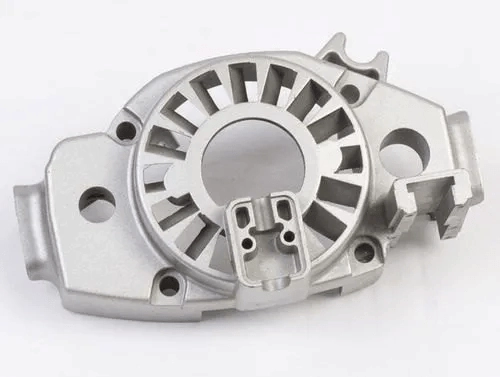
ホットチャンバーダイカストプロトタイプ
私たちは効率とカスタマイズに重点を置いています。経験豊富なエンジニアがクライアントと緊密に連携して、クライアント固有のニーズを理解します。したがって、パフォーマンスと費用対効果を最適化するカスタマイズされたソリューションを提供できます。
さらに、イノベーションも当社の強みです。 プロレアンのダイカストサービス。当社は常に業界の進歩の最前線に位置し、研究開発に継続的に投資しています。この革新への取り組みにより、鋳造部品の品質と耐久性が向上し、設計の柔軟性が向上し、納期が短縮されます。見積もりをリクエストして、今すぐダイカスト プロジェクトを開始してください。
続きを読む:
- 低圧ダイカスト: シンプルなガイド
- Xiaomi の超大型ダイカスト技術でダイカストに革命を起こす
- 高品質な製造を実現するダイカスト企業トップ 8
まとめ
ホット チャンバー ダイカストは、品質、効率、多用途性の魅力的な組み合わせを提供し、いくつかの用途で好ましい選択肢となっています。コスト効率に優れ、優れた表面仕上げと寸法精度を備えたダイカスト部品を製造できます。したがって、これらすべての理由により、HCDC は金属部品製造における重要な方法として位置づけられています。
ただし、目的の金属コンポーネントや製品を実現するには、溶融液体の変態、温度制御、および正確な取り扱いを注意深く制御することが不可欠です。
よくあるご質問
ホットチャンバーダイカストではどのような材料が使用できますか?
ホットチャンバーダイカストは、亜鉛、マグネシウム、一部の低融点アルミニウム合金などの低融点金属に最適です。これらの材料は、ホットチャンバーマシンの高速サイクルと低温要件に適合するため、理想的です。
HCDC から最も恩恵を受ける業界は何ですか?
ホットチャンバーダイカストから最も恩恵を受ける業界には、自動車、エレクトロニクス、消費財、医療機器などがあります。
ホットチャンバー鋳造の利点は何ですか?
ホットチャンバー鋳造は、短いサイクルタイム、高い生産効率、優れた部品の一貫性を実現します。気孔率を最小限に抑え、複雑なディテールと薄肉の部品を作成します。
ホットチャンバーダイカストとコールドチャンバーダイカストの違いは何ですか?
主な違いは、溶融金属の取り扱いにあります。ホットチャンバーダイカストでは、鋳造機内で金属を加熱します。対照的に、コールドチャンバーダイカストでは、溶融金属を機械に取り込む必要があります。
資料
- サンドステッド、ハイチ州 (2015)。亜鉛。で 金属毒性ハンドブック (第 4 版) (第 II 巻、1369 ~ 1385 ページ)。 https://doi.org/10.1016/B978-0-444-59453-2.00061-5
- フェデラル州グッドウィン (2008)。ホットチャンバーダイカスト。で ASM 金属ハンドブック、第 10 版 (15巻、719-723ページ)。 ASMインターナショナル。 https://doi.org/10.31399/asm.hb.v15.a0005267