
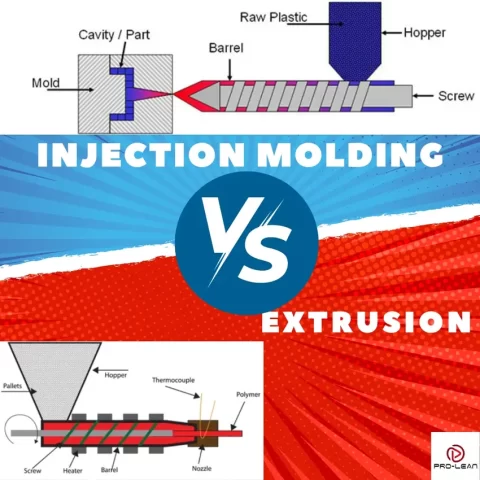
射出成形と押出成形
射出成形と押出成形は、市場で一般的なプラスチック成形プロセスです。どちらの方法も金型を用いて材料を加工しますが、それ以外は類似点はほとんどありません。押出成形は連続した形状の製品を製造するのに対し、射出成形は密閉された形状の製品を製造するという違いがあります。
つまり、設定、製品の種類、使用材料、製品の複雑さ、そしてリードタイムは、通常、それぞれ異なります。例えば、射出成形は Boda - カスタムパーツ製造パートナー– 複雑な 3D アイテムを製造するのに適した方法です。
この記事では、これらの手法を紹介し、比較検討します。また、それぞれのメリットとデメリットについても触れます。それでは、先に進みましょう。
射出成形とは何ですか?
射出成形とは、金型を用いて原材料を目的の製品に成形する製造プロセスです。このプロセスでは、まず材料を加熱して溶融状態または液体状態にし、金型に押し込み、固化後に取り出します。
金型は想定される部品のネガ形状をしており、耐久性と耐熱性に優れた材料(主に金属)で作られる必要があります。最終部品の品質は、金型の品質と設計に大きく左右されます。そのため、設計者は分割線、収縮率、気泡などの要素を考慮に入れます。
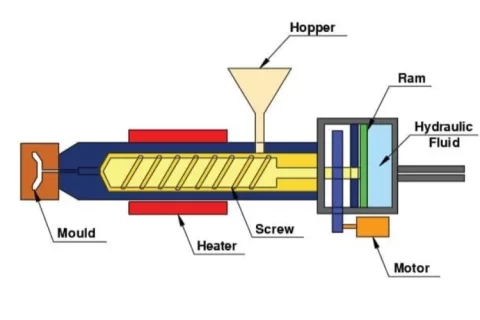
射出成形プロセス図
原料を溶融または液体に加熱することは、金型へのスムーズな導入のために流動性を高める上で重要です。金属成形の場合は加熱炉を用います。プラスチック成形の場合は、バレルまたは押出機で加熱します。
異なる 射出成形金型の種類それぞれのタイプには、その機能と特定の用途があります。
プロバイダーを見つける:
押し出しとは何ですか?
押出成形は、均一な断面形状の部品を製造する製造プロセスです。原料を特殊設計されたダイに強制的に通過させ、均一な断面を持つ長尺の製品を製造するのが特徴です。プラスチック、食品、ゴムなどのペレットや粉末は、このプロセスで長尺製品を製造するのによく使用されます。
金属押し出しの場合、使用される材料は異なり、この場合は金属スラグまたはビレットです。
プラスチックの押出成形では、押出機が駆動力を発揮します。押出機にはラムまたはスクリューが付属しており、加熱されたバレルを通して原料を押し出します。最終製品の形状は、スクリューとダイの設計によって決まります。
材料は金型から連続的に均一な形状で出てくるため、冷却後に適切な長さに切断する必要があります。メーカーは、ギロチンや鋸など、様々な切断技術を使用しています。
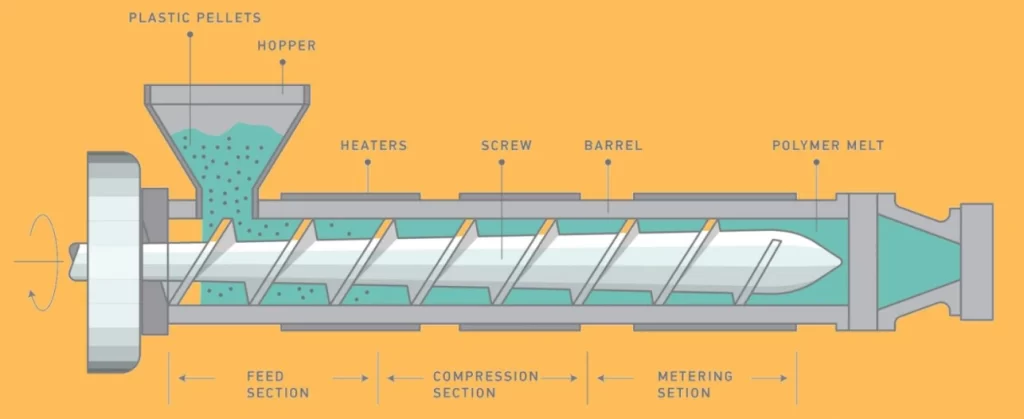
プラスチック押出プロセス図
押し出し加工が可能な長尺で均質な部品を使用する業界では、押し出し加工が適しています。これらの業界には、自動車、航空宇宙、建築などが含まれます。
押し出しプラスチックとは何ですか?
押し出しプラスチックは、溶融プラスチックを特殊な形状のダイに押し込むプラスチック押し出しプロセスから作られた連続プロファイル部品です。
押出成形と射出成形の動作原理の違い
射出成形プロセスでは、ホッパーを介して特殊なペレットまたは顆粒を金型に供給します。スクリューバレルがこれらの成分を加熱・混合し、金型内に射出します。金型を開いて固形物を取り出す前に、冷却が行われます。
プラスチック押出プロセスでは、スクリュー機構が顆粒を混合し、ダイを通して押し出す際に、押出機が顆粒を連続的に加熱します。押出はダイの形状に沿って連続的に行われます。
射出成形の利点
射出成形は長年にわたり、プラスチック製造分野を席巻してきました。それには確かな理由があります。その優位性は、複雑な部品の一貫した品質の確保、大規模生産への対応、そして厳しい公差要件の達成にあります。
これらの理由と、射出成形が幅広い材料に適用できるという事実を合わせると、このプロセスは自動車、家庭用品、その他多くの用途の部品メーカーにとって理想的なものになります。
すぐに見積もりを受ける 以下のメリットを享受できます。
複雑な形状に最適
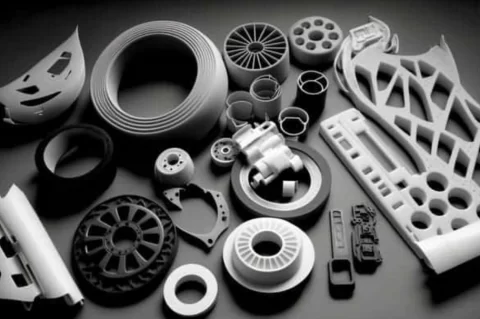
射出成形された複雑な部品
射出成形の大きな特徴は、複雑な部品を製造できることです。複雑なパターン、薄肉、アンダーカット、ねじ山など、他の技術では通常製造が難しい部品の製造に最適です。
自動化をサポート
現代の設備では、射出成形は自動化されたプロセスであり、品質の一貫性、より安全な作業、スループットの向上といったメリットがあります。メーカーは顧客の納期を守り、良好な関係を維持することができます。
耐久性のある部品
射出成形プロセスは、材料の均一な分布を確保するように設計されています。試験の結果、射出成形品は一般的に優れた構造的完全性を備え、衝撃や摩耗に対して完全に耐性があることが示されています。
非常に正確で精密
この方法により、非常に高い公差の部品が製造されるため、メーカーは寸法の均一な部品を入手できます。この技術を用いて製造された部品は、仕様を満たす可能性が非常に高くなります。
大量生産に最適
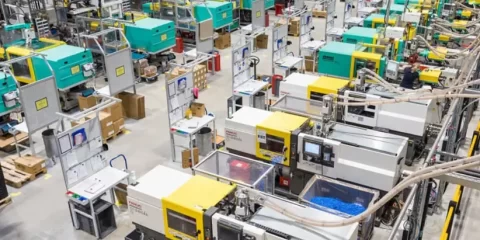
大量生産のための射出成形
射出成形の初期コスト、特に金型費用は比較的高額になる場合がありますが、大量生産においてはこの技術が有利となる場合が多くあります。1個あたりのコストは製品ごとに減少し、メーカーはすぐに投資回収(ROI)を実現できます。
続きを読む:
今すぐプロリアンをお試しください!
射出成形の限界/欠点
射出成形には、金型コストの高さ、生産開始後の設計変更の難しさ、金型製作のリードタイムの長さといった制約があります。これらの制約を理解することは、このプロセスが部品製造計画に適しているかどうかを判断する上で重要です。
工具コストの上昇
この方法では、特に金型の設計と製造に関して、初期の金型コストが課題となる場合があります。複雑な設計の場合、これらのコストは非常に高額になる可能性があります。前述のように、生産ロット数が多い場合は、この問題はすぐに解消されます。
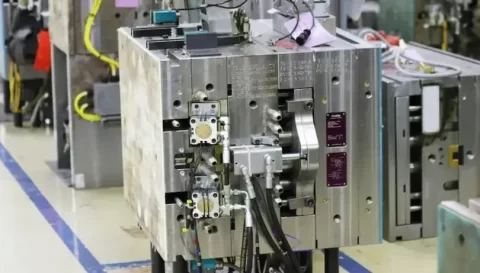
射出成形用の高価な工具
複雑な部品のリードタイムの延長
リードタイムを考慮すると、3Dプリントは比較対象となる良い選択肢です。複雑な部品の金型を設計・製作する場合、3Dプリントされた部品は既に製造されている可能性が高いため、射出成形は複雑な部品のラピッドプロトタイピングには最適ではない可能性があります。
大型部品をサポートできない場合があります
射出成形されるプラスチックのサイズは機械によって異なります。そのため、高価な専用射出成形機を使用しない限り、部品のサイズは制限されることがよくあります。複数のキャビティを使用するという選択肢もありますが、製造コストが増加するだけです。
押出成形の利点
複雑な密閉部品の製造においては射出成形が主流ですが、長尺で均一な部品の製造など、一部の分野では押出成形が優位に立っています。金型コストが低く、廃棄物も少なく、押出機の設定時間も短縮されます。
単位あたりのコストが低い
他の成形プロセスと比較して、プラスチック押出成形の単位当たりコストが低いことは、メーカーにとって大きなセールスポイントです。大量生産プロセスであるため、押出成形は比較的低コストで、部品の品質を損なうこともありません。
大量生産
押出成形は、短時間で長い製品を連続的に製造できるプロセスです。この高い生産性は、大量生産に最適です。
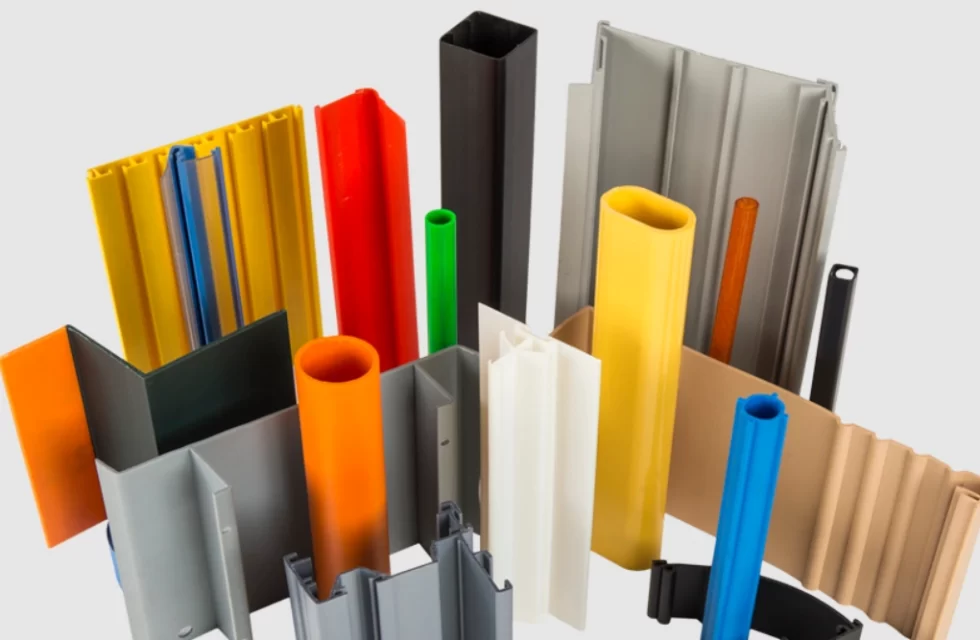
押し出し長尺部品
汎用性
押出成形は、アクリロニトリルブタジエンスチレン(ABS)、ポリ塩化ビニル(PVC)、ポリプロピレン(PP)、ポリエチレン(PE)など、幅広い材料に適用できます。また、様々なダイに対応できることから、このプロセスはさらに汎用性が高いと言えます。
一貫したパフォーマンス
プラスチック押出技術は、均一な厚さの材料を製造できるため、生産品質を維持する上で優れた特性を備えています。設定された公差を長期間維持できるため、製品は一貫して要件を満たします。
押し出し成形の欠点/限界
押し出し加工にはいくつかの制限があり、主に金型の制限、熱の問題、金型コストなどに関連しています。 お問い合わせはこちらから それらを操作する方法を学習します。
複雑さの制限
押し出し成形では多様なプロファイルを成形できますが、形状の複雑さには限界があります。射出成形やCNC加工とは異なり、この技術は異なる厚みや複雑な形状が求められる用途には適さない場合があります。
CNC 加工部品をまだ試したことがないなら、今こそこの技術を導入する時期かもしれません。 CNC 加工プロセス、その利点、および用途について理解し、現代の製造業における精度と効率性をどのように確保するかを学びましょう。
一部の材料の加熱問題
押し出しは、すべての種類のプラスチックでスムーズに行えるわけではありません。工程中の高温により、一部の材料が劣化する可能性があります。
押し出しにおける加熱の問題
高いツールコスト
この方法の初期のツールコストは比較的高いですが、通常は単位当たりのコストが高いため相殺されます。
射出成形と押出成形の用途
複雑で精密な部品を必要とする業界では、押し出し成形よりも射出成形が好まれます。この方法は、医療部品、電子機器の筐体、自動車部品など、適切な部品を容易に製造できます。
大量生産にも対応可能なこの能力は、押出成形では実現できません。押出成形は、チューブやケーブル被覆などの細長い形状に適しています。押出成形製品の典型的な用途は、包装業界と建設業界です。
射出成形が最も一般的に使用される用途は何ですか?
押出成形と比較した射出成形の独自性をより深く理解するには、そのプロセスの用途を概説することが役立ちます。射出成形は、大量生産においても高精度が求められる複雑な部品の製造に適しているため、この技術の用途は多岐にわたります。
射出成形の一般的な用途は次のとおりです。
| 業種 | 射出成形の用途 |
| 自動車 | ステアリングホイール部品、ダッシュボードパネル、サイドミラーハウジング、バッテリーカバー |
| パッケージング | ボトル、チューブ、瓶、食品用容器 |
| 食品および飲料 | コンベアシステム部品、オーバーキャップ、ろ過部品 |
| 電気通信 | 携帯電話部品、耐候性筐体、光ファイバー接続ホルダー |
| ディスプレイ・電子機器関連 | ノートパソコンハウジング、キーボードシェル、電源プラグハウジング、耐熱部品ホルダー |
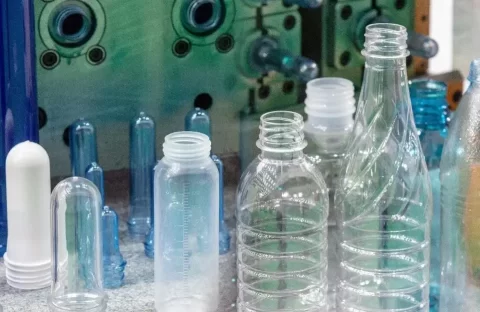
射出成形ボトル
参考文献: 防衛産業向けカスタム航空宇宙射出成形
押し出し加工は主にどのような用途に使用されますか?
同様に、押出成形にはディーラーやエンドユーザーが求める独自の特性があり、自動車、電気、建設、医療、包装などの業界で好まれる製造技術となっています。
以下にいくつかの応用例を示します。
| 業種 | 押出成形の応用例 |
| 自動車 | 流体ダクト、ウェザーストリップ、シーリングストリップ |
| Electrical | 断熱ジャケット、導管、ケーブルダクト |
| 構築 | 伸縮継ぎ目、継ぎ目トリム、ビニールサイディング |
| 医療 | カテーテルシース、ガス供給ホース |
| パッケージング | フレキシブルチューブ、カートン用プラスチックエッジプロテクター |
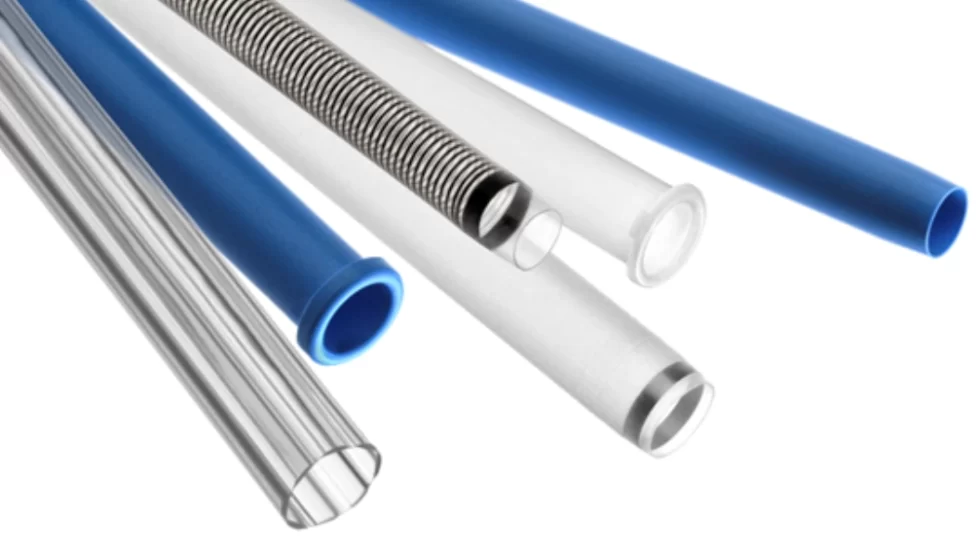
押し出しカテーテルチューブ
今すぐプロリアンをお試しください!
押し出し成形と成形の違いは何ですか?
プラスチックの押し出し成形プロセスと射出成形を比較すると、プロセスの詳細、材料費、プロセスコスト、複雑さ、製造速度に違いが見られます。
パーツの複雑さ
これらの製造方法は、複雑な部品をどれだけ速く効率的に作成できるかという点で大きく異なります。
この要素に関しては、射出成形の方が優れています。精密製造向けに設計されており、微細な特徴を持つ部品を容易に製造できます。この機能は、航空宇宙、医療、その他複雑な部品を必要とする業界で重宝されます。
押し出し加工は、複雑な形状の部品の製造にはそれほど優れていません。むしろ、断面形状に重点を置くため、よりシンプルな方法です。断面形状は均一で、通常は細長い形状の部品が得られます。
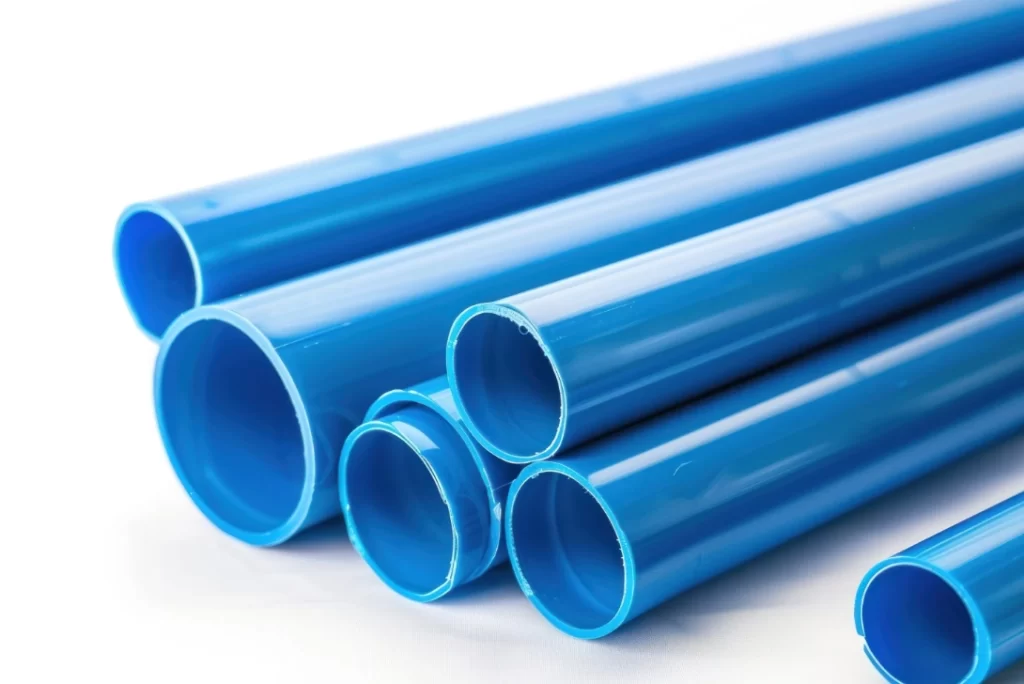
均一な厚さの押し出し部品
原材料要件
射出成形は、エラストマー、熱硬化性樹脂、熱可塑性樹脂など、あらゆる材料を製造プロセスに適した形で使用できるため、用途が広くなっています。
しかし、押出成形はポリプロピレン(PP)、ポリ塩化ビニル(PVC)、その他溶融・成形しやすい熱可塑性プラスチックに限られます。一部の押出機は制限付きで熱硬化性プラスチックも成形可能ですが、材料の種類が限られているため、押出成形には限界がある可能性があります。
部品の強度
これは、プラスチック射出成形が押出成形よりも優れているもう一つの分野です。この違いは主に製造プロセスの性質によるものです。射出成形された完成品は、押出成形された部品に比べて、圧縮強度と引張強度が高くなります。
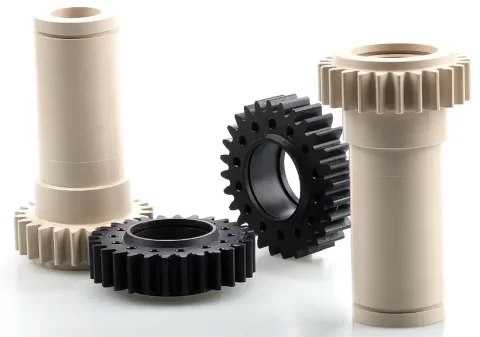
強力な射出成形プラスチック
高応力下での安全性が最優先される用途に押出成形を検討している場合、この点は特に重要です。押出成形品が強度要件を満たしていることを確認するか、代わりに射出成形を選択するかのいずれかを選択してください。
生産速度とサイクルタイム
複雑な部品を扱う場合、射出成形が好まれるかもしれませんが、射出成形はサイクルで動作するため、時間がかかる場合があることに注意してください。一方、押し出し成形は連続的で高速であるため、中断のない製造に最適です。
これらの違いおよびその他の違いについては、以下の比較表に概説されています。
比較表 射出成形と押出成形
| プロパティ | プラスチック押出 | 射出成形 |
| ベスト | 大量生産に最適 | 大型部品の射出成形よりも精密部品の生産をサポート |
| 設計の柔軟性 | ロー | ハイ |
| エネルギー消費 | 穏健派 | ハイ |
| 使用された機械 | 簡単な拡張で | 複雑な |
| 製造スピード | 均一なプロファイルを高速に | 単位あたりの時間が遅い |
| 材料の廃棄とリサイクル | 最小限の | 穏健派 |
| 取扱材料 | 限定的 | 雑多 |
| 溶融強度 | 穏健派 | ハイ |
| アウトレットの拡張 | 著しい | 最小限の |
| パーツの複雑さ | 均一断面部品をサポート | 複雑な形状の部品を製造可能 |
| 精度と公差 | 緩い | タイト |
| プロセスの基礎 | 連続的に溶融プラスチックを金型を通して押し出すことで、長尺状の製品が製造される。 | 切断されたプロセス、溶融プラスチックを金型キャビティに入れ、冷却後に取り出す |
| 製品サイズの制限 | 長い/継続的 | 中小規模 |
| 生産量と効率 | 連続的な | 大音量 |
| 原材料費 | 通常、低コストの熱可塑性プラスチックと材料の無駄が少ない | 特定の材料、ゲート、ランナーが必要となり、無駄が増える |
| 表面仕上げと質感 | グッド | 素晴らしい |
| ツールとセットアップコスト | ロー | ハイ |
| 生産される製品の種類 | プロファイル/シート | 複雑な部品 |
さらに関連する読み物: 金属射出成形とダイカスト, ブロー成形と射出成形の詳細な比較,
考慮すべき重要な点:コスト、正しい結果、そして迅速な対応
プラスチックを成形する方法にはそれぞれ良い部分があります。これはコスト、部品のサイズ、プラスチックの使用量、必要な部品の数によって異なります。
射出成形と押出成形のどちらを選ぶかは、形状だけの問題ではありません。金型コスト、必要な部品数、そして部品の精度など、様々な要素を考慮する必要があります。
どれくらい早く冷えるかを考える必要があります。考慮すべき重要なポイントをいくつかご紹介します。
1. 金型コスト
射出成形には強くて硬い金型が必要です。そのため、製造コストが高くなります。しかし、これらの金型は長持ちし、同じ部品を多数製造できます。
押し出し成形では、金型の代わりにシンプルなダイを使用します。ダイは製造が簡単で安価です。そのため、新しい設計や形状変更にかかるコストを削減できます。
2. プラスチック廃棄物
射出成形では、プラスチックの無駄がほとんどありません。作業で余った部分も再利用できます。これらの部分はランナーまたはスプルーと呼ばれます。
押し出し成形では、廃棄物のほとんどは成形の開始時と終了時に発生します。これは製品の切断時に発生します。切断されたプラスチックもリサイクル可能ですが、通常、射出成形よりも廃棄物が多くなります。
3. 最も効果的に機能するパーツの数
射出成形は、同じ製品を大量に作るのに最適です。金型が完成すれば、機械は数千個を素早く製造します。数百万個の部品を迅速に製造できます。そのため、小型部品を大量に製造するのに最適です。
長い製品が必要な場合は、押し出し成形が適しています。パイプやプラスチックのストリップなどです。押し出し成形は、停止することなく稼働し続け、製品を適切なサイズに切断します。
4. サイズの適切さ
射出成形は非常に精密です。部品は全く同じものができ上がります。しっかりと組み合わさる必要がある製品に最適です。
押し出し成形も良い結果をもたらします。ただし、冷却後に部品の形状が多少変化する可能性があります。形状が多少小さくなったり大きくなったりする可能性があります。そのため、非常に正確なサイズを求める場合には最適な選択肢ではありません。
5. 冷却時間
射出成形では、部品は冷却されるまで金型内に留まります。部品が厚い場合は、冷却に時間がかかることがあります。不良品を避けるためには、適切な冷却を行うことが重要です。
押し出し成形では、プラスチックは金型の外で冷却されます。これは通常、空気または水中で起こります。製品が金型内に留まらないため、冷却速度が速くなります。そのため、長尺形状の成形ではより速い冷却が可能になります。
まとめ
射出成形と押出成形は製造業において不可欠な役割を果たしています。前者は複雑な3D部品の製造に優れ、後者は固定形状の連続した長尺部品の製造に適しています。これらの基本原理は、段取り、原材料の無駄、製品の種類、リードタイムに影響を与えます。
2つのプロセスが合理的と思われる部品製造プロジェクトでは、ここで共有されている詳細を検討してください。長年この分野で活躍し、中国および海外市場で確固たる地位を築いてきた専門家から、より明確な説明とガイダンスを得ることができます。
へ電話する 見積もりを取得する 今!