
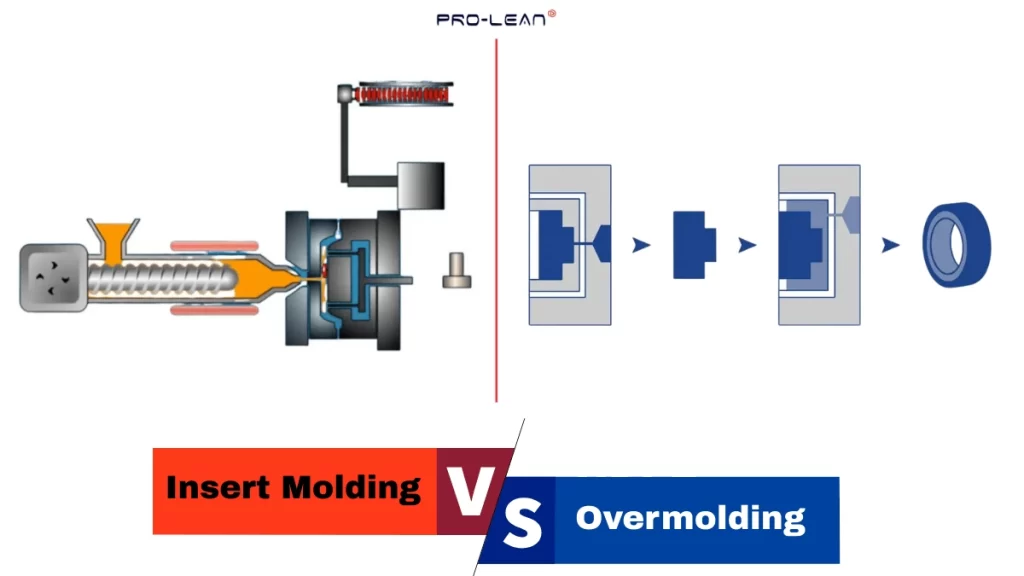
インサート成形とオーバーモールディングの比較
インサート成形と オーバーモールドプロセス は 2 つの異なるバリエーションです 射出成形 技術としては、インサート成形ではあらかじめ成形されたインサートをキャビティに挿入するのに対し、オーバーモールディングでは2回以上の射出成形を行う。
インサート成形とオーバーモールディングのどちらを選択するかを決定する際には、それぞれのプロセス、能力、利点と欠点、推奨される用途、その他の重要な側面を理解することが不可欠です。
そこで、本稿ではオーバーモールディングとインサートモールディングの技術について詳細な比較検討を行い、最適な選択をするためのお手伝いをいたします。
インサート成形とは
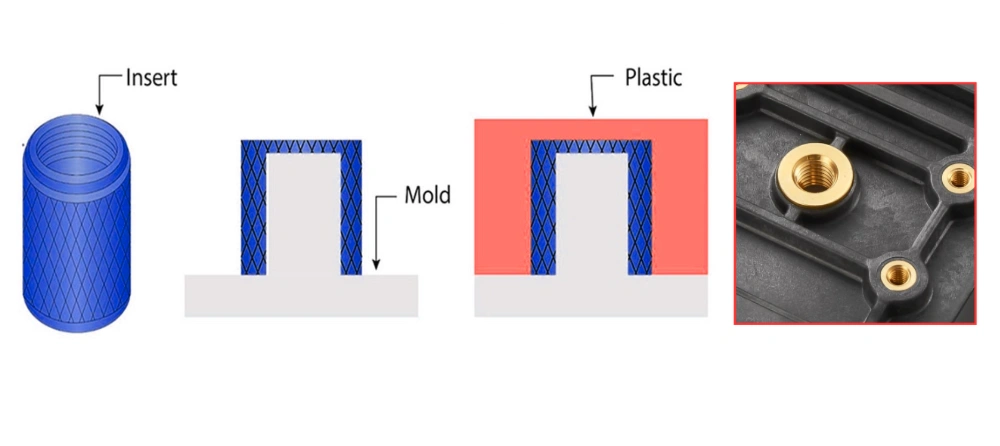
インサート成形
インサート成形は、 射出成形サービス あらかじめ金属またはセラミックのインサートを組み込んだプラスチック部品の製造を専門としており、例えば、ねじ付きファスナーや電気コネクタなどを製造する。
インサートは金型キャビティ内に正確に配置され、溶融プラスチックが射出されると、インサートの周囲を流れ、凝固時に強固な結合を形成します。なお、インサートは機械加工、鋳造、3Dプリンティング、またはその他の適切な方法で製造されます。
インサート成形のメリット
インサート成形には、組み立て工程の削減、構造的な堅牢性の向上、サイズの最適化、耐久性の向上など、いくつかの利点があります。
さらにメリットを詳しく見ていきましょう。
- 構造的堅牢性: インサートは成形プラスチックと機械的に結合し、高い構造的堅牢性を提供する。
- 組み立て手順の削減: 金属、セラミック、またはその他のインサートをプラスチックに埋め込むことで、組み立て工程を削減できる。
- 費用対効果: 組み立て工程を減らすことで、生産速度が向上し、人件費も削減できる。
- 最適化されたサイズ: インサート成形を用いることで、部品をよりコンパクトに設計することができ、全体のサイズと重量の削減に貢献します。
- 耐久性: 金属インサート成形部品は強度と耐久性に優れており、20年以上使用できます。
インサート成形のデメリット
インサート成形プロセスには多くの利点がある一方で、金型コストの増加やポリマーとのインサートの適合性の制限など、いくつかの制約もある。
- 工具コストの増加: 金型キャビティにインサートを導入するには、より複雑な金型製作工程が必要となり、金型コストが増加する。
- 挿入互換性: あらゆる種類の熱可塑性樹脂に金属製のインサートを埋め込むことはできません。インサートは接着材と適合していなければなりません。
- 初期費用が高い: 自動インサート成形技術は、設置と維持に費用がかかる。
今すぐプロリアンをお試しください!
オーバーモールディングとは何ですか?
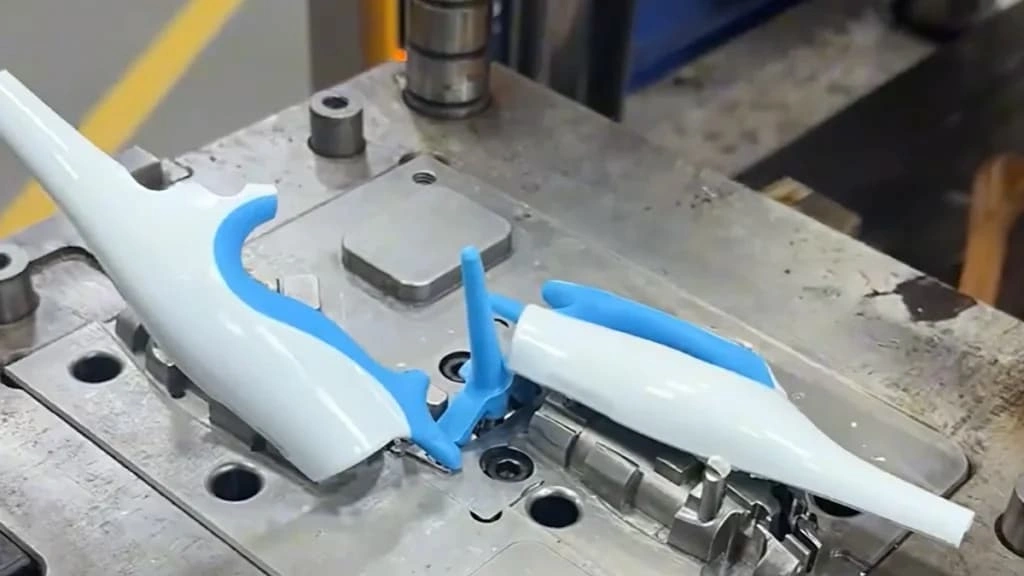
プラスチックのオーバーモールド
何が プラスチックオーバーモールドng インサート成形との違いは、金型内で2種類以上の材料を順次射出成形する点です。歯ブラシの柄を例にとると、まず硬質のPPを金型に射出します。金型内でPPが固まったら、軟質のTPEを射出して、PPの柄にグリップ部分をオーバーモールドします。
オーバーモールディングプロセスでは、多色射出成形機を使用し、2種類以上の異なる材料を金型キャビティに順次射出します。この工程で、オーバーモールディング材料は機械的および化学的に結合され、最終製品が形成されます。
異なるバレルを使用したり、射出成形プロセスを自動化したりすることが可能だ。さらに、オーバーモールディングプロセスによって、多色部品の成形も可能になる。
オーバーモールドの利点
オーバーモールディングの主な利点は、多素材成形、優れた密閉性、美しい外観、組み立て工程の削減、そしてより丈夫な部品です。
さらにメリットを詳しく見ていきましょう。
- 複数素材部品オーバーモールディングは、1つの部品に複数の材料を成形することを可能にし、材料の柔軟性を向上させます。
- ソフトTPEグリップ: 熱硬化性樹脂や熱可塑性樹脂の上に、柔らかいTPE製のグリップをオーバーモールドすることができます。
- シール部品: オーバーモールディングは、硬くて剛性の高い部品の外面にシールを埋め込むための効果的な方法です。
- 組み立ての削減: オーバーモールディング加工により、組み立て時の留め具、接着剤、その他の接合方法の必要性がなくなるか、あるいは軽減されます。
- 審美的な魅力: オーバーモールディングは多色部品の成形が可能であるため、美的魅力が求められる製品にとって有益である。
オーバーモールディングの欠点
多段階成形、長いサイクル時間、剥離リスク、および高い金型コストは、 オーバーモールドプロセス.
- 多段階成形: オーバーモールディング工程では複数回の射出成形が必要となるため、金型や工程の複雑さが増す。
- 長いサイクル時間: プラスチックオーバーモールディングは、別々に製造して組み立てる必要がある部品をオーバーモールディングする場合を除いて、時間がかかる。
- 剥離のリスク: 成形温度や射出間隔を誤ると、剥離のリスクが高まります。
- ツールコストの増加: オーバーモールディング用の射出成形金型は複雑なため、初期費用が高くなります。
インサート成形とオーバーモールディング:主な違い
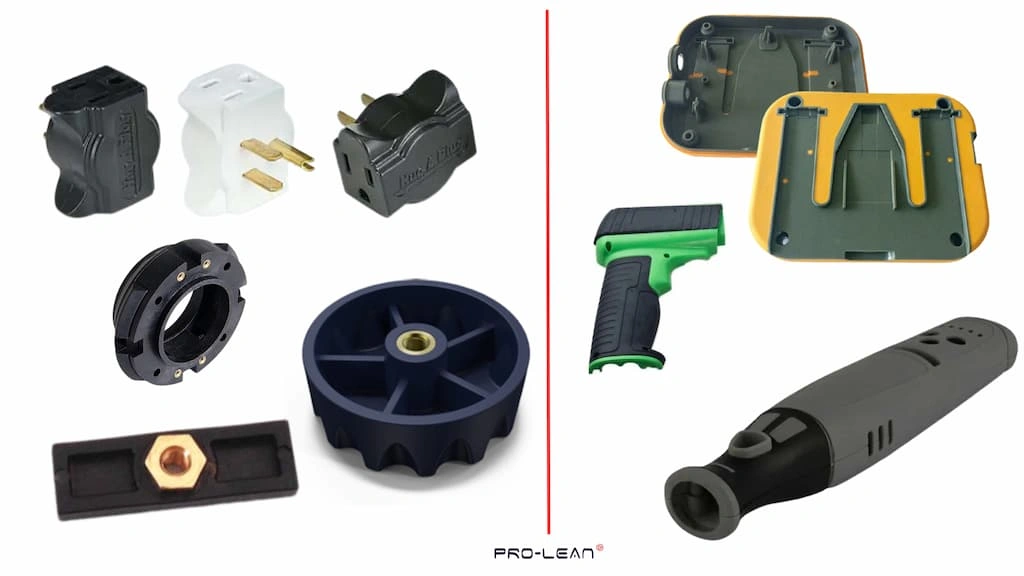
インサート部品およびオーバーモールド部品
インサート成形とオーバーモールディングは、プロセス、生産速度、材料適合性、コスト、および用途における好みにおいて異なる。
それでは、これらの違いを一つずつ詳しく見ていきましょう。
成形プロセス
どちらも射出成形の一種であり、基本的な原理は同じです。すなわち、必要な形状に合わせて設計された金型キャビティに液体プラスチックを注入します。唯一の違いは、オーバーモールディングプロセスでは2ショットまたはマルチショット射出(自動または手動)を使用するのに対し、インサート成形プロセスではシングルショット射出を使用する点です。
サイクルタイム
オーバーモールディングでは、射出成形の間隔を一定に保つ必要があるため、各部品の成形にかかるサイクルタイムが長くなります。
材料の互換性
インサート成形は、金属、セラミック、または熱硬化性樹脂のインサートを埋め込んだプラスチック部品を製造するために用いられる。中でも金属インサート成形が主流であり、これは機械加工された金属片の周囲にプラスチックを成形するものである。
一方、選択したオーバーモールディング材料同士が(熱結合または化学結合によって)結合できるかどうかを考慮する必要があります。
射出成形コスト
インサート成形とオーバーモールディングのコストを比較すると、 射出成形ツール 金型コストが高く、サイクルタイムが長く、自動化が必要となるため、インサート成形よりも高価です。ただし、大量生産品の場合は必ずしもそうとは限りません。
アプリケーションの設定
金属インサート成形は、構造的な強度が必要であり、組み立て工程を最小限に抑えることが優先される用途(例えば、電気コネクタ、ファスナーなど)に適しています。
一方、グリップ、シール、ハンドルなどにはオーバーモールディング法が好ましい。
インサート成形とオーバーモールディングの簡単な概要
| 因子 | インサート成形 | オーバーモールディング |
| 成形プロセス | あらかじめ挿入されたインサートの周囲に、1回限りの注入を行う。 | 複数回注射(2回以上) |
| サイクルタイム | サイクルタイムの短縮 | サイクルタイムが長くなる。 |
| 材料の互換性 | プラスチックと金属、セラミック、または熱硬化性樹脂のインサートを組み合わせるのに適しています。 | 熱接着または化学接着が必要です。 |
| 射出成形コスト | 工具費と生産コストの削減 | 通常は高コスト |
| アプリケーションの設定 | 構造強度と組み立て工程の削減に好ましい。 | 機能性と人間工学の向上 |
今すぐプロリアンをお試しください!
インサート成形とオーバーモールディングのどちらを選ぶべきか?
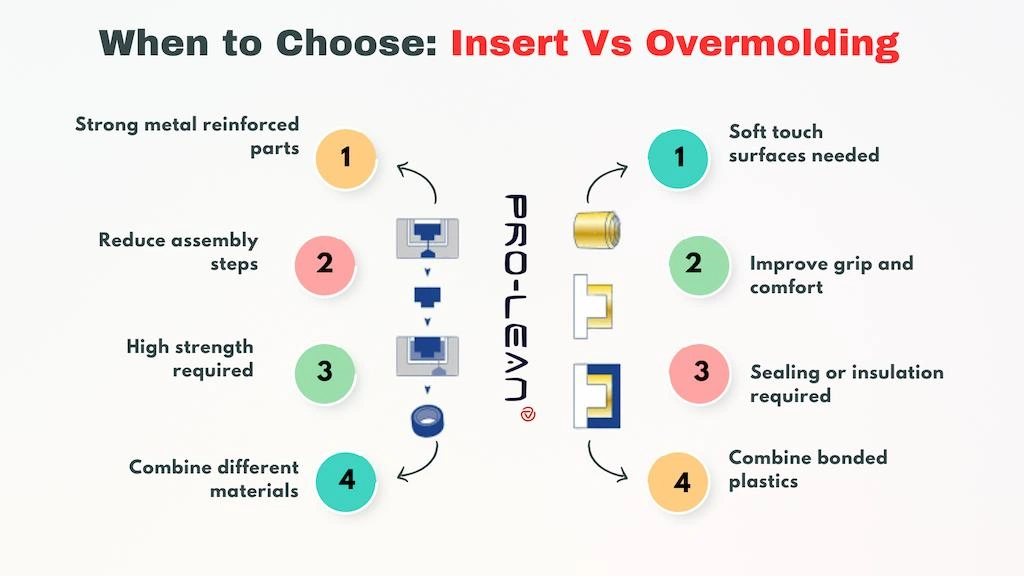
インサート成形とオーバーモールディングの比較
プロジェクトにおいてインサート成形とオーバーモールディングのどちらを選択するかを検討する際に考慮すべき5つの重要な要素は以下のとおりです。必要な機能、部品の複雑さ、生産量、材料の適合性、および組み立ての必要性。
- 希望する機能
プラスチック部品に機械的、電気的、またはその他の機能を持たせるために金属を埋め込む必要がありますか?もしそうであれば、インサート成形を選択してください。
- パーツの複雑さ
複数の材料、特に熱可塑性樹脂、熱硬化性樹脂、エラストマー、ゴムなどを用いた複雑な部品には、オーバーモールディングを選択してください。それ以外の場合は、インサート成形または通常の射出成形を選択してください。
- 生産量
必要な生産量を考慮してください。インサート成形とオーバーモールディングのどちらが大量生産に適しているかは、材料の種類と部品の複雑さによって異なります。
- 材料の互換性
成形に使用する材料の種類を検討してください。例えば、プラスチックと非プラスチック部品の成形にはインサート成形法が好まれますが、オーバーモールディング材としては軟質ゴムやシリコーンが最もよく使用されます。
- 組み立ての必要性
部品の設計を分析することで、組み立て要件を評価します。インサート成形は組み立て要件を軽減する一方、オーバーモールディングは密閉性と美観に優れています。
シリコーンインサート成形とは何ですか?
シリコーンインサート成形とは、液状シリコーン樹脂(LSR)部品を金属またはセラミック製のインサートを用いて成形する技術を指します。インサートはLSRを注入する前に金型内に配置され、注入・硬化後に強固な結合を形成します。
シリコーンインサート成形部品の一般的な例としては、医療用シール、電気コネクタ、自動車用グロメットなどが挙げられる。
今すぐプロリアンをお試しください!
まとめ
要約すると、インサート成形とオーバーモールディングのどちらを選ぶかは、主に次の1つの点に集約されます。部品に金属、セラミック、またはその他の既製インサートが必要かどうか。必要な場合はインサート成形を選択してください。そうでない場合は、機械加工または鋳造部品を埋め込むのではなく、2種類以上の材料を射出成形して部品を製造するオーバーモールディングサービスを選択してください。
Bodaでは、精密かつ手頃な価格のプラスチック成形を含む、幅広いプラスチック成形能力を提供しています。 オーバーモールディングサービス 消費財から自動車部品、医療機器部品まで、幅広い用途に対応しています。さらに、社内に金型製造設備も備えています。
詳細情報や費用見積もりについては、今すぐ当社のオンラインポータルでデザインをアップロードしてください。
よくあるご質問
インサート成形のデメリットは何ですか?
インサート成形の欠点としては、金型コストの増加、材料適合性の問題、高度な自動化要件、金型キャビティ内でのインサートの正確な位置決めが必要となることなどが挙げられる。
最適な成形材料はどれですか?
成形に最適な材料を一つだけ挙げるのは難しい。用途や設計特性によって最適な材料は異なるからだ。しかし、ABS樹脂、PE(ポリエチレン)、ナイロン、TPE(熱可塑性ポリエチレン)などは、業界でよく使われる材料である。
成形の5つの種類は何ですか?
成形方法には、射出成形、圧縮成形、トランスファー成形、ブロー成形、回転成形の5種類がある。