
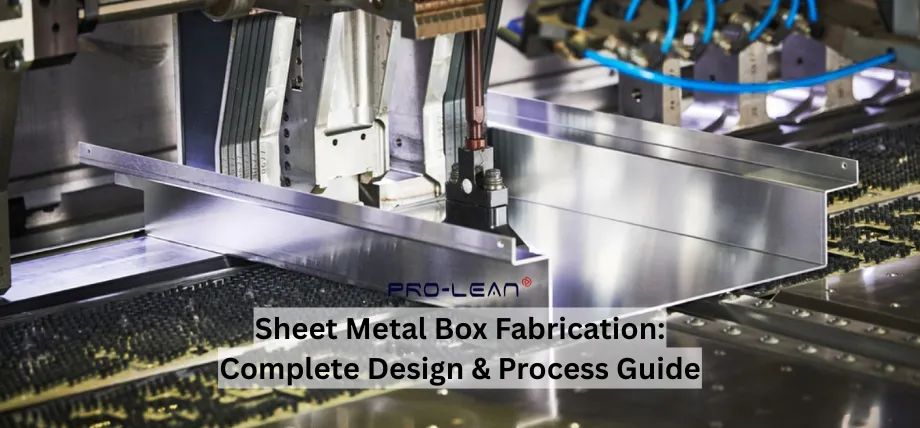
板金ボックス製造
板金箱の製造とは、金属板から打ち抜き、切断、プレス加工、曲げ加工などによって、板金箱を含む部品を成形する工程のことである。 3D CADファイルは機械語に変換され、その機械語によって機械が制御され、シートを正確に切断・成形して最終部品が作られる。
板金部品は耐久性に優れていることで知られています。大量生産向けの部品は、初期費用や材料費が高くなるものの、コスト効率に優れています。一方、少量生産の試作品は、単位あたりのコストが高くなる場合があります。部品は一枚の金属板から成形されるため、設計上、厚みを均一に保つ必要があります。
板金箱製作入門
自動車から航空宇宙、エレクトロニクスから建築まで、板金製ボックス、カスタムメタルボックス、板金製筐体の用途は広範かつ多様であり、世界中の産業を形作っています。
幅広い部品や製品に対して、柔軟性、精度、そしてコスト効率を提供します。複雑な形状、幾何構造、そしてカスタムデザインの作成が可能で、自動車のボディから医療機器まで、あらゆる製品の製造に不可欠です。CNC装置では、±0.1mmという非常に厳しい公差を実現できます。
板金製ボックスおよび筐体の用途
板金製の箱や筐体は、多くの産業において、埃や湿気などの環境要因から部品を保護するための保護ケースとして利用されています。これらの設計には換気機能が組み込まれている場合もあり、発熱機器にとって有利です。
エレクトロニクスおよび通信
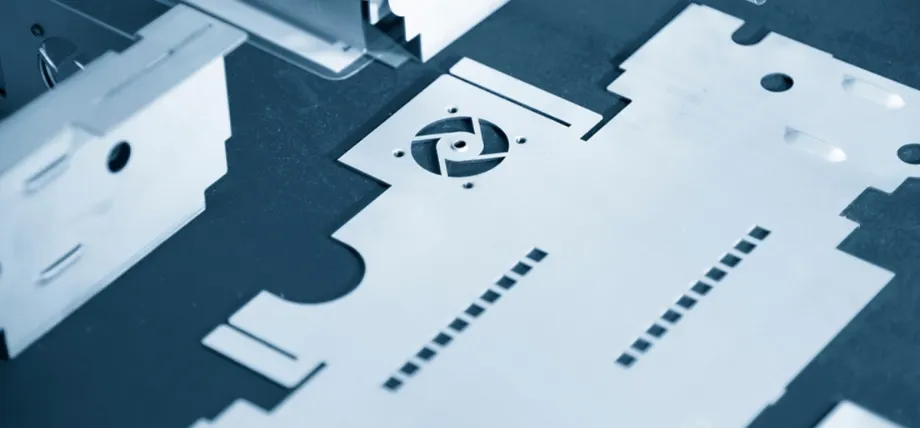
精密レーザーカット部品
板金箱の製作 埃や湿気による短絡を防ぎます。適切な筐体を使用することで、電子機器のスムーズな動作が保証されます。
- ジャンクションボックス。
- レールと通気口を備えたサーバーラック。
- 信号干渉を防ぐためのEMIガスケット。
産業および製造
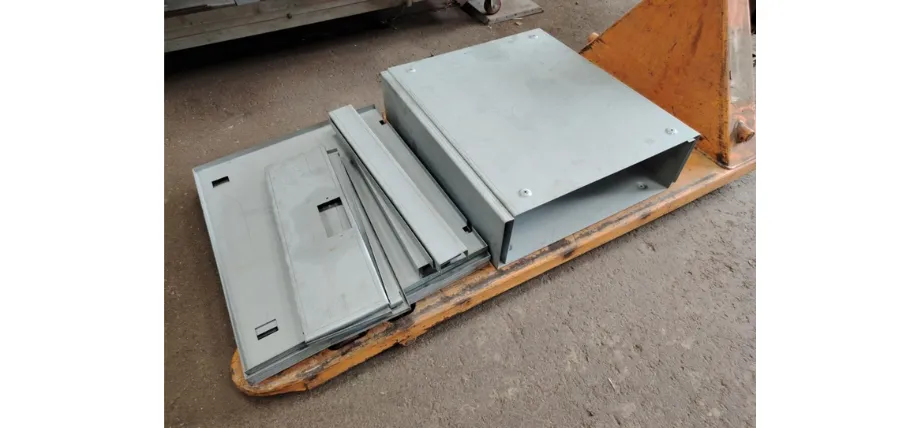
エンクロージャーパネル
筐体は、過酷な運転条件下での化学物質への曝露や機械的ストレスに耐えるように設計されています。
- 強化された制御盤。
- インサート付きセンサー筐体。
自動車および航空宇宙
筐体は車両の電気系統を保護する。
- 電気自動車のバッテリーケース。
- 航空機用ボックス。
- エンジンルームの囲い。
医療および製薬
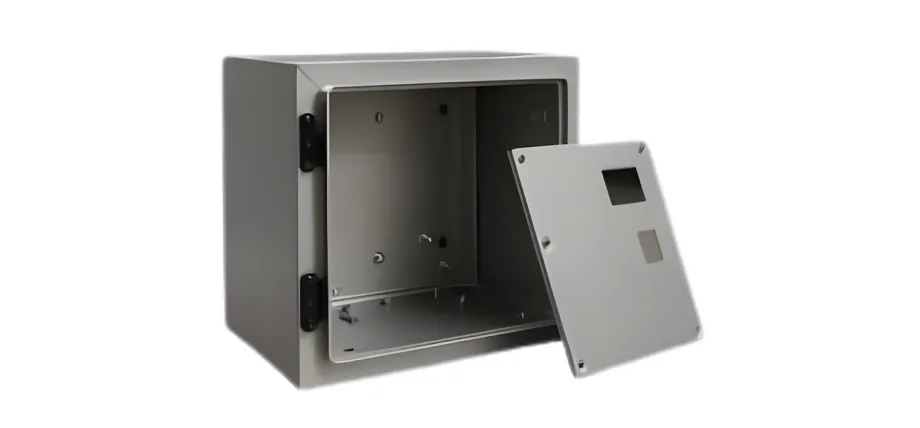
組み立て済み金属製筐体
彼らは、重要な状況下でデバイスが正しく機能することを保証する。
- 診断機器。
- 手術器具用容器。
再生可能エネルギーとアウトドア
耐候性筐体は、密閉された耐腐食性材料を使用しています。
- 太陽光発電用インバーターボックス。
- 風力タービン制御ボックス。
- ポリカーボネート製の窓。
金属製筐体に適した素材の選び方
使用する材料の種類は非常に重要です。材料によってそれぞれ異なる利点があります。材料の選択は、特定の筐体の性能に影響を与えます。
ステンレススチール製エンクロージャ
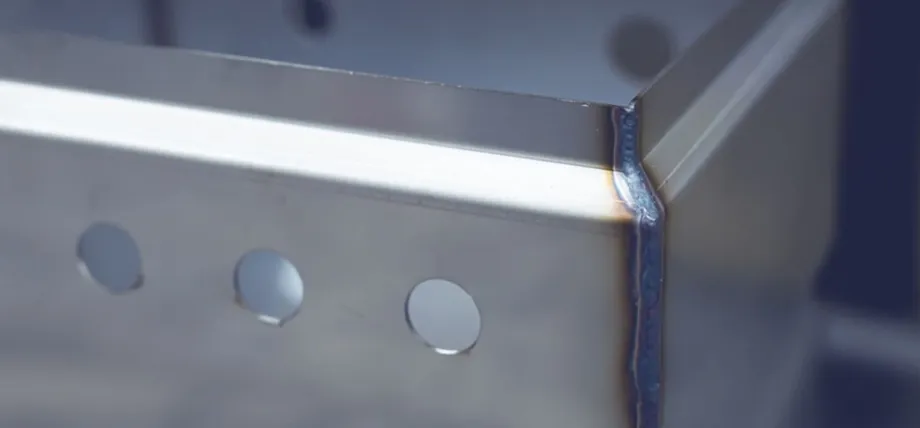
ステンレス鋼TIG溶接コーナーシーム
304や316グレードなどのステンレス鋼は、515~620MPaの引張強度を提供します。したがって、耐食性の向上は確実です。この材料は、板金ボックス設計に適しており、 板金エンクロージャ 高負荷用途向けの設計。グレード316は、塩化物による影響を受けやすい環境に対する耐性を備えています。用途としては、海洋環境や化学処理などが挙げられます。ステンレス鋼を使用する場合、コストは高くなりますが、この材料は二度塗りが不要なため、組み立て時間を20~30%短縮できます。
炭素鋼製筐体
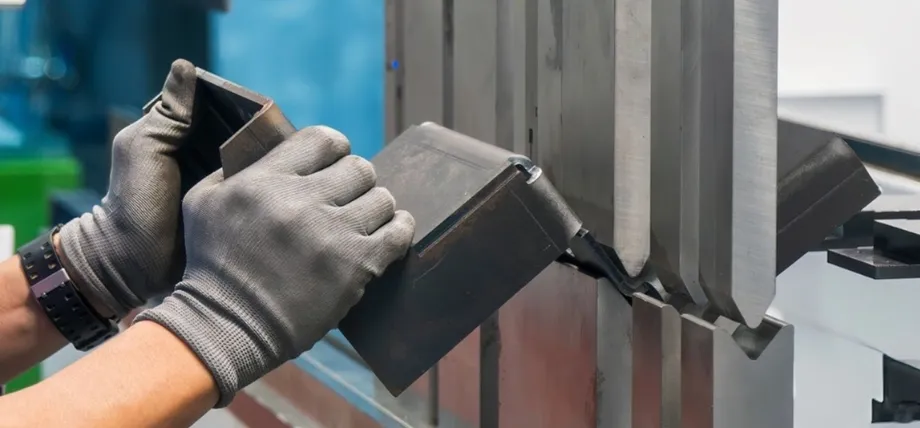
精密プレスブレーキ曲げ加工
もう一つの標準的な選択肢は鋼です。A36などの炭素鋼は、最大400MPaの引張強度を発揮します。強度と耐久性に優れ、過酷な環境にも適しています。鋼は錆びやすいため、適切な処理を施さない場合はコーティングを施す必要があります。屋内での使用に適しています。 鋼板金属加工工業用板金筐体にも適しており、ステンレス鋼よりも若干安価であるため、ユーザーにとって経済的な選択肢となる。
亜鉛メッキ鋼製筐体
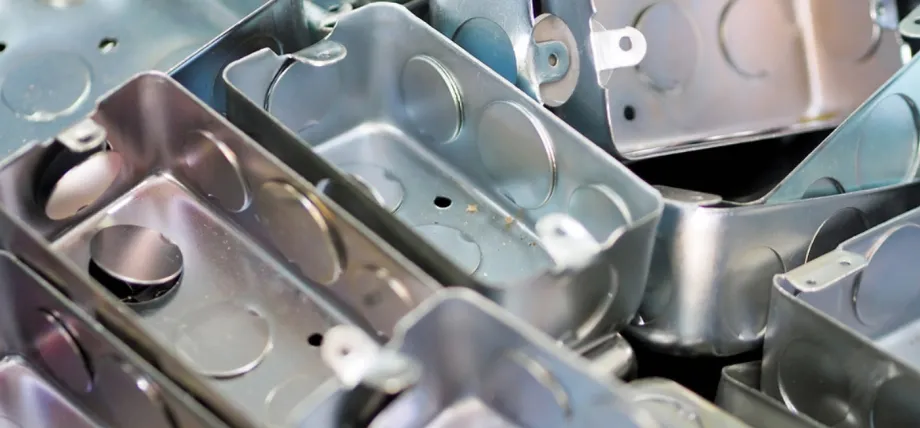
完成した接続箱
これは、亜鉛でコーティングされ、焼きなまし処理された鋼材です。焼きなまし処理の目的は、亜鉛が基材に拡散して確実に結合するようにすることです。そのため、成形や曲げ加工中に剥離する心配はありません。亜鉛メッキ鋼板製の筐体や鋼板製の箱を湿潤環境で使用する場合は、ガルバニールが最適です。コーティングの種類によっては、耐腐食性にも優れています。
コーティングによる重量増加はごくわずか(0.1~0.5%)で、亜鉛層が破損することなく良好に曲げられるが、極端な圧力や角度がかかると、層が剥がれる可能性がある。 ユーティリティボックスなどの屋外用ケースに最適ですが、通常の炭素鋼よりも10~20%高価です。しかしながら、中程度の環境下では耐用年数を20~30年に延ばすことができます。
アルミニウム製エンクロージャ
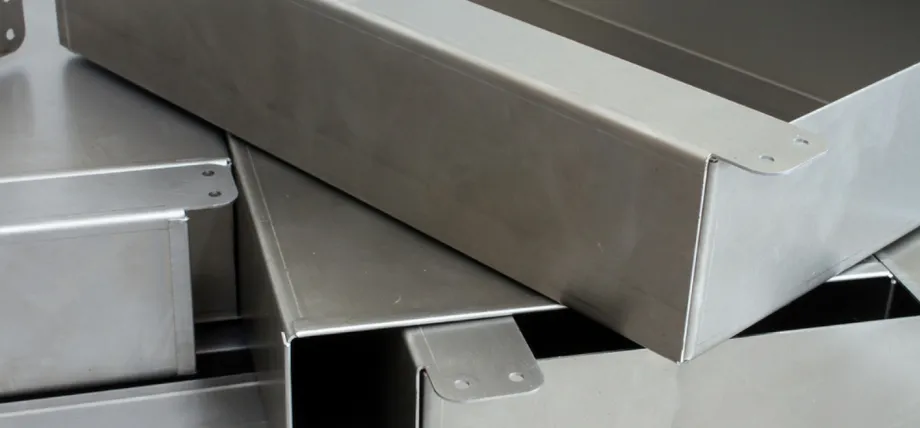
金属筐体
この金属は軽量で耐腐食性に優れています。ただし、特定の条件下では鋼鉄よりも剛性が著しく低い場合があります。アルミニウムには様々なグレードがありますが、板金筐体に使用される主なアルミニウム合金は5052アルミニウムと6061アルミニウムの2種類です。
5052アルミニウムは驚異的な曲げ加工性を備えています。また、この合金は機械加工や溶接も容易なため、板金筐体に適しています。一方、6061アルミニウムは、5052アルミニウムに比べて亀裂が生じやすいという欠点があります。しかし、こちらも機械加工は容易です。
アルミニウムは軽量で耐腐食性に優れているため、板金製の箱、特注の金属箱、筐体などに最適です。場合によっては、耐久性と保護性を高めるために、アルミニウム部品に陽極酸化処理を施す必要があるかもしれません。また、電気接点が必要な部品には、クロメート処理が理想的な場合もあります。
今すぐプロリアンをお試しください!
板金筐体の設計上の考慮事項
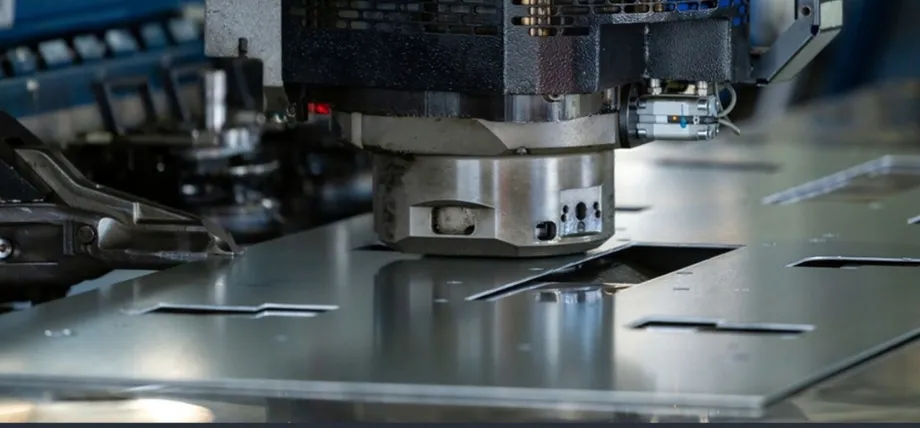
砲塔のパンチング作業
板金筐体の設計には、美観だけでなく、材料特性の深い理解も必要です。 板金設計ガイドライン製造プロセスや最終用途の要件などを考慮しましょう。性能と生産効率の両方を最適化するための重要なヒントをいくつかご紹介します。
- 機能要件を説明してください。 必要な寸法を決定し、部品の高さやサイズ、コネクタの位置など、内部コンポーネントの配置を分析します。機能要件には、内部容積を10~20%の余裕をもって計算することも含まれます。
- 形状と寸法を選択してください: 筐体の適切な形状を選択することは、板金筐体設計における重要なヒントの一つです。したがって、実績のある板金設計ガイドラインに従うことで、板金ボックス設計や筐体設計におけるよくある落とし穴を回避できます。
- 材料特性を考慮に入れる: 板金筐体の性能と寿命は、主に選択する材料に依存します。冷間圧延鋼板、 亜鉛メッキ板金アルミニウムやステンレス鋼は、板金箱の構造によく用いられる材料である。
- 構成要素を含める: 慣性モーメントを20~30%向上させるには、縁の周囲に5~10mm幅の硬い縁またはフランジを設けてください。歪みを防ぐため、穴は曲げ部分から少なくとも直径の2倍の間隔をあけて開け、面一のファスナーには皿穴加工を施してください。
- 熱管理および換気管理計画: 自然な空気の流れを促進するために、主要な場所にルーバーまたは通気口を設けてください。筐体の保護性能や構造的完全性を損なうことなく、最適な換気を実現するように配置してください。追加の空気の流れが必要な箇所には、穴あき金属板を使用してください。これにより、内部部品を外部からの露出や物理的な損傷から保護しながら、空気を自由に流すことができます。受動冷却に加えて、特に密閉されている筐体や高温にさらされる筐体には、ファンや冷却装置を組み込むことができます。これらの装置は、アクセスや空気の流れを制限しないように設計でサポートする必要があります。通気口は表面積の10~20%を覆い、熱伝達を50%向上させるために15mm間隔で配置する必要があります。
- アクセスと取り付けを確実に行う: アクセス性を考慮した設計により、筐体全体を分解することなく、部品に簡単にアクセス、取り外し、または交換できます。メンテナンスを容易にするために1/4回転ラッチを採用し、アクセス性と取り付け性を確保するために180度回転するヒンジ付きドアを取り付けてください。
- 公差と仕上げ: 外形寸法は±0.5mm、穴径は±0.2mmの公差を設けてください。溶接部の割れを防ぐため、溶接部と相性の良い仕上げ材を選択してください。例えば、塩水噴霧試験で1000時間耐性のある粉体塗装(厚さ50~100μm)などがおすすめです。
- 溶接の代わりに曲げ加工を取り入れる: 溶接だけに頼るのではなく、板金筐体の設計に曲げ加工を取り入れてみてください。曲げ加工によって筐体はより流線型で洗練された外観になり、構造的な強度も向上します。さらに、溶接に伴う余分な材料や労力が不要になるため、溶接が不適切に行われた場合に生じる弱点や錆びやすい箇所を防ぐことができます。
標準型とカスタム型の板金箱
特注の板金製ボックスや特注の金属ボックス製作は、数多くの利点があるため、他の方法よりも優れています。その利点の1つは、高い精度です。ボックスの寸法や仕様を変更することで、スペースを最大限に活用し、用途に完璧にフィットさせることができます。また、板金の耐久性により、長期的な構造的完全性も保証されます。高価な機械や部品を保護するのにも適しています。さらに、様々な仕上げ技術を用いることで、特注ボックスの外観を向上させ、洗練された印象を与えることができます。
航空宇宙用途においては、ハイブリッド材料やカスタムカット(公差±0.1mm)などの機能を統合することが可能となり、設計の柔軟性が70%向上します。ただし、単体生産方式のため、リードタイムは3~6週間かかる場合があり、単位あたりのコストは2~3倍高くなります。
今すぐプロリアンをお試しください!
板金製ボックスの製造工程
板金加工 板金筐体の製造工程は、初期構想から最終製品に至るまで、いくつかの重要なステップから構成されます。各段階を理解することで、完成した筐体がすべての技術仕様と品質基準を満たしていることを確実にすることができます。製造工程は、生産量、材料、そして±0.05mmまでの公差に基づいて選択する必要があります。
切削加工
シートはまず、余分な部分を除去するために、0.2~0.5 mmの切断幅を使用してブランクサイズに成形されます。余分な材料は、0.2~0.5 mmの切断幅を通して除去する必要があります。レーザー切断は、光ファイバーを使用して、熱影響部を最小限に抑えながらエッジを蒸発させます。ウォータージェットは、熱による反りを避けるためにアルミニウムに最適です。せん断は、大量生産の場合に費用対効果があります。 鋼製金属箱の製造.
レーザー切断
レーザー切断は、集束された光線を用いて材料を溶融、燃焼、または蒸発させることで、板金を切断する非常に高精度かつ効率的な方法です。以下に、主な利点と考慮事項を示します。
- 精度と清潔さ
- 速度
- 材料の互換性
- 熱影響区域 (HAZ)
ウォータージェット切断g
ウォータージェット切断は、高圧の水流(多くの場合、研磨剤を混合したもの)を用いて材料を切断する手法です。この方法は様々な利点があり、様々な条件下に適しています。
- 熱影響部なし
- 汎用性
- 精度
- 環境と安全の利点
プラズマ切断
プラズマ切断は、極めて高温に加熱されたイオン化ガスのジェットを用いて板金を切断する効果的な方法の一つです。この方法は厚い金属板に適しており、以下のような利点があります。
- 効率化
- 汎用性
- 費用対効果
曲げ加工
ひび割れを防ぎ、角度を予測するために 板金曲げ計算CNCプレスブレーキによるエアベンディングでは、0~180°の角度で50~500トンの力を加え、半径は厚さの1~2倍(例えば、1mm厚の鋼材の場合は2mm)になります。
Vダイを完全に閉じることで、底付きによりスプリングバック補正が増加し、より厳しい公差(±1°)が保証されます。 金属をきれいに曲げる能力は、その厚さに依存します。厚い金属の場合は、より大きな力と特殊な装置が必要になる場合があります。金属の種類ごとに、最適な最小曲げ半径が存在します。
これは、金属が曲げられた後、わずかに元の形状に戻ろうとする性質を説明するものである。 板金における切り欠きの種類Vノッチやリリーフノッチ、ランスノッチなどは、材料の厚みを減らすことで曲げ加工を容易にし、曲げ加工を補助することができます。
溶接・接合
歪みを低減するために0.5~2kJ/mmの熱入力を用いるTIG溶接は、厚さ4mmまでのステンレス鋼に対して99%の溶け込み率を実現します。 エポキシ樹脂などの接着剤を使用すれば、異なる金属同士を接合することができ、これにより50~100mm²の範囲に荷重を分散させ、耐振動性を高めることができる。
組み立てと仕上げ
厚さ50~150μm、鉛筆硬度5Hのフィルムの場合、仕上げには静電スプレー式粉体塗装を用い、180~200℃で硬化させます。仕上げオプションは以下のとおりです。
- 粉体塗装
- アルマイト処理(アルミ用)
- 機械加工されたまま
- 亜鉛メッキ
- ニッケルめっき
カスタム板金加工
プロリーンテック 当社は板金ボックス製造において15年以上の経験を有しています。Bodaの板金ボックス製造および試作サービスをご利用いただくことで、高精度な公差、小さな曲げ角度、最適な板金設計ガイドラインを実現できます。
お問い合わせ エンクロージャーに関する無料見積もりと技術サポートについては、今すぐお問い合わせください。
結論
信頼性の高い特注板金箱を製造するには、材料科学と精密な設計を融合させる必要があります。適切な材料と製造工程を選択することで、コストを抑えながら性能を最大限に引き出すことができます。ガイドラインに従うことで、様々な用途において長期にわたり効果的な結果が得られます。