
レーザー切断ガイド。
の製造工程 板金切断 高エネルギーレーザービームを用いて金属板に精密な切断を施すことで、複雑な部品の製造を可能にします。金属表面に集束した光線が照射され、強力なエネルギーを発生させ、焦点において溶融、蒸発、燃焼を引き起こします。
金属切断工程ではファイバーレーザーとCO2レーザーが用いられますが、ファイバーレーザーは波長要件に適合しているため、より優れた性能を発揮します。この工程では、狭い切断幅で精密な切断が可能であるため、板金レーザー切断は正確な寸法が求められる製造工程に適しています。
板金レーザー切断技術 プロリーンテック エンジニアは、薄板から厚板まで、様々な材料を高速で加工できます。Bodaのレーザー切断サービスは、熱によるダメージを最小限に抑えながら極めて精密な切断を実現し、優れた部品品質ときれいなエッジを実現します。CNC制御とレーザーシステムを組み合わせることで、再現性の高い結果が得られ、短納期で低コストの生産が可能になります。
板金のレーザー切断とは何ですか?
金属板のレーザー切断工程では、レーザービームを金属板に正確に照射し、熱による分離を促します。レーザーは高度に集束したコヒーレント光ビームを生成し、このビームはファイバーやガス管などの共振器システムを通過した後、光学部品を通過して正確な焦点を形成します。
集中したビームは材料を融点または蒸発点に達するまで加熱し、切断作業を可能にします。板金レーザー切断では、金属表面がビームと相互作用し、プログラムされた経路に従って材料を除去し、特定の形状を作り出します。
厚さの範囲と種類 レーザー切断?
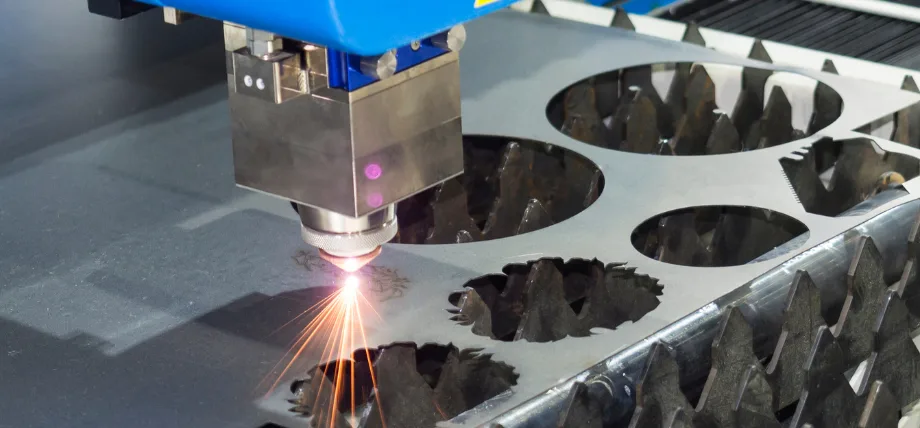
複雑なレーザーカット。
材料の厚さの範囲は 板金切断方法 レーザー切断が対応できる範囲は、材料の種類、レーザー出力、システム構成によって異なります。金属材料の切断プロセスでは、高効率のファイバーレーザーが効果的ですが、CO2レーザーは特定の用途、特に厚い金属の切断においてはより優れた性能を発揮します。
以下の表は、様々な金属の最大切断厚さを示しています。 チタンのレーザー切断 ファイバーレーザーの場合は2~6kW、CO2レーザーの場合は1~4kWの標準出力レベルを使用する場合。
|
材料 |
ファイバーレーザー最大厚さ(mm) |
CO2レーザー最大厚さ(mm) |
Notes |
|
軟鋼 |
25-50 |
10-20 |
パワーが高ければ厚いカットが可能になり、酸素アシストにより速度が向上します。 |
|
ステンレス鋼 |
20-40 |
8-15 |
ステンレス鋼レーザー切断 窒素ガスを使用して酸化を防ぎ、きれいな切断を実現します。 |
|
アルミ |
15-30 |
5-10 |
アルミニウムのレーザー切断 酸化を防ぐために CO2 システムではより高いエネルギーが必要になります。 |
|
銅 |
10-20 |
3-8 |
銅レーザー切断 反射率をより適切に処理するファイバー レーザーのメリットを享受できます。 |
|
真鍮 |
10-25 |
4-10 |
銅と同様に、固体レーザーは正確な制御を提供します。 |
板金のレーザー切断プロセスとは何ですか?
ステップ 1: 設計とプログラミング
設計プロセスは、エンジニアがCADソフトウェアを用いて、正確な寸法と公差、そして効率を最大限に高めるための最適化された材料配置を含む2Dまたは3Dモデルを作成することから始まります。設計情報はCAMソフトウェアによってGコードに変換され、切断経路が定義され、レーザー出力レベル、速度、アシストガスの動作パラメータが指定されます。
プログラミング プロセスは、間違いを減らし、複雑なデザインを作成できるようにするため、正確である必要があります。
ステップ2:材料の準備とセットアップ
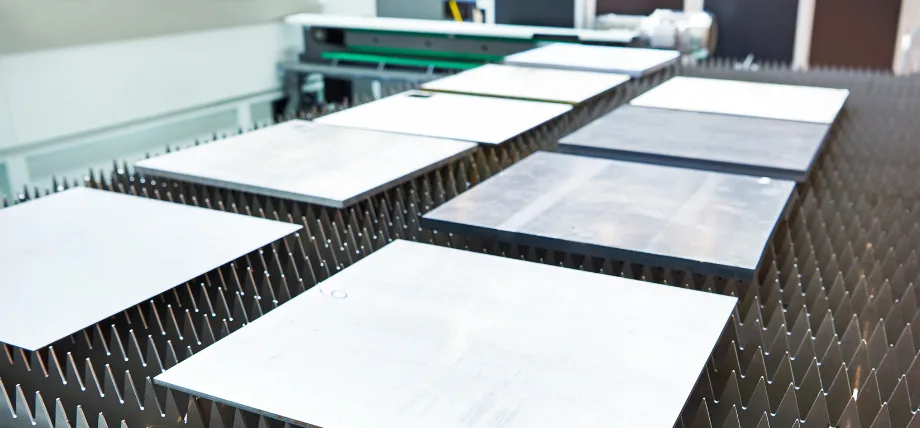
ベッドの上に金属シート。
金属板は平坦度検査を受け、その後、ビーム吸収を妨げる可能性のある表面油分を除去するための洗浄工程が行われます。機械ベッドに金属板がセットされた後、クランプまたは磁気固定具で固定され、動きが防止されます。レーザーヘッドは、金属板との正確な位置合わせを保証するために、センサーによる正確な位置検証が必要です。
ステップ3:レーザービームの生成と焦点合わせ
ファイバーレーザー光源はコヒーレントビームを生成し、金属加工用の主レーザー光源として機能します。このファイバーシステムは、ダイオード励起イッテルビウム(YB)を用いて1.07μmの波長の光を生成します。
ビームはミラーまたは光ファイバーを通過して切断ヘッドに到達し、そこでレンズによって 0.1 ~ 0.5 mm のスポット サイズに集光され、10^8 W/cm² を超える電力密度が生成されます。
ステップ4:切断の開始
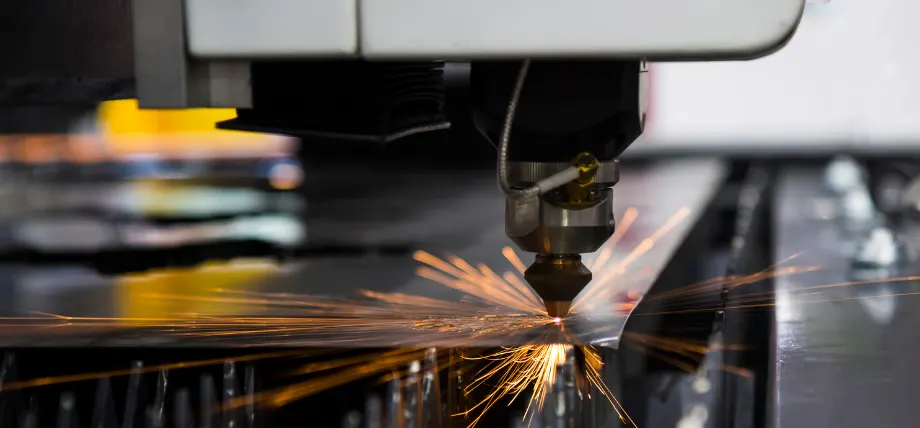
金属をレーザーで切断します。
レーザーは始点から繰り返しパルスを照射し、ピアシングを開始し、最初の穴を形成します。切断ノズルは5~20barの圧力でアシストガスを噴射し、切削片を除去しながら冷却を維持します。反応切断時の酸素と軟鋼の発熱反応により、切断速度が30~50%向上します。
ステップ5:材料の除去と経路の追跡
CNC制御のレーザーヘッドがシート上を移動し、強力なビームが金属材料を溶融・気化させることで加熱します。4kWファイバーレーザーシステムは、出力レベルを変えても10mmのステンレス鋼板を2~3m/分で切断し、加工速度は2~3m/分に達します。この加工により、0.15~0.5mmの高精度なカーフ幅が得られます。
ステップ6:ガス支援と残骸管理
このプロセスでは、真鍮と銅の溶融切断に窒素ガスを使用することでドロスの生成を防ぎ、軟鋼の切断を高速化します。ガス流が切断部から溶融材料を除去するため、きれいな切断面が得られ、熱影響部は0.1~1mmにまで低減されます。
ステップ7: 監視と調整
このシステムには、ビーム品質と焦点、そして切断品質をリアルタイムで追跡するセンサーが搭載されています。また、材料の厚さや種類が変化した場合に動作パラメータを自動的に変更する適応制御を採用しており、全体的な性能向上を実現します。
ステップ8:完了と検査
レーザーはパスを完了するとオフになり、オペレーターは完成した部品を取り出します。検査プロセスでは、ノギスとCMMを用いて寸法を仕様と照らし合わせ、検出された問題に対処するために、将来の生産工程に必要なパラメータ調整を行います。
金属シートの詳細なレーザー切断プロセスにより優れた結果が得られるため、複雑なアプリケーションに最適です。
今すぐプロリアンをお試しください!
レーザービームで正確に切断できる金属は何ですか?
レーザー切断とは? レーザー切断は、さまざまな厚さの幅広い金属を切断できる汎用性の高いプロセスです。レーザー切断技術で一般的に切断される金属には、以下のようなものがあります。
1 鋼
レーザー切断は、炭素鋼、ステンレス鋼、合金鋼など、さまざまな種類の鋼の切断に高い効果を発揮します。薄鋼板から厚鋼板まで正確な切断が可能です。レーザー切断は特に切断に適しています。 ステンレス鋼 熱の影響を受ける部分を最小限に抑え、きれいで高品質な切断を実現できるためです。ステンレス鋼は、食品加工、医療機器、自動車製造など、精度と衛生が最も重要な業界でよく使用されています。
2。 アルミニウム
アルミニウムも、軽量で耐食性があり、汎用性があるため、レーザー切断によく使われる金属です。レーザー切断を使用すると、さまざまな厚さのアルミニウム シートを切断できるため、航空宇宙部品、標識、建築要素などの用途に適しています。
3。 銅
銅は反射率と熱伝導率が高いため、レーザー技術を使用して切断するのは従来困難でしたが、レーザー技術の進歩により、銅を正確かつ効率的に切断できるようになりました。レーザー切断は、エレクトロニクス、電気通信、電気産業における銅コンポーネントの製造に一般的に使用されています。
4.真ちゅう
レーザー切断は、魅力的な外観と耐食性で知られる銅と亜鉛の一般的な合金である真鍮の切断にも適しています。真鍮は、複雑なデザインや正確なカットが求められる建築用途、装飾要素、楽器などによく使用されます。
5. ニッケル合金
レーザー切断では、高温耐性と耐食性で知られるインコネルやモネルなどのニッケル合金を切断できます。これらの合金は、精密な機械加工や製造が必要な航空宇宙、化学処理、海洋用途で一般的に使用されています。
レーザー切断機で切断できない材料
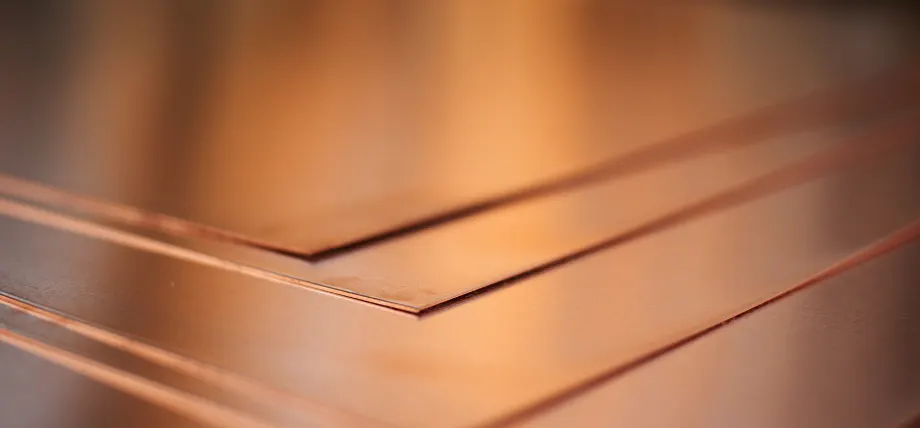
銅板を積み重ねた状態。
- ポリ塩化ビニル(PVC)PVC を切断すると塩素ガスと塩酸が発生し、機器の部品を損傷したり、人体への健康被害を引き起こす可能性があります。
- Polycarbonate: この素材は過剰な赤外線を吸収するため、適切な技術を使わずに切断すると、溶けて焦げ、発火する可能性があります。
- ABSプラスチックABS プラスチックを切断するプロセスではシアン化物ガスが発生し、作業場の作業者に有毒な状態を引き起こします。
- 高密度ポリエチレン(HDPE): 高密度ポリエチレン (HDPE) の材質により、過剰な溶融が発生し、汚れた残留物が発生し、切断刃の状態が悪くなります。
- 炭素繊維複合材料: 炭素繊維複合材の熱伝導率が高いため、加熱が不均一になり、材料の構造が損傷する可能性があります。
- 陶磁器と厚いガラス: セラミックや厚いガラスのエネルギー吸収が不十分なため、制御された切断プロセスではなく、材料の割れが発生します。
- 純銅のような高反射金属(CO2レーザー用)純銅やその他の反射率の高い金属はビーム反射器として機能し、システムのパフォーマンスを低下させ、光学コンポーネントを危険にさらしますが、ファイバーレーザーは過酷な条件に対して優れたパフォーマンスを提供します。
ホルムアルデヒドを含む材料(例:一部のMDF): MDF などの材料にホルムアルデヒドが結合すると、有害な化学物質が放出され、材料密度の変動により不規則な切断結果が生じる可能性があります。
板金レーザー切断用レーザーの種類
板金のレーザー切断に関しては、ほとんどのメーカーが高度な切断機能を備えた CO2 レーザー、クリスタル レーザー、およびファイバー レーザーを好みます。それぞれのタイプについて詳しく説明します。
1- CO2 レーザー
二酸化炭素 (CO2) レーザーは、二酸化炭素、窒素、水素、ヘリウムを含む混合ガスを通した放電によって動作します。電磁スペクトルの遠赤外線領域の可視光を生成します。
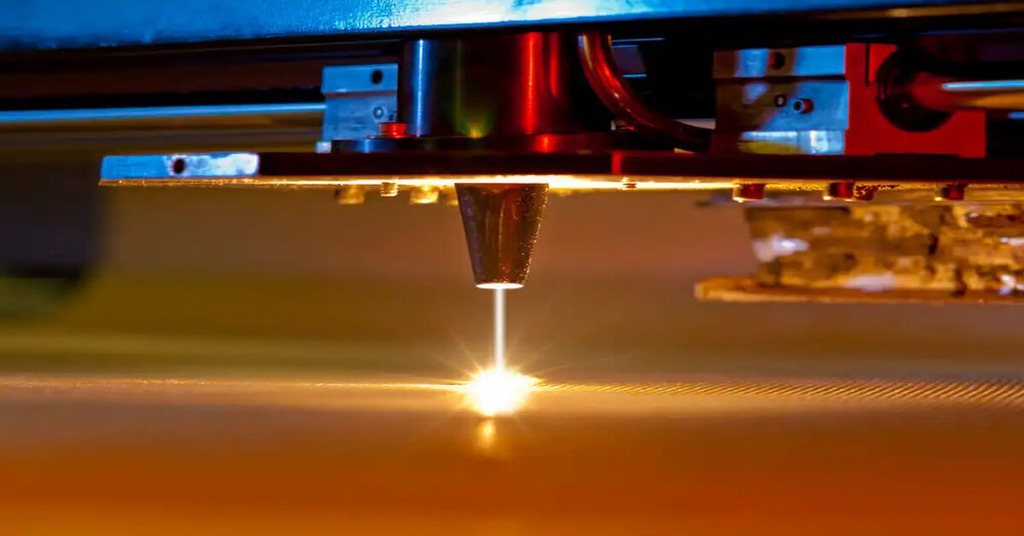
CO2レーザー
さらに、CO2 レーザーは、木材、紙、ポリメチルメタクリレート (PMMA)、その他のアクリル プラスチックなどの非金属材料の切断に適しています。さらに、アルミニウムや非鉄金属の薄いシートも加工できます。
高出力 CO2 レーザーは、その多用途性に加えて、最大数センチメートルに達する厚い金属を処理することができます。ただし、酸素含有量を高めた新しい CO2 レーザーはこの制限をある程度克服できますが、真鍮や銅などの反射率の高い金属にはあまり適していません。
2- ファイバーレーザー
ファイバーレーザーは、ドーパント(ネオジムなど)が充填された光ファイバーを利用して光を増幅します。優れたビーム品質と高強度を実現し、より速い切断速度とより小さな切り口幅を実現します。
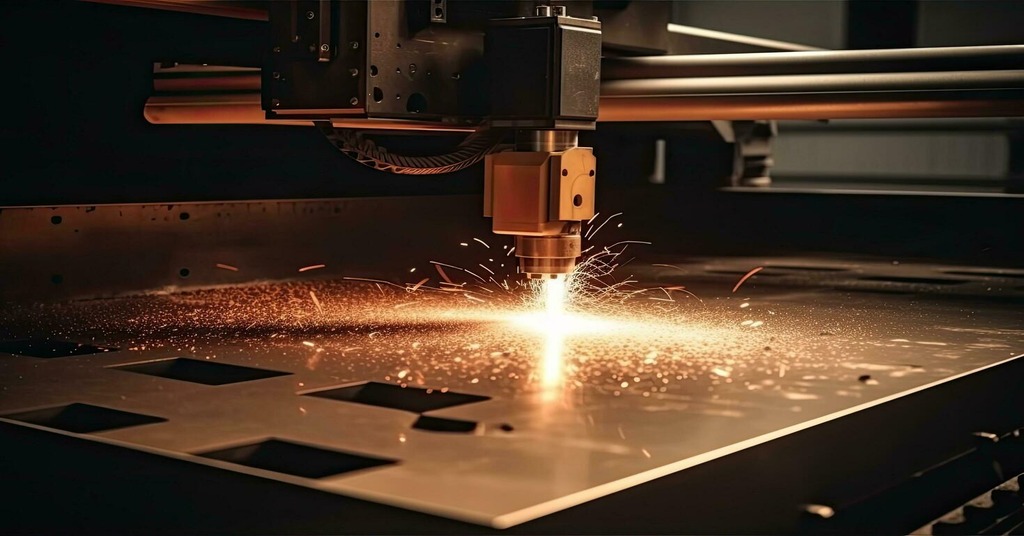
ファイバーレーザー
さらに、ファイバーレーザーは、金属、非金属、合金などのさまざまな材料の切断に最適です。薄い金属は扱えますが、約 20 ミリメートルを超える厚い材料の場合は効率が低くなります。
さらに、より高価なモデルでは最大 6 キロワットをカットできるため、より厚い材料を処理できるようになります。このような条件下で優れた性能を発揮するため、真鍮や銅などの反射率の高い金属の切断に優れています。切断以外にも、焼きなましや焼きなましなどの他の作業にも最適です。 レーザー彫刻.
3- クリスタルレーザー
結晶レーザー (固体レーザーとも呼ばれる). 結晶レーザーで使用される最も一般的な結晶材料には次のものがあります。ネオジムドープイットリウムアルミニウムガーネット(Nd:YAG)、ネオジムドープイットリウムリチウムフッ化物(Nd:YLF)、エルビウムドープイットリウムアルミニウムガーネット(Er:YAG)。これらのレーザーは結晶を利用してビームを作成します。
高出力とエネルギー効率を提供し、切断、 溶接、金属、セラミック、プラスチックなどの材料を彫刻します。さらに、クリスタルレーザーはさまざまな波長で動作できるため、レーザービームの特性と加工される材料の吸収特性を正確に制御できます。
さらに、結晶レーザーはコンパクトで信頼性が高く、寿命が長いため、安定性と性能が重要な産業および科学用途で人気があります。
板金レーザー切断に最適なレーザー切断機
スタイルCNC ST-FC3015FM
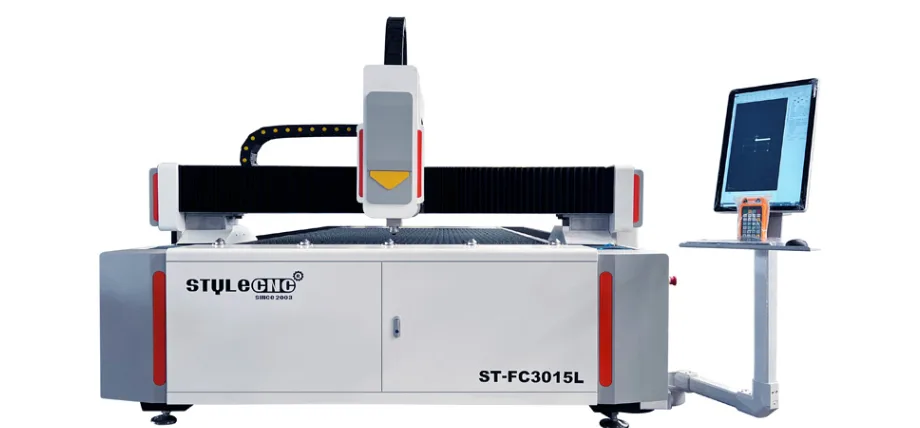
StyleCNC ST-FC3015Lカッター。
STYLECNC ST-FC3015FMは、5×10フィートのベッドサイズと1.5kWから20kWの出力レベルにより、板金レーザーカッターのトップクラスに位置しています。最大切断速度140m/分で、最大厚さ50mmの軟鋼、最大厚さ40mmのステンレス鋼、最大厚さ30mmのアルミニウムを加工できます。ファイバーレーザー技術は高いエネルギー効率と高精度な制御を両立し、大規模な製造工程に最適です。
トルンフ トゥルーレーザー シリーズ
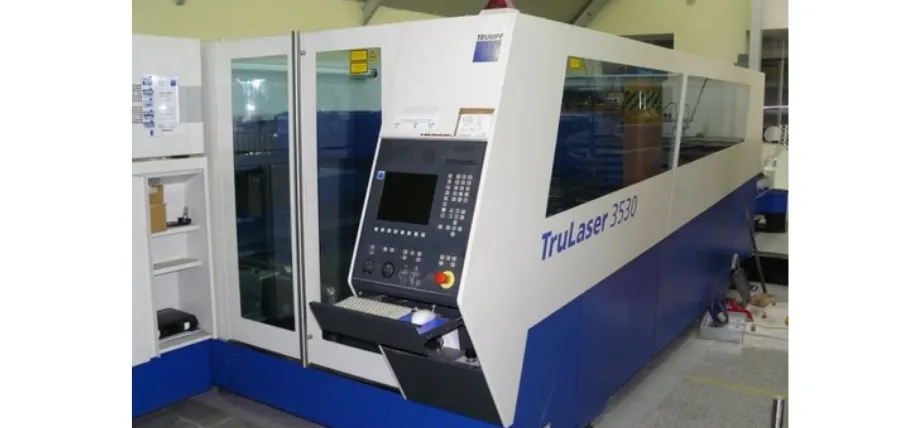
Trumpf TruLaser 3530。
TrumpfのTruLaserモデルは、固体レーザーを採用し、金属切断工程において卓越した精度を実現します。最大出力24kWで稼働し、熱影響部を最小限に抑えながら、真鍮や銅などの材料を効率的に加工します。自動ノズルチェンジャーとAIベースのパラメータ最適化システムを搭載し、生産時間を短縮し、部品品質を向上させます。
OMTechファイバーレーザー
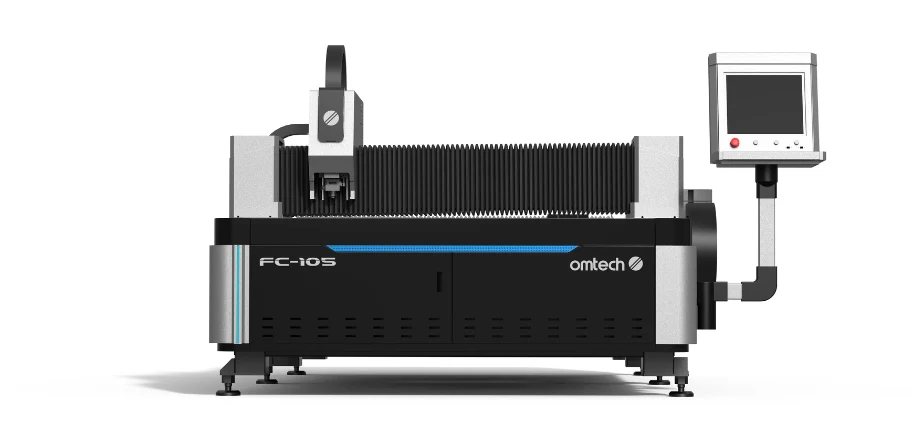
オムテックFC-105マシン。
OMTechは、最大出力12kWを誇る、板金用途向けの手頃な価格のファイバーレーザーシステムを提供しています。これらの機械は、最大30mm厚のステンレス鋼と最大40mm厚の軟鋼を加工する際に、高速切断ときれいな切断面を実現します。これらの機械は、高性能でありながら手頃な価格で運用したい中小企業にとって最適な選択肢です。
板金をレーザー切断する技術
板金のレーザー切断にはいくつかの技術が採用されており、それぞれに独自の利点と用途があります。最も一般的な手法には次のようなものがあります。
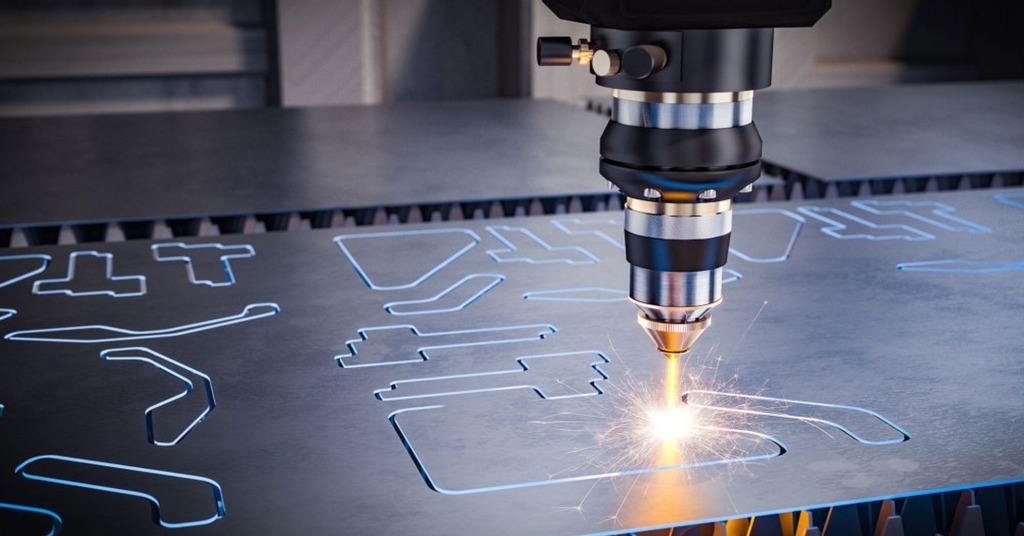
板金レーザー切断
1. レーザービーム溶融切断
このプロセスでは、レーザー ビームが材料を融点まで加熱し、高圧ガス (通常は酸素または窒素) が溶融した材料を吹き飛ばして切り込みを入れます。
溶融切断は多用途であり、鋼、アルミニウム、ステンレス鋼などの幅広い金属に適しています。さらに、その 複雑な形状や複雑なパターンを簡単に切断できるため、さまざまな産業用途に適しています。
2. レーザービーム火炎切断
リアクティブ切断としても知られる火炎切断は、厚い板金に使用される溶融切断の一種です。炭素鋼、ステンレス鋼、アルミなどの金属の切断に最適です。この技術では、酸素をアシストガスとして使用し、レーザー光が金属と反応して発熱反応を起こし、高熱を発生させて材料を溶かします。
3. レーザー光昇華切断
昇華切断は主に切断に使用されるプロセスです。 特定のプラスチックやポリマーなどの熱に敏感な素材。昇華切断では、レーザービームが液相をバイパスして、材料を蒸発点まで直接加熱します。そのため、熱の影響を受ける部分が最小限に抑えられ、きれいで正確な切断が可能となり、溶けたり燃えやすい素材に適しています。
今すぐプロリアンをお試しください!
レーザー切断サービス
Boda では、レーザー切断ツールパスとエンジニアリング製品を最適化して部品のバリのないエッジを生成し、熱影響部を最小限に抑えた部品を製造し、最高のレーザー切断機を使用することで、他のレーザー切断サービスとの差別化を図っています。
カスタム金属レーザー切断は、ほとんどの材料や金属板に最適です。物理的な工具を必要としない非接触切断プロセスの利点があります。
レーザー切断のニーズに最短のリードタイムで対応いたします。 無料見積もり.
結論
板金レーザー切断における高度なレーザー システムは、火炎切断やその他の方法よりも優れた品質でより速い結果を提供することにより、正確で効率的な金属加工を実現します。
このシステムは、軟鋼、ステンレス鋼、アルミニウム、銅、真鍮など、様々な材料に対応する出力制御機能と速度制御機能により、高品質な部品生産を実現します。この技術は、熱影響部を最小限に抑え、極めてきれいな切断面を実現するだけでなく、幅広い板厚に対応できるという3つの主な利点を備えており、製造工程に不可欠なツールとなっています。
FAQ
板金をレーザーカットできますか?
レーザー技術による板金切断は、集光ビームを用いて軟鋼やアルミニウムなどの材料をきれいに切断できるため、非常に効果的です。ファイバーレーザーの精度と速度は、幅広い金属厚の加工に最適です。
レーザーカットできる金属板の厚さはどのくらいですか?
高出力ファイバーレーザーは、軟鋼で最大50mm、ステンレス鋼で最大40mm、アルミニウムで最大30mmの厚さの板金切断を可能にします。最大切断厚さは、レーザー出力、材料の種類、および機械の動作限界によって異なります。
チタンシートのレーザー切断の精度はどのくらいですか?
チタン板のレーザー切断精度は±0.05mmから±0.2mmに達し、切断幅は0.1mmに達します。ファイバーレーザーの精度は、切断速度とビーム焦点設定によって最大限に発揮されます。
レーザーカッターで絶対に切断してはいけない材料は何ですか?
レーザーカッターはPVCを加工してはいけません。PVCは有毒な塩素ガスや酸性物質を発生させ、機器に悪影響を与え、作業者の健康を害するからです。また、ポリカーボネートやABS樹脂も加工してはいけません。これらの材料は、機器を損傷し、作業者に危害を与える危険な化学物質を発生させるからです。