
少量射出成形
数千個、あるいは数百万個の部品を生産するために設計されている従来の射出成形とは異なり、少量生産では 射出成形 これは、通常50個から10,000個程度の小ロット生産を想定しています。設計の柔軟性、短いリードタイム、そしてコスト効率の高い製造が主な特長です。
小ロット射出成形なしで、 試作射出成形自動車部品、医療機器、航空宇宙部品、家電製品などの業界は苦境に陥るだろう。設計の検証、市場ニーズのテスト、プラスチックの試作と製造の間のギャップの縮小は困難になるだろう。
Bodaのような熱心な製造業者にとって、少量生産のプラスチック部品の供給は一見簡単そうに見えるかもしれません。しかし、そのプロセスがどのように行われているのか、そしてそのプロセスがどのような意味を持つのかを共有することが重要です。 このガイドはまさにそれについて解説するものです。プロセス、メリット、制限事項、コスト、用途、設計上の考慮事項といった基本事項については、以下をお読みください。
少量射出成形とは何ですか?
少量射出成形は、量よりも質を重視した特殊な射出成形方法です。少量生産や試作品製作に適しています。 射出成形とは、プラスチックを溶かして金型に注入し、部品を製造する工程である。溶融したプラスチックは、金型が開かれる前に固化・冷却される時間を置く。 小ロット射出成形では、生産される製品数は数百個から数千個と比較的少ない。そのため、製造工程や金型は一般的に低コストである。
少量射出成形の利点
より低コストな金型、設計の柔軟性、市場投入までの時間の短縮、製品リスクの低減といった理由から、この製造・試作方法を推奨します。
手頃な価格の少量射出成形コスト 少量生産のプラスチック製造に使用される工具は手頃な価格である。基本的な金型ベース、加工性に優れた材料、最小限のキャビティを用いることで、低コストの射出成形が可能となる。
中国の射出成形コスト その手頃な価格から世界中で人気がある。
設計の柔軟性 少量生産の射出成形はコストが手頃で、設計変更も比較的容易です。優れた少量生産射出成形会社は、調整が必要になる可能性のある箇所をやや大きめに成形する傾向があります。
製品開発期間の短縮化 企業は、製品開発や検証に必要な部品をより迅速に入手できるようになる。価格の手頃さと加工性の向上により、工具の入手が容易になったためだ。
製品のリスク低減 市場に新しいプラスチック射出成形部品を投入する場合、この戦略は効果的なリスク管理ツールとなります。企業が本格的な生産にリソースを投入する前に、製品の性能と需要を把握するのに役立ちます。
少量射出成形の限界
工具の耐久性が低い、部品あたりのコストが比較的高い、自動化が最小限に抑えられている、材料の制約があるといった制限事項にも留意しておくと良いでしょう。
工具の耐久性が低い 従来の射出成形で使用される硬化鋼は、少量生産の射出成形プロセスで使用される軟鋼やアルミニウムよりも耐久性に優れています。 数万個規模の部品生産には、柔らかい金型材料は不向きである。
部品あたりのコストが比較的高い もう一つの問題は、少量生産のプラスチック部品は単価が高くなる傾向があることです。その理由としては、金型キャビティ数の少なさ、自動化の最小限化、重要な成形パラメータを見落とす可能性などが挙げられます。
自動化を最小限に抑える 少量射出成形は主に試作段階であるため、この段階では大幅な自動化は期待できません。取り扱いと検査の工程は通常、手作業で行われます。
材料の制限 少量生産のプラスチック部品に使用される軟質工具は、多くの一般的な原材料に対応しています。しかし、先進ポリマーの研磨性や高温耐性といった特性から、メーカーはより堅牢な工具を求めるようになっています。
少量射出成形を使用する場合
少量生産のプラスチック製造は、小ロット生産、ラピッドプロトタイピング、ブリッジツーリングに適しています。企業は、本格的な金型や機械に投資することなく、これを実現できます。
少量生産
数百個から数千個の部品を製造するだけであれば、比較的シンプルな金型で十分です。こうした部品は、特定の市場向け、予備部品、あるいは短期的な需要に対応するために製造される可能性があります。 この戦略により、メーカーは不必要に資本を拘束する高価な金属金型を避けることができる。部品の品質もそれほど劣るわけではない。
ラピッドプロトタイピング
実際の製造グレードのプラスチック部品に依存するラピッドプロトタイピングは、低コスト射出成形のもう一つの主要な応用分野です。企業は、手頃な価格のおかげで、プラスチックプロトタイプを安心して作成できます。 射出成形コスト そして高品質な部品。
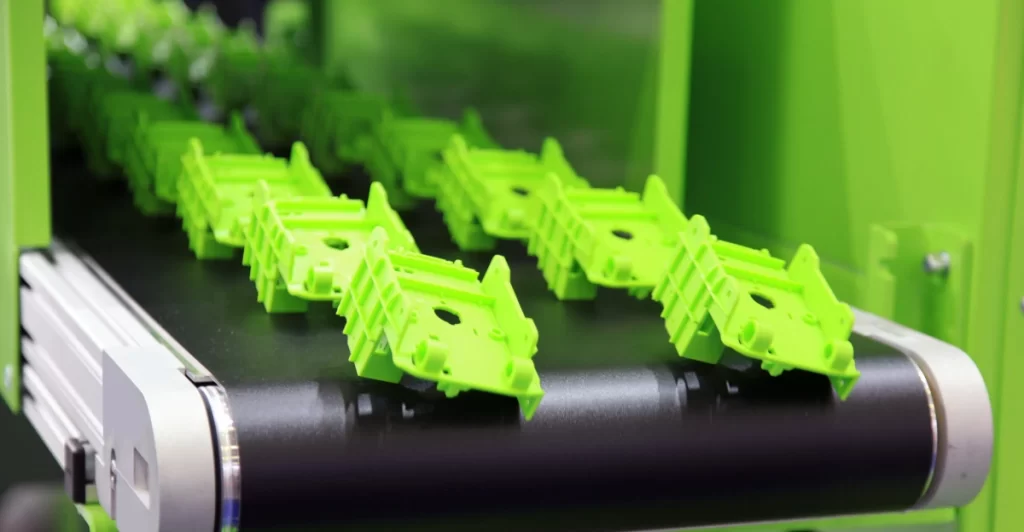
プロトタイプ
ブリッジツーリング
ブリッジツーリング、プロトタイプツーリング、またはラピッドツーリングは、より恒久的な金型が利用可能になるまでの間、部品製造をサポートします。これは、製品発売の遅延を防ぐための戦略です。サプライチェーンはそのまま維持され、円滑な流れが保たれます。
マイクロ射出成形
プラスチック部品の中には非常に小さいものもあるため、極めて高い精度が求められる。そのため、少量生産では マイクロ射出成形このサービスは、電子機器や医療機器のマイクロ部品向けに提供される予定です。
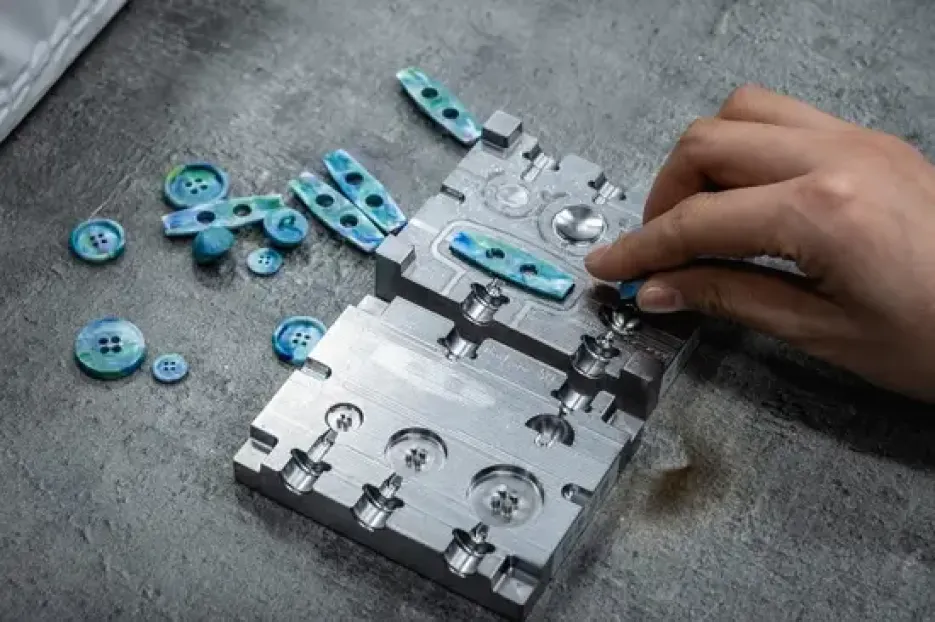
マイクロインジェクション成形
少量成形プラスチックによく用いられる熱可塑性樹脂
成形工程において重要なステップである材料選定では、PC、POM、PMMA、ナイロン、PEEK、PP、PSなどの選択肢があります。これらの材料およびその他の適用可能な熱可塑性樹脂を以下に列挙します。
| 熱可塑性材料 | 特性 |
| アクリロニトリルブタジエンスチレン(ABS) | 耐衝撃性、靭性、および優れた被削性 |
| ナイロン(PA) | 自己潤滑性、強度、耐摩耗性 |
| ポリブチレンテレフタレート(PBT) | 耐薬品性、低吸湿性 |
| ポリカーボネート(PC) | 透明性、高い耐衝撃性 |
| ポリエチレン(PE) | 耐薬品性、軽量 |
| ポリエーテルエーテルケトン(PEEK) | 強度、耐熱性 |
| ポリエーテルイミド(PEI) | 寸法安定性に優れ、耐熱性も高い。 |
| ポリメチルメタクリレート(PMMA) | 表面仕上げが良く、光学的な透明度も良好です。 |
| ポリオキシメチレン(POM) | 寸法精度が高く、摩擦が少ない |
| ポリフェニルスルホン (PPSU) | 優れた耐薬品性と耐熱性 |
| ポリプロピレン(PP) | 疲労耐性、軽量、不活性 |
| ポリスチレン(PS) | 成形可能、低コスト |
| 熱可塑性エラストマー(TPE) | ゴムのような、柔軟な |
| 熱可塑性ポリウレタン (TPU) | 耐久性、耐摩耗性、柔軟性 |
今すぐプロリアンをお試しください!
少量射出成形の設計上の考慮事項
効率的な少量生産のプラスチック製造は、抜き勾配、ゲート位置、材料の種類、肉厚、部品形状などの設計要素に基づいています。
適切なドラフト角度
抜き勾配の角度によっては、成形品の排出がスムーズに行える場合もあれば、コストがかかる場合もあります。優れた抜き勾配設計は、金型の摩耗や成形品の固着を最小限に抑えます。また、高額な金型設計変更を回避するのに役立ちます。金型が軟質か硬質かに関わらず、適切な抜き勾配は少量生産の射出成形において非常に重要です。
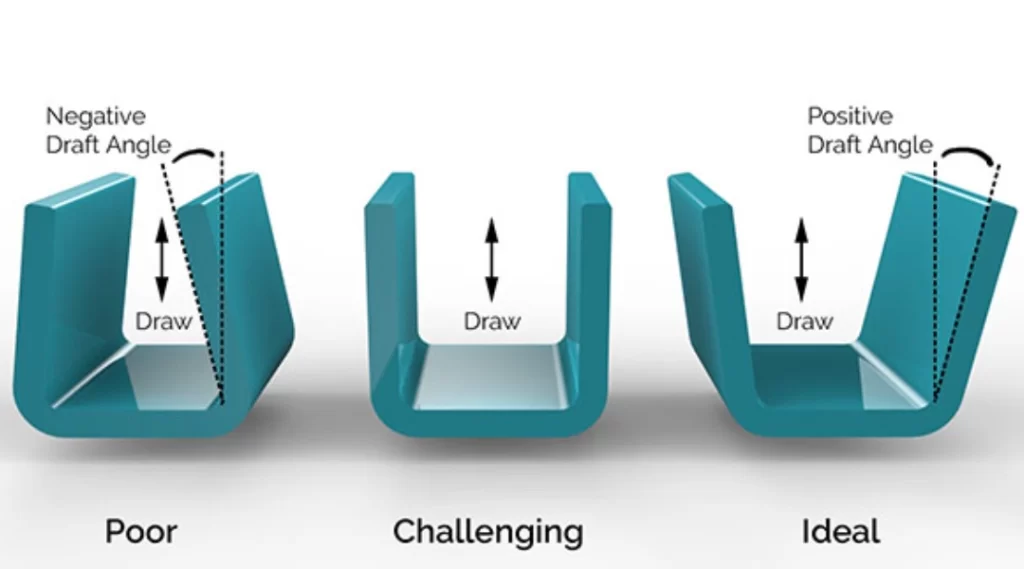
ドラフト角度は重要です
戦略的なゲート位置
ゲートは、弱点の発生を促さないような位置に配置する必要があります。経験豊富なメーカーとして、当社は溶融金属の流れを均一にし、ウェルドラインを低減するよう設計しています。これは、製品発売の遅延につながる構造的な不具合を防ぐための最良の方法の一つであると確信しています。
適合する材料タイプ
そうであるかどうか アルミ射出成形 あるいはその他の金型オプションにおいても、金型材料を適切なプラスチック材料に合わせることで、少量射出成形のコストを最小限に抑えることができます。適切な金型材料を使用することで、過熱や金型の損傷を防ぐことができます。
最適化された肉厚
射出成形部品の壁面は均一であるべきです。この特性により、部品の滑らかさと寸法安定性が確保されます。また、冷却効果も向上し、最終的にコストのかかる不良品の発生を最小限に抑えることができます。
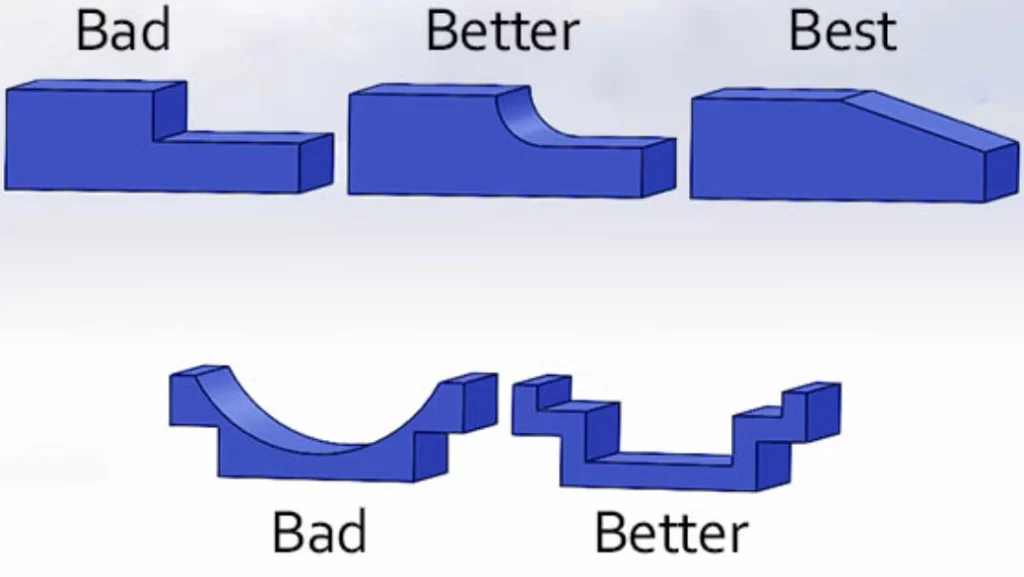
均一な壁厚が推奨されます
簡略化された部品形状
部品形状の簡素化には、アンダーカットの削減、均一な肉厚の採用(前述)、および鋭角な内部コーナーの回避などが含まれます。 こうした戦略は、リードタイムを短縮するだけでなく、変更作業をより簡単かつ迅速に行えるようにする。
少量生産プラスチック成形用金型製作
少量生産のプラスチック射出成形における金型に関しては、主な検討事項として、加工技術(CNCまたはEDM)、単体金型とマスターユニットダイ(MUD)インサートのどちらが最適か、そして理想的な金型材料(アルミニウムまたは鋼)が挙げられます。
CNC加工またはEDM加工
CNC加工のコスト効率と短納期性は、シンプルな金型や治工具の製造に最適です。一方、放電加工(EDM)は、従来のCNC加工では困難な、複雑な形状の治工具の製造に適しています。
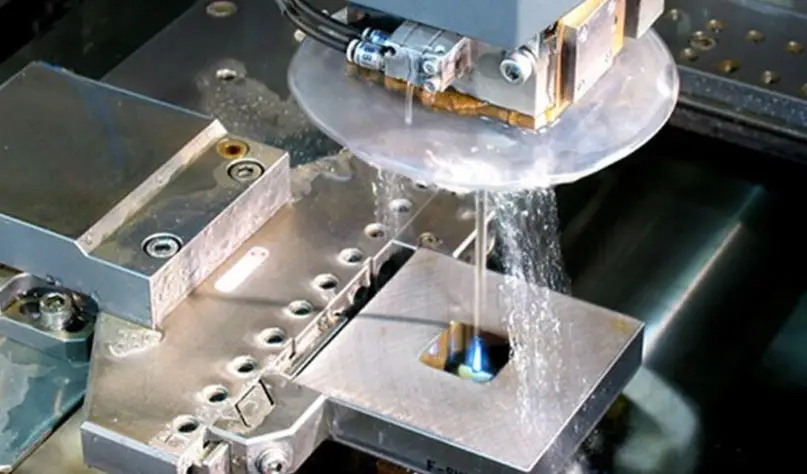
金型製作におけるワイヤー放電加工
単体金型 vs. MUD金型
単体金型は単一部品用に設計されています。一方、MUD(マスターユニットダイ)金型は、交換可能なインサートを備えた再利用可能な構造になっています。そのため、MUDは少量生産において時間とコストを削減できます。
アルミニウム製金型とスチール製金型の比較
少量射出成形サービスでは、アルミニウム金型が最も人気があります。アルミニウムは熱伝導性、加工性に優れ、低コストであるため、サイクルタイムの短縮にも貢献します。
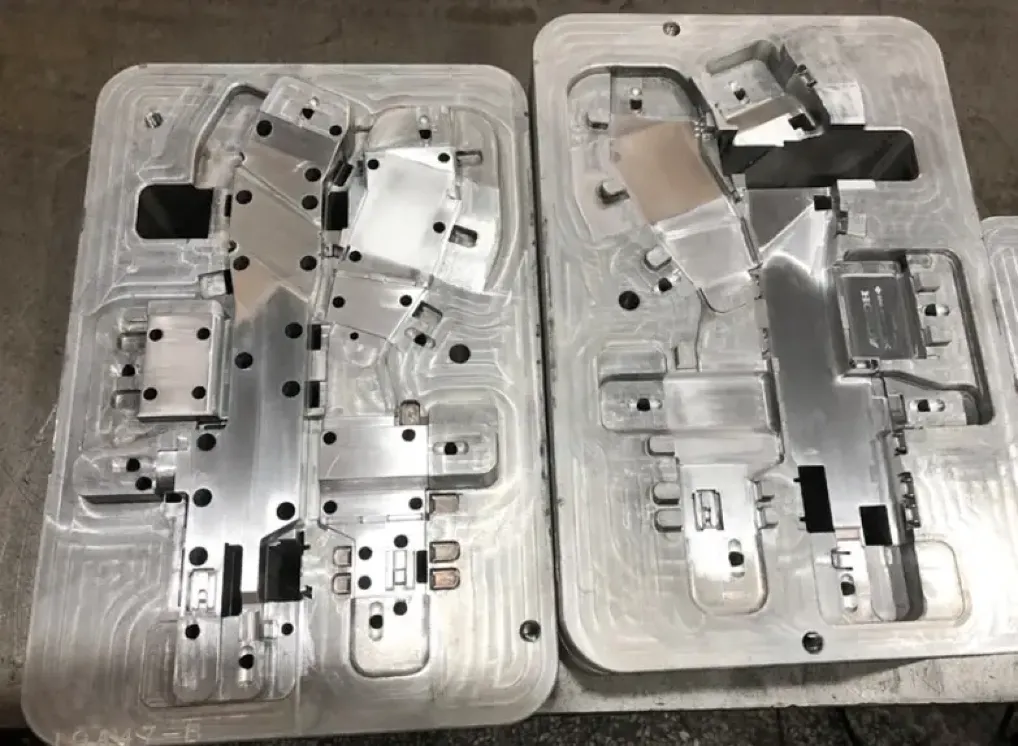
アルミモールド
鋼材は加工が難しいだけでなく、価格も高くなります。メーカーは、より寸法精度が求められる耐久性の高い部品に鋼材を好んで使用します。当社では、研磨部品や樹脂部品に鋼材を推奨することがよくあります。
少量射出成形プロセスの手順
少量生産の射出成形プロセスは、アイデア出しから完成したプラスチック部品に至るまで、金型設計、材料/機械のセットアップ、射出成形、冷却、および部品の取り出しといった工程から構成されます。
金型設計と製造
少量生産の射出成形会社は、まずCADソフトウェアを使用して金型を製作します。このソフトウェアは、形状や関連する側面における設計最適化に役立ちます。この部品は多くの部品から構成されているため、これは非常に重要なステップです。
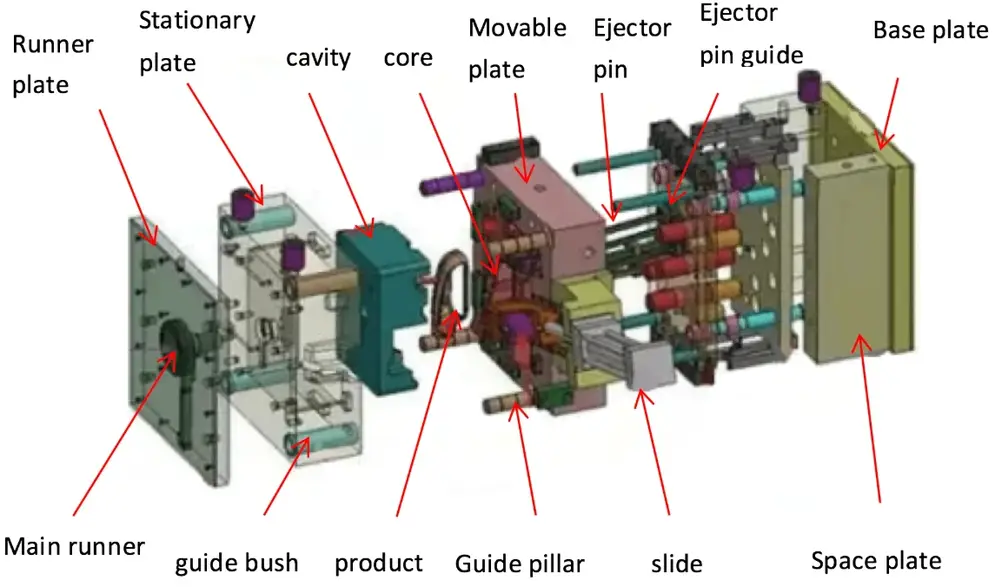
金型の部品
その後、チームは放電加工(EDM)やCNC加工などの製造技術を用いて金型を製作する。 先に述べたように、金型材料によって設計や製造上の利点が異なります。例えば、アルミニウムは鋼鉄よりも安価で加工も速いため、小ロット生産に適しています。
機械のセットアップ
セットアップ手順は主に、金型の2つの半分をクランプで固定することから始まる。溶融材料の漏れを防ぐため、適切な圧力をかけて気密性を確保する。
射出成形
高温で溶融したプラスチックは、高圧下で射出されます。この工程の具体的な条件は、材料の種類と金型によって大きく異なります。重要な要件は、溶融材料が金型内のあらゆる隙間を埋め尽くすことです。
冷却
少量生産のプラスチック成形における次のステップは、金型内の冷却液供給路を用いて成形品を冷却することです。冷却速度は、寸法安定性と反りのない仕上がりを確保するのに十分な速さです。
部品の排出
冷却工程の後、成形品が排出されます。金型には排出機構が備わっています。製造業者はその後、成形品を徹底的に検査し、必要に応じて後処理を行います。排出ピンは成形品の排出を補助します。
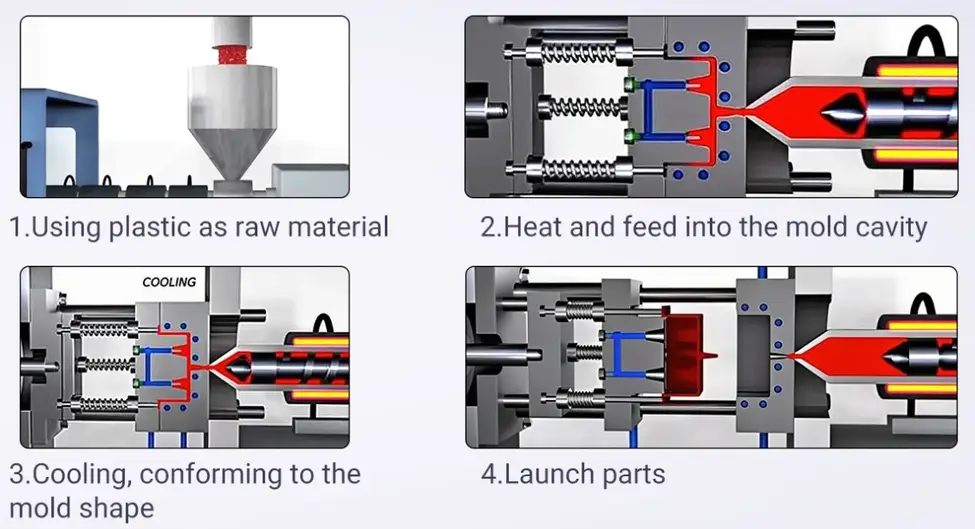
プラスチック射出成形工程
後処理
後処理後、部品は顧客への納品準備が整います。少量射出成形サービスでは、多くの場合、余分なプラスチック(バリ)を除去する後処理工程が含まれます。
今すぐプロリアンをお試しください!
少量射出成形と従来型射出成形の比較
従来型の射出成形、あるいは大量生産型の射出成形では、頑丈な鋼製金型が使用されます。金型は、無限の再現性、最小限のメンテナンス、高度な自動化、そして長い金型寿命を実現するように設計されています。 少量射出成形プロセスにおいて、アルミニウムは最も主要な金型材料である。その他の顕著な違いとしては、自動化部品の少なさ、キャビティ数の少なさ、そして基本的な金型ベースが挙げられる。
少量射出成形と中量・大量射出成形の比較表
これら3つの方法は基本的なプロセスは共通しているものの、柔軟性、生産量、使用する工具、コストにおいて明確な違いが存在する。これらの違いは、下記の比較表に示されている。
|
比較要素 |
少量 |
中量 |
大音量 |
|
ボリューム範囲 |
50〜10,000ユニット |
10,000-100,000ユニット |
100,000 ユニット以上 |
|
柔軟性 |
最高の柔軟性 |
中程度の柔軟性 |
柔軟性が最小限 |
|
ツーリング |
アルミニウムまたは軟鋼製の金型 |
硬化アルミニウムまたは半鋼製の金型 |
より多くのサイクルに対応する硬化鋼製金型 |
|
コスト構造 |
部品あたりのコストが高い |
部品あたりのコストは中程度 |
部品あたりのコストが最も低い |
|
一般的なアプリケーション |
テスト、プロトタイピング |
栽培製品、地域流通 |
マスマーケット向け消費者製品 |
少量プラスチック射出成形の代替品
代替となる少量生産方法としては、CNC加工、3Dプリンティング、ウレタン鋳造、熱成形などが挙げられる。これらの方法は、費用対効果の高い方法で市場投入までの時間を短縮できる。
CNC加工 CNC加工は、金型、鋳型、パターンを製造するための最も汎用性が高く費用対効果に優れた方法の一つです。鋳造にも対応しています。この方法は、少量生産における迅速な納期で高く評価されています。
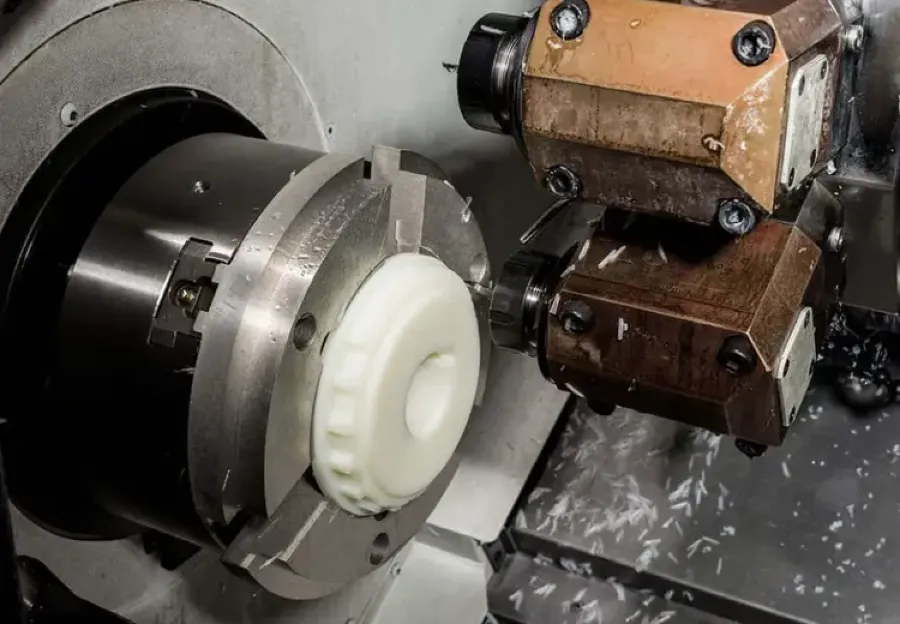
プラスチックCNC加工
3D印刷 3Dプリンティングの場合、製造業者は金型に投資する必要がありません。また、リードタイムも短縮できます。迅速な反復生産が必要な場合に、この方法をお勧めします。
ウレタンキャスティング ウレタン鋳造は、金型への初期投資を回避できるもう一つの選択肢です。通常、マスターパターンの製作にはCNC加工または3Dプリンティングと組み合わせて行われます。
熱成形 これは、ドアパネルや包装トレイなど、比較的シンプルな部品に適した代替技術です。低温・低圧で済むため、特にコスト効率の良いシンプルな方法です。
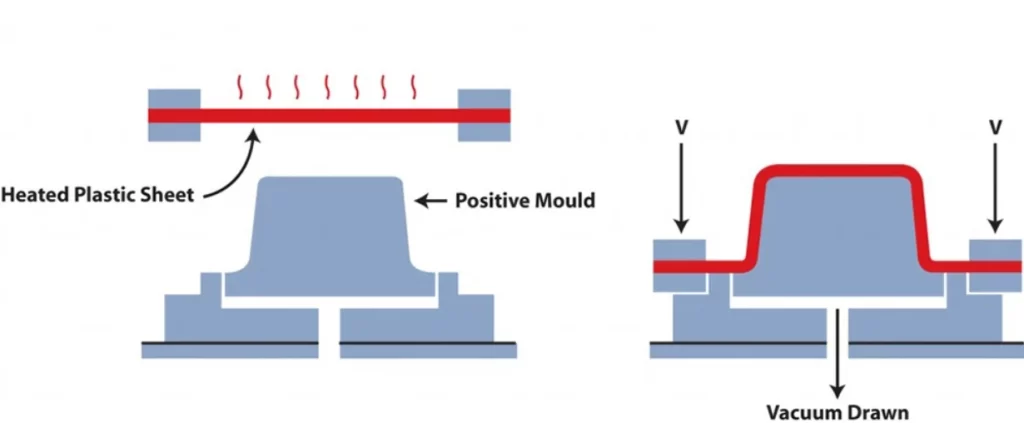
熱成形
結論
スタートアップ企業や少量生産を行う企業にとって、少量射出成形は信頼性が高く、費用対効果の高いソリューションです。プラスチック部品を迅速に、かつ金型コストを抑えて製造できる優れた方法です。
Bodaは、少量生産のプラスチック部品製造における特性と課題を深く理解しています。高度な金型技術と長年の製造経験を活かし、最終製品が業界標準に準拠し、市場ニーズに最適な製品となるよう努めています。
今すぐご連絡ください 射出成形サービス 実証済みの結果をもたらします。