Stampaggio a iniezione a basso volume
A differenza dello stampaggio a iniezione convenzionale, progettato per migliaia o addirittura milioni di pezzi, il basso volume stampaggio a iniezione È pensato per piccoli lotti, in genere da 50 a 10,000 unità. I suoi punti di forza sono la flessibilità di progettazione, i tempi di consegna ridotti e la produzione economicamente vantaggiosa.
Senza stampaggio a iniezione di piccoli lotti e prototipazione stampaggio ad iniezioneSettori come quello dei componenti automobilistici, dei dispositivi medici, dei componenti aerospaziali e dell'elettronica di consumo si troverebbero in difficoltà. Sarebbe difficile convalidare i progetti, testare i requisiti di mercato e ridurre il divario tra la prototipazione in plastica e la produzione.
Per un produttore dinamico come Boda, la produzione di piccoli volumi di componenti in plastica può sembrare semplice. Tuttavia, è importante spiegare come viene realizzato e l'importanza di questo processo. Questa guida tratta proprio di questo. Continua a leggere per scoprire le nozioni di base sul processo, i vantaggi, i limiti, i costi, le applicazioni e le considerazioni di progettazione.
Che cos'è lo stampaggio a iniezione a basso volume?
Lo stampaggio a iniezione per piccoli volumi è una tipologia specifica di stampaggio a iniezione che privilegia la qualità rispetto alla quantità. È progettato per produzioni limitate e prototipazione. Lo stampaggio a iniezione prevede la fusione della plastica e la sua iniezione in uno stampo per produrre un componente. La plastica fusa viene lasciata solidificare e raffreddare prima che lo stampo venga aperto. Nella stampaggio a iniezione di piccoli lotti, il numero relativamente ridotto di prodotti si traduce in centinaia o migliaia. I processi e gli strumenti sono in genere a basso costo.
Vantaggi dello stampaggio a iniezione a basso volume
Raccomandiamo questo metodo di produzione e prototipazione per diverse ragioni, tra cui costi di produzione più contenuti, flessibilità di progettazione, tempi di commercializzazione più rapidi e minori rischi per i prodotti.
Costi accessibili per lo stampaggio a iniezione di piccoli volumi – Gli strumenti utilizzati nella produzione di materie plastiche a basso volume sono economici. Lo stampaggio a iniezione a basso costo è possibile grazie all'utilizzo di stampi di base, materiali facilmente lavorabili e cavità minime.
costo dello stampaggio a iniezione in Cina è popolare in tutto il mondo per il suo prezzo accessibile.
Flessibilità del design – Il costo dello stampaggio a iniezione per piccoli volumi è contenuto e i design sono generalmente facili da modificare. Le migliori aziende di stampaggio a iniezione per piccoli volumi realizzano i pezzi leggermente più grandi nelle aree che potrebbero richiedere delle modifiche.
Tempo più corto di commercializzazione – Le aziende possono ottenere i componenti per il lancio e la validazione più rapidamente. Gli utensili sono più facilmente reperibili grazie a costi e lavorabilità inferiori.
Minore rischio per i prodotti – Se state introducendo sul mercato nuovi componenti stampati a iniezione in plastica, questa strategia rappresenta un efficace strumento di gestione del rischio. Aiuta a valutare le prestazioni e la domanda di un prodotto prima che le aziende possano investire risorse nella produzione su vasta scala.
Limitazioni dello stampaggio a iniezione a basso volume
È opportuno tenere in considerazione limitazioni quali la scarsa durata degli utensili, il costo relativamente elevato per pezzo, l'automazione ridotta al minimo e le limitazioni dei materiali.
Scarsa durata degli utensili – L'acciaio temprato utilizzato nello stampaggio a iniezione tradizionale è più resistente rispetto agli acciai dolci e alle leghe di alluminio impiegati nei processi di stampaggio a iniezione per piccoli lotti. Per la produzione di componenti nell'ordine delle decine di migliaia di pezzi, i materiali per utensili più morbidi non sono adatti.
Costo relativamente elevato per componente – Un altro problema è che i componenti in plastica prodotti in piccoli volumi tendono ad avere un costo unitario più elevato. Tra le ragioni di ciò vi sono il minor numero di cavità dello stampo, la ridotta automazione e la possibilità di trascurare parametri di stampaggio cruciali.
Automazione ridotta al minimo – Dato che lo stampaggio a iniezione a basso volume è destinato principalmente alle produzioni pilota, non ci si aspetta un'automazione significativa in questa fase. Le fasi di movimentazione e ispezione sono generalmente manuali.
Limitazioni materiali – Gli stampi morbidi utilizzati per la produzione di piccoli volumi di componenti in plastica sono compatibili con molte materie prime comuni. Tuttavia, l'abrasività e la resistenza alle alte temperature dei polimeri avanzati spingono i produttori verso stampi più robusti.
Quando utilizzare lo stampaggio a iniezione a basso volume
La produzione di piccoli lotti di plastica è preferibile per la produzione di serie limitate, la prototipazione rapida e la realizzazione di stampi provvisori. Un'azienda può raggiungere questi obiettivi senza investire in stampi o macchinari di grandi dimensioni.
Produzione a breve termine
Quando si desidera produrre solo centinaia o poche migliaia di pezzi, è sufficiente un'attrezzatura relativamente semplice. Questi pezzi possono essere destinati a un mercato specifico, essere pezzi di ricambio o soddisfare una domanda a breve termine. Questa strategia aiuta i produttori a evitare costosi stampi metallici che immobilizzano inutilmente capitali. Anche la qualità dei pezzi non ne risente poi molto.
Rapid Prototyping
La prototipazione rapida, grazie alla sua dipendenza da parti in plastica di qualità industriale reale, è un'altra importante area di applicazione per lo stampaggio a iniezione a basso costo. Le aziende possono realizzare i loro prototipi in plastica senza preoccupazioni, grazie al prezzo accessibile costo dello stampaggio ad iniezione e componenti di alta qualità.
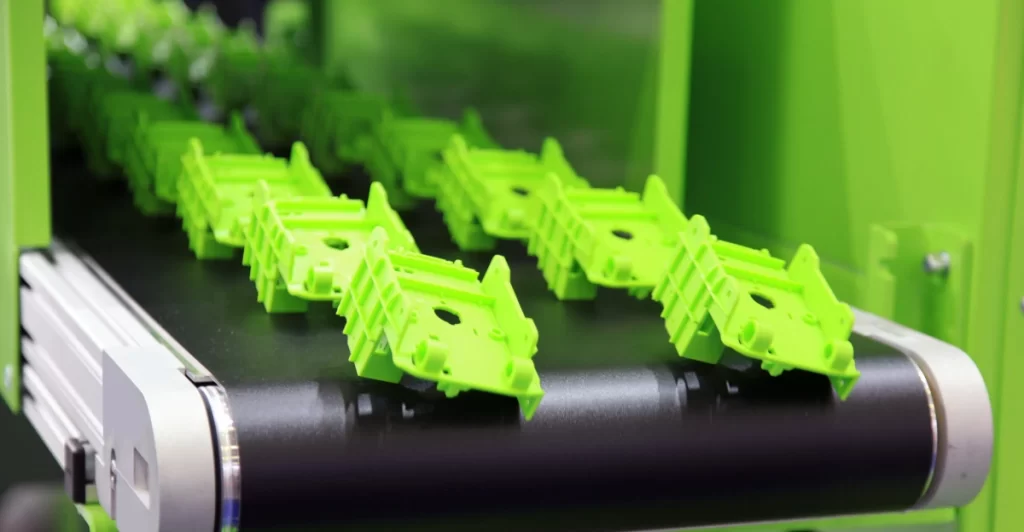
prototipi
Utensili per ponti
La prototipazione, la realizzazione di prototipi o la produzione rapida di componenti supportano la fabbricazione di parti prima che siano disponibili attrezzature più definitive. Si tratta di una strategia per evitare ritardi nel lancio dei prodotti. Le catene di approvvigionamento possono rimanere intatte e continuare a funzionare.
Microstampaggio ad iniezione
Alcune parti in plastica sono minuscole, quindi richiedono una precisione estrema. Pertanto, la produzione a basso volume può incorporare micro stampaggio ad iniezionePuoi aspettarti questo servizio per i microcomponenti in dispositivi elettronici e medicali.
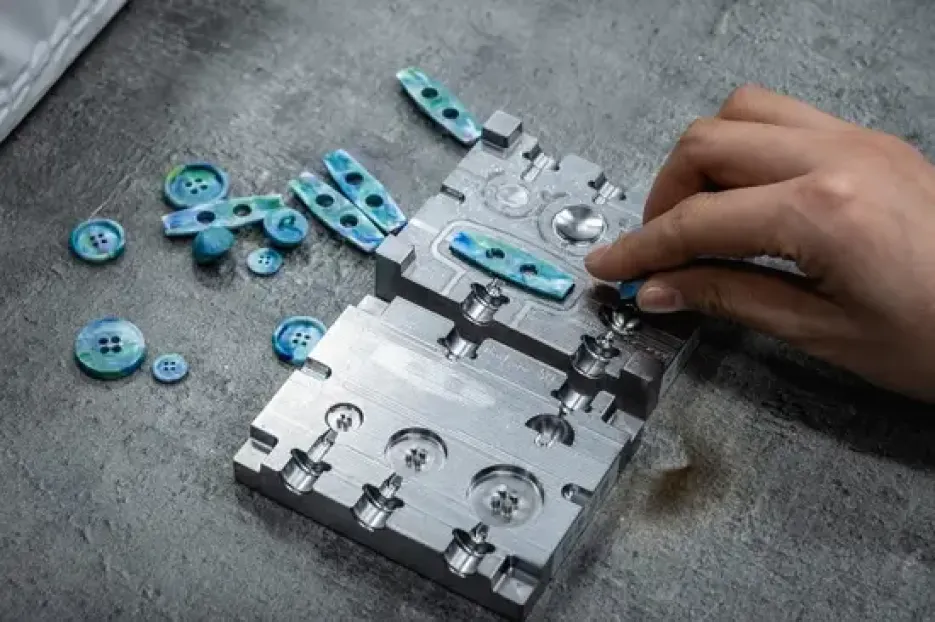
Microstampaggio ad iniezione
Termoplastici comuni per lo stampaggio di materie plastiche a basso volume
La selezione del materiale, fase critica del processo di stampaggio, comprende opzioni quali PC, POM, PMMA, nylon, PEEK, PP e PS. Questi e altri termoplastici applicabili sono elencati di seguito.
| Materiale termoplastico | Proprietà a Confronto |
| Acrilonitrile-butadiene-stirene (ABS) | Resistenza agli urti, tenacità e buona lavorabilità. |
| Nylon (PA) | Autolubrificante, resistente, antiusura |
| Polibutilentereftalato (PBT) | Resistenza chimica, basso assorbimento di umidità |
| Policarbonato (PC) | Trasparenza, elevata resistenza agli urti |
| Polietilene (PE) | Resistenza chimica, peso ridotto |
| Polietereterchetone (PEEK) | Forza, resistenza al calore |
| Polieterimmide (PEI) | Buona stabilità dimensionale, elevata resistenza al calore |
| Polimetilmetacrilato (PMMA) | Ottima finitura superficiale e chiarezza ottica. |
| Poliossimetilene (POM) | Buona precisione dimensionale, basso attrito |
| Polifenilsulfone (PPSU) | Ottima resistenza chimica e termica |
| Polipropilene (PP) | Resistente alla fatica, leggero, inerte |
| Polistirene (PS) | Modellabile, a basso costo |
| Elastomero termoplastico (TPE) | Simile alla gomma, flessibile |
| Poliuretano termoplastico (TPU) | Durevole, resistente all'abrasione, flessibile |
Prova subito Boda!
Considerazioni sulla progettazione per lo stampaggio a iniezione a basso volume
La produzione efficiente di piccoli volumi di materie plastiche si basa su fattori di progettazione quali angoli di sformo, posizione del punto di iniezione, tipo di materiale, spessore delle pareti e geometria del pezzo.
Angoli di sformo corretti
L'espulsione dei pezzi può essere agevole o problematica a seconda dell'angolo di sformo. Un'ottima progettazione dell'angolo di sformo riduce al minimo l'usura dello stampo e l'adesione dei pezzi, contribuendo a evitare costose riprogettazioni. Indipendentemente dal fatto che il materiale dello stampo sia morbido o duro, un angolo di sformo adeguato è fondamentale nello stampaggio a iniezione di piccoli volumi.
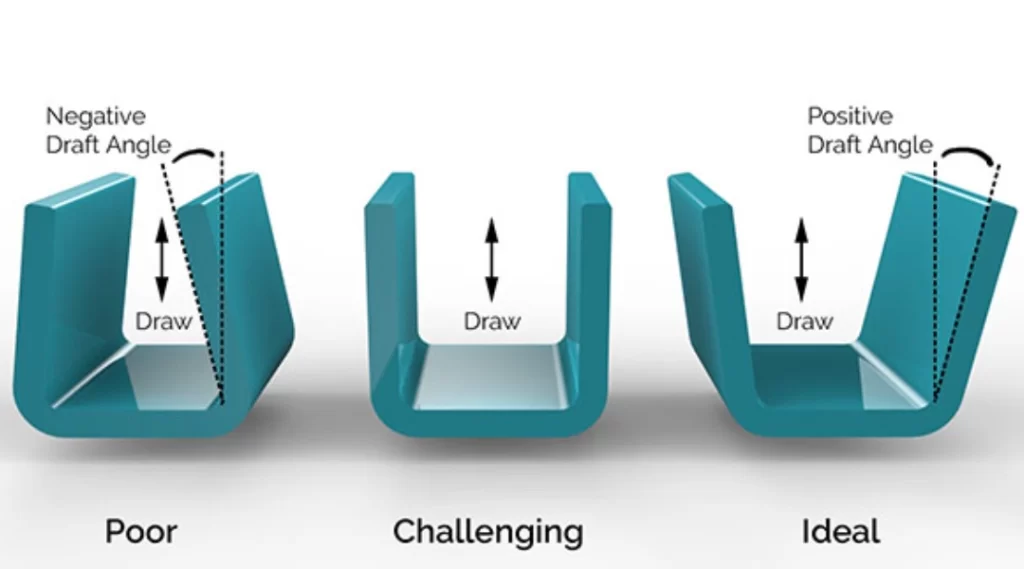
L'angolo di pescaggio è importante
Posizione strategica del cancello
I punti di iniezione devono essere posizionati in modo da non favorire la formazione di punti deboli. In qualità di produttori esperti, progettiamo per un flusso di fusione bilanciato e linee di saldatura ridotte al minimo. Sappiamo che questo è uno dei modi migliori per prevenire cedimenti strutturali, che possono ritardare il lancio dei prodotti.
Tipo di materiale corrispondente
Sia che sia stampaggio ad iniezione di alluminio o qualsiasi altra opzione di stampo, l'abbinamento del materiale dello stampo alla plastica giusta riduce al minimo i costi dello stampaggio a iniezione per piccoli volumi. Con il materiale dello stampo appropriato, il processo evita il surriscaldamento e il danneggiamento dello stampo.
Spessore della parete ottimizzato
Le pareti dei pezzi stampati a iniezione devono essere uniformi. Questa caratteristica garantisce la levigatezza e la stabilità dimensionale del pezzo. Inoltre, migliora il raffreddamento, riducendo al minimo i costosi scarti.
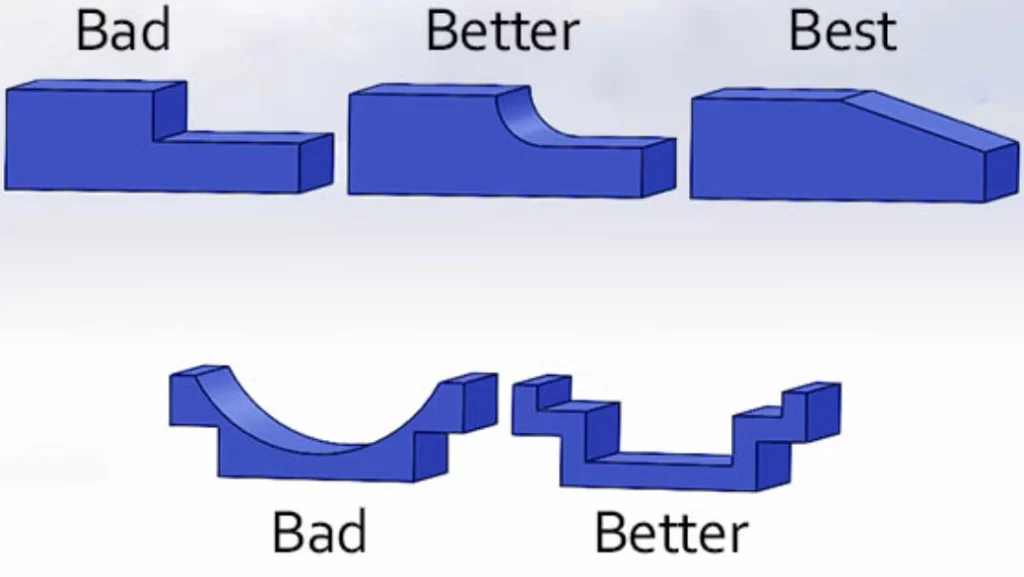
Si raccomanda uno spessore uniforme della parete.
Geometria semplificata del componente
La geometria semplificata del componente include l'utilizzo di un minor numero di sottosquadri, l'adozione di uno spessore uniforme delle pareti (come discusso in precedenza) e l'eliminazione degli angoli interni acuti. Queste strategie non solo riducono i tempi di consegna, ma garantiscono anche che le modifiche siano più semplici e rapide.
Realizzazione di stampi per lo stampaggio di materie plastiche a basso volume
Per quanto riguarda gli stampi per lo stampaggio a iniezione di materie plastiche a basso volume, le considerazioni principali includono la tecnologia di lavorazione – CNC o EDM – lo stampo più adatto tra opzioni autonome e inserti Master Unit Die (MUD) e il materiale ideale per lo stampo – alluminio o acciaio.
Produzione CNC o EDM
L'efficienza in termini di costi e la rapidità di esecuzione della lavorazione CNC sono ideali per la produzione di stampi/attrezzature semplici. L'elettroerosione (EDM) interviene laddove la lavorazione CNC convenzionale incontrerebbe difficoltà, ovvero nella realizzazione di attrezzature per geometrie complesse.
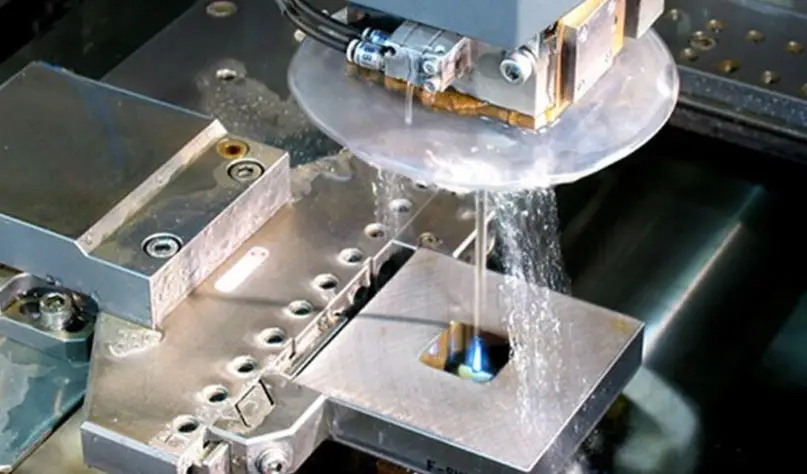
Elettroerosione a filo nella produzione di stampi
Stampi indipendenti vs. stampi in fango
Uno stampo autonomo è progettato per un singolo pezzo. Uno stampo MUD (Master Unit Die) ha una struttura riutilizzabile dotata di inserti intercambiabili. Lo stampo MUD è quindi meno dispendioso in termini di tempo e denaro per la produzione di piccoli volumi.
Alluminio contro acciaio: materiale per stampi
Gli stampi in alluminio sono i più diffusi nei servizi di stampaggio a iniezione per piccoli volumi. Il materiale è più conduttivo termicamente, lavorabile e a basso costo. Consente inoltre tempi di ciclo più brevi.
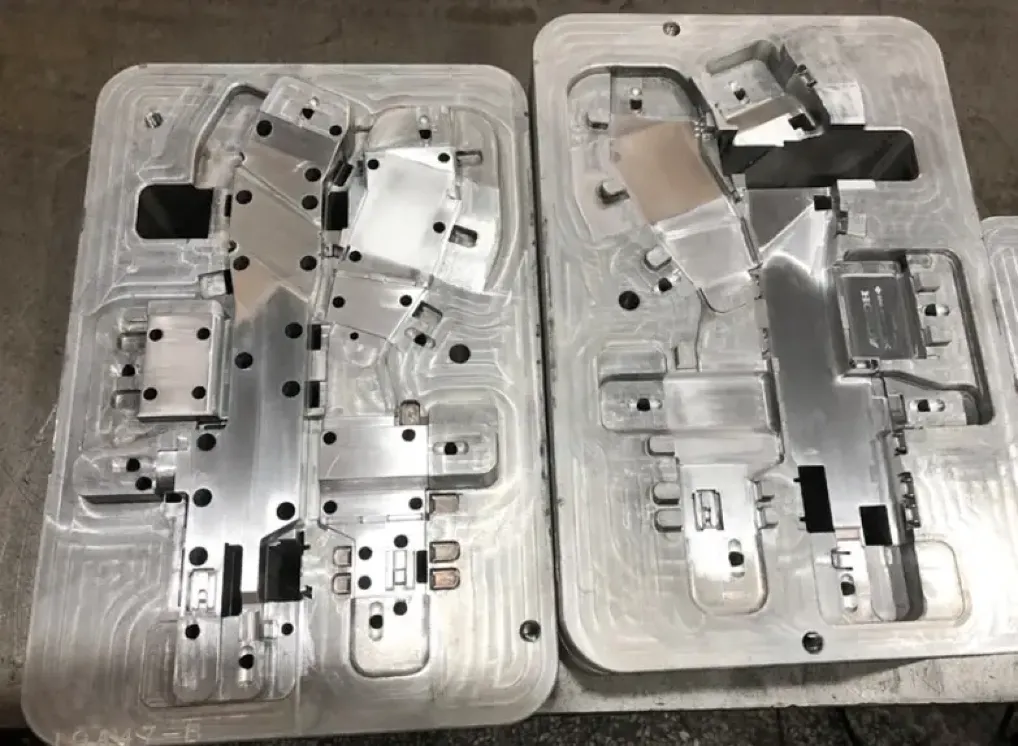
Stampo in alluminio
L'acciaio non è solo più difficile da lavorare, ma anche più costoso. I produttori lo preferiscono per tolleranze dimensionali più elevate in componenti destinati a durare nel tempo. Lo consigliamo spesso per parti abrasive o resine.
Le fasi del processo di stampaggio a iniezione a basso volume
Dall'ideazione al pezzo in plastica finito, il processo di stampaggio a iniezione per piccoli volumi comprende la progettazione dello stampo, la configurazione del materiale e della macchina, lo stampaggio a iniezione, il raffreddamento e l'estrazione del pezzo.
Progettazione e produzione di stampi
Le aziende che producono stampi a iniezione in piccoli volumi utilizzano innanzitutto un software CAD per realizzare lo stampo. Il software aiuta a ottimizzare la progettazione geometrica e gli aspetti correlati. Questo è un passaggio fondamentale, considerando le numerose parti che compongono questo componente.
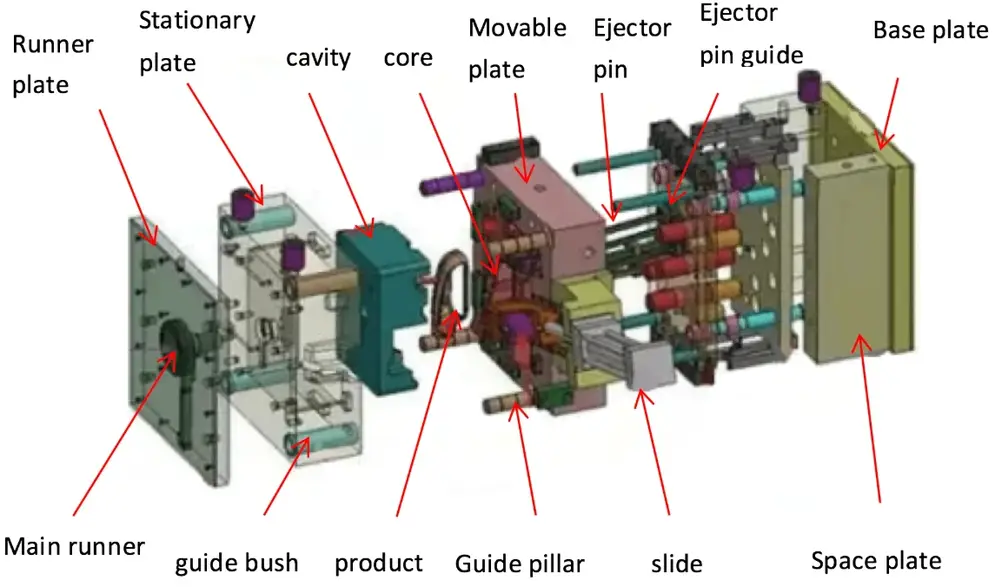
Parti di uno stampo
Il team utilizza quindi tecniche di produzione come l'elettroerosione e la lavorazione CNC per realizzare lo stampo. Come abbiamo già accennato, i diversi materiali per gli stampi presentano diverse prospettive di progettazione e produzione. Ad esempio, l'alluminio è più economico e più veloce da lavorare rispetto all'acciaio, quindi è più adatto per piccole serie di produzione.
Configurazione della macchina
La fase di assemblaggio consiste principalmente nel fissare insieme le due metà dello stampo tramite morsetti. Viene esercitata una pressione adeguata per garantire una tenuta ermetica che impedisca la fuoriuscita del materiale fuso.
Stampaggio a iniezione
La plastica fusa e incandescente viene iniettata ad alta pressione. Le condizioni specifiche di questa fase dipendono in larga misura dal tipo di materiale e di stampo. Un requisito fondamentale è che il materiale fuso riempia ogni spazio all'interno dello stampo.
Raffreddamento
La fase successiva nello stampaggio di materie plastiche a basso volume consiste nel raffreddare il pezzo utilizzando canali di raffreddamento all'interno dello stampo. Il raffreddamento è sufficientemente rapido da garantire stabilità dimensionale e risultati privi di deformazioni.
Espulsione della parte
Dopo la fase di raffreddamento, il pezzo finito viene espulso dallo stampo. Lo stampo è dotato di un meccanismo di espulsione. Il produttore sottopone quindi il pezzo a un'accurata ispezione e, se necessario, a una post-lavorazione. I perni di espulsione facilitano l'estrazione del pezzo.
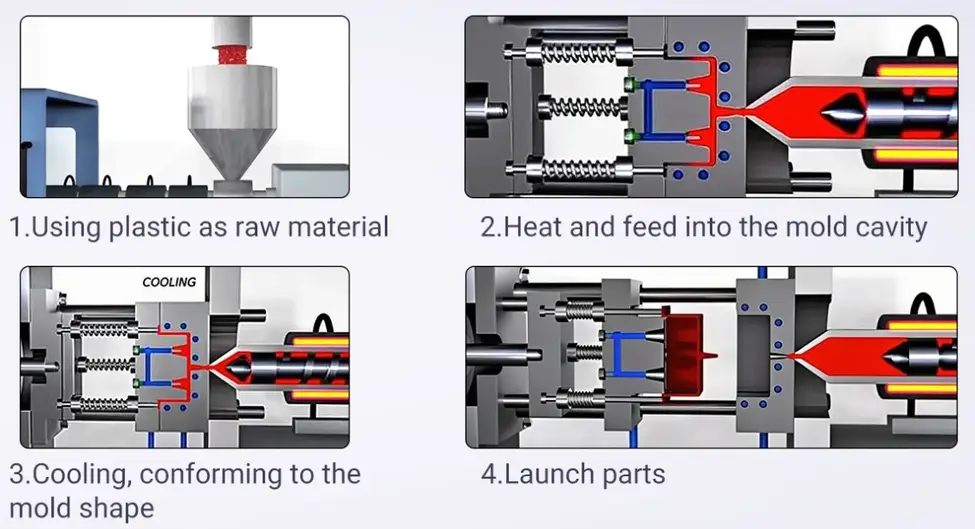
Fasi dello stampaggio a iniezione di plastica
Lavori di rifinitura
Il pezzo è pronto per la consegna al cliente dopo la post-elaborazione. I servizi di stampaggio a iniezione per piccoli volumi spesso includono un'attività di post-elaborazione, che consiste nella rimozione della plastica in eccesso (bave).
Prova subito Boda!
Stampaggio a iniezione a basso volume rispetto allo stampaggio a iniezione convenzionale
Lo stampaggio a iniezione convenzionale, o stampaggio a iniezione ad alto volume, utilizza stampi in acciaio resistente. Gli utensili sono progettati per garantire una ripetibilità illimitata, una manutenzione minima, un'automazione avanzata e una durata prolungata. L'alluminio è il materiale più utilizzato per gli stampi nel processo di stampaggio a iniezione a basso volume. Altre differenze significative includono un minor numero di componenti di automazione, un numero inferiore di cavità e basi degli stampi più semplici.
Stampaggio a iniezione a basso volume vs stampaggio a iniezione a medio e alto volume – Tabella comparativa
Sebbene i tre metodi condividano lo stesso processo di base, esistono chiare differenze in termini di flessibilità, volume, attrezzature e costi. Queste differenze sono illustrate nella tabella comparativa sottostante.
|
Elemento di confronto |
Volume basso |
Volume medio |
Volume alto |
|
Gamma di volume |
50 – 10,000 unità |
Unità 10,000-100,000 |
100,000+ unità |
|
Flessibilità |
Massima flessibilità |
Flessibilità media |
Flessibilità minima |
|
Attrezzatura (Tooling) |
stampi in alluminio o acciaio dolce |
Stampi in alluminio temprato o semiacciaio |
Stampi in acciaio temprato per un maggior numero di cicli |
|
Struttura dei costi |
Costo più elevato per pezzo |
Costo medio per parte |
Costo più basso per pezzo |
|
Applicazioni comuni |
Test e prototipazione |
Prodotti in crescita, distribuzione regionale |
Prodotti di consumo di massa |
Alternative allo stampaggio a iniezione di materie plastiche a basso volume
Tra i metodi di produzione alternativi per piccoli volumi si annoverano la lavorazione CNC, la stampa 3D, la fusione di uretano e la termoformatura. Questi metodi possono accelerare i tempi di immissione sul mercato in modo economicamente vantaggioso.
Lavorazione CNC – La lavorazione CNC è uno dei metodi più versatili ed economici per la produzione di stampi, matrici e modelli. È adatta anche alla fusione. Questo metodo è molto apprezzato per la rapidità di esecuzione nella produzione di piccoli lotti.
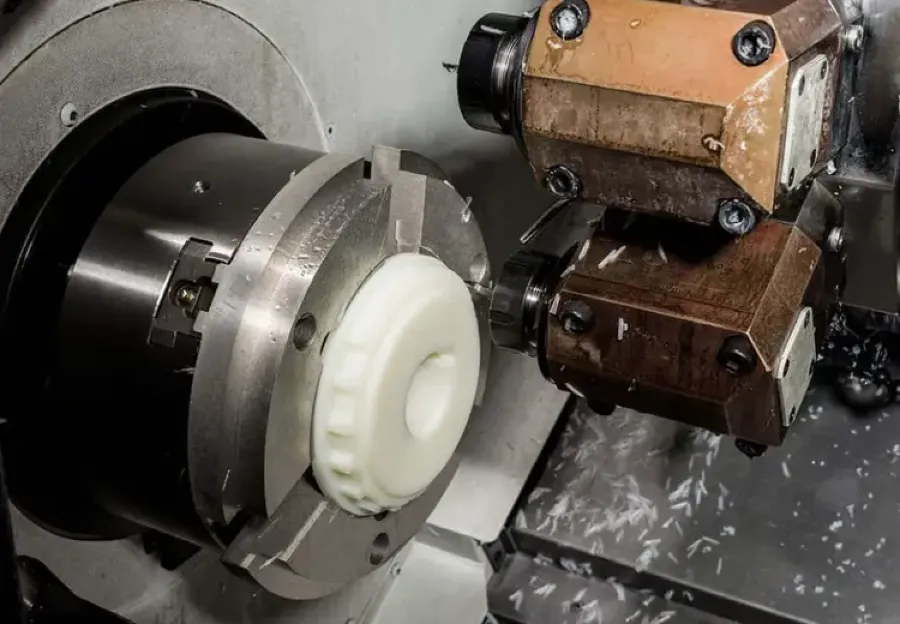
Lavorazione plastica CNC
Stampa 3D – Con la stampa 3D, il produttore non deve investire in uno stampo. Il metodo offre inoltre tempi di consegna rapidi. Consigliamo questo approccio per iterazioni rapide.
Colata di uretano – La fusione in uretano è un'altra alternativa che consente di evitare l'investimento iniziale per lo stampo. Di solito viene eseguita in combinazione con la lavorazione CNC o la stampa 3D per la produzione del modello master.
termoformatura – Questa è una tecnica alternativa per pannelli di porte, vassoi per imballaggio e altri componenti relativamente semplici. Si tratta di un metodo semplice ed economico, soprattutto considerando che richiede basse temperature e pressioni.
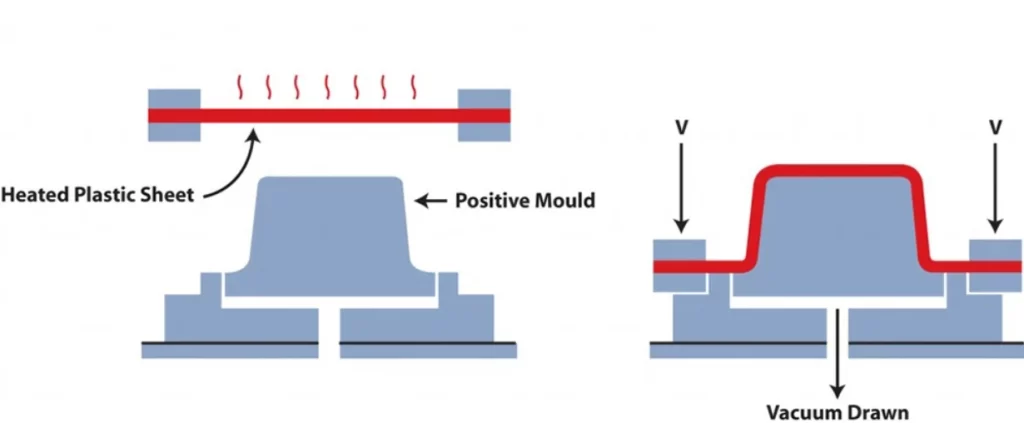
termoformatura
Conclusione
Per le startup e le aziende che si occupano di produzioni a basso volume, lo stampaggio a iniezione a basso volume (LPI) rappresenta una soluzione affidabile ed economica. È un approccio eccellente per ottenere componenti in plastica rapidamente e con costi di attrezzaggio contenuti.
Noi di Boda comprendiamo le dinamiche e le sfide della produzione di componenti in plastica in piccoli volumi. Grazie a attrezzature all'avanguardia e a un'esperienza pluriennale nel settore manifatturiero, garantiamo che il prodotto finale sia conforme agli standard di settore e soddisfi al meglio le esigenze del mercato.
Contattaci oggi per servizi di stampaggio a iniezione con risultati comprovati.