小批量注塑
与传统注塑成型(设计用于生产成千上万甚至数百万个零件)不同,小批量注塑成型适用于小批量生产。 注塑成型 适用于小批量生产,通常为 50 至 10,000 件。其主要特点是设计灵活、交货周期短、制造成本低。
没有小批量注塑成型 原型注射成型汽车零部件、医疗器械、航空航天零部件和消费电子产品等行业将面临困境。验证设计、测试市场需求以及缩小塑料原型制作与量产之间的差距都将变得极具挑战性。
对于像Boda这样经验丰富的制造商来说,小批量塑料零件的交付看似简单。然而,分享整个流程的具体操作方法及其重要性至关重要。 本指南旨在全面介绍这些内容。请继续阅读,了解有关流程、优势、局限性、成本、应用和设计注意事项的基本信息。
什么是小批量注塑成型?
小批量注塑成型是一种特殊的注塑成型工艺,它注重质量而非数量。这种工艺专为小批量生产和原型制作而设计。 注塑成型是将塑料熔化后注入模具中以生产零件的过程。熔融塑料需要一段时间凝固冷却后才能打开模具。 小批量注塑成型中,产品数量相对较少,通常指几百或几千件。因此,工艺和模具的成本通常较低。
小批量注塑的优点
我们推荐这种制造和原型制作方法,原因包括:模具成本更低、设计更灵活、上市速度更快、产品风险更低。
经济实惠的小批量注塑成型成本 小批量塑料生产所用的工具价格实惠。通过使用基本型材、易加工材料和最小型腔,可以实现低成本注塑成型。
中国的注塑成本 因其价格实惠而广受欢迎。
设计灵活性 小批量注塑成型成本低廉,而且设计大多易于调整。优秀的小批量注塑成型公司会在可能需要调整的部位将零件尺寸略微放大。
更快的上市时间 企业可以更快地获得用于产品发布和验证的零部件。由于价格更低、加工性能更好,模具更容易获得。
降低产品风险 如果您正计划向市场推出新型注塑成型零件,那么这种策略是一种有效的风险管理工具。它有助于企业在投入资源进行大规模生产之前,确定产品的性能和市场需求。
小批量注塑的局限性
您可能需要注意一些限制因素,例如模具耐用性差、零件单价相对较高、自动化程度低以及材料限制。
工具耐久性差 传统注塑成型中使用的硬化钢比小批量注塑成型工艺中使用的软钢和铝材更耐用。 对于数万件的零件生产而言,较软的模具材料并不适用。
单价相对较高 另一个问题是,小批量塑料零件的单价往往更高。造成这种情况的部分原因包括模腔数量较少、自动化程度较低,以及可能忽略关键的成型参数。
最小化自动化 由于小批量注塑成型主要用于试生产,因此在这个阶段不应期望实现高度自动化。处理和检验步骤通常需要人工操作。
材料限制 用于小批量塑料零件生产的软性模具适用于多种常用原材料。然而,先进聚合物的磨蚀性和耐高温特性促使制造商转向更坚固耐用的模具。
何时使用小批量注塑成型
小批量塑料制造更适合小批量生产、快速原型制作和过渡模具搭建。企业无需投资全尺寸模具或设备即可实现这些目标。
小批量生产
如果只需要生产几百或几千个零件,就只需要相对简单的模具。这些零件可能用于特定市场、备件或短期需求。 这种策略有助于制造商避免使用昂贵的金属模具,从而节省不必要的资金。而且,零件的质量也相差不大。
快速成型
快速原型制作依赖于真正的制造级塑料零件,这是低成本注塑成型的另一个主要应用领域。得益于经济实惠的注塑成型技术,企业可以安心地制作塑料原型。 注塑成本 以及高质量的零部件。
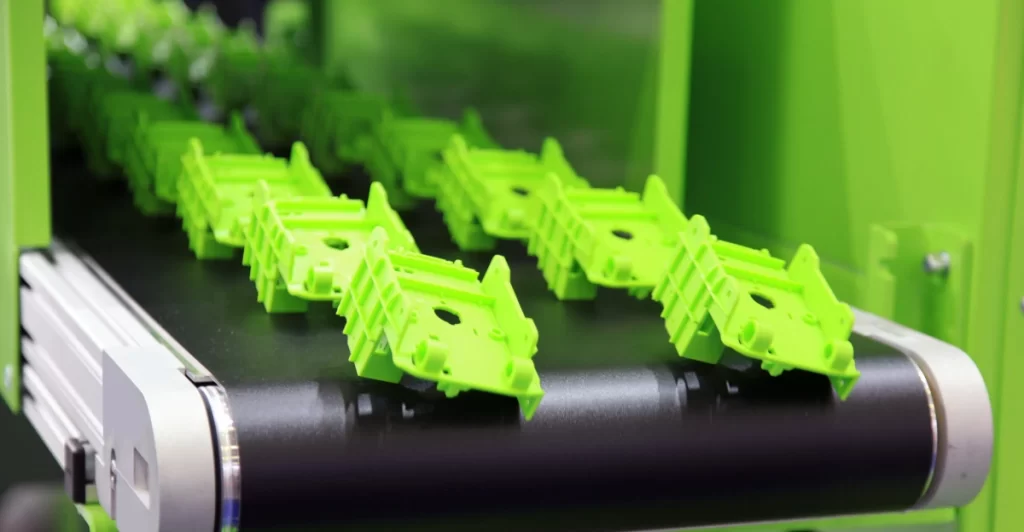
原型
桥梁工具
在更正式的模具到位之前,过渡模具、原型模具或快速模具可用于支持零件制造。这是一种防止产品发布延误的策略,能够保持供应链的完整性并使其持续运转。
微注塑
有些塑料零件非常小,因此需要极高的精度。所以,小批量生产可以采用这种工艺。 微型注塑成型您可以期待这项服务应用于电子产品和医疗器械中的微型零件。
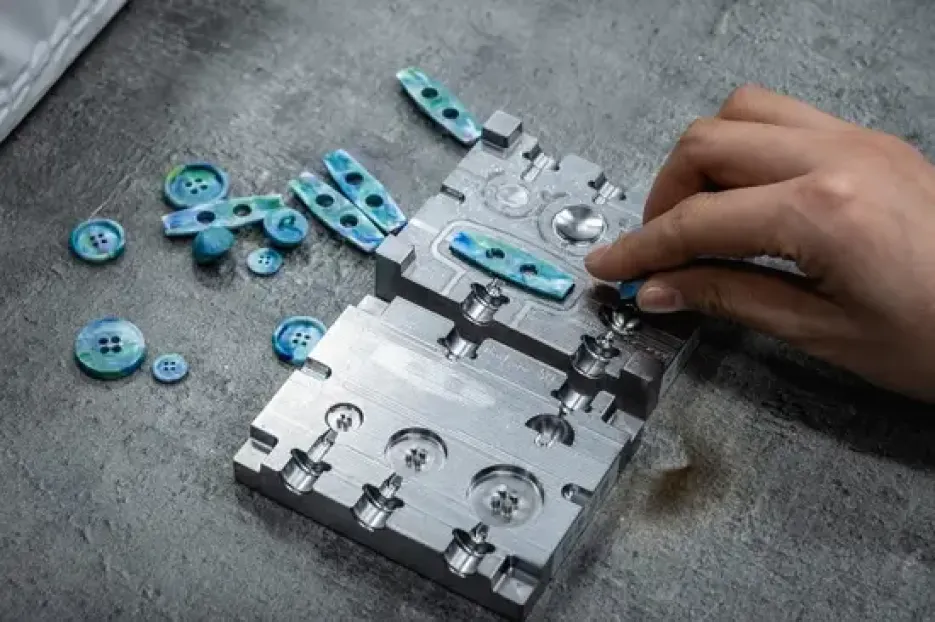
微注射成型
用于小批量塑料成型的常用热塑性塑料
材料选择是成型工艺中的关键步骤,可选材料包括PC、POM、PMMA、尼龙、PEEK、PP和PS等。以下列出了这些以及其他适用的热塑性塑料。
| 热塑性材料 | 物业 |
| 丙烯腈 - 丁二烯 - 苯乙烯共聚物(ABS) | 抗冲击性、韧性和良好的加工性能 |
| 尼龙 (PA) | 自润滑、坚固、耐磨 |
| 聚对苯二甲酸丁二醇酯 (PBT) | 耐化学腐蚀,吸湿性低 |
| 聚碳酸酯(PC) | 透明度高,冲击强度高 |
| 聚乙烯(PE) | 耐化学腐蚀,重量轻 |
| 聚醚醚酮 (PEEK) | 强度、耐热性 |
| 聚醚酰亚胺 (PEI) | 尺寸稳定性好,耐热性高 |
| 聚甲基丙烯酸甲酯(PMMA) | 良好的表面光洁度和光学清晰度 |
| 聚甲醛(POM) | 尺寸精度高,摩擦系数低 |
| 聚苯砜 (PPSU) | 优异的耐化学性和耐热性 |
| 聚丙烯(PP) | 抗疲劳、轻质、惰性 |
| 聚苯乙烯(PS) | 可塑性强,成本低 |
| 热塑性弹性体(TPE) | 橡胶状,柔韧 |
| 热塑性聚氨酯 (TPU) | 耐用、耐磨、柔韧 |
立即尝试 Boda!
小体积注塑成型的设计注意事项
高效的小批量塑料制造取决于拔模角度、浇口位置、材料类型、壁厚和零件几何形状等设计因素。
正确的拔模角度
零件脱模的顺畅程度取决于拔模斜度。优秀的拔模斜度设计能够最大限度地减少模具磨损和零件粘模,从而避免代价高昂的模具重新设计。无论模具材质是软是硬,合适的拔模斜度对于小批量注塑成型都至关重要。
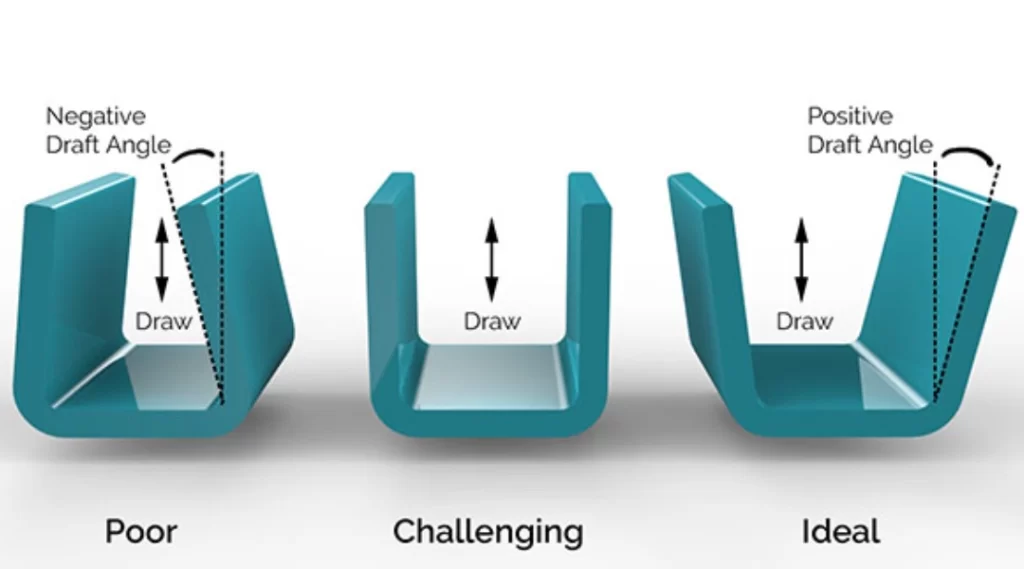
起草角度很重要
战略要道位置
浇口的位置应避免形成薄弱点。作为经验丰富的制造商,我们致力于实现熔体流动平衡并减少焊缝。我们深知这是防止结构失效(可能导致产品延期上市)的最佳方法之一。
匹配材料类型
不管是 铝注射成型 或者其他任何模具方案,选择与合适塑料相匹配的模具材料可以最大限度地降低小批量注塑成型的成本。使用合适的模具材料,可以避免过热和模具损坏。
优化的壁厚
注塑件的壁厚应保持一致。这一特性可确保零件表面光滑、尺寸稳定,并改善冷却效果,最终最大限度地减少废品。
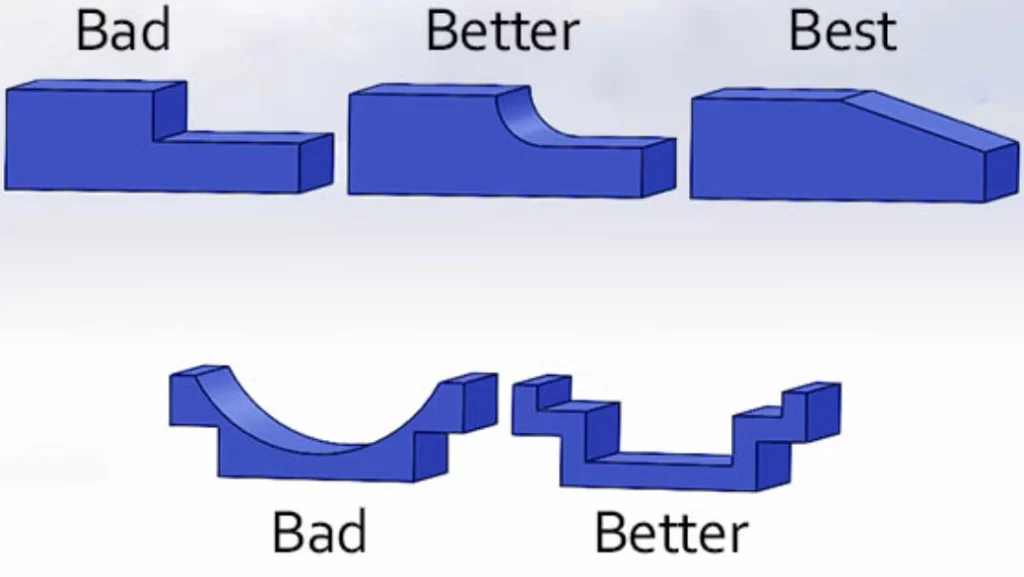
建议采用均匀的壁厚。
简化的零件几何形状
简化的零件几何形状包括减少倒扣的使用、采用均匀的壁厚(如上所述)以及避免尖锐的内角。 这样的策略不仅可以缩短交付周期,还可以确保修改更加简单快捷。
小批量塑料成型模具制造
对于小批量塑料注塑成型的模具而言,主要考虑因素包括加工技术——数控 (CNC) 或电火花加工 (EDM)、独立式模具和主单元模具 (MUD) 镶件之间最理想的模具,以及理想的模具材料——铝或钢。
数控或电火花加工
数控加工的成本效益和快速周转使其成为制造简单模具/工装的理想选择。而电火花加工则弥补了传统数控加工的不足——在制造复杂几何形状的工装时,电火花加工则能发挥其优势。
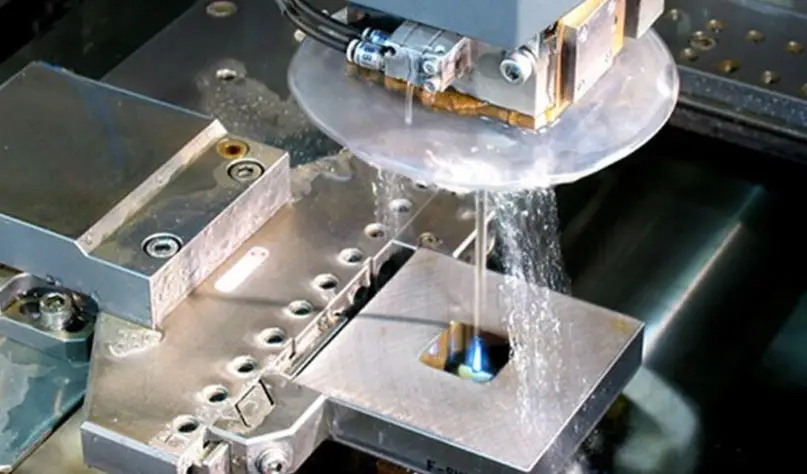
线切割放电加工在模具制造中的应用
独立模具 vs. 泥模
独立模具是为单个零件设计的。MUD(主单元模具)则具有可重复使用的结构,并配有可互换的嵌件。因此,对于小批量生产而言,MUD 更省时省钱。
铝制模具材料与钢制模具材料
铝模在小批量注塑成型服务中最为常用。这种材料导热性更好、易于加工且成本低廉,还能缩短生产周期。
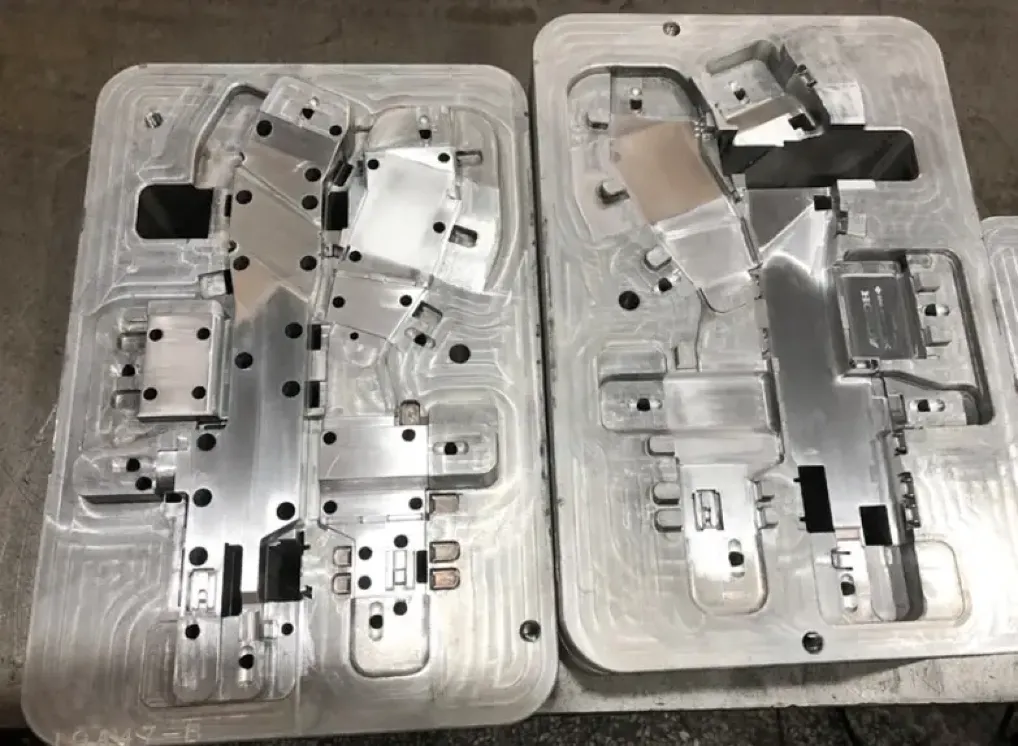
铝模
钢材不仅加工难度更大,而且价格也更高。制造商更倾向于使用钢材来制造尺寸精度更高、更耐用的零件。我们通常建议将钢材用于易磨损零件或树脂材料。
小批量注塑成型工艺步骤
从构思到成品塑料零件,小批量注塑成型工艺包括模具设计、材料/机器设置、注塑成型、冷却和零件脱模。
模具设计与生产
小批量注塑成型企业首先使用CAD软件来设计模具。该软件有助于优化模具的几何形状及相关方面。考虑到该部件包含众多零件,这一步骤至关重要。
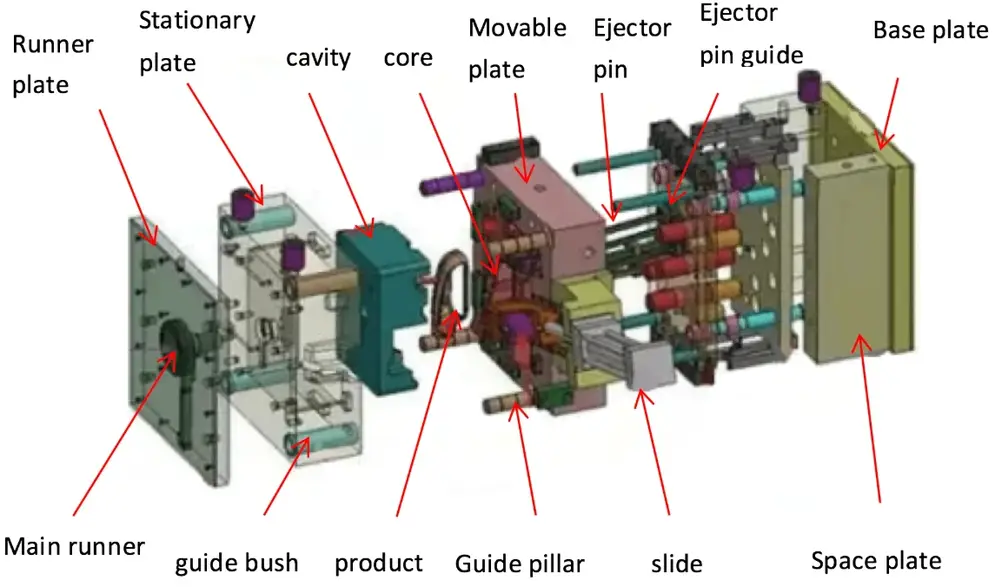
模具的组成部分
然后,该团队利用电火花加工和数控加工等制造技术来生产模具。 正如我们之前讨论过的,不同的模具材料会带来不同的设计和制造角度。例如,铝比钢更经济实惠,加工速度也更快,因此更适合小批量生产。
机器设置
安装步骤主要包括将模具的两半夹紧在一起。施加适当的压力以确保气密密封,防止熔融材料泄漏。
注射成型
高温熔融塑料在高压下注入模具。这一步骤的具体条件很大程度上取决于材料类型和模具。一个关键要求是熔融材料必须充满模具的每一个空间。
散热器
小批量塑料成型的下一步是利用模具内的冷却通道对零件进行冷却。冷却速度足够快,可以确保尺寸稳定性,并防止零件翘曲变形。
部件弹出
冷却步骤之后,即可取出成型好的零件。模具配有顶出机构。制造商随后对零件进行全面检查,并在必要时进行后处理。顶针有助于零件的脱模。
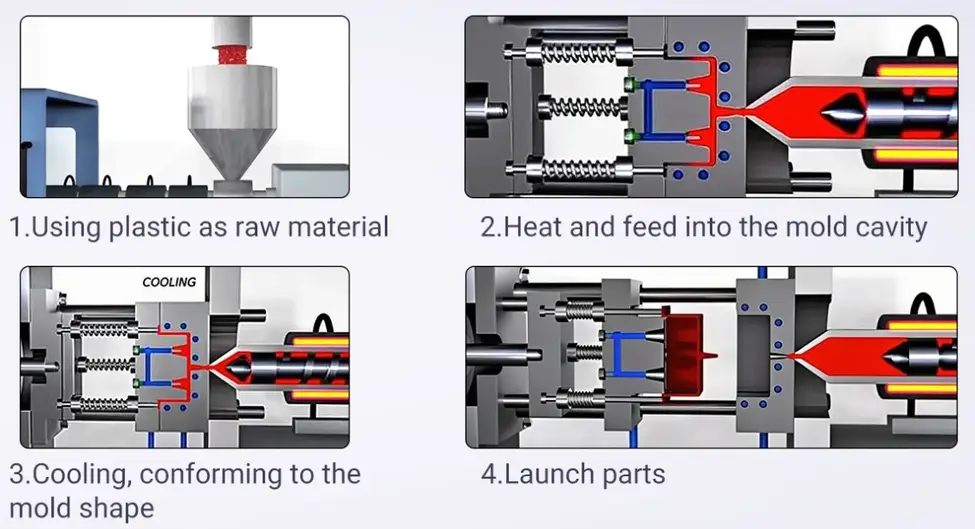
塑料注塑成型步骤
后期处理
零件经过后处理后即可交付给客户。小批量注塑成型服务通常包含后处理环节,即去除多余的塑料(飞边)。
立即尝试 Boda!
小批量注塑成型与传统注塑成型
传统注塑成型,或称大批量注塑成型,采用坚固的钢制模具。这种模具的设计旨在实现无限重复性、极低的维护需求、先进的自动化程度以及更长的使用寿命。 铝是小批量注塑工艺中最常用的模具材料。其他显著区别包括自动化组件较少、型腔数量较少以及模架结构较为基础。
低产量注塑成型与中高产量注塑成型对比表
虽然这三种方法的核心流程相同,但在灵活性、产量、工具和成本方面存在明显差异。下表列出了这些差异。
|
比较元素 |
小声 |
中等音量 |
高音量 |
|
体积范围 |
50 – 10,000 个单位 |
10,000-100,000单位 |
100,000多个单位 |
|
灵活性 |
最高的灵活性 |
中等灵活性 |
最小灵活性 |
|
工装 |
铝模或软钢模 |
硬化铝或半钢模具 |
硬化钢模具,可重复使用更多次 |
|
成本结构 |
单价较高 |
每部件平均成本 |
单价最低 |
|
常用应用 |
测试、原型制作 |
产品增长,区域分销 |
大众市场消费品 |
小批量塑料注射成型的替代品
其他小批量生产方法包括数控加工、3D打印、聚氨酯浇铸和热成型。这些方法能够以经济实惠的方式加快产品上市速度。
数控加工 数控加工是制造模具、模型和样板最通用、最具成本效益的方法之一,也适用于铸造。该方法因其在小批量生产中快速的周转能力而备受推崇。
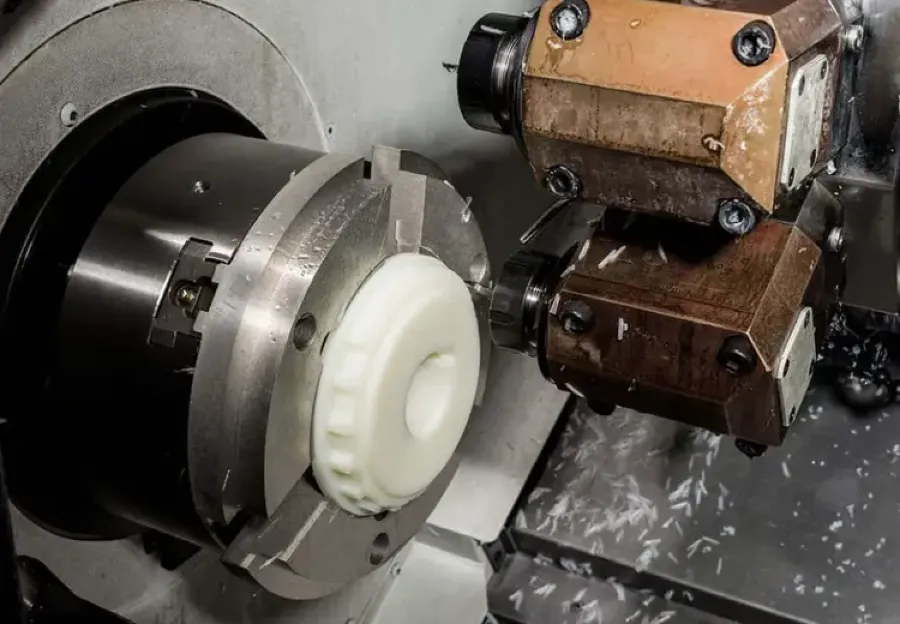
塑胶数控加工
3D打印 – 对于3D打印,制造商无需投资模具。这种方法还能实现快速交付。我们建议在需要快速迭代的情况下采用这种方法。
聚氨酯铸造 – 聚氨酯浇注是另一种可以避免前期模具投资的替代方案。它通常与数控加工或3D打印结合使用,用于制作母模。
热成型 这是一种适用于门板、包装托盘等相对简单部件的替代工艺。它是一种简单、低成本的方法,尤其考虑到它只需要较低的温度和压力。
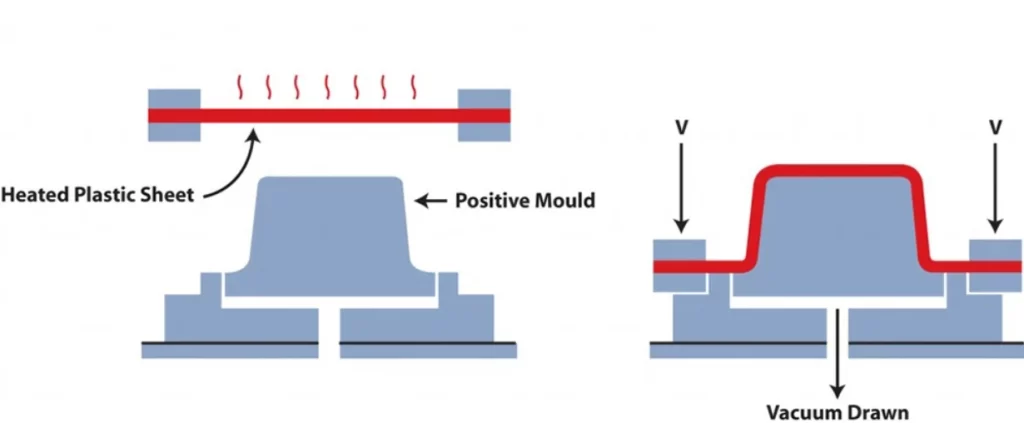
热成型
结语
对于初创企业和小批量生产单位而言,小批量注塑成型是一种可靠且经济的解决方案。它能够快速获得塑料零件,且模具成本可控。
在Boda,我们深谙小批量塑料零件生产的动态和挑战。凭借先进的模具和多年的制造经验,我们确保最终产品符合行业标准,并能最大限度地满足市场需求。
立即联系我们 注塑服务 并有明显成效。