Moldeo por inyección de bajo volumen
A diferencia del moldeo por inyección convencional, que está diseñado para miles o incluso millones de piezas, el bajo volumen moldeo por inyección Está diseñado para lotes pequeños, normalmente de 50 a 10 000 unidades. Sus principales ventajas son la flexibilidad de diseño, los plazos de entrega cortos y la fabricación rentable.
Sin moldeo por inyección de lotes pequeños y moldeo por inyección de prototiposIndustrias como la de autopartes, dispositivos médicos, componentes aeroespaciales y electrónica de consumo se verían afectadas. Sería difícil validar los diseños, evaluar las necesidades del mercado y reducir la brecha entre el prototipado de plásticos y la fabricación.
Para un fabricante tan entusiasta como Boda, la producción de piezas de plástico en pequeñas cantidades puede parecer sencilla. Sin embargo, es importante explicar cómo se lleva a cabo y la relevancia de este proceso. De eso trata esta guía. Sigue leyendo para conocer los aspectos básicos del proceso, sus beneficios, limitaciones, costes, aplicaciones y consideraciones de diseño.
¿Qué es el moldeo por inyección de bajo volumen?
El moldeo por inyección de bajo volumen es un tipo específico de moldeo por inyección que prioriza la calidad sobre la cantidad. Está diseñado para series de fabricación limitadas y para la creación de prototipos. El moldeo por inyección consiste en fundir plástico e inyectarlo en un molde para producir una pieza. Se deja que el plástico fundido se solidifique y se enfríe antes de abrir el molde. En el moldeo por inyección de lotes pequeños, la cantidad relativamente pequeña de productos significa cientos o miles. Los procesos y las herramientas suelen ser de bajo costo.
Beneficios del moldeo por inyección de bajo volumen
Recomendamos este método de fabricación y creación de prototipos por razones como un utillaje más económico, flexibilidad de diseño, un tiempo de comercialización más rápido y un menor riesgo para los productos.
Costo asequible de moldeo por inyección de bajo volumen Las herramientas utilizadas en la fabricación de plásticos de bajo volumen son asequibles. El moldeo por inyección de bajo costo es posible gracias al uso de bases de molde básicas, materiales altamente mecanizables y cavidades mínimas.
Costo de moldeo por inyección en China Es popular en todo el mundo por su precio asequible.
Flexibilidad de diseño El moldeo por inyección de bajo volumen tiene un coste asequible y los diseños suelen ser fáciles de ajustar. Las mejores empresas de moldeo por inyección de bajo volumen fabrican las piezas ligeramente más grandes en las zonas que podrían requerir ajustes.
Tiempo de comercialización más rápido – Las empresas pueden obtener piezas para el lanzamiento y la validación más rápidamente. Las herramientas están más disponibles debido a su mayor asequibilidad y facilidad de mecanizado.
Menor riesgo para los productos Si va a lanzar al mercado nuevas piezas de moldeo por inyección de plástico, esta estrategia es una herramienta eficaz para la gestión de riesgos. Ayuda a determinar el rendimiento y la demanda de un producto antes de que las empresas puedan destinar recursos a la producción a gran escala.
Limitaciones del moldeo por inyección de bajo volumen
Conviene tener en cuenta limitaciones como la escasa durabilidad de las herramientas, el coste relativamente alto por pieza, la automatización mínima y las limitaciones de materiales.
Escasa durabilidad de las herramientas – El acero endurecido utilizado en el moldeo por inyección tradicional es más duradero que los aceros blandos y los grados de aluminio que se encuentran en los procesos de moldeo por inyección de lotes pequeños. Para la producción de piezas por decenas de miles, los materiales de utillaje más blandos no son adecuados.
Coste relativamente alto por pieza Otro problema es que las piezas de plástico de bajo volumen tienden a costar más por unidad. Algunas razones para ello son la menor cantidad de cavidades en el molde, la automatización mínima y la posibilidad de pasar por alto parámetros de moldeo cruciales.
Automatización minimizada Dado que el moldeo por inyección de bajo volumen se utiliza principalmente para pruebas piloto, no se espera una automatización significativa en esta etapa. Los pasos de manipulación e inspección suelen ser manuales.
Limitaciones de materiales Las herramientas blandas utilizadas para la producción de piezas de plástico en pequeñas cantidades admiten muchos materiales comunes. Sin embargo, la abrasividad y la alta temperatura de los polímeros avanzados obligan al fabricante a utilizar herramientas más robustas.
Cuándo utilizar el moldeo por inyección de bajo volumen
La fabricación de plásticos en pequeñas cantidades es preferible para la producción en series cortas, la creación rápida de prototipos y el desarrollo de herramientas provisionales. Una empresa puede lograrlo sin invertir en maquinaria o utillaje de gran tamaño.
Fabricación a corto plazo
Se requiere un utillaje relativamente sencillo cuando solo se necesitan fabricar cientos o unos pocos miles de piezas. Estas pueden estar destinadas a un mercado específico, ser piezas de repuesto o satisfacer una demanda a corto plazo. Esta estrategia ayuda a los fabricantes a evitar costosos moldes metálicos que inmovilizan capital innecesariamente. Además, la calidad de las piezas es bastante similar.
Prototipos Rápidos
El prototipado rápido, que se basa en piezas de plástico de calidad industrial, es otra importante área de aplicación del moldeo por inyección de bajo coste. Las empresas pueden fabricar sus prototipos de plástico sin preocupaciones, gracias a la asequibilidad de este proceso. costo de moldeo por inyección y piezas de alta calidad.
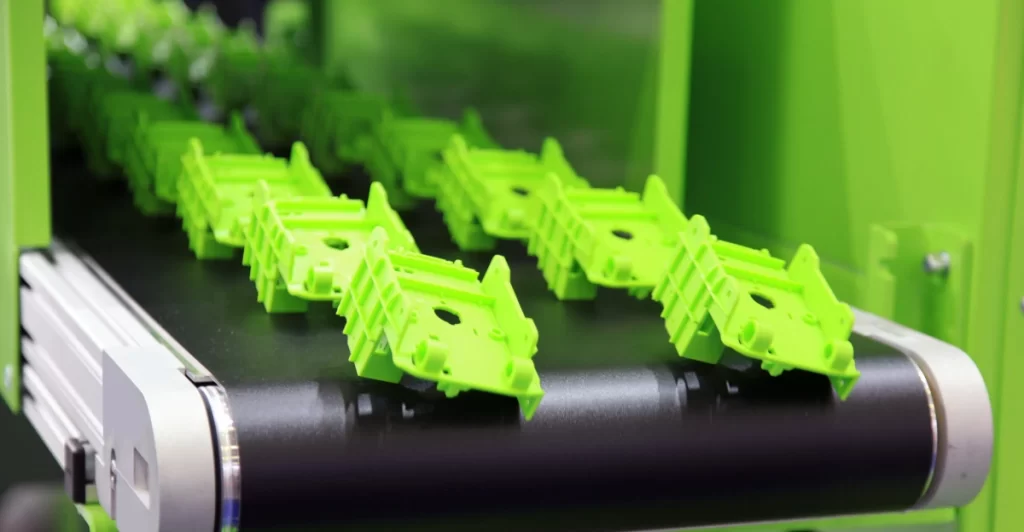
prototipos
Herramientas de puente
El utillaje puente, el prototipado o el utillaje rápido permiten la fabricación de piezas antes de que se disponga del utillaje definitivo. Es una estrategia para evitar retrasos en los lanzamientos de productos. De esta forma, las cadenas de suministro pueden mantenerse intactas y seguir funcionando.
Moldeo por microinyección
Algunas piezas de plástico son diminutas, por lo que requieren una precisión extrema. Por lo tanto, la fabricación de bajo volumen puede incorporar moldeo por microinyecciónEste servicio está disponible para microcomponentes en electrónica y dispositivos médicos.
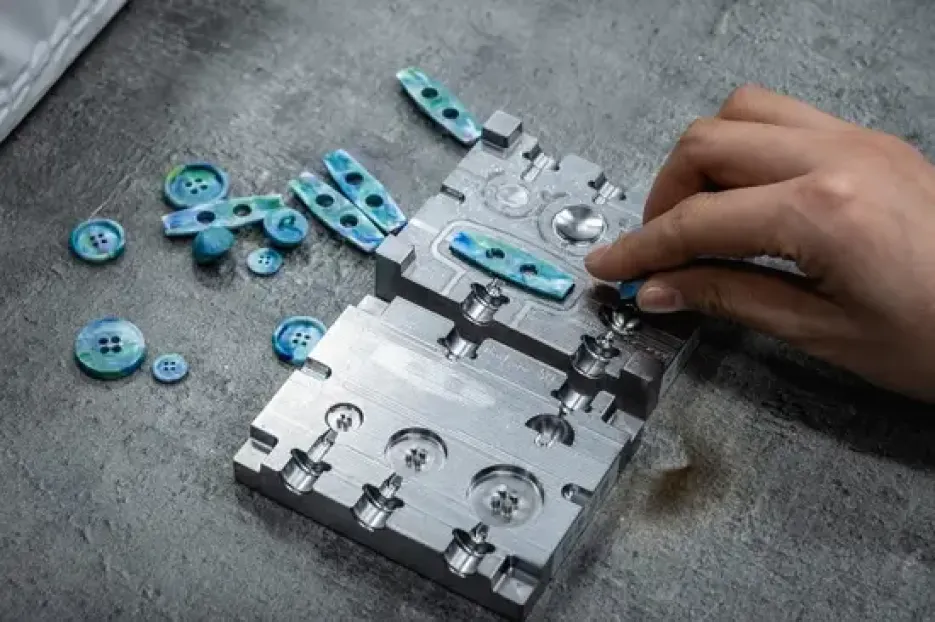
Moldeo por microinyección
Termoplásticos comunes para el moldeo de plásticos de bajo volumen
La selección de materiales, paso crucial en el proceso de moldeo, incluye opciones como PC, POM, PMMA, nylon, PEEK, PP y PS. Estos y otros termoplásticos aplicables se enumeran a continuación.
| Material termoplástico | Propiedades |
| Acrilonitrilo Butadieno Estireno (ABS): | Resistencia al impacto, tenacidad y buena maquinabilidad. |
| Nylon (PA) | Autolubricante, resistente y duradero. |
| Tereftalato de polibutileno (PBT) | Resistencia química, baja absorción de humedad |
| Policarbonato (PC): | Transparencia, alta resistencia al impacto |
| Polietileno (PE) | Resistencia química, bajo peso |
| Polieteretercetona (PEEK) | Fuerza, resistencia al calor |
| Polieterimida (PEI) | Buena estabilidad dimensional, alta resistencia al calor. |
| Metacrilato de polimetilo (PMMA) | Buen acabado superficial y claridad óptica. |
| Polioximetileno (POM) | Buena precisión dimensional, baja fricción |
| Polifenilsulfona (PPSU) | Excelente resistencia química y al calor. |
| Polipropileno (PP): | Resistente a la fatiga, ligero, inerte |
| Poliestireno (PS) | Moldeable, de bajo costo |
| Elastómero termoplástico (TPE) | Similar al caucho, flexible |
| Poliuretano Termoplástico (TPU) | Durable, resistente a la abrasión, flexible. |
¡Pruebe Boda ahora!
Consideraciones de diseño para el moldeo por inyección de bajo volumen
La fabricación eficaz de plásticos en pequeñas cantidades se basa en factores de diseño como los ángulos de desmoldeo, la ubicación de la entrada de inyección, el tipo de material, el espesor de la pared y la geometría de la pieza.
Ángulos de tiro adecuados
La eyección de piezas puede ser sencilla o costosa según el ángulo de desmoldeo. Un diseño óptimo del ángulo de desmoldeo minimiza el desgaste de la herramienta y la adherencia de las piezas, evitando costosos rediseños del molde. No importa si la herramienta es blanda o dura; un ángulo de desmoldeo adecuado es fundamental en el moldeo por inyección de bajo volumen.
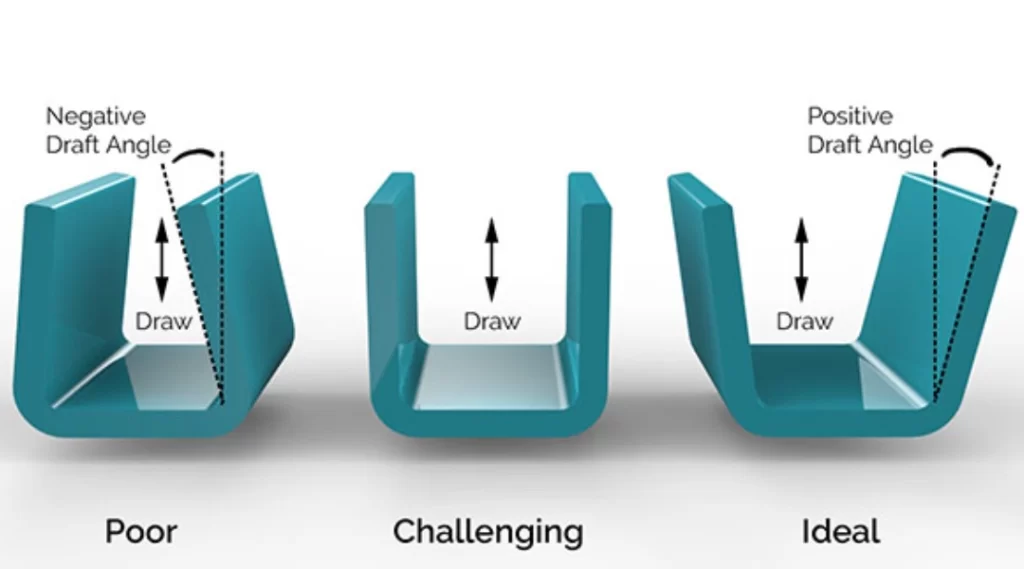
El ángulo de inclinación importa
Ubicación estratégica de la puerta de acceso
Las compuertas deben ubicarse de manera que no provoquen la formación de puntos débiles. Como fabricantes experimentados, diseñamos para lograr un flujo de fusión equilibrado y líneas de soldadura reducidas. Sabemos que esta es una de las mejores maneras de prevenir fallas estructurales, que pueden retrasar el lanzamiento de productos.
Tipo de material compatible
Si se trata de moldeo por inyección de aluminio Ya sea con cualquier otra opción de molde, la elección del material de la herramienta adecuado para el plástico minimiza el costo del moldeo por inyección de bajo volumen. Con el material de herramienta correcto, el proceso evita el sobrecalentamiento y los daños en la herramienta.
Espesor de pared optimizado
Las paredes de las piezas moldeadas por inyección deben ser uniformes. Esta propiedad garantiza la suavidad y la estabilidad dimensional de la pieza. Además, mejora la refrigeración, lo que reduce al mínimo los costosos desperdicios.
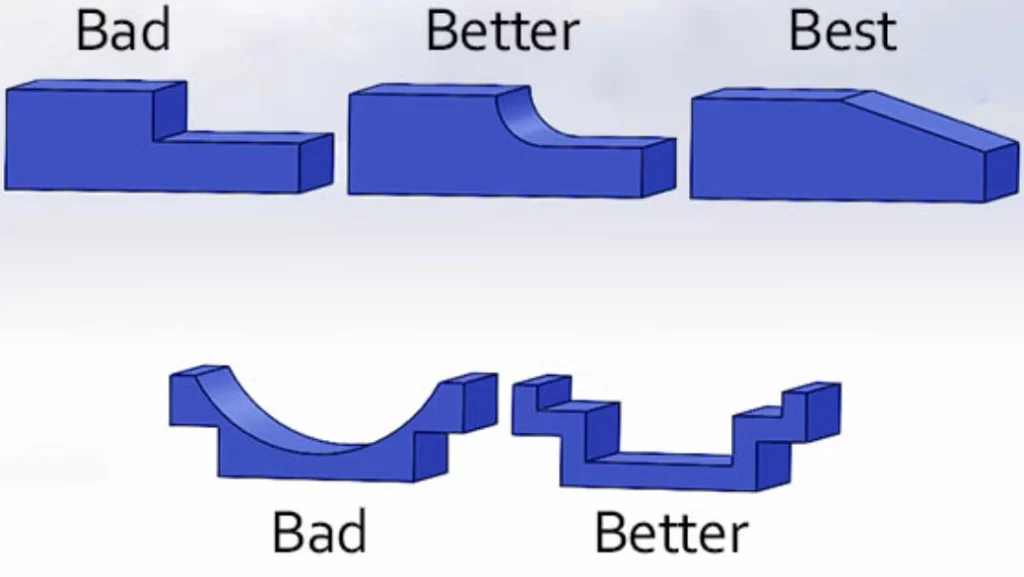
Se recomienda un espesor de pared uniforme.
Geometría de piezas simplificada
La geometría simplificada de las piezas incluye el uso de menos socavados, la incorporación de un espesor de pared uniforme (como se mencionó anteriormente) y la evitación de esquinas internas afiladas. Estas estrategias no solo acortan los plazos de entrega, sino que también garantizan que las modificaciones sean más sencillas y rápidas.
Fabricación de herramientas y moldes para moldeo de plásticos de bajo volumen.
En lo que respecta a las herramientas para el moldeo por inyección de plástico de bajo volumen, las principales consideraciones incluyen la tecnología de mecanizado (CNC o EDM), el molde más óptimo entre las opciones independientes y los insertos Master Unit Die (MUD), y el material ideal del molde (aluminio o acero).
Fabricación CNC o EDM
La rentabilidad y la rapidez del mecanizado CNC son ideales para la fabricación de moldes y herramientas sencillas. La electroerosión (EDM) entra en juego donde el mecanizado CNC convencional tendría dificultades: en la fabricación de herramientas para geometrías complejas.
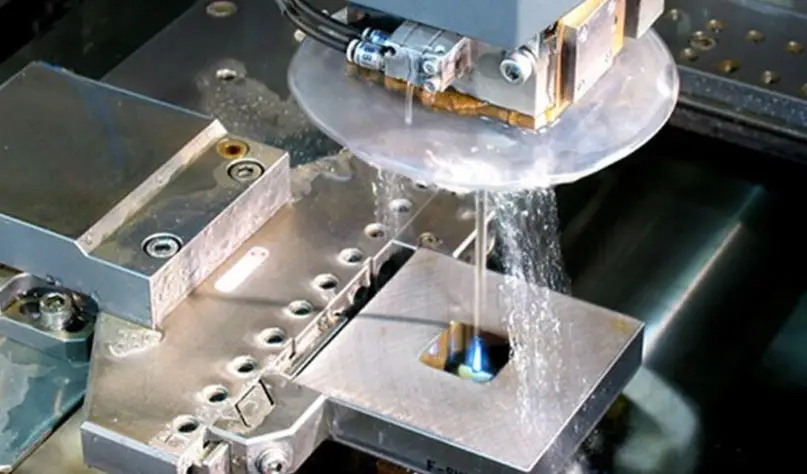
Electroerosión por hilo en la fabricación de moldes
Moldes independientes frente a moldes de barro
Un molde independiente está diseñado para una sola pieza. Un molde MUD (Master Unit Die) tiene una estructura reutilizable con insertos intercambiables. Por lo tanto, el MUD requiere menos tiempo y dinero para la producción de bajo volumen.
Material del molde: aluminio frente a acero
Los moldes de aluminio son los más populares en los servicios de moldeo por inyección de bajo volumen. Este material es más conductor térmico, fácil de mecanizar y económico. Además, permite ciclos de producción más cortos.
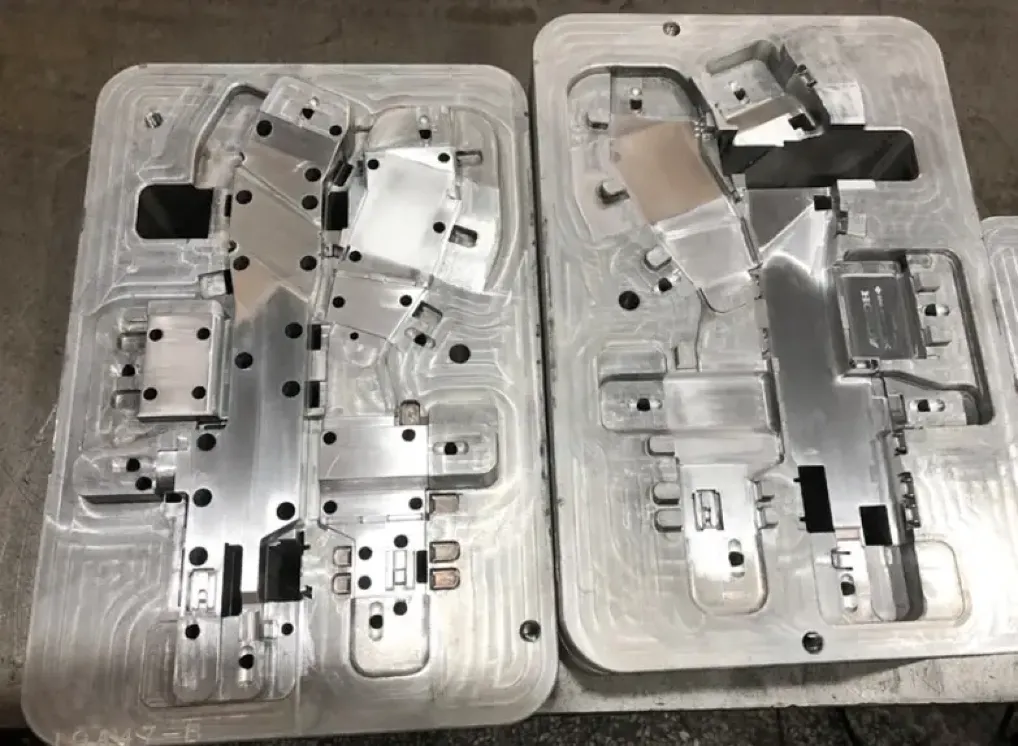
Molde de aluminio
El acero no solo es más difícil de mecanizar, sino también más caro. Los fabricantes lo prefieren para tolerancias dimensionales más estrictas en piezas de mayor durabilidad. A menudo lo recomendamos para piezas abrasivas o resinas.
Los pasos del proceso de moldeo por inyección de bajo volumen
Desde la concepción de la idea hasta la pieza de plástico terminada, el proceso de moldeo por inyección de bajo volumen comprende el diseño del molde, la configuración del material y la máquina, el moldeo por inyección, el enfriamiento y la expulsión de la pieza.
Diseño y producción de moldes
Las empresas de moldeo por inyección de bajo volumen utilizan primero software CAD para la fabricación del molde. Este software ayuda a optimizar el diseño geométrico y otros aspectos relacionados. Este paso es fundamental, dada la complejidad de este componente.
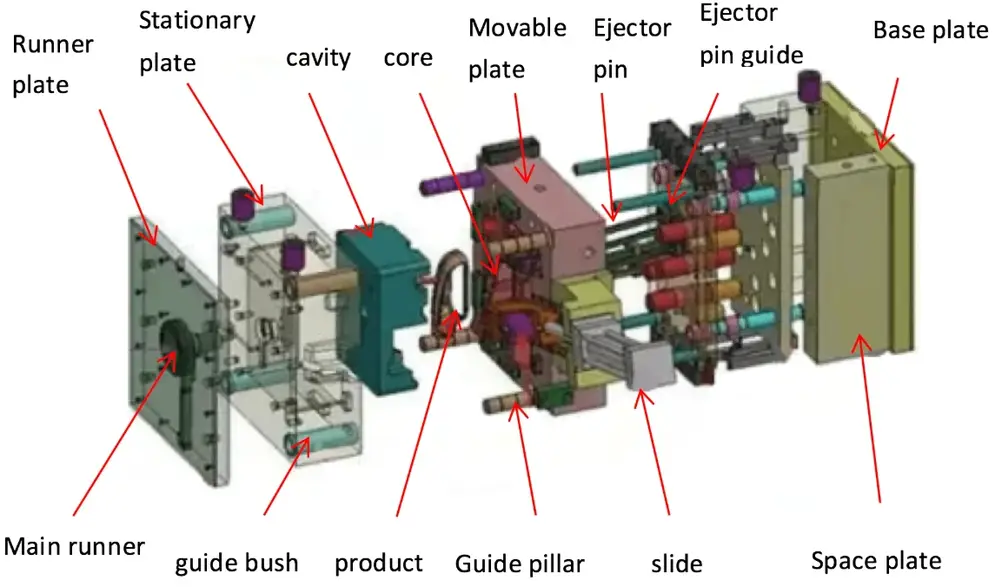
Partes de un molde
A continuación, el equipo utiliza técnicas de fabricación como la electroerosión y el mecanizado CNC para producir el molde. Como ya hemos comentado, los distintos materiales para moldes presentan diferentes aspectos de diseño y fabricación. Por ejemplo, el aluminio es más económico y su procesamiento es más rápido que el del acero, por lo que resulta más adecuado para tiradas de producción cortas.
Configuración de la máquina
El paso de preparación consiste principalmente en sujetar las dos mitades del molde. Se aplica la presión adecuada para garantizar un sellado hermético que impida la fuga del material fundido.
Moldeo por inyección
El plástico caliente fundido se inyecta a alta presión. Las condiciones específicas de este paso dependen en gran medida del tipo de material y molde. Un requisito fundamental es que el material fundido llene completamente el molde.
Enfriamiento
El siguiente paso en el moldeo de plásticos de bajo volumen consiste en enfriar la pieza mediante canales de refrigeración integrados en el molde. El enfriamiento es lo suficientemente rápido como para garantizar la estabilidad dimensional y resultados sin deformaciones.
Expulsión de piezas
La eyección de la pieza terminada se realiza tras la etapa de enfriamiento. El molde cuenta con un mecanismo de eyección. A continuación, el fabricante somete la pieza a una inspección exhaustiva y, si es necesario, a un procesamiento posterior. Unos pasadores eyectores facilitan la liberación de la pieza.
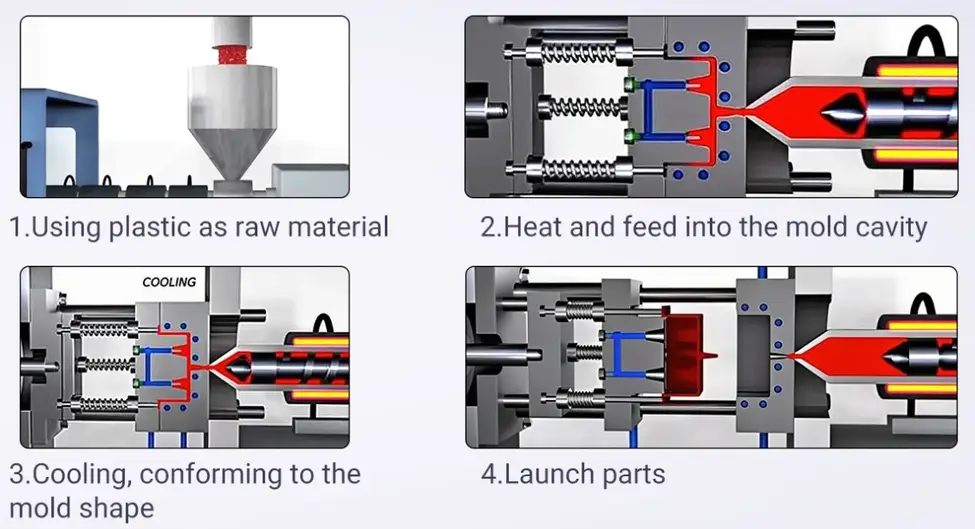
Pasos del moldeo por inyección de plástico
Postprocesamiento
La pieza está lista para su entrega al cliente después del posprocesamiento. Los servicios de moldeo por inyección de bajo volumen suelen incluir una actividad de posprocesamiento, que consiste en la eliminación del exceso de plástico (rebabas).
¡Pruebe Boda ahora!
Moldeo por inyección de bajo volumen frente a moldeo por inyección convencional
El moldeo por inyección convencional, o moldeo por inyección de alto volumen, utiliza moldes de acero resistentes. El utillaje está diseñado para ofrecer una repetibilidad ilimitada, un mantenimiento mínimo, automatización avanzada y una vida útil prolongada. El aluminio es el material de utillaje más utilizado en el proceso de inyección de bajo volumen. Otras diferencias notables son la menor cantidad de componentes de automatización, el menor número de cavidades y las bases de molde básicas.
Moldeo por inyección de bajo volumen frente a moldeo por inyección de volumen medio y alto: tabla comparativa
Si bien los tres métodos comparten el mismo proceso central, existen claras diferencias en cuanto a flexibilidad, volumen, herramientas y costo. Estas diferencias se detallan en la tabla comparativa a continuación.
|
Elemento de comparación |
Volumen bajo |
Volumen medio |
Alto volumen |
|
Rango de volumen |
50-10,000 unidades |
Unidades 10,000-100,000 |
100,000+ unidades |
|
Flexibilidad |
Máxima flexibilidad |
Flexibilidad media |
Flexibilidad mínima |
|
Herramental: |
Moldes de aluminio o acero dulce |
Moldes de aluminio endurecido o acero semirresistente |
Moldes de acero endurecido para mayor durabilidad. |
|
Estructura de costo |
Mayor costo por pieza |
Coste medio por pieza |
El menor costo por pieza |
|
Aplicaciones comunes |
Pruebas, creación de prototipos |
Productos en crecimiento, distribución regional |
Productos de consumo para el mercado masivo |
Alternativas al moldeo por inyección de plástico de bajo volumen
Entre los métodos alternativos de fabricación de bajo volumen se encuentran el mecanizado CNC, la impresión 3D, el moldeo de uretano y el termoformado. Estos métodos permiten acelerar la comercialización de forma económica.
Mecanizado CNC El mecanizado CNC es uno de los métodos más versátiles y rentables para la fabricación de matrices, moldes y patrones. También permite la fundición. Este método es muy valorado por su rapidez en la fabricación de bajo volumen.
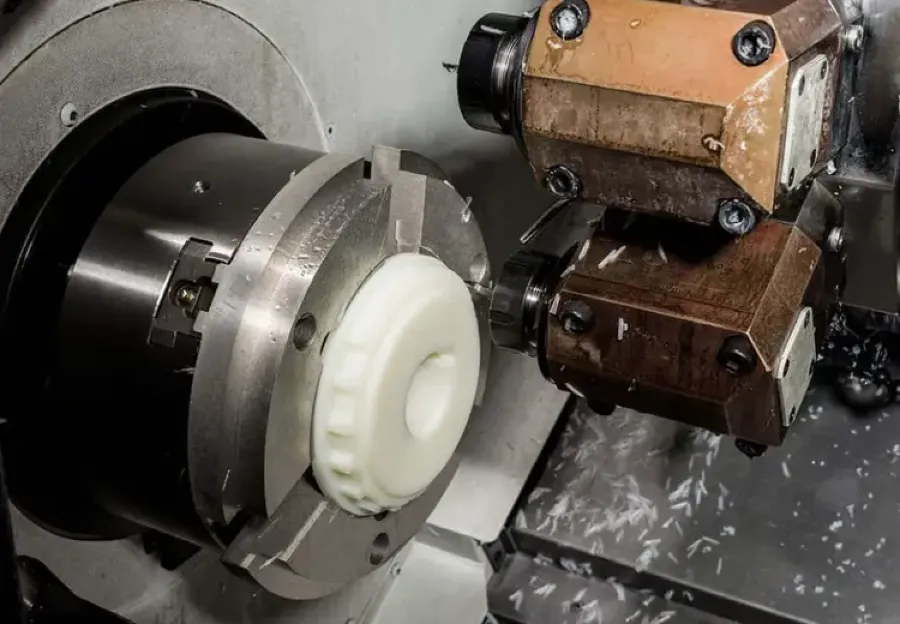
Mecanizado CNC de plástico
Impresión 3D – Con la impresión 3D, el fabricante no necesita invertir en un molde. Además, este método ofrece plazos de entrega rápidos. Recomendamos este enfoque para iteraciones rápidas.
Fundición de uretano El moldeo con uretano es otra alternativa que ayuda a evitar la inversión inicial en moldes. Generalmente se realiza junto con el mecanizado CNC o la impresión 3D para la producción del modelo maestro.
Termoformado – Esta es una técnica alternativa para paneles de puertas, bandejas de embalaje y otras piezas relativamente sencillas. Es un método simple y económico, sobre todo si se tiene en cuenta que requiere baja temperatura y presión.
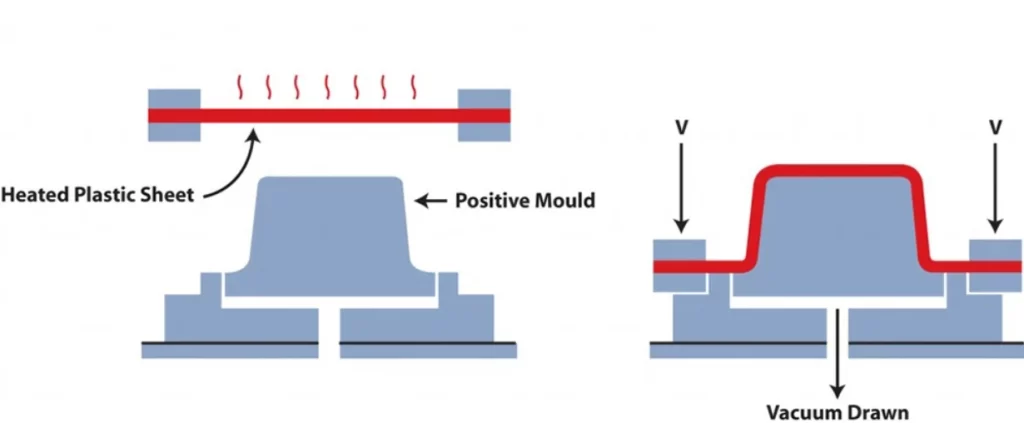
Termoformado
Conclusión
Para las empresas emergentes y las unidades que se dedican a la producción de bajo volumen, el moldeo por inyección de bajo volumen ofrece una solución fiable y asequible. Es una excelente manera de obtener piezas de plástico rápidamente y con costes de utillaje manejables.
En Boda, comprendemos la dinámica y los desafíos de la producción de piezas de plástico en volúmenes bajos. Gracias a nuestras avanzadas herramientas y años de experiencia en fabricación, garantizamos que el producto final cumpla con los estándares de la industria y satisfaga las necesidades del mercado de manera óptima.
Ponte en contacto con nosotros hoy para servicios de moldeo por inyección con resultados comprobados.