
「板金曲げにおける力と金型のセットアップは、平らな板を、航空宇宙から消費財に至るあらゆるものに不可欠な機能的で美しいコンポーネントに変えます。」
金属シートを操作して目的の形状にすることは、製造において多くの利点をもたらします。そのため、メーカーはさまざまな製造方法を使用して豊富なアイテムを生産しています。ここ、 板金曲げ 基本的な手法の一つです。この方法では、シートを特定の曲げ半径に変形させるために多くの技術が利用されます。曲げだけで最終形状を作成できる場合もありますが、他の製造方法と組み合わせて最終部品や製品を作成する場合もあります。
さらに、その仕組み、方法、互換性のある材料シートなど、曲げのさまざまな側面についても簡単に説明します。
板金曲げの基礎
金属の曲げ加工では、特定の曲げ角度で降伏強度を超える力を加えます。そのため、シートはその角度で変形します。金属板の変形した部分をセットバックといいます。次に、曲げ方法では、適用された条件に基づいて、U 字や V 字などの特定の曲率も作成します。 板金曲げ技術。
金属シートを曲げるための工具や装置のセットアップを見ると、3 つの主要なコンポーネントが含まれています。
- ベンディングダイ
- プレスブレーキ
- パンチ
曲げダイとは、ワークシートが配置される特定の形状を指します。パンチはシートに力を加え、ダイの形状に従って変形します。一方、プレスブレーキはパンチと曲げの力を制御します。
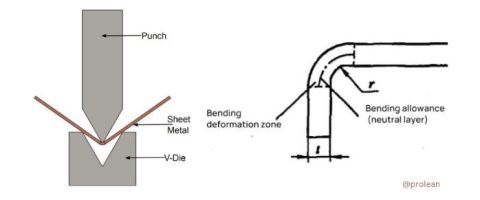
板金曲げ機構
これはエアベンディングの基本的なメカニズムであり、パンチがシートをダイに押し込んで曲げを実現します。次に、板金曲げ加工に関する基本的な用語を説明します。
曲げ代
これは、曲げに対応するために追加されるシート メタルの追加の長さです。
L= a ( r + kt )
a= 曲げ角度 (ラジアン)
r= ベン半径
t=厚さ
k= 定数 (1/2 ~ 1/3)
曲げ半径
曲げの内側の円弧の半径は、材料の変形領域を示します。
最小曲げ半径
達成可能な曲げ半径の下限は、材料の種類と厚さによって異なります。基本的に、曲げ半径をこの能力よりも低く固定すると、亀裂が発生し始めます。
Al合金6t、合金鋼4~6tなど
曲げ力
シートを意図した形状に変形させるのに必要な力、またはパンチによって加えられる力。
F = kYLt2 / D
関連する 板金加工の基礎
今すぐプロリアンをお試しください!
板金の曲げ加工
未加工の金属シートから最終形状を得るには、さまざまな段階が必要です。まず、デザインに基づいて小さなサイズにカットする必要があります。通常、 金属板のレーザー切断 大きなシートを希望の寸法に切断するために使用されます。レーザーはバリやさらなる仕上げを必要とせずに正確に切断できます。 その後、金型のセットアップ、パンチ、プレスベークを行います。
板金曲げ加工
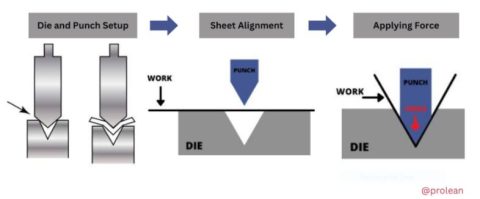
ここでは、板金曲げのプロセスを段階的に詳しく説明します。
1. 曲げパラメータの修正
まず、完了 曲げ計算 必要な力、曲げ許容値、曲げ半径などの主要なパラメータについて。これらの値の一部は、プロジェクトの2D技術図面にも記載されています。
2. ダイとパンチのセットアップ
ダイとパンチのセットアップには、プレス ブレーキで適切なダイとパンチを選択することが含まれます。ダイの形状は必要な曲げプロファイルに一致する必要があり、パンチの形状とサイズに互換性がある必要があります。したがって、パンチとダイをカスタマイズする必要があります。 カスタムメタル曲げ。これは、曲げが複雑な場合 (つまり、V、L、U、チャネルなどの標準ではない場合)、まずダイをカスタマイズする必要があることを意味します。
3. ワークシートの調整
次に、曲げる前に、プレス ブレーキ上のシート メタルの位置を適切に維持します。中立軸に対して正しい角度で曲げが行われるようにすることが重要です。オペレータは、ワークピースを正確に位置決めするためのマークを金属や機械のストップに付けることがよくあります。
4. パンチで力を加える
いよいよ曲げ加工です。このステップでは、機械のラムがパンチを金属に押し込み、金型に押し込みます。前述したように、力は金属の特性と曲げパラメータに基づいて正確に計算する必要があります。そうしないと、曲げが不十分または曲がりすぎる可能性があります。
板金のさまざまな曲げ方法とは何ですか?
必要な曲げや形状の仕様に基づいて、さまざまな板金曲げ方法を使用できます。たとえば、V 曲げでは 30 のような角度の V 字型が作成されます。˚、 45˚、60˚、80など。一方、ロール曲げは曲面に最適です。ここで重要なのは、それぞれの方法で曲げの意味が異なるということです。
さて、すべての共通点について説明しましょう 板金の曲げ方法 一つずつ;
1. V曲げ
これは最も一般的なものの一つです 金属曲げサービス さまざまな曲げ要求に応えることができます. 名前が示すように、V 曲げには V 字型のダイ、パンチ、プレスブレイクが含まれます。この方法では、薄いシートと適度な厚みのシートにさまざまな角度で曲げを作成します。プレスブレイクは油圧式、機械式、または CNC のいずれかになります。
CNC 曲げ機またはプレス ブレークは、ワークシート (V ダイ上) に正確に応力を加えることができます。
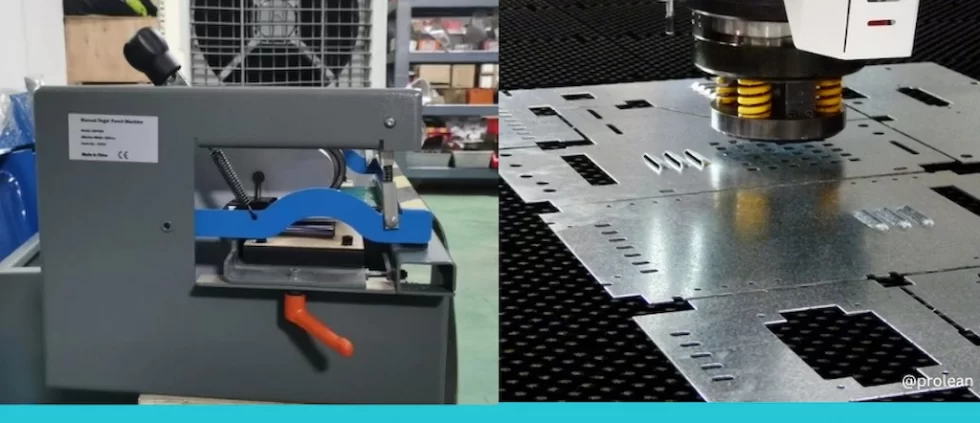
手動パンチと自動パンチ
この曲げ加工には、具体的に2つの手法があります。
- エアベンディング
In エアベンディングパンチはワークピースを金型の2点上に押し付けます。ただし、パンチの下降量は金型の深さよりも少なくなります。この機構により、曲げ角度に柔軟性が生まれます。また、工具を交換することなくプレスブレーキのストロークを調整できます。
エアベンディングの欠点の 1 つは「スプリングバック」です。シートが跳ね返る可能性があり、角度精度に影響を与えます。
- ボトムベンディング
このテクニックはエアベンディングに似ていますが、曲げの完了後にスプリングバックに対抗するために小さな力を加える点が異なります。そのため、空気曲げよりも正確です。さらに、底部の曲げには比較的大きな曲げ力が必要です。厚手のシートにも対応します。
エアベンディングやボトムベンディングに加えて、エッジ仕上げ作業には次のようなものがあります。 板金ヘミング これらは、加工部品の縁を強化したり、鋭利な角をなくしたりするためによく使用されます。
2. ロールベンディングまたはローリング
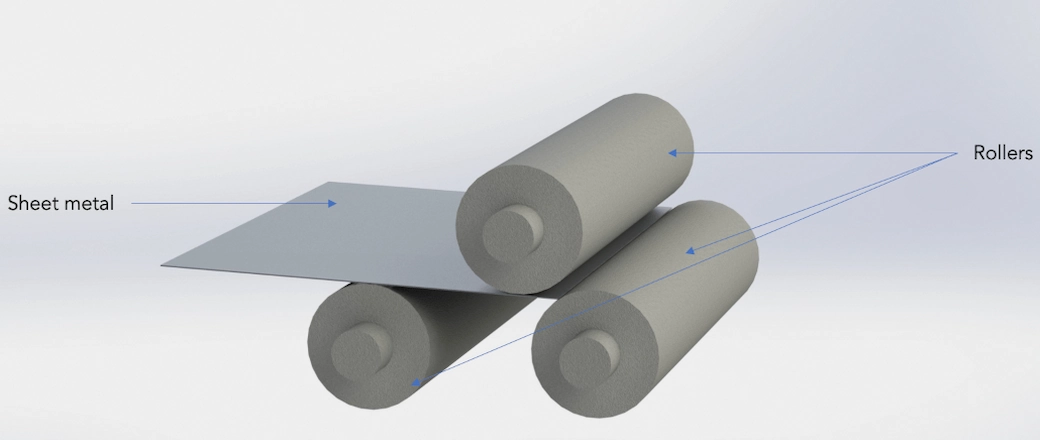
ロールベンディング加工
この方法はワークシートを曲率形状に変換します。 チューブとパイプの曲げ加工、 それは使用しています 複数のローラーが、金属板が通過する際に板材を湾曲させる。同時に、必要な曲率に応じてローラーの角度を調整することができる。
こんな方に最適です。
- コーン
- チューブ
- コーン
ローリング方法では、ローラーがより高い応力を加えることができるため、より硬くて厚いシートも処理できます。
3. 回転曲げ
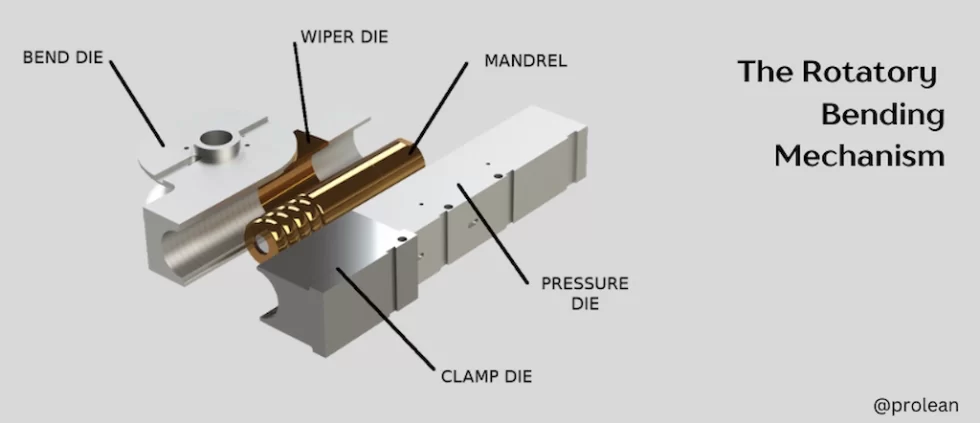
回転曲げ
回転曲げの主な違いはそのメカニズムです。この方法では、曲げダイが板金の周りを回転して、目的の曲げを作成します。他のものとは異なり、板金をプレスする必要はなく、代わりにパンチが板上の固定点の周りを回転し、曲げ点の周りに連続的な力を加えます。
- 大きなシートや重量物の取り扱い
- 造船、航空宇宙、自動車に使用されます。
- ローラーの数は調整可能です。
4. ステップベンディング
これは、ワークシートに沿ってさまざまな間隔で配置された複数の小さな曲がりを指します。段曲げ部品である円錐形ホッパーの例を見てみましょう。ここでは、曲げの間に段差を形成するために、V 字曲げを繰り返す必要があります。
その結果、曲げが徐々に増加する性質により、スプリングバック効果が減少し、正確な結果が得られます。にも適しています カスタムメタル曲げ ステップベンディング技術を使用すると、さまざまな複雑でユニークな曲げが可能になります。
応用例;
- 飛行機の翼部分
- 建築および装飾品
- フェンダーやドアパネルなどの自動車部品
- 船舶の隔壁と船体部分の構築
今すぐプロリアンをお試しください!
どの金属板が曲げることができますか?マテリアルのオプション
板金曲げのもう 1 つの重要な側面は、金属と合金の適合性です。これ シートメタル製作 この技術はさまざまな素材シートに適用できます。ただし、選択は必要な特性と意図する曲げ方法によって異なります。通常、 アルミ板を曲げる, 曲げステンレス鋼製造プロジェクトでは、銅板が最も一般的です。
次の表は、板金曲げ材料、一般的なグレード、および主要な特性を示しています。
表: 板金曲げ用の金属と合金
| 金属または合金 | 学年 | キーのプロパティ |
| アルミ | 1100、3003、5052、6061 | 軽量、耐食性、良好な成形性、軟質から中程度の強度など。 |
| ステンレス鋼 | 304、316、410 | 高強度、優れた耐食性、耐熱性 |
| 炭素鋼 | A36、1018、1045 | 高い靭性、延性、強度、そしてコスト効率 |
| 真鍮 | C26000、C28000 | 強度が高く、展性が高く、耐食性などに優れています。 |
| 銅 | C11000、C12200 | 優れた電気伝導性と熱伝導性、 |
| チタン | 2年生、5年生 | 高強度、優れた耐食性、生体適合性 |
| ニッケル合金 | インコネル625、モネル400 | 熱安定性、耐食性、強度に優れています。 |
| 亜鉛 | ザマック3、ザマック5 | 優れた靭性、高い延性、衝撃強度を備えています。 |
関連する ステンレス鋼チューブの曲げ: 詳細の説明
その他の板金成形プロセス
板金曲げ加工の他の工程、例えば延伸やせん断などは、製造工程においてそれぞれ異なる意味合いを持つ。
1. 板金延伸
この成形方法により、ワークシートの厚さを大きく変えることなく表面積を拡大できます。ストレッチは、半径の大きな曲線や複雑な形状を作成するのに最適です。
また、シートの厚みや素材の種類により、伸ばせる量にも限界があります。極限引張強さ(UTS)を超えて伸ばすと亀裂が入ったり、シートが破損する恐れがあります。
2. 板金製造におけるノッチとタブ
これらは、成形プロセスの板金製造のもう 1 つの重要な特徴です。ノッチとは、シートの端や表面から特定の形状を取り除いた部分のことを指します。一方、延長部分は通常、シート メタル パーツの端に残されます。
ノッチとテーブルは通常、板金製造部品の組み立てに使用されます。たとえば、ノッチにより、複雑な位置での溶接アクセスが容易になります。
3. 板金図面 または深絞り
このプロセスには、機械式または油圧式パンチを使用して板金ブランクを成形型に絞り込むことが含まれます。金属ブランクを成形型に放射状に引き伸ばして、円筒や箱のような深く軸対称な部品を成形します。
ここでは、ダイを使用することで、一貫性のある再現可能な結果が得られます。したがって、この方法は大量生産には効率的です。
Boda の板金曲げサービス
曲げ設計を実行するための専門知識と高度な板金製造設備をお探しですか?プロリアンテックでは、 板金曲げサービス 経験豊富なエンジニアのチームと CNC プレス ブレーキがお客様のプロジェクトを処理します。
当社には50種類以上の金属および合金のオプションがあります。お客様の要件に応じて、特定のグレードの金属板をお選びいただけます。 板金表面仕上げ これらのアプローチにより、望ましい美観と仕上がりも保証されます。 それで、板金設計をアップロードして、 見積りをご希望の場合。その後、詳細かつ正確な情報をご連絡させていただきます。
今すぐプロリアンをお試しください!
まとめ
板金は、さまざまな曲げ方法を使用して、さまざまな曲げ形状に加工できます。望ましい曲げを実現するには、適切な曲げ方法と、曲げ力、最小曲げ半径、ベッド代などのパラメータを使用することが不可欠です。さらに、 板金曲げ 消費財から航空宇宙、造船まで幅広く普及しています。
よくあるご質問
板金曲げ製品の耐久性はありますか?
はい、これらは一般に耐久性のある製品とみなされます。ただし、寿命 (5 ~ 25 年) は主に金属または合金の種類と後処理によって異なります。
CO2 レーザーカッターは板金曲げにどのような用途がありますか?
CO2 レーザー カッターは、曲げ手順の前に大きな金属シートを必要なサイズに正確に切断する最良の方法です。無駄を最小限に抑え、高精度できれいな切断を実現します。
板金曲げの費用はいくらですか?
コストは、金属の種類、厚さ、曲げの複雑さ、必要な部品の数などの要因によって大きく異なる場合があります。機械加工や鋳造よりもコストパフォーマンスが高いと言えます。
板金曲げは正確ですか?
はい、板金曲げは非常に精度の高いプロセスです。 CNC プレス ブレーキなどの最新の技術と装置を使用すると、曲げ角度、力、位置を正確に制御して、正確な曲げを実現できます。
資料
1. イクマパイ、マドゥシェレ、N. (2020)。板金成形における曲げ加工の概要です。で 製造工学の進歩 (149-159ページ)。シュプリンガー ネイチャー シンガポール Pte Ltd. https://doi.org/10.1007/978-981-15-5753-8_14
2. 窪木 哲 & 仁 泰 (2021)速度の異なる別個の金型を適用する非対称の板金 V 曲げにより、多様な曲げ形状と操作性を実現します。 CIRP 年報、70(1)、219-222。 https://doi.org/10.1016/j.cirp.2021.03.015