
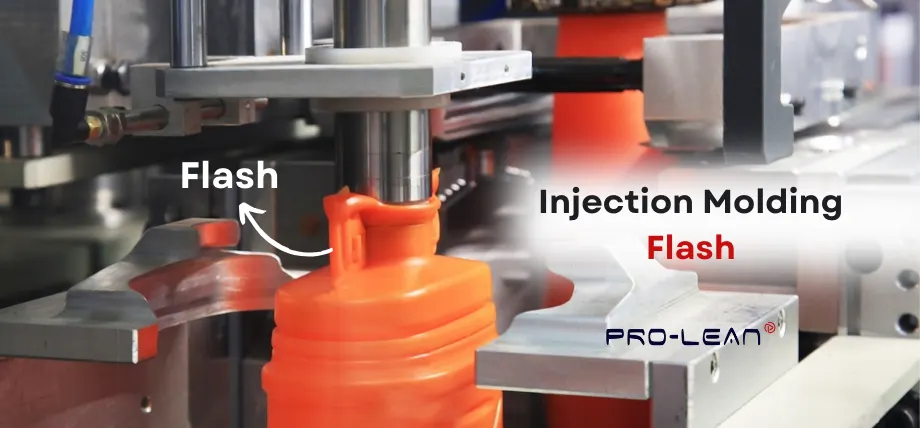
射出成形のバリは、プラスチック部品の目に見える欠陥です。バリとは、2 つの金型が接合する部分から飛び出す小さなプラスチック層です。興味深いことに、バリは、隙間、プラスチック材料のオーバーフロー、可動コア、エジェクタ ピンの隙間など、他の場所でも発生することがあります。
射出成形のバリは後処理で除去できますが、表面品質にも影響し、コストも増加します。では、射出成形でバリを防ぐにはどうすればよいでしょうか。
このガイドでは、プラスチック射出成形のバリを修正する方法、バリを防ぐ方法、および射出成形部品のその他の欠陥を防ぐ方法を学習します。
射出成形におけるバリとは何ですか?
バリとは、金属金型から漏れたり流れ出したりして、射出成形部品のパーティングライン上で固まる余分な材料のことです。
プラスチックのバリはさまざまな形で見つかります。表面のプラスチックの塊、部品上の不要な層、または突出したプラスチック片などです。最も一般的なバリの形は、2 つの金型の半分の間で材料が漏れていることです。
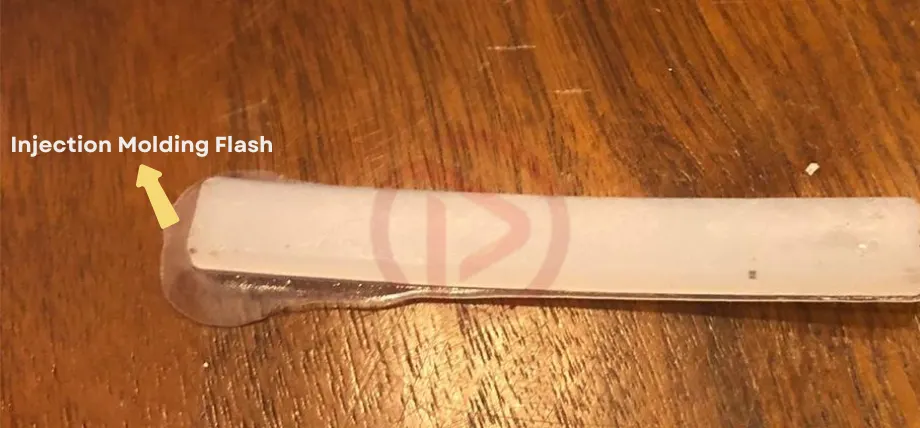
射出成形フラッシュ
射出成形のバリの原因
バリは、溶融プラスチックが漏れるスペースがあるときに発生します。金型のキャビティが不均一であったり、射出圧力が間違っていたりすると、成形バリが発生する可能性があります。
クランプ力が不十分
二つの半分が出会う 射出成形 プロセスでは、プラスチックが金型内に流れ込みます。クランプ力により、射出成形の圧力に対して 2 つの金型がしっかりと保持されます。
締め付け力が弱いと、材料が金型から漏れ出し、プラスチックのバリが発生する可能性があります。
射出圧力
射出圧力は、プラスチックが金型キャビティに流れ込むのを助けます。射出圧力が必要以上に高いと、プラスチックは不要な隙間や空きスペース、特にパーティング ラインに押し込まれます。
射出圧力が高いと金型が開き、側面に材料が漏れる可能性があります。
使い古された型(摩耗した型)
金型加工には高価な工具が必要であり、射出成形金型は再利用できるように設計されています。時間が経つにつれて金型は摩耗し、特にパーティング ライン領域で損傷した金型を使用すると、密閉が妨げられ、バリが発生します。
金型の位置合わせの問題
金型の位置合わせとは、金型表面の正確なライニングと鏡面のような合わせ方を指します。クランプ力の不足、固定具の不良、パーティング面の不純物、金型の変形、金型加工の品質の低さなどが、金型の位置ずれの原因となります。
不均一な位置合わせにより、合わせ面に沿った隙間やスペースからプラスチックが漏れる可能性があります。
プラスチックの粘度
射出成形ではさまざまなプラスチックが使用されますが、粘度の低いプラスチックを使用したり、高温でプラスチックの粘度が低下したりすると、プラスチックが流動的になりすぎて隙間に染み込み、射出成形のバリが発生します。
過剰梱包材(オーバーフィル)
デザイナーが使う 射出成形公差 精密なプラスチック部品を製造するために、キャビティのスペースよりも多くのプラスチックを使用し、過剰な射出圧力をかけることをオーバーパッキングと呼びます。これにより、金型が開き、材料が金型から漏れて固まる可能性があります。
ノズル温度
プラスチック材料は加熱されたバレルに充填され、溶融状態になります。ノズルは溶融プラスチックを適度な圧力で金型に注入します。ノズルの温度が高すぎると、プラスチックの粘度が低下し、射出成形時にフラッシュ欠陥が発生する可能性があります。
通気
ベントとは、金型内に設計された小さな空気の通路のことで、特に空気が閉じ込められると予想されるパーティング ラインに沿って設けられます。エジェクタ ピン内にベントを設け、金型内に二次ベントを設計することができます。
不適切な通気により、閉じ込められた空気とともにプラスチックが漏れ出したり、逃げ出したりして、射出成形部品にバリが生じる可能性があります。
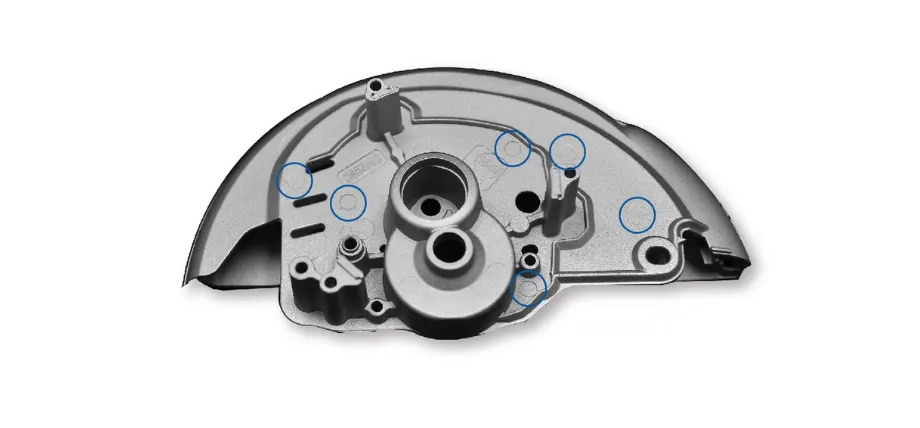
エジェクタピンマーク
今すぐプロリアンをお試しください!
射出成形におけるその他の種類の欠陥
射出成形における欠陥の多くは、バリの有無にかかわらず存在する可能性があります。最も一般的な欠陥のいくつかは、 射出成形の欠陥 次のとおりです。
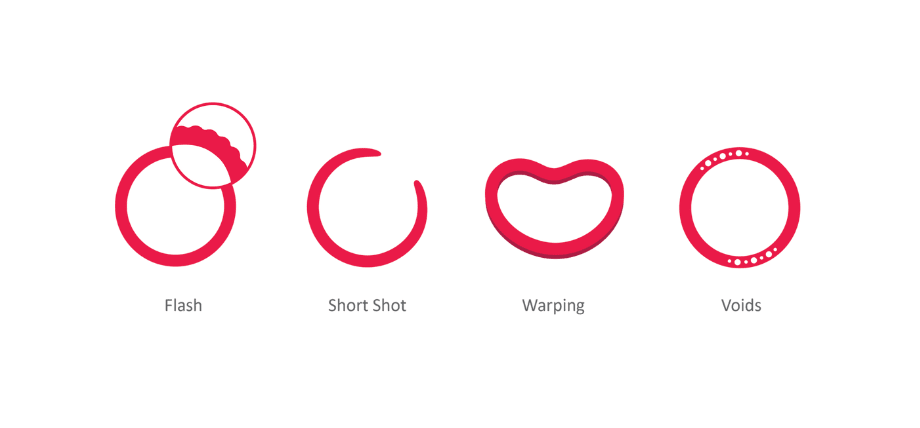
タイトル: 射出成形の欠陥
シンクマーク
ヒケは、部品の表面に見られる小さな凹みや押し付けられたプラスチックです。射出成形におけるヒケは、材料の不均一な冷却や成形後の収縮によって発生します。ヒケは通常、リブやボスの下の表面など、射出成形中にプラスチックが蓄積または集まる可能性のある領域に見られます。
表面剥離
表面剥離は プラスチック欠陥 表面が剥がれたり、はがれ始めたりして、積層体が分離します。これにより、部品に重大な損傷が生じ、部品の美観が損なわれる可能性があります。表面の剥離は、プラスチックの薄い膜や変色した部分が材料から剥がれることで発生します。
ゆがみ
反りは、プラスチック材料が何かの周囲で曲がったり、その重量や形状によって曲がったりするときに発生します。射出成形では、反りは射出成形中に、また高い内部応力によって発生します。
噴射
ジェッティングは、複数の部品を1つの部品で製造する場合によく使用されます。 射出成形ゲート およびランナー。ジェッティングでは、高い射出圧力によってプラスチックがスムーズに流れず、キャビティにまっすぐに噴射されるため、部品にパターンが表示されます。
プラスチック射出成形におけるバリの修正方法
射出成形のバリのある部品を見つけた場合は、熱を加えるか、氷点下で冷却して簡単にバリを除去することで修正できます。
極低温バリ取り
重要な部品や複数の射出成形部品については、極低温凍結を使用してバリ除去を行うことができます。部品を液体窒素で凍結すると、薄いバリ層が脆くなり、簡単に除去できるようになります。
バリは部品から簡単に剥がれますが、このバリ除去方法では工業用ツールと液体窒素が必要となり、コストが増加する可能性があります。ただし、凍結によって部品の仕上げや表面が影響を受けることはありません。
トリミングフラッシュ
一部の部品では、鋭利な刃を使用してバリをトリミングすることが可能です。一部の重要な部品は金型が開く前にトリミングされ、金型の 2 つの半分が接合する領域の外側に余分なプラスチックが目に見えて現れます。
バリ取り工具を使用して機械的にバリを除去することもできます。この方法では、バリをきれいに除去するために手作業と時間がかかります。ただし、切削工具が金型を損傷するリスクがあります。
ヒートガンの使用
射出成形部品に非常に薄いバリ層や突出した余分な材料がある場合は、ヒートガンまたは炎を使用して、薄いバリを材料に溶かし込むこともできます。加熱によりプラスチックが反ったり変形したりする可能性があるため、薄い壁や形状を加熱することは避けてください。
今すぐプロリアンをお試しください!
射出成形のバリ防止
射出成形のバリを修正する代わりに、これらのエンジニアリングのヒントを使用して、そもそもバリを防ぐことができます。
クランプ力の増加
クランプ力が低いことがバリの主な原因の 1 つであり、射出成形機のクランプ圧力とクランプ力を高めることで簡単に回避できます。
より大きな型締め力により、凝固するプラスチックの膨張圧力と射出圧力に抗して金型が閉じた状態を維持できます。
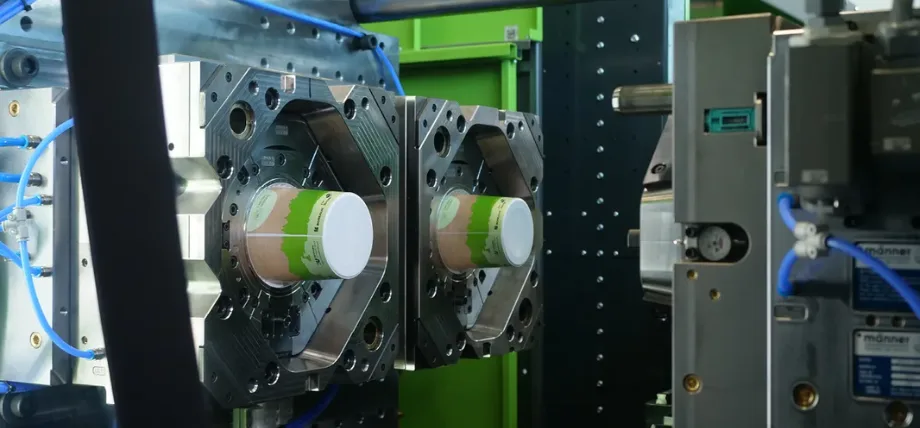
タイトル: 射出成形クランプ
注入速度または圧力を下げる
フラッシュを回避するもう 1 つの方法は、ノズルから出るプラスチックの射出率と速度を下げることです。射出段階でプラスチックが金型キャビティにスムーズに流れるようにすると、フラッシュ以外の欠陥も除去できます。
温度
射出成形では、ノズル温度、バレル温度、金型温度の 3 つの重要な温度を制御する必要があります。金型の温度が低すぎると、スムーズな流れが妨げられ、プラスチック材料の粘度が上昇することもあります。
最高のDFMテクニックを使用する
製造性を考慮した設計により、バリのない部品を製造するのに役立つ最良の技術が確保されます。射出成形用の金型設計には、多くの設計のヒントがあります。
- 均一な壁の厚さにより、エッジに沿った材料の流れが均等になり、プラスチックの一貫性が保たれます。
- パーティングラインから離れた薄い特徴は、エッジシーリングを強化してバリの形成を防ぎます。
- パーティング ラインの位置を最適化すると、バリ防止技術としても機能し、部品の美観が向上します。パーティング ラインをエッジに配置すると、デザインが向上し、バリが発生する可能性が低くなります。
金型設計の改良
バリは、主に金型の設計と過剰充填によって生じる欠陥です。バリのない金型設計を使用し、金型の許容範囲を狭めて金型の隙間を防ぐことができます。
ゲートの設計と配置が適切でないと、ゲートを使用する設計で圧力が不均一になり、片側で材料が大量に流れ、反対側で充填不足が発生する可能性があります。
認定条件 精密加工 フラッシュを防ぐのに役立ちます
精密機械加工は、あらゆる専門分野においてプラスチック部品の成形バリを防ぐ上で重要な役割を果たします。 射出成形サービスバリは、金型から材料が漏れ出すことで発生するため、金型構造における精密な機械加工と厳密な公差によって防止できます。
精密加工ガイドピン、エジェクタピン、ブッシング、およびインターロック金型機能は、金型の半分を完璧に位置合わせするのに役立ちます。精密 CNC は、小型で複雑な金型に不可欠な、最大 0.0001 インチの正確なベント加工も提供します。
さらに、ほとんどのランナーとゲートは、射出成形プロジェクトでフローを正確に制御するために、高精度 CNC を使用して機械加工する必要があります。
結論
多くの場合、バリは油性の金型や汚染物質から発生するため、金型を定期的に洗浄することが重要です。バリは射出成形プロセスや成形されたプラスチックに直接影響を与える可能性があるため、部品の高品質を確保するには、このガイドで説明されているバリ防止のヒントを理解することが不可欠です。
FAQ
1. 射出成形におけるバリを防ぐにはどうすればよいでしょうか?
より大きなクランプ力を使用し、ノズルの温度を下げてプラスチックの粘度を固定することで、射出成形時のフラッシュを回避できます。
2. バリとフラッシュの違いは何ですか?
板金切断では、切断後に突出した金属片がある場合、それはバリと呼ばれ、時にはフラッシュとも呼ばれます。射出成形では、フラッシュは金型から余分な材料が漏れた結果生じます。
3. 部品を廃棄せずにフラッシュ欠陥を修復できますか?
極低温バリ取り法では、液体窒素で凍結させてバリを脆くし、部品を損傷することなく除去することができます。
4. バリは成形部品の構造的完全性に影響しますか?
バリは部品の構造を直接的に弱めるものではありません。ただし、バリを除去すると部品が損傷し、構造の完全性に影響する可能性があります。
6. 特定の材料はフラッシュ欠陥が発生しやすいですか?
材料によってフラッシュの形成が変化することがあります。PE、PP、ナイロンなどの低粘度の材料はフラッシュ欠陥が発生しやすく、また、わずかな温度変化で粘度が大きく変化する材料です。
7. バリを避けるために、射出成形サービスで何に注意すればよいですか?
射出成形プロジェクトの場合、射出成形サービスには精密機械加工機能、高品質のツール、および DFM 機能が必要です。