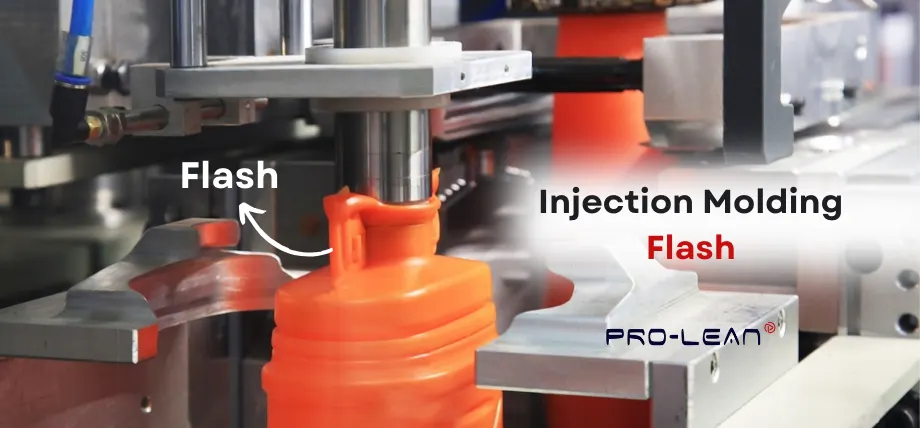
La bava di stampaggio a iniezione è un difetto visibile sulle parti in plastica. La bava è il piccolo strato di plastica che fuoriesce dallo stampo nel punto in cui si incontrano due metà dello stampo. È interessante notare che la bava può verificarsi anche in altri punti in cui vi è uno spazio, traboccamento di materiale plastico, anime mobili e spazi tra i perni di espulsione.
Le sbavature dello stampaggio a iniezione possono essere rimosse in fase di post-elaborazione, ma ciò influisce anche sulla qualità della superficie e aumenta i costi. Quindi, come si prevengono le sbavature nello stampaggio a iniezione?
In questa guida imparerai come riparare le sbavature nello stampaggio a iniezione di plastica, prevenirle e prevenire altri difetti nelle parti stampate a iniezione.
Cos'è la Flash nello stampaggio a iniezione?
La bava di stampaggio è il materiale in eccesso che fuoriesce o fuoriesce dallo stampo metallico e si solidifica sulla linea di separazione del pezzo stampato a iniezione.
È possibile individuare la bava sulla plastica in molte forme. Un grumo di plastica sulla superficie, come uno strato indesiderato sulla parte o un pezzo di plastica sporgente. La forma più comune di bava è il materiale che fuoriesce tra due metà dello stampo.
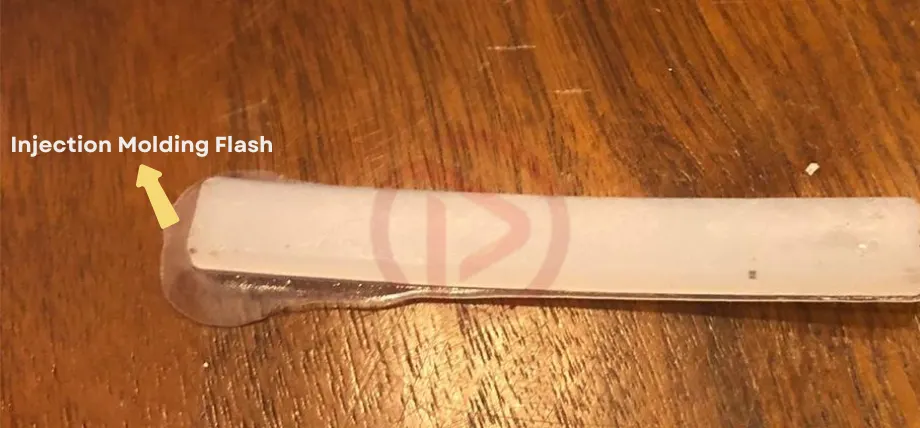
Flash per stampaggio ad iniezione
Motivi per lo stampaggio a iniezione Flash
Il flash si verifica ogni volta che c'è spazio per la fuoriuscita di plastica fusa. Cavità di stampo irregolari e pressione di iniezione errata possono causare flash di stampaggio.
Forza di serraggio insufficiente
Due metà si incontrano nel stampaggio a iniezione processo e la plastica scorre all'interno dello stampo. La forza di serraggio trattiene saldamente le due metà dello stampo contro la pressione dello stampaggio a iniezione.
Se la forza di serraggio non è adeguata, il materiale può fuoriuscire dallo stampo, provocando sbavature di plastica.
Pressione di iniezione
La pressione di iniezione aiuta la plastica a fluire nella cavità dello stampo. Se la pressione di iniezione è maggiore del necessario, la plastica viene forzata in fessure e spazi aperti indesiderati, in particolare nella linea di separazione.
Le elevate pressioni di iniezione consentono l'apertura dello stampo, con conseguente fuoriuscita di materiale lateralmente.
Muffa usata eccessivamente (muffa usurata)
La lavorazione degli stampi richiede utensili costosi e gli stampi a iniezione sono progettati per essere riutilizzati. Nel tempo, gli stampi si usurano e utilizzare uno stampo danneggiato, specialmente nella zona della linea di separazione, impedisce la sigillatura e causa sbavature.
Problemi di allineamento dello stampo
L'allineamento dello stampo si riferisce al rivestimento esatto delle superfici dello stampo e all'accoppiamento speculare. Una forza di serraggio scarsa, dispositivi di fissaggio scadenti, impurità sulla superficie di separazione, deformazione dello stampo e lavorazione dello stampo di bassa qualità possono causare il disallineamento dello stampo.
Un allineamento non uniforme può causare infiltrazioni di plastica da fessure e spazi lungo la superficie di accoppiamento.
Viscosità della plastica
Lo stampaggio a iniezione utilizza una varietà di materie plastiche; quando si utilizza una plastica a bassa viscosità o quando la viscosità della plastica viene abbassata con alte temperature, la plastica diventa troppo liquida e penetra nelle fessure, causando sbavature durante lo stampaggio a iniezione.
Materiale di sovraimballaggio (riempimento eccessivo)
I designer usano tolleranze di stampaggio ad iniezione per produrre parti in plastica precise. L'uso di un volume di plastica maggiore rispetto allo spazio della cavità, combinato con una pressione di iniezione eccessiva, è chiamato sovraimballaggio. Ciò può causare l'apertura dello stampo e la fuoriuscita del materiale dallo stampo e la solidificazione.
Temperatura dell'ugello
Il materiale plastico viene caricato in un barile riscaldato e trasformato in forma fusa. Un ugello inietta la plastica fusa nello stampo a pressione moderata. Se la temperatura dell'ugello è troppo alta, può abbassare la viscosità della plastica, causando un difetto di flash nello stampaggio a iniezione.
Sfiato
Le prese d'aria sono piccoli canali d'aria progettati nello stampo, in particolare lungo la linea di separazione dove si prevede che l'aria resti intrappolata. È possibile trovare prese d'aria nei perni di espulsione e progettare una ventilazione secondaria nello stampo.
Una ventilazione non adeguata può causare perdite di plastica o la fuoriuscita di aria intrappolata, con conseguente formazione di sbavature nelle parti stampate a iniezione.
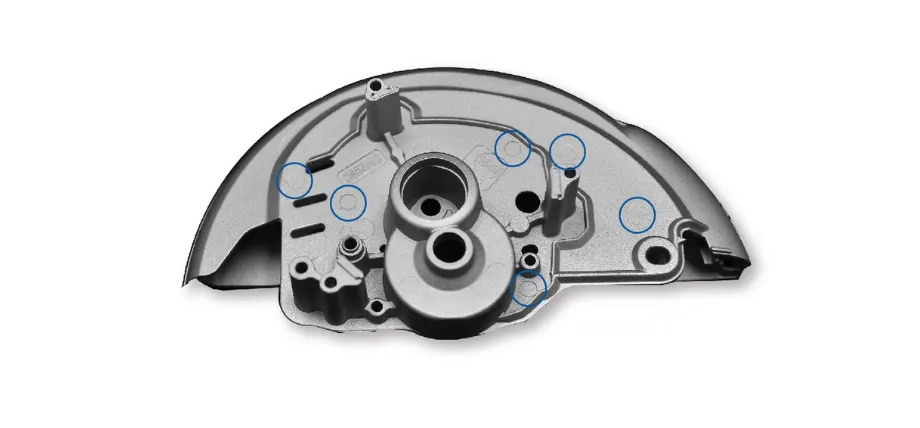
Segni del perno di espulsione
Prova subito Boda!
Altri tipi di difetti nello stampaggio a iniezione
Molti difetti nello stampaggio a iniezione possono ancora esistere con o senza flash. Alcuni dei più comuni difetti di stampaggio ad iniezione includono:
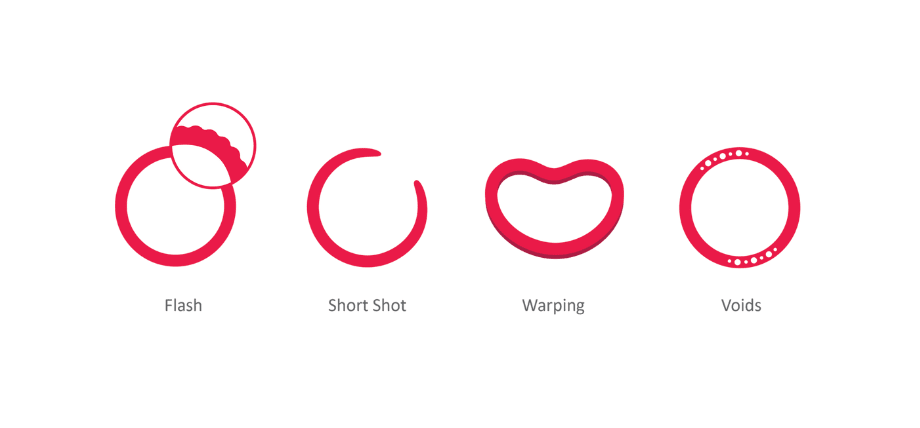
Titolo: Difetti di stampaggio a iniezione
Segni di lavandino
I segni di risucchio sono piccole depressioni o plastica pressata che si trovano sulla superficie della parte. I segni di risucchio nello stampaggio a iniezione sono causati dal raffreddamento non uniforme del materiale o dal restringimento dopo lo stampaggio. I segni di risucchio si trovano in genere in aree in cui la plastica può accumularsi o accumularsi durante lo stampaggio a iniezione, come la superficie sotto nervature e sporgenze.
Delaminazione superficiale
La delaminazione superficiale è una difetto di plastica dove la superficie si stacca o inizia a sfaldarsi, causando la separazione del laminato. Ciò può portare a gravi guasti della parte e rovinarne l'estetica. La delaminazione della superficie è vista come una sottile pellicola di plastica e macchie scolorite che spesso si sollevano dal materiale.
Orditura
La deformazione si verifica quando il materiale plastico si piega attorno a qualcosa o sotto il suo peso e la sua geometria. Nello stampaggio a iniezione, la deformazione è causata durante l'espulsione e a causa di un elevato stress interno.
getto
Il getto è comune quando vengono prodotte più parti utilizzando un cancello di stampaggio ad iniezione e canale. Il getto mostra un motivo sulla parte causato da un'elevata pressione di iniezione che fa sì che la plastica venga sparata direttamente nella cavità anziché in un flusso regolare.
Come riparare i flash nello stampaggio a iniezione di plastica
Se si incontrano parti con sbavature di stampaggio a iniezione, è possibile ripararle utilizzando il calore o raffreddandole a temperature inferiori allo zero per rimuovere facilmente la sbavatura dal materiale.
Sbavatura criogenica
Per parti essenziali o più parti stampate a iniezione, è possibile eseguire la rimozione del flash tramite congelamento criogenico. Le parti possono essere congelate in azoto liquido, rendendo il sottile strato di flash fragile e facile da rimuovere.
La sbavatura può facilmente staccare la parte, ma questo metodo di sbavatura richiede utensili industriali e accesso all'azoto liquido, il che può aumentare i costi. Tuttavia, il congelamento non influisce sulla finitura o sulla superficie della parte.
Rifinitura Flash
Per alcune parti, è possibile tagliare la bava usando una lama affilata. Alcune parti significative vengono tagliate prima dell'apertura dello stampo e la plastica in eccesso è visibilmente al di fuori della regione in cui si incontrano le due metà dello stampo.
È anche possibile utilizzare uno strumento di sbavatura per rimuovere meccanicamente la bava. Ciò richiede lavoro manuale e tempo per una rimozione pulita della bava. C'è, tuttavia, il rischio che lo strumento di taglio possa danneggiare lo stampo.
Usando una pistola termica
Se la tua parte stampata a iniezione ha uno strato molto sottile di materiale in eccesso o sporgente, puoi anche usare una pistola termica o una fiamma per fondere il sottile strato nel materiale. Il riscaldamento può causare deformazioni o deformazioni della plastica, quindi evita di riscaldare pareti e geometrie sottili.
Prova subito Boda!
Prevenzione delle sbavature nello stampaggio a iniezione
Invece di riparare le sbavature dello stampaggio a iniezione, è possibile utilizzare questi suggerimenti tecnici per prevenirle in primo luogo.
Aumentare la forza di serraggio
Una delle cause principali delle sbavature è una bassa forza di serraggio, che può essere facilmente evitata aumentando la pressione di serraggio e la forza di serraggio nella macchina per stampaggio a iniezione.
Una forza di serraggio maggiore manterrà lo stampo chiuso contrastando la pressione di espansione della plastica in solidificazione e la pressione di iniezione.
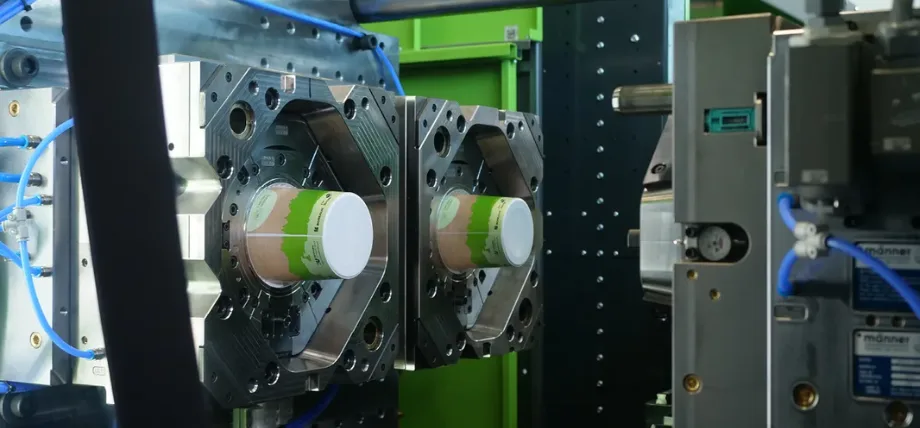
Titolo: Morsetto per stampaggio a iniezione
Ridurre la velocità di iniezione o la pressione
Un altro modo per evitare il flash è semplicemente ridurre la velocità di iniezione e la velocità della plastica in uscita dall'ugello. Un flusso regolare di plastica nella cavità dello stampo durante la fase di iniezione può rimuovere anche difetti diversi dal flash.
La temperatura
Nello stampaggio a iniezione, ci sono tre temperature cruciali da controllare: la temperatura dell'ugello, del cilindro e dello stampo. Se lo stampo è troppo freddo, può anche impedire un flusso regolare e aumentare la viscosità del materiale plastico.
Utilizzare le migliori tecniche DFM
La progettazione per la producibilità assicura le migliori tecniche che possono aiutarti a produrre parti senza sbavature. Ci sono molti suggerimenti di progettazione nella progettazione di stampi per stampaggio a iniezione.
- Lo spessore uniforme della parete garantisce un flusso uniforme del materiale lungo il bordo e una consistenza plastica uniforme.
- Le sottili linee distanziate dalla linea di separazione impediscono la formazione di sbavature rafforzando la sigillatura dei bordi.
- L'ottimizzazione della posizione della linea di separazione può raddoppiare come tecnica di prevenzione delle sbavature e migliorare l'estetica del tuo pezzo. Posizionare la linea di separazione sul bordo può migliorare il tuo design e ridurre le possibilità di formazione di sbavature.
Migliorare la progettazione dello stampo
La bava è un difetto che deriva principalmente dalla progettazione dello stampo e dal riempimento eccessivo. È possibile utilizzare una progettazione dello stampo senza bava e restringere le tolleranze dello stampo per evitare lacune nello stampo.
Una progettazione e un allineamento errati delle saracinesche possono causare una pressione non uniforme nei progetti che utilizzano le saracinesche, determinando un flusso di materiale eccessivo da un lato e un riempimento insufficiente dall'altro.
Come Lavorazioni meccaniche di precisione Può aiutare a prevenire il flash
La lavorazione di precisione svolge un ruolo fondamentale nel prevenire le sbavature di stampaggio per le parti in plastica in ogni settore professionale servizio di stampaggio ad iniezioneSi verifica quando il materiale fuoriesce dallo stampo, quindi una lavorazione accurata e tolleranze precise nella costruzione dello stampo possono prevenire la formazione di bave.
Perni guida di lavorazione di precisione, perni di espulsione, boccole e caratteristiche di stampo ad incastro possono aiutare con l'allineamento impeccabile delle metà dello stampo. Il CNC di precisione offre anche una lavorazione di sfiato precisa fino a 0.0001", essenziale per piccoli stampi intricati.
Inoltre, la maggior parte dei canali di colata e delle valvole devono essere lavorati con macchine CNC di precisione per controllare con precisione il flusso nei progetti di stampaggio a iniezione.
Conclusione
Spesso, la bava può derivare da muffa grassa o contaminanti, quindi è essenziale pulire regolarmente gli stampi. La bava può avere un impatto diretto sul processo di stampaggio a iniezione e sulla plastica stampata, quindi è fondamentale comprendere i suggerimenti per la prevenzione della bava trattati in questa guida per un'elevata qualità del prodotto nelle tue parti.
FAQ
1. Come prevenire le sbavature nello stampaggio a iniezione?
È possibile evitare le sbavature nello stampaggio a iniezione utilizzando una forza di serraggio maggiore e fissando la viscosità della plastica riducendo la temperatura dell'ugello.
2. Qual è la differenza tra una sbavatura e un flash?
Nel taglio della lamiera, quando c'è un pezzo di metallo sollevato che estrude dopo un taglio, è chiamato bava e talvolta anche bava. Nello stampaggio a iniezione, una bava è il risultato di un eccesso di materiale che fuoriesce dallo stampo.
3. È possibile riparare i difetti di fabbricazione senza rottamare il pezzo?
È possibile ricorrere alla sbavatura criogenica, che sfrutta il congelamento con azoto liquido per rendere la sbavatura sufficientemente fragile da staccarsi senza danneggiare il pezzo.
4. La sbavatura influisce sull'integrità strutturale delle parti stampate?
Il flash non indebolisce direttamente la struttura delle parti. Tuttavia, la rimozione di un flash può danneggiare le parti, il che influisce sulla loro integrità strutturale.
6. Alcuni materiali sono più soggetti a difetti di superficie?
I materiali possono modificare la formazione di flash. I materiali con bassa viscosità, come PE, PP e nylon, sono inclini a difetti di flash o materiali che mostrano una grande variazione di viscosità per una piccola variazione di temperatura.
7. Cosa dovrei cercare in un servizio di stampaggio a iniezione per evitare sbavature?
Per il tuo progetto di stampaggio a iniezione, il servizio di stampaggio a iniezione deve disporre di capacità di lavorazione di precisione, utensili di alta qualità e capacità DFM.