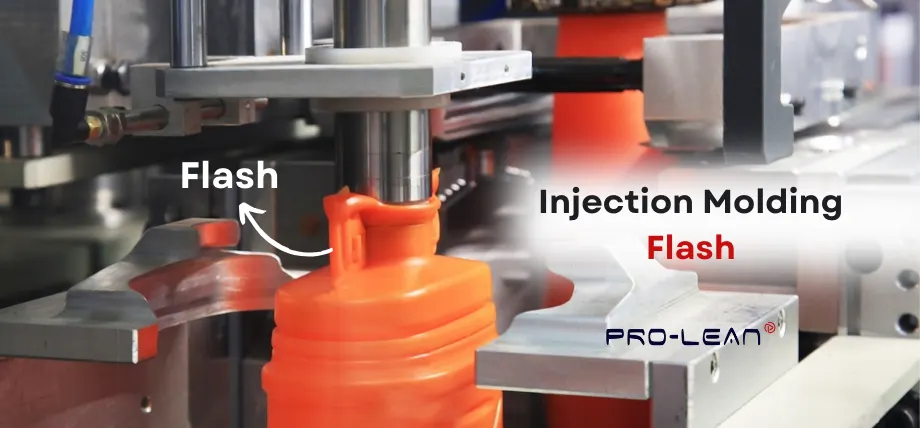
La rebaba en el moldeo por inyección es un defecto visible en las piezas de plástico. Se trata de una pequeña capa de plástico que se desprende del molde donde se unen dos mitades. Curiosamente, la rebaba también puede aparecer en otros lugares donde hay un espacio, un derrame de material plástico, núcleos móviles y huecos en el expulsor.
Las rebabas del moldeo por inyección pueden eliminarse durante el posprocesamiento, pero esto también afecta la calidad de la superficie y aumenta los costos. Entonces, ¿cómo se previenen las rebabas en el moldeo por inyección?
En esta guía, aprenderá cómo reparar rebabas de moldeo por inyección de plástico, prevenir rebabas y prevenir otros defectos en las piezas moldeadas por inyección.
¿Qué es el flash en el moldeo por inyección?
El rebaba de moldeo es el exceso de material que se filtra o fluye fuera del molde de metal y se solidifica en la línea de separación de la pieza moldeada por inyección.
La rebaba en el plástico se puede detectar de muchas formas: como un bulto de plástico en la superficie, una capa no deseada sobre la pieza o un trozo de plástico que sobresale. La forma más común de rebaba es la fuga de material entre dos mitades del molde.
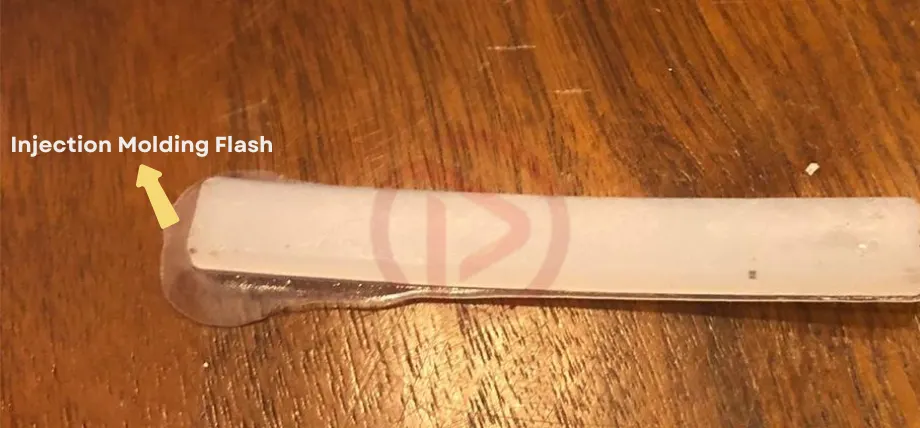
Flash de moldeo por inyección
Razones para el rebaba en el moldeo por inyección
La rebaba se produce cuando hay espacio para que el plástico fundido se filtre. Las cavidades irregulares del molde y una presión de inyección incorrecta pueden causar rebaba en el moldeo.
Fuerza de sujeción insuficiente
Dos mitades se encuentran en el moldeo por inyección El proceso y el plástico fluyen dentro del molde. La fuerza de sujeción sujeta firmemente las dos mitades del molde contra la presión del moldeo por inyección.
Cuando la fuerza de sujeción no es fuerte, el material puede salirse del molde, lo que genera rebabas de plástico.
Presión de inyección
La presión de inyección facilita el flujo del plástico hacia la cavidad del molde. Si la presión de inyección es superior a la necesaria, el plástico se ve forzado a entrar en huecos y espacios abiertos no deseados, especialmente en la línea de partición.
Las altas presiones de inyección permiten abrir el molde y dejar escapar material por los laterales.
Moho sobreutilizado (moho desgastado)
El mecanizado de moldes requiere herramientas costosas, y los moldes de inyección están diseñados para ser reutilizados. Con el tiempo, los moldes se desgastan, y usar un molde dañado, especialmente en la zona de la línea de partición, impide el sellado y provoca rebabas.
Problemas de alineación del molde
La alineación del molde se refiere al alineamiento preciso de las superficies del molde y a un acoplamiento perfecto. Una fuerza de sujeción deficiente, fijaciones deficientes, impurezas en la superficie de separación, deformación del molde y un mecanizado deficiente pueden causar desalineación del molde.
Una alineación desigual puede provocar que el plástico se filtre por los huecos y espacios a lo largo de la superficie de contacto.
Viscosidad plástica
El moldeo por inyección utiliza una variedad de plásticos; cuando se utiliza un plástico con baja viscosidad o cuando la viscosidad del plástico se reduce con altas temperaturas, el plástico se vuelve demasiado líquido y se filtra en las grietas, lo que provoca rebabas en el moldeo por inyección.
Material de sobreembalaje (sobrellenado)
Los diseñadores usan tolerancias de moldeo por inyección Para producir piezas de plástico precisas. El uso de un volumen de plástico superior al espacio de la cavidad, combinado con una presión de inyección excesiva, se denomina sobreempaquetado. Esto puede provocar la apertura del molde y la fuga de material, que se solidifica.
Temperatura de la boquilla
El material plástico se carga en un barril calentado y se funde. Una boquilla inyecta el plástico fundido en el molde a presión moderada. Si la temperatura de la boquilla es demasiado alta, puede reducir la viscosidad del plástico, causando defectos de rebaba en el moldeo por inyección.
Ventilación
Los respiraderos son pequeños canales de aire diseñados en el molde, específicamente a lo largo de la línea de separación, donde se espera que el aire quede atrapado. Se pueden encontrar respiraderos en los pasadores de expulsión y diseñar una ventilación secundaria en el molde.
Una ventilación inadecuada puede provocar fugas o escapes de plástico junto con el aire atrapado, lo que produce rebabas en las piezas moldeadas por inyección.
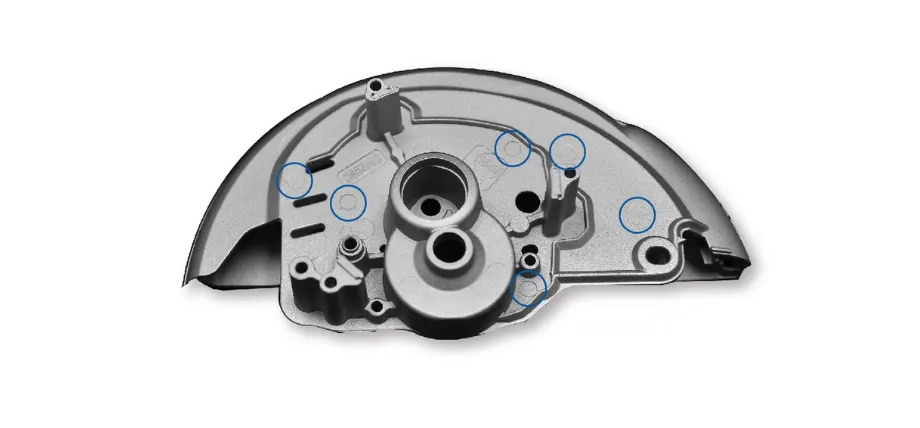
Marcas del pasador de expulsión
¡Pruebe Boda ahora!
Otros tipos de defectos en el moldeo por inyección
Muchos defectos en el moldeo por inyección pueden persistir, con o sin rebabas. Algunos de los más comunes... defectos de moldeo por inyección incluir lo siguiente:
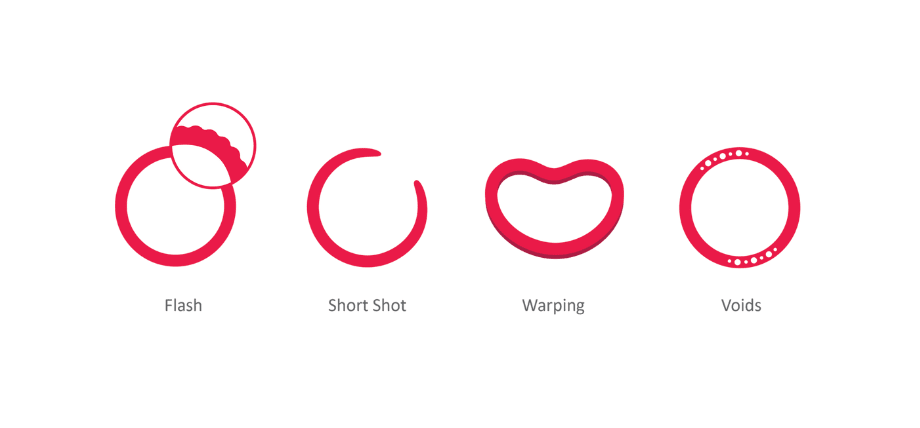
Título: Defectos de moldeo por inyección
Marcas de fregadero
Las marcas de hundimiento son pequeñas depresiones o plástico prensado que se encuentran en la superficie de la pieza. En el moldeo por inyección, las marcas de hundimiento se deben a un enfriamiento no uniforme del material o a la contracción posterior al moldeo. Se suelen encontrar en zonas donde el plástico puede acumularse durante el moldeo por inyección, como la superficie bajo las nervaduras y las protuberancias.
Delaminación de superficies
La delaminación de la superficie es una defecto de plastico Donde la superficie se despega o comienza a descascararse, provocando la separación del laminado. Esto puede provocar fallas graves en la pieza y arruinar su estética. La delaminación superficial se observa como una fina película de plástico y manchas decoloradas que a menudo se desprenden del material.
Pandeo
La deformación se produce cuando el material plástico se dobla alrededor de algo o bajo su peso y geometría. En el moldeo por inyección, la deformación se produce durante la expulsión y debido a la alta tensión interna.
Jetting
La inyección es común cuando se producen varias piezas utilizando un puerta de moldeo por inyección y canal. La inyección presenta un patrón en la pieza causado por una alta presión de inyección que hace que el plástico se disperse directamente en la cavidad en lugar de un flujo uniforme.
Cómo reparar rebabas en moldeo por inyección de plástico
Si encuentra piezas con rebabas de moldeo por inyección, puede repararlas utilizando calor o enfriándolas a temperaturas bajo cero para eliminar fácilmente las rebabas del material.
Desbarbado criogénico
Para piezas esenciales o piezas moldeadas por inyección múltiple, es posible eliminar la rebaba mediante congelación criogénica. Las piezas se pueden congelar en nitrógeno líquido, lo que vuelve la fina capa de rebaba quebradiza y facilita su eliminación.
La rebaba puede desprenderse fácilmente de la pieza, pero este método de desbarbado requiere herramientas industriales y acceso a nitrógeno líquido, lo que puede incrementar los costos. Sin embargo, la congelación no afecta el acabado ni la superficie de la pieza.
Recorte de Flash
En algunas piezas, es posible recortar la rebaba con una cuchilla afilada. Algunas piezas importantes se recortan antes de abrir el molde, y el exceso de plástico queda visiblemente fuera de la zona de unión entre las dos mitades del molde.
También puede usar una herramienta de desbarbado para eliminar las rebabas mecánicamente. Esto requiere mano de obra y tiempo para una eliminación limpia de las rebabas. Sin embargo, existe el riesgo de que la herramienta de corte dañe el molde.
Usando una pistola de calor
Si su pieza moldeada por inyección presenta una capa muy fina de rebaba o material sobrante, también puede usar una pistola de calor o una llama para fundir la rebaba en el material. El calentamiento puede deformar el plástico, por lo que debe evitar calentar paredes y geometrías delgadas.
¡Pruebe Boda ahora!
Prevención de rebabas en el moldeo por inyección
En lugar de reparar las rebabas del moldeo por inyección, puede utilizar estos consejos de ingeniería para evitarlas en primer lugar.
Aumentar la fuerza de sujeción
La baja fuerza de sujeción es una de las principales causas de rebaba, y se puede evitar fácilmente aumentando la presión de sujeción y la fuerza de sujeción en su máquina de moldeo por inyección.
Una mayor fuerza de sujeción mantendrá el molde cerrado contra la presión de expansión del plástico que se solidifica y la presión de inyección.
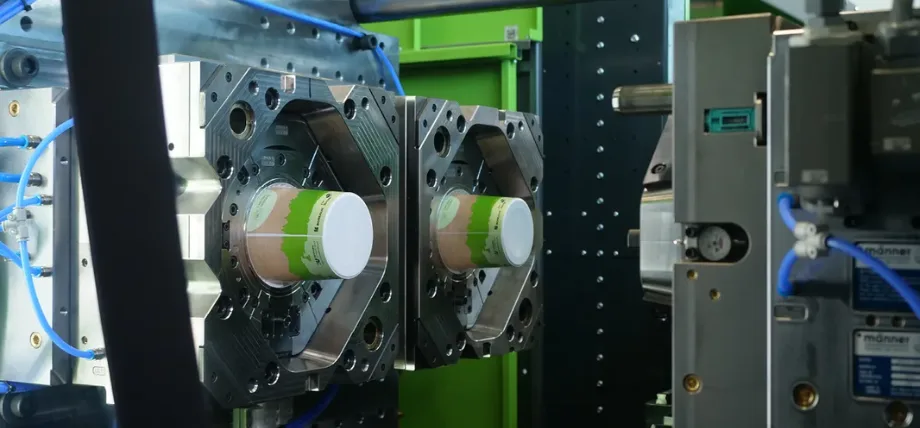
Título: Abrazadera de moldeo por inyección
Disminuir la tasa o presión de inyección
Otra forma de evitar la rebaba es simplemente reducir la velocidad de inyección y la velocidad del plástico que sale de la boquilla. El flujo uniforme del plástico hacia la cavidad del molde durante la fase de inyección también puede eliminar otros defectos, además de la rebaba.
Temperatura
En el moldeo por inyección, hay tres temperaturas cruciales que controlar: la temperatura de la boquilla, la del cilindro y la del molde. Si el molde está demasiado frío, también puede impedir un flujo fluido y aumentar la viscosidad del material plástico.
Utilice las mejores técnicas de DFM
El diseño para la fabricación garantiza las mejores técnicas para producir piezas sin rebabas. Existen numerosos consejos de diseño para el diseño de moldes de inyección.
- El espesor uniforme de la pared garantiza un flujo de material uniforme a lo largo del borde y una consistencia plástica única.
- Las características delgadas alejadas de la línea de partición evitan la formación de rebabas al fortalecer el sellado del borde.
- Optimizar la ubicación de la línea de partición puede servir como método para prevenir rebabas y mejorar la estética de la pieza. Colocar la línea de partición en el borde puede mejorar el diseño y reducir la probabilidad de formación de rebabas.
Refinar el diseño del molde
La rebaba es un defecto que se debe principalmente al diseño del molde y al sobrellenado. Se puede usar un diseño de molde sin rebaba y ajustar las tolerancias para evitar huecos.
Un diseño y una alineación incorrectos de las compuertas pueden generar una presión desigual en los diseños que utilizan compuertas, lo que genera un gran flujo de material en un lado y un llenado insuficiente en el otro.
Cómo Maquinado de Precision Puede ayudar a prevenir el destello
El mecanizado de precisión desempeña un papel fundamental en la prevención de rebabas de moldeo en piezas de plástico en todos los procesos profesionales. servicio de moldeo por inyecciónSe produce cuando el material se escapa del molde, por lo que un mecanizado preciso y tolerancias exactas en la construcción del molde pueden prevenir la formación de rebabas.
El mecanizado de precisión de pasadores guía, pasadores expulsores, bujes y elementos de enclavamiento de moldes facilita la alineación perfecta de las mitades del molde. El CNC de precisión también ofrece un mecanizado de ventilación preciso de hasta 0.0001", esencial para moldes pequeños y complejos.
Además, la mayoría de los canales y compuertas deben mecanizarse mediante CNC de precisión para controlar con precisión el flujo en proyectos de moldeo por inyección.
Conclusión
A menudo, la rebaba puede provenir de moho grasiento o contaminantes, por lo que es fundamental limpiar los moldes con regularidad. La rebaba puede afectar directamente el proceso de moldeo por inyección y el plástico moldeado, por lo que es fundamental comprender los consejos para prevenirla que se incluyen en esta guía para obtener una alta calidad en sus piezas.
Preguntas Frecuentes
1. ¿Cómo evitar la rebaba en el moldeo por inyección?
Se puede evitar el rebaba en el moldeo por inyección utilizando una mayor fuerza de sujeción y fijando la viscosidad del plástico reduciendo la temperatura de la boquilla.
2. ¿Cuál es la diferencia entre una rebaba y un destello?
En el corte de chapa metálica, cuando se produce una protuberancia metálica que se extruye después de un corte, se denomina rebaba y, a veces, también rebaba. En el moldeo por inyección, una rebaba se produce por una fuga excesiva de material del molde.
3. ¿Es posible reparar defectos de rebaba sin desechar la pieza?
Puedes utilizar desbarbado criogénico, que utiliza congelación con nitrógeno líquido para hacer que el rebaba sea lo suficientemente quebradizo como para desprenderse sin dañar la pieza.
4. ¿La rebaba afecta la integridad estructural de las piezas moldeadas?
Las rebabas no debilitan directamente la estructura de las piezas. Sin embargo, eliminarlas puede dañarlas, lo que afecta su integridad estructural.
6. ¿Ciertos materiales son más propensos a presentar defectos de rebaba?
Los materiales pueden alterar la formación de rebabas. Los materiales con baja viscosidad, como el PE, el PP y el nailon, son propensos a presentar defectos de rebaba o presentan una gran variación de viscosidad ante pequeños cambios de temperatura.
7. ¿Qué debo buscar en un servicio de moldeo por inyección para evitar rebabas?
Para su proyecto de moldeo por inyección, el servicio de moldeo por inyección debe tener capacidades de mecanizado de precisión, herramientas de alta calidad y capacidades DFM.