
高速プレス加工
プレス加工プロジェクトで、生産遅延や追加コストが発生した経験はありませんか?それは、従来型のプレス加工サービスに依存していることが原因かもしれません。そこで、「高速プレス加工」と呼ばれる、より効率的なプレス加工方法を選択してみてはいかがでしょうか。高速プレス加工は、従来の金属プレス加工よりもはるかに高い生産サイクル数を実現できます。
高速 金属プレスサービス これらは、複数の曲げ、湾曲、ねじれ、切り抜き、穴など、複雑な形状を持つ複雑なデザインの大量生産に最適です。
さらに、この記事では高速プレス加工プロセス、プレス機の種類、必要な考慮事項、利点、および産業用途について解説します。
高速スタンピングとは何ですか?
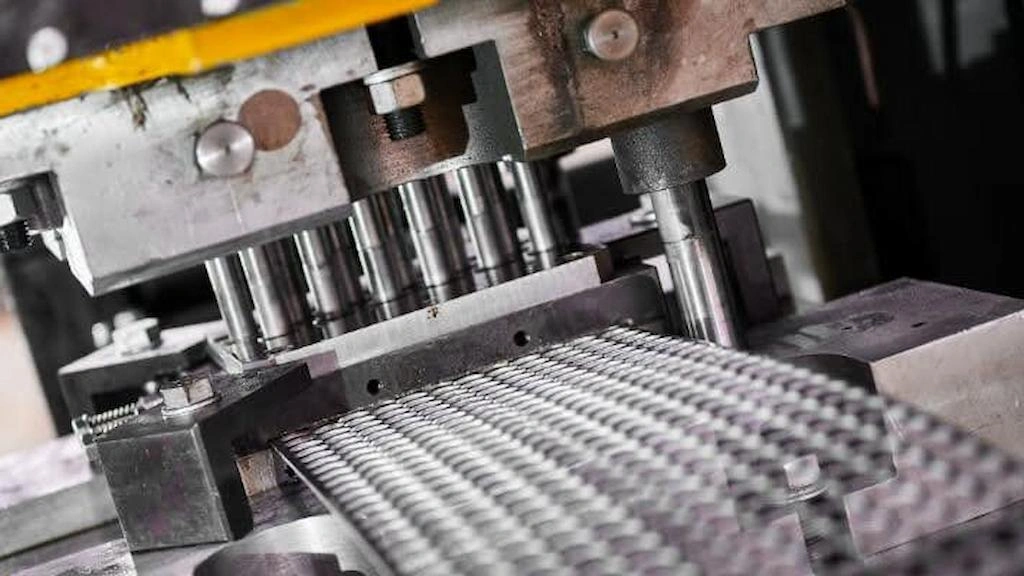
プログレッシブダイスタンピングセットアップ
その名の通り、高速プレス加工はサイクルタイムを短縮することで生産効率を高めることを目的としています。高速プレス、精密工具、自動送り装置、高度なCNC制御システムなどを活用します。ここでいうプレス速度は、毎分最大1500回の打撃速度を指します。
この専門的な 板金プレス このプロセスは、マイクロコンポーネントから中型部品までを製造できます。さらに、設計のカスタマイズが可能で、厚さに関しても柔軟性があり、材料の種類に応じて通常0.05mmから10mmの範囲で製造できます。
高速スタンピングは特に以下のような場合に役立ちます 短納期で大量の板金部品を必要とする産業。これには、家電製品、自動車製造、家庭用電化製品製造などが含まれる。.
今すぐプロリアンをお試しください!
高速プレス加工用材料
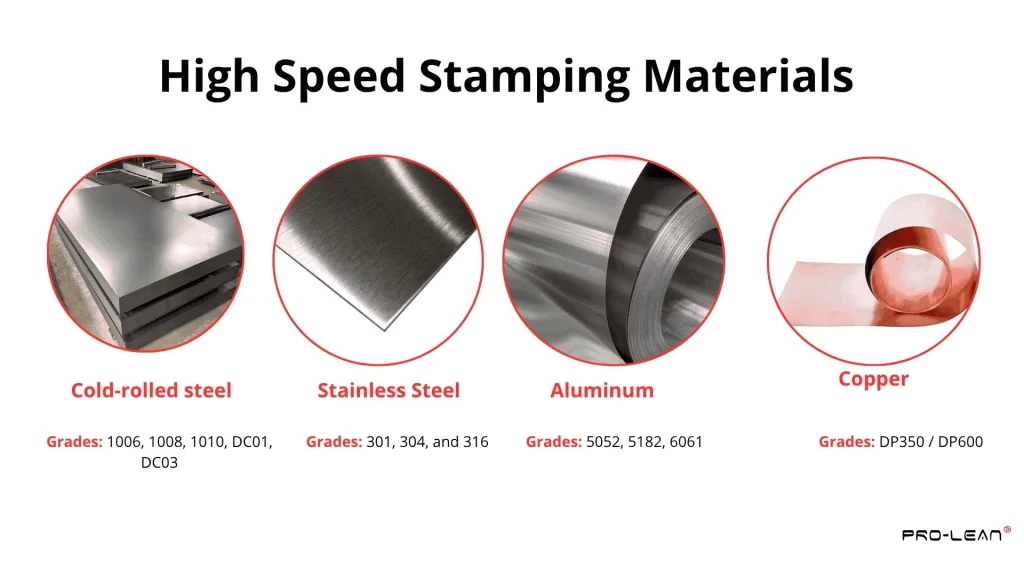
スタンピング材料
技術的には、通常のプレス加工プロセスと互換性のある金属および合金はすべて高速プレス加工に使用できます。ただし、材料ごとにプレス力が異なるため、生産速度も材料の種類によって異なります。
例えば、その柔らかな性質のため、 アルミスタンピング より少ない力で済み、より速い速度で刻印できる ステンレス鋼のスタンピング その他、硬質鋼合金。
一般的に入手可能な材料の選択肢については、以下の表をご覧ください。
| 金属/合金 | 代表的なプレス加工グレード | 主な利点 |
| 冷間圧延鋼 | 1006、1008、1010、DC01、DC03 | 深絞り加工に適した成形性、コスト効率の良さ、均一な表面 |
| ステンレス鋼 | 301、304と316 | 耐食性、優れた強度、適度な成形性 |
| アルミニウム合金 | 5052、5182、6061 | 軽量部品、優れた耐腐食性、薄板でも容易にプレス加工が可能 |
| 銅と真鍮 | C110、C260、およびその他の銅亜鉛合金 | 優れた導電性、複雑な部品にも対応できる高い延性、そして魅力的な仕上がり。 |
| 高強度鋼 | DP350 / DP600、TRIP、CPグレード | 軽量でありながら高強度で、優れた加工硬化特性を示す。 |
高速スタンピングのプロセス
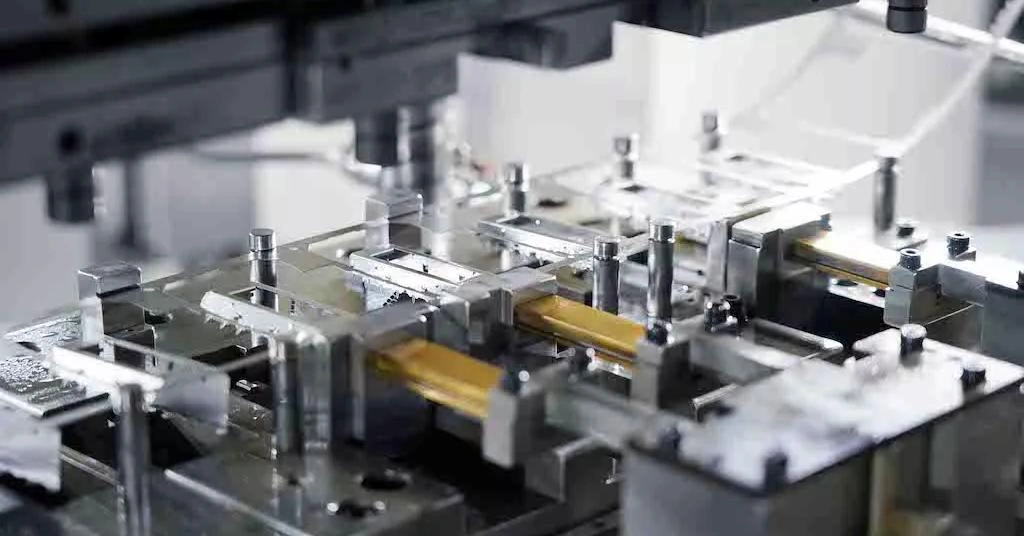
高速プレス加工
高速プレス加工工程における5つの主要なステップを見ていきましょう。
部品設計
他のすべてと同様 金属プレス加工まず、プレス加工する部品の詳細な3Dモデルを作成することから始まります。設計者は、金型、パンチ、延性、加工性、その他の要素を考慮します。さらに、設計では寸法、公差、および望ましい幾何学的形状を明確に定義します。
金型製作と機械のセットアップ
次に、部品設計に基づいて高速金型とパンチを確保する必要があります。順送金型は、1つのラインで複数の成形操作を実行できるため、良い選択肢となります。これらの多段式ツールは、異なるステーションで部品を同時にプレスまたは切断します。
さらに、CNCプレス機は順送金型に適しています。コンピュータの指示によって、送り出しと打ち抜きプレスを自動化します。
金属板供給
次に、板金を巻き戻してプレスラインに送り込みます。この際、金型との位置合わせと適切な送り速度を確保することが不可欠です。CNC加工機では、送り速度をプレス機の動作と同期させることができます。
金属プレス加工工程
これは、金属板に複数の成形加工を施して、実際に所望の形状に成形する段階です。供給された金属板はプレス加工ラインに送られ、そこで様々な加工が順次実行されます。
部品排出と品質検査
部品が目的の形状に完全にプレス加工されると、ピンまたはジェット機構によってプレス加工装置から排出されます。加工された部品は検査され、 金属打ち抜き加工の欠陥 そして、精密測定機器を用いて校正されます。多くの場合、部品はエッジ処理や表面コーティングなどの後処理工程も経ます。
高速プレス加工用プレス機の種類
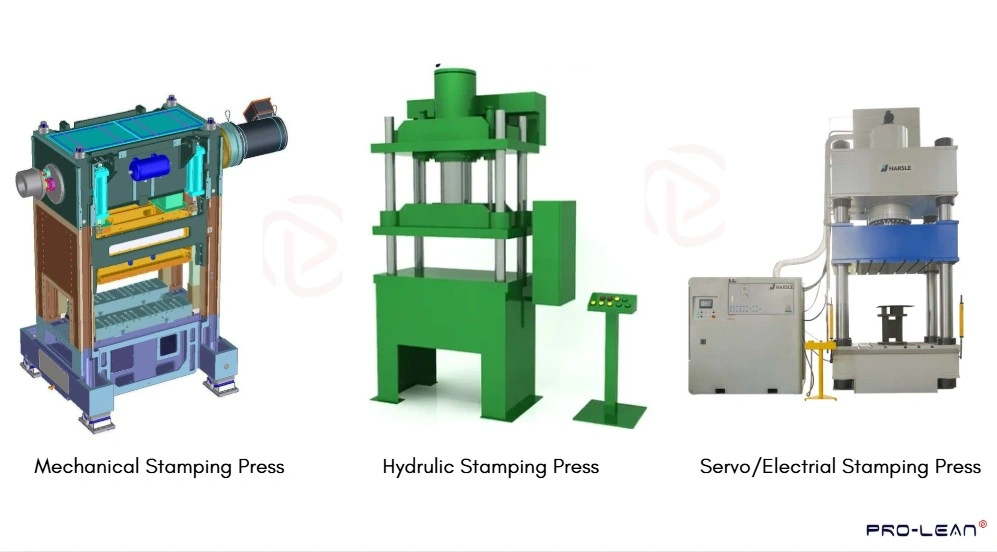
高速プレス
高速プレス機は、板金加工において板金を変形させるのに必要な力を加える中核システムであり、加工精度、速度、そして全体的な効率にも影響を与える。
高速プレス加工には、一般的に油圧プレスまたは機械式プレスが用いられ、場合によってはサーボ電気プレス加工も行われます。これらについて簡単に説明しましょう。
油圧プレス
油圧プレスは「加圧流体」の原理に基づいて動作します。加圧流体はパンチングランプに接続されたピストンを押し、プレス加工中の金型とパンチの動きをスムーズにします。油圧プレス機は、流体圧力を調整することで、プレス速度とプレス間隔を制御します。
- メリット: 長ストローク性能、操作の容易さ、高トン数対応能力。
- デメリット: サイクルが遅く、メンテナンスが難しく、発熱率が高い。
機械プレス
油圧プレスとは異なり、機械式プレスは機械的な駆動装置を用いて金属の変形に必要な力を発生させます。回転するフライホイールがエネルギーを蓄え、パンチとダイに伝達します。制御が容易で、高い精度も実現できます。
- メリット: 優れたスピード、簡単な操作性、大量生産にも効率的
- デメリット: 高い衝撃荷重、振動のリスク、および成形深さの制限
電気プレス
電気プレス加工は、油圧プレスまたは機械式プレスと統合されています。この工程において、サーボモーター駆動装置が重要な役割を担います。サーボモーターはボールねじまたはローラーねじを駆動し、ランプ上に直線的な力を伝達します。さらに、速度、力、位置合わせ、その他のパラメータを監視するためのリアルタイムフィードバック機構も備えています。
- メリット: 優れた再現性、高い自動化レベル、そして他のタイプのプレス機との統合が可能。
- デメリット: 設置費用が高いこと、処理能力に限界があること、そして熟練したオペレーターが必要であること。
今すぐプロリアンをお試しください!
高速プレス加工と従来型プレス加工の比較
高速プレス加工は、速度、制御システム、工程同期、再現性、コスト、その他の要因において、従来のプレス加工とは異なります。
高速スタンピングと従来型スタンピングの比較表を見てみましょう。
| 側面 | 高速スタンピング | 伝統的な刻印 |
| 速度 | 非常に高く、毎分最大1500回の打撃。 | 中程度で、通常は1分間に100~200回の打撃。 |
| スタンピングプレス | 機械式高速駆動、リンクモーション、またはサーボ駆動ライン。 | 機械式または油圧式プレス。 |
| ツーリング | より厳密なクリアランス、スラグ制御、プログレッシブ/トランスファーダイ。 | シンプルなクリアランスを備えた標準的な工具鋼製ダイス |
| 精度 | 小型部品の再現性が向上しました | 大型部品や単純な部品に適しており、許容公差も広い。 |
| 費用 | 大量生産時の部品あたりの生産コストが低い | 初期費用が低く、少量から中量生産に適しています |
| メンテナンス | より頻繁なメンテナンスが必要 | サイクルストレスの低減とメンテナンス頻度の減少 |
高速プレス加工に関する考慮事項
高速プレス加工において最適な生産効率を達成し、プレス加工部品のあらゆる種類の欠陥を回避するためには、設計から金型、そして要求される公差に至るまで、いくつかの要素を考慮する必要があります。
共通する要因について簡単に説明しましょう。
材料タイプ
プレス加工に使用する材料の種類を考慮してください。延性、成形性、硬度は適切な速度と必要な力に影響します。材料が硬いほど、プレス速度は遅くなります。
シート厚
厚みも、プレス加工に必要な適切な力を決定する要因の一つです。厚い板材ほど高いプレス力が必要となり、厚みが増すにつれて必要なプレス力は減少します。
設計の複雑さ
設計の複雑さは、プレス加工時の打撃時間と力の制御に関係します。設計に小さな穴、複雑な曲線、深絞り加工が含まれる場合、部品をプレス加工するには、より精密な力制御が必要になります。
必要生産量
高速プレス加工は、少量生産(特に油圧プレスの場合)には適していません。なぜなら、必要な生産量が増加するにつれて、部品1個あたりの生産時間が短くなるからです。
必要な公差
厳しい公差を実現するのはより難しく、工程を慎重に実行する必要があります。厳しい公差が必要な場合は、機械式プレス機がより適しています。
高速スタンピングのメリットとデメリットとは?
高効率、高精度、再現性、短納期、コスト削減といった利点から、多くの業界が従来の金属成形プロセスよりも高速プレス加工技術を選択している。
一方、高速プレス加工には、設置コストが高い、設計の柔軟性が低い、頻繁なメンテナンスが必要といった制約がある。
メリットとデメリットについて、さらに詳しく説明しましょう。
メリット
- 生産速度: 業界標準のプレス機であれば、毎分最大1500ストロークを容易に達成できます。正確なサイクル数は、部品の複雑さ、材質、および使用する工具によって異なります。
- 高精度: マイクロスタンピング加工では、±0.02mmという極めて高い精度、あるいはそれ以下の精度を実現できます。
- コスト削減:T高い生産速度により 金属プレス加工コスト特に大量生産のプレス加工において。
- 材料の多様性: 軟質アルミニウムから高強度鋼合金まで、様々な材質の板材を異なる厚さでプレス加工することができます。
- クイックリードタイム: プレス加工のスピードが速いことによるもう一つの利点は、リードタイムが短縮され、部品のタイムリーな納品と市場における競争優位性を確保できることです。
デメリット
- より高い初期費用: 初期設定費用と工具費用は他の成形加工法よりも高額であり、大量生産の場合にのみ採算が取れる。
- 柔軟性の低下: 設計変更や部品サイズの拡大縮小において、柔軟性に欠ける。
- 熟練した人材: 高速プレス加工には、熟練したオペレーターによる作業が不可欠である。
- 頻繁なメンテナンス金型とプレス機は頻繁なメンテナンスが必要となり、機械の稼働停止時間が増加する。
高速プレス加工はどこで使われるのか?その用途とは?
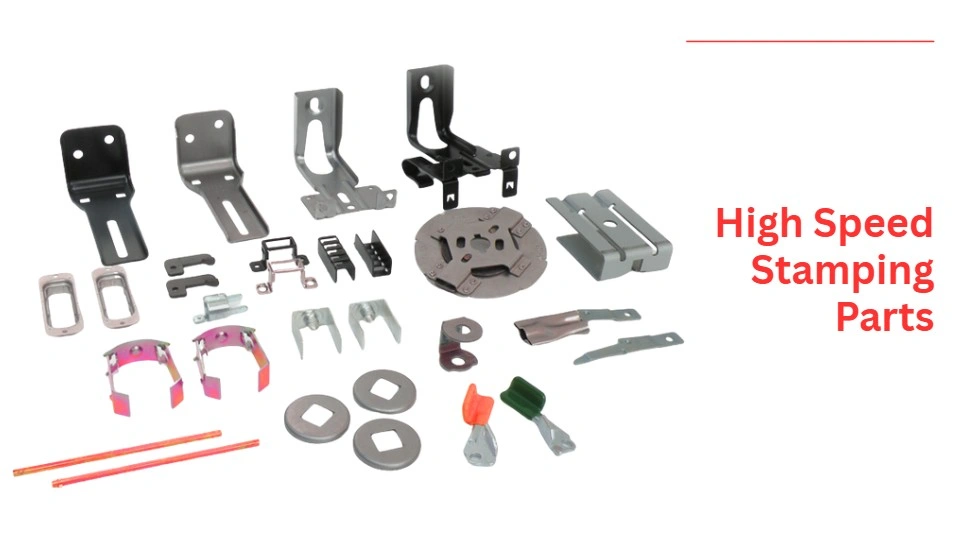
プレス部品
高速プレス加工は、複雑な板金部品を大量かつ迅速に必要とする産業で使用されています。これには、電子機器、医療機器、航空宇宙、産業機械、および 自動車金属スタンピング.
その結果、高速技術も応用され、 カスタム金属スタンピング プロジェクト。以下の表は、さまざまな業界におけるアプリケーション例をまとめたものです。
| 業種 | 部品例 |
| 自動車 | ECU接点、センサースプリング、ワイヤーハーネスコネクタ、シートベルトクリップ、アースストラップ、小型ブラケット |
| ディスプレイ・電子機器関連 | プリント基板端子、EMI/RFIシールド、リレー接点、バッテリースプリング、ヒューズクリップ、ソケットピン、ヒートシンクフィン |
| 医療 | 電極接点、ペースメーカー用電池タブ、メス柄インサート、針ハブ、ガイドプレート、外科用クリップ、センサーシェル |
| 航空宇宙 | EMIシールド、ラッチクリップ、航空電子機器端子、センサー接点、取り付けプレート、小型ブラケット、保持スプリング |
| 産業機械 | バスバー、モーター積層板、端子台、シム、スペーサー、ヒューズホルダー、保持クリップ |
今すぐプロリアンをお試しください!
高速プレス機の構成要素
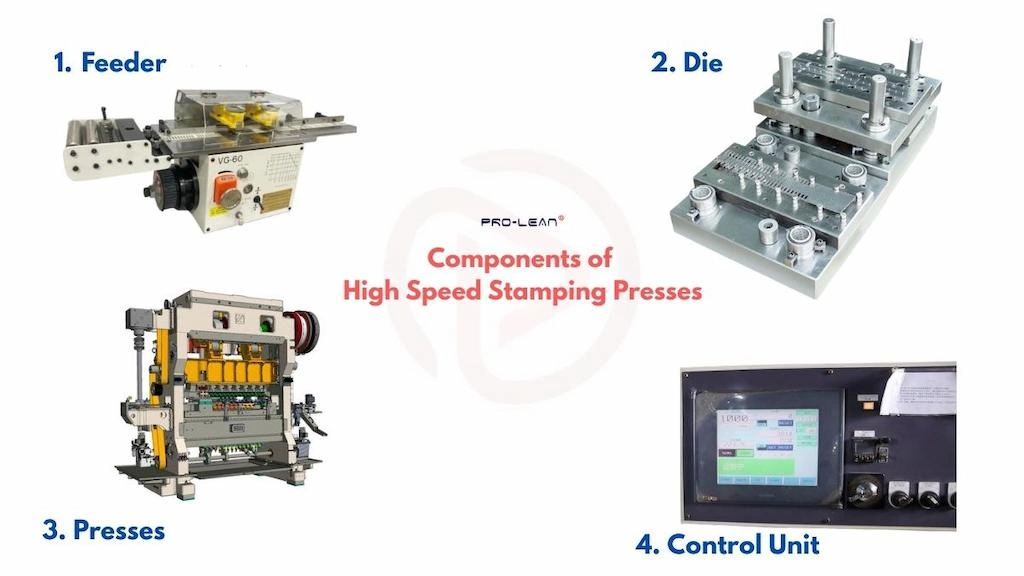
プレス機の構成要素
高速プレス機は、フィーダー、金型、プレス機、制御ユニットなど、複数の構成要素から成り立っています。多くの場合、シートを金型に送り込む前に加熱するための加熱システムも備えています。
高速プレス機の主な構成要素は以下のとおりです。
- フィーダ: フィーダーシステムは、巻き戻された金属板をプレス加工用の金型に送り込む。高速プレスでは、サーボ式、グリップ式、ロール式のフィーダーが最も一般的に使用されている。
- 死ぬ: 金型には、パンチが板材を叩いて所望の形状を形成するための空洞があります。金型は工具鋼などの硬質合金で作られています。
- ランプ/プレス: プレス機は、工具に基づいて金属板に変形力またはせん断切断力を加える。
- コントロールユニット: これは、材料供給、打撃力、プレス動作、および保持時間を制御できるユーザーインターフェースを備えた電子システムです。
高速プレス機のメンテナンス
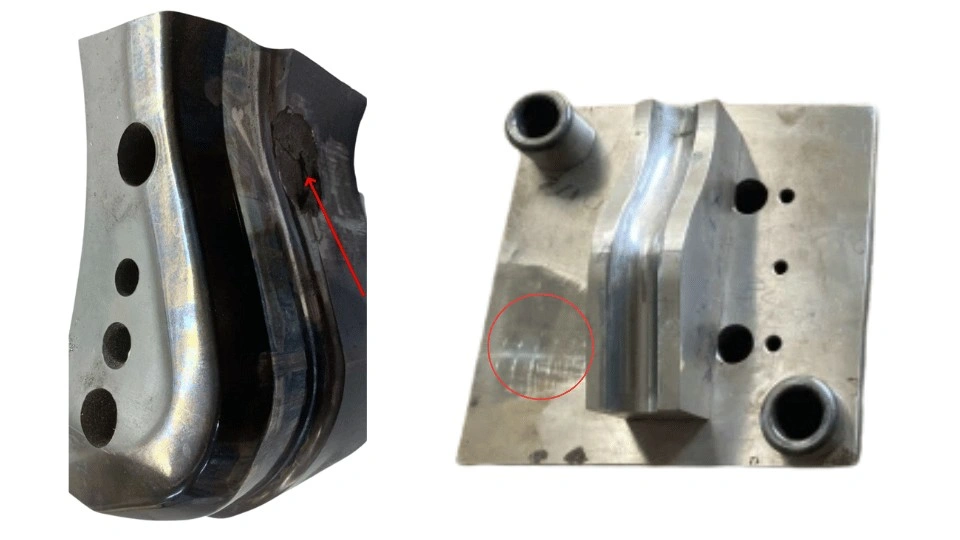
プレス金型の摩耗
高速プレスは毎分数千回以上打撃を行うため、工具の摩耗が激しくなります。工具の摩耗は、位置ずれ、過度の振動、部品の欠陥につながる可能性があります。そのため、定期的な点検とメンテナンスが必要です。
業界慣行に基づいた、メンテナンスに関する5つのヒントをご紹介します。
- 金型とパンチは定期的に、または供給元の推奨に従って清掃してください。
- 摩擦と熱の蓄積を軽減するために、適切な潤滑剤を塗布してください。
- 金型やプレス機の摩耗、エッジの摩耗、工具の仕上げ品質を検査する。
- スライドとジブ間のクリアランスおよびフレームの位置合わせを確認することで、パンチとダイの正しい位置合わせを確保してください。
- サーボモーター、フィードバックセンサー、およびプレス加工装置のその他のコンポーネントを平衡化する。
金属文字の刻印は迅速なプロセスですか?
はい、これは毎分500~1500回の打刻が可能な高速スタンピングプロセスです。このプロセスでは、文字、記号、数字、または特定のロゴやパターンを永久的に刻印します。高速スタンピングプレスは、打ち抜き、エンボス加工、その他の操作を実行し、金属表面にマーキングを施します。
金属刻印は、アルミニウム、銅、真鍮、鋼鉄に対応しています。また、ネームプレート、シリアルタグ、コネクタラベルなどの製品製造に広く利用されています。
Bodaの高速金属プレス加工サービスを選ぶ理由とは?
本稿で述べたように、高速プレス加工を実現するには、高度なプレス加工設備とプレス機、互換性のある金型、そして専門知識が不可欠です。Bodaは、これらすべてを備えています。
当社の金属プレス加工サービスは、設計最適化支援から製造品の最終品質管理まで、あらゆる工程を網羅しています。高速プレス機は24時間7日稼働し、各工程は熟練のエンジニアとオペレーターによって監視されています。さらに、お客様の厳しい納期にお応えするため、迅速な出荷を保証いたします。
Boda を選ぶ理由
✔ 寸法精度と再現性を損なうことなく、迅速な生産を実現する。
✔ サーボフィーダーとインライン検査システムを備えたプログレッシブダイ。
✔ アルミニウム、スチール、真鍮、銅など、多様な素材オプションをご用意しています。
✔ 部品サイズと生産量に柔軟に対応可能
✔ISO 9001:2015認証およびその他の業界標準への準拠。
デザインが完成している場合は、ファイルをドロップしてください。 見積もりを取得 明確な費用内訳と納期見積もりを記載した見積書。
今すぐプロリアンをお試しください!
結論
高速プレス加工は、高い効率性、精度、そしてコストメリットを実現します。幅広い材料に対応し、様々な業界で部品の製造に活用できます。
小型の電子コネクタから大型の自動車用ブラケットまで、この技術は迅速なサービス提供を可能にします。ただし、そのためにはCNC加工機を備えた順送金型セット、または信頼できる製造パートナーが必要です。
金属プレス加工についてご不明な点がある場合、または板金加工プロジェクトでサポートが必要な場合は、 お問い合わせ そして、当社のエンジニアと話し合ってください。
よくあるご質問
高速プレス加工のプロセスとはどのようなものですか?
高速プレス加工の工程では、金属板を複数のステーションを備えた金型に連続的に供給し、高速プレス機で金属板を叩いて成形、穴あけ、穿孔、その他必要な加工を行います。
スタンピングのサイクルタイムはどれくらいですか?
プレス加工のサイクルタイムは、材料の種類、部品のサイズと複雑さ、シートの厚さによって異なりますが、一般的に部品1個あたり0.04秒から0.6秒の範囲です。