
板金プレス加工は、板金を冷間成形して使用可能な部品に加工する設計から始まります。この塑性変形は、切断、打抜き、曲げ、深絞りなど、様々な技術を用いて行われます。
一般的な金属プレス加工の手順は設計から始まり、製造業者と顧客がプレス部品の材質、寸法、その他の特性を決定します。
これに続く手順としては、材料の準備、供給、スタンピング、後処理(仕上げなど)などがあります。
金属プレス加工を成功させるには、材料の特性を理解することが重要です。例えば、鋼板をプレス加工する際に、6000番台のアルミニウムと同じ手法でプレス加工を行うと、加工が失敗する可能性が高くなります。
アルミニウム合金、冷間圧延鋼、銅、リン青銅、ベリリウム銅、亜鉛メッキ鋼、ステンレス鋼など、多くの金属をスタンプすることができます。そのため、求める正確な特性を考慮することをお勧めします。
金属スタンピングとは何ですか?
金属プレス加工は、平らな金属板を精密な部品に成形する、汎用性と効率性に優れた冷間成形プロセスです。 スタンピングダイス 曲げ、曲線、切り抜き、その他の形状を一定の精度で作成します。関連:金属プレス加工の基礎
スタンピングの仕組み
スタンピング製造プロセスには、設計、材料準備、スタンピング、仕上げ、品質管理という5つの主要なステップがあります。各段階は、製造効率を最適化し、コストを最小限に抑えるために非常に重要です。 プレス加工の欠陥、コスト管理などを行います。
スタンピング段階の詳細は以下をご覧ください。
設計と材料の準備
最初のステップは正しいものを選ぶことです スタンピング材料 そして、プレス加工設計の準備を行います。この段階は、プレス加工部品が機能面と美観面の両方の要件を満たすことを保証するために非常に重要です。
スタンピング操作
スタンピングは通常、金属板を所定の形状とサイズに切断する工程であるブランキングから始まる一連の工程から成ります。その後、成形、切断、ピアシング、トリミングなどの金属スタンピング工程が続きます。
二次操作
打ち抜き加工された部品は、バリ取り、研磨、コーティングなど、必要な二次加工が施されます。これらの工程により、機能性と表面品質が向上します。
板金プレス加工におけるプロセス制御とは何ですか?
品質保証された部品は、設計段階から最終工程に至るまでの工程管理の成果です。製造会社は顧客との緊密な連携を維持するだけでなく、品質管理技術を活用する必要があります。
いくつかの技術的なオプションは次のとおりです。
- 光学視覚システム
- カスタムゲージ
- ダイ内測定システム
- 統計的プロセス制御システム
金属打ち抜き加工の 4 つのタイプとは何ですか?
金属プレス加工には、プログレッシブプレス加工、トランスファープレス加工、深絞り加工、ファインブランキング加工の4つの主要な種類があります。Bodaは、必要な公差、生産量、部品の複雑さに応じて、どのタイプを使用するかを決定します。
以下の詳細な説明で示すように、プログレッシブ スタンピングは大量生産に適しており、トランスファー スタンピングは複雑な部品をサポートし、深絞りは円筒形の部品を製造し、精密ブランキングは厳しい公差に適しています。
これらの金属プレス加工技術について詳しく学んでみましょう。
プログレッシブスタンピング
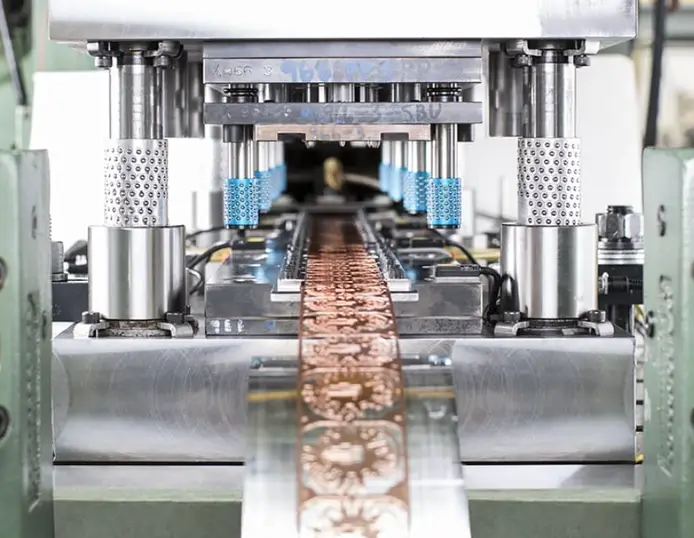
順送スタンピング
プログレッシブスタンピングでは、金属コイルがスタンピングプレスに連続的に供給され、打ち抜き、曲げ、成形の各工程が同時に行われます。
転写スタンプ
トランスファースタンピングの基本的な形態は、金属ブランクをあるスタンピングステーションから別のスタンピングステーションに搬送し、最終形状になるまで成形加工を行うものです。この技術は、比較的複雑で大型の部品を容易に製造できるため、好まれています。
深い描画
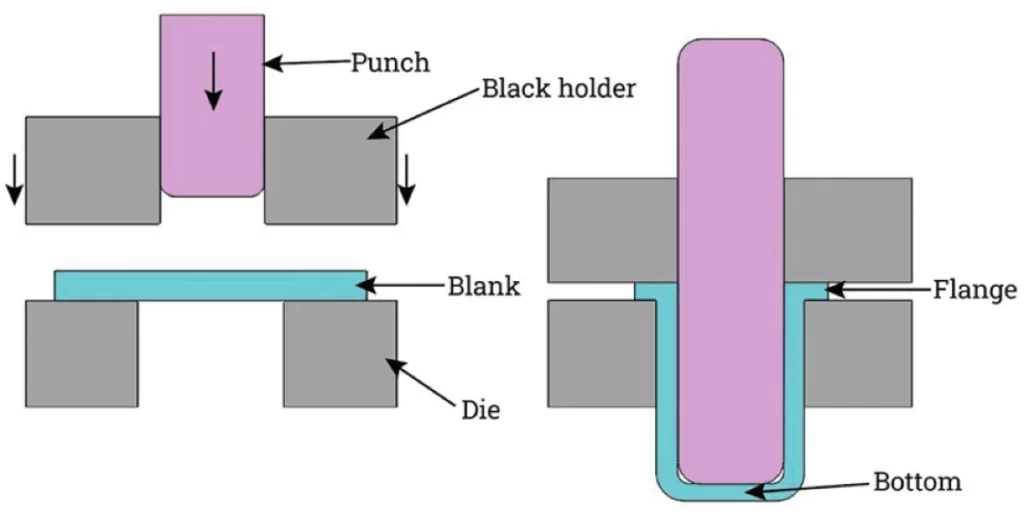
深い描画
深絞り加工とは、パンチを用いて板金を金型に押し込む加工方法です。板金は金型の形状に成形されます。部品が深絞り加工を受けたとみなされるためには、業界慣例として絞り比が2以上である必要があります。つまり、ブランク径とパンチ径の比が2を超えなければなりません。 (また、以下のガイドもご覧ください。) プレス加工と成形加工の比較)
ファインブランキング
ファインブランキングは、機械加工とプレス加工を組み合わせ、精密部品を製造します。ブランクホルダー、パンチ、カウンターパンチを巧みに組み合わせることで、材料の流れを制御します。
材料をファインブランキングプレスに置き、圧力をかけると、パンチが材料上に下降し、下から逆圧力がかかります。その結果、バリや欠けのないきれいな切断面が得られます。
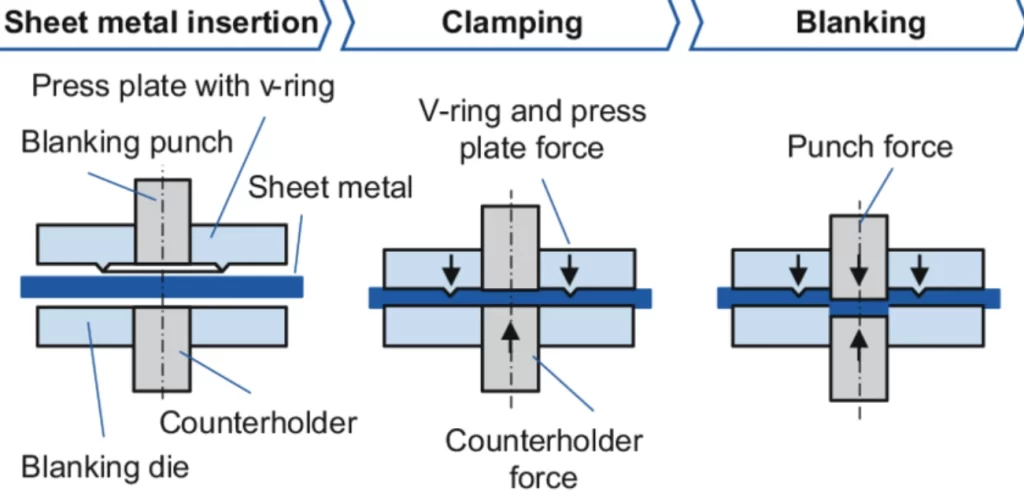
ファインブランキング
今すぐプロリアンをお試しください!
金属プレス加工の種類
金属プレス加工の主な工程は、打ち抜き、パンチング、曲げ、引き伸ばし、コイニングです。その他、刻印、フランジ加工、エンボス加工、溝入れ加工などがあります。
ブランク
ブランキングとは、せん断力を用いて、より大きな材料から板金材を切り出す加工方法です。つまり、切り出された部分が目的の部品となります。
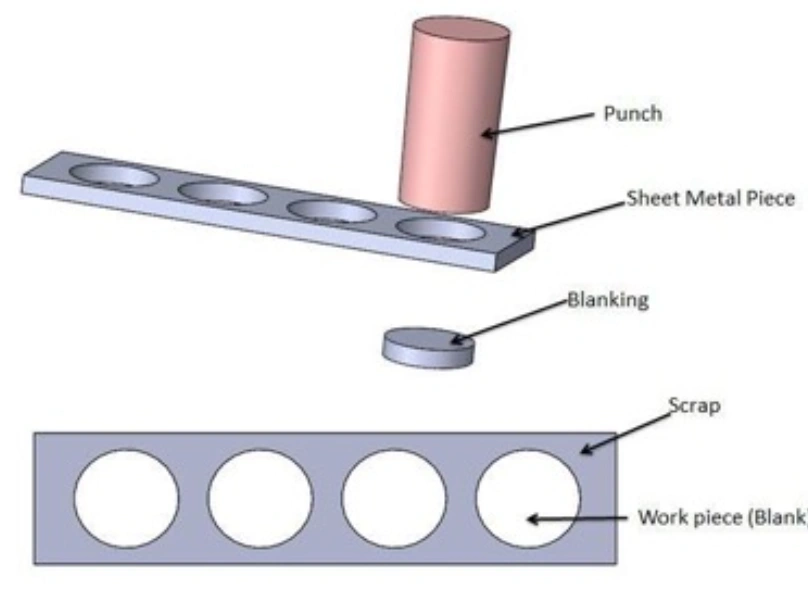
ブランク
打ち抜き
パンチングとは、パンチプレスを用いて特定の形状の板金を製造する工程です。この工程ではスラグと呼ばれる金属くずが発生し、多くの場合、スクラップ置き場に送られます。パンチングは、除去された部分が廃棄物であり、より大きな部分がワークピースであるという点で、ブランク加工とは異なります。
パンチングの詳細については、 パンチングとスタンピング 比較。
曲げ
金属プレス加工における曲げ加工は、板金をU字型、V字型、L字型、あるいはその他の任意の形状やプロファイルに成形する加工です。この加工は通常、単一の軸に沿って行われます。
ストレッチング
ストレッチングとは、金型を使用して板金に引張力を加えて凹型を作ることです。
コイニング
コイニングとは、板金を曲げる加工方法の一種で、ダイとパンチをワークピースに対して正確な角度で曲げます。通常は90度です。この金属成形結果を得るには、高い曲げ力が必要です。
刻印
刻印とは、金属板の特定の部分を凹ませたり隆起させたりして、所定のパターンを作成するプロセスです。
フランジング
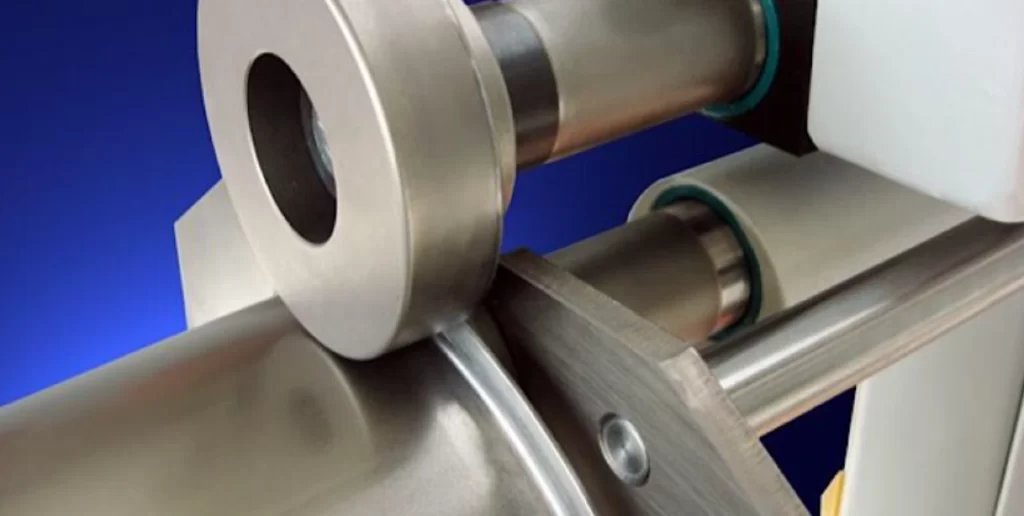
フランジング
フランジ加工では、特殊な装置または通常の金型とプレスを使用して、板金にフランジまたはフレアを作成します。
エンボス加工
エンボス加工とは、金属板を金型に押し付けることで、表面に凹凸をつけるスタンピング加工の一種です。金属板は金型の形状に倣います。
溝入れ
溝入れ加工とは、ダイまたはパンチを用いて板金に浅い溝を作る加工方法です。溝は機能的または装飾的な目的で使用されることがあります。
スタンピングプレスのカテゴリー
スタンピングプレスには、機械式プレス、油圧プレス、サーボプレスがあります。さらに、プレスはトン数とストローク長によって分類されます。最適なスタンピング結果を得るには、これらのプレスと適切な金型設計を組み合わせる必要があります。
機械プレス
これらのプレスは、フライホイールにスタンピングエネルギーを蓄え、リンク式、ダブルアクション式、偏心式、ギア式、シングルギア式、またはダブルギア式の駆動タイプを通じてそのエネルギーを放出します。
油圧プレス
このタイプのスタンピングプレスは、加圧された非圧縮性流体を介した静圧を利用してラムを駆動します。このタイプのスタンピングプレスは、軽量部品を製造でき、必要な金型が1つだけで済み、コスト効率が高く、強力なストロークを実現できるという利点があります。
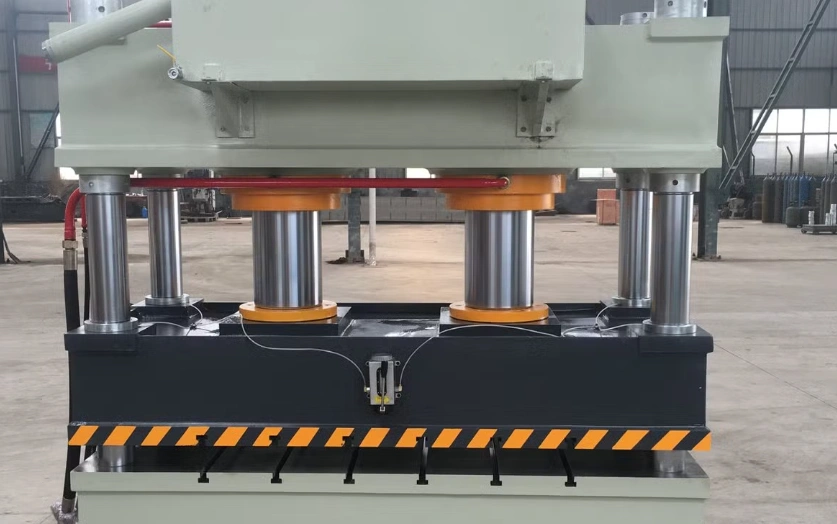
油圧プレス
サーボプレス
従来のプレス機のモーターとクラッチをサーボモーターに置き換えることで、比較的新しいカテゴリーであるサーボプレスが誕生しました。サーボプレスは、下降ストロークの停止時間を指定するなど、プログラミングによる効果を適用できる独自の機能を備えています。
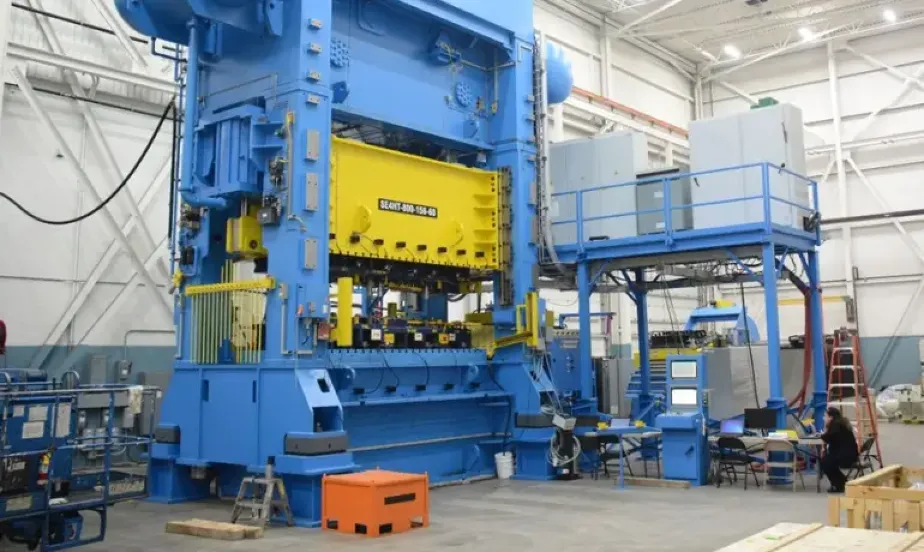
サーボプレス
今すぐプロリアンをお試しください!
金属プレス加工における一般的な材料
銅から真鍮、ステンレス鋼からアルミニウムまで、プレス加工可能な板金材料の種類は膨大です。メーカーが特定の板金材料を選択する際には、強度、耐食性、成形性、コスト効率など、様々な要素が考慮されます。
精密金属スタンピング材料の選択は、金型の摩耗率や後処理の要件など、プロセスに影響を及ぼします。
次のプロジェクトで検討すべき最も一般的な金属スタンピング材料のリストを以下に示します。
アルミニウム合金
アルミニウム合金は、軽量、熱伝導性、耐腐食性、強度に優れているため、広く好まれています。 アルミプレス加工 部品は腐食性環境や軽量コンポーネントに使用できます。
このスタンピング材料は、自動車部品、電子機器筐体、携帯電話などによく使用されています。
冷間圧延鋼
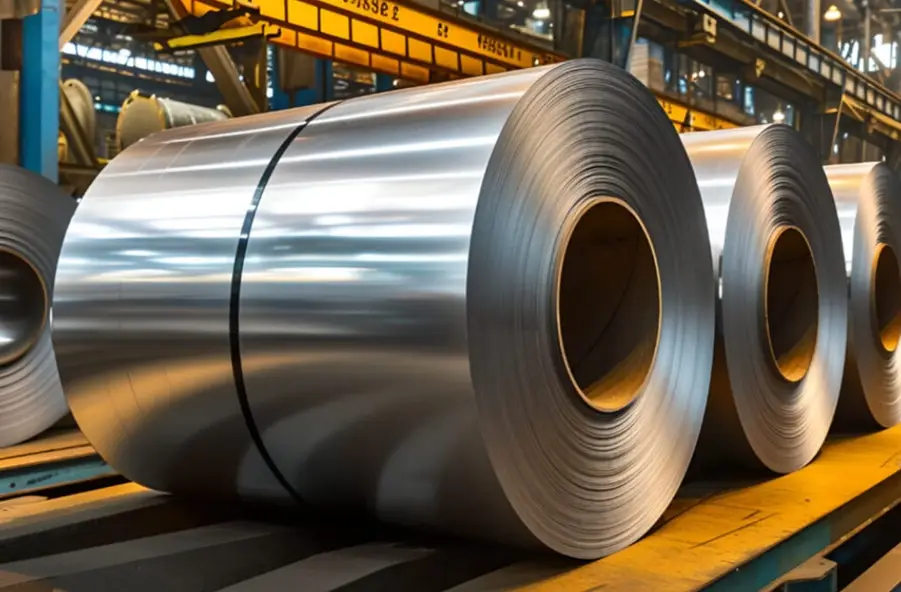
冷間圧延鋼
冷間圧延鋼は強度に優れているだけでなく、成形性も優れており、金属プレス加工にも使用できます。製造業者が材料の曲げ半径要件を遵守していれば、この鋼は金属プレス加工に最適な材料の一つであり、特に高強度と高品質な表面仕上げが求められる用途に最適です。
銅
銅とその合金は、プレス加工によって複雑で魅力的なデザインを簡単に生み出すことができます。銅部品の一般的な用途としては、ジュエリーやカスタムギフトなどがあります。
銅は繊細な素材ですが、 プロリーンテック 材料を優しく叩く、打ち抜く前に焼きなまし処理をする、清潔な設備を使用するなど、正しい取り扱い方を知っています。
リン青銅
リン青銅は機械加工性に優れ、強度と耐腐食性に優れています。銅と錫を主成分とするこの合金は、過酷な環境にも耐えうる強度と性能を備え、自動車や船舶用途に適しています。
ベリリウム銅
ベリリウム銅のプレス部品は高性能で耐久性に優れています。電子機器、自動車、航空宇宙、医療、防衛など、様々な用途で信頼を得て使用されています。
亜鉛めっき鋼
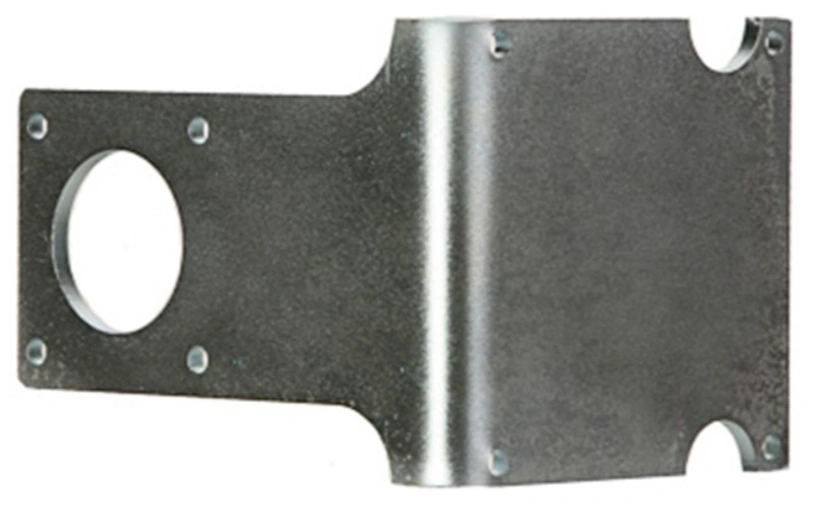
打ち抜き亜鉛メッキ鋼部品
亜鉛メッキ鋼の耐久性、耐腐食性、展性、コスト効率の良さは、多くの金属部品プレス加工会社がこの素材を使用する主な理由です。
ステンレス鋼
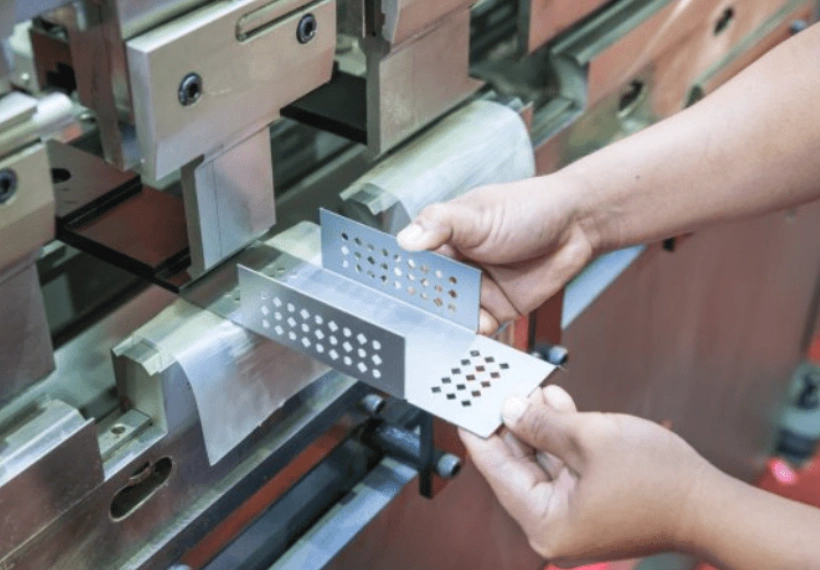
ステンレススタンピング
ステンレス鋼は、いくつかの種類のスタンプ部品に適した独特の特性を持っています。 ステンレススタンピング オーステナイト系、フェライト系、マルテンサイト系を中心に展開します。
オーステナイト系ステンレス鋼は深絞り加工やキッチン用品の部品に適しています。フェライト鋼は自動車の金属加工の世界で非常に人気があり、マルテンサイト鋼ははさみやナイフに適しています。
焼きなましは硬質金属の打ち抜き加工プロセスの一部であることに注意してください。
ニッケル合金
ニッケル合金は、その硬度、延性、耐熱性、耐腐食性により、多くの産業用途において非常に高い信頼性を誇る金属プレス部品です。実際、A286のような合金から作られたプレス部品は、ファスナー、スーパーチャージャー、ジェットエンジンなどにおいて優れた性能を発揮します。
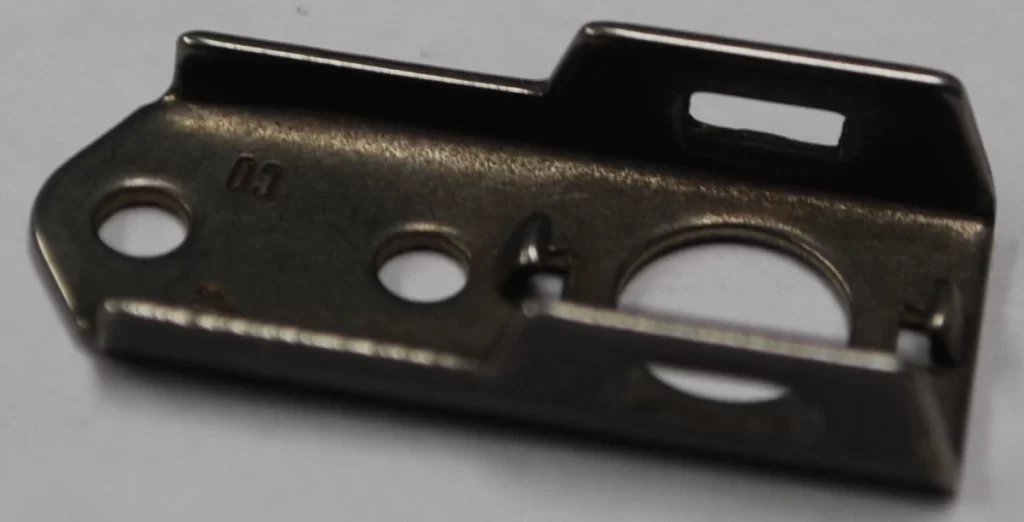
ニッケル合金部品
チタン合金
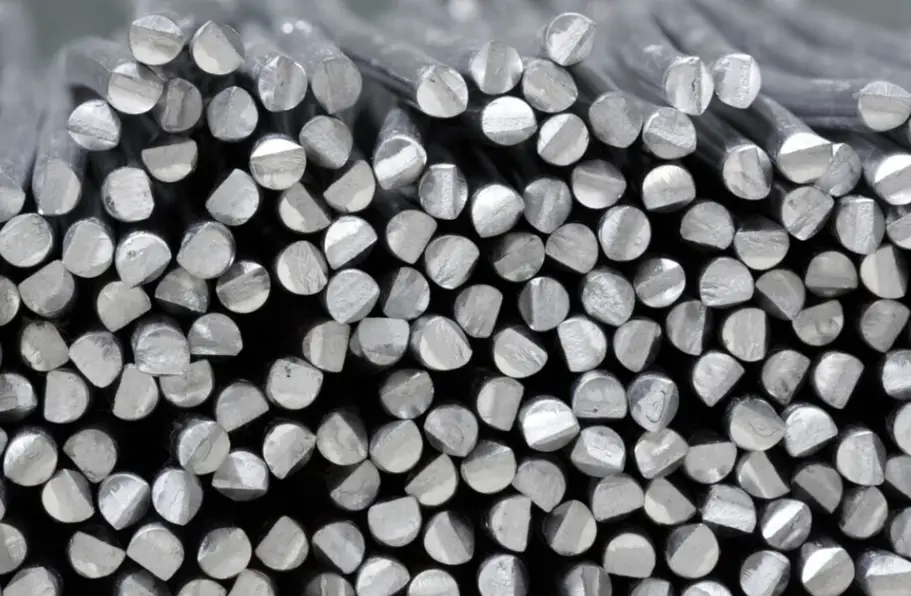
チタン合金
チタン合金は、比類のない耐酸化性、耐腐食性、および強度対重量比を備えているため、その打ち抜き部品は工業用バルブやゲージ、医療機器、エンジン部品に最適です。
さまざまな金属プレス加工の用途
刻印サービス 航空宇宙産業からエレクトロニクス産業まで、幅広い業界で広く利用されています。シャーシ部品、電子機器筐体、ブラケット、コネクタなど、その他多くの部品を、安定した品質と高い生産効率で製造するのに適しています。 あなたが探しているかどうかは関係ありません カスタム金属スタンピング 個数が多い場合でも、数十万個の同一部品を製造する場合でも、金属プレス加工には必ず最適なソリューションがあります。
アプリケーションの詳細については、こちらをご覧ください。
自動車
美観と機能性を兼ね備えたプレス部品は、様々な自動車部品の製造において人気があります。構造補強材、軽量部品、ブラケットなどは、業界で広く使用されているプレス部品です。
ディスプレイ・電子機器関連
精密金属スタンピング材料は、コネクタ、スイッチ、制御装置、リレーなどの部品を製造するためにエレクトロニクス分野で広く使用されています。
医療
医療業界では、精度と信頼性の高い部品が求められており、その多くはプレス加工によって製造されています。補聴器から外科用器具まで、医療分野では様々な金属プレス加工技術が活用されています。
構築
建設業界も金属プレス部品の大きな需要地です。人気のプレス部品には、ヒートシンク、トラス、ブラケット、シールド、ハウジングなどがあります。
金属製家具
家具用の金属打ち抜き加工も可能で、ベビースイング、バシネット、ベビーベッドなどの製品は、一般的にこの方法で製造されています。
HVAC
精密金属プレス部品は HVAC 業界で広く使用されており、取り付け部品、濾過システム、空気ダクト システム、熱交換器フィンなどのコンポーネントが最も人気があります。
防衛
ミリタリーグレードのプレス部品は、クリップ、ブラケット、コンタクト、クラッシュブッシングなど、多くの部品に不可欠です。これらの部品に一般的に使用される材料には、ベリリウム銅、銅、ステンレス鋼、亜鉛メッキ鋼、チタンなどがあります。
カスタム板金プレス加工のメリット
カスタムシートメタルスタンピングには、高い信頼性、耐久性、全体的な費用対効果の点でいくつかの利点があります。カスタムパーツにおける金属スタンピングの利点は次のとおりです。
- このプロセスにより、部品が必要な仕様を確実に満たすように優れた制御が可能になります。
- カスタム金属スタンピング金型は、単一の金型から数百から数千の部品を成形するのに適しています
- スタンピングは、最大約 1200 個の製品を生産できる迅速かつ効果的なプロセスです。わずか 1300 分で XNUMX ~ XNUMX 個の部品を製造できます。
- 金属プレス加工のコストは、他の従来の方法と比較して比較的低い。
- 金属スタンピングプロセスでは、部品のスタンピング中に無駄が発生しないため、大量のバッチでも経済的です。
- スタンピングは、複雑な形状や公差が厳しい部品の作成に役立ちます。
- 金属スタンピングプロセスでは、追加の処理を行わなくても、滑らかな表面仕上げの部品が製造されます。
スタンピングプロセスのコスト
一般的に、プレス加工は他の金属成形加工に比べてコストが低く抑えられます。これは、部品を個別に製造したり、最終製品のために組み立てたりする必要がないためです。プレス加工では、板金プレス加工は1回の工程で最終部品を成形し、その後トリミングなどの後処理を行います。
ただし、スタンピングの正確なコストは、板金材料、精度、生産量など、特定の設計の仕様によって異なります。以下は、コストに影響を与える一般的な要因です。
材質の種類:例:アルミニウムは真鍮や銅よりも安価です。
要求される精度:厳しい公差要件はプレス加工コストを増加させる。
生産量:大規模生産は、小規模生産に比べて(単位当たりの)コストが大幅に低くなります。
複雑性:複雑な金型設計と長い生産サイクルのため、複雑なプレス加工部品はコストが高くなります。
金属プレス加工の設計上の考慮事項
金属プレス加工の設計者は、材料特性、曲げ半径、部品許容差、溝/スロット、壁の厚さなどの重要な要素を考慮します。
材料特性
金属打ち抜き加工の設計に影響を与える材料特性には、密度、磁気特性、耐腐食性、強度、そしてもちろん成形性があります。 切手代 材料を選ぶ際にも、これは重要な考慮事項です。真鍮、銅、アルミニウムなどの延性のある金属は、プレス加工が容易で、製造コストの削減に役立つため、一般的に使用されています。
曲げ半径
曲げ半径を適切に管理しなければ、高品質のプレス部品は得られません。曲げ半径が小さすぎると、割れやひずみ硬化のリスクが生じます。材料ごとに推奨される最小内側曲げ半径があります。
例えば、
- アルミニウム合金 – 厚さ x 1
- 低炭素鋼 – 厚さ x 0.5
- ステンレス鋼 – 厚さ x 1
許容差の要件
スタンプ加工の精度は重要です。穴の配置を設計する一般的な方法は、基準点から測定することです。
推奨許容範囲は次のとおりです。
基準点から最大150mmまで – ±0.5mm
基準点から150mm~300mm – ±0.8mm
溝/スロット
位置精度の観点から、長いスロットよりも幅の広いスロットが推奨されます。スロットの長さは幅の3倍を超えないようにしてください。
壁の厚さ
金属スタンプの均一性を保つ秘訣は一つあります。それは、均一な肉厚です。逆に、肉厚のばらつきはひび割れなどの欠陥の原因となります。 カスタム金属スタンピング 専門家は主な材料に関するベストプラクティスに従います。
たとえば、低炭素鋼の理想的な壁厚許容差は ±0.1 mm です。
金属プレス加工におけるその他の設計上の考慮事項は、ツール、後処理、パーティング ライン、ドラフト角度、ブリッジングなどです。
お問い合わせ これらすべてについて学び、最適な金属打ち抜き加工の結果を達成する方法を学びます。
結論
スタンピング部品の検索は困難でイライラするものであってはなりません。
Boda は、板金スタンピングやその他の CNC 機械加工プロセスの国内および国際標準を一貫して満たしていることで広く評価されています。
利用可能なさまざまなスタンプデザインの詳細については、当社のサイトにアクセスしてお問い合わせください。 見積もりを取得 いつでも。