
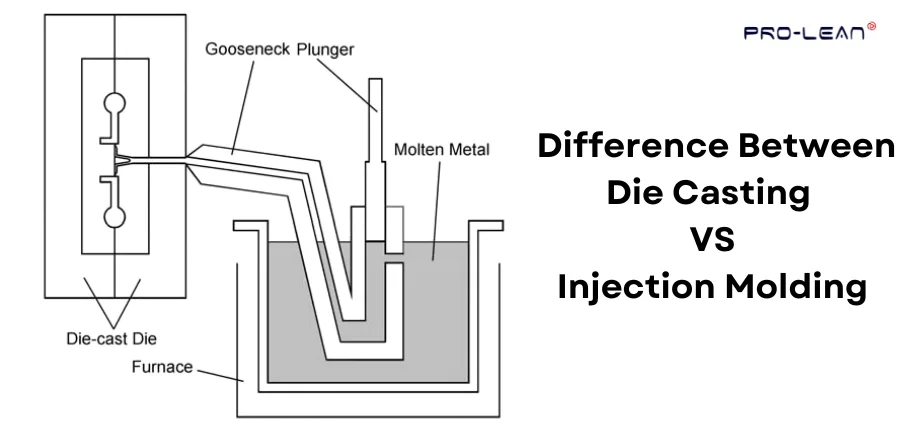
ダイカストは高圧の金型を使用し、大量生産を目的としています。どちらのプロセスも金型を使用して材料を成形しますが、多くの違いがあります。
ダイカストと射出成形の違いは、価格、時間、専門知識、材料に反映されています。このガイドでは、ダイカストの基本、射出成形と鋳造の違い、適切な製造プロセスを見つけるためのヒントについて説明します。
ダイカストとは何ですか?
ダイカストとは、金型と溶融金属を使用して部品を製造するプロセスです。溶融金属はダイと呼ばれる鋳型に流し込まれ、圧力を受けて凝固し、金型の形状を形成します。
ダイカスト 複雑な金属形状の大量生産や、金属部品にすぐに使える表面が必要な場合に使用されます。金型を使用したダイカストでは、滑らかな表面が生成されます。
ダイカストは加熱と炉に依存しており、エネルギーを消費することに注意してください。ダイカストは通常、660°C のアルミニウムや、柔らかく流れやすい亜鉛合金など、中程度の融点を持つ金属に使用されます。
ダイカスト工程のステップバイステップ
すべてのダイカスト部品は同じ基本的なプロセスを使用して製造されます。
金型の設計
ダイカストを開始し、金型構成を選択する前に、部品の形状を定義し、金型を設計する必要があります。適切なCADツールを使用すると、パーティングライン、コア、および工具のアクセス性を確認するのに役立ちます。
金型は、耐高温性があるため、H11、H13 などの硬化工具鋼や高性能合金鋼で作られています。硬化工具鋼は射出圧力に対しても強度が高く、座屈 (負荷がかかったときの変形) を防止します。
金型の準備
金型の準備には簡単な潤滑ステップがあります。DIE SLICK、鉱油、または材料に合わせた合成油などの潤滑剤を金型キャビティにスプレーすると、金型の離型と部品の排出が容易になります。
溶融金属
ダイカストは、その特性上、特定の材料と合金に依存します。鋳造には、粘度、融点、高強度が重要です。ダイカスト材料には次のものがあります。
- 亜鉛、
- 真鍮、
- ブロンズ、
- アルミニウム、
- 銅および鉛と錫の合金
注射
金型に材料を注入する工程は射出成形工程と似ていますが、この段階ではいくつかの違いがあります。
ホットチャンバー: このタイプの金属移動では、ピストンが溶融金属を炉から取り出し、それを金型に注入します。
亜鉛などの金属は鋼鉄との反応性が低く、鋼鉄部品を侵食しないため、高温チャンバーが使用されます。
コールドチャンバー: この場合、移送はまず溶融金属をショットチャンバーに装填し、そこでピストンが溶融金属を金型に押し込むことに依存します。
コールドチャンバーは射出チャンバーをより低温に保ち、高融点のアルミニウムなどの反応性金属をホットチャンバーから分離します。高融点の他の金属も金型を摩耗させる可能性があります。
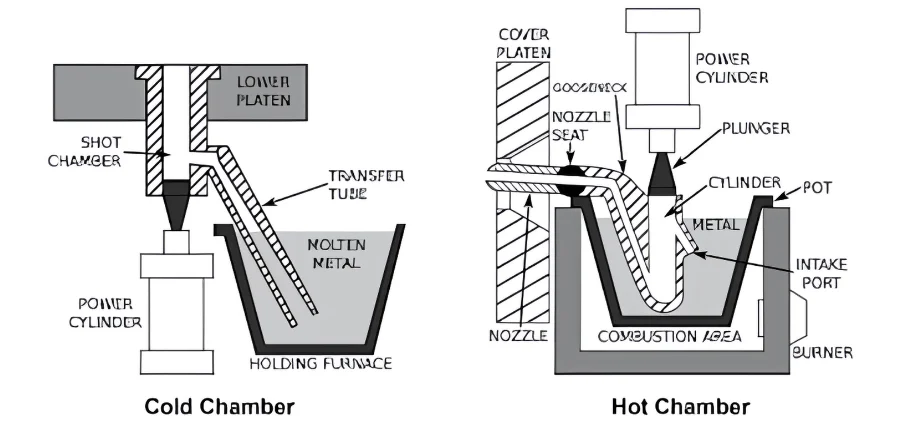
タイトル: ダイカストにおけるホットチャンバーとコールドチャンバー
凝固
ダイカストされた金属は標準速度で冷却できますが、最適な製造方法では、金型を急速に冷却し、固まった部品を取り出すために水を噴霧する必要があります。
排出
金型が冷却されたら、型締め圧力を解放し、金型を開いて部品を取り出すことができます。
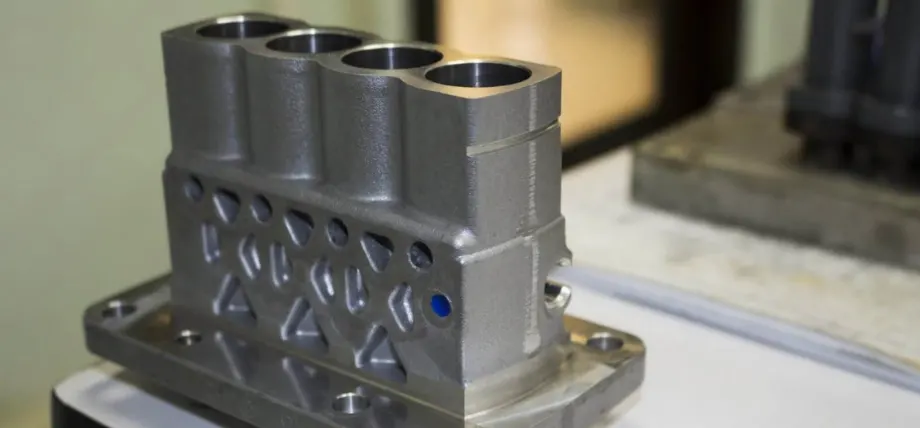
タイトル: アルミダイカスト部品
アルミニウムダイカスト ダイカストの最も人気のあるタイプの 1 つです。
今すぐプロリアンをお試しください!
ダイカストの利点
ダイカストは、適切な合金と部品形状であれば、多くの利点をもたらします。これらの利点を、特定の部品の要件と比較検討してください。
- 表面仕上げ: 高圧でダイカストされた部品は滑らかな表面仕上げになっています。
- 大量生産効率: ホットチャンバーを使用すると、サイクル時間は 15 秒まで短縮され、XNUMX 日あたり数千個の部品を生産できます。
- 耐久性: 水で冷却すると粒子構造が変化し、部品の耐久性と強度が向上します。
- 廃棄物の削減とリサイクル性: 廃棄された材料は、次の生産工程で再溶解またはリサイクルできます。出典: ホットチャンバーダイカスト研究
- 一貫した生産:固定金型が生産プロセスと許容範囲を制御します
- ショット: 鋳造用金型は、必ずしも 1 つの部品を製造する必要はありません。金型は複数のダイ キャビティを含むように設計することができ、ダイ キャビティから生成される各部品はショットと呼ばれます。これにより、ダイ カスト プロセスの効率が向上します。
ダイカストの欠点
- 高いツールコスト: 鋳造金型は正確な加工公差で機械加工する必要があり、これには数千ドルのコストがかかる可能性があります。さらに、炉、ピストン、運用コストが初期投資に加算される可能性があります。
- 大量生産の場合のみコスト効率が良い: ダイカストマシンは、10,000 個以上の部品を生産する場合にのみコスト効率が良いです。少量生産の場合は、CNC 加工を代替手段として使用できます。
- 限られた材料に制限される: ダイカストは、低~中程度の融点 (最大 1000°C) の材料に大きく依存します。このため、ダイカストの材料は一般にアルミニウム、亜鉛、マグネシウム、または銅の合金に制限されます。
ステンレス鋼のような高融点金属は工具鋼の金型を損傷する可能性があるため、これらの材料の鋳造には通常、砂型鋳造が使用されます。
- 部品の多孔性: 高圧の使用、不十分な通気、または溶融金属内に閉じ込められたガスにより、部品が凝固して多孔性が生じる可能性があります。多孔性により、鋳造部品の構造的完全性と強度が弱まる可能性があります。
- 金型の損傷: ダイカスト中の金型の加熱と冷却により、ひび割れ、熱疲労、侵食などの永久的な損傷が発生する可能性があります。
- リードタイム: ダイカストの最大の欠点の 1 つは、リードタイムが長いことです。設計からツールの作成、部品の製造まで、数週間かかる場合があります。
射出成形とは何ですか?
射出成形 射出成形は、インジェクター ノズルを使用して溶融材料を金型に押し込む大量生産技術です。通常、射出成形では熱硬化性プラスチックまたはポリマーが使用されます。
射出成形とダイカストの主な違いは材料です。プラスチック射出成形では、プラスチックの粒子をバレル内で溶かし、高圧で金型に押し込みます。
射出成形のステップバイステップ
金型製造
プラスチック射出成形には 2 つの部分からなる金型が必要です。プラスチック射出成形には 2 つの側面があります。
キャビティ (A) 側: キャビティ側にはバレルとショット注入口があります。金型ツールはダイカストよりも複雑です。冷却チャネル、クランプ プレート、スプルース、キャビティが必要です。
コア (B) 側: コア側は出入りし、エジェクタ ピン、ガイド ピン、クランプ スロット、エジェクタ プレートを保持します。
溶解材料
プラスチック射出成形プロセスでは、熱可塑性ペレットをホッパーから加熱されたバレルに投入します。ここでプラスチックは溶融し、均一な粘稠度を維持します。
金属射出成形では、金属や合金がバインダーとともにバレル内で粉末として使用され、金型に注入されます。
加工温度は、プラスチックのグレードやMIMバインダーシステムによって異なります。MIM成形では、熱によってバインダーベースの原料が流動化し、金属は粉末状のまま残ります。成形工程では、溶融金属が大量に射出されることはありません。
ショットデリバリー
射出成形では、バレル内でプラスチックペレットを混合するのと同じ回転スクリューを使用して、プラスチックが金型に注入されます。射出成形プラスチック部品を製造するには、スクリューの回転が停止し、ノズルに向かって前方にスライドして、材料を金型のキャビティ内に押し出します。
使用される材料が金型内で冷え始める間、スクリューは圧力をかけ続け、材料が逆流するのを防ぎ、収縮を補正します。
凝固
射出成形機には、機械に組み込まれた水冷チャネルが使用されます。水は材料をより速く冷却し、生産速度を向上させます。金型温度を使用材料の融点未満に保つことが重要です。
ポスト処理
射出成形では、パーティング ラインに沿ってバリや欠陥が生じる場合があります。缶やガロンなどの大型部品のほとんどは、余分なプラスチックの突起やバリをトリミングする必要があります。
射出成形の利点
製造業者が他のプラスチック成形方法よりも射出成形を好む理由はたくさんあります。
再現性
プラスチックは型の材料よりもはるかに柔らかいため、成形が容易で、ばらつきがほとんどない一貫した結果が得られます。
生産速度
プラスチックの場合、射出成形サイクル時間は、材料の冷却速度と部品の重量に応じて 10 ~ 30 秒の範囲です。金属の場合、粉末粒子と材料のサイズに応じて、冷却速度は大幅に高くなります。一部の銅材料では、80 秒から 500 秒の範囲になります。
材料の選択
射出成形では、材料の選択肢がはるかに多くなります。熱可塑性プラスチック、熱硬化性プラスチック、エラストマー、ガラス、金属を使用できます。
低廃棄物
射出成形では、他の製造プロセスのように材料を無駄にしません。実際、バリ、余分なプラスチック、漏れた材料は再加熱して再利用できます。
Cost Effective
当初、射出成形は工具や金型のコストがかかるため、高価になる可能性があります。しかし、これは生産率の高さによってすぐに相殺され、繰り返し生産を分割すると部品のコストが数千個以上になります。
薄い壁を作る
設計面では、精度と正確さが求められる多くの機能を射出成形で簡単に製造できます。プラスチック製品の薄肉化は、機械加工により熱が発生し、エッジが歪む可能性があるため、製造が困難です。
射出成形では材料が壁の空洞に流れ込んで固まるため、薄肉プラスチック部品を簡単に製造できます。
複雑な内部機能
射出成形は、ねじやヒンジを 1 つのプロセスで製造できるため、人気の製造プロセスになっています。コアを配置するだけで、多くの内部機能も製造できます。
オーバーモールド機能
射出成形によりプラスチックにオーバーモールドすることが可能です。ダイカストに比べ、部品に2つまたは3つの質感を与える利点があります。
たとえば、部品のベースがプラスチック製で、ゴム製またはシリコン製のグリップがオーバーモールドされている場合があります。
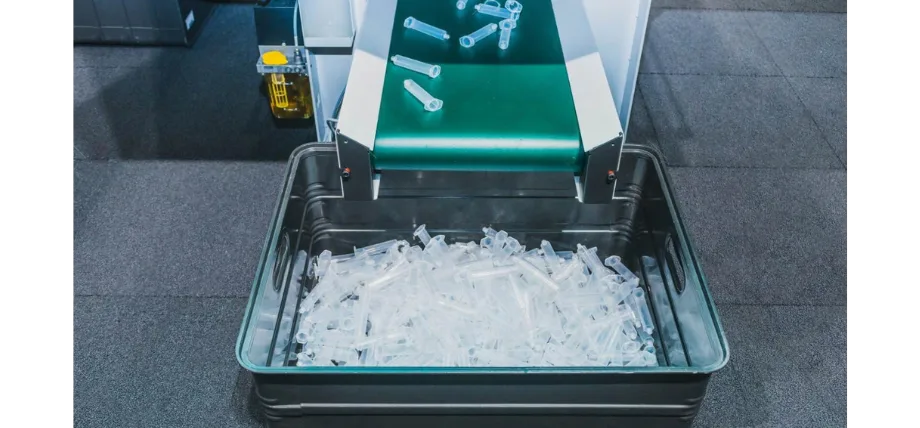
タイトル: 大量射出成形部品の生産
射出成形のデメリット
成形の初期費用
ダイカストと同様に、射出成形金型のツールコストも高くなります。慎重な設計と EDM などの精密な金属加工技術が必要です。
リードタイム
最初の金型設計から最初の部品製造までには、かなりの設計反復とテストが必要です。土壇場での変更には金型を最初から機械加工する必要があり、試作プロセスは時間がかかります。
設計の柔軟性がない
射出成形では設計変更の柔軟性がありません。設計が決定され、金型が製造されると、すべての部品は設計されたキャビティの許容範囲と形状に準拠する必要があります。
ドラフト角度とエジェクタピン
射出成形金型の設計では、部品の取り外しを容易にするために、キャビティにドラフト角度を組み込む必要があります。ドラフト角度とエジェクタ ピンの配置によっては、部品の設計と方向の変更が必要になる場合があります。
気孔
多孔性とは、射出成形後に部品の内部に閉じ込められる小さな気泡を指します。これは、金型内に閉じ込められたガスや空気を放出するための適切な通気口がない場合に発生することがあります。
ダイカストと射出成形の主な違い
|
ダイカスト |
射出成形 |
|
|
材料 |
融点が1000℃未満の金属 |
熱可塑性プラスチックおよび選択金属に最適 |
|
融点範囲 |
400℃~1000℃(銅) |
プラスチックの場合は300°Cまで |
|
典型的なプロセス |
ホットチャンバー |
インジェクションモールド |
|
圧力 |
最大130MPa以上の射出圧力 |
より高い(>140 MPa) |
|
冷却時間(サイクル実行の影響) |
速い(平均30秒)から500秒 |
ほとんどの部分が速い |
|
公差 |
高い(約+/- 0.05 mm) |
より厳しい許容誤差(最大0.01 mm) |
|
ツーリングコスト |
ハイ |
ハイ |
出典: 工具費, 射出圧力
今すぐプロリアンをお試しください!
金属射出成形 VS ダイカスト
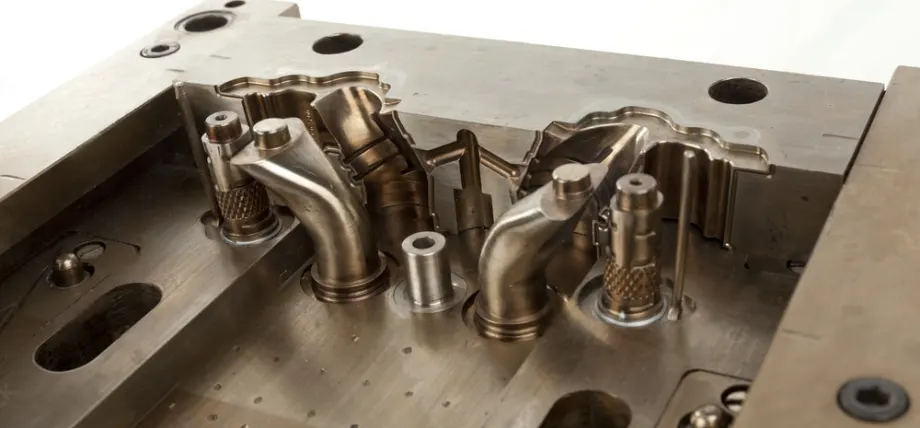
タイトル: 金属射出成形金型
金属射出成形 (MIM) はプラスチック射出成形に似ていますが、材料とプロセスにいくつかの違いがあります。MIM はダイカストとはまったく異なります。このダイカストと金属射出成形の詳細な比較では、重要な違いがわかります。
このルートの図面ごとのレビューについては、こちらをご覧ください。 MIM製造サービス.
プロセス
MIM(金属射出成形)は、微細な金属粉末とバインダーを混合して原料を作ることから始まります。原料はバインダー系に適した温度まで加熱され、金型に射出されます。冷却後、成形された未焼成部品には金属粉末とバインダーの両方が含まれています。
脱脂工程では、その後の焼結に必要な形状を維持しながら、結合剤の大部分を除去します。
- 原料の種類に応じて、溶剤脱脂、触媒脱脂、または熱脱脂が用いられる場合がある。
残ったバインダーは次の熱サイクル中に除去され、焼結によって部品が収縮するにつれて粉末が固化される。最終的な形状に仕上げるためには、二次加工が必要となる場合がある。
ダイカストは、一回限りの製造技術です。液体金属を金型に流し込み、冷却して金型の形状にします。より速く、操作が簡単で、はるかに単純です。
これがダイカストと金属射出成形の主な違いです。
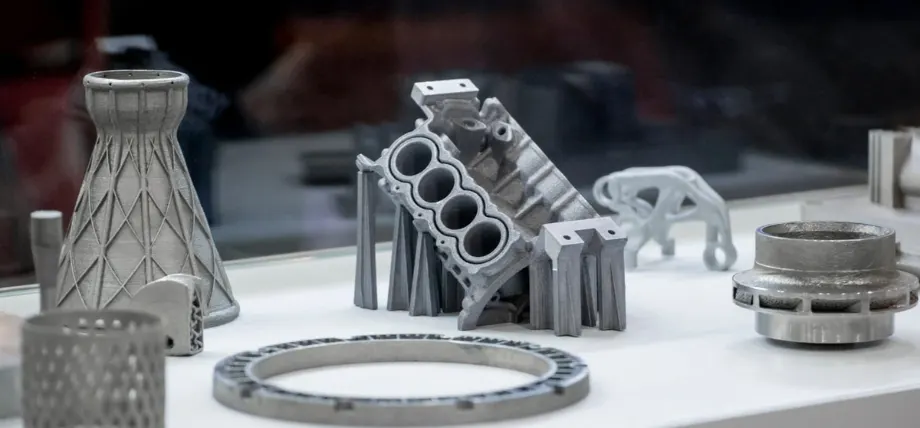
タイトル: 金属焼結部品
材料
ダイカストでは主に非鉄金属が使用されます。非鉄金属は融点が低いため、金型がすぐに摩耗しません。一般的なダイカスト金属には、アルミニウム、亜鉛、マグネシウム、銅などがあります。
MIM(金属射出成形)では、複数の金属粉末合金ファミリーを使用できます。記載されているすべての合金が入手可能であると想定するのではなく、原料の入手可能性、最終的な材料特性、およびプロセスの認定について、供給業者に確認してください。
第3章:濃度
最終的なMIM密度は、合金、原料、形状、および検証済みの焼結プロセスによって異なります。用途に応じて、密度を規定し、検証する必要があります。
強度は、合金の種類、密度、熱処理、試験条件によって異なります。合金やプロセス間で単一の強度値をそのまま適用するのではなく、必要な最終状態における材料データを比較してください。
ツーリングコスト
金型費用と納品部品費用は、金型の複雑さ、生産数量、材料、焼結工程、二次加工などによって異なります。MIM金型が常に安価であると決めつけるのではなく、同じ部品の製造工程全体を比較検討してください。
ダイカストと射出成形のサービスをいつ選択すべきですか?
ダイカストと射出成形のどちらを選択するかは、使用する材料と部品の最終的な用途によって大きく異なります。
ほとんどのプラスチックの場合、射出成形が標準的な選択肢です。これら 2 つの製造方法を比較する場合、参照される材料は主に金属です。
- ダイカストを使用すると、大きな荷重やストレスに耐える非鉄金属部品を製造できます。
- アプリケーションが熱伝導性や電気伝導性などの特性に依存する場合、銅などの非鉄金属は伝導性が高いため、ダイカストを使用できます。
- 大量生産と短納期を実現
- 表面仕上げは、合金の種類、工具、および加工方法によって異なります。いずれの方法においても、指定された外観または機能要件を満たすために、二次仕上げが必要となる場合があります。
- 直径や断面が大きい部品の場合
- 製造業において収縮が懸念される場合
ダイカストと射出成形の用途
ダイカストサービス 産業機械から自動車まで、さまざまな業界の部品の製造をお手伝いします。
ダイカストの用途
- 放熱を必要とするアルミニウムエンジンブロック
- ロック本体などの亜鉛部品
- 大容量ヒートシンク
- 自動車トランスミッション部品
射出成形の用途
- 車両のABS部品
- 車のダッシュボード
- ペットボトルとプラスチック容器
ダイカストVS金属射出成形アプリケーション
- 銅コネクタおよび電子機器の金属射出成形
- 金属製手術器具
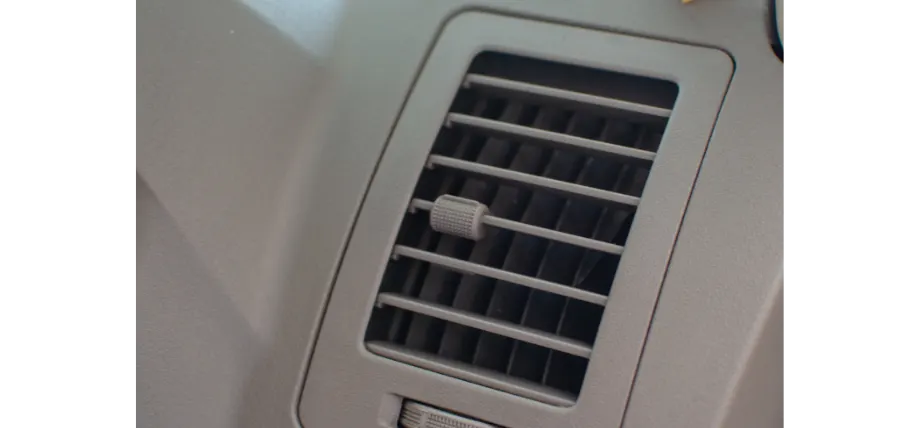
タイトル: ABSプラスチック製車用通気口
結論
沢山あります 射出成形タイプ 材料の選択に応じて分類されます。金属射出成形はダイカストに最も近いものを生み出しますが、それぞれに長所と短所があります。
この詳細な比較で概説されている概念を使用して、さまざまなプロセスの間で決定し、ダイカストを発見することができます。 について詳しく見る こちらをクリックしてください。
精度 射出成形サービス Boda TECHで
射出成形プロジェクトを始めることに興味がありますか? プロリアンテック当社は、金型設計と大量射出成形部品生産のためのソリューションを提供しています。
なぜ私たちと一緒に働くのか?–
DFM機能
精密加工
大量生産
デザインコンサルティング
FAQ
ダイカストと射出成形の違いは何ですか?
ダイカストは、アルミニウム、亜鉛、マグネシウム、真鍮などの非鉄金属部品の製造に特化しています。射出成形は、主に ABS などの熱可塑性プラスチックに使用されます。
射出成形はダイカストよりも安価ですか?
ダイカストには、金型コスト、炉コスト、およびプロセスに関連する後処理コストがかかります。そのため、ダイカストは、1 回のショットで完成品を製造できる射出成形よりも高価になります。
大量の金属部品を製造する場合、どのプロセスの方が安価ですか?
10,000 個以上の部品を大量生産する場合、ダイカストは金属部品を製造するより安価な方法です。
ダイカストのような金属にも射出成形は使えますか?
金属射出成形は金属部品の製造に使用できます。金属の適用範囲が広く、チタンは 1725°C で溶けるためダイカストでは難しいチタン部品の製造も可能です。
ダイカストと MIM の表面仕上げはどのように異なりますか?
特定の合金と形状に対して、達成可能な表面仕上げと必要な仕上げ工程を比較してください。部品ごとの詳細な検討なしには、どちらのプロセスも要求される仕上げを保証するものではありません。
より柔軟な設計をサポートするプロセスはどれですか?
射出成形により、より複雑な機能を備えた薄い壁を設計でき、より幅広い材料を利用できるようになります。
MIM とダイカストにはサイズ制限がありますか?
MIM では通常、寸法が 50 ~ 100 mm、重量が 250 g 未満の部品が製造されます。ダイカストでは、より大きな部品を製造できます。
ダイカストは射出成形よりも耐久性がありますか?
指定された合金、最終材料状態、および試験方法を用いて強度を比較してください。工具寿命は、工具の設計、材料、メンテナンス、および運転条件にも左右されます。