
ステンレス鋼旋削
ステンレス鋼は、その強度、靭性、耐衝撃性、耐腐食性から、広く用いられている工業材料です。しかし、原材料のステンレス鋼を機能的な製品に加工するには、機械加工、製造、その他の工程が必要です。
さまざまな ステンレス鋼加工 旋削加工は、シャフト、ロッド、ピン、ブッシング、テーパーコーンなどの円筒形部品の加工に用いられることで知られています。
旋削加工時の挙動が異なるステンレス鋼合金は数多く存在するため、欠陥のない部品を確保するには、被削性、工具との適合性、その他の要因を考慮することが重要です。
この記事では、ステンレス鋼の種類、その利点、加工上の潜在的な課題など、ステンレス鋼旋削加工のさまざまな側面について解説します。
ステンレス鋼旋削加工とは?
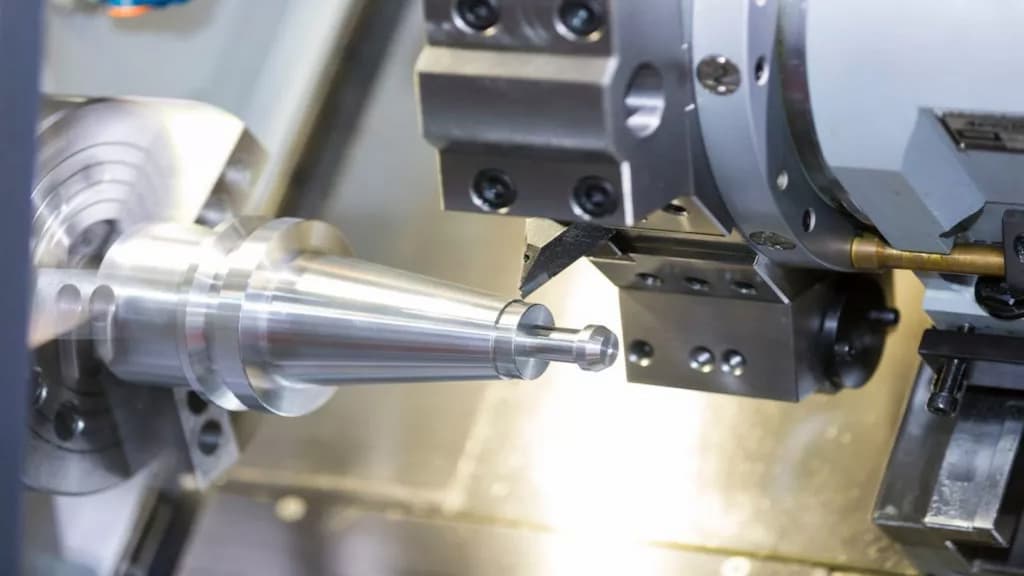
テーパー旋削
旋削加工は、軸対称形状(円筒形、円錐形、球形など)や表面形状を作成するために使用されるCNC加工の一種です。焼入れ工具鋼を含む、あらゆるステンレス鋼に対応可能です。
製造業者は旋削加工にCNC旋盤またはターニングセンターを使用します。これらの機械は、高速加工、高い精度、優れた仕上がり、そして複数ロットにわたる高い再現性を実現します。したがって、旋削加工はあらゆる生産量において技術的にも経済的にも実現可能です。
旋削加工では、主軸台スピンドルに取り付けられたステンレス鋼のワークピースが高速回転し、ツールポストに取り付けられた工具が移動します。 縦方向または横方向 加工物を成形するための方向。
一般的なステンレス鋼旋削加工部品には、トランスミッションシャフト、油圧シリンダー、燃料ポンプ部品、スタッドボルト、ブッシュなどがある。
ステンレス鋼は旋盤加工が難しいですか?
確かに、ステンレス鋼は他の多くのCNC加工材料に比べて旋削加工が難しい。しかし、インコネルやチタン合金ほど難しくはない。ステンレス鋼をCNC加工することで、様々な高性能部品を製造できる。
したがって、正確な被削性(または旋削加工の難易度)は、ステンレス鋼の種類によって異なります。例えば、SS 303と304は、PH 17-4ステンレス鋼よりも加工しやすいです。
今すぐプロリアンをお試しください!
ステンレス鋼旋削加工の工程
ステンレス鋼の旋削加工は一連の工程から成り、それらを慎重に実行する必要があります。まず、加工対象部品の設計図を作成し、その後、プログラミング、セットアップ、旋削加工、後処理へと続きます。
各ステップを簡単に見ていきましょう。
- 工学的設計: 旋削加工を希望するステンレス鋼部品の詳細な設計図を作成してください。形状、向き、寸法、公差、その他の変数を明確に記述してください。
- 材料の選択: 用途要件に基づいて、適切な加工グレードのステンレス鋼を選択してください。
- CAMプログラミング: 作成した設計に基づいて、適切なCAMソフトウェアを使用してCNCプログラムを作成してください。
- マシンのセットアップ: 加工材料を固定し、工具を機械にセットします。突き出しが最小限のホルダーを使用することをお勧めします。
- 旋削加工: 機械を稼働させ、旋削作業全体を監視してください。
- 後処理: 必要に応じて、研磨、ビーズブラスト、ポリッシング、コーティング、その他の作業を実施する。
CNC旋削加工で使用されるステンレス鋼の種類は何ですか?
オーステナイト系、マルテンサイト系、フェライト系、析出硬化系、および二相系は、5つの主要な組織です。 ステンレス鋼の種類 CNC旋盤加工に使用されます。グレード別に見ると、303、304、316、416、430、PH 17-4がよく使われています。
オーステナイト系ステンレス鋼
オーステナイト系ステンレス鋼
オーステナイト系ステンレス鋼は非磁性であり、主要な合金元素としてクロム、ニッケル、マンガンを含み、炭素はごく少量しか含まれていない。
その名称は、優れた延性と高い靭性を備えた、オーステナイトと呼ばれる面心立方格子(FCC)結晶構造に由来する。
AISI 200および300グレードはすべてオーステナイト系ステンレス鋼に分類されますが、機械加工では主に303および316グレードがよく使用されます。
303ステンレス鋼の加工
他のステンレス鋼と比較して、加工性に優れています。実際、303はあらゆる旋削加工において最も加工しやすいステンレス鋼と考えられています。
316ステンレス鋼の加工
316鋼には約2~3%のモリブデンが添加されており、これにより耐食性が向上しています。しかし、同時に靭性と加工硬化率も高まるため、303ステンレス鋼に比べて旋削加工が難しくなります。
マルテンサイト系ステンレス鋼
マルテンサイト系ステンレス鋼には、炭素含有量の低いものと高いものがあり、SS 416のような機械加工グレードには、加工性を向上させるためにリンと硫黄が含まれています。マルテンサイト系はオーステナイト系よりも強度が高いものの、耐食性は劣ります。
フェライト系ステンレス鋼
フェライト系ステンレス鋼
フェライト系ステンレス鋼は、組成中のクロム含有量が高く、炭素含有量が低いという特徴を持つ。そのため、熱処理による硬化はできないが、焼きなましは可能であり、コスト効率にも優れている。
ステンレス鋼430は、機械加工において最も一般的に使用されるフェライト系ステンレス鋼です。マルテンサイト系ステンレス鋼よりも高いものの、オーステナイト系ステンレス鋼よりは一般的に低い、中程度の耐食性を備えています。
PHステンレス鋼
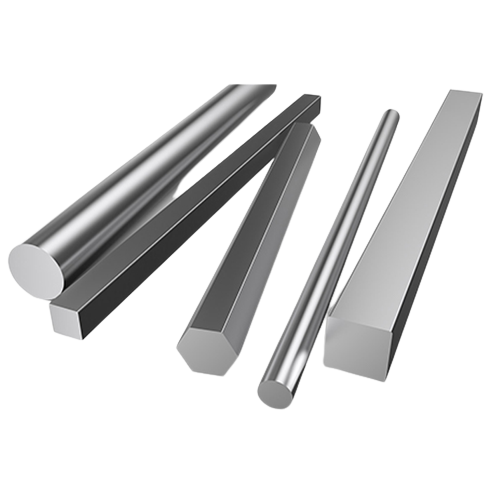
17-4 PH SS
析出硬化型(PH)ステンレス鋼は、銅やニオブなどの合金元素を添加し、時効硬化と呼ばれる特殊な熱処理プロセスを施すことで、高い強度と硬度を実現していることで知られています。
17-4ステンレス鋼は、機械加工において最も一般的な硬化ステンレス鋼合金です。AlTiNおよびAlCrNコーティングされた工具との相性が良く、優れた被削性を発揮します。
二相ステンレス鋼
二相ステンレス鋼は、フェライト相とオーステナイト相という2つの微細構造相を、通常はほぼ等量ずつ含んでいます。そのため、メーカーは2205や2507といった二相ステンレス鋼を用いることで、2種類の鋼の特性をうまく活用することができます。
二相ステンレス鋼の旋削加工の一般的な用途としては、化学処理用配管、ポンプ部品、バルブ、継手などが挙げられる。
ステンレス鋼の利点
ステンレス鋼は、強度、耐食性、耐衝撃性、熱安定性、衛生的な表面など、製造材料として多くの利点があります。
ステンレス鋼の主な利点は以下の5つです。
1. 高い機械的強度
ステンレス鋼は強度が高く、圧縮強度と引張強度に優れ、しかも他の種類の鋼材に比べて重量比が低いという特長がある。
2.耐食性
ステンレス鋼は湿気にさらされると、錆や劣化を防ぐ保護層である酸化クロム層を形成する。
3. 高い耐衝撃性
ステンレス鋼は耐衝撃性に優れた素材であり、急激な負荷、機械的衝撃、振動にも耐え、破損することなく使用できます。そのため、高性能機械部品や構造部品にステンレス鋼を用いることができます。
4. 衛生的な表面
まず、多くのステンレス鋼は食品加工に安全で衛生的です。次に、洗浄やメンテナンスが容易です。
5.高温下での性能
ステンレス鋼は980℃程度までその特性を失わないため、ガスタービンブレードや航空機部品などの高温用途に適している。
今すぐプロリアンをお試しください!
ステンレス鋼旋削加工における問題点と課題
ステンレス鋼は被削性に優れていると言っても、加工上の問題や課題が全くないわけではありません。旋削加工では、熱の蓄積、加工硬化、ワークピースの変形、長い切りくず、工具の摩耗、加工後の仕上がりの悪さといった問題が発生する可能性があります。
次に、これらの課題について一つずつ詳しく見ていきましょう。
熱の蓄積
ステンレス鋼の旋削加工において、熱管理は大きな課題である。ステンレス鋼は熱伝導率が低いため、加工領域からの熱伝達が非効率となり、工具が複数回通過するにつれて熱が蓄積される。
熱は工具の摩耗を引き起こすだけでなく、加工物の強度や硬度にも影響を与える可能性があります。そのため、水、油、または半合成クーラントを使用してください。
ワークの変形
ステンレス鋼の加工材は、クランプが強すぎる場合、または切削力と送り速度が不十分な場合、加工中に変形する可能性があります。過剰な力は内部応力を発生させ、微細な亀裂につながります。
加工硬化
高い切削力と摩擦により、工具が接触して通過する材料表面が塑性変形を起こし、硬度と強度が上昇する。304、201、316などの鋼種は、この問題が発生しやすい。
チップ除去の課題
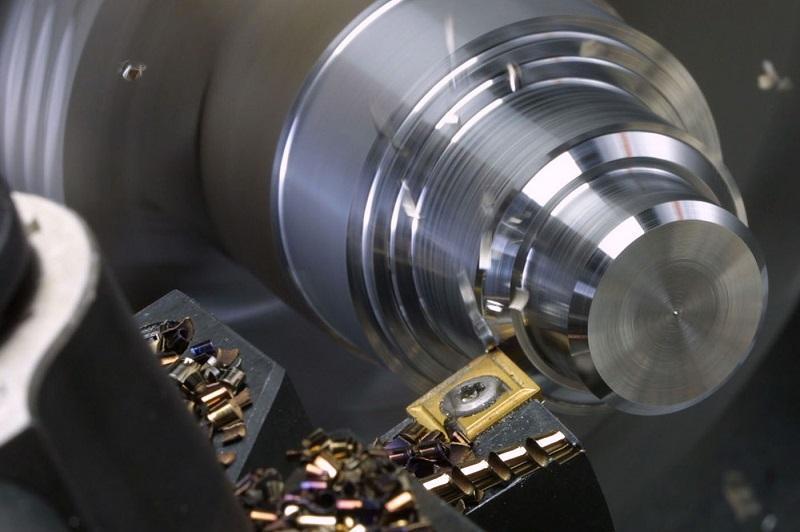
切削屑の除去
ステンレス鋼の旋削加工では、長くて連続した切りくずが発生し、それが容易に巻き付いて切りくず除去を困難にする。これにより加工領域が詰まり、寸法誤差や仕上げ誤差が生じる。場合によっては、切りくず詰まりによって旋削工具が破損することもある。
加工後の仕上がりが悪い
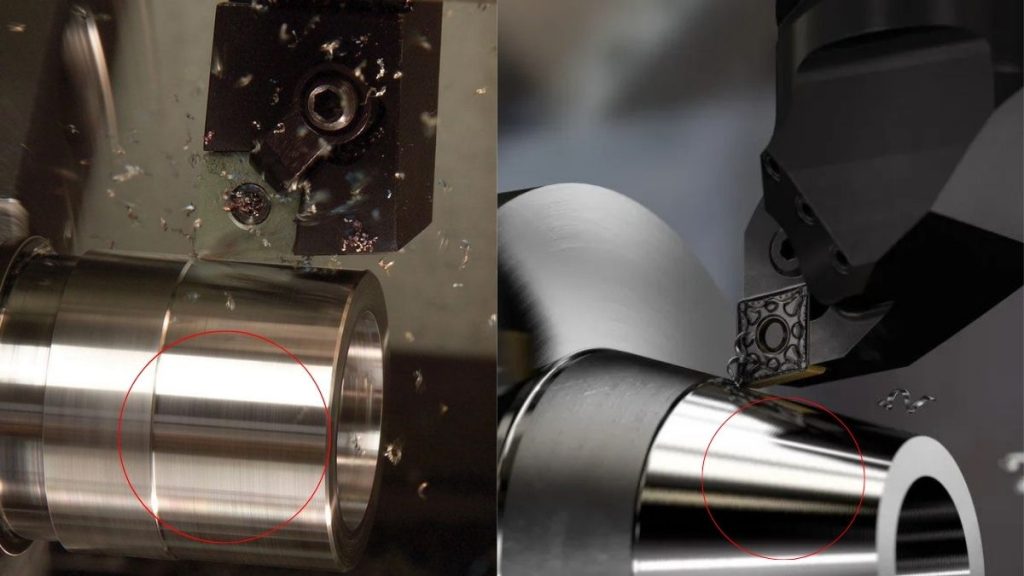
CNC旋削加工部品の仕上げ
不適切な工具や工具形状は、ステンレス鋼旋削加工部品の表面仕上げ不良の原因となります。その結果、加工物の硬化によって硬度が増加するため、加工直後の表面仕上げはさらに悪化します。
したがって、適切な旋削パラメータ、クーラント、および旋削工具を使用してください。工具に摩耗が見られる場合は、直ちに交換してください。
旋削工具の摩耗
ステンレス鋼の硬度 他の一般的なCNC加工材料よりも硬度が高く、グレードによっては110HRBにも達します。そのため、切削刃の摩耗速度が速く、寸法精度の低下や表面粗さの原因となります。この問題を解決するには、硬質コーティングを施した工具を使用し、摩耗状態を定期的に監視することが重要です。
ステンレス鋼の機械加工性 影響要因
AISI 1212鋼を基準とすると、ステンレス鋼の被削性は種類やグレードによって30~70%の範囲で変動する。SS 303、430、420は304や316よりも被削性が高い。
次に、ステンレス鋼の被削性に影響を与える主な要因、すなわち硬度、熱伝導率、靭性、工具形状、工具摩耗、加工硬化率について見ていきましょう。 .
- 硬さ: ステンレス鋼の硬度が高いほど、機械加工が難しくなる。
- 熱伝導率: 熱伝導率が高いということは、加工箇所から発生する熱が効果的に放散されることを意味する。
- 靭性: 鋼材が硬いほど、加工物の破損や変形のリスクが高くなります。
- 工具形状: ステンレス鋼の旋削加工において、より優れた被削性を得るためには、適切な工具形状が不可欠である。
- 工具の摩耗: 刃先が摩耗すると旋削加工が困難になるため、定期的に点検し、必要に応じて交換してください。
- 加工硬化: 加工硬化率が高いと、ステンレス鋼の被削性が低下する。
今すぐプロリアンをお試しください!
まとめ
ステンレス鋼旋削加工は、自動車、航空宇宙、食品加工、医療、その他様々な用途向けの軸対称部品を製造するために用いられる汎用性の高い加工法である。
適切な工具の種類、材質、形状、切削速度、送り速度を選択することは、精度と仕上がりを実現するために不可欠です。さらに、使用するステンレス鋼の種類と、それに伴う加工上の課題も考慮する必要があります。
ステンレス鋼の旋削部品をお探しなら、 ステンレス鋼の機械加工サービス お客様のご要望に合わせた結果をお届けできます。
当社には、多軸CNC旋盤、フライス盤、旋盤加工センター、研削盤、放電加工機、レーザー切断機、および各種品質管理機器を備えた高度な機械加工工場があります。
よくあるご質問
ステンレス鋼は旋盤加工が難しいですか?
はい、ステンレス鋼はアルミニウムや他のCNC加工材料に比べて旋削加工が難しいです。これは、ステンレス鋼の靭性、剛性が高く、導電率が低いことが理由です。
旋盤で加工するのに最も簡単な金属は何ですか?
アルミニウムは旋盤加工が最も容易な金属です。アルミニウム合金は優れた被削性を持ち、高い精度と表面仕上げで加工できます。
エンジンターンドステンレスとはどういう意味ですか?
エンジンターニング加工とは、ステンレス鋼に施される特殊な旋削加工のことで、独特の外観を持つ装飾的な研磨仕上げを生み出す。