
金属射出成形(MIM)は、小型で複雑な金属部品を高精度かつ確実に製造できる革新的な技術です。特に、重量100グラム以下の部品の製造に適しています。PIM(粉末射出成形)と比較して、MIM部品は過酷な条件下でも十分な強度を維持します。MIM製造は幅広い産業分野で認知されており、航空宇宙、自動車、医療、電子機器などの業界で、燃料噴射ノズル、医療機器、時計部品、携帯電話カバーなどの製造に広く利用されています。同じ部品を大量生産する必要がある場合、MIMは最適な選択肢となるでしょう。
MIM プロセス、MIM パーツとは何か、またどのアプリケーション領域が MIM 処理に最適であるかについて詳しく知るには、読み続けてください。
金属射出成形(MIM)を採用するメリット
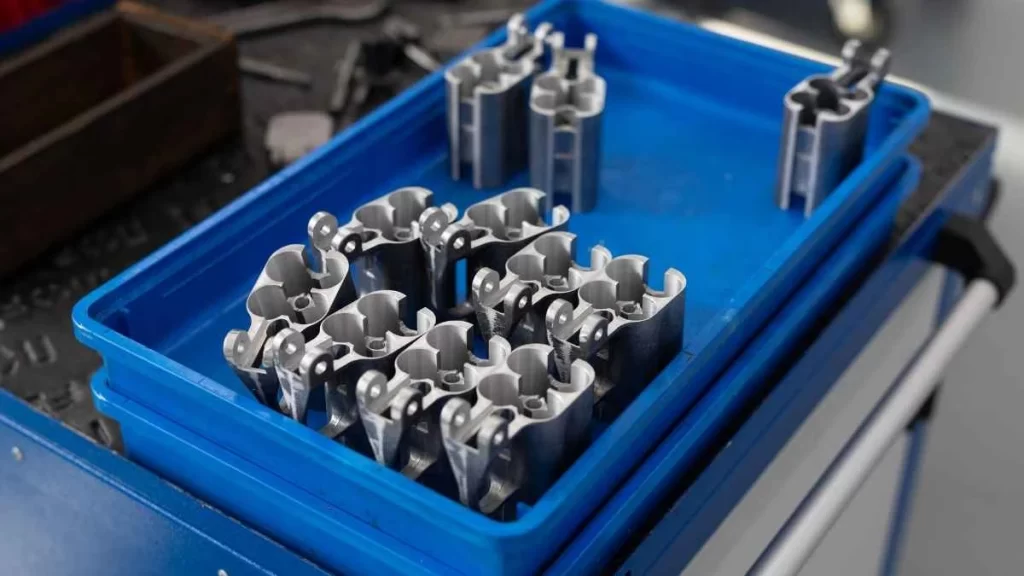
画像名: MIMパーツ
MIM を使用する利点は次のとおりです。
複雑な部品の大量生産
MIM では、複雑な断面形状と薄壁を持つ金属部品を大量に製造できます。この機能は、薄肉で高精度の小型部品の製造に役立ちます。
優れた表面仕上げ
MIM 部品は金型から簡単に取り外すことができます。ほとんどの場合、表面仕上げはより良くできます。それ以上の仕上げはほとんど必要ありません。画像に関しては、後処理オプションが用意されており、さらに良くすることができます。
コンポーネントの統合
MIM プロセスは、設計者が複数の部品またはアセンブリを 1 つの部品に結合して製品を最小化するのに役立ち、このタイプの統合により、後続の組み立てプロセスが不要になり、製品の剛性が向上します。
優れた機械的特性
MIM の部品は、硬度や強度など、本来の用途に適した機械的特性を備えています。
材料効率
MIM は、材料効率が非常に優れています。原材料の 95 ~ 98% が部品として使用可能な形で回収可能です。この効率性により、材料の使用を最小限に抑え、特に超合金や特殊金属などの高価な材料から部品を製造する場合に生産コストを削減できます。
大規模なコスト効率
MIM は、特に大量部品の大規模生産においては、精密鋳造、機械加工、スタンピングよりも安価です。
お客様のプロジェクトがこれらの利点を活用できる可能性がある場合は、当社のエンジニアリングチームにご連絡いただき、材料、設計上の考慮事項、および製造オプションについてご相談ください。
金属射出成形の欠点
MIM には多くの利点がありますが、いくつかの欠点もあります。
- 高い初期投資MIMプロセスの固定費はかなり高額です。特殊な工具や設備が必要となるため、他の製造プロセスよりもコストが高くなります。
- 少量生産における高コストMIMは、少量生産の場合、部品1個あたりのコストが少数の部品を製造する場合と比べて高くなるため、費用対効果が低くなる可能性がある。
- サイズ制限小型から中型の部品製造には通常最適です。より大型の部品は、巨大な金型や炉が必要となるため、製造が容易ではなく、非常にコストがかかる場合があります。
- 焼結時の収縮MIM(金属射出成形)で製造された部品は、焼結工程中に寸法変化を起こすため、これを制御する必要があります。製造業者は部品設計や金型製作の際にこの要素を考慮していますが、最終的な部品品質を決定する上で依然として重要な要素です。
MIM製造プロセスの概要
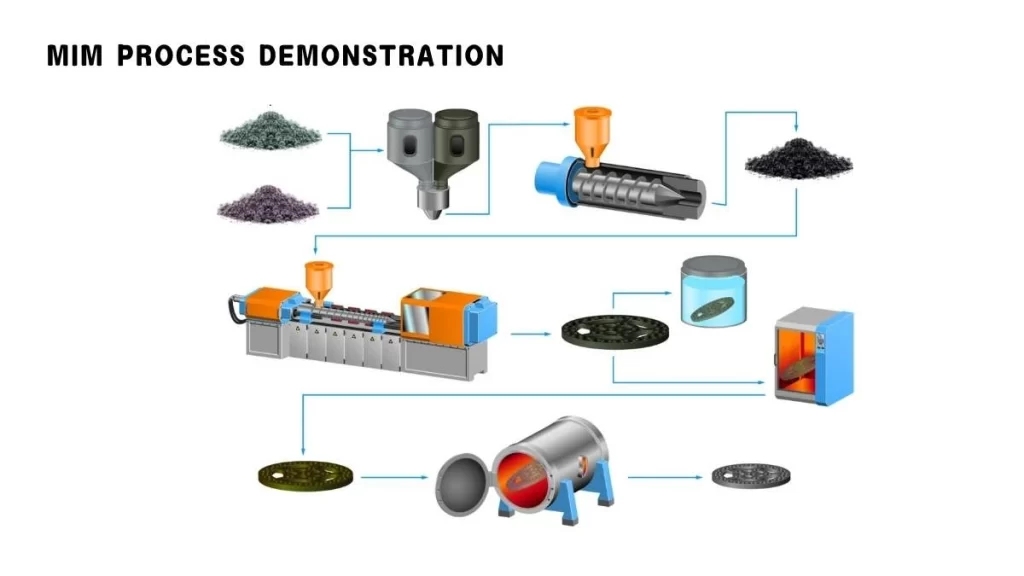
画像名: MIM プロセス レイアウト
金属射出成形 (MIM) では、純粋な金属粉末とバインダーを混合して原料を作ります。この化合物は、プラスチック射出成形 (PIM) と同様に、比例して粉砕され、成形されます。成形された部品 (「グリーン」部品と呼ばれることもあります) は、次に冷却され、金型から取り出されます。
次のステップでは、溶媒抽出、熱処理、スパート触媒などの技術によってバインダーが部分的に除去されます。部品は多孔質状態の「茶色」の部品になります。焼結中に、バインダーの余分な部分が熱によって除去され、残った細孔から蒸発します。
次に、所定の部品を再び高温焼結温度まで加熱して金属粉末粒子を固めます。この段階で、従来の技術で製造された金属部品よりも密度が高く、機械的に優れた微細構造が部品に与えられます。
ダイカストやプラスチックと同様 射出成形プロセスMIM は、従来の金属成形方法では成形が難しい繊細な小型部品の作成に最適です。ただし、追加の機械加工や組み立て費用がかかる場合があります。
金属射出成形(MIM)の特性と機能
次の表は、金属射出成形 (MIM) プロセスの主な特性と機能の概要を示しており、MIM 生産で達成できる標準的な範囲と極端な範囲を強調しています。
| 要因 | 最小 | 分解能 | 最大 |
| 成分質量(グラム) | 0.03 g | 10〜15 g | 300 g |
| 寸法 (ミリメートル) | 2ミリメートル(0.08中) | 25ミリメートル(1中) | 150ミリメートル(6中) |
| 壁の厚さ(mm) | 0.025ミリメートル(0.001中) | 5ミリメートル(0.2中) | 15ミリメートル(0.6中) |
| 寸法公差(%) | ±0.2% | ±0.5% | ±1% |
| 部品密度 | 93% | 98% | 100% |
| 生産量 | 1,000ユニット | 100,000ユニット | 100,000,000ユニット |
お客様の部品がこれらの範囲内に該当する場合、MIM(金属射出成形)による製造に適している可能性があります。当社のエンジニアリングチームは、部品の形状、材料選定、生産量を検討し、金属射出成形およびエンジニアリング能力による実現可能性を判断いたします。
今すぐプロリアンをお試しください!
MIMツールの設計ガイドライン
MIM による部品の製造を計画する場合、ツール設計は製造プロセスの最も重要な側面の 1 つです。これには、パーティング ラインの選択、ゲートの配置、エジェクタ ピン マークの特定、カム アクションの使用が含まれます。
パーティングライン
MIM では、パーティング ラインは、金型を横切って 2 つの半分が結合するラインです。すべての MIM コンポーネントにはこの目に見えるラインがありますが、その厚さを減らして見えにくくすることができます。パーティング ラインをフィーチャのエッジまたは段差に確立すると、このラインを目立たなくすることができ、パーツの外観が向上します。
ゲーティング
ゲートは、MIM 原料が金型キャビティに入る場所であり、重要な懸念事項です。MIM では、タブ、トンネル、ジャンプ、ドロップ ゲートの 4 つの基本ゲートが使用され、それぞれが部品に小さな跡を残します。ゲートの位置は、材料の流れと部品の品質に影響を与えるため、重要な要素です。理想的な状態では、ゲートは、材料が薄い部分から厚い部分まで厚くなるように、最も大きな断面の厚さに配置する必要があります。円筒形部品の場合は、焼結中の歪みを防ぐために、ゲートを円筒の軸に近い中心に配置することが望ましいです。
エジェクタピン
エジェクタ ピンは、成形されたパーツを金型キャビティから取り出す際に非常に重要です。ただし、パーツの表面に深い跡は残りませんが、小さな跡は残ります。これらの跡が最終製品の外観を損なわないようにする必要があります。そのため、特に組み立て後には、エジェクタ ピンの跡が目立ちにくい場所に配置されるようにパーツを設計する必要があります。
カムアクション
MIM ツールでは、カム アクションによってアンダーカットなどのフィーチャが生成され、追加の操作が必要になる場合があります。設計されたパーツにアンダーカットを作成する場合、カムが移動する方向を考慮する必要があります。複数のカム アクションが必要な場合は、各カムがツール内で多くのスペースを占めるため、設計プロセスはより複雑になります。ツールの計画と設計の際には、機能性を維持しながら、これらすべての問題に慎重に対処する必要があります。
MIM と金属鋳造、どちらの技術の方がメリットが大きいでしょうか?
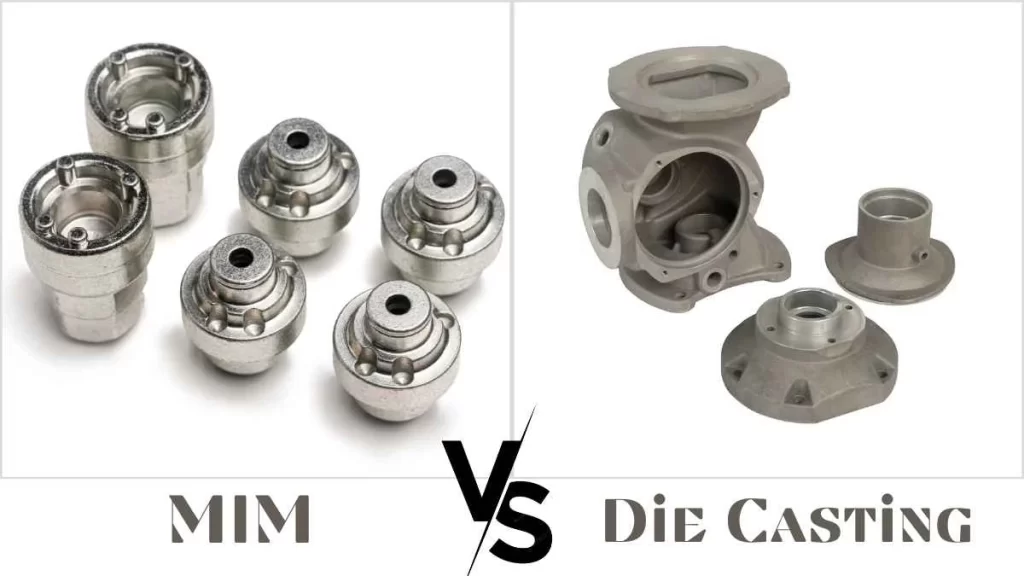
画像名: MIM とダイカスト部品の比較
MIMは複雑な形状や安定した寸法の部品を鍛造できるため、幅広い分野で好まれています。
砂型鋳造、ダイカスト、インベストメント鋳造などの従来の金属鋳造技術と比較すると、MIM はプロセス全体を通じて平行性と金型公差の両方を維持します。プロセスの安定性により、後処理の必要性が最小限に抑えられ、標準品質の表面仕上げが実現します。
一方、金属鋳造には熱処理が必要であり、薄い部分では厳しい応力が生じることがあります。
さらに、後処理には追加コストがかかり、スプルー、ゲート、ライザーをトリムすることで部品の形状が大幅に縮小されます。さらに、鋳造では、航空宇宙や医療の要求である小さくて複雑な金型の羽毛のような表面仕上げを実現できません。
さらに、機械加工はほぼ正確な作業を実現しますが、特に複雑な形状の機械加工では材料の無駄が大量に発生します。ニッケルやステンレス鋼のスクラップ、CNC マシンのプログラミング、工作機械のコストにより、多くの設計において機械加工は MIM よりもはるかにコストがかかります。
最新技術の登場にもかかわらず、 3D印刷、選択的レーザー焼結法と比べると、MIM は依然として安価なプロセスです。より新しい形式の AM と比較すると、MIM は高い再現性、より高速な処理とスループット、メンテナンス/再作業とスクラップの低減を実現します。(詳細については、 金属射出成形 vs ダイカスト)
金属射出成形(MIM)とダイカストの比較です。
| 属性 | 金属射出成形(MIM) | ダイカスト |
| 材料の互換性 | 複合合金を含む幅広い鉄・非鉄金属の加工が可能です。 | 主にアルミニウム、亜鉛、マグネシウムなどの非鉄金属を加工します。 |
| 肉厚範囲 | 通常 0.040 インチから 0.120 インチ (1.0 mm から 3.0 mm) の範囲の薄壁の製造に適しています。 | 0.040 インチから 0.200 インチ (1.0 mm から 5.0 mm) までのわずかに厚い壁に対応します。 |
| MIM材料オプション | ステンレス鋼、工具鋼、タングステン合金、ニッケル超合金、特殊金属など、さまざまな金属の粉末形態で動作します。 | 最適な用途: アルミニウム、亜鉛、マグネシウム、銅、鉛、スズ |
| 代表的なアプリケーション | 厳しい許容誤差を持つ小型で複雑な高強度部品の製造に最適です。 | これらは、大量生産とそれほど複雑でない設計が標準である、より重要な部品に使用されます。 |
| 寸法公差 | 多くの場合、公称寸法の ±0.3% 以内の厳しい公差を実現します。 | 公差を公称寸法の ±0.5% 以内に維持し、精度がそれほど要求されない部品に適しています。 |
MIM 部品に適合する材料は何ですか?
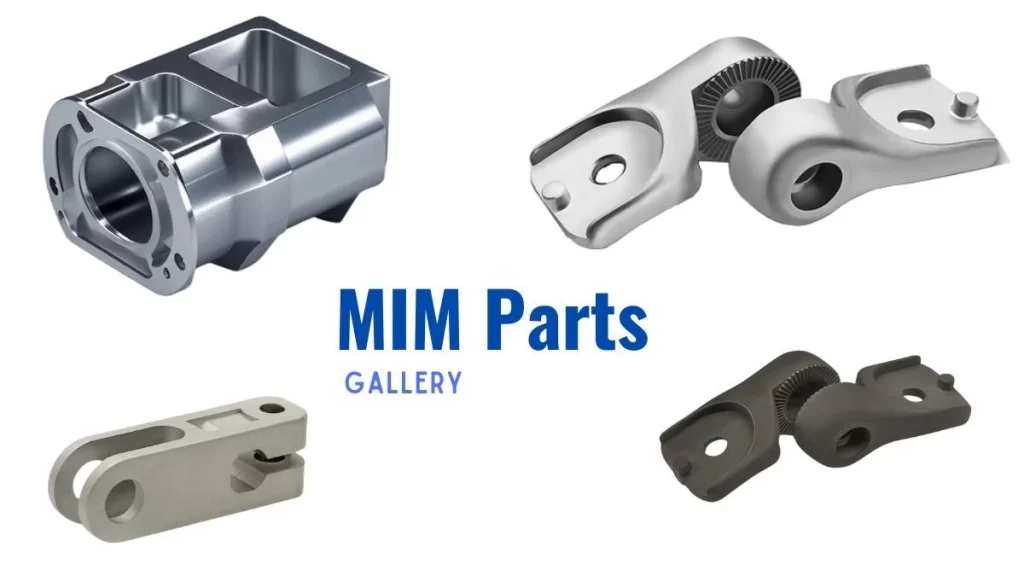
画像名: MIMパーツギャラリー
MIM プロセスは、主に次の 4 つのカテゴリに分類される多種多様な金属をサポートします。
- 鉄金属: ステンレス鋼、工具鋼、インバーやコバールなどのニッケル鉄鋼などの材料をカバーします。
- 硬質金属: コバルトクロム合金、セメント炭化物、セラミック金属複合材など。
- 特殊金属: たとえば、アルミニウム、チタン、ニッケル、モリブデンなど。
- タングステン合金: 高密度に詰め込まれた強力なタングステン合金。
これらの材料のいずれかを MIM で使用することをお考えの場合、Boda Tech では 50 種類以上の材料オプションと、お客様のニーズに適したさまざまなサービスを提供しています。以下に、具体的な合金とその特性を示します。
| 合金グループ | 特定の合金 | 詳細説明 |
| ステンレス鋼 |
316、316L、17-4 PH、 303、304、440C、420P |
腐食- 耐擦傷性 |
| 低合金鋼 |
Fe-Ni(鉄ニッケル)、FN02、 FN08、4140、8620、100Cr6 |
Cost Effective |
| 工具鋼 | M2 |
硬度と 摩耗 |
|
ソフト 磁性鋼 |
Fe-Ni50、Fe3Si、 FeCo50、FeCoV |
磁気 プロパティ |
|
タングステン 重合金 |
W-Ni-Fe、 タングステン-ニッケル-銅 |
高密度 |
|
タングステン 炭化コバルト |
WC-Co |
着る- 耐擦傷性 |
今すぐプロリアンをお試しください!
なぜチタンは MIM 部品の製造に最適なのでしょうか?
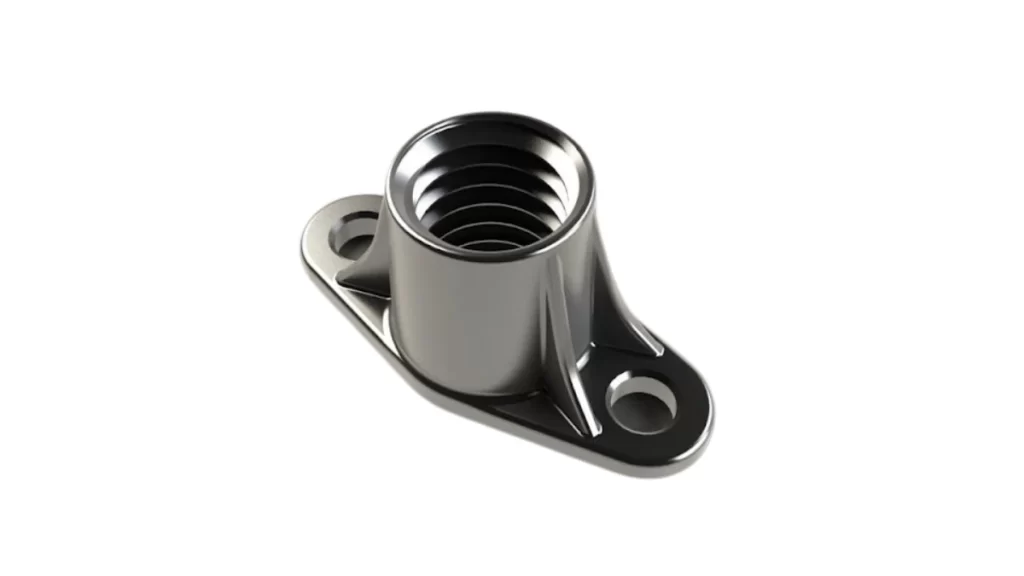
画像名: チタンMIM部品
チタン金属射出成形 (TiMIM) は、小型チタン部品、微細な溝、ねじ、および特定の輪郭を非常に精巧に製造するための、精巧かつ経済的な技術です。従来の鋳造とは対照的に、TiMIM はチタン合金に柔軟に対応し、医療機器や外科用インプラントの製造など、高い精度が求められる作業に適しています。
チタン合金をベースとした医療用インプラントは、人体組織との適合性が高く、経年劣化による腐食も起こりにくいです。また、機械密度も比較的高いため、人体での使用に耐える耐久性の高い部品を製造するために、高い許容度が保証されています。
詳しくはこちら:射出成形には6つの種類があります
MIM部品に使用される一般的なチタン合金
- 結晶相: アルファ (α) 相 (アルミニウムによって安定化)
- ベータ(β)相(バナジウムにより安定化)
- 熱処理合金(Ti-6Al-4V):結晶格子を歪ませて HIS 靭性を向上させる溶体化時効。
MIM アプリケーションはどこで見つかりますか?
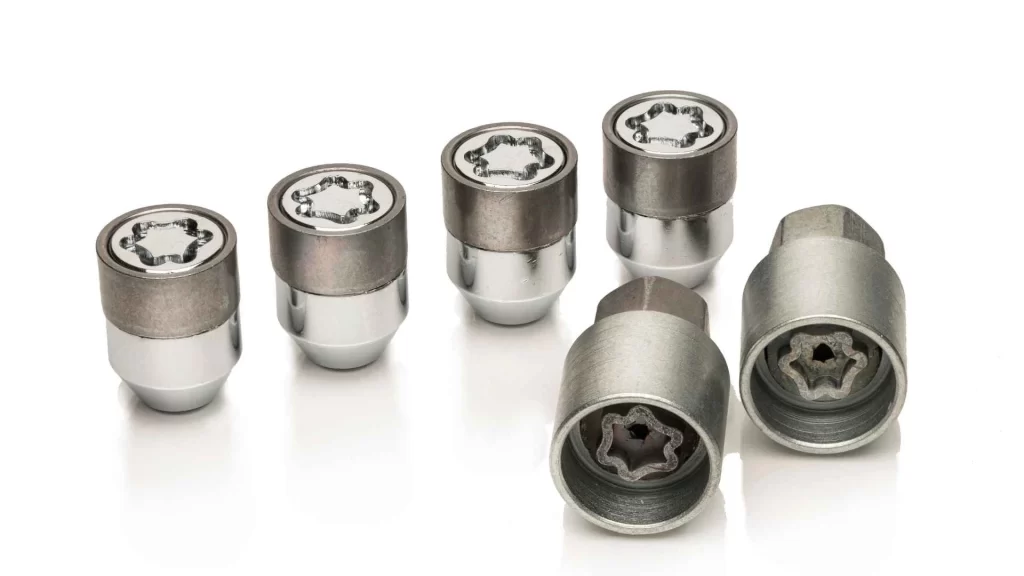
画像名: MIM 自動車部品
金属射出成形は多くの業界で応用されており、日常的に目にする製品にも見られます。一般的な用途は次のとおりです。
- 医療および歯科: インプラント、器具、ネジ、ボルト、その他の高精度部品。
- 自動車: モーターとエンジン、ギアボックス、サスペンション、シャーシアクセサリ。
- 消費財: タバコ製品: 葉巻、紙巻きタバコ、パイプ、タバコ代替品: パイプとタバコ、銃器およびその他の武器、銃器のフレームまたは銃身。
- 航空機部品:エンジン部品、機械器具部品などの製造品。
- 芝生と庭:ツールと機器の部品。
- レクリエーションおよび手工具: ゴルフクラブ、ゴルフ用部品および付属品。
- 農業機械:定置型エンジンおよびその部品。
- ライフスタイル製品: 主なアクセサリー製品には、MIM ウォッチ、アイウェア、ジュエリー アイテムなどがあります。
- バイオメディカル用途: 医療用インプラントや使い捨てデバイスの作成には、Ti-6Al-4V が使用されています。一般的な TiMIM 医療部品には次のものがあります。
追加のアプリケーション
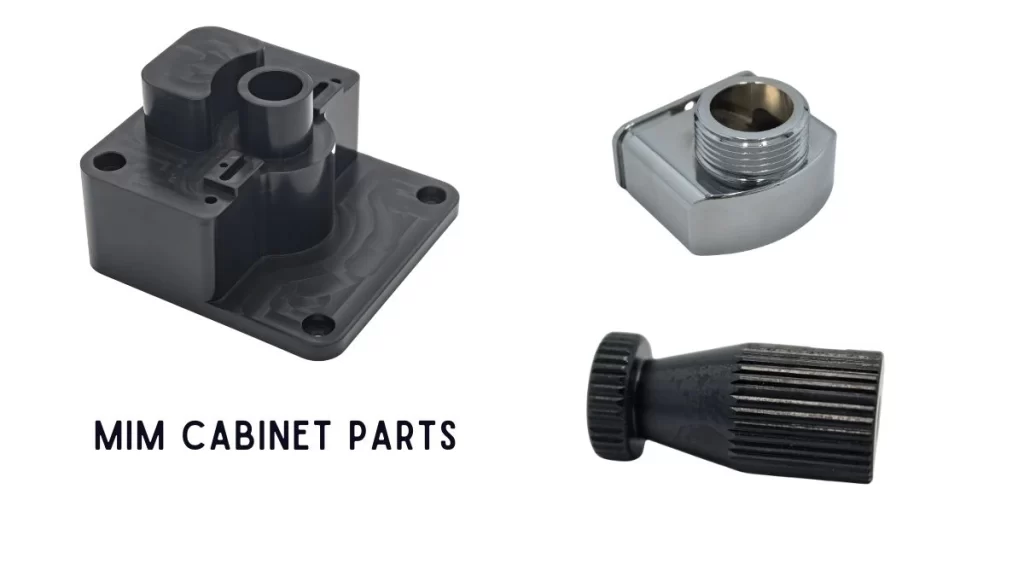
画像名: MIMキャビネットパーツ
さらに、MIM 部品は次のような部品製造分野で使用されています。
- 括弧
- ファスナー
- 付属品
- 腕時計
- キャビネット部品
時計部品製造における MIM の役割: 例とケーススタディ
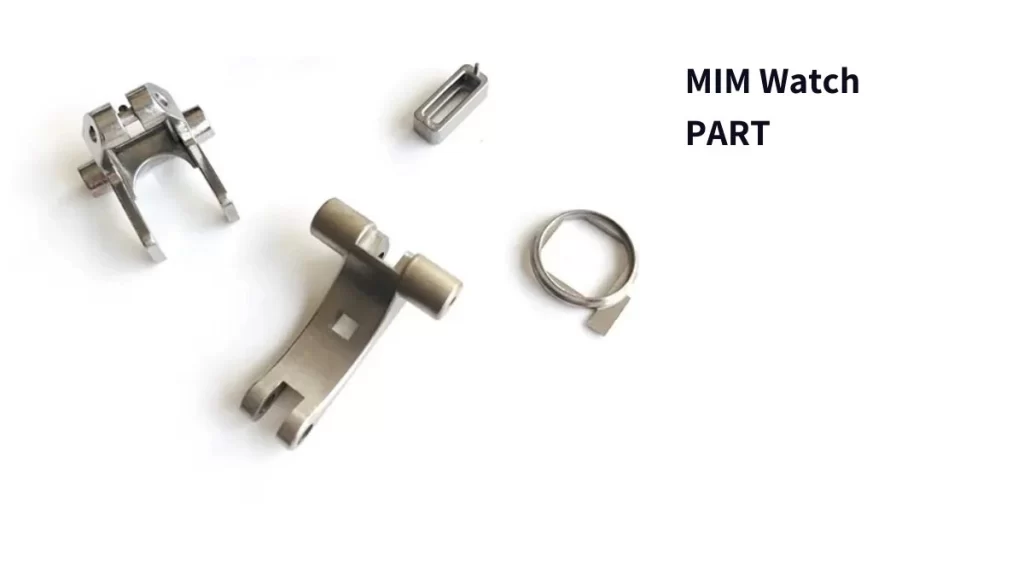
画像名: MIM ウォッチパーツ
高級時計業界では、アクセサリーは単に時間を計るだけでなく、個性やファッション、そして高品質な製造の本質的な要素でもあります。ベゼル、文字盤、留め金、ブレスレットなどの部品は、時計の美的価値とアイデンティティの重要な要素です。より高品質でパーソナライズされた製品を求める顧客のニーズが高まるにつれて、時計製造業界では、より優れた基準、信頼性、外観を実現するために、時計製造方法論に改良された MIM 生産を採用するケースが増えています。
セラミック射出成形 (CIM) と金属射出成形 (MIM) は、金属およびセラミックの時計部品の製造を大きく変えました。これらの技術は、他の技術では得られない、設計、材料の選択、製造プロセスの自由度を提供します。MIM と CIM は金属とセラミックの材料を使用します。プラスチック射出成形の利点を組み合わせることで、CIM と MIM は、精巧で細部まで正確に表現された部品を大量に生産できます。これにより、材料の無駄がほとんどなくなり、最終製品の機械的強度が向上し、外観と耐久性の両方を兼ね備えた高級時計アクセサリーの製造に必要な正確な寸法精度が得られます。
(さらに詳しい情報はこちら 金属射出成形を行う会社はどこでしょうか?)
時計部品の製造におけるMIMの役割について、事例やケーススタディをご紹介します。
ベゼル:MIM技術はステンレススチール製ベゼルの製造に用いられ、粗面や複数のケースバックといった複雑なデザインを実現できます。また、MIM技術によって、硬度や耐傷性を損なうことなく、様々な色のセラミック製ベゼルを製造することも可能になります。この相乗効果により、高級時計の外観と性能の両方が向上します。
文字盤:CIMおよびMIMプロセスのおかげで、二次層、凹部の形状パターン、内蔵発光部品など、細部にまでこだわった精密な時計文字盤を製作できます。これらの機能は、高度なカスタマイズと厳格な許容公差、そして高品質な表面仕上げの両立を可能にするため、高級時計市場において非常に高く評価されています。
留め金とバンド:MIM技術は、耐久性の高い留め金やバンドの製造にも用いられています。これらは通常、高い引張強度と耐腐食性を持つ316Lステンレス鋼で作られています。バンドに関しては、MIM技術を用いることで、軽量で低アレルギー性のセラミックバンドを様々な色で製造でき、現代の高級時計の快適さとスタイルを満たすことができます。
MIM部品のサプライヤーまたは製造業者をお探しですか?Boda Techにお問い合わせください
チェックリスト: 金属射出成形はあなたの部品に適していますか?
金属射出成形がニーズに適した製造方法であるかどうかを判断するには、次の質問を検討してください。
- 大量生産:特定の製品タイプ向けに多数の部品を生産する予定ですか?
- 小型で複雑な部品:あなたの部品は小型で複雑な設計のため、製造において精度が不可欠な要素となりますか?
- 厳格な仕様:お客様のアプリケーションでは、部品が高精度で製造され、かつ非常に類似していることが求められますか?
- 生産効率:生産ラインにおける材料の使用を最小限に抑える方法を導入する必要があるか?
- 複雑な形状:貴社の部品は、従来の製造方法では実現不可能な形状や機能要件を備えていますか?
これらの質問に「はい」と答えた場合は、プロジェクトに MIM を検討することをお勧めします。ただし、考慮すべき点がいくつかあります。
- 設計の柔軟性:設計変更を頻繁に行う必要がある事業を経営されていますか?MIMは、生産開始後に金型を変更する際に発生する高額なコストのため、必ずしも効果的とは言えず、プロトタイプの作成には適さない場合があります。
- リードタイム:迅速な納期は必須ですか?MIM(金属射出成形)では、金型や固定具などのツールが必要となりますが、特に部品が複雑な場合は、これらの開発に時間がかかることがよくあります。そのため、リードタイムは数週間、場合によっては数ヶ月に及ぶこともあります。
Boda Techにお問い合わせください
画像名: Boda 射出成形サービス
Bodaは、お客様のMIMプロジェクトにおける形状、材料、および製造要件を検討いたします。製造工程を評価するために、図面の改訂内容、重要な特徴、予想数量、および検査要件をお知らせください。
私たちを見直す 金属射出成形サービス 実現可能性の検討のため、図面、材料、および予想生産量を共有してください。
最終的な考え
従来の方法では、複雑な側面の輪郭を持つ薄くて広いセクションを運ぶのは困難です。金属射出成形 (MIM) で作られる部品は、これらの特定の部品の開発を可能にし、コストを削減します。さらに、精度と信頼性が不可欠な医療機器や航空宇宙用の部品の製造にも役立ちます。MIM は、プロセスのコストが低く、生産効率が高いため、可能な限り短時間で高品質のコンポーネントを提供する役割を果たします。