
板金加工は、金属を機能部品や装飾部品に成形するために様々な技術を組み合わせる、多様で複雑な分野です。これらの加工法の中でも、ニブリングは高い柔軟性で複雑な形状を作り出すことができる点で際立っています。
かじることは孤立した方法ではなく、むしろ特殊な形態である 板金パンチングニブリング加工では、一連の小さなパンチングストロークを重ね合わせることで、定められた経路に沿って材料を徐々に除去していきます。専用の金型を1つだけ使用する従来の加工方法とは異なり、ニブリング加工では最終的な輪郭を段階的に形成していくため、不規則な形状や少量生産に特に適しています。
穴、スロット、または繰り返し開口部がある部品については、以下を参照してください。 板金パンチングサービス材質、厚さ、図面基準点、および仕上がりエッジの要件を含めて、工具と加工工程を評価できるようにしてください。
この段階的な「切削」動作(しばしば板材から少しずつ切り取る動作に例えられる)により、メーカーは特注の金型を使わずに複雑な形状を実現できます。製品設計が複雑化し、開発サイクルが短縮されるにつれて、ニブリング加工が板金打ち抜き加工の能力をどのように拡張するのかを理解することがますます重要になってきます。
板金のニブリングとは何ですか?
ニブリングとは、その名の通り、金属板を少しずつ切り取って、目的の形状や輪郭を作り出す加工方法です。この方法は、材料の強度を損なうことなく、精緻な輪郭を実現できるため、金属加工において特に注目されています。
板金ニブリング工程
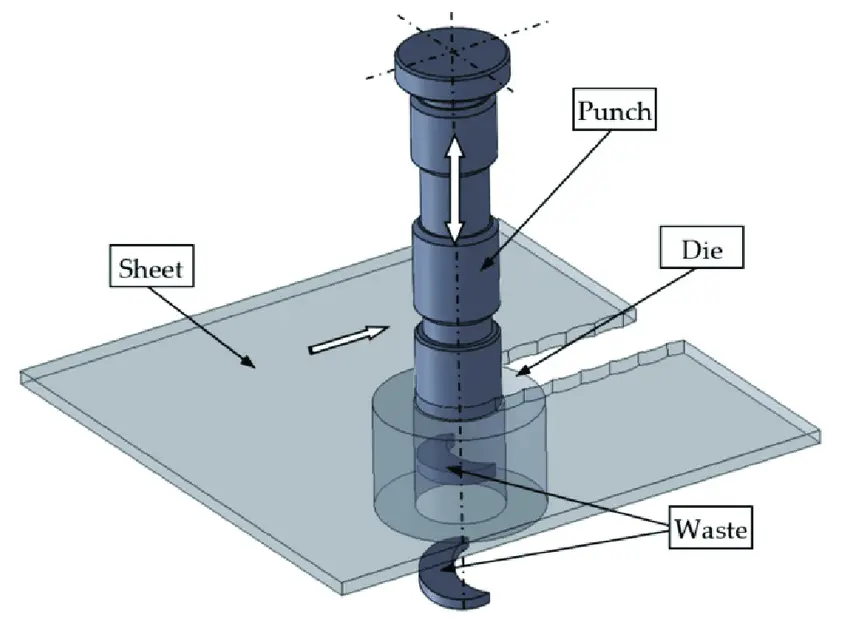
ニブリングとは、材料を段階的に削り取る板金切断技術です。ニブリングでは、重なり合う穴や切り込みを作ることで、複雑なパターン、曲線、形状を作成できます。ニブリングでは、材料を一度に切断するのではなく、複数の小さな制御された切断を行って目的の形状を実現します。
ニブリングツールと装置
ニブリングツールには手動のものから電動のものまでさまざまな種類があります。 手動ニブラーは手で操作することができ、小規模な作業や精度が最優先される場合に最適です。 空気圧ニブラーと電動ニブラーは大規模なプロジェクトに適しており、速度は速くなりますが、手動ニブラーに比べて精度が犠牲になる可能性があります。 シートメタルニブラーハーバーフレートは、ニブリングプロセスの効率性で知られる人気のあるツールです。
表 1: 一般的に使用されるニブリングツールとその用途
| ニブリングツール | 最適な用途 | 優位性 |
|---|---|---|
| 手動ニブラー | より小さなタスク、複雑なデザイン | 高精度、電源不要 |
| 空気圧ニブラー | 産業用アプリケーション、バルクプロジェクト | スピード、一貫性 |
| 電気ニブラー | 中規模から大規模のプロジェクト、頻繁な使用 | スピード、使いやすさ |
| 板金ニブラー港貨物 | 汎用的で多用途なニブリングタスク | 費用対効果が高く、効率的 |
板金でのニブリング操作
ニブリング操作は、特に詳細で複雑な切断が必要な場合、板金製造の基礎となります。 材料の大部分を一度に除去する従来の切断とは異なり、ニブリングは段階的なプロセスであり、より高い精度と材料の完全性が保証されます。
板金のニブリング操作は、次の XNUMX つのタイプに分類できます。 輪郭ニブリングとピアスニブリング。 輪郭ニブリングは複雑で詳細なプロファイルと形状を作成するために使用され、ピアッシングニブリングはシートメタルに穴を開けるために使用されます。
かじるときの基本原則
- インクリメンタル切断: 本質的に、ニブリングとは、金属から「小さな噛み傷」を取り除くことです。 このアプローチにより、シートにかかる応力が確実に軽減され、構造的な完全性が維持されます。
- オーバーラップ: ニブリング操作中に開けられる穴や切り込みは重なり合うため、途切れることなく連続した線や曲線が保証されます。
- 材料の厚さ: ニブリングはさまざまな厚さの材料に適していますが、ツールとテクニックはシートの厚さに応じて異なる場合があります。
ニブリング操作で考慮すべき要素
ニブリング作業では、切断速度、材料の種類、工具の耐久性が考慮すべき重要な要素です。 特に複雑なデザインの場合、速度が遅いほど精度が高くなりますが、材料が異なれば必要なツールや設定も異なる場合があります。 ニブリングが段階的なプロセスであることを考えると、ツールの切れ味と耐久性が最も重要であり、きれいなカットを確保するには頻繁なメンテナンスが必要になる場合があります。
表 2: 最適なニブリング操作に関する考慮事項
| 因子 | 対価 | ニブリングへの影響 |
|---|---|---|
| 切削速度 | 細かい作業には低速、広範囲の切断には高速 | 精度と仕上がり |
| 材料タイプ | さまざまなマテリアルに応じたさまざまなツールや設定 | カットの効率と品質 |
| ツールの耐久性 | 定期的なメンテナンス、消耗部品の交換 | クリーンなカット、業務効率化 |
板金ニブラーの仕組み
板金製造の世界には無数の技術がありますが、特に興味深い方法の XNUMX つは「ニブリング」です。 なぜそれが不可欠な手順なのかを真に理解するには、板金ニブリングの仕組みを深く掘り下げる必要があります。
かじる基本的な仕組み
ニブル は魅力的な用語ですが、板金の分野では実際には何を意味するのでしょうか?
- 概念: かじる行為の中心となるのは、生き物が食べ物をかじる方法と同じように、小さな金属片を取り除くという単純な概念です。
- パンチアクション: コアメカニクスには、高速で上下に繰り返すパンチが含まれます。 下方に移動するたびに金属の小さな塊が除去され、一連の密集した穴が生成されます。
- 結果: 結果として、これらの金属ビットを連続的に除去することによって形成された切断または形状が得られます。
主要なコンポーネントとその役割は何ですか?
ニブラーの場合、その動作を可能にする XNUMX つの統合コンポーネントがあります。それは、パンチ、ダイ、電気モーターまたは空圧モーター (動力付きニブラーの場合) です。 パンチは主な切断コンポーネントであり、その形状と鋭さによって切断の品質が決まります。 ダイは金属シートの下に配置され、パンチが押し付けられる表面を提供します。 最後に、電気モーターまたは空圧モーターがパンチの動きを駆動し、迅速な反復動作を保証します。
表: ニブラーの主要コンポーネントとその機能
| 成分 | 演算 |
|---|---|
| パンチ | 一次カット動作を実行します。 |
| 死 | 金属をサポートし、パンチング用の表面を提供します。 |
| モーター (存在する場合) | パンチの動きに力を与え、素早いニブリングアクションを可能にします。 |
ニブリングプロセスのダイナミクス
ニブリングの背後にある科学には、プロセス中の材料の移動と制御された流れが含まれます。 パンチが押し下げられると金属が移動し、カットや輪郭が形成されます。 材料の流れが制御されているため、金属は大きな変形や損傷を与えることなく切断および成形されます。
このプロセスをさらに理解するには、実際のダイナミクスを理解することが重要です。
- 強: 切断を成功させるには、パンチによって加えられる力がシート メタルの降伏強度を超える必要があります。
- 速度: ニブリング速度はカットの仕上がりに影響します。 アクションが速すぎると不均一なカットが発生する可能性があり、速度が非常に遅いと非効率になる可能性があります。
- 材料特性: シートメタルの延性と厚さは、シートメタルをどれだけ効果的に噛み砕くことができるかに影響します。 硬い金属はより大きな力を必要とし、柔らかい金属は力が強すぎると破損する可能性があります。
正しく行えば、ニブリング加工は厳しい公差を実現でき、滑らかな表面仕上げが得られます。現代のニブラーは、 ±0.1 mmただし、これは材料や機械の品質によって異なる場合があります。 ニブリング後の仕上がりは一般に滑らかですが、パンチの切れ味や素材の特性によって影響を受ける場合があります。
今すぐプロリアンをお試しください!
板金ニブリングプロセス: ステップバイステップ
ニブリングのプロセスは単純ですが、最終製品の精度と品質を保証する一連の手順によって支えられています。
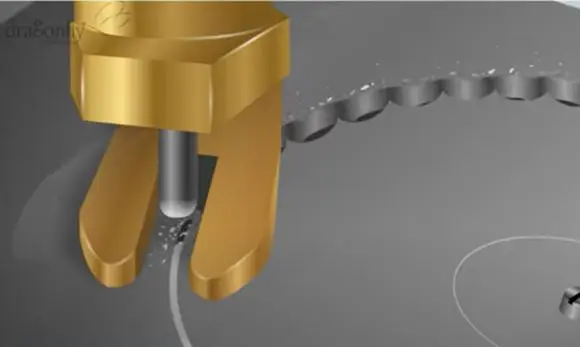
操作を実行するニブラー
以下の表は、板金ニブリング操作の構造化された概要を示しており、各ステップとプロセス全体におけるその重要性を明確に理解できます。
適切な材料の選択
材料の選択は、ニブリングプロセスを成功させるための極めて重要なステップです。 材料が異なればかじるときの反応も異なり、完成品の品質に影響します。
ニブリングは、さまざまな材料に使用できる多目的なプロセスです。最も一般的には板金に使用されますが、プラスチックや回路基板などの他の材料にも効果的です。
ただし、材料の硬さや厚さは、ニブリングのしやすさや完成品の品質に影響を与える可能性があります。したがって、選択した材料がニブリング プロセスに適合していることを確認することが重要です。
材料の厚さに関する考慮事項
材料の厚さに関して言えば、一般的に中程度の厚さのシート材料をニブリングするのが最も効果的です。 以下の表は、ニブリングに適した材料の厚さの範囲を示しています。
材質の種類 適切な厚さ範囲(mm)
| 材料タイプ | 適正厚み範囲(mm) |
|---|---|
| 鋼鉄 | 0.5 – 3.0 |
| アルミ | 0.5 – 6.0 |
| プラスチック | 0.5 – 10.0 |
材料の品質の評価
材料の品質も、ニブリングプロセスにおいて重要な役割を果たします。 亀裂、錆、介在物などの欠陥のある材料は、ニブリングプロセスの精度と効率に影響を与え、最終製品が標準以下になる可能性があります。 したがって、ニブリングプロセスを開始する前に、材料にそのような欠陥がないか検査することが重要です。
ステップ 2: ニブリング用のデザインを準備する
このステップは、ニブリングマシンをガイドする正確かつ詳細な設計を作成することを中心に展開します。 最終製品の全体的な品質は、初期設計の精度と精度に大きく依存します。
- デザインの概念化
設計準備の最初の段階には、最終製品の概念化が含まれます。 デザイナーとエンジニアは協力して、機能性と美しさの点で製品の要件を満たすモデルを作成します。
- CAD 設計の作成
概念化後、設計はコンピュータ支援設計 (CAD) システムに転送されます。 CAD システムは、製品の正確な 3D モデルを生成するために使用され、操作したり、さまざまな角度から見ることができます。
- CAD 設計をマシンに転送する
CAD デザインが完成したら、ニブリング マシンに転送します。 最新のニブリングマシンはコンピューター数値制御 (CNC) テクノロジーを使用しており、CAD 設計によってマシンを直接ガイドすることができます。
テーブル。 ニブリング用のデザインを準備する手順
| 手順 | 詳細説明 |
|---|---|
| デザインの概念化 | ブレーンストーミングを行い、デザインをスケッチします。 |
| CAD 設計の作成 | 設計を CAD システムに転送して、正確な 3D モデルを作成します。 |
| CAD 設計をマシンに転送する | CNC技術を使用して、CAD設計に基づいてニブリングマシンをガイドします。 |
ステップ 3: ニブリングマシンのセットアップ
ニブリングマシンを正しくセットアップすることは、ニブリングプロセスにおいて重要なステップです。 この段階では、機械が意図したとおりに動作するように、細部にまで細心の注意を払う必要があります。
- 適切なパンチとダイの選択
材料やデザインが異なれば、必要なパンチやダイも異なります。 正確できれいなカットを実現するには、作業に適したパンチとダイを選択することが重要です。 決定は主に材料の厚さと硬さに依存します。
- 本機の設定を調整する
ニブリングマシンの設定は、当面の特定の作業に合わせて調整する必要があります。 これには、機械の速度、パンチの力、カットの重なり、材料の送り速度の調整が含まれます。
テーブル。 ニブリングマシンのセットアップに関する考慮事項
| Setting | 詳細説明 |
|---|---|
| パンチとダイの選択 | 材料の厚さと硬さに基づきます。 |
| 速度 | 機械の能力と材料の特性によって決まります。 |
| 強 | 損傷を与えずに材料を切断するのに十分な量でなければなりません。 |
| 重複 | ニブリングプロセスの精度を決定します。 |
| 送り速度 | 機械への材料の流れを制御します。 |
ステップ 4: ニブリングプロセスの実行
機械をセットアップしてデザインをロードしたら、次のステップはニブリングプロセスを開始することです。
プロセスの実行
ニブリングマシンの実行には、マシンの起動とその動作の監視が含まれます。 ニブリングプロセス中に機械を監視して、正しく動作していることを確認し、問題が発生した場合に介入することが重要です。
表: プロセス実行時の考慮事項
| 因子 | 詳細説明 |
|---|---|
| 機械操作 | 機械の動作を定期的に監視して、磨耗や故障の兆候がないか確認してください。 |
| カットの質 | 行われるカットの品質を継続的に検査します |
| マテリアルハンドリング | 材料が機械に適切に供給されていることを確認してください |
- 品質管理
品質管理には、ニブリングプロセスで製造された製品を検査して、設計仕様を満たしていることを確認することが含まれます。 これには、寸法を確認するための測定、欠陥を特定するための目視検査、および製品の性能を評価するためのテストが含まれる場合があります。
箇条書き: 品質管理の手順
- 製品の寸法を測定し、設計仕様と一致していることを確認します。
- 製品に明らかな欠陥がないか目視で検査します。
- 性能テストを実施して、製品が必要な要件を満たしていることを確認します。
板金のニブリングの利点と制限
板金製造におけるニブリングのプロセスは、利点と制約の間の複雑なバランスが必要です。 他の方法と同様に、このコインの両面を理解することは、製造業者が特定のニーズに最適な技術について情報に基づいた決定を下すのに役立ちます。
ニブリングの主な利点
- 汎用性: ニブリングは直線と曲線の両方のプロファイルを作成することに長けており、さまざまな設計要件に適しています。
- 最小限の歪み: 継続的かつ局所的な材料の除去により、熱の蓄積が最小限に抑えられ、反りや歪みの可能性が減少します。
- 高精度: 適切な装置を使用すると、ニブリングで厳しい公差を達成でき、部品がアセンブリに完全に適合するようになります。
- さまざまな金属に適しています: アルミニウムからステンレス鋼まで、ニブリングは多くの金属に適合するプロセスです。
- 最小限の廃棄物: サブトラクティブプロセスであるため、他の製造方法と比較して無駄が削減されます。
- クリーンエッジ: ニブリングにより比較的バリのないきれいなエッジが得られ、後処理の必要性が軽減されます。
- 高い費用対効果: 特に中規模から高生産の場合、このプロセスは他の製造方法よりも経済的です。
ここで、板金ニブリングプロセスの欠点/制限を見てみましょう。 ただし、潜在的な欠点は、ツールの品質、操作条件、オペレーターのスキルなどのさまざまな要因に大きく依存します。
かじる行為の潜在的な制限
- 表面仕上げ: エッジは通常はきれいですが、特にパンチが正しく維持されていない場合、表面にパンチプロセスの跡が残る場合があります。
- 材料の厚さの制限: 非常に厚い材料は、必要な力と機械の能力により、ニブリングには適さない場合があります。
- ノイズ: パンチ動作を繰り返すと騒音が発生する可能性があり、特定の作業環境では騒音の軽減が必要になる場合があります。
- 工具の摩耗: 連続的なパンチング動作により工具の摩耗が早まる可能性があり、定期的なメンテナンスが必要になります。
- 速度制限: ニブリングは効率的ですが、用途によってはレーザーやプラズマ切断ほど速くない場合があります。
板金ニブリングの用途は何ですか?
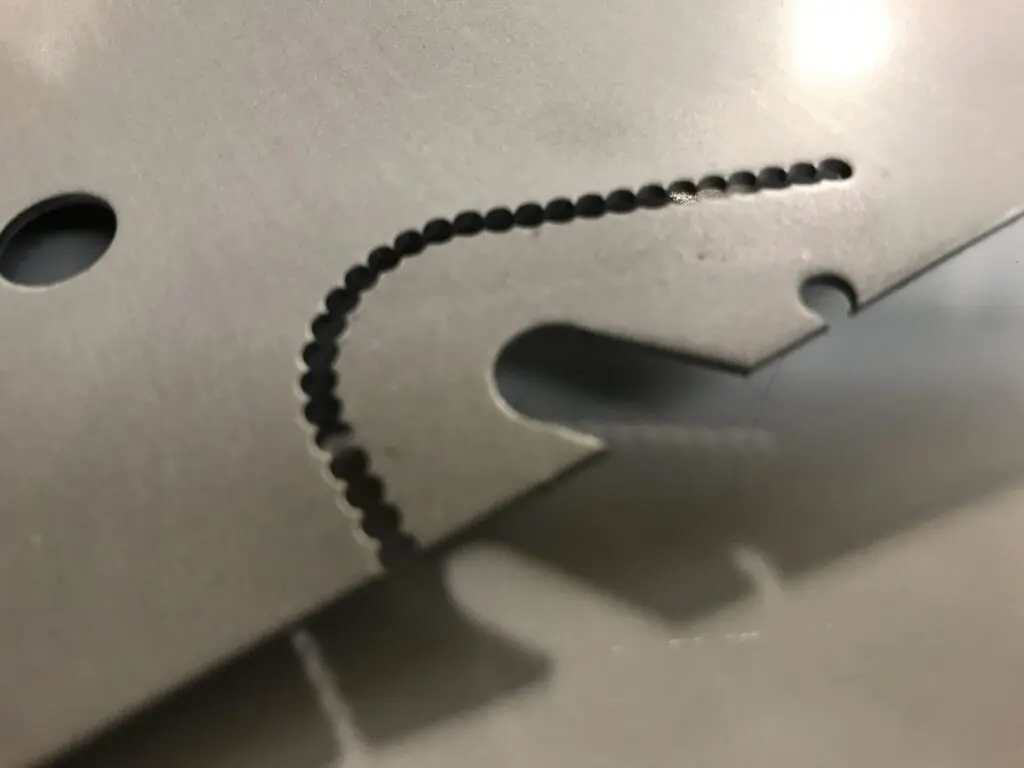
板金をかじって模様を作る
このニブリング技術は、その精度と適応性で知られ、多くの業界や用途に取り入れられています。 材料の小片を除去して形状やパターンを形成するその独自のプロセスは、他の金属切断方法では不十分な場合に有利です。 さまざまな分野におけるニブリングの著名な応用例をいくつか詳しく見てみましょう。
1. 電子・電気産業
PCB (プリント基板) エンクロージャとコンポーネント:
エレクトロニクス産業に関しては、精度が最も重要です。 ニブリングは、プリント基板 (PCB) のエンクロージャの作成や、複雑な形状やスロットが必要なその他のコンポーネントの形成に不可欠であることがわかります。 この方法の精度により、敏感なコンポーネントに損傷を与える可能性は低くなります。
2.自動車産業
車体部品およびコンポーネント:
自動車分野では、完璧にフィットするだけでなく、高い応力に耐える部品やコンポーネントが求められます。 ニブリングプロセスを通じて、メーカーはダッシュボード、換気グリル、特定の車台コンポーネントなどの特殊な部品を高精度かつ信頼性をもって作成できます。
3。 航空宇宙産業
飛行機および宇宙船のパネル:
航空宇宙産業では、XNUMX ミリメートル、XNUMX グラムが重要です。 ニブリングは、航空機や宇宙船向けに特定の穴と形状を備えた軽量パネルを作成し、最小限の重量で最大の強度を確保するソリューションを提供します。
4. 建設とインフラストラクチャー
換気システムと金属格子:
特注の換気システムや金属格子を必要とする建設プロジェクトの場合、特に美的要求や特定の機能に応える必要があるパターンを作成する場合、ニブリングによって必要な精度と詳細を実現できます。
5. 家電製品および家具
装飾パネルと備品:
オーブン、洗濯機、冷蔵庫などの家電製品には、ニブリングプロセスを使用して作成された装飾パネルまたは機能パネルが付属していることがよくあります。 同様に、金属製の家具、特に複雑なデザインの家具には、この技術の恩恵を受けることができます。
6. 芸術と彫刻
詳細な金属アートワーク:
金属を扱うアーティストや彫刻家にとって、ニブリング手法は、複雑なビジョンに命を吹き込む手段を提供します。 この方法は、芸術作品の繊細な模様や細部のディテールを表現する場合に特に効果的です。
表: 業界を超えたニブリングのアプリケーションの概要
| 業種 | 用途 |
|---|---|
| エレクトロニクスと電気 | PCB エンクロージャ、電子部品 |
| 自動車 | 車体部品、ダッシュボード、グリル |
| 航空宇宙 | 航空機パネル、宇宙船部品 |
| 建設とインフラストラクチャ | 換気システム、金属格子 |
| 家電製品および家具 | 装飾パネル、金属製家具什器 |
| 芸術と彫刻 | 詳細な金属芸術作品、彫刻 |
かじる vs. その他の板金切断技術
板金の成形と切断に関しては、いくつかの技術が利用可能ですが、それぞれに独自の利点と制限があります。 ニブリングはその精度と汎用性により、多くの用途で好まれるオプションとして浮上していますが、他の一般的な板金切断方法とどのように比較できるのでしょうか? 比較分析を詳しく見てみましょう。
表: ニブリングと他の金属切削技術の比較
| 手法別案内 | 機能/利点 | 制限事項/懸念事項 |
|---|---|---|
| ニブル | 複雑なデザインやパターンの切断。さまざまな厚さの金属に適しており、無駄が最小限に抑えられ、直線と曲線の両方の切断に最適です。 | 大きなジョブの場合は遅くなります。 |
| 剪断 | 直線カットに最適です。 | 追加の仕上げが必要なバリが発生し、主に大型シートの準備に使用されます。 |
| ニブル | 機械プロセスはコーティング/ペイントを施した金属を処理し、高エネルギーレーザーによるリスクはありません。 | 大きなジョブの場合は遅くなります。 |
| レーザー切断 | 非常に正確かつきれいなカットで、非常に厚い金属を処理します。 | エネルギーの使用量が多く、熱の影響を受ける可能性のあるゾーン。 |
| ニブル | 複雑な設計、独自の設計のためのカスタム ツール不要、および継続的な材料フローに適しています。 | 大きなジョブの場合は遅くなります。 |
| 打ち抜き | 繰り返しのパターンに効果的です。 | 廃棄物が増えたり、カスタムツールが高価になったりする可能性があります。 |
まとめ
板金製造の世界は広大であると同時に複雑であり、それぞれの技術が最終製品に独自のタッチを加えます。 ニブリングはこの多様な環境の中で際立っており、他に類を見ない正確さと多用途性を提供します。 業界が進化し、需要が変化しても、ニブリングなどの技術の基本的な価値は揺るがず、金属工芸における芸術とエンジニアリングのバランスを思い出させます。
Boda では、精度の力を認識しており、当社の板金製造サービスはそれを証明しています。 ニブリングから曲げ、溶接などに至るまで、当社は板金ニブラーハーバーフレートを含む最先端の技術とツールを活用して、比類のない品質と効率を提供します。 卓越性へのこだわりと細部へのこだわりを備えた Boda のサービスは、他にはない製造体験を保証します。
よくあるご質問
ニブリング加工で加工できる金属はどのようなものですか?
ニブリングは多用途であり、アルミニウム、鋼、銅、真鍮などのさまざまな金属に使用できます。
ニブリングは非常に厚い金属シートに適していますか?
ニブリングではさまざまな厚さに対応できますが、非常に厚いシートはレーザー切断などの他の技術に適している可能性があります。
ニブリングの精度はレーザー切断と比べてどうですか?
どちらの方法も高い精度を提供しますが、清浄度と精度の点ではレーザー切断の方がわずかに優れている可能性があります。
ニブリングプロセス中に金属に熱影響はありますか?
ニブリングは機械的なプロセスであり、大きな熱を導入しないため、熱歪みが回避されます。
大規模生産のためにニブリングを自動化できますか?
はい、適切な機械を使用すれば、大量生産のニーズに合わせてニブリングプロセスを自動化できます。
ニブリングの速度はパンチなどの他の方法と比較してどうですか?
ニブリングでは複雑な詳細が表示されますが、大規模な反復タスクの場合は、その性質上、パンチングの方が速い場合があります。