
プラスチックの質感
プラスチック部品は、製品設計から各種部品の組み立てまで、様々な製造工程を経ます。射出成形部品に表面テクスチャを組み込むことで美観を向上させるための追加加工を行わなければ、プラスチック部品は完成しないことがよくあります。
ブランドは感覚マーケティングへの投資をますます増やしており、これは包装や直接使用するプラスチックの質感によく表れています。ユーザーは他の理由から、最高のプラスチックの質感を求めることもあります。そのため、部品の成形に適した質感にこだわることは、ビジネスにとって非常に重要です。
消費者、自動車、医療、梱包など、ブランド化、機能性、美観のためにプラスチックの表面仕上げを重視する業界であれば、Boda がお客様と提携できます。
当社の射出成形仕上げは他に類を見ないもので、当社の機械は極めて多用途です。
では、プラスチックの質感とは一体何なのでしょうか?早速答えていきましょう。
プラスチックテクスチャとは何ですか?
プラスチックのテクスチャとは、プラスチック表面の3D特性と定義できます。完全に平坦で完璧なプラスチック表面を実現することは事実上不可能であるため、すべてのプラスチック表面には何らかのテクスチャが存在します。
プラスチックの質感は、部品の機能性と機械的特性に大きな影響を与えます。耐食性、熱伝導性、耐摩耗性といった要素の効果を左右します。例えば、プラスチック部品は表面が粗いほど、持ちやすく、掴みやすくなります。
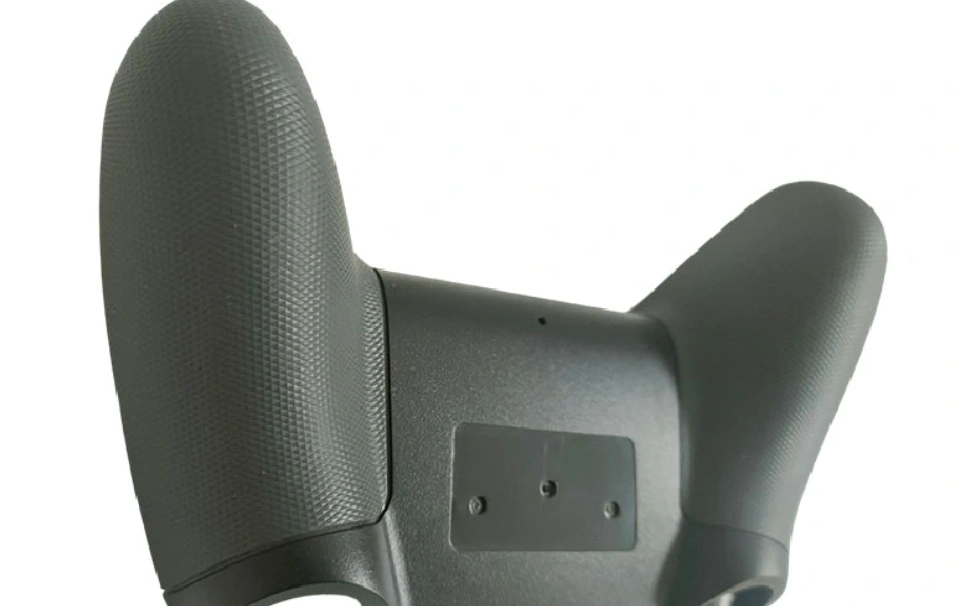
ゲームコントローラーのハンドル
Bodaのような経験豊富なソリューションプロバイダーは、プラスチックのテクスチャを巧みに活用し、様々な製品やブランドの目標を達成する技術を習得しています。通常、パーティングラインが目に見えるプラスチック成形部品を考えてみましょう。私たちは、金型の表面テクスチャを創造的に活用することで、こうした問題を目立たなくすることができます。
この技術を美観目的で使用することも可能です。重要なのは、射出成形による仕上げを丁寧に行うことで、プラスチック部品に様々な効果をもたらすことができるということです。
今すぐプロリアンをお試しください!
製品を変えるプラスチックテクスチャのカテゴリー
プラスチック部品に望ましい質感を与えるには、主に2つの方法があります。 金型にテクスチャを施す または部品が届くまで待つ 射出成形 テクスチャを追加するには 後処理の一部 手順。
最初のアプローチは、再現性と生産速度の点で理想的です。後処理の必要性を最小限に抑えられるため、テクスチャモールドアプローチは、特に大量生産においてコスト効率に優れています。
プラスチック部品にサンドブラストやエッチングなどの後処理を施すことも可能ですが、多数の部品の均一な仕上がりを実現するという点などで限界があります。
多くの場合、想定されるプラスチックの表面テクスチャを実現するために、これら 2 つのアプローチが併用されます。
金型の質感の重要性は何ですか?
金型テクスチャを生成する形の射出成形ツールは、製品の美観、機能性、強度の向上を目指すビジネスの重要な部分です。
プラスチック射出成形部品にこのようなダイナミクスを求めている場合は、今すぐ Boda に電話して、すぐに見積もりを依頼してください。
金型テクスチャが部品に適している理由については、以下で詳しく説明します。
プラスチック部品の見た目の魅力を高める
射出成形のテクスチャにより、テレビのリモコンや携帯電話の筐体などのプラスチック部品の美観を高めることができます。
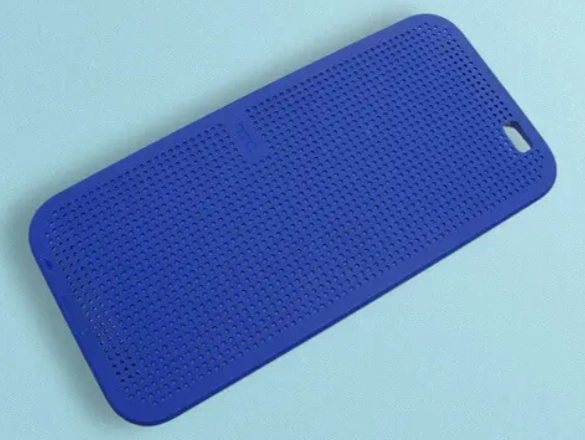
見た目に魅力的な携帯ケース
メーカーは、テクスチャを利用して製品の欠陥や不完全な部分を隠すこともできます。当社のテクスチャ付き射出成形金型は、ヒケやフローラインなどの目立たない部分を隠すことができます。
製品のグリップを向上
テクスチャ加工を施した金型を使用すると、部品の滑りやすさが低下します。つまり、本来は保持する必要があるプラスチック部品の扱いやすさが向上します。こうした機能強化により、製品の安全性も向上します。さらに、このような部品が使用される場合、生産性の向上にもつながります。
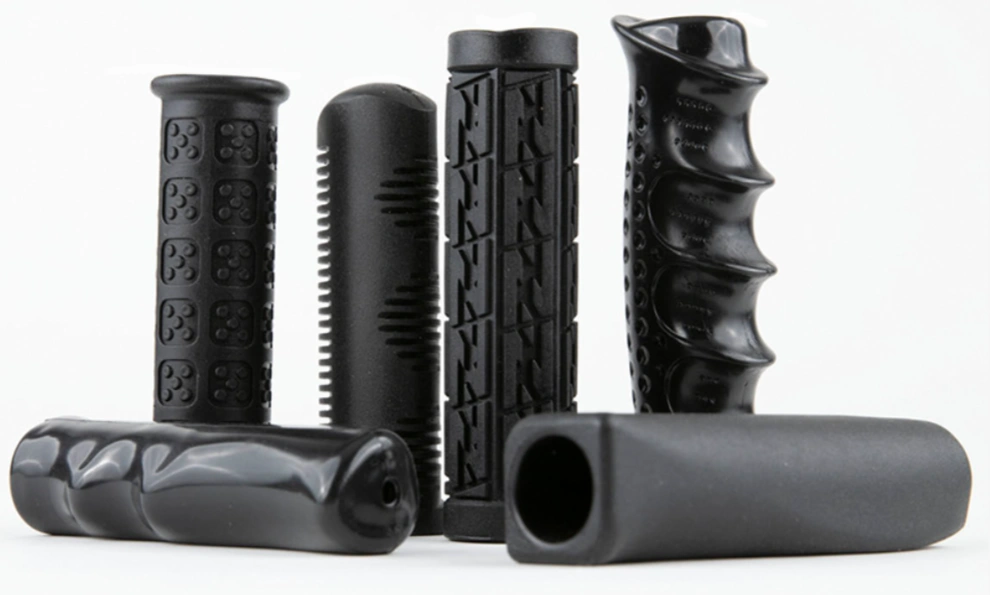
自転車のハンドル
さまざまな射出成形仕上げ
プラスチックと金型の質感を背景として、金型のさまざまな特定の仕上げを見てみましょう。
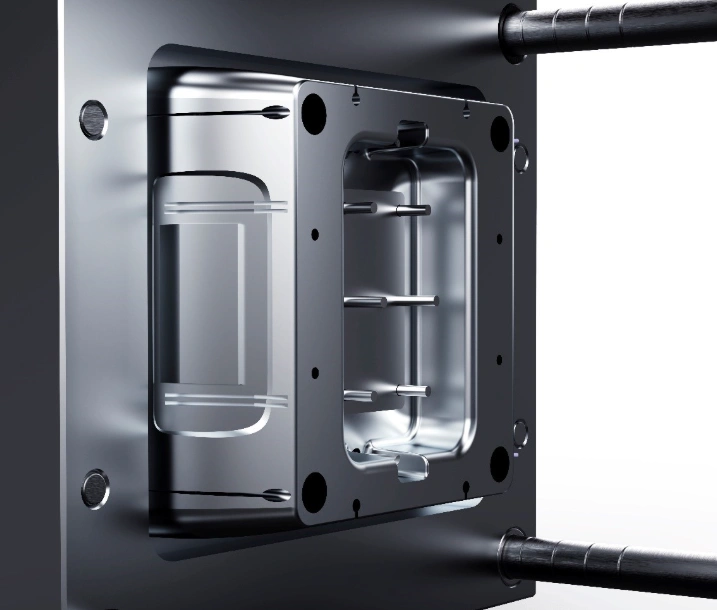
金型の表面仕上げ。
成形品の表面仕上げに関しては、ユーザーには多くの選択肢があります。成形品の仕上げは、テクスチャや研磨によって定義され、その種類は数多くあります。金型の仕上げは、プラスチック射出成形時に部品に埋め込まれます。
金型仕上げオプションに関するSPI(プラスチック工業会)規格
| 金型仕上げ | SPI規格 | 表面仕上げ技術 | 表面粗さ(Ra値) |
| 非常に光沢のある仕上がり | A1 | 6000グリットダイヤモンドバフ | 0.012 – 0.025 |
| 通常の光沢仕上げ | A3 | 1200グリットダイヤモンドバフ | 0.05 – 0.10 |
| 中程度の半光沢仕上げ | B2 | 400番紙 | 0.1 – 0.15 |
| 上質なマット仕上げ | C1 | 600グリットストーン | 0.35 – 0.40 |
| ミディアムマット仕上げ | C2 | 400グリットストーン | 0.45 – 0.55 |
| サテンテクスチャ仕上げ | D1 | 600石のドライブラストガラスビーズ#11 | 0.8 – 1.0 |
以下は、射出成形されたプラスチック部品に大きな影響を与える可能性のある、最も一般的な金型仕上げの概要です。
-
研磨された表面仕上げ
射出成形金型を放電加工(EDM)またはコンピュータ数値制御(CNC)で加工した後、加工痕を研磨で除去します。
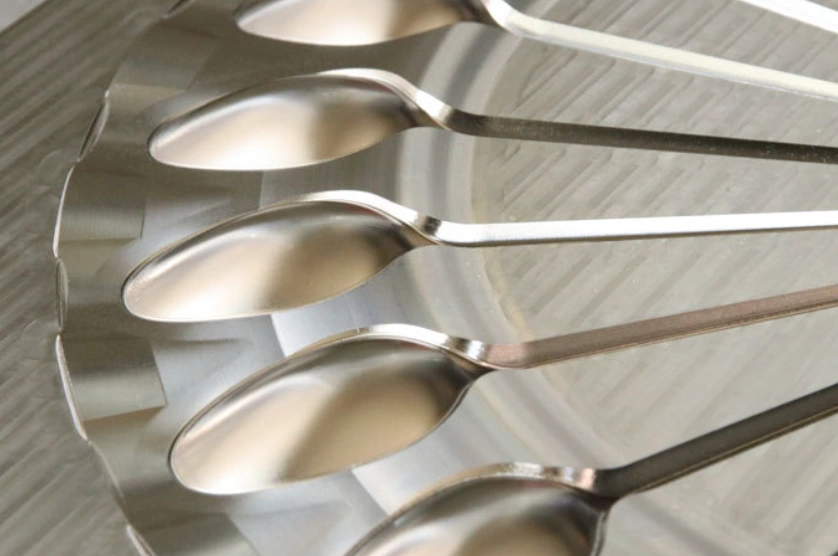
研磨された金型表面仕上げ
研磨結果は大きく異なる可能性がありますが、プラスチック工業会(SPI)が基準を定めています。 SPI射出成形 標準では、研磨された表面仕上げは透明、高光沢、半光沢、またはマット仕上げになります。
透明または高光沢仕上げは、可能な限り最高の研磨仕上げであり、A-1、A-2、A-3レベルに分類されます。これらの仕上げには、金型の研磨とバフ研磨を何度も繰り返す必要があります。
-
グリットストーンによる表面仕上げ
グリットスタンディングストーンは、特定の射出成形プラスチック部品に適した粗い金型仕上げを実現します。得られるマット仕上げは均一ではありませんが、金型の欠陥や工具痕を隠すのに効果的です。また、金型上での仕上げも容易かつ迅速であるため、金型コストも抑えられます。
-
ブラストによる表面仕上げ - 砂またはガラス
サンドブラストまたはガラスブラスト仕上げの射出成形部品を好むユーザーもいます。このタイプの表面仕上げはカテゴリーDに分類され、一般的に粗い仕上がりとなります。
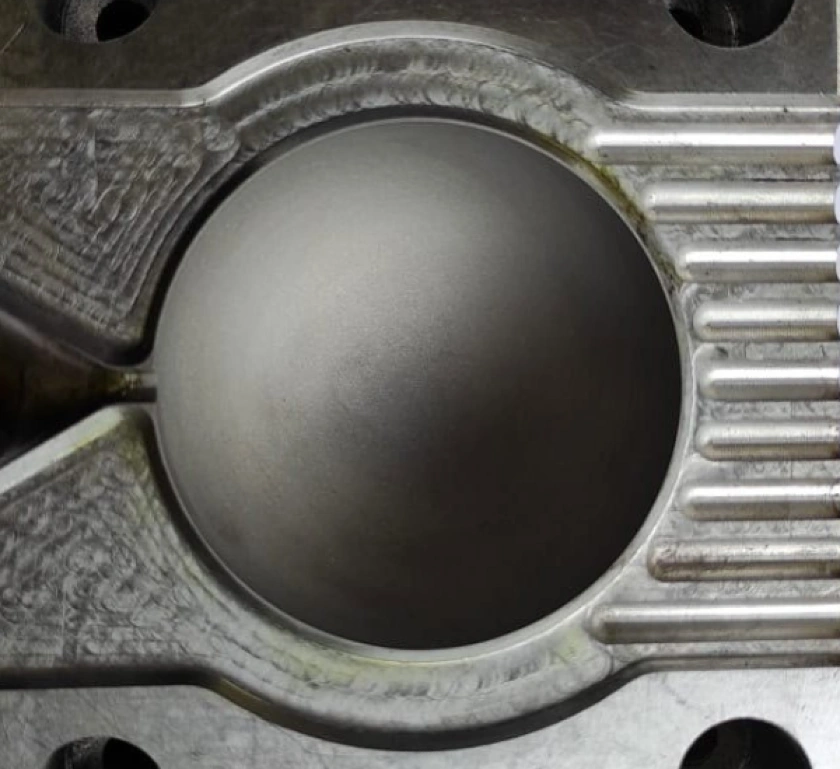
サンドブラスト面
砂やガラスを鋳型表面にランダムに吹き付けると、一方向の模様が作られます。この方法の最大の利点は、 射出成形仕上げ フラットな仕上がりを実現する効果です。
-
放電加工 (EDM) によって生成される表面仕上げ。
放電加工(EDM)は、火花浸食のような表面テクスチャを作成するためにも使用されます。金型の材質が適切であれば、この金型表面仕上げも検討する価値があります。
今すぐプロリアンをお試しください!
一般的な射出成形欠陥を最小限に抑える
プラスチック 射出成形の欠陥 この多用途な製造技術にとって、大きな課題となるのが溶接線、目地、ヒケ、パーティングラインです。
幸いなことに、これらの欠陥を取り除いたり隠したりする方法はいくつかあります。プラスチックの質感は最も効果的な方法の一つです。次にこれらの欠陥について概説しますが、より詳細な議論もぜひご覧ください。 射出成形の欠陥 そして、それらをどのように制御するかについて説明します。
プラスチック成形部品のヒケ
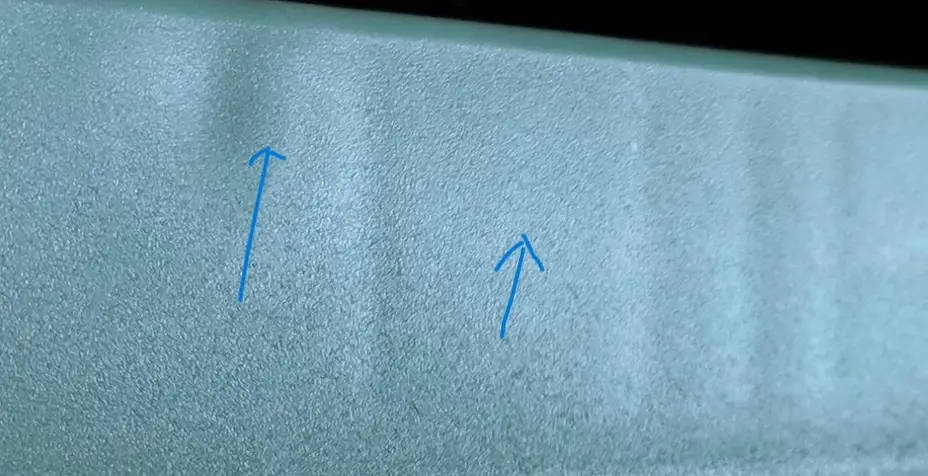
ヒケ
ヒケとは、プラスチック成形品に生じる凹みのことです。ヒケは1つだけの場合もあれば、複数に及ぶ場合もありますが、基本的には不要なものです。ヒケの主な原因は、構造補強材です。
これらの補強材の専門的な設計とは別に、射出圧力のバランス、冷却チャネルの使用、および専門家による金型表面仕上げによってもこれらの金型欠陥は回避できます。
プラスチック部品のパーティングライン
パーティングラインは、プラスチック射出成形部品にもよく見られます。これらの欠陥は、薄いリップ状の隆起として現れます。これらの欠陥は、インサート部品のある部分を除いて、成形部品の外形全体を横切るように現れることがよくあります。
パーティングライン
パーティングラインを最小限に抑えることは可能です。一つの解決策として、金型にパーティングラインと同様のラインを組み込んで隠すというものがあります。パーティングラインの位置も重要です。プラスチック成形の専門家は、例えばキャップの下などにパーティングラインを隠すこともあります。
パーティングラインをサンドペーパーで削り取ることも可能ですが、大量生産には骨の折れる作業であり、コストもかかります。
プラスチックの質感に関しては、これらのラインに理想的な解決策は、金型にマット仕上げと粗いタイプの質感を使用することです。
ウェルドライン
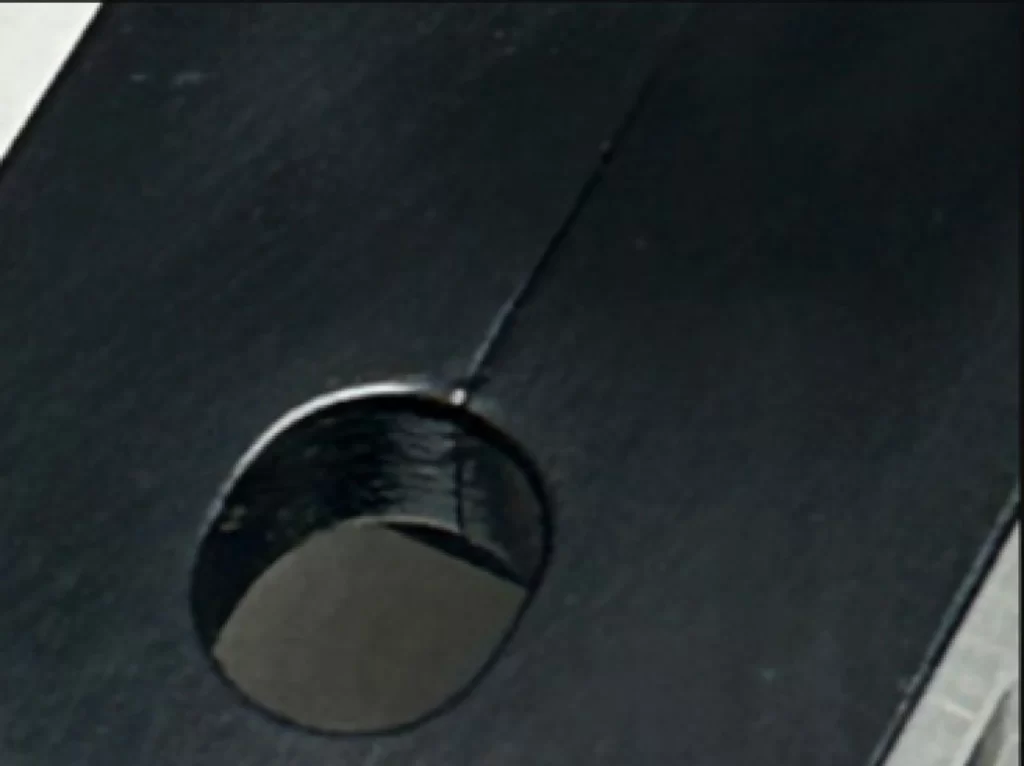
ウェルドラインは、プラスチック射出成形部品を調達する際に考慮すべき、もう一つの一般的な射出成形欠陥です。ウェルドラインとは、穴から伸びる傷のような模様です。見た目が悪いだけでなく、部品の強度にも影響を与える可能性があるため、望ましくありません。
この溶接欠陥の一般的な原因は、射出成形プロセス中の金型内の障害です。
溶接ラインのあるプラスチック部品
この問題に対処するには、ランナーとゲートの再設計、冷却温度の調整、成形品の塗装など、様々な方法があります。また、金型表面にマット仕上げを施してウェルドラインを隠すことも効果的な解決策です。
証人マーク
バリとして現れる表面テクスチャ欠陥は、ウィットネスマークと呼ばれます。これは、完成品と廃棄スプルーが接合する箇所です。つまり、ウィットネスマークの位置はランナーシステムの設計に依存します。
金型仕上げを用いて目印を隠すことは、この欠陥に対処する最も効果的な方法の一つです。その他の解決策としては、ファンゲート、サブマリンゲート、成形後の加工を考慮した目印の設計などがあります。
専門家による射出成形仕上げでビジネスを向上
金型の欠陥を防ぐためには、プロジェクトの初期段階から信頼できるプラスチックメーカーと提携することが常に推奨されます。Bodaのチームは、ラピッド・インジェクション・モールド(ラピッド・ツーリングとも呼ばれます)の分野で豊富な経験を有しています。
当社のアルミニウムおよびスチール金型向けラピッドツールサービスは、最大 10,000 個のバッチに対応し、設計にはわずか XNUMX ~ XNUMX 週間しかかかりません。
結論
射出成形金型の表面仕上げは、プラスチック射出成形部品の美観と使いやすさを左右します。様々な仕様と表面仕上げの可能性について理解することが重要です。
完璧なプロセスを持つメーカーと提携することで、タイムリーで費用対効果が高く、一貫した結果が得られるため、さらに有利になります。Bodaはお客様と緊密に連携し、製品に最適な金型表面仕上げを決定いたします。
詳細については、当社の専門家にお問い合わせください。 急速射出成形 プロセスを理解し、製造を開始します。