
シート 金属スタンピング 複雑な部品を競争力のある価格で大量に生産します。ただし、このプロセスには欠陥のリスクがまったくないわけではありません。スタンピング パラメータのエラー、材料の品質の低さ、金型の不備、その他の要因により、スタンピングされた金属部品に欠陥が発生する可能性があります。
潜在的な欠陥、結果、およびその背後にある原因を理解することは、その性質を理解し、効果的な予防戦略を立てるのに役立ちます。
よくある不具合、その原因、そしてそれらを防ぐ方法について詳しく見ていきましょう。
金属プレス加工工程でよくある欠陥は何ですか?
打ち抜き加工の欠陥は、寸法誤差、材料の欠陥、変形品質などに関係しています。打ち抜き加工された金属部品にこれらの欠陥があると、不良率が高くなり、生産コストが増加します。
考えられるすべての金属打ち抜き加工の欠陥を簡単に理解しましょう。
バリ欠陥
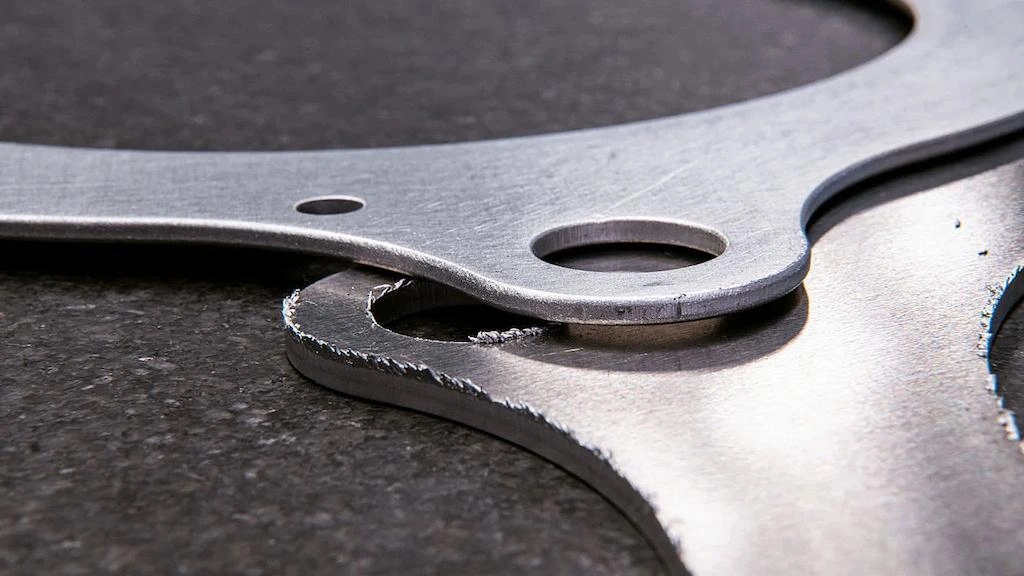
バリ欠陥
バリとは、ダイとパンチのクリアランスに関連するエッジに付着した小さな余分な材料のことです。クリアランスが狭いと、シートを完全に切断できず、エッジが盛り上がり、バリが残ることがあります。バリ欠陥の結果、さらなる処理 (バリ取り、研磨など) が必要になります。そうしないと、バリがコンポーネントの機能に影響を及ぼします。
素材のひび割れやシワ
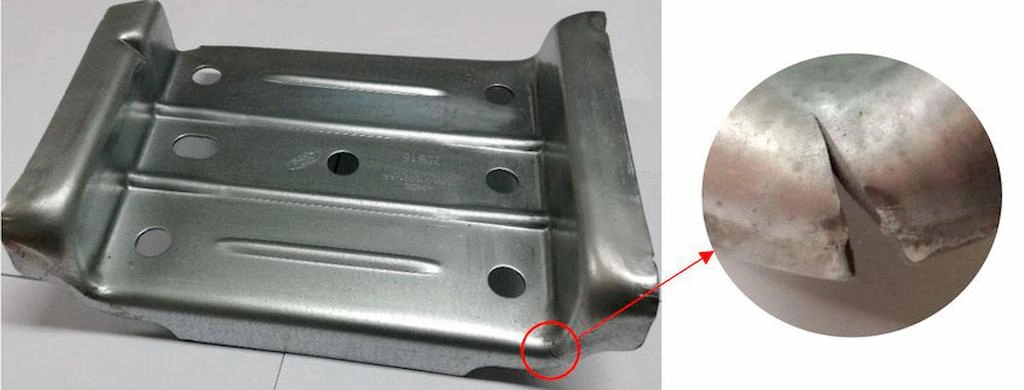
スタンピング部のクラック
スタンピングダイに送り込まれたシート材料は、角、端、および局所的に変形した部分で割れることがあります。通常、押圧力が大きいほど、集中した領域で割れが生じます。また、材料の品質が低い場合も割れが生じることがあります。
しわ欠陥とは、打ち抜き部品の表面が不均一、折り目が付いていたり、折れ曲がっていることです。主な原因は、成形中の不適切な材料の流れです。また、しわは打ち抜き部品の湾曲部分に発生しやすくなります。
変形した穴
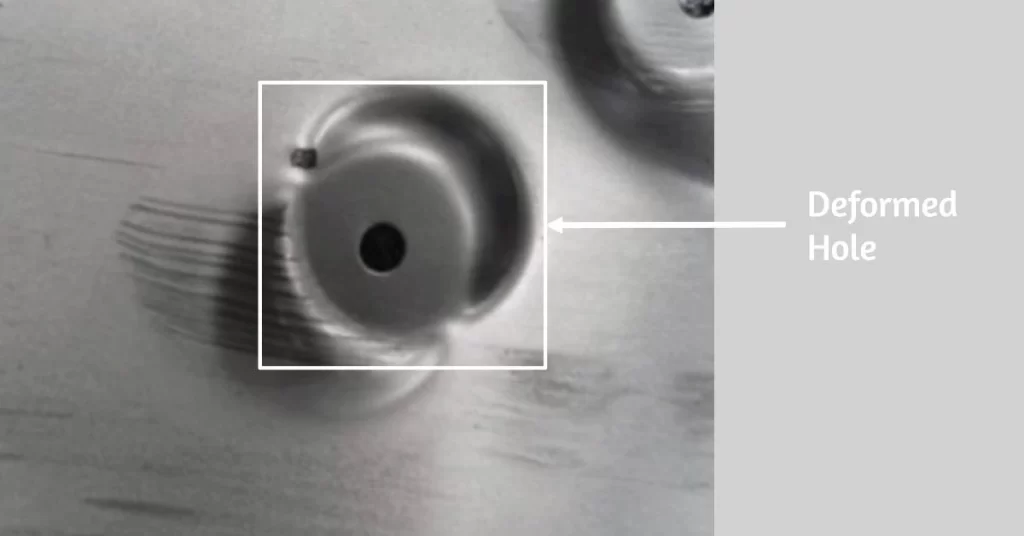
スタンピング部の穴が変形している
スタンピング部品の穴は、通常、金型とワークピース間の過度のストレスや摩擦により、意図した形状、サイズ、または位置合わせが失われることがあります。変形した穴の欠陥により、部品の機能、精度、および組み立てが損なわれます。
また、不適切なツール設計、誤った圧力の適用、または材料のスプリングバックによっても発生する可能性があります。
ダイとパンチの摩耗
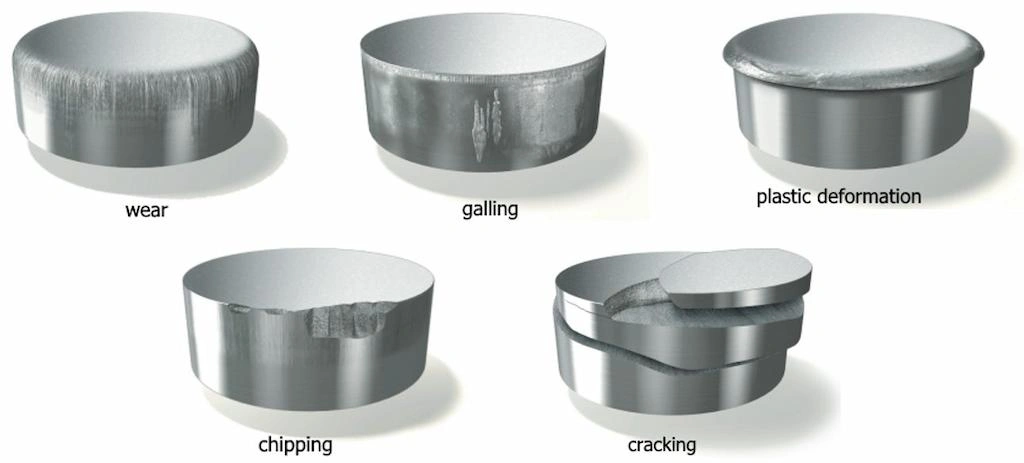
摩耗したスタンプパンチ
一定時間スタンプすると、パンチからの継続的なストレスにより、ダイ表面、キャビティ、鋭利なエッジが摩耗することがあります。これらの摩耗は肉眼で見える場合もあれば、気づきにくい場合もあります。この摩耗は部品の寸法精度に直接影響します。
今すぐプロリアンをお試しください!
ヒケやその他のへこみ
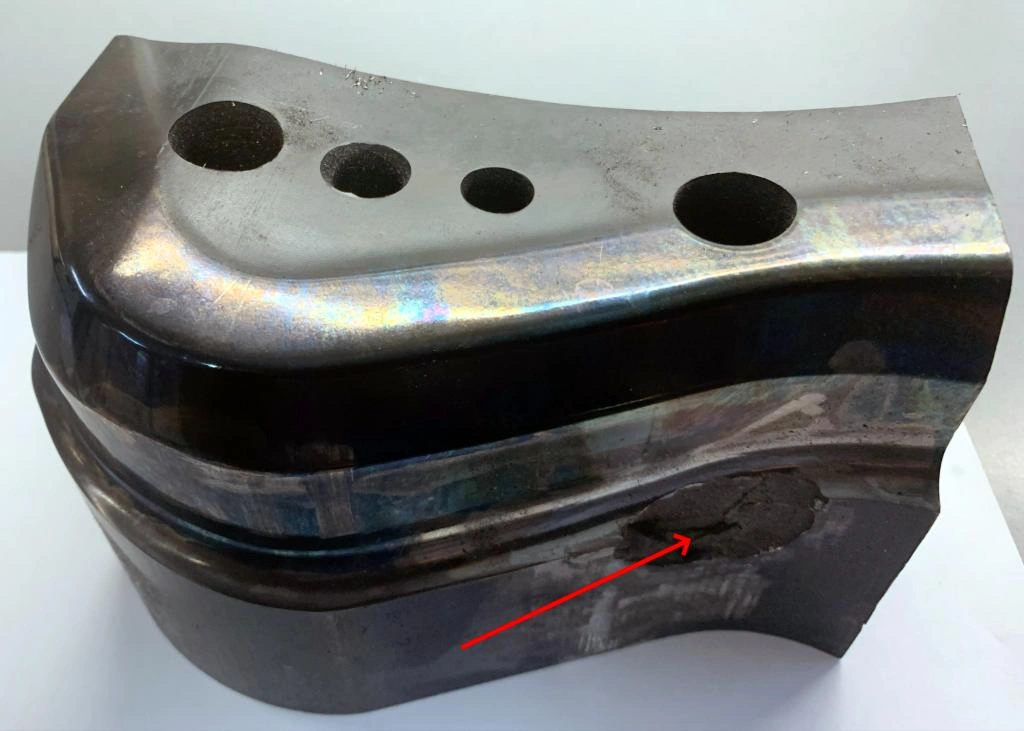
表面のへこみ
ヒケとは、変形後の不均一な冷却によって表面に生じる浅い凹みのことです。小さなヒケはスタンピング部品の美観に影響し、深いヒケは意図した性能に影響します。特に、厚さの異なるセクションがある設計では、ヒケが発生しやすくなります。
不純物やほこりが材料とともに押し付けられると、スタンプされた部品に他の表面のへこみが見られる場合があります。
スプリングバック欠陥
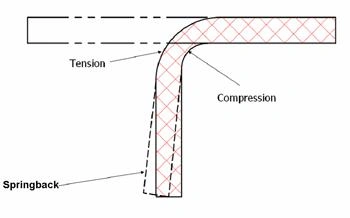
スタンピングにおけるスプリングバック
スプリングバックは、スタンピング加工でよく見られる欠陥で、弾性回復により成形後に材料が部分的に元の形状に戻ります。これにより、寸法と形状の両方の不正確さが生じます。
この現象は、曲げ加工時にワーク材料が弾性変形と塑性変形の両方を起こし、弾性部分によって部品が「跳ね返ります” 力が除去されると、
エッジとホールのブラスト
穴が破裂する
スタンピング中にエッジと穴が破裂し、部品の構造的完全性と機械的強度が低下する可能性があります。これらの特徴に高い応力が集中すると、弱い部分から材料が破裂する可能性があります。
今すぐプロリアンをお試しください!
板金プレス加工における欠陥の原因
次に、金属部品のプレス加工における不良の主な原因は以下のとおりです。
高ひずみ
ひずみとは、加えられたプレス圧力によって生じる寸法の変形長さを指します。大きなひずみは、加えられた力が材料シートの最大引張強度を超え、線やエッジが曲がったり、裂けたり、割れたりする原因になります。
材料の品質が低い、またはシートに欠陥がある
材料の品質が低い、または材料の選択が適切でないことも、プレス加工不良のもう一つの原因です。品質が標準に達していない場合、加えられた変形力に耐えられず、ひび割れが発生する可能性があります。その結果、ブランクシートにすでに欠陥がある場合、その欠陥はプレス加工部品にも残ります。
金型とツールの問題
スタンプされたアイテムに何らかの欠陥がある場合、ダイ、パンチ、および関連固定具に設計上または設置上の問題が発生する可能性があります。これには、パンチの鈍さ、材料の摩耗、位置ずれ、または応力分布が不均一なダイ設計の欠陥が含まれます。
パンチのスピードと力が不適切
パンチ速度、プレス力、その他のスタンピングパラメータが不適切だと、寸法の不一致から不完全な成形まで、さまざまな欠陥が発生します。
- パンチング速度が速い → 割れや裂けが発生する恐れがあります。
- パンチング速度が遅い → 成形が不完全でシワが発生します。
- 高い加圧力 → 材料の割れ、工具の摩耗、部品の歪み。
- 加圧力が低い → 成形不良、スプリングバック不良。
汚染と潤滑不足
金属板の表面や金型のキャビティに埃、グリース、破片、その他の汚れがあると、スタンピング部品の外観に欠陥が生じます。その結果、潤滑が不足して摩擦が大きくなり、材料の端が割れたり折れたりすることがあります。
金型の凹面と凸面の間の隙間が一定でない
金型の上部(凸面)と下部(凹面)の表面間の不均一なクリアランスや位置ずれにより、力の分散と材料の流れが乱れます。これにより、フランジの不均一やしわなどの金属打ち抜き加工の欠陥が発生します。
材料欠陥が金属プレス加工に与える影響
プレス加工の原材料として使用している板金自体に欠陥がある場合、その欠陥はプレス加工された金属部品にも伝わります。材料の問題は、プレス加工された金属部品にも他の欠陥を引き起こす可能性があります。 スタンピングプロセスひび割れや材料の完全な破損など。
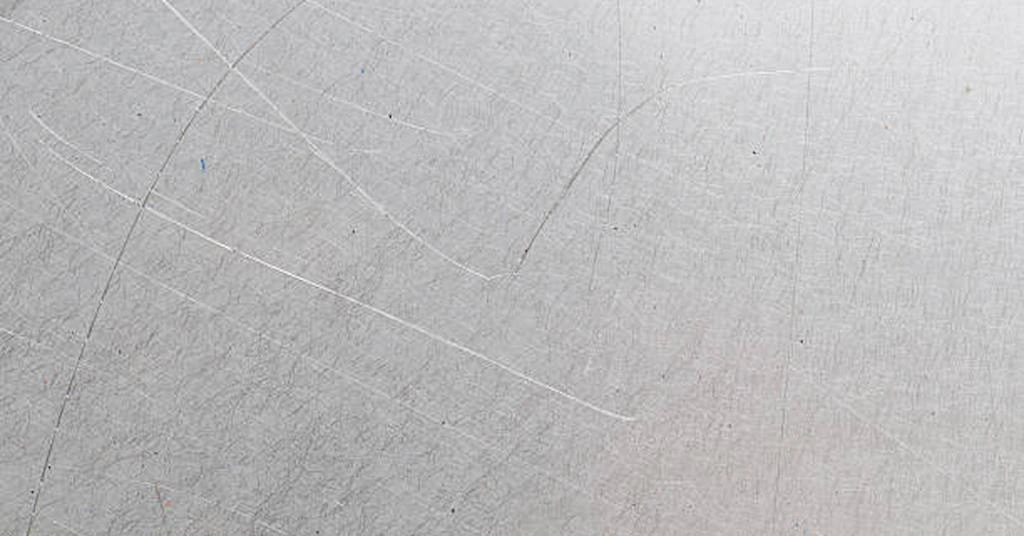
空白の金属板の傷
したがって、金属プレス加工では、次のような材料欠陥がないか確認してください。次に、プレス加工する前に、プレス加工用のシートブランクにそのような欠陥がないことを確認します。
- 錆、傷、穴、破片などの表面の欠陥。
- 酸化物やスラグなどの非金属不純物の存在。
- 小さな空隙が多孔性を引き起こす
- シートの断面全体にわたって厚さが異なります。
- 不適切な熱処理または圧延による粗いまたは不均一な木目構造。
スタンピングにおける上記の材料欠陥はいずれも、プロセスを妨害し、不均一な応力分布を引き起こします。また、ダイとパンチのツールにも影響するため、材料シートの詳細な検査とテスト、および材料選択時のその他の手順が不可欠です。
カスタム金属スタンピングにおける欠陥を防ぐにはどうすればよいでしょうか?
カスタム金属スタンピングにおける潜在的な欠陥を防ぐには、プロセスの開始時から設置チェック、工程内品質管理、製造後検査など、いくつかの考慮事項が必要です。
- 金型設計
スタンピング ダイの設計は、その製造技術と互換性がある必要があるため、DMF 用にダイ ツールの設計を最適化してください。その結果、必要な機能がすべて含まれ、スタンピング部品の形状と材質に基づいてダイの材質を選択する必要があります。
- 金型の正しい取り付けと正しいスタンピングパラメータ
パンチプレスにダイを正しく位置合わせして取り付けます。セットアップ後にキャリブレーション機器を使用してこれを確実に行うことができます。次に、設計部品の厚さ、サイズ、複雑さに基づいて、CNC スタンピング マシンに速度、トン数、シャット ハイト、ダイ クリアランス、背圧などのパラメータを入力します。
- 予熱と潤滑
金属の可塑性を向上させるため、シートとダイを予熱してひび割れを防止します。次に、繰り返しのプレスによる摩擦を減らすために、ダイとブランクのワークシートに潤滑剤を塗布する必要があります。
- 機器および工具の定期的なメンテナンス
CNCスタンピング設備のメンテナンス、 金属打ち抜き工具、補助システムを定期的に点検してください。製造元のガイドラインに従うか、そのガイドラインを組み込んだ新しい定期メンテナンス プランを作成することができます。
- ストレスを軽減する素材を使う
熱処理(アニール)された材料シートを選択すると、成形性が向上し、材料の反りやスプリングバックのリスクを回避できます。さらに、部品の設計時にスプリングバック係数を考慮することもできます。
打ち抜き部品の反りや歪みを防ぐにはどうすればよいでしょうか?
適切な材料を選択することは、打ち抜き部品の反りや歪みを防ぐ方法の 1 つです。均一な厚さの適切な種類の金属板を選択してください。さらに、打ち抜き前に焼きなましや応力緩和処理を施すこともできます。これにより、内部応力が軽減され、延性が向上します。
速度と圧力を調整し、部品に均一な圧力をかけることで、不均一な変形を防ぎます。さらに、 プログレッシブスタンピング、つまり多段階スタンピングにより、応力がより均等に分散され、反りや歪みのリスクが軽減されます。
金属プレス加工における品質管理:欠陥を特定して対処する方法
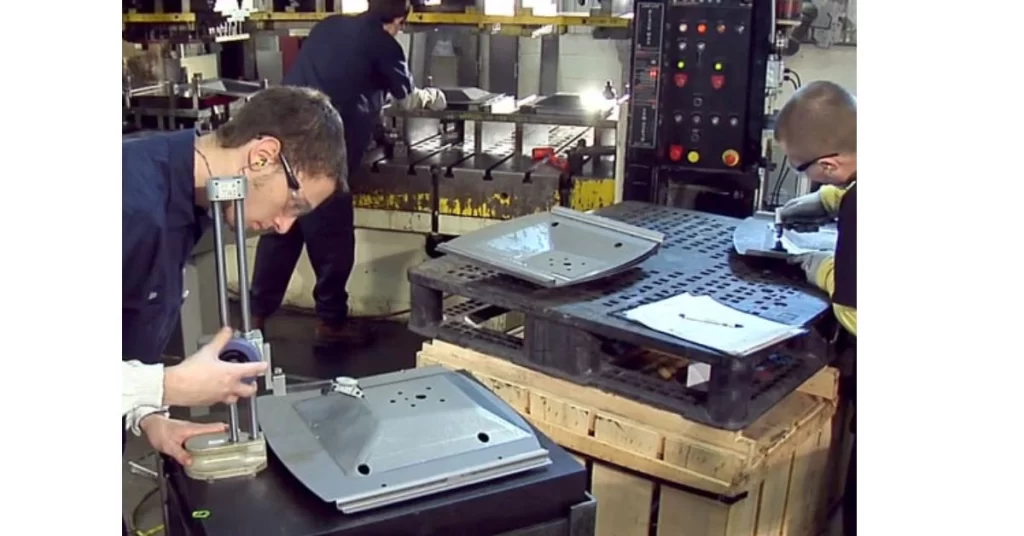
スタンピングにおける品質管理
品質管理は、スタンピング製造における検査、測定、分析に対する体系的なアプローチです。これらは、スタンピング プロセスの前、後、および最中に、さまざまな方法と機器を使用して実行されます。各段階で、欠陥が特定され、すぐに対処されます。
材料検査
まず、原材料の厚み、表面のひび割れ、不純物、傷などが検査されます。この検査には、ノギス、マイクロメーター、超音波検査など、さまざまな機器を使用できます。この段階の主な目的は、スタンピング用の欠陥のない材料を確保することです。
工程内品質管理
自動化された機器は、板金プレス加工の欠陥を特定し、迅速に対処するために、プレス加工プロセスを綿密に監視します。通常、このためにリアルタイム監視システムが使用され、圧力、位置合わせ、速度、およびツールの摩耗に関するデータが提供されます。エラーが見つかった場合は、品質を確保するためにプロセスを調整できます。
プレス後の品質管理
最終検査と分析により、完成した部品が品質基準を満たしているかどうかを確認します。これには、座標測定機 (CMM) や表面粗さ試験機などの高度な技術が使用されます。不良部品が見つかった場合は、ケースが分析され、次のサイクルで予防措置が講じられ、生産の改善が図られます。
Boda から欠陥のない金属プレス部品を入手
CMM 検査済みの欠陥のないスタンピング部品が必要ですか? Boda では、高度な CNC スタンピング マシンとカスタム ツールを使用して複雑なスタンピング部品を製造し、パッケージング前に詳細な品質管理措置を講じています。
当社のエンジニアとオペレーターは、この分野で10年以上の経験があります。彼らは、起こりうる欠陥を素早く特定し、それを回避する効果的な計画を立てることができます。金属加工の見積もりを取得するには、設計をアップロードしてください。 スタンプサービス して、高成長のクロスチャネル戦略の構築を始めましょう!
まとめ
スタンピング プロセスでは、美観上のへこみ、しわ、エッジのひび割れ、コーナーのオフセットなどの欠陥のある部品が製造される可能性があります。予防策を講じるには、これらの欠陥の根本原因を理解する必要があります。原因としては、不適切なセットアップ、金型の摩耗、不適切なパンチ速度、ワークシートの汚染などが考えられます。その後、適切な予防措置を講じることができます。
よくあるご質問
- 金属プレス加工で最も一般的な欠陥は何ですか?
材料の裂け目やひび割れ、バリ、しわ、表面のへこみなどは、板金打ち抜き加工における典型的な欠陥です。
- 材料の欠陥は金属プレス加工にどのような影響を与えますか?
材料シートに厚さの不均一、酸化物不純物、成形性の悪さなどの欠陥が含まれていると、プレス部品にひび割れなどの欠陥が生じ、 迅速なツール 着る。
- カスタム金属スタンピングにおける欠陥を防ぐにはどうすればよいですか?
金属プレス加工における欠陥を防止するため。
- 高品質の素材を使用する
- 設備と金型のセットアップを定期的にメンテナンスする
- スタンプする前に位置合わせのセットアップを祝う
- リアルタイム監視と厳格な品質管理措置を採用
- 金属プレス加工における表面欠陥の原因は何ですか?
金属プレス加工における表面欠陥の主な原因は、金型の取り付けとプレス加工パラメータの不備、外部汚染、不適切な潤滑、頻繁なメンテナンスの欠如などです。
- ツールと金型のメンテナンスによってスタンピングの欠陥をどのように減らすことができますか?
ツールと金型のメンテナンスは、金属打ち抜き加工の欠陥を減らし、防止するために重要です。定期的な清掃、潤滑、摩耗検査は、欠けや鈍いエッジ、材料の破れなどの問題を回避するのに役立ちます。