
粉体塗装と塗装の比較
粉体塗装と塗装は、金属部品の仕上げ方法として広く用いられている2つの方法です。主な違いは、粉体塗装の方が丈夫で長持ちする仕上がりになるのに対し、塗装は必要に応じて補修や再塗装が容易である点です。しかし、 選択は通常、動作環境、必要な耐久性、および部品の機能によって決まります。
塗料は液体状でスプレー方式で塗布され、その後乾燥・硬化されます。粉体塗装は乾燥した粒子を使用します。 静電塗装と粉体塗装粉体塗装では、乾燥した粉末粒子を静電的に塗布し、その後加熱硬化させて固体にする。
どちらの方法も表面を保護し、外観を向上させるという点では共通していますが、強度、塗膜の厚さ、長期的な性能の面では異なる特性を示します。
この記事では、 粉体塗装 塗装と比較して、屋内および屋外環境で使用される板金部品に最適な仕上げ方法を選択するのに役立ちます。
粉体塗装とは?
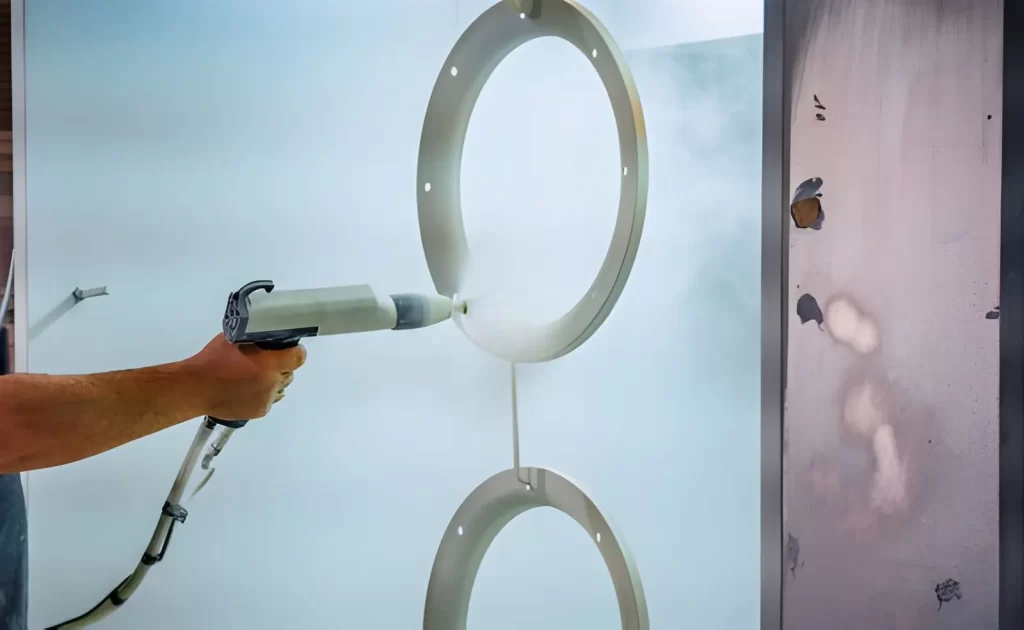
粉体塗装 – 金属リング
粉体塗装 金属に塗布される乾燥仕上げです。液体塗料の代わりに粉末状の材料を使用します。これらには以下が含まれます。 顔料、添加剤、樹脂。 この粉末が十分に加熱されると、溶けて金属表面を完全に保護するバリアを形成する。
塗布工程中、粉末は静電気を帯びます。これにより、粉末は金属に引き寄せられます。加熱によって硬化すると、柔らかい粉末から金属に完全に密着し、表面を保護する硬い膜へと変化します。
粉体塗装の仕組み
ステップ1:金属表面を清掃する
粉体塗装を施す前に、金属表面を徹底的に洗浄する必要があります。汚れ、油分、水分を取り除くことで、粉体塗料の密着不良を防ぐことができます。 最も一般的な清掃方法 脱脂、ブラスト処理、または化学洗浄による表面処理などが含まれます。 塗装前に金属表面を適切に洗浄すれば、粉体塗装の仕上がりは欠陥のないものになるはずです。
ステップ2:粉体塗料をスプレーする
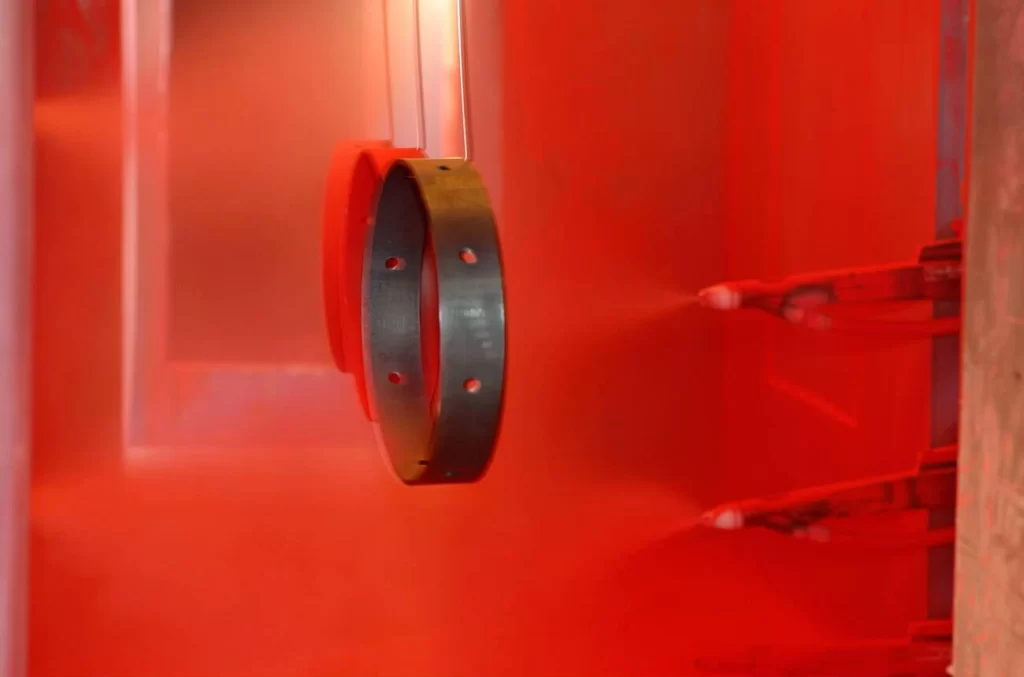
乾燥粉体塗装は密閉されたチャンバー内で施される。
粉末を接地された物体(金属)に噴霧すると、エッジや曲面を含むすべての領域を最適にカバーできます。これは、噴霧ノズルから出る粉末を静電気で帯電させることによって行われます。粉末は引き抜かれます。 接地された金属表面に接地され、均一に付着する。
ステップ3:粉体塗装を硬化させる
金属に粉体塗料を吹き付け終わったら、それを硬化炉に入れて加熱してください。 粉末は溶融し、表面全体に連続したコーティング層を形成します。硬化温度と時間は、粉末の種類と部品の厚さによって異なります。
粉体塗装は時間の経過とともに錆びたり劣化したりしますか?
粉体塗装自体は、湿気や酸素が下の金属に到達するのを防ぐ非金属コーティングであるため、決して錆びることはありません。 粉体塗装は、適切に洗浄・塗装された表面を、衝撃、化学物質、腐食から効果的に保護します。ただし、穴やひび割れなどがないことが前提です。上塗りにおいては、このプロセスは非常に効果的です。
コーティングの下で腐食が始まる場合
表面のコーティング層が通常の摩耗によって損傷(例えば、擦り傷、へこみ、穴あけなど)を受けると、錆が発生することがあります。これにより、以前は保護層で覆われていた金属部分に水分が侵入しやすくなります。 粉体塗装を施す前の表面処理が不十分だと、塗装の早期剥がれにつながる可能性があります。 時間の経過とともに、剥離、塗膜内部の気泡の発生、または塗膜表面との密着性の問題などが発生する可能性があります。
損傷後に錆がどのように広がるか
上塗り層の下で腐食が始まると、元の保護コーティングで覆われていた領域全体に腐食が徐々に進行します。腐食した部分は周囲の領域を弱体化させ、最終的には元のコーティングのさらなる剥離を引き起こします。
粉体塗装は塗料よりも優れているのか?
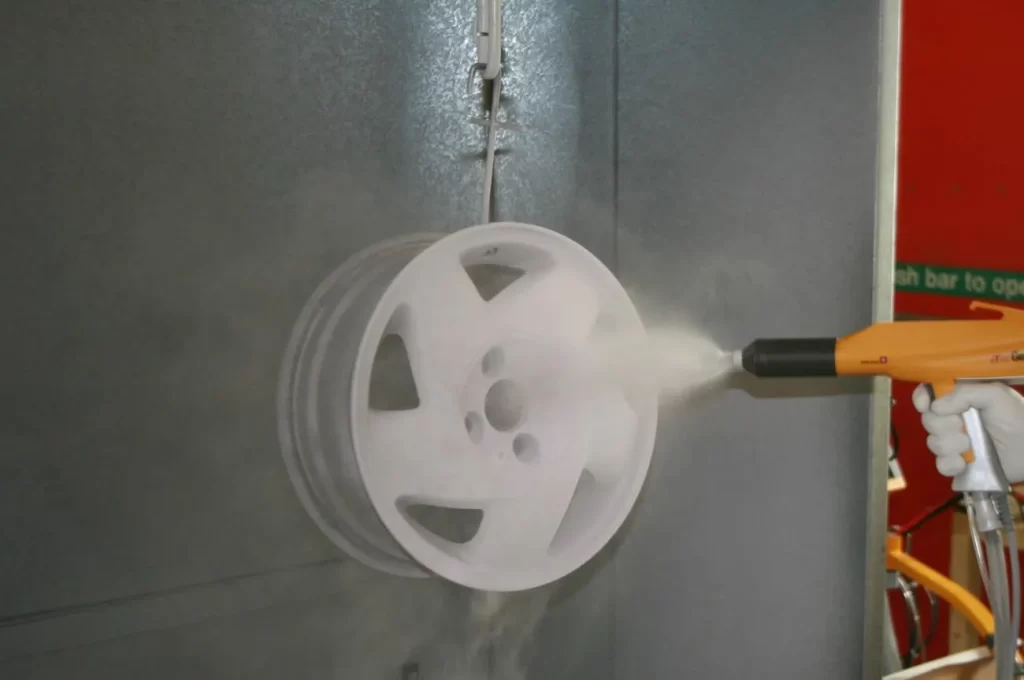
アルミホイールの粉体塗装
粉体塗装と塗装は、金属部品の保護コーティングとして同様の利点(腐食や表面損傷からの保護など)を提供し、外観を向上させます。したがって、どちらのプロセスが最適かは、単一の「最良の」方法ではなく、部品の具体的な要件によって決定されます。
一つ 粉体塗装の利点 硬化後に、より大きく均一な層を形成するという利点があります。そのため、過酷な環境下でも、摩耗、腐食、衝撃による損傷に対する保護性能が向上します。 しかし、コーティングが厚すぎると、部品の嵌合、ねじ山、および厳しい公差特性に影響を与える可能性があります。
さらに、粉体塗装は一般的に耐用年数が長いため、メンテナンスの必要性を軽減します。
一方、塗料は保護層が薄いものの、塗布や補修の手間が少ない。迅速な補修や現場塗装が必要な場合に用いられる。塗料の使用コストは粉体塗装よりも大幅に低い。
これら2つのプロセスでは、典型的なコーティング厚さが大きく異なります。粉体塗装では、 2.5〜6ミル 希望する性能レベルに基づいて。比較すると、塗料のコーティングは約 1回塗りにつき1~2ミル また、塗布する回数は異なる場合があります。
実際には、 粉体塗料 表面保護性能が非常に高い用途には、この方法が最適です。一方、コスト管理、柔軟性、再加工性が重視される場合は、塗料を使用するのが最適です。
粉体塗装の主な種類
粉体塗装は、熱に対する反応に基づいて大きく2つのカテゴリーに分類される。この2つのカテゴリーは硬化後の挙動が大きく異なるため、それぞれ異なる用途に適している。
熱硬化性粉体塗装
熱硬化性粉体塗料は、硬化過程で永久的な化学結合を形成します。一度硬化すると、再び液体に戻ることはありません。 化学結合の形成により、長期間にわたって優れた熱安定性と環境安定性が得られます。熱硬化性粉末は、優れた耐腐食性と耐紫外線性を備えています。 これらの特性により、熱硬化性粉末は、自動車部品、建築物の外装材、長期的な耐久性が求められるその他の産業機器など、多くの製品での使用に最適です。
熱可塑性粉体塗装
熱硬化性樹脂とは異なり、熱可塑性樹脂は硬化中に永久的な化学結合を形成しません。加熱すると軟化し、再溶解したり、基材から剥がしたりすることができます。 熱可塑性樹脂は熱によって容易に軟化させ、再溶解または除去できるため、ある程度の表面保護が求められる用途に利用されます。ただし、この製品は定期的な再加工または交換が必要です。
熱可塑性粉末の一般的な用途としては、装飾用金属部品(アルミニウム)、手すりシステム、ワイヤーバスケット、その他繰り返し手作業で扱ったり交換したりする物品などが挙げられる。
粉体塗装の限界
粉体塗装で良好な保護仕上げを実現することは可能ですが、生産現場での使用には限界があります。
極薄コーティングの制御は限定的である
粉体塗装の欠点の1つは、表面に厚い層が形成されやすいことです。そのため、必要に応じて極めて薄い(化粧的な)コーティングを施すことはできません。 部品の外観や精度に極めて薄いコーティングが求められる場合、液体塗料が好ましい。
より高度な設備と機器要件
粉体塗装プロセスを実行するには、次のような特殊な機器が必要です。 静電粉体塗装 スプレーガン、硬化炉、塗装ブースが必要です。また、作業エリアの適切な換気と管理も不可欠です。 上記すべてが粉体塗装事業を開始するために必要な初期資本を増加させるため、粉体塗装は一般的に小規模な工場や少量生産の事業には推奨されません。
初期プロセスコストが高い
粉体塗装は一般的に大量生産の場合に最も経済的ですが、少量生産の場合は液体塗装よりも初期費用が高くなります。さらに、加熱と硬化にエネルギーコストがかかります。 したがって、試作品を作成したり、少量生産の部品を製造する予定がある場合は、粉体塗装プロセスを使用する追加コストが液体塗料のコストを上回る可能性があります。
熱に弱い素材には適していません
硬化工程では熱を利用して粉末層を溶融・結合させるため、この方法は耐熱性のない材料で作られた部品への適用には効果的ではない。 プラスチック、ゴム、その他の熱に弱い素材で作られた部品は、粉体塗装工程の硬化段階で変形したり、形状が変わったりする可能性があります。
絵画とは何か?
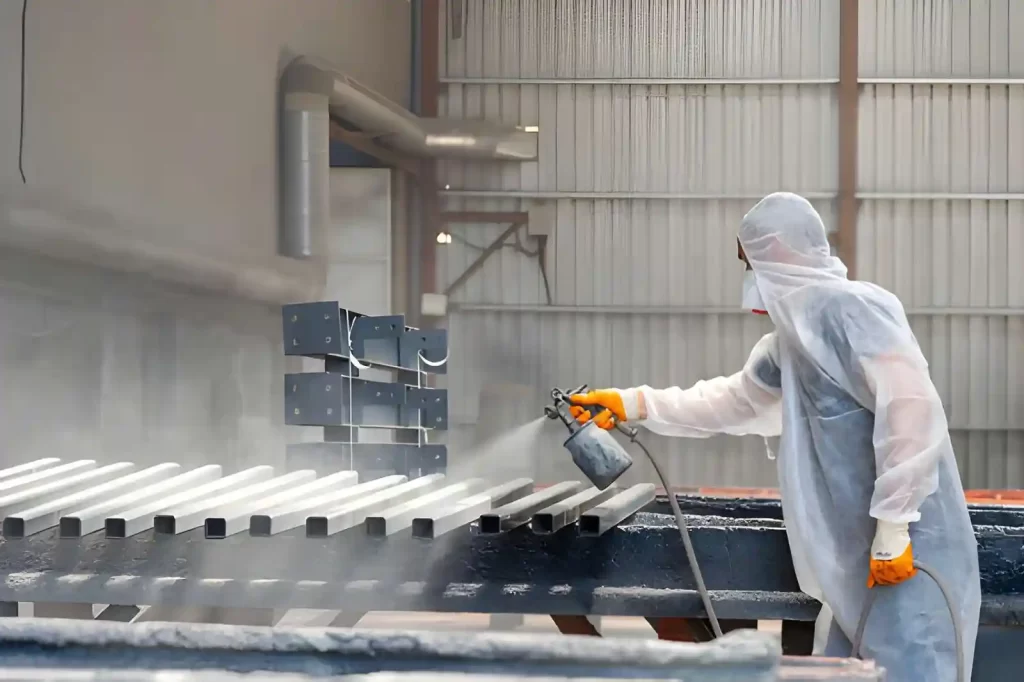
金属棒の塗装
塗装は、金属、プラスチック、木材など、さまざまな素材にとって魅力的な仕上げ方法です。塗装は保護効果に加え、色や質感によって素材表面の美観を高めます。
塗料は顔料、結合剤、溶剤を配合して作られます。塗布すると、塗料は液体の層として対象物に流れ込み、常温で乾燥して表面に薄い固体の膜を形成します。
粉体塗装(高温硬化が必要)とは異なり、塗料は高温硬化を必要としません。そのため、熱に弱い表面を持つ部品や大型アセンブリの保護に非常に有効です。
さらに、塗装はプロジェクトのニーズに応じて、スプレー塗装または静電塗装のいずれかの方法で施すことができます。必要な塗膜厚を得るために必要な塗料の量は、塗装回数によって大きく異なります。
通常、仕上げは薄いコーティングから厚めの保護コーティングまで様々です。.
一般的な塗装工程の手順
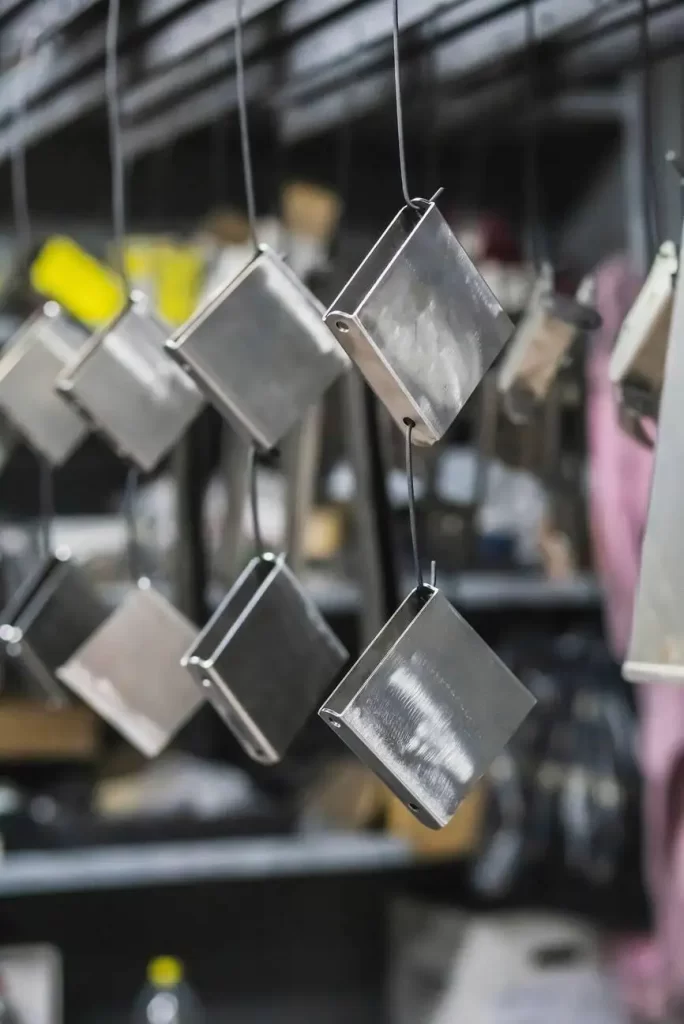
塗装待ちの金属部品
金属への塗装には、塗膜と金属表面との強固な密着性を確保し、耐用年数を延ばすための特別な手順が必要です。すべての工程が塗膜の耐久性と最終製品の全体的な品質に影響を与えます。
ステップ1:表面洗浄
コーティングを施す前に、金属表面は必ず清掃しておかなければなりません。 ほこり、油、錆、グリースを取り除くことで、2つの表面間の最適な接着が確保されます。 サンドブラスト、化学洗浄、表面汚染物質の機械的除去など、さまざまな方法で表面を洗浄することで、塗料が均一に塗布され、剥がれを軽減することができます。
ステップ2:プライマーの塗布
洗浄後、下塗り塗料を塗布する必要があります。下塗り塗料は、金属と塗料層の密着性を向上させます。また、耐腐食性を高め、均一な発色を促進します。 エポキシ系プライマー、亜鉛リッチ系プライマー、汎用プライマーなど、いくつかの種類のプライマーが市販されている。
ステップ3:塗装
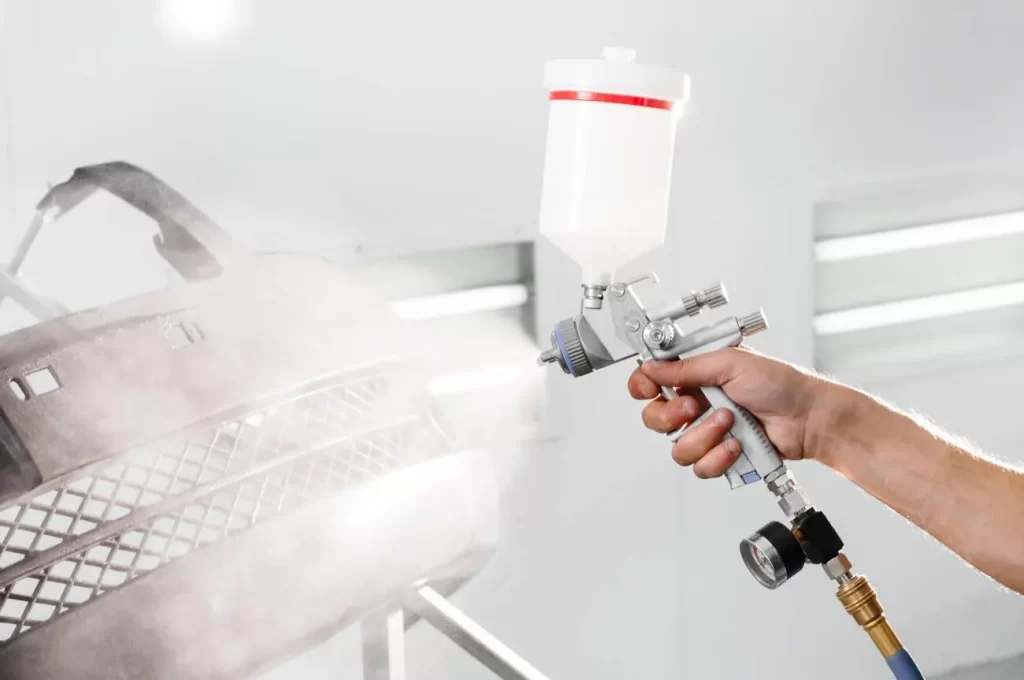
自動車部品の塗装
下塗り塗料が完全に乾いたら、次の3つの基本的な方法のいずれかを使用して塗装することができます。 スプレー、ブラシ塗り、またはローラー塗り。 噴霧は、広い面積に均一な層を塗布できるため、一般的に商業用途で利用されています。 必要な厚みや保護性能に応じて、複数層を塗布することができます。ただし、同じ効果を得るためには、各層を均一に塗布する必要があります。
ステップ4:乾燥または硬化
塗料を複数回塗り重ねた後は、各層が十分に乾燥または硬化する時間を確保する必要があります。 塗料によっては室温で溶剤から乾燥するものもあれば、層を硬化させるために加熱環境を必要とするものもあります。完全乾燥に必要な時間は、塗料の種類、塗布厚さ、環境条件などの要因によって異なります。
今すぐプロリアンをお試しください!
一般的な塗料の種類
選ぶ塗料の種類は、表面の材質(製品やアイテムが何でできているか)、使用環境、そして仕上がりの見た目の美しさの要求度合いによって決まります。 塗料にはそれぞれ長所と短所があり、例えば、耐久性、乾燥速度、耐水性、耐薬品性などが挙げられます。
アクリル塗料
この塗料は、平均的な仕上がりを求める場合によく使われます。速乾性があり、滑らかに塗ることができ、ほとんどの色を比較的均一にカバーします。 この塗料は、高度な保護を必要としない内装・外装部品の両方に適しています。さらに、コスト削減にも役立ちます。
エポキシ塗料
エポキシ塗料は乾燥すると、他の種類の塗料よりも厚い保護膜を形成します。そのため、湿気や化学物質に対する耐性が非常に高くなります。 エポキシ塗料は湿気や化学物質に対する耐性が非常に高いため、過酷な気象条件にさらされる工業用床、パイプライン、機械のコーティングに最適です。
ポリウレタン塗料
ポリウレタン塗料は、より硬く滑らかな保護膜を形成します。通常の塗料よりも日光への耐性や表面の摩耗に優れているため、自動車部品、屋外製品、手工具などへの使用に強く推奨されます。
エナメル塗装
エナメル塗料は塗布後、硬く光沢のある保護層を形成します。エナメル塗料は、ほぼすべての種類の素材を環境による損傷から保護します。 そのため、優れた表面仕上げや美観が求められる金属、木材、プラスチック部品に広く用いられている。
塗料の限界
塗料は表面処理において優れた方法であるが、長期的な使用や耐久性に関していくつかの欠点がある。
表面耐久性の低下
になると 粉体塗装と塗装の耐久性の比較 塗料は、 傷、欠け、および一般的な摩耗。 塗装面は、他の種類の保護コーティングに比べて、衝撃や摩耗によって損傷を受けやすい傾向があります。そのため、特に部品が頻繁に接触する箇所では、より多くのメンテナンス(補修など)が必要になります。
薄い保護層
塗料は基材の上に非常に薄い膜を形成する。そのため、過酷な屋外環境では、腐食防止効果はほとんど、あるいは全く得られない。 水蒸気、汚れ、または化学物質にさらされる素材の場合、塗料の薄い層は通常よりも早く劣化します。
色あせと長期使用による摩耗
光や大気の影響を受けると、塗料は劣化します。時間が経つにつれて、塗料は色あせたり、剥がれたり、表面が崩れたりします。 自動車や建物など、屋外にさらされる部分は、長期間使用すると通常は塗装の塗り直しが必要になります。
複数回の塗装と所要時間
ほとんどの場合、すべての表面を適切に覆うには、複数回の塗装が必要になります。各層は、次の層を塗布する前に完全に乾燥させる必要があります。 これにより、特に大量生産の場合、全体の工程時間が長くなり、材料の使用量も増加します。
粉体塗装と塗装:どちらが優れているのか?
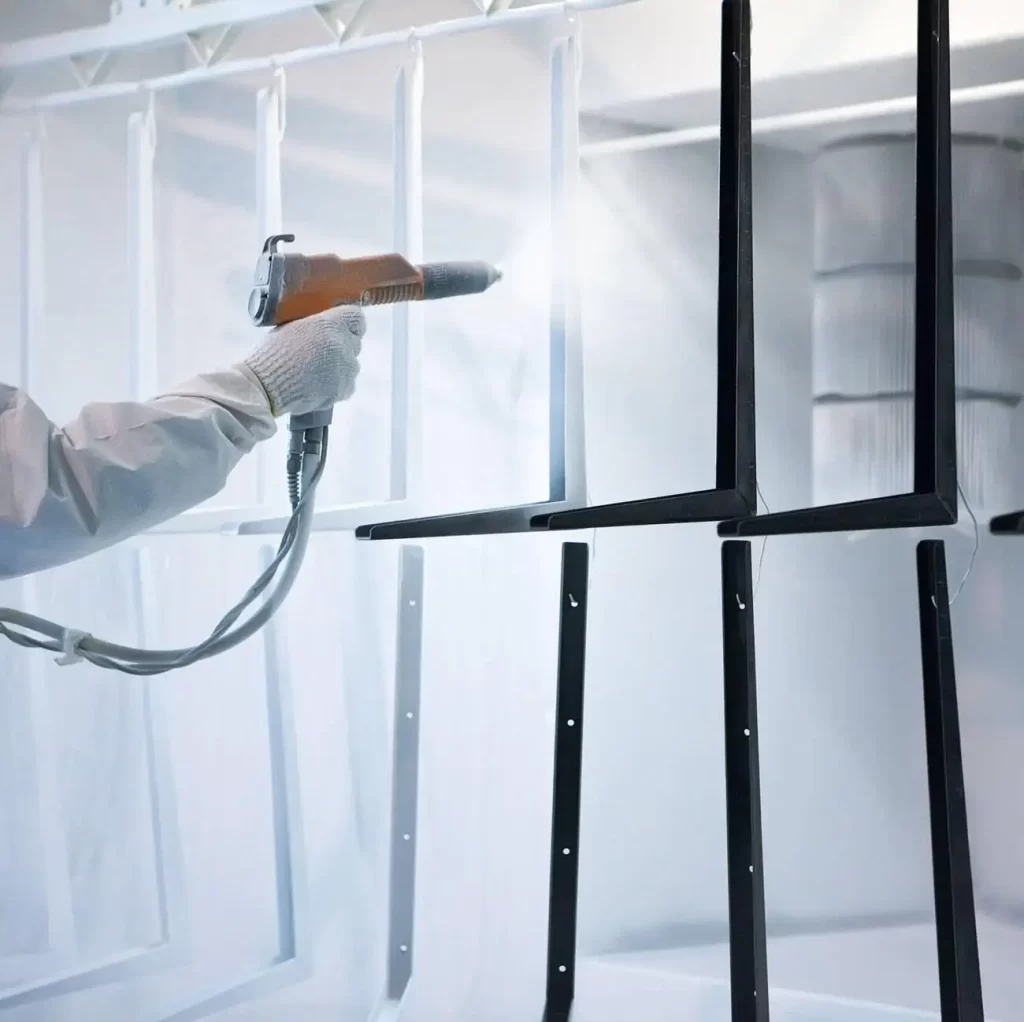
斜めに吊るされた金属部品に粉体塗装を施す
どちらのコーティングも同様の防錆効果を発揮し、美しい仕上がりを実現します。最終的な選択は、製品の使用方法、期待する耐用年数、そして希望する仕上がりの程度によって決まります。
カラーオプションと表面仕上げ
塗料には豊富な色があり、簡単に混ぜ合わせたり、様々な色合いで塗布したりできるため、高度なカスタマイズが可能です。したがって、デザインの柔軟性が重要な用途に最適です。
粉体塗装は色の選択肢は少ないものの、仕上がりの均一性が非常に高いという利点があります。さらに、粉体塗装は経年劣化や紫外線、風化に強く、塗料よりも元の色合いを長く保つことができます。
使用条件下での耐久性
屋外環境にさらされると、塗装面の劣化が加速する可能性があります。紫外線や水に塗装面がさらされると、時間の経過とともに傷、色あせ、剥がれなどが生じることがあります。 粉体塗装は、より優れた保護性能を提供します。これにより、部品は衝撃、環境暴露、および過度の表面損傷のない長期使用に耐える能力が向上します。
表面の質感と外観の制御
塗布方法と選択する塗料の種類によって、滑らかな仕上がり、マットな仕上がり、光沢のある仕上がりを得ることができます。 粉体塗装は、硬化後に均一な仕上がりになります。表面の凹凸をしっかりと覆い隠すことができるため、製品表面全体に均一な塗膜を形成できます。
コストと長期的な価値
塗料の初期費用は低く、小規模な塗装であれば比較的安価に済みます。しかし、上塗り塗料は定期的に塗り直し(そしてメンテナンス)する必要があるため、塗装には追加のメンテナンス費用がかかります。
それに比べて、粉体塗装は塗装よりも初期費用は高くなりますが、製品の再塗装やメンテナンスを繰り返す必要がなくなるため、最終的には費用を抑えることができます。 頻繁な手直し作業と、メンテナンスの手間が少なく長持ちする製品のどちらかを選ぶ場合、粉体塗装が好ましい選択肢となります。
環境と安全への配慮
塗料には、乾燥する過程で空気中に蒸発する溶剤が含まれています。そのため、塗装作業を行う際には、適切な換気と安全対策を講じる必要があります。 粉体塗装は液体溶剤を使用しないため、塗布時に空気中に飛散する粉体のみを管理すればよい。一般的に、粉体塗装は排出物や廃棄の面でよりクリーンであると考えられている。
今すぐプロリアンをお試しください!
塗装と粉体塗装:どちらを選ぶべきか?
以下に、両方の仕上げ方法を明確に理解していただくための簡単な比較表を示します。
|
比較要因 |
粉体塗装 |
絵画 |
|
プロジェクトタイプ適合 |
部品が長期間使用される際に使用されます |
小規模、迅速、または柔軟な作業に使用されます |
|
ジョブ量 |
バッチ生産や繰り返し生産に適しています |
一点物や少量生産に適しています |
|
仕上げ後の取り扱い |
硬化後は慎重に取り扱う必要があります |
扱いやすく、必要に応じて再加工も容易です。 |
|
再作業状況 |
一度コーティングしてしまうと修復は容易ではない |
地元で修理または再塗装が可能 |
|
リードタイム |
オーブンでの熟成時間を含む |
緊急配送や簡単な配送にはより迅速 |
|
表面状態の必要性 |
塗装前に適切な下準備が必要です |
表面が完璧でない場合でも調整可能 |
|
外観の一貫性 |
バッチ内のすべての部品で同じ仕上げ |
仕上がりは用途によって若干異なる場合があります。 |
|
仕事の柔軟性 |
プロセスが始まると柔軟性は低下する |
適用時の柔軟性が向上 |
|
クライアントの好みに関する事例 |
長期産業用途部品として選定 |
プロトタイプや短期プロジェクトに選ばれる |
|
メンテナンスの期待 |
塗布後のメンテナンスは最小限で済みます。 |
時間の経過とともに再塗装が必要になる場合があります |
粉体塗装と塗装の代替案
粉体塗装と塗装はどちらも金属の保護仕上げとして一般的に用いられています。しかし、腐食に対する特定の要件がある場合は、他の仕上げ方法を選択することもできます。 粉体塗装や塗料だけでは、抵抗、電気伝導率、塗膜厚、基材適合性、外観といった要件を満たすことはできません。.
それぞれの仕上げタイプには、使用される材料の特性や環境条件によって決まる、独自の機能があります。
亜鉛コーティング
亜鉛めっき仕上げは、鋼材表面に保護膜を形成し、腐食の進行を遅らせます。亜鉛めっきが損傷したり傷ついたりしても、下地の鋼材をそれ以上の腐食から保護する効果は持続します。
亜鉛めっきの最も一般的な種類は以下のとおりです。
- 溶融亜鉛メッキ(HDG): 亜鉛めっきを施す最も一般的な方法。鋼材を溶融亜鉛の浴槽に浸すと、亜鉛が鉄と化学反応を起こし、保護膜を形成する。
- 亜鉛電気めっき: 電気化学的手法を用いて施される亜鉛めっき。機械的亜鉛めっき:亜鉛粉末を使用し、熱を用いて機械的に部品に塗布する。
これらの仕上げは、一般的に外装用鋼材部品、構造部材などに使用されます。
化成皮膜
化成処理とは、金属表面に非常に薄い化学層を形成する処理のことです。大量の材料を表面に堆積させるのではなく、化成処理は表面の物理的および化学的性質を変化させます。
改造仕上げの例としては、以下のようなものがあります。
- ブラックオキサイド仕上げ: 主に装飾用途に使用され、鉄合金を黒くする。
- リン酸塩処理仕上げ: 耐腐食性を向上させ、塗料の密着性を高めます。
- クロメート仕上げ: 耐食性を提供し、水素脆化を抑制します。化成皮膜は通常、塗料やその他のコーティング剤の密着性を向上させる必要がある場合に塗布されます。
陽極酸化
陽極酸化 これはアルミニウム部品にのみ使用される処理方法です。アルミニウム部品を含む酸性溶液に電流を流すことで、表面で制御された酸化反応が起こり、多孔質の酸化皮膜が形成されます。 陽極酸化皮膜は耐食性と表面硬度を向上させ、通常は鮮やかな色彩で提供されています。
金属部品にプロによる表面仕上げを施しましょう
プロリーンテックでは、 表面仕上げサービス含みます 粉体塗装サービスさまざまな製造ニーズに対応します。各部品は、適切な接着と均一な表面品質を確保するために、厳密な下地処理を経て取り扱われます。
当社の仕上げサービスは、CNC加工、板金加工、射出成形、3Dプリンティングによって製造された部品に対応しています。試作品1点から量産品まで、クリーンで耐久性があり、すぐに使用できる表面仕上げを実現します。 機能面または外観面で信頼性の高い仕上げが必要な場合は、当社のチームがプロジェクトの最初から最後までサポートいたします。
よくある質問
粉体塗装は液体塗料よりも優れていますか?
粉体塗装は塗料よりも耐久性に優れていると考えられています。欠け、傷、色あせに対する耐性が優れています。一方、塗料は塗布や補修が容易なため、小規模な作業に適しています。
粉体塗装の主な限界は何ですか?
粉体塗装とは:
- 表面層が損傷すると修復が困難になる
- 熱に弱い素材には適していません
- 非常に薄いコーティングを施すのが難しい
粉体塗装と塗装ではどちらが長持ちしますか?
粉体塗装は、表面の使用条件にもよりますが、一般的に塗料よりも長持ちします。その寿命は、湿気、紫外線、摩耗、使用環境などの要因によって左右されます。