
板金加工 プレスブレーキ成形は、様々な形状の部品や製品に使用される一般的な製造プロセスです。成形にはいくつかの種類があり、プレスブレーキ成形もその一つです。金型、セットアップ、設計変更の柔軟性に優れていることで知られています。
なぜプレスブレーキ成形と呼ばれるのでしょうか?これは「プレスブレーキ」と呼ばれる器具を用いて成形を行うもので、金型とパンチを挟み込み、油圧、機械式、または電気式の駆動力で変形力を発生させます。メーカーは、この成形にCNCプレスブレーキ機を好んで使用します。
次のセクションでは、プレスブレーキのメカニズム、種類、成形計算、および産業用途について説明します。
プレスブレーキ成形とは?定義と重要性
まず、成形とは何でしょうか?成形とは、制御された力で材料を塑性変形させ、所望の形状を作り出す金属成形プロセスです。成形では、切削加工のような材料の除去は行われません。
プレスブレーキ成形は 板金加工 制御された機械的な力をパンチに加えることで、板金を対応するダイによって定義された形状に転写する方法です。材料に永久変形を加えることで、所望の曲げ、曲率、またはプロファイル形状を実現します。成形したい部品に適した(または特別に設計された)ダイとパンチを使用します。
物質は、その物質の 降伏強さこれにより、格子構造が滑り、金型キャビティによって誘導された形状に塑性変形します。 抗張力 は、破損を防ぐために加えられる力の許容限界を定義するため、板金プレス成形におけるもう 1 つの重要な要素です。 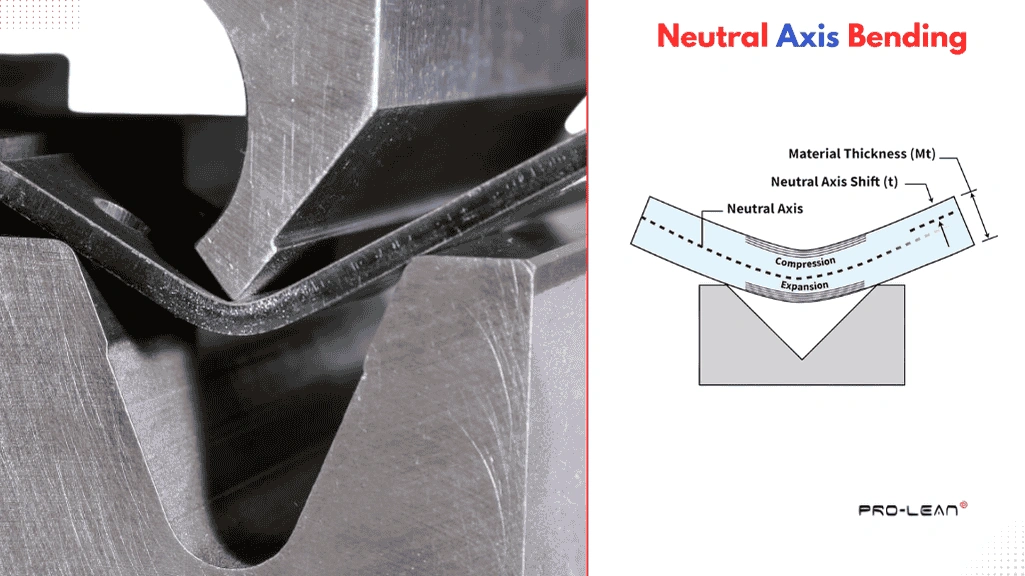
中立軸の曲げ
曲げ加工の際、シートの片側は圧縮され、反対側は伸張されます。そのため、仮想線は 「中立軸」 両者の間には、スプリングバック、延性、成形性、硬度といった要素が関係します。さらに、成形・曲げのメカニズムには、スプリングバック、延性、成形性、硬度といった要素も影響を及ぼします。
形成の重要な要素
プレスブレーキ成形プロセスには、次の 3 つの重要な要素が含まれます。 材料、工具、機械アルミニウム、ステンレス鋼、鋼、銅、チタン、真鍮など、幅広い材料の板材を曲げることができます。また、対応板厚は0.5mmから40mm以上まで幅広く対応しています。
プレスブレーキの工具には、クロムモリブデンやタングステンカーバイドなどの強靭な材料で作られたパンチとダイ(U 字型、V 字型など)が含まれます。
板金製造における重要性
プレスブレーキは、金属板を精密に曲げるための基本的なシステムの一つです。適切な金型を使用することで、平板を複雑な3D部品に変換することができます。
- 構造剛性が高く、補強によりさらに向上します。
- 成形により、溶接やその他の種類の接合の必要性が減ります。
- プレスブレーキの CNC 自動化により、製造速度と効率が大幅に向上します。
4種類のプレスブレーキ
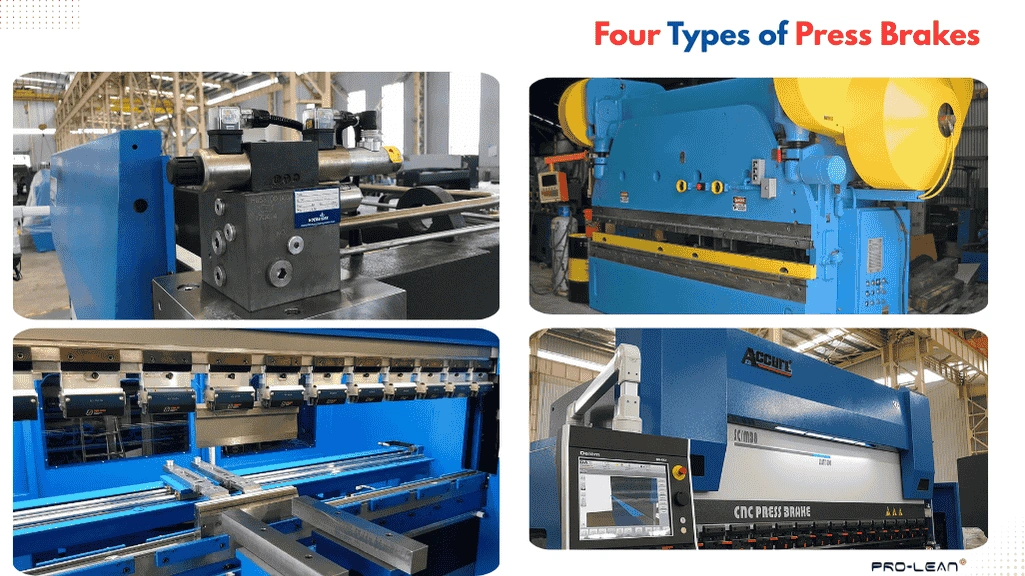
プレスブレーキの種類
油圧式、機械式、電動式、CNC 式の 4 種類のプレスブレーキについて詳しく説明しましょう。
油圧プレスブレーキ
油圧プレスブレーキは、内部に油を封入した油圧ポンプを使用します。油の温度上昇と膨張により、パンチに接続されたラムの動きが開始します。これらの従来型プレスは、中厚から厚厚のシートに適しており、高い精度は性能にそれほど重要ではありません。
- メリット: 高いトン数容量(最大 500 トン以上)、優れた圧力制御、シンプル、低コスト。
- デメリット: 低角度安定性、オイル漏れの危険性、頻繁なメンテナンスの必要性。
機械式プレスブレーキ
機械式プレスブレーキは、フライホイール機構に加え、クランクとクラッチを備えています。電動モーターがフライホイールを回転させ、クラッチがクランクシャフトに接続することで、この回転運動が直線運動に変換され、ラムを下方に駆動します。油圧プレスは、高速かつ反復的な成形作業に適しています。
- メリット: 高速ストローク、一貫した成形、簡単なセットアップ。
- デメリット: 精度が低く、運用上の安全性に懸念があり、柔軟性が低い
電動プレスブレーキ
電動プレスブレーキは、高精度なプレス動作を実現する「電動サーボ駆動システム」を特徴としています。 シートメタル製作複数の曲げや曲率を持つ複雑な板金部品を成形できます。ボールねじ機構は、サーボモーターの回転運動を垂直方向の運動に変換します。また、ボールねじの動きは電子制御されており、ラムを精密に動かすことができます。
- メリット: 高精度、きれいな曲げ、大量生産でもコスト効率に優れています。
- デメリット: 超重量トン数およびコストのかかる設置には制限があります。
CNCプレスブレーキ
CNCプレスブレーキには、特別な駆動機構は不要です。代わりに、油圧、電動、またはハイブリッド駆動システムを採用し、CNCシステムと統合されています。CNCシステムは、ラムの動き、アライメントストロークサイクル、曲げ角度、バックゲージの位置をコンピュータコマンドで制御します。
CNC自動化は、すべてのプロセス変数を一貫して制御することで、不正確さや欠陥のリスクを軽減します。CNCプレスブレーキは、より厳しい公差と安定した生産が求められる複雑な部品の成形に最適です。
- メリット: 正確な曲げ、より速いセットアップ、高い複雑性、そして再現性。
- デメリット: 初期投資と維持コストが高くなります。
今すぐプロリアンをお試しください!
プレスブレーキ成形の種類
エアベンディング、ボトムベンディング、コイニングは、製造工程で使用されるプレスブレーキ成形の3つのタイプです。選択は、シート材料の特性、必要な精度、曲げの柔軟性、および利用可能なトン数によって異なります。
エアベンディング
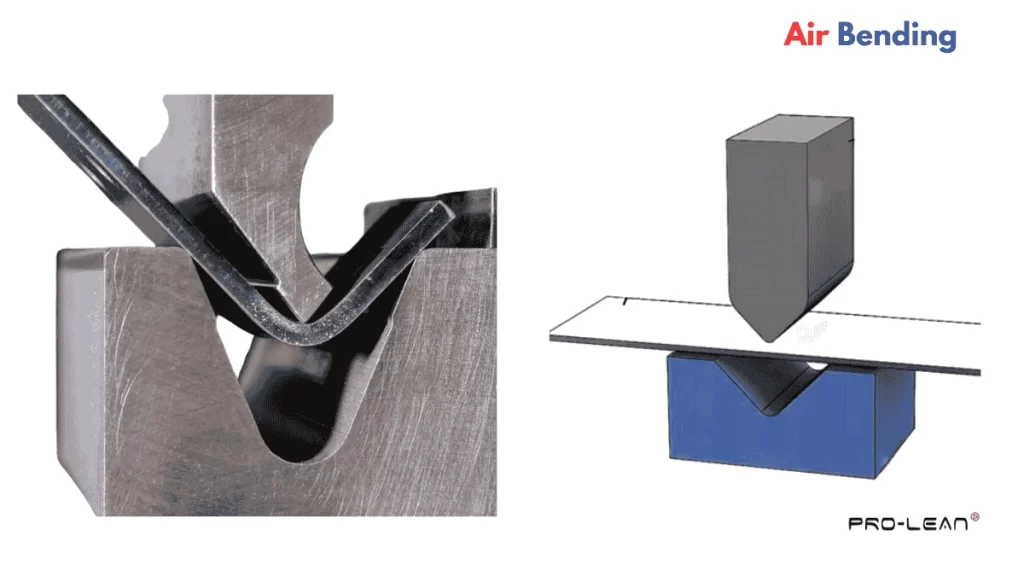
空気曲げ
エアベンディングでは、ワークシートをダイに押し込みますが、パンチはダイの底部には接触しません。V字型のダイキャビティ内でパンチが到達する深さによって曲げ角度が決まります。そのため、プレスブレーキ用の金型を1つセットアップするだけで、異なる曲げ角度に対応できます。
エアベンディングではパンチの接触時間が短くなるため、サイクルタイムの短縮と表面欠陥の防止に役立ちます。ただし、エアベンディングではスプリングバックの影響が大きくなります。
使用する場合: 薄板から中厚板の曲げ、低トン数の曲げ、および部品に複数の曲げ角度が含まれる場合。
ボトムベンディング 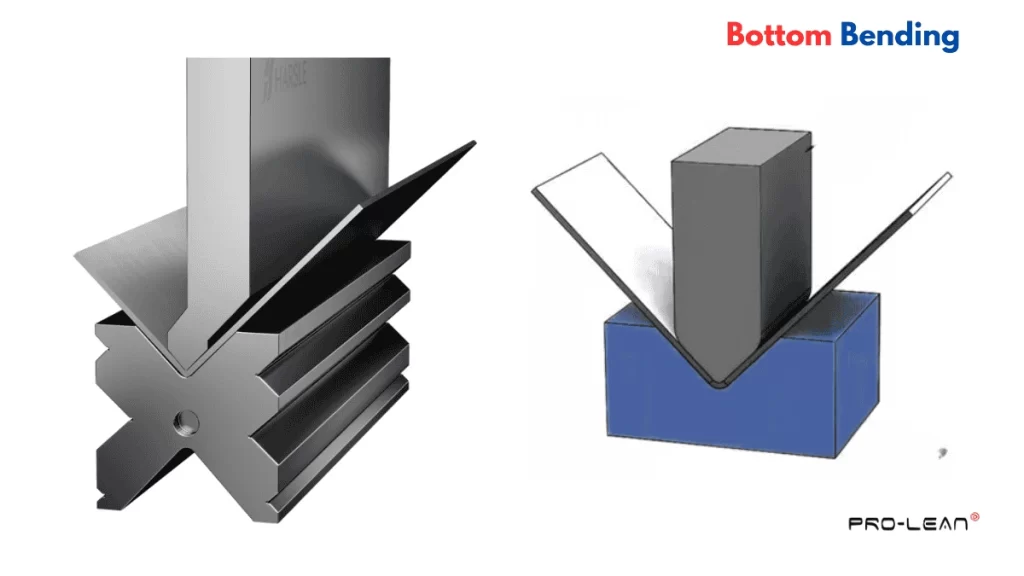
底曲げ
エアベンディングとは異なり、ボトムベンディング(またはボトミング)では、パンチの先端を金属成形プレスブレーキの金型の底まで押し込みます。このタイプの板金プレス成形では、金型の形状によって曲げ角度が決まるため、深さ制御は不要です。その一方で、より大きなトン数が必要になります。
使用する場合: より厳しい公差での正確な曲げが必要な場合。
コイニング 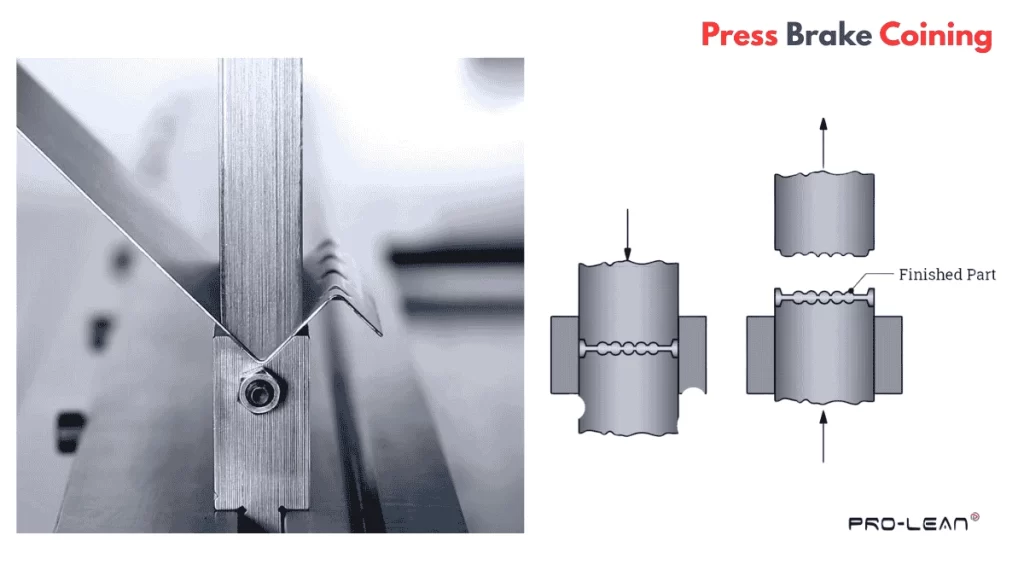
板金コイニング
このタイプの成形工程では、ワークシートをパンチと金属成形プレスブレーキの金型の間で高圧(通常は空気曲げ圧力の最大10倍)で圧縮します。その結果、材料が流動し、正確な角度と半径で曲げ加工が行われます。
使用する場合: 厚くて硬いシートの正確な曲げ角度と最小限のスプリングバックを実現します。
今すぐプロリアンをお試しください!
プレスブレーキ曲げにおける数学的計算
プレスブレーキ成形には、K 係数、曲げ許容差、曲げ控除など、物理的特性と曲げ変数に関連するさまざまな数学的計算が含まれます。
プレスブレーキの曲げ計算をいくつか見てみましょう。
Kファクター
曲げ力が作用すると、中立軸は半径の内側へ移動する傾向があります。そのため、設計および製造において、平板のサイズ決定時にこのずれを補正するためにK係数を考慮する必要があります。例えば、ステンレス鋼の場合は0.3、アルミニウムの場合は0.5です。
k=tTここで、t = 内側曲げ半径と中立軸の距離、T = 厚さ
ベンド手当と控除
これらのパラメータは両方とも、目的の曲げ形状のフラットパターンを決定するために使用されます。曲げ代は、中立軸に沿った材料の消費長さを考慮し、フラットパターンの計算時に加算されます。一方、曲げ減算はフラットパターンから差し引かれます。
BA=180π180×θ×(Ri+K⋅T)
BD=2×(Ri+T)×tan(θ2)−BA)
跳ね返ります
スプリングバックとは、曲げ加工時に材料に生じる弾性現象を指します。荷重が解放されると、板金は元の位置に戻ろうとするため、曲げ角度はわずかに減少します。
スプリングバックを計算するには、ガーディナーの公式を使用します。
スプリングバック=θ xエクストリーム2 x Y x Riここで、E = 剛性、T = 厚さ、Ri = 内側曲げ半径、Y = 降伏強度
プレスブレーキ成形の産業用途
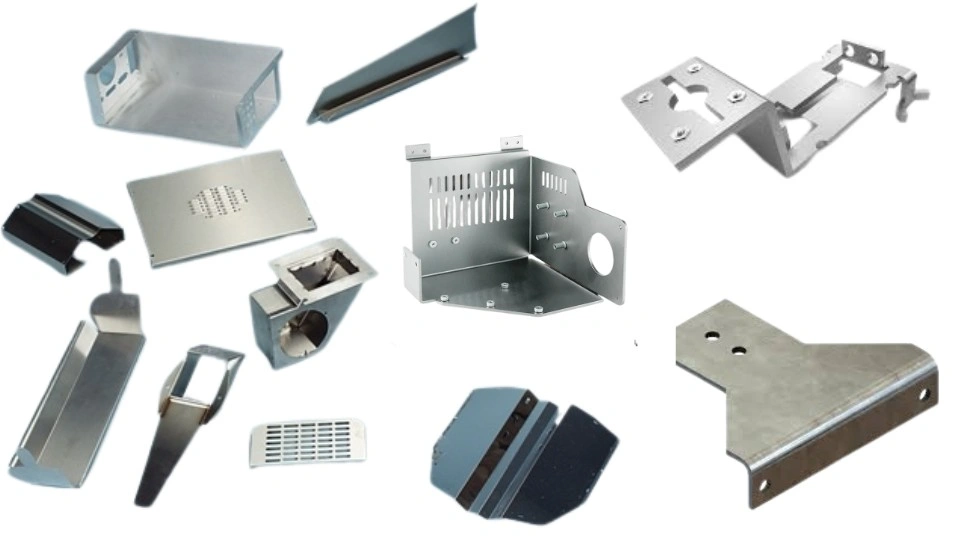
プレスブレーキ曲げ部品
プレスブレーキ成形は、多様な板金部品や製品の製造に用いられています。この技術は、部品の複雑さ、精度、幅広い板厚範囲、そして金型コストの低さと生産量の柔軟性から、あらゆる業界で好まれています。
以下の表は、自動車、航空宇宙、電子機器、医療、建築業界におけるプレスブレーキ成形の用途の概要を示しています。
| 業種 | 用途例 |
| 自動車 | 板金ブラケット シャーシ、構造補強材、排気シールド、バッテリーエンクロージャ、フェンダー、ルーフパネル用。 |
| 航空宇宙 | 胴体パネル、内部キャビンパネル、ダクト ブラケット、および翼外板と桁。 |
| ディスプレイ・電子機器関連 | エンクロージャ、ラック、キャビネット、ジャンクションボックス、スイッチギアパネル、および取り付けハードウェア |
| 医療 | MRI/CT 装置のハウジング、手術器具トレイ、エンクロージャ、医療用ベッド フレーム。 |
| アーキテクチャ | ファサードパネル、屋根材、窓枠、ドア枠、装飾トリム |
まとめ
プレスブレーキ成形は、様々な業界向けに、複雑な多曲げ部品を高精度に製造します。ステンレス鋼、アルミニウム、鋼、鉄、インコネルなど、様々な厚さの金属板を加工して板金部品を製造できます。しかし、適切な金型と成形変数を使用することも同様に重要です。
精密で欠陥のない板金曲げ加工部品が必要な場合は、Bodaがお手伝いいたします。 板金サービス CNCプレスブレーキによる曲げ加工、プレス加工、レーザー切断、溶接、表面仕上げ、その他の製造工程を含みます。シンプルなブラケットから複雑な特注部品まで、お客様の設計と品質要件に合った部品を製造いたします。
FAQ
プレスブレーキを使用する成形工程は何ですか?
主に、U 曲げ、V 曲げ、ボトミング、エア曲げ、コイニングがプレス ブレーキを利用する主な成形プロセスです。
プレスブレーキにおける 8 のルールとは何ですか?
プレスブレーキの 8 の法則では、V ダイの開口部はシートの厚さの 8 倍よりも大きくなければならないとされています。
プレスブレーキの最小曲げ半径はどれくらいですか?
プレスブレーキの最小曲げ半径は、厚さと材料の種類によって異なりますが、通常は厚さの 0.8 ~ 2 倍の範囲になります。