
PVC射出成形
射出成形 成形はプラスチック部品製造における主要な手法の一つであり、一貫した精度、仕上がり、品質を維持しながら、所望の部品を大量生産することを可能にします。ポリ塩化ビニル(PVC)をはじめとする幅広い熱可塑性樹脂を成形することができます。
柔軟性のあるPVCペレットと硬質のPVCペレットの両方を射出成形に利用することで、強度、耐久性、耐衝撃性、難燃性に優れた部品を製造することができる。
以降の章では、PVC材料、加工特性、長所と短所、推奨用途、および関連する成形上の課題について解説します。
始めましょう。
PVCプラスチックとは何ですか?
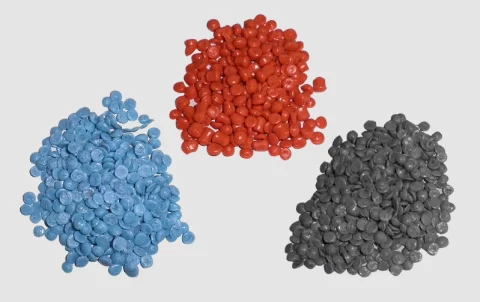
PVCプラスチックペレット
ポリ塩化ビニル(PVC)は、 1920年代のBFグッドリッチこの材料は、優れた耐薬品性、機械的強度、耐久性、および電気絶縁性で知られています。
PVCプラスチックは、自動車、医療、消費財、配管・継手、電子機器、その他多くの産業で使用されています。
次に、PVCペレットには2つの一般的な種類があります。 柔軟性および剛性のあるPVC。
- 柔軟なPVC: 可塑剤を含むPVCは、柔軟性、耐衝撃性、成形しやすさで知られている。
- 硬質PVC (uPVC): これは非可塑化形態を指し、より高い剛性、引張強度、耐薬品性、加工性、および構造的剛性を提供する。
さらに、PVCは組成中の添加剤の混合によって、着色したり不透明にしたりすることができる。
PVCの特性と特徴
耐久性、耐薬品性、優れた機械的強度、電気絶縁性、自己消火性は、PVCの主な特性です。さらに、PVCは汎用性が高く、硬質グレードと軟質グレードの両方が利用可能です。
次に、PVCの特性を示す以下の表を見てみましょう。
|
プロパティ |
~価値 |
|
密度(g /cm³) |
1.1-1.6 |
|
引張強さ(MPa) |
40-80 |
|
破断点伸び (%) |
最大330 |
|
曲げ弾性率(GPa) |
0.22-6.43 |
|
曲げ降伏強度(MPa) |
50.7-104 |
|
融解温度(°C) |
100-260 |
|
誘電率 |
3-8.00 |
|
吸水率(%) |
0.04-0.4 |
PVC は射出成形できますか?
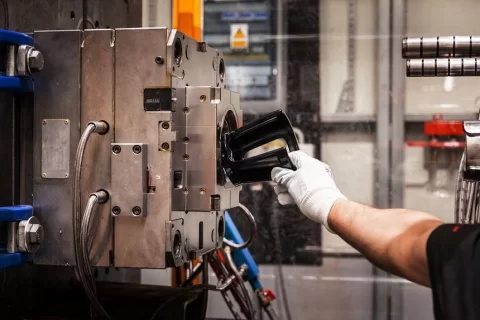
PVC成形プロセス
はい!PVCを 射出成形原料 多様な部品や製品の製造に使用できます。熱可塑性ポリマーであるため、溶融させて金型内で固化させることで、所望の形状に成形することが可能です。
PVCの加工難易度は、硬質PVCペレットを使用するか軟質PVCペレットを使用するかによって異なります。軟質PVCは、硬質PVCよりも射出成形に適していると考えられています。 肉厚0.85~1.25mmのPVC製部品は、厳しい公差、高い再現性、そして表面の凹凸加工や高光沢仕上げで、複雑な形状に成形できます。さらに、長期間にわたって寸法安定性を維持します。
PVC射出成形にはどのような用途がありますか?
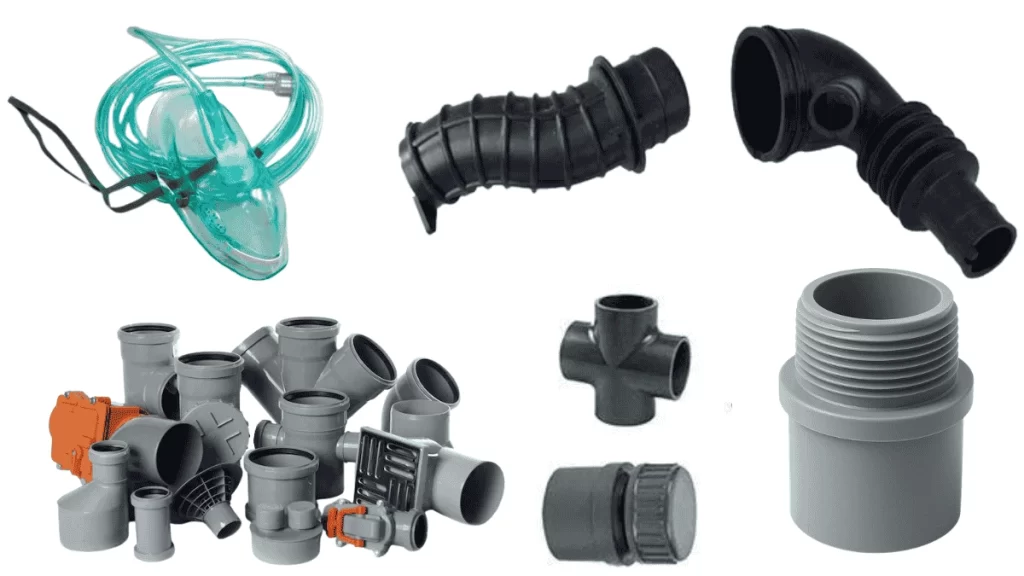
PVC加工品
PVC射出成形部品および製品は、建設、医療、自動車、電子機器、配管・継手、消費財など、さまざまな業界で使用されています。
それでは、PVC射出成形の用途を例を挙げて詳しく見ていきましょう。
構築
PVCは、剛性、耐衝撃性、耐候性に優れているため、建築用途に適した素材です。例えば、窓枠、床材、排水トラップ、プール部品、配管継手などに使用されます。
自動車
PVCの柔軟性、振動減衰性、耐腐食性、軽量性は、自動車部品にとって大きな利点です。PVC射出成形を用いることで、自動車の内装部品、ダッシュボード、トリム、ドアパネル、グロメット、バッテリーキャップなど、その他多くの部品を成形できます。
医療
様々な医療グレードのPVCは、医療用チューブ、カテーテル、酸素マスク、点滴バッグ、輸液アダプター、診断機器の部品などの成形に使用されます。
ディスプレイ・電子機器関連
電子機器業界では、絶縁体、コネクタハウジング、プラグトップ、ソケットカバー、計器ハウジング、ソーラーパネルケース、その他多くの部品がPVCポリマーから製造されている。
消費財
一般的な射出成形PVC製品には、ボトル、ボトルキャップ、収納容器、シャワー金具、家電製品のつまみ、ランプシェード、ガーデンホースなどがある。
パイプと継手
PVCは耐水性、耐衝撃性、耐久性、耐薬品性に優れており、配管や継手用途に最適です。一般的な用途としては、給水管、下水管、雨樋、換気継手などが挙げられます。
PVCの利点は何ですか?
難燃性、耐薬品性、耐久性、用途の多様性、環境への影響の少なさ、電気絶縁性、そしてコスト効率の良さが、PVCの主な利点です。
それでは、これらのPVCの利点をそれぞれ簡単に見ていきましょう。:
- 難燃性: PVCは難燃性があり、電気絶縁や建築用途において安全性を向上させる。
- 耐薬品性: PVCは、多くの酸、アルカリ、燃料、油、アルコール、その他多くの化学物質と反応しません。
- 耐久性: 射出成形されたPVC部品は、PVCのグレードと使用環境によって、5年から20年以上持続する可能性がある。
- 多様性: PVCは柔軟な形状と硬質な形状の両方が入手可能であるため、設計の柔軟性と用途の多様性を提供する。
- リサイクル性: PVCは100%リサイクル可能で、環境への影響は最小限です。
- 費用対効果: PVC射出成形は、設計された部品を競争力のある価格で大量生産できる。
- 電気絶縁PVCは高い絶縁耐力を持つため、高電圧の衝撃に耐え、電流を絶縁することができます。
PVCの欠点は何ですか?
PVCの主な欠点は、熱に対する感受性、材料変形の低温限界、経年劣化による強度低下、そして低温環境下での脆さの4点である。
- PVCは比較的熱安定性が低く、一般的に60℃未満である。
- PVC素材は80℃を超えると変形し始める。
- 射出成形部品は、時間の経過とともに機械的強度を失い始める。
- PVCは低温環境では脆くなり、ひび割れのリスクが高まる。
今すぐプロリアンをお試しください!
PVC射出成形部品の設計ガイドライン
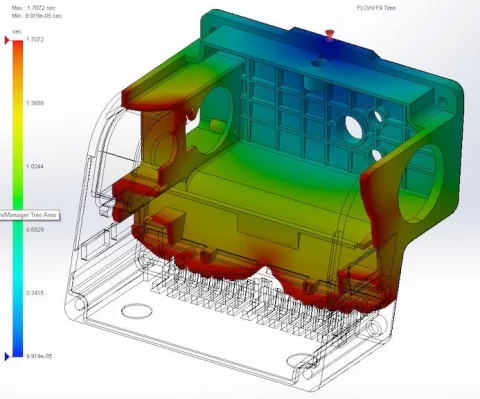
射出成形設計
射出成形PVC部品の設計は、製造性、不良リスク、およびサイクルタイムに直接影響します。そのため、最小肉厚、肉厚変化、収縮率、外側および内側コーナー半径、抜き勾配、公差などの設計規則を遵守する必要があります。
1. 最低限の壁厚を維持する
反りや表面の凹みを防ぐには、最低限の壁厚を維持することが不可欠です。壁厚は、軟質PVCの場合は0.85mm以上、硬質PVCの場合は1.25mm以上でなければなりませんが、6mmを超えてはなりません。
2. 適切な厚みの移行部を使用する
厚みが変化する部分においては、その変化幅は公称厚みの15%を超えてはならない。
3. 収縮を考慮する
PVCの収縮率は0.2~0.6%と比較的低いものの、壁厚やゲートサイズを選ぶ際にはこの点を考慮する必要があります。反りや寸法誤差、その他の欠陥を避けるためには、この点が不可欠です。
4. 内側および外側の角半径を適用する
PVC射出成形部品の鋭角部における応力集中を分散させ、強度を高めるためには、内側および外側の角の半径を厚さの25~75%にする必要がある。
5. 適切な喫水角度を設定する
設計部品の垂直壁に0.5~1°の抜き勾配を設けることを検討してください。そうすることで、金型からの取り出しが容易になり、傷や引きずり跡を防ぐことができます。
6. 適切な公差を使用する
寸法公差、位置公差、その他の公差を設定する際は、使用する金型および射出成形装置の性能を考慮してください。公差はできるだけ均一にし、必要以上に厳しい公差を設定しないようにしてください。そうしないと、生産コストと生産時間の両方が増加します。
PVC射出成形金型の設計上の考慮事項
射出成形金型の設計
PVC金型は、キャビティの細部を正確に捉え、欠陥のない形状に成形できるように設計する必要があります。したがって、適切な金型設計は、成形精度と成形速度にとっても非常に重要です。
PVC部品の射出成形金型設計における重要なルールは以下のとおりです。
- 生産サイクル数に応じて、アルミニウムやH13工具鋼など、適切な金型材料を選択してください。
- 適切な射出成形ゲートの種類を選択してください。
- 金型を均一に冷却するための適切な冷却システムを搭載してください。
- ガスや空気が金型内に閉じ込められるのを防ぐため、通気口を使用してください。
- 表面仕上げの要件に基づいて、空洞壁を研磨したり、テクスチャを追加したりする。
PVC射出成形プロセスのステップバイステップガイド
PVC射出成形には、部品設計、金型製作、材料準備、射出、梱包・保持、部品取り出し、後処理など、複数の工程があります。
手順を詳しく見ていきましょう。
- 部品設計: 成形したいPVC部品の詳細な設計図を作成し、寸法、位置、向き、公差などを明記してください。
- ツールとセットアップ: 金型を作成し、射出成形機にインジェクターと正しく位置合わせして取り付けます。
- 材料の準備: PVCペレットを乾燥させてホッパーに入れる。
- 給餌と注射: ペレットをスクリューインジェクターに供給すると、そこでペレットが溶融し、スクリューがインジェクターノズルを押し出し、最終的に金型キャビティ内に注入される。
- 梱包と保管: 型に材料を詰め、あらかじめ決められた時間冷却して、溶融したPVCが型の内部を満たし、細部まで再現できるようにします。
- 部品の排出: 固化後、金型に備えられた突き出しピンなどの機構を用いて金型を開けてください。
- 後処理: 成形されたPVC部品を、トリミング、研磨、またはその他の技術で加工し、表面の欠陥を取り除き、仕上がりを向上させる。
PVC加工において考慮すべき要素
成形工程のあらゆる段階におけるPVC加工の精密な制御は、生産効率、品質、および部品精度にとって不可欠である。 射出成形を用いてPVCを加工する際には、水分含有量、背圧、スクリュー回転速度、PVCグレード、ペレットの融点など、考慮すべき要素がいくつかあります。
水分
ホッパーからインジェクターにペレットを投入する前に、ペレットに水分が残っていないことを確認するために乾燥させてください。
背圧
最小限の背圧を維持する 0.35〜0.86 MPa 溶融金属の流れを良くするために、(50~125psi)の圧力が適切です。スクリュー回転速度に対して適切な背圧をかけることで、部品の品質を損なうことなくサイクルタイムを短縮できます。
スクリュー速度
ペレットを押し出すのに適切なスクリュー速度を選択してください。速度が速すぎるとペレットが過熱する原因となります。一方、速度が遅すぎると金型への充填が不十分になる可能性があります。
PVCグレード
射出成形機でPVCの加工条件を設定する際には、使用するPVCのグレードと、それらが加工プロセスにどのように反応するかを考慮してください。
融点
ペレットの溶融温度と金型温度は慎重に選択する必要があります。溶融温度は195℃未満、射出成形金型温度は20~60℃です。
今すぐプロリアンをお試しください!
PVCの融点とその重要性とは?
PVCの種類(硬質または軟質)、添加剤や可塑剤の有無、その他の要因によって、PVCの融点は100~260℃の範囲で変化します。つまり、PVCの融点は変動するため、射出成形時には正確な融点を特定する必要があります。
したがって、PVC射出成形において融点が重要となる理由は以下のとおりです。
- PVCペレットを融点以下に加熱すると、金型内部での溶融物の流れが悪くなる。
- ペレットを過熱すると、飼料が焦げる原因となる。
- 融点は成形工程における温度制御にも影響を与える。
- 融点設定を誤ると、表面の不完全さや欠陥が生じる。
PVCの融点が不正確であることに起因する一般的な問題と不具合
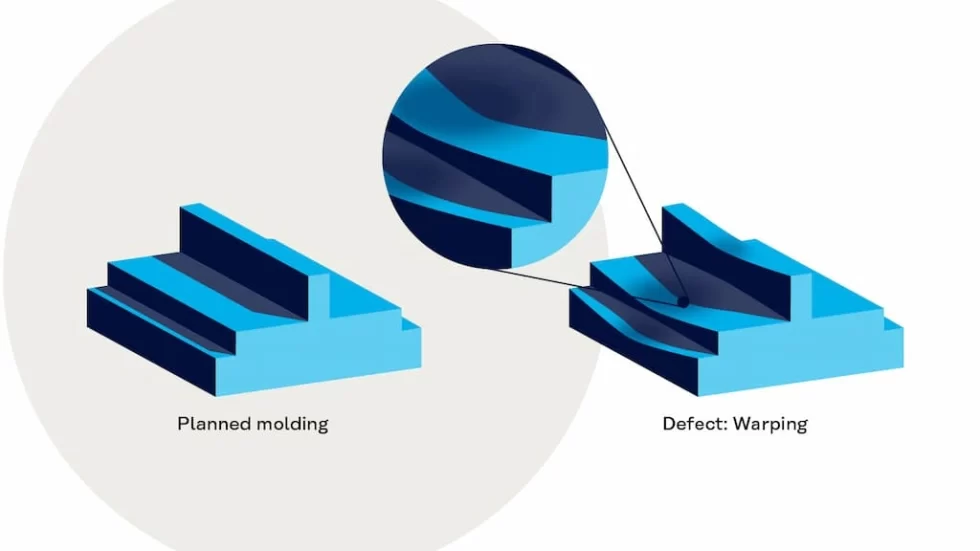
射出成形不良
PVC射出成形において、溶融点(バレル温度)の設定を誤ると、ショートショット、寸法精度不良、反り、供給過熱などの問題が発生します。その結果、成形品には、焼け跡、フローライン、ヒケ、表面仕上げ不良など、さまざまな欠陥や表面不良が生じます。
| 問題/不具合 | 詳細説明 |
| ショートショット | 融点が低いと粘度が低下し、ショートショットが発生する。 |
| 寸法の不正確さ | 不適切な溶融は収縮や寸法誤差の原因となる。 |
| ゆがみ | 冷却の均一性に影響を与え、反りの原因となる。 |
| マークを燃やす | 融点が高いと、材料が燃焼し、部品に焦げ跡が残る。 |
| フローライン | 材料が不均一に冷却または流動し、部品に目に見える筋状の跡や波状の跡が現れる。 |
| シンクマーク | 局所的な収縮と表面の凹み |
PVCの代替品はありますか?
高密度ポリエチレン(HDPE)、ポリプロピレン(PP)、熱可塑性エラストマー(TPE) 耐衝撃性、耐薬品性、成形性など、PVCと同様の特性を備えることができる。
代替品を選ぶ際には、まずPVCが最適ではない理由と、想定される用途に必要な特性を明確にすることが重要です。
Bodaがカスタム射出成形サービスで優れている理由とは?
カスタム射出成形部品のPVC加工には、戦略的な実行計画、金型および部品設計の最適化、プロセス変数の選定、そして継続的なプロセス監視が必要です。Bodaは、これらの要件に対応できる高度な成形設備と経験豊富なエンジニアチームを擁しています。
現場の声を力強いメッセージへ。 射出成形サービス 複雑な形状の部品を、インサート、ヒンジ、サポートなどを組み込んで、細部まで精巧に成形できます。多キャビティ金型やモジュール式金型システムにも対応し、最大限のカスタマイズが可能です。
まとめ
総じて、PVCポリマーは高精度、高再現性、そして迅速な生産サイクルで射出成形が可能です。また、PVCは成形工程でどのような形状や形態に加工されても、元の特性を維持します。
材料の特性、部品および金型の設計、プロセス変数、設備能力などを考慮することで、高品質な結果を得ることができます。
FAQ
PVCとは何ですか?
PVCは熱可塑性ポリマーであり、柔軟な形態と硬質な形態の両方が存在する。
射出成形に使うプラスチックの中で、最も安価なものは何ですか?
低密度ポリエチレン(LDPE)とポリプロピレン(PP)は、原材料費が安く加工も容易なため、射出成形に適した最も安価なプラスチックと考えられている。
PVCを溶かして型に流し込むことはできますか?
はい、PVCを溶かして型に流し込むことは可能ですが、厳密な温度管理が必要です。