
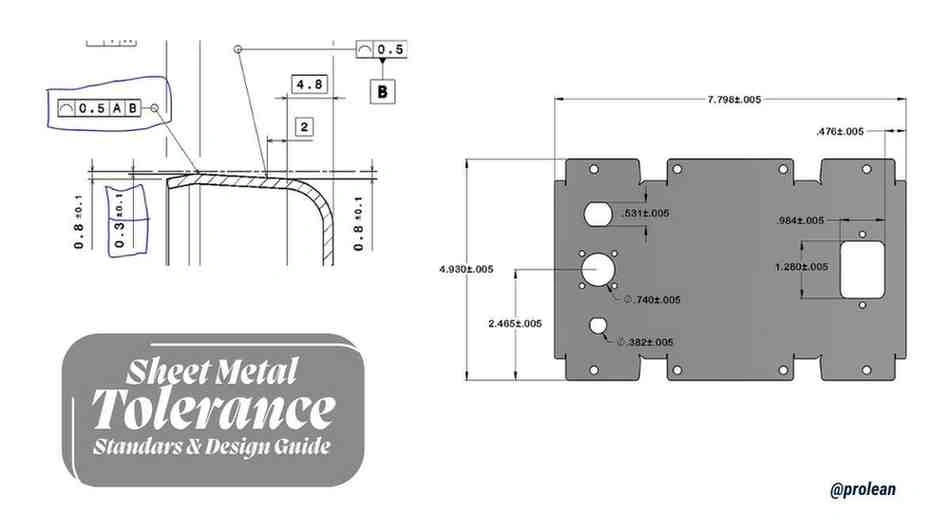
カスタムの板金加工では、許容差によって部品がシームレスにフィットするかどうかが決まります。エンジニアと設計者は、製造プロセス全体を通じて製品の寸法変化のバランスを考慮する必要があります。変動範囲が広すぎると、部品の品質と性能が低下する可能性があります。逆に、範囲が狭すぎる場合は、より厳しい許容差を課す必要がある場合があります。コストが高くなるだけでなく、取得が困難になる可能性があります。
板金の厚さの許容差について検討している場合は、このガイドが役に立ちます。カスタム板金の許容差とその達成方法に関する詳細がすべて網羅されているので、ぜひお読みください。
板金公差とは何ですか?
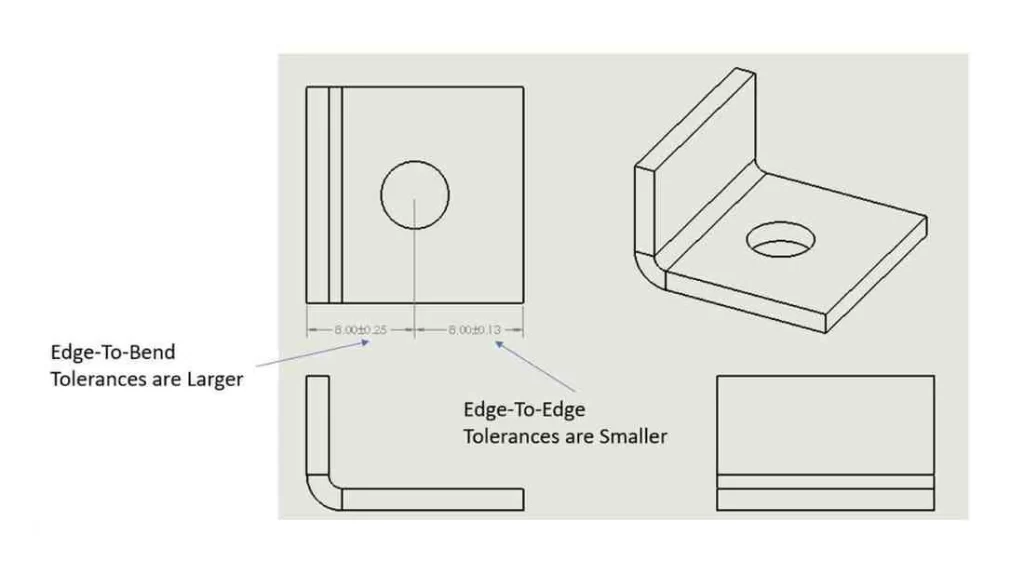
板金曲げ許容差(曲げから曲げまで)
寸法公差は慎重に設定する必要があります。前述のように、公差とは部品の測定偏差の許容範囲です。 精密板金加工許容差は、品質を損なうことなく、適切にフィットし機能する部品を形成するのに役立ちます。
より厳しい公差は、より精密な製造技術を必要とするため、比較的高価になります。カスタム シートメタル製作許容差は通常、高精度の部品では ±0.005 インチ、それほど重要でない部品では ±0.060 インチの範囲です。これらは通常、材料の厚さと種類によって異なります。
板金公差が重要な理由は何ですか?
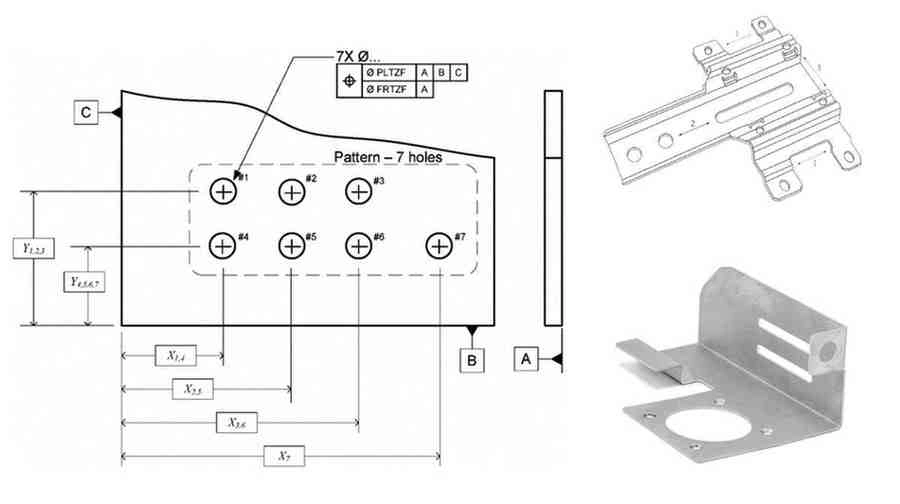
板金公差の重要性
材料の種類、厚さ、加工方法など、さまざまな要因が許容差の設定に影響します。質感、硬度、金属の純度など、最も細かい詳細も部品の寸法に影響を与える可能性があります。
厚いシートは剛性が高いため、許容誤差が大きくなります。厚いシートの剛性により、誤差の許容範囲が大きくなります。薄いシートでは許容誤差が狭くなるため、変形が抑えられます。製造中の許容誤差の変化は、正確な寸法とフィット感を保証するプロセス制御に依存します。
さらに、厚いシートは強度が増しますが、設計の自由度が下がります。薄くて軽いシートは曲げやすくなります。厚さの選択が不適切だと、組み立てに問題が生じる可能性があります。
材料によって許容誤差の要件は異なります。例:
- アルミニウム合金は柔らかく、加工方法に応じて許容誤差は通常最大 ±0.1mm になります。
- ステンレス鋼はより硬いため、製造技術に応じて ±0.05mm ~ ±0.15mm のより厳しい許容誤差を実現できます。
- 炭素鋼の許容範囲は、厚さと加工方法によって通常 ±0.1mm ~ ±0.2mm の範囲になります。
表1: 一般的なメートル法の製造許容範囲。
|
材質厚さ(mm) |
許容範囲(mm) |
|
0.5 – 1.0 |
±0.1 |
|
1.0 – 2.0 |
±0.15 |
|
2.0 – 3.0 |
±0.2 |
|
3.0 – 5.0 |
±0.25 |
|
5.0 – 8.0 |
±0.3 |
今すぐプロリアンをお試しください!
板金曲げ許容差に影響を与える要因は何ですか?
板金加工の許容範囲は、いくつかの技術的要因によって左右されます。これには次のようなものが含まれます。
材料の仕様、種類、厚さ
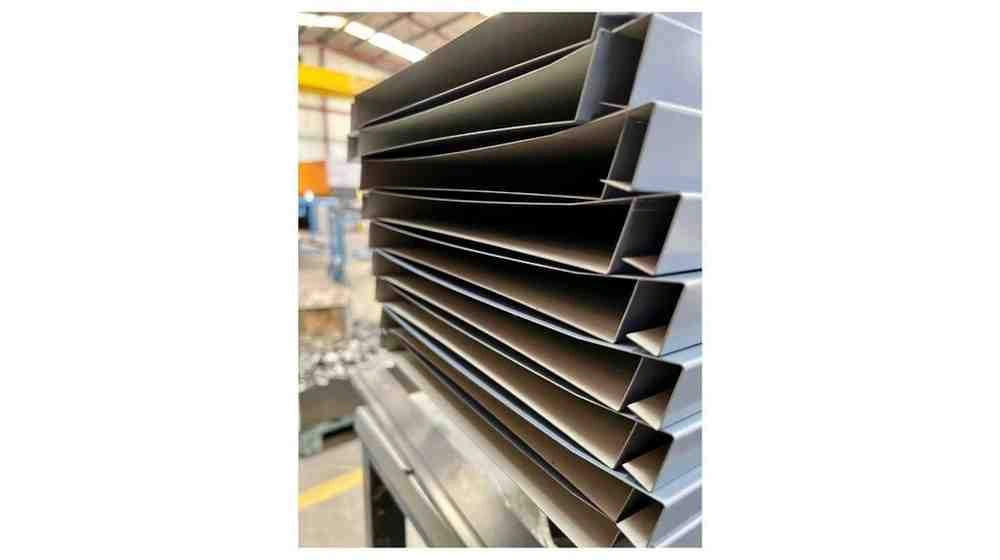
材料仕様が許容誤差に与える影響
金属板の材質と厚さは、許容誤差に大きな影響を与えます。一般的に、金属板が厚いほど許容誤差は大きくなります。逆に、金属板が薄いほど許容誤差は小さくなります。
ステンレス鋼と工具鋼で達成可能な寸法公差は、寸法が厳格かつ安定しています。これらの公差は、軟鋼やアルミニウム合金の公差よりもはるかに厳格です。
たとえば、ステンレス鋼合金は ±0.005 インチの許容誤差を達成できますが、アルミニウム合金は熱膨張係数が高く、柔らかいため、±0.010 インチの許容誤差が必要になります。
切断と成形の技術
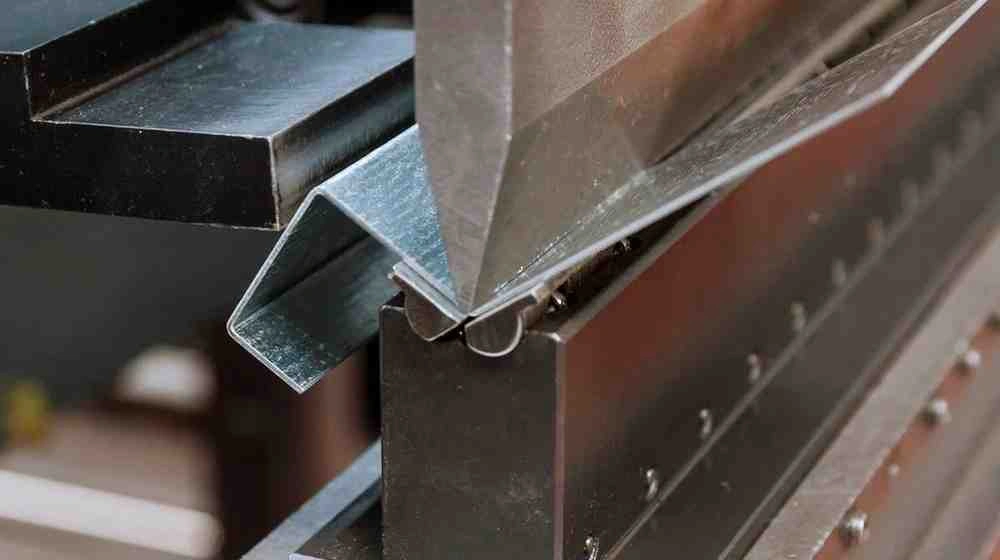
板金成形
さまざまな加工技術により、精度のレベルは異なります。レーザー切断は最も正確な方法の 0.005 つであり、薄い材料に対して ±0.010 インチという厳密な許容差を実現できますが、一般的には ±0.015 インチから ±XNUMX インチが一般的です。 プラズマ切断 許容範囲は広く、通常は ±0.030 インチから ±0.060 インチですが、ウォータージェット切断では ±0.005 インチから ±0.020 インチの範囲の許容範囲を実現できます。
さらに、曲げ、打ち抜き、 深い描画 これには、K係数、スプリングバック、変形の進行など、いくつかの追加の変数が伴います。さらに、曲げ角度の数と機械的特性により、最終的な予想寸法からの偏差が大きくなる傾向があります。(詳細については、 板金表面仕上げ.)
工具と金型の精度
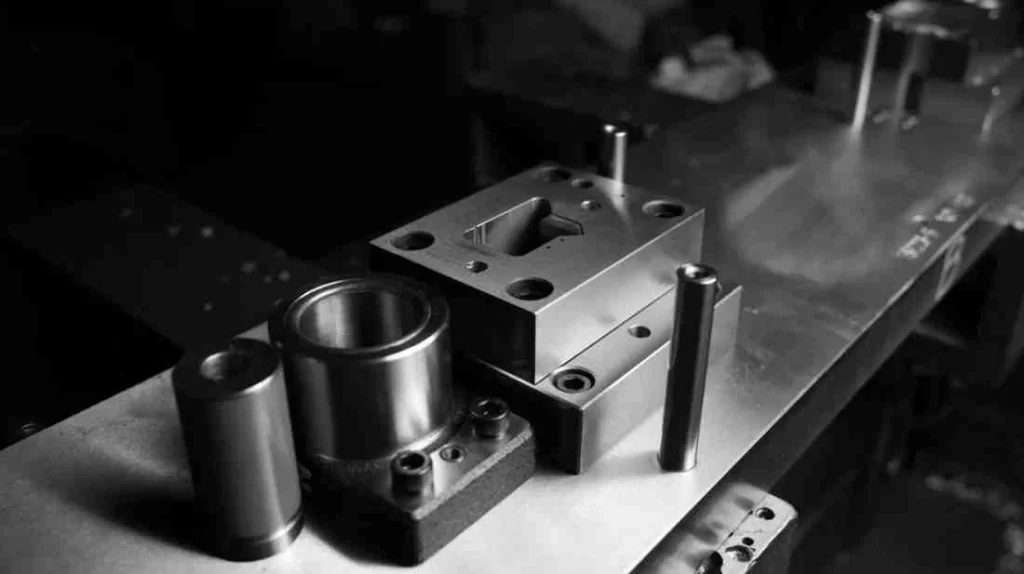
板金工具
部品製造プロセスで使用されるツールの状態も、部品の許容誤差に影響します。たとえば、精密に研磨されたダイと高品質の超硬工具を使用すると、長期的には許容誤差が小さくなります。一方、古いツールは、メンテナンスが不十分だと、逆説的なエラーが発生する可能性があります。一般的に、信頼性の高いスチール ダイを使用すると、許容誤差が小さくなります。
機械精度と校正
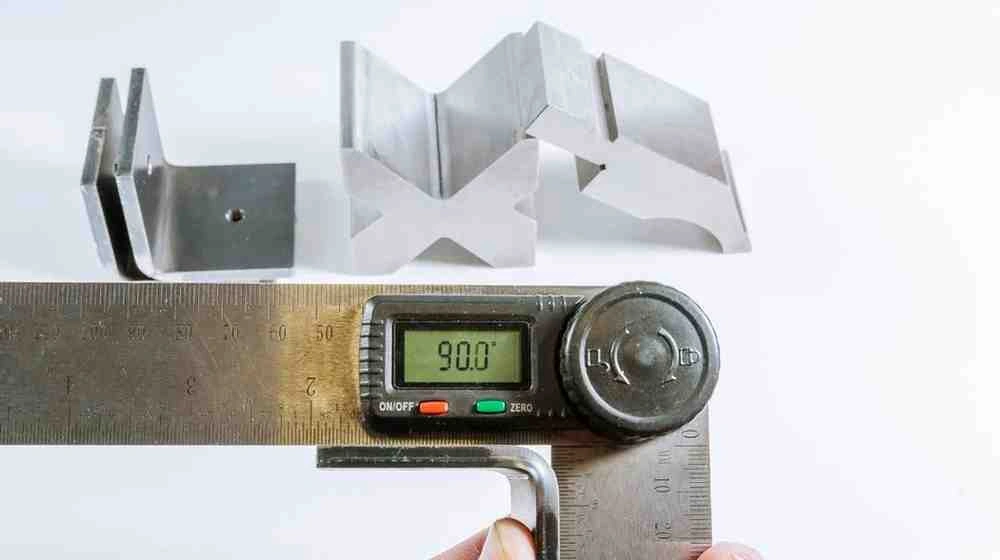
材料の厚さ測定
許容範囲は、機械の性能に直接影響されます。例を挙げてみましょう。自動プレスブレーキと CNC 加工センターは、適切に調整されていれば、±0.001 インチの精度を達成できます。一方、部品の寸法は、わずかな位置ずれによって予想以上に悪影響を及ぼす可能性があります。曲げ加工機の最小 0.1° の誤差などです。ほぼ正確な許容範囲を満たすには、機械の調整と正確なプログラミングを定期的に検査する必要があります。
運用スキルと専門知識
許容誤差の一貫した精度は、製造者の経験にも左右されます。熟練した機械工は常に最適な機械パラメータを設定します。機械のエラーに早く対応し、予防チェックを実行して変動を軽減できます。精度の不足は、プロセス制御、リアルタイム制御、自動制御測定システムによってさらに補われます。
幾何学的制約とデザインの複雑さ
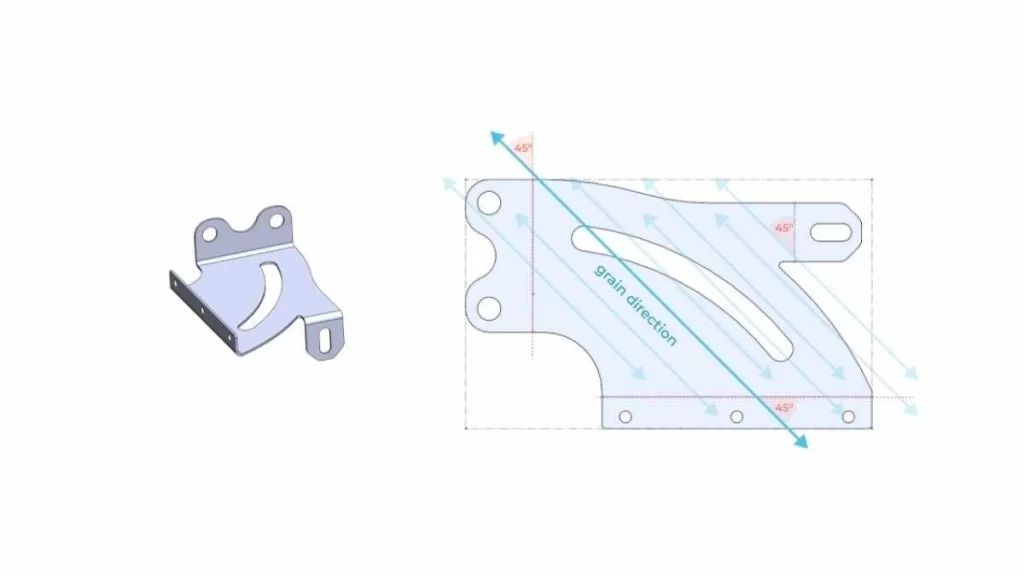
板金複雑設計部品
直線カットと均一な厚さの単純な部品では、±0.010インチのより厳しい公差が許容される傾向があります。一方、複数の曲げや深絞りのある複雑な形状では、公差の変動は±0.030インチと大きくなります。これらの公差により、 許容値の積み重ね 曲げるためのカット距離、穴の配置、非対称デザインなどの要因によります。
材料の膨張と寸法安定性
通常、柔らかい材料 (特にアルミニウム) は熱によって膨張する傾向があります。わずかな変化でも部品の精度に影響する可能性があります。たとえば、アルミニウムは熱膨張係数が高く (23 × 10⁻⁶/°C)、比較的硬いステンレス鋼 (10-12 × 10⁻⁶/°C) よりもサイズが大きく変化します。したがって、厳しい公差を実現するには、製造中にこれらの変化を考慮して補正する必要があります。
今すぐプロリアンをお試しください!
板金部品のコンポーネントサイズ
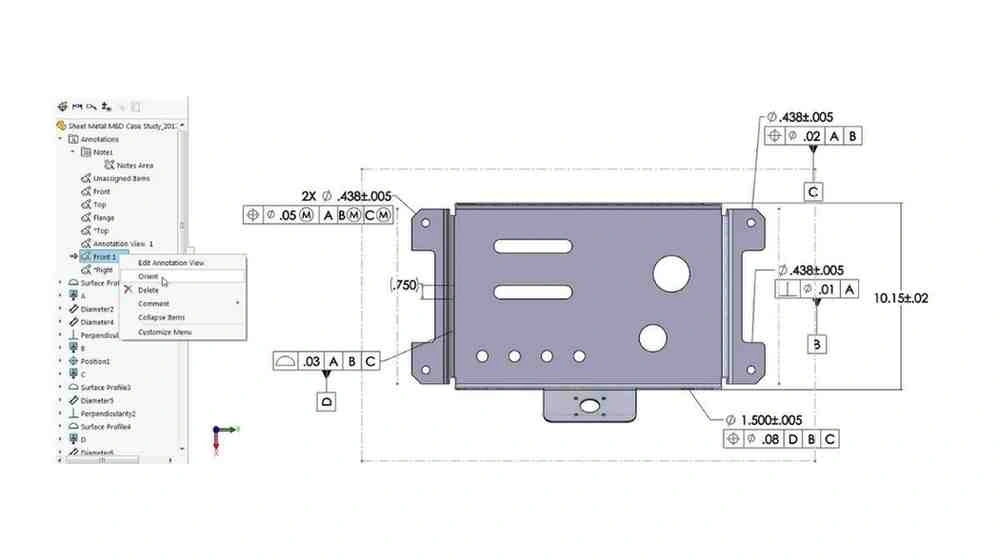
板金部品のサイズ分布
最小および最大の寸法/サイズは次のとおりです。 板金の種類これらの寸法は、機器やプロセス能力によって異なる場合がありますのでご注意ください。
表02: 最小および最大部品寸法.
|
タイプ |
インチ (に。) |
ミリ (MM) |
|
ミン。 寸法 |
||
|
平らな部分 |
0.250 x 0.250 |
6.35 x 6.35 |
|
成形部品 |
0.500 x 0.500 |
12.7 x 12.7 |
|
マックス。 寸法 |
||
|
パーツサイズ |
39 x 47 |
990.6 x 1,193.8 |
|
曲げ長さ |
47 |
1,193.8 |
板金公差業界標準
板金公差規格
板金公差仕様は、さまざまな国際規格の定義によって統一されています。これらの規格により、すべての産業生産部門で品質管理システムを構築できるようになりました。一般的な規格をいくつか紹介します。
ISO 2768
ISO 2768 一般的な板金公差を規定します。公差の分類は、精密 (f)、中程度 (m)、粗い (c)、非常に粗い (v) に分けられます。線形および角度単位の測定仕様が規定されています。さらに、幾何学的不正確さの標準に関する要件も規定されています。
ASME Y14.5
ASME Y14.5 はアメリカの規格です。通常、エンジニアリング図面の寸法と公差の標準形式は、この規格によって定義されます。この規格では、幾何学的要件と GD&T シンボルが指定されています。さらに、14 の公差領域で存在する 05 の幾何学的パラメータの選択が含まれます。ASME Y14.5 は、主に航空宇宙および自動車製造の環境で実践されています。この規格の実装により、設計の曖昧さやエラーが軽減され、部品の互換性が検証されます。
DIN 2768
ドイツ規格協会 (DIN) はドイツの規格です。直線寸法、角度位置、基本的な幾何学的構成を規定しています。この規格では、ISO 2768 の許容範囲カテゴリを正確に反映した許容範囲カテゴリを採用しています。DIN 2768 は、主に機械および電子機器製品に使用されています。
JIS B0405
JIS B0405 は日本の規格です。直線測定の許容誤差に関する詳細が含まれています。部品間の特性の分布パターンを指定します。通常、自動車会社や電子機器会社は JIS BO405 に従います。JIS B0405 は、メーカーが手頃な価格で高品質の製品を製造できるようにするためのガイドとして機能します。
板金設計ガイドライン
設計が標準以下だと、部品の強度が落ちたり、製造上の脆弱性が生じたり、製造コストが高くなる可能性が高くなります。設計ミスを避けるには、適切な材料と製造方法を選択してください。(こちら、当社のガイドをご覧ください) 板金設計ガイドラインでは、重要な部品機能を設計するさまざまな側面について説明しました。
曲げとリリーフの半径
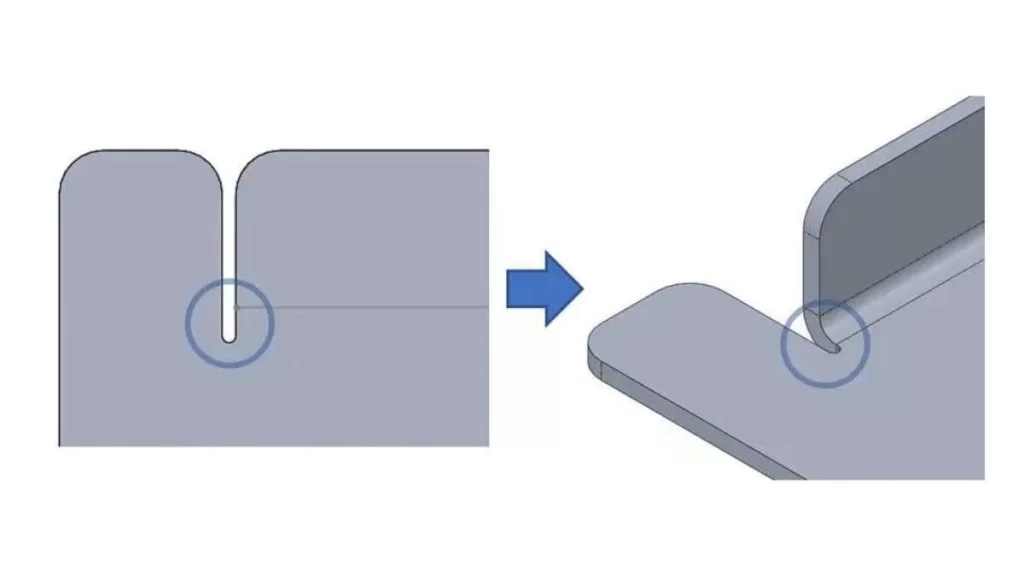
ベンドレリーフ
曲げ半径とレリーフ半径は、部品の強度と許容度を指定します。曲げられた板金構造の最小内側円形は、曲げ半径の仕様に対応します。小さなレリーフ半径の切り抜きは、その場所で重要な機能を果たすことで、曲げによる裂け目を防止します。
主なガイドライン:
- 材料の厚さは、最小曲げ半径値の 1 ~ 1.5 倍にする必要があります。
- 製造業者は、プロセス全体を通じて一致する曲げ半径を作成する必要があります。
- 脆い物質を扱う場合、材料の破損を防ぐために曲げ半径の距離を変更する必要があります。
- 応力を軽減するには、リリーフ半径を材料の厚さの 1.5 倍または XNUMX 倍に設定する必要があります。
オフセットベンド
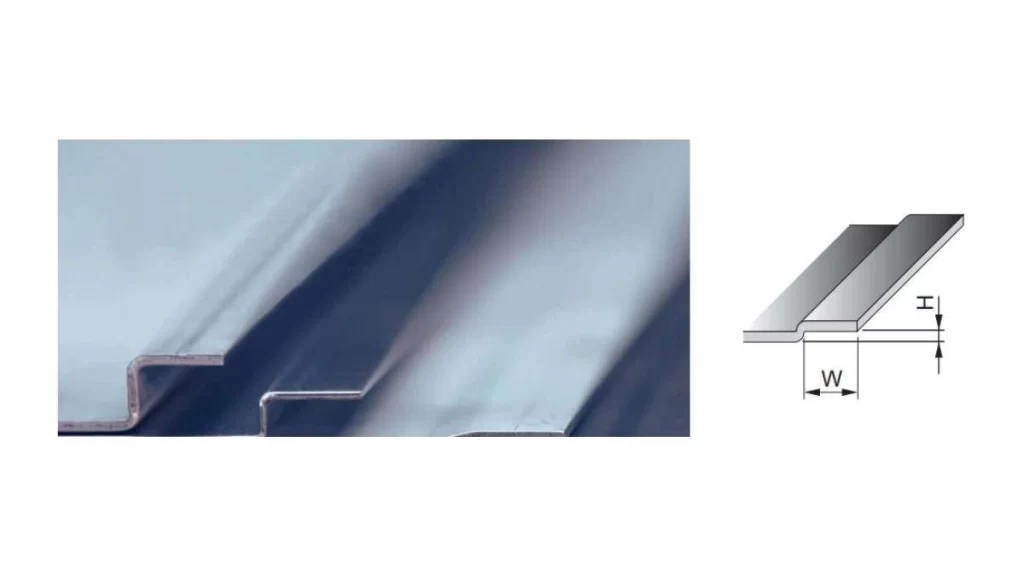
オフセット曲げの描写
材料は、反対方向に発生する複数の曲げ方向によって段差を形成します。複数の曲げプロセスにより、コンポーネントが強化されると同時に、脆弱な領域が減少します。
重要な考慮事項:
- 2 つの平行な平面の間には、材料の厚さが少なくとも 2 倍必要です。
- より小型のコンポーネントを設計する際に、オフセット曲げ角度を 90 度未満に抑えると、製造プロセスが便利になります。
シートメタルカール
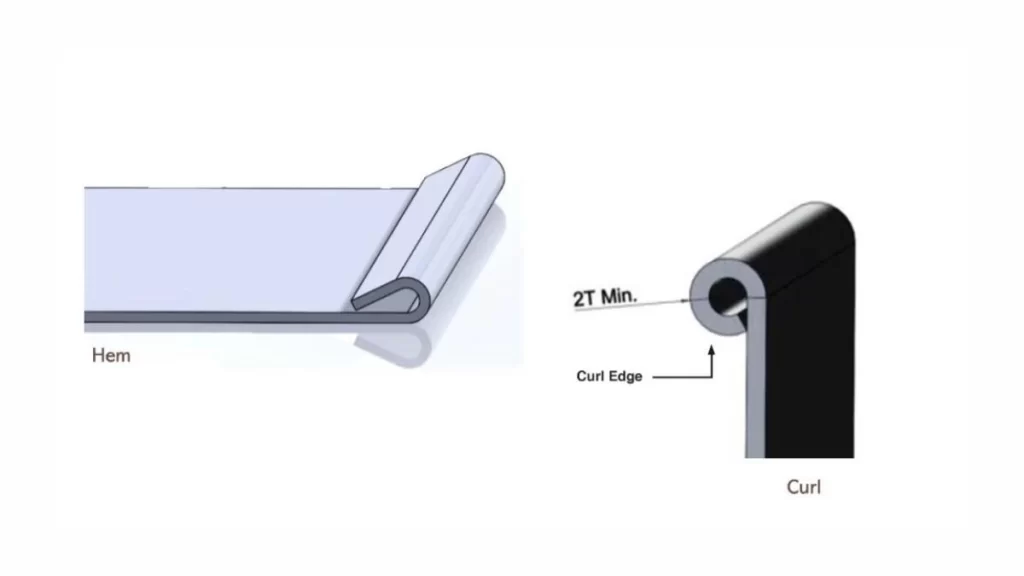
板金のカール
円形圧延技術により、シート材料のエッジの強度が向上します。シート材料のエッジは湾曲した形状に形成されるためです。シート メタル カールを導入すると、部品の安全性が向上します。
主なガイドライン:
- 外側の曲率は、シート材料の厚さの少なくとも 2 倍である必要があります。
- 穴はシートから離れた位置に開ける必要があります。材料の完全性を保つために、穴は材料の厚さの 2 倍とカール半径に一致する必要があります。
最終的な考え
このブログでは、板金の許容誤差に関する膨大な情報を取り上げています。プロセス、設計上の考慮事項、確立された業界標準を提供します。設計メーカーは、部品の精度と性能を向上させるために、複雑なコンポーネントの厳格な許容誤差標準に準拠する必要があります。ご存知のように、板金加工には複数の手順が含まれます。これには、切断、曲げ、スタンピング、パンチング操作が含まれます。したがって、調整されたマシンと熟練した加工業者を組み合わせることで、必要な許容誤差を実現できます。これは少し困難な作業であることは承知していますが、心配しないでください。
Bodaは、お客様のニーズを満たすために、高度なCNCプレスブレーキ、せん断機、ファイバーレーザーカッターを備えた加工施設を運営しています。当社の豊富な製造経験により、正確な製品をお届けできます。 板金サービス 単純な離職率で。
公差が保証された精密な板金加工が必要ですか?無料の相談と見積もりについては、今すぐ当社の専門家にお問い合わせください。正確かつ効率的にデザインを実現しましょう。
よくある質問
Q1: 板金の許容範囲はどのくらいですか?
板金の許容差は、通常、材料の種類、板厚、製造プロセスによって異なります。一般的な許容差は、通常、±0.1 mm ~ ±0.5 mm の範囲で設定されます。より正確で近い許容差を得るには、品質管理のために追加の機械加工プロセスが必要になる場合があります。
Q2: 板金公差の ISO 規格とは何ですか?
ISO 規格では、曲げ、切断、組み立ての制限が指定されています。たとえば、ISO 2768 では板金部品の一般的な許容範囲が規定されています。ISO 9013 はレーザーカット部品/コンポーネントに適用されます。
Q3: カスタム板金加工サービスでは許容誤差をどのように処理しますか?
カスタム板金加工サービスには、CNC 加工、レーザー切断、精密曲げツールが使用されます。品質を確保するには、基準を満たすために厳格な検査と正確な品質チェックを行う必要があります。
Q4: 板金の許容誤差は用途に応じて調整できますか?
はい、寸法測定の許容偏差は、部品の機能的用途、材料の種類、および工業規格によって異なります。通常、重要な自動車および 航空宇宙部品 精密な許容誤差が必要です。一方、汎用部品には適応可能な許容誤差が適用されます。
Q5: Boda はどのようにして板金部品が必要な許容範囲を満たしていることを確認できますか?
Boda の学部では、高精度のアプリケーション向けに高度な CNC マシンとレーザー切断を使用しています。社内検査やテストを含む当社の厳格な品質管理措置により、お客様の部品が正確な許容範囲と基準を満たすことが保証されます。