
「ラピッドプロトタイピングでは、カスタム 2D または 3D モデルとアセンブリを迅速に製造し、最終製造前の少量生産とテストを可能にします。」
実際には、多くのチームが 試作CNC加工 厳密な公差と良好な表面仕上げを備えた機能的なプロトタイプを製造する。ラピッドプロトタイピングは少量生産の プロトタイプ製造 プロセス CAD設計を物理的な部品に変換する リードタイムが短い。これにより、エンジニアは設計をテストし、改善点を見つけ、生産に移る前に変更を加えることができる。
このガイドでは、ラピッドプロトタイピングの基本、その応用例、そして3Dプリンティングがプロトタイプ開発をどのように支援するかを解説します。また、エンジニアがさまざまな製造方法を用いて、初期コンセプトから検証済みの設計へと移行する際に従う手順についても説明します。
ラピッドプロトタイピングとその重要性とは何か?
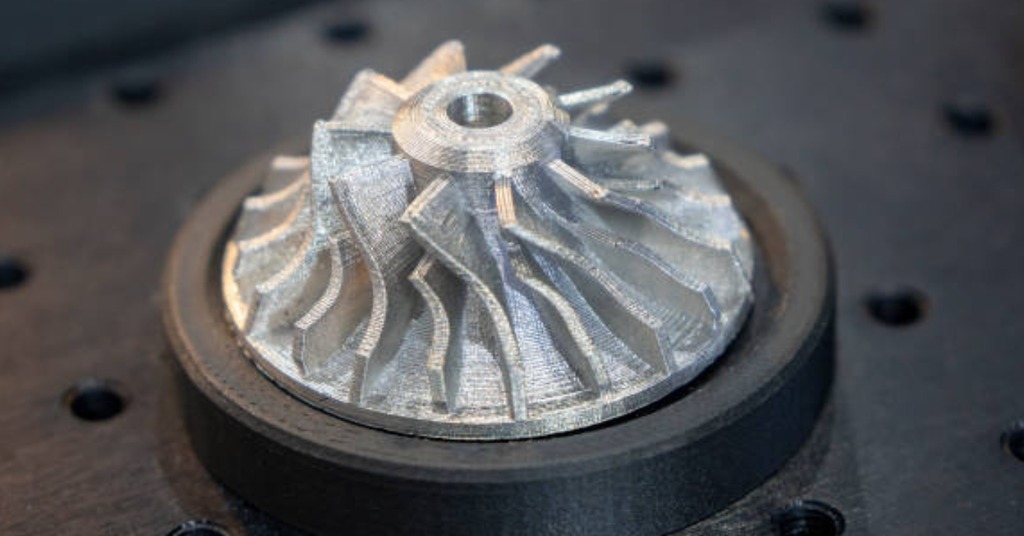
ラピッドプロトタイピング
競争の激しい世界では、組織は創造性を発揮し、できるだけ早く新製品を市場に投入する必要があります。そのため、チームがサイクルを迅速に完了できるようにすることで、設計が向上します。
設計の検証と改良
迅速な製造により、製品設計の形状、適合性、機能について早期にテストできます。この早期テストにより、最終生産で発生した問題を特定し、修正することができます。さらに、製品が技術仕様とビジネス目標に準拠していることが保証され、市場で成功する可能性が高まります。
組織の開発プロセスにプロトタイピングを組み込むことで、市場における製品の品質と適合性が向上し、ユーザーのパフォーマンスと満足度が向上します。
今すぐプロリアンをお試しください!
3つの簡単なステップでラピッドプロトタイピング
ラピッドプロトタイピングでは、すぐに作れるモデルの開発が必要となるため、製品開発の速度が向上します。この反復プロセスは、手頃なコストで設計を微調整するのに非常に効果的です。
創造する
作成段階では、プロトタイプの設計コンセプトを実現することが目標です。まず、設計コンセプトをスケッチし、次に描画します。CAM/CAD ソフトウェアを使用して、これらのアイデアを正確な 2D または 3D モデルに展開します。プロトタイプの開発に適した材料を選択します。次に、最適なプロセスを使用してプロトタイプ設計を組み立てます。
評価します
次に、設計を評価します。プロトタイプの評価プロセスでは、開発されたプロトタイプが設計要件とユーザー要件をどの程度満たしているかを判断します。このプロセスには、実環境における機能、性能、ユーザビリティのテストが含まれます。関係者からデータを収集し、現状の課題と改善の可能性を特定します。目標は、設計どおりにプロトタイプが意図した問題を解決することです。量産開始前にプロトタイプを改良するプロセスは、リスクを最小限に抑える、あるいは少なくともその影響を軽減し、コストを削減するのに役立ちます。また、製品の成功裡の発売を確実にします。
向上させる
プロトタイプの改良段階は、フィードバックやテスト結果に基づいて開発されたプロトタイプを強化することを目的としています。量産に入る前に、使いやすさ、効率性、有効性を向上させるための修正を加えることが含まれます。
ラピッドプロトタイピングと3Dプリントの違い
ラピッドプロトタイピングと 3D プリントは同じ文脈で使用される用語ですが、異なるものです。プロトタイピングは、コンピューターモデルから物理モデルを開発するために使用されるいくつかのプロセスで構成されます。一方、付加製造は幅広いカテゴリであり、3D プリントはレイヤーでオブジェクトを作成する技術です。3D プリントはプロトタイプを生成する効率性のために採用されましたが、ラピッドプロトタイピングで使用できるツールの XNUMX つにすぎません。
3Dプリントの進化
当初、3D プリントは主にプロトタイプを迅速に製造するために使用されていました。しかし、技術が進化するにつれて、アプリケーションで直接使用できる高品質の部品を製造できるようになりました。ただし、一部の方法はより高価であるため、プロトタイプ作成に 3D プリントを使用することはまだありません。最適な戦略を選択するには、技術 (3D プリント) とアプリケーション (ラピッド プロトタイピング) を区別することが重要です。
ラピッドプロトタイピングの3つのタイプ
ラピッドプロトタイピングは、主に次の 3 つのタイプに分類できます。
1. 低忠実度のプロトタイプ
最初の基本的なプロトタイプは、紙ベースのモックアップとシンプルなワイヤーフレームを含む低忠実度のプロトタイプです。これらは、デザインの詳細よりもデザインの認識に重点が置かれているデザイン プロセスの初期段階で最も役立ちます。これらのプロトタイプは、最初のコンセプトをすばやく見つけて評価することで、最初のコンセプトを生成するのに役立ちます。これらのプロトタイプの構築に関する具体的な情報については、ワイヤーフレーム ツールと戦略に関する情報を検索する必要があるかもしれません。
2. 中程度の忠実度プロトタイプ
低忠実度のプロトタイプと比較すると、中忠実度のプロトタイプには最も多くのインタラクションと一部のビジュアルが含まれています。このレベルの忠実度は、利用可能なデザイン ツールとシステムのおかげで、今日のラピッド プロトタイピングでよく使用されます。したがって、Figma を使用すると、デザイナーは利用可能なアセットとデザイン システムを利用してこれらのプロトタイプを構築できます。このようにして、実装の詳細に踏み込まなくても、重要なインタラクションとワークフローを試すことができます。
3. 高忠実度プロトタイプ
リアルなプロトタイプは正確で、実際の製品とほぼ同じです。ユーザーがテストする UX モデル、またはユーザーや開発者に提供することを目的とした完全にコード化されたアプリケーションのいずれかになります。デザイン ライブラリにインタラクティブ機能が含まれている場合、忠実度の高いプロトタイプの作成はより簡単かつ迅速になります。非常にリアルなプロトタイプを作成するためのベスト プラクティスに興味があるとします。その場合は、プロトタイピングの最新のアプローチに焦点を当てた記事や資料を検索することをお勧めします。
金属のラピッドプロトタイプ法とは何ですか?
金属ベースのラピッドプロトタイピングは、精度と強度の要件を満たす部品のラピッドプロトタイピングに最適な選択肢です。これらのプロトタイプは、特に重機や航空宇宙などの分野では、熱や機械的ストレスにさらされる可能性があります。
金属鋳造、板金加工、3Dプリンティング、CNC加工は、メーカーが金属プロトタイプを作成する際に用いる代表的な手法です。以下に示すように、それぞれがプロトタイプ業界において重要な位置を占めています。これらの手法は、より広範な金属プロトタイプ製作方法の一部であり、それぞれ異なる構造要件や性能要件に適しています。
-
金属鋳造プロトタイプ
金属鋳造による試作品は、3DプリンティングやCNC加工では製作が難しい複雑な形状、特に材料の加工性が低い場合に適しています。溶融金属を型に流し込むため、ほぼあらゆる複雑な形状を容易に作成できます。
公式サイト限定
- 強く、耐久性
- Cost Effective
- 多用途 – 多くの金属合金
- 複雑な内部形状に適合
製品制限
- 初期投資コストが高い
- 材料の無駄
- 高度な専門知識が必要
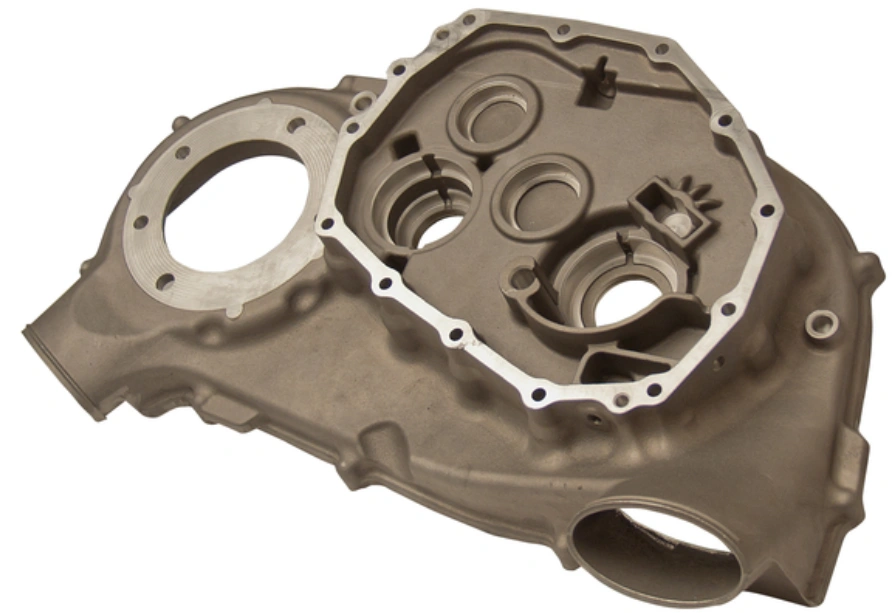
鋳造金属プロトタイプ
表面仕上げは最高ではないかもしれませんが、塗装やコーティングなどの補助的なプロセスで仕上げることができます。
-
板金プロトタイプ
試作用の板金は、薄い金属板で作られた部品を作成する方法で、一般的には 板金プロトタイピング エンクロージャおよびブラケット用。
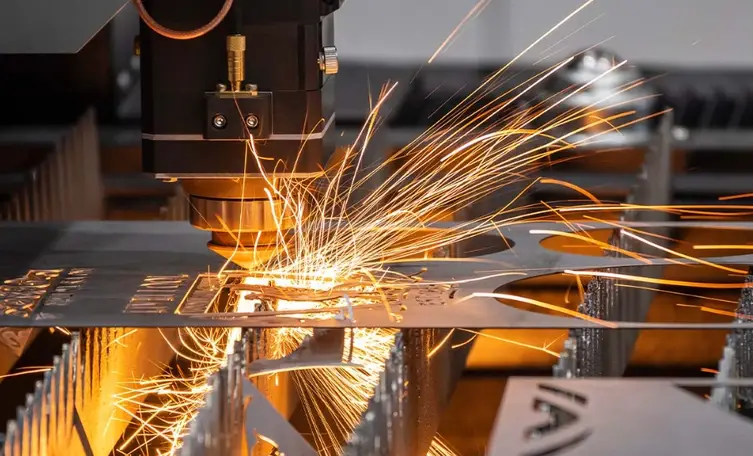
板金プロトタイピング
最高の板金加工サービスプロバイダーは、許容差、表面仕上げ、体積などに関する顧客の要件に応じて、あらゆる板金プロトタイプを開発できます。
公式サイト限定
- 速いターンアラウンド
- コスト効率の高い薄肉ラピッドプロトタイピング部品
- 多くの種類の金属
製品制限
- 厚さ制限
- スプリングバックなどの問題
- 複雑な曲げには適していません
CNC加工による金属プロトタイプ
CNC加工プロセスは、高速性、低コスト、優れた表面仕上げにより、迅速なプロトタイピングにとって同様に魅力的な選択肢です。 試作品製作のためのCNC加工プロセス 高速性、低コスト、そして優れた表面仕上げという点で、同様に魅力的な選択肢です。
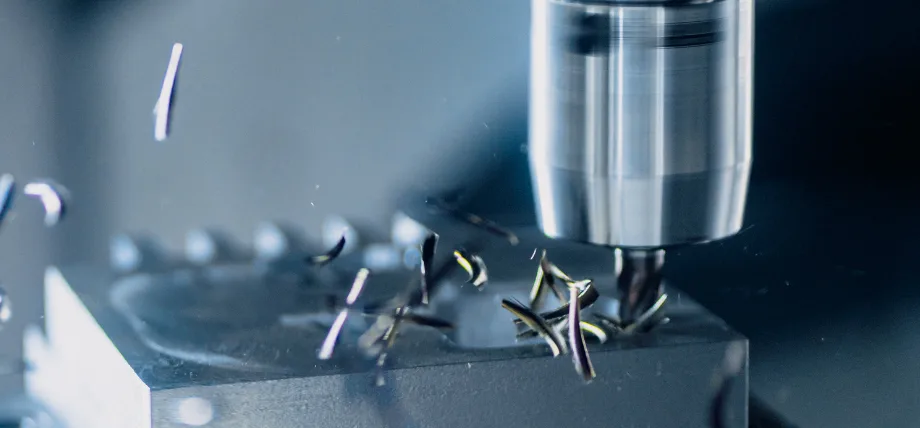
CNC加工
公式サイト限定
- 厳しい公差と寸法精度
- アンダーカットやその他の複雑な形状を生成できます
- 優れた表面仕上げ
- 幅広い金属グレードが加工可能
製品制限
- 材料の無駄が多い
- 特に複雑な部品の場合は時間がかかります
- 複雑な部品は高価
3Dプリント金属プロトタイプ
従来の金属加工技術では試作品を製造できない場合、メーカーは直接金属レーザー焼結法(DMLS)、選択的レーザー溶融法(SLM)、その他の金属3Dプリント技術を活用することができます。他の方法ではうまく加工できない材料でも、層ごとにプリントすることで、複雑なラピッドプロトタイピング部品を製造できます。
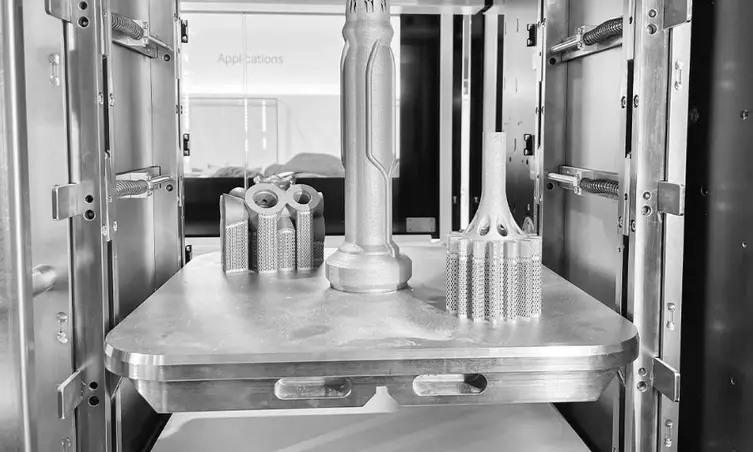
金属3D印刷
公式サイト限定
- 固定具や工具は不要
- 材料の無駄を最小限に抑える
- 複数部品の同時生産が可能
- 複雑な内部形状を生成できる
製品制限
- 後処理が頻繁に必要
- 設備費と原材料費の高騰
- 大きな部品の場合は時間がかかる
金属射出成形(MIM)
MIM involves feedstock preparation, injection molding, debinding and sintering. Dedicated tooling and process development mean that it should be evaluated separately from routes used for a few rapidly changing prototypes.
MIM is typically considered when a small, complex metal-part design is stable and repeat demand can justify tooling. CNC machining or metal additive manufacturing may be more suitable for early iterations.
For a stable design moving into repeat metal-part production, review our MIMサービス alongside CNC machining or metal 3D printing.
公式サイト限定
- Can combine detailed features in a small metal component, subject to a drawing-specific design review.
- Near-net-shape production may reduce machining for suitable geometries.
- Repeat production can be planned after tooling and process validation.
- Economics depend on tooling investment, annual demand and secondary operations.
製品制限
- Tooling investment, design changes, binder removal and sintering behavior must be assessed before selecting this route.
プラスチックベースのラピッドプロトタイピング
ラピッドプロトタイピングにおいてコスト効率とスピードが最優先事項である場合、プラスチック部品が最適な選択肢となることがよくあります。消費者製品、医療製品、電子機器などのメーカーは、通常、機能プロトタイプをプラスチックで製造します。
プロトタイプに必要な詳細レベル、表面仕上げ、強度に応じて、PolyJet 3D プリント、熱溶解積層法 (FDM)、選択的レーザー焼結法 (SLS)、光造形法 (SLA) などのオプションがあります。
-
急速射出成形
高速射出成形は、高圧を用いて熱可塑性樹脂を金型に押し込む成形方法です。これは、以下の手順で行われる迅速なプロセスです。
- CADソフトウェアを使用した設計
- 金型製作
- 樹脂材料の選択
- 射出成形
- 冷却
- 後処理
公式サイト限定
- スピードと効率
- コスト効率が高い(少量から中程度の量の場合)
- 材料の多様性
- 市場への迅速な対応
製品制限
- 初期費用が高い
- 高価な設計変更
- 当初はリードタイムが長かった
-
PolyJet3D印刷
この技術では、高解像度の薄いフォトポリマー樹脂を層状に噴霧します。樹脂は特殊なゲルマトリックスによって保持され、プロセス完了後に除去されます。
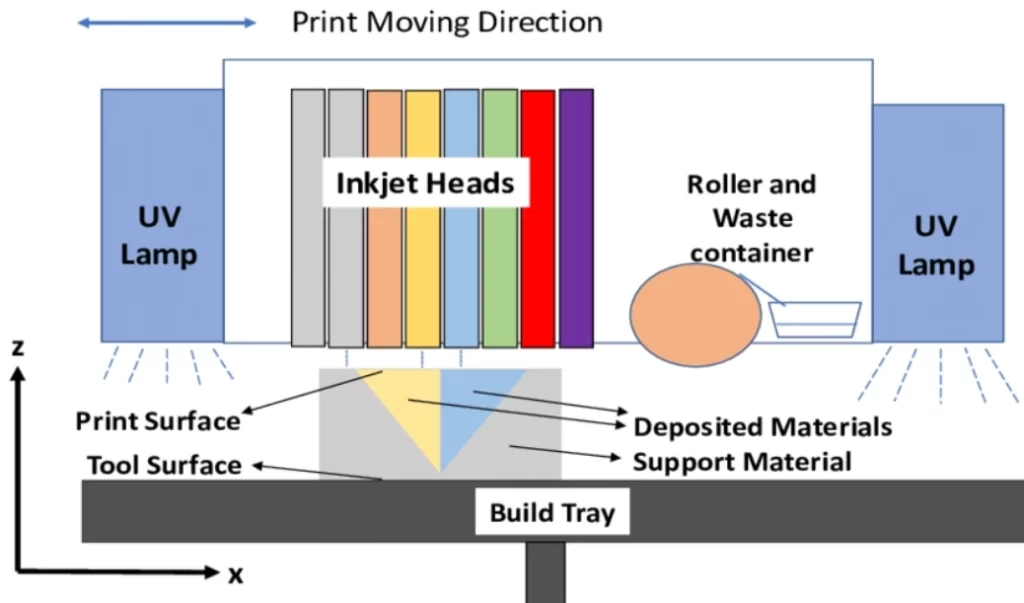
PolyJet 3Dプリントプロセス図
PolyJetは薄肉の複雑な部品に使用され、様々な色で提供されています。ただし、強度が低く、機能試験には適さないという欠点があります。
公式サイト限定
- 優れた表面仕上げ
- マルチカラーとマルチ素材
- 最小限の後処理
製品制限
- 機械的特性が悪い
- 部品の劣化が早まる可能性がある
- 機能部品には適していません
-
溶融堆積モデリング(FDM)
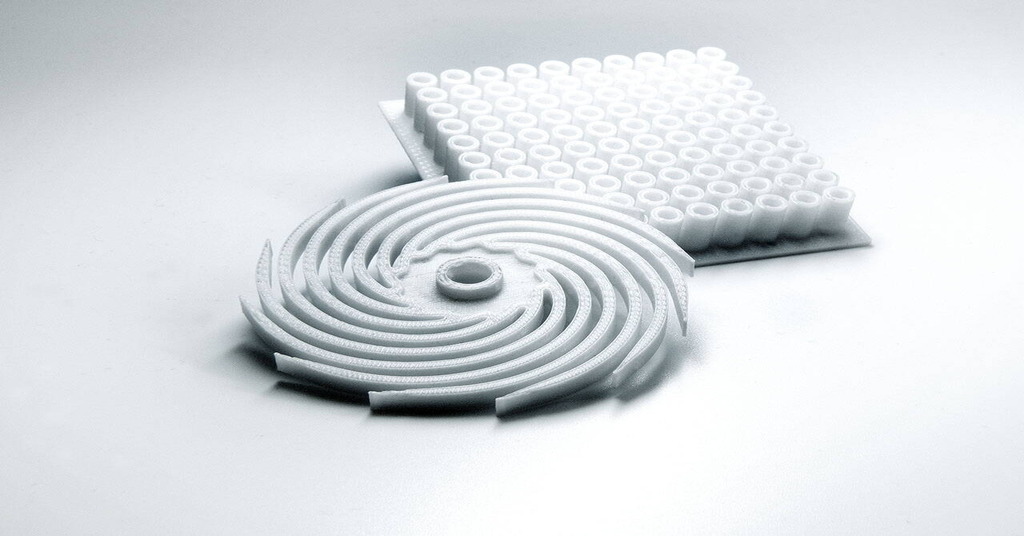
溶融堆積物モデリング
簡単に言えば、FDM法は熱可塑性材料を多層に重ねて3Dパーツを作製する手法です。このラピッドプロトタイピング法は様々な材料に対応し、比較的低コストです。しかし、表面仕上げの悪さとZ軸強度の限界が課題となっています。
公式サイト限定
- 多数の熱可塑性材料オプション
- 最小限の後処理
- 大量
製品制限
- 目に見える層線
- サポート構造の必要性
- 収縮と反りの問題
ラピッドプロトタイピングはいつ使用すべきですか?
ラピッドプロトタイピングは、コンセプトやデザイン機能に関するフィードバックが必要な場合に活用すべきです。主要な画面やフローを早期にテストしたい場合、そして見た目が多少悪くても構わないという場合に特に有効です。この方法は比較的非公式で、事前の準備もほとんど必要ありません。しかし、いくつかの重要な段階があります。この手法は、ユーザーからのフィードバックに基づいて頻繁に変更される可能性のあるシステムを開発する必要がある場合に最も役立ちます。ユーザーにとって受け入れやすく、ビジネスにとって収益性の高い成果物を確実に実現するのに役立ちます。この段階では、明確な定義が重要です。 プロトタイプ開発ワークフロー チームがより迅速に反復作業を行い、再設計のサイクルを短縮するのに役立ちます。
今すぐプロリアンをお試しください!
製品開発のためのラピッドプロトタイピング技術とは?
現実的な反応を得るためには、モックアップはできる限り現実的である必要があります。推奨事項としては、フィードバックの偏りを避けるために、実際の製品との違いを避けることが提案されています。つまり、偽物であっても、正確なデータとグラフィックを使用してクリック可能なモデルを開発するということです。
高忠実度プロトタイプは、実際の製品に非常に近いものになるように開発されます。これは、ユーザーによるインタラクションとパスの利用を適切にスケジュールすることを意味します。これらの現実的なプロトタイプには、ソフトウェア開発とユーザー エクスペリエンス (UX) のスキルが必要です。これらは通常、計画的ではなく、迅速に構築されます。
場合によっては、本格的なプロトタイプを開発することも可能ですが、これは過剰であったり、コストがかかりすぎたりすることがあります。ワイヤーフレームは、ユーザーと Web サイト間のシンプルなインタラクションとプロセスの形でソリューションを提供します。製品マネージャーは、ユーザーとの最初のテストに使用できるこれらの簡素化されたデザインを作成します。ワイヤーフレームは、実用的なプロトタイプを開発するために必要な主要なパラメーターを識別するのに役立ち、その結果、プロトタイプの作成が容易になります。
クリック可能なプロトタイプやファサード プロトタイプは、ワイヤーフレームと機能的なモックアップの中間に使用できます。これらのデザインは完全にデータに基づいているわけではありませんが、ユーザーはさまざまな側面に関するフィードバックを収集できます。ユーザーの行動や好みに関するデータを提供するデザインおよび UX ツールの助けを借りて、迅速に開発できます。
また、ラピッドプロトタイピングは、複数のプロトタイプを作成し、同時にテストと評価を行うこととも言えます。このアプローチにより、チームは異なるバージョンを同時に比較し、どのバージョンがユーザーに受け入れられるかを判断できます。
ラピッドプロトタイピングの利点は何ですか?
前述の通り、ラピッドプロトタイピングには多くの利点があり、主に2つの点で優れています。第一に、この段階で製品や部品に対するユーザーの理解度、性能、機能性を評価できるため、製品や部品が設計仕様に準拠していることを保証できます。これにより、大規模生産を行う前に設計を改善することができます。
第二に、大量生産のように生産用工具を必要としないため、製造コストが削減されます。3Dプリンティング、CNC加工、アルミニウムラピッドプロトタイピングなどのプロセスは、少量生産や小ロット生産によく使用されます。 試作品部品のコスト 製造工程、材料、部品の複雑さ、数量などの要因によって異なります。
他のあらゆる活動と同様に、プロトタイピングにも多くの方法があり、それぞれに長所と短所があります。上記で説明した方法は最も一般的なものであり、設計者は技術レベルに応じてプロジェクトに最適な方法を選択する必要があります。そのためには、さまざまなプロトタイピング方法の長所と短所を把握する必要があります。したがって、各方法の説明と、特定可能な材料の特性を考慮することで、最適な方法を決定することができます。
意思決定ガイドには、プロトタイピング手法を選択する際に考慮すべき要素もいくつか含まれています。その目的は、開発プロセスにおいてプロトタイプを活用するための最適なソリューションを見つける手助けをすることです。
迅速な製造プロセスの比較
ここでは、いくつかのラピッドマニュファクチャリングプロセスとその違いを紹介します。これらのプロセスは、次のような産業で広く応用されています。 自動車の試作 (NAIST) と 航空宇宙プロトタイピング.
SLA(ステレオリソグラフィー)
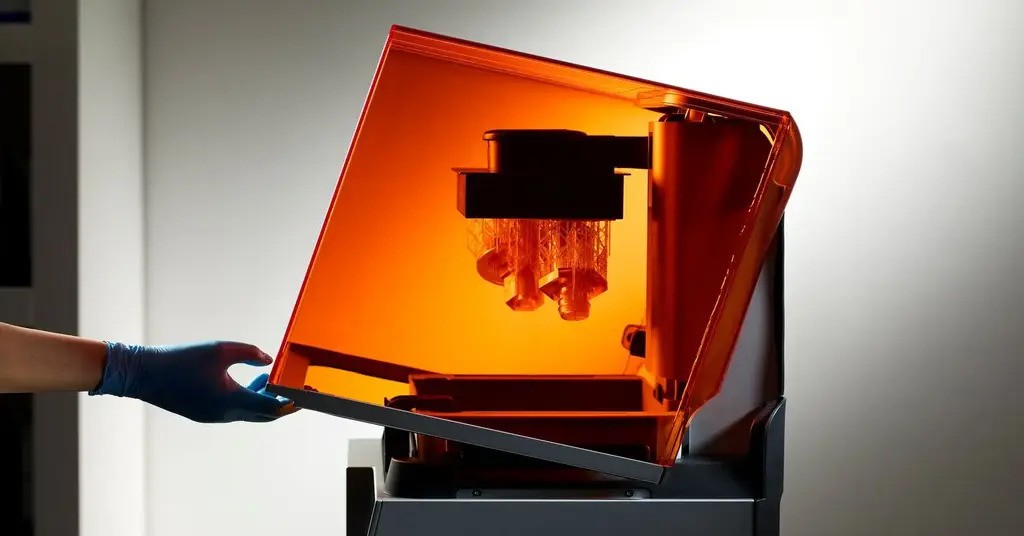
SLA 高速製造
ステレオリソグラフィー (SLA) では、レーザーを使用してフォトポリマーを硬化させ、単層からプロトタイプを作成します。この技術では、2,500 ~ 10,000 psi (17.2 ~ 68.9 MPa) の強度が得られます。標準的な層の厚さは 0.002 ~ 0.006 インチ、幅は 0.051 ~ 0.152 ミリメートルです。SLA は最も正確で、通常は熱可塑性のようなフォトポリマーで使用されます。
SLS(選択的レーザー焼結)
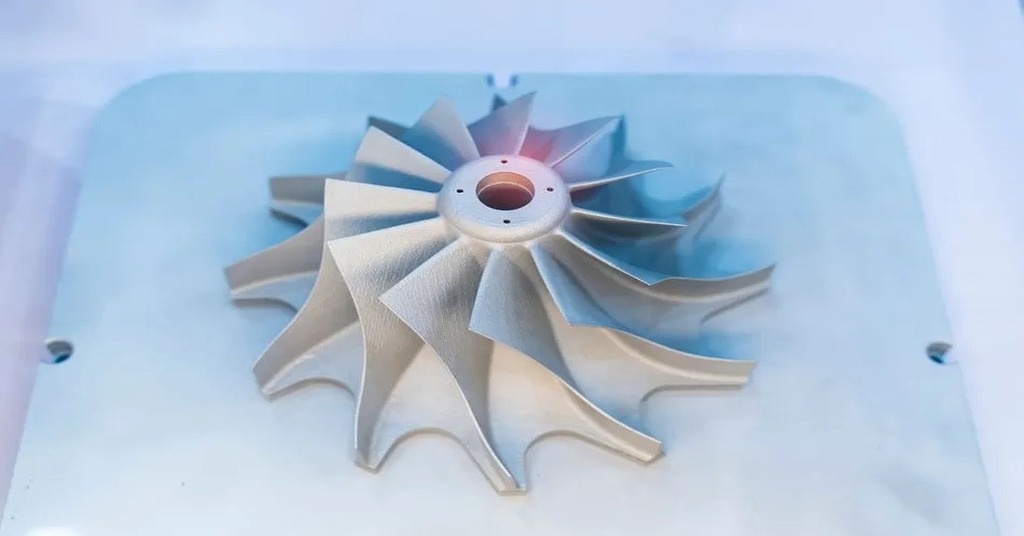
SLSプロトタイプ部品
選択的レーザー焼結法 (SLS) では、レーザーを使用して粉末材料を溶かします。製造される部品の強度は、5,300 ~ 11,300 psi (36.5 ~ 77.9 MPa) の範囲です。添加剤層の厚さは通常 0.004 インチ (0.102 mm) です。SLS は、優れた機械的性能と長い耐用年数を持つナイロンや TPU 材料によく使用されます。
DMLS(直接金属レーザー焼結)
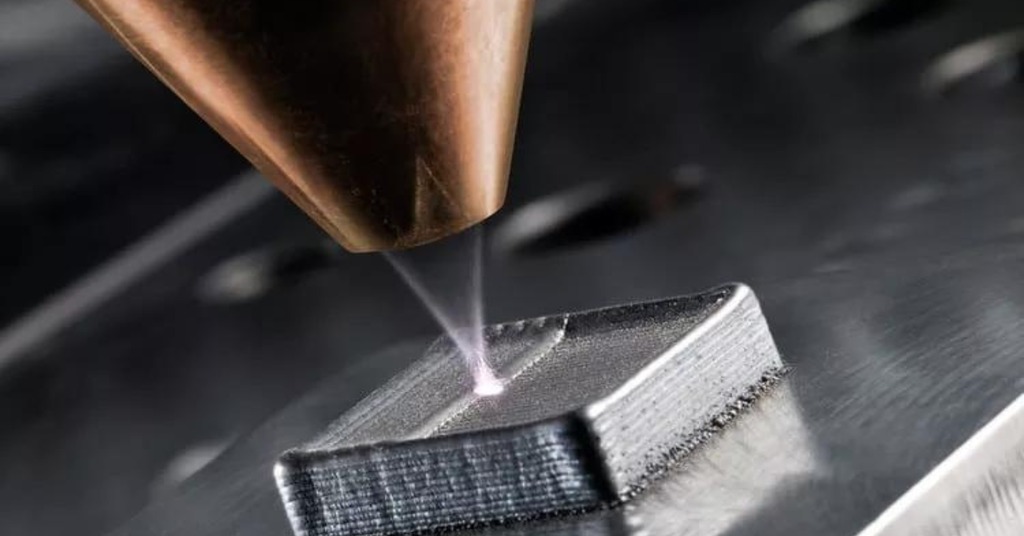
DMLSプロトタイピング
直接金属レーザー焼結法 (DMLS) は、レーザーを利用して金属粉末を溶融するプロセスです。このプロセスにより、37,700 ~ 190,000 psi の高強度が得られます。層の厚さは通常、0.0008 ~ 0.0012 インチ (0.020 ~ 0.030 mm) です。DMLS は、ステンレス鋼、チタン、クロム、アルミニウム、インコネルなどの金属部品の製造に最適で、頑丈で高性能な部品の製造に使用されます。
FDM(溶融堆積モデリング)
溶融堆積モデリング
熱溶解積層法 (FDM) は、熱可塑性材料を層状に押し出すプロセスです。この方法で得られる部品の強度は 5,200 ~ 9,800 psi (35.9 ~ 67.6 MPa) です。層の厚さは 0.005 ~ 0.013 インチ (0.127 ~ 0.330 mm) です。FDM で最もよく使用される材料は、ABS、PC、PC/ABS、PPSU です。この方法は、他の方法に比べて効果が高く、コスト効率が高いため、広く使用されています。
MJF(マルチジェットフュージョン)
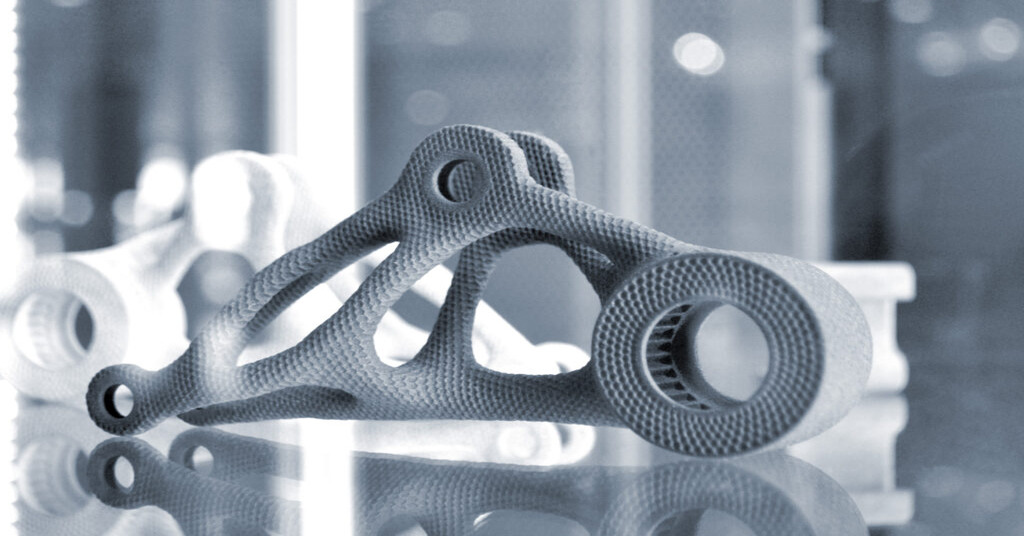
マルチジェット核融合(MJF)プロトタイプ
マルチ ジェット フュージョン (MJF) は、インクジェット アレイを適用してナイロン パウダーを選択的に融合します。作成された部品の強度は約 6,960 psi (48 MPa) です。層の厚さは 0.0035 ~ 0.008 インチ (0.089 ~ 0.203 mm) です。MJF は、最終部品の細かいディテールと優れた機械的特性に結び付けられることが多く、通常は黒色のナイロン 12 で作られています。
PJET(ポリジェット)
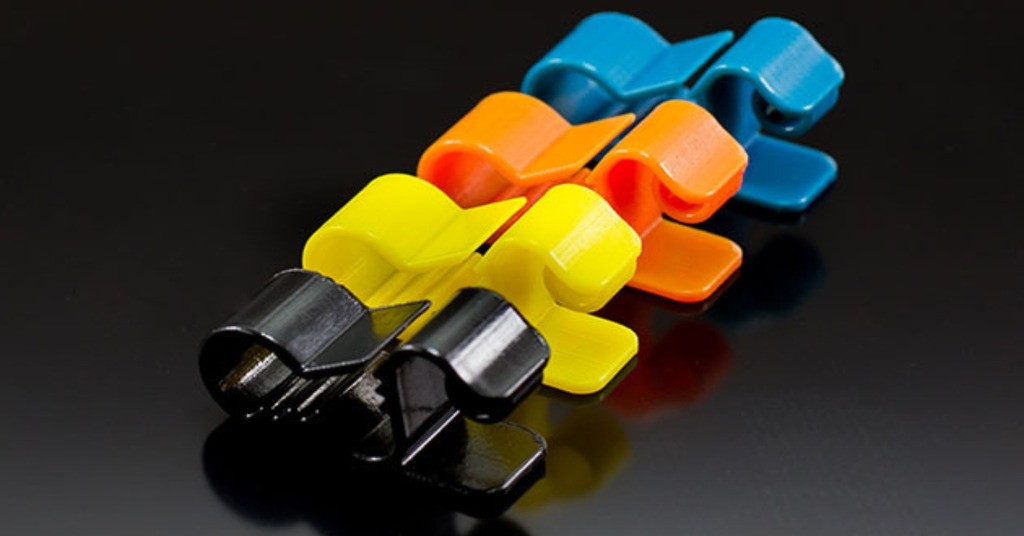
PJETプロトタイピング
PolyJet 技術では、UV 硬化ジェット フォトポリマーを使用します。このプロセスで製造されたコンポーネントの引張強度は、7200 ~ 8750 psi (49 ~ 6 MPa) です。添加剤層の厚さは通常、60 ~ 3 インチ (0.0006 ~ 0 mm) です。PolyJet では、アクリル系やエラストマー系のフォトポリマーなどの材料を使用して、非常に正確なプロトタイプを製造します。
CNC(コンピュータ数値制御加工)
ラピッドCNCプロトタイピングは、コンピュータ数値制御ミルと旋盤を使用して部品を作成することを意味します。生成される強度は3,000~20,000psi(20.7~137.9MPa)の範囲です。この減算製造方法により、正確で完成度の高い製品が生まれます。多くの日用品やエンジニアリンググレードの製品に使用されています。 プラスチックのプロトタイプ。
IM(射出成形)
IM は、アルミニウムのツールを使用して部品を成形するプロセスです。このプロセスでは、3,100 ~ 20,000 psi (21.4 ~ 137.9 MPa) の強度を持つ部品が作成されます。成形された部品は、滑らかな表面または選択したテクスチャを持つこともできます。射出成形は柔軟性があり、汎用熱可塑性プラスチック、エンジニアリング熱可塑性プラスチック、金属、液状シリコンゴムなどの材料を処理できます。
今すぐプロリアンをお試しください!
ラピッドプロトタイピングの利点と欠点
メリット
設計テストをスピードアップ
ラピッドプロトタイピングは、短時間で部品の実寸モデルを作成する技術です。これにより、設計を評価することができます。この高速サイクルにより、設計上の問題とその解決策に迅速に対応できます。
複数の設計変更をサポート
コストにほとんど影響を与えずに、設計を頻繁に変更できるようになります。これにより、設計が進歩的になり、後続のサイクルで設計を改善するのに役立ちます。
コストを削減
この生産の観点から見ると、ラピッドプロトタイピングは金型やツールを必要としないため、コストが安く、アイデア創出や市場や環境でのアイデアの第一段階のテストに手頃な方法となります。
市場投入までの時間を短縮
これは、プロトタイプを比較的早く作成することが、製品開発全体に役立つためです。つまり、製品をより早く開発して市場に投入できることを意味し、これは競争上の優位性となります。
設計精度の向上
ラピッドプロトタイピングは、プロトタイプでテストを実施できるため、製品の微調整に役立ちます。これにより、意図したデザインに到達し、最終製品に関するユーザーの期待に応えることができます。
デメリット
使いすぎるとコストが上昇する可能性がある
プロトタイピングの範囲を最大限まで拡大したり、プロトタイピングの重要性の管理が制御されていない場合は、コストが高くなります。そのため、プロトタイピングとプロジェクトのニーズを防ぎ、必要なものだけを費やす必要があります。
すべての開発段階に適しているわけではない
これは、ラピッドプロトタイピングを製品開発プロセスのすべての段階に適用することはできないと強調された初期の議論と一致しています。精度と剛性を実現するために、一部の段階では、従来の製造手法が依然として必要になる場合があります。
誤解を招く結果をもたらす可能性がある
初期段階でのプロトタイピングは、製品の最終的なパフォーマンスや全体的な外観を決定するのにあまり役立たない可能性があります。これにより、ターゲット市場に関する誤った仮定や、場合によっては誤った開発決定につながる可能性があります。
大規模生産には適していません
ラピッドプロトタイピングは、製品の小規模な予備テストに適用されます。複数の製造プロセスが関係するため、大量生産には使用されません。
技術的な制約
ラピッドプロトタイピング技術のいくつかを使用する場合の欠点としては、材料の選択、精度、強度などが挙げられます。これらは、開発されるプロトタイプの品質と機能に制限をもたらします。
ラピッドプロトタイピング用 CNC ツール
CNC (コンピュータ数値制御) ツールは減算型の技術であり、加算型の技術は FDM、SLA、または SLS です。材料を層状に積み上げる従来の建設技術とは異なり、CNC ツールは固体のブロック、バー、またはロッドを扱い、必要な切断、穴あけ、ボーリング、または研削を行います。
ラピッドプロトタイピングの7つの主な利点
利点1:製品開発の迅速化
ラピッドプロトタイピングは、エンジニアやデザイナーが結局うまくいかないものに時間を費やすのを防ぐのに役立ちます。関係者全員からのフィードバックを得るためにプロジェクトを少し遅らせるのは時間の無駄のように思えるかもしれませんが、集められた情報は重要な意思決定に役立ちます。
新しい車のダッシュボード部品の製造を考えてみましょう。部品に関するフィードバックを継続的に求めるエンジニアは、ダッシュボード全体を完成させた後に、段階的にやり直すように指示されるエンジニアよりも、承認された結果に早く到達できます。
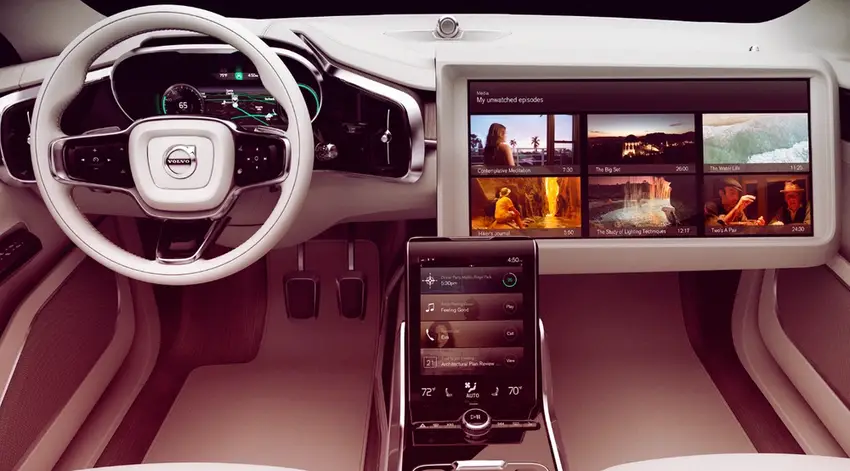
車のダッシュボードのプロトタイプ
ほとんどのエンジニアリング コンポーネントには、安全性、人間工学、美観に関する包括的な承認が必要であるため、ラピッドプロトタイピングは、費やす時間を最小限に抑える上で貴重な戦略となります。
メリット2:製品開発コストの削減
ラピッドプロトタイピングが導入される前は、エンジニアは製品の改良に設計図と図面しか頼りにしませんでした。プロトタイプの製作が最終的に承認されると、設計図からは明らかではなかった問題点が明らかになるのです。
プロトタイプを製作するための材料とプロセスは従来高価であったため、このアプローチは経済的に大きな負担となっていました。ラピッドプロトタイピングは、この経済的な問題を効果的に解決します。
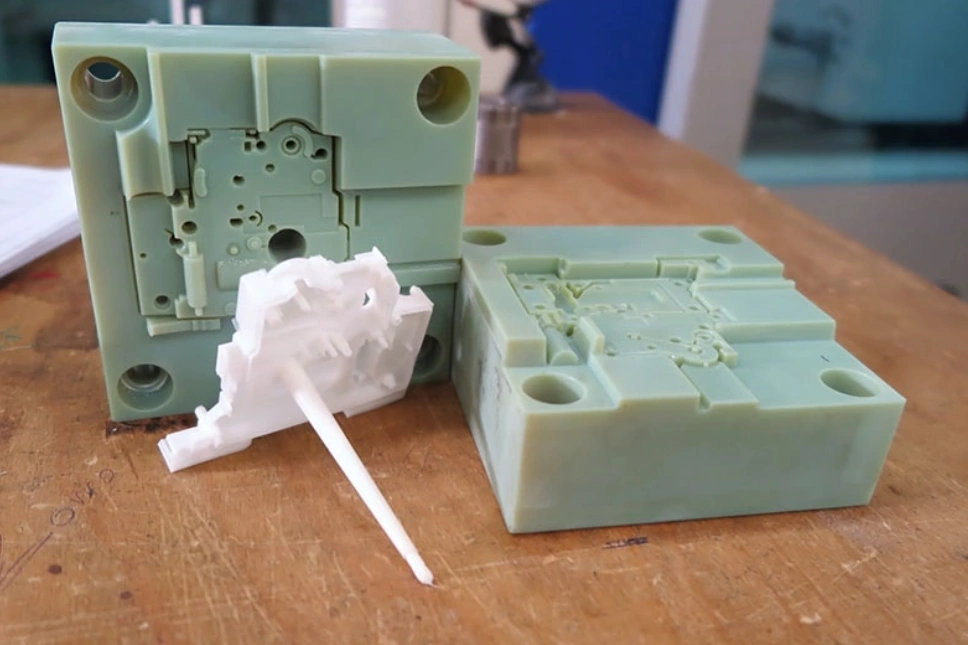
低コストの試作射出成形
エンジニアは、費用対効果の高いラピッドプロトタイピング材料を使用することで、スケールモデルを大幅に低コストで製造し、動作条件で試験することができます。製品開発における大幅なコスト削減は、通常、利益率に表れています。
例えば、3軸CNCマシンと5軸CNCマシンなど、利用可能なさまざまな技術を比較することで、生産コスト削減のためのより詳細な方法を発見することができます。
利点3:設計上の欠陥の早期発見
組み立てと形状に関する設計エラーは、検出されない場合、製造上の問題、許容誤差の不足、位置ずれ、測定の誤りなどにつながる可能性があるため、大きな問題となります。
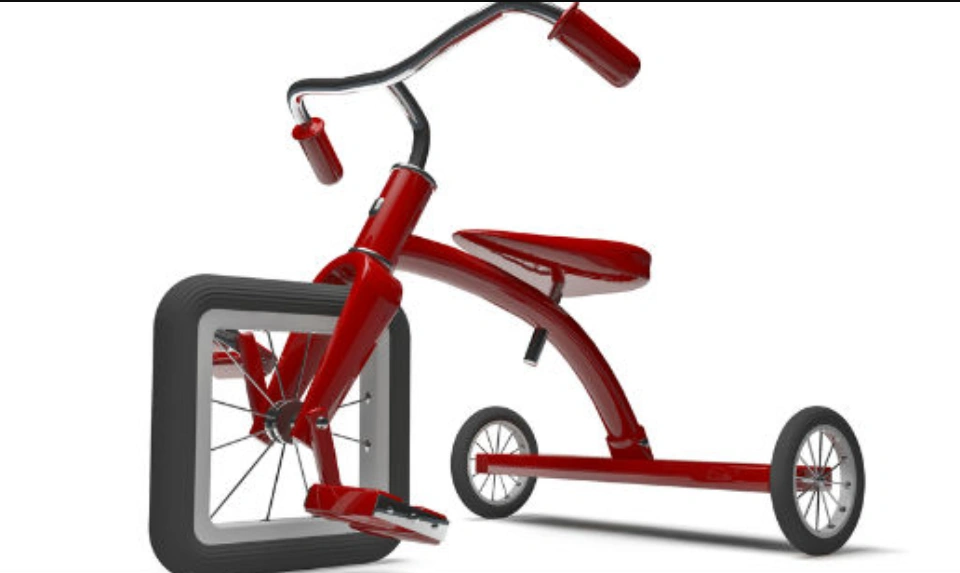
設計上の欠陥は回避可能
ラピッドプロトタイピング製品を使用しない場合、製品開発サイクルの後半で部品の再設計が必要になる可能性が高くなります。例えば、非常に薄い肉厚にもかかわらず、デジタルシミュレーションによって承認されたCNC加工部品を考えてみましょう。しかし、肉厚が損傷し続けたため、CNC加工は困難を極め、場合によっては不可能になってしまったのです。
ラピッドプロトタイピングを使用すると、このような問題ははるかに早く発見され、修正されます。
利点4: デザインの機能性をテストするのに役立つ
馬鹿げているように聞こえるかもしれませんが、チームが製品を製造したものの、それが本来の目的を果たせなかったことに気づくという例が実際にありました。時間、資金、そしてアイデアは、このように悲惨な形で無駄になってしまったのです。
ラピッドプロトタイピングでは、企業は製品の実用モデルを用いて、実際の状況下での機能性をテストすることができます。スケールダウンしたものでも、異なる製造方法で製造された部品から作られたものでも、実際の製造を開始する前にテストできるラピッドプロトタイピング製品を用意することが目的です。
注目すべきは、主流の製造方法であっても、例えば少量生産のCNC加工など、迅速なプロトタイピング製造に役立つ可能性があるということである。
メリット5:チームワークの強化
ラピッドプロトタイピングは、学際的な交流と理解を促進する概念の一つです。技術者から経営幹部まで、さまざまな部門が常にコミュニケーションを取りながら作業を進めます。
この緊密なやり取りにより、チームのコラボレーションが促進され、さまざまなチームが共通の目標に沿ってうまく連携し、集団的な問題解決が促進され、より深いレベルの団結が強化されます。
組織は、この親密さから、組織の俊敏性の向上、部門間の関係の強化、紛争の解決の効率化など、数多くの具体的なメリットを得ることができます。
利点6:複雑な形状やデザインに挑戦
ラピッドプロトタイピングにより、従来の製造技術では困難だった形状や設計を検討することが可能になります。設計チームは、特に統合CAD/CAMワークフロー、ジェネレーティブデザインソリューション、数値流体力学(CFD)シミュレーションといった支援技術の進歩と組み合わせることで、このソリューションを活用し、さらなるイノベーションを実現できます。
メリット7:持続可能性の促進
ラピッドプロトタイピングは積層造形プロセスであるため、材料の無駄を最小限に抑える点で優れています。部品は層ごとに製造されるため、材料の無駄はほとんど、あるいは全くありません。
ラピッドプロトタイピングプロセスの効率性は別として、最新のソフトウェアを使用して設計を最適化し、製造される部品が適切なものであることを保証できます。
その他のラピッドプロトタイピング技術
CNC フライス加工と旋削加工は、生産施設で行われる最も一般的な 2 つのプロセスです。フライス加工では、切削工具が移動し、ワークピースは固定されています。一方、旋削加工では、ワークピースが回転し、切削工具は固定されています。レーザー カッターは、切削工具がレーザーであり、複雑なデザインに適した材料を彫刻または切断するため、正確です。一方、ウォーター ジェット カッターは、研磨剤を含む高圧ウォーター ジェットを使用して、金属複合材やその他の材料を切断します。
CNC ツールで使用される一般的な材料は、プラスチック、軟質金属と硬質金属、木材、アクリル、石、ガラス、複合材です。これらは、複雑なデザインや、作成が難しい機能を含む複雑な部品の作成に特に適しています。ただし、CNC ツールの適用は、積層造形プロセスよりも少し複雑になる可能性があります。これは、さまざまな方法、使用するツール、および材料の繊細さのために、CNC プロトタイピングは 1 回限りまたは小ロット生産ではコストがかかるためです。
CNC ツールは、ラピッドツーリングの積層造形技術では効率的に製造できない重要な骨格部品や金属部品を作成するのに最も役立ちます。積層プロセスが不可能な場合に、CNC ツールは高品質で精密なプロトタイプを作成するのに信頼できます。
今すぐプロリアンをお試しください!
まとめ
ラピッドプロトタイピング プロトタイプは、時間の節約だけでなくリスクの軽減にも役立つため、有益な手法です。プロトタイプは、製品マネージャーがユーザーから有益なフィードバックを得て、設計コンセプトを確認したり、製品のリリース前に必要になる可能性のある変更を特定したりするのに役立ちます。これにより、最終製品がユーザーの期待に応えられない可能性が最小限に抑えられます。これが「ユーザー エクスペリエンス」という用語の由来です。
プロリーンテックでは、コミュニケーションが強化され、チームの仕事は ラピッドプロトタイピングサービスBoda は、企業が市場に高品質の製品を提供することを支援し、その結果、顧客と見込み客のニーズを満たします。
関連トピック:板金プロトタイピングとは?事例と利点