
In シートメタル製作切断とは、一枚の金属板を二つ以上の断片に分割することを指します。しかし、切断には、せん断力、熱、またはその他のエネルギーを用いて、板から不要な部分を除去することも含まれます。切断工程では、切断位置に高圧をかける必要があり、それによって板を所定の領域から破断させ、目的の形状を作り出すことができます。切断には、被加工物、切断工具、被加工物の保持具、加工工具、および切削油が必要です。
板金切断にはさまざまなアプローチがあります。 それらを詳しく概観してみましょう。
シアーカット
せん断切断技術は、材料の最大せん断強度を超えるせん断力を加えることで、指定された位置で切断するという原理に基づいている。
1. 鋸引き
鋸引きは、刃の動きを利用して大きな金属板を小さな断片に切断します。刃の動きは種類によって異なります。例えば、金鋸は往復運動で金属板を切断しますが、丸鋸は回転する刃を使用します。刃の歯は、切断時に切断ギャップを作り出す役割を担っています。
2.パンチ
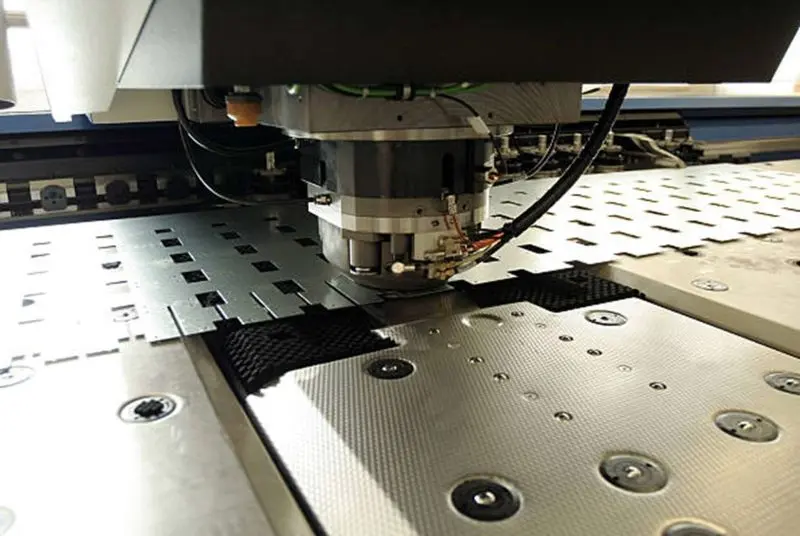
板金打ち抜き作業
打ち抜き 板金を切断する簡単な方法です。 パンチングマシンは、さまざまな形状の比較的小さな部品を作成するために使用されます。 パンチングプレスを使用して、パンチングダイに配置されたシートメタルに力を加えて、目的の形状の部品を作成します。
穴、スロット、または繰り返し開口部がある部品については、以下を参照してください。 板金パンチングサービス材質、厚さ、図面基準点、および仕上がりエッジの要件を含めて、工具と加工工程を評価できるようにしてください。
穿孔、穿刺、ノッチング、ニブリング、穿孔など、打ち抜き形状に基づいたいくつかの打ち抜き手順があります。
| パンチングタイプ | 詳細説明 |
| 刺すような | ピアシング加工は、スロットまたは単一の穴を作成する加工法です。板金成形(押出成形)と切断技術を組み合わせることで、スクラップを最小限に抑えることができます。 |
| 切開 | パンチングプレスを一発当てるだけで、ルーバー、タブ、通気口などの形状が成形されます。 |
| ノッチング | ノッチングとは、板金の様々な部分を連続的に打ち抜いて、所望の形状を得る加工方法です。ただし、ほとんどの端部や曲げ加工箇所には適用が制限されます。 |
| セミノッチング | セミノッチングはエッジや曲げ位置に限定されるものではなく、より複雑な形状にも適用されます。 |
| スロッティング | パンチングの概念を使用して、板金に長方形のスロットを作成します。 |
| ニブル | ニブリングには、XNUMX つ以上の重なり合うパンチの組み合わせが含まれ、異なる形状が生成されます。 |
| ミシン | 穿孔とは、間に少し隙間をあけた小さな穴をいくつか開けることです。 |
3.ブローチ
ブローチ加工は、板金加工における標準的な切削技術であり、刃の付いた工具(ブローチ)を用いて板金から材料を除去し、所望の形状を得る。複雑な穴形状であっても、板金から多数の同一製品を生産することが可能である。刃の付いた切削工具(ブローチ)を切削位置に沿って移動させると、最初の数本の刃が表面から材料を除去し、残りの刃が奥深くまで移動して仕上げ切削を行う。
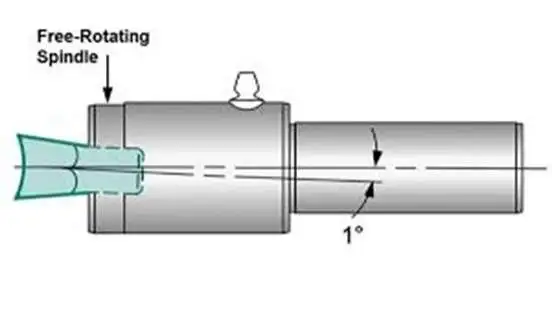
ブローチ加工
その ブローチ加工 直線型と回転型のXNUMX種類に分類されます。
| リニアブローチ加工 | ツールは板金に対して直線的に移動します。 2D 押し出し形状の作成に限定されます。 |
| 回転ブローチ加工 | ブローチ工具はワークピースに対して回転運動して移動し、軸対称の形状を生成します。 ヘリカルおよびストレート スプライン、不規則なプロファイル、砲身のライフリングなどを作成できます。 |
4. ブランキング
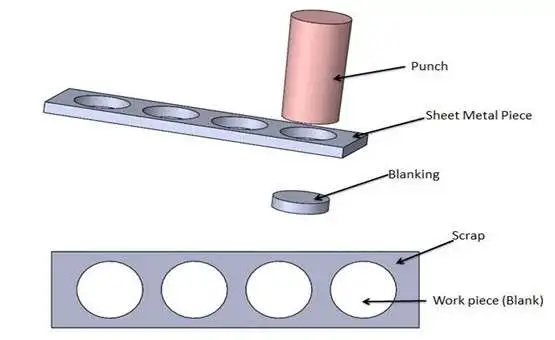
板金ブランキング
その ブランキング 打ち抜き加工と非常によく似ており、どちらの技術も打ち抜きプレスで使用できます。唯一の違いは、打ち抜かれた部品が目的の形状の望ましい部品(ブランクとも呼ばれる)であり、残りはスクラップであるということです。一方、打ち抜き加工では、打ち抜かれた部品がスクラップになります。この工程では材料がいくらか無駄になりますが、ブランクを重ねて配置することで最小限に抑えることができます。アルミニウム、真鍮、青銅、軟鋼、ステンレス鋼は、ブランキングに最も一般的に使用される材料です。 (RSShaikh、2015).
これは、板金を打抜き機に供給するだけで済む比較的簡単な板金切断方法です。 ブランキング プレスは、正確な出力仕様に合わせて変更できるため、寸法の一貫性を備えた大規模製造に最適です。 航空機洗浄機、歯車、自動車部品など幅広い用途に使用できます。
-
- 切れ刃によるブランキング
これは、ブランキング工程中に切削刃をせん断する工程であり、固定された切削刃に亀裂が生じることで所望の切断形状が生成される。この工程には、細心の注意、適切な工具設定、そして熟練した作業員が不可欠であった。
5.スリッター
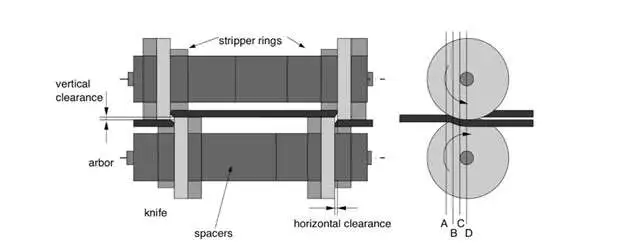
スリット原理
スリッティング 対向する円形ブレードで板金を切断するプロセスです。 直線パターンと曲線パターンの両方で板金を切断するのに使用されます。 シートが XNUMX つの対向する円形ブレードを通過すると、シートにブレードの圧縮力が加わり、切断が行われます。
非せん断切断
せん断力の代わりに、 非せん断切断技術 切断位置に高熱、圧力、または研磨ブラストを使用しないでください。
1.レーザー切断
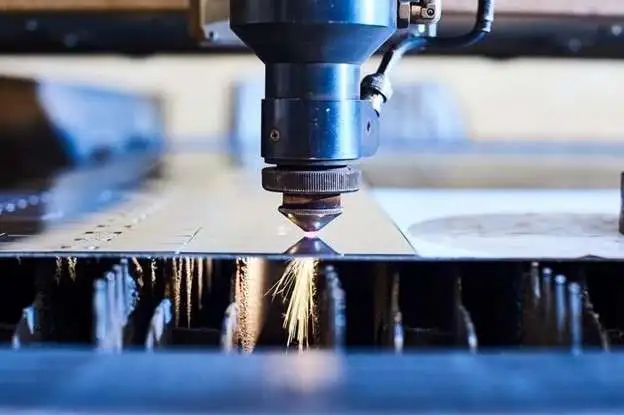
レーザー切断作業
高強度レーザービームを使用して板金を切断することは、次のように知られています。 切断。 強力な熱の助けを借りて、レーザービームが切断位置に影響を与え、ワークピースを分離します。 厚さ10mmまで対応可能です。
従来型の工具を用いた加工は、より速く、より高精度な加工が可能かもしれない。しかし、レーザー切断プロセスはこうした問題を解決する。したがって、製造業者が迅速かつ高精度な板金切断を必要とする場合、レーザー切断は効率的なソリューションとなる。
レーザー切断の種類
主に、ファイバーグラス、Co2、クリスタルレーザーの XNUMX 種類のレーザー切断技術があります。
| グラスファイバー | ファイバーレーザー切断は、ファイバーグラスを利用した拡大ベースシードレーザーにとって最もエネルギー効率の高い技術です。 薄板を短時間で切断するのに非常に効率的です。 反射材の切断にも対応します。 このアプローチは、金属、コーティングされた金属、ポリマーの切断に正確です。 |
| Co2 | Co2 レーザーは、主に二酸化炭素、不活性ガス状ヘリウム、窒素の混合ビームを使用する低コストで効率的な技術です。 ファイバーカッターよりも厚い材料にも穴を開けることができます。 木材、ガラス、紙、布地、皮革、アクリルなどがその例です。 |
| クリスタル | 波長が短いため、セラミック、コーティングされた材料、焼き入れ鋼など、Co2 レーザーでは切断できない硬い材料を切断できます。 |
2. ウォータージェット切断
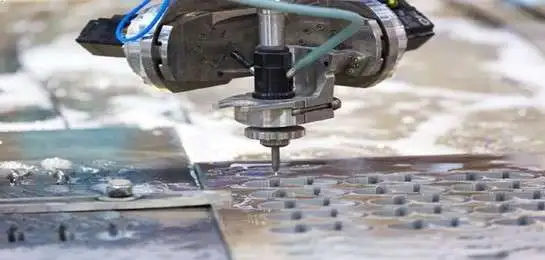
ウォータージェット切断作業
ウォータージェット切断 高圧ウォータージェットで原料の微細な線を除去する技術です。 ウォーター ジェットはワークピースの正確な位置を侵食し、ワークピースを XNUMX つの半分に分離します。 水浸食の考え方に基づいています。 材料の除去は、高速の水流が表面に接触すると発生します。
純水ジェットは柔らかい材料の切断に適していますが、より硬い材料を切断するには砥粒が水と結合します。 研磨粒子の目的は、ウォーター ジェットの切断能力を向上させることです。
3.プラズマ切断
プラズマ切断 イオン化ガスジェット (プラズマとして知られています) を使用して板金ワークピースを切断するプロセスです。 切断位置で板金を溶かし、希望の切断形状を実現します。 アルゴンと窒素は、プラズマ切断プロセスで最も頻繁に使用されるガスです。
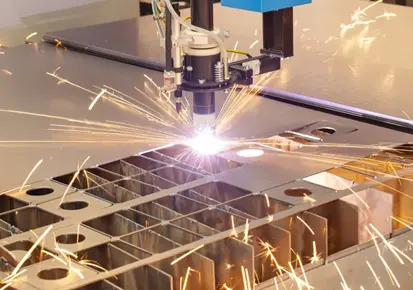
プラズマ切断工程
電気エネルギーによりガスが加熱され、イオン化してプラズマ化し、ノズルで切断位置に当てて金属板を溶かし、溶融部分を吹き飛ばします。
金型による板金切断の仕組み
ダイを使用したシートメタルの切断は、ダイと呼ばれるセットアップの下部コンポーネントにシートを供給することから始まります。 上部を抜き型と呼びます。
- パンチングダイを通して力が加えられると、パンチングダイはワークシートに向かって移動し、接触します。 シートとパンチングプレスが接触すると、切断位置で塑性変形が発生します。
- 塑性変形後、パンチングプレスがワークシートを貫通します (王、2018)。 浸透段階では、バーニッシュ領域で亀裂の伝播が発生します。
- 最後に、パンチングプレスは打ち抜かれた部品を残し、元の位置に戻ります。
いくつかの特殊な切断プロセス
1。 トリミング
ワークシートの端や境界線から材料を除去することは、製造プロジェクトを開始する前に不可欠な作業であり、トリミングプロセスはその作業を効率的に実行します。
トリミング フランジ加工や曲げ加工の前に、板金部品に対して行われます。 ワークピースからバリや切りくずを除去し、切断面を滑らかな状態に保ち、その後の製造ステップでの作業を容易にします。
2.バリ取り
バリ取り トリミングプロセスと非常によく似ています。 板金部品の切断位置から余分な材料を除去します。 唯一の違いは、トリミングには切削工具が使用されるのに対し、バリ取りにはブラシまたは小さな手動工具が使用されることです。 小さなバリや欠けを取り除き、滑らかなエッジを実現します。
実際の製造において、トリミングとバリ取りは、バリを除去し、破片を処理する上で重要な役割を果たします。 これらの余分な材料は典型的な製造上の欠陥です。 このような種類の欠陥について詳しくは、次の記事を参照してください。
影響要因
いくつかの加工変数、操作条件、および外部要因が板金切断プロセスに影響を与えます。 最も重要な要素のいくつかを以下の表に示します。
| 影響要因 | 変数 | 詳細説明 |
| 加工変数 | 機械加工における変数には、エネルギー、加えられる力、温度、工具寿命、切りくず形成などが含まれます。 |
高エネルギーは切断プロセスを加速させる。 過度の温度は、切断位置の寸法均一性に影響を与える。 連続的な切りくず形成は優れた表面仕上げに貢献するが、切りくず形成の不規則性は振動を引き起こし、表面仕上げを悪化させる。 |
| 運用上の変数 | 切削油、工具の状態 |
切削油が不足すると、切削工程中に過剰な熱、振動、摩擦が発生する。 摩耗した工具は、効率、表面品質、およびサイクルタイムを低下させる。 運転条件は、寸法精度、切断速度、および消費電力にも影響を与える。 |
| 外部変数 | オペレーターのスキル、設計の複雑さ、および板金の特性 |
材料の機械加工性は、公差、工具寿命、寸法の一貫性、生産サイクルタイムに影響を与えます。 複雑な設計は、機械加工を完了するのに時間がかかり、熟練した作業員を必要とし、厳しい公差を達成するのが難しい。 |
結論
板金切断は板金加工における基本的な工程であり、板金片を分割し、指定された領域を切断することで所望の形状を作り出す作業です。あらゆる板金加工プロジェクトは、板金を必要なサイズと形状に切断することから始まります。そのため、望ましい結果を得るには、適切な計画、分析、そして実行が不可欠です。
Protean は、高度な機械加工セットアップと専門の製造専門家を擁する経験豊富な製造業界です。 あらゆるタイプをご用意しております 板金サービス 20種類以上の素材からお選びいただけます。お好みの切断方法を選択し、デザインをお送りいただければ、数日以内にお客様のご自宅まで部品をお届けします。
よくある質問
板金切断プロセスの例にはどのようなものがありますか?
最も頻繁に使用される板金切断プロセスは、パンチング、ブランキング、スリット、ソーイング、レーザー切断、ウォーター ジェット切断です。 ただし、どのタイプがプロジェクトに適しているかは、仕様と必要な精度によって異なります。
板金切断プロセスに影響を与える要因は何ですか?
エネルギーに加えられる力、温度変動、工具寿命、切りくずの生成、切削液、工具の状態、オペレータのスキル、設計の複雑さ、および板金材料の品質はすべて、板金切断における影響要因です。
ウォータージェットはどのくらいの厚さまで切断できるのか?
ウォータージェット切断プロセスにより、厚さ300 mmまでの材料を切断できます。 ただし、柔らかい材質の場合は400mmとなります。
レーザー切断とプラズマ切断の違いは何ですか?
どちらの方法もワークシートの切断に熱を使用しますが、違いは、プラズマではイオン化ガスが使用され、レーザー切断では高濃度の光子ビームが使用されるという点です。