
回転成形 ロト成形とも呼ばれるこの技術は、圧力をかけずに中空部品を作るのに使用される高度な成形技術です。これは鋳型が安価な鋳造プロセスであるため、少量生産でも経済的です。この技術は、実質的にあらゆる形状を生成できるため、設計者に優れた汎用性を提供し、水タンクやカヤックなどのさまざまな製品に使用されています。カスタムロト成形は1世紀以上前から市場に出回っていますが、多くの業界で製品の効率性と品質が優れているため、今でも製造業者の間で人気があります。
回転成形またはロト成形とは何ですか?
回転成形、ロト成形、ロト鋳造、またはロトモールドには、化学薬品容器や子供用のプラスチック製スライドに必要な型に従って製品を成形する大型機械が含まれます。この方法はブロー成形と比較されることが多いですが、この方法にはより安価で柔軟性が高いという利点もあります。
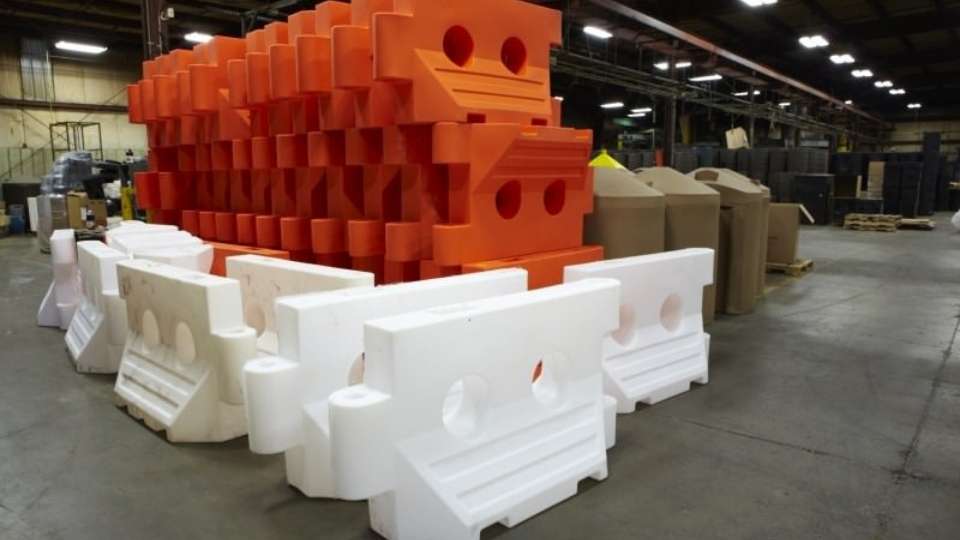
工業用回転成形
回転成形は、粉末プラスチック(通常はポリエチレン)が入った中空の型を加熱し、複数の方向に回転させる成形プロセスです。型が回転すると、熱によってプラスチックが溶け、型の内側の表面に均一に塗布されます。材料が適切に結合したら、型を冷却してプラスチックを固め、最終部品を取り出します。
回転成形は、金型が1分間に約8回回転するほとんどの高圧プロセスよりも遅く、製造には最大3時間かかりますが、中空の継ぎ目のない製品を1つのピースで製造するのに非常に効果的です。ポリエチレンは、低コスト、高耐熱性、冷却時の高強度のため、最も頻繁に使用される材料ですが、 射出成形会社 シリコン、ABS、アクリルなどの他の材料が使用される場合もありますが、ほとんどの用途ではあまり使用されません。
今すぐプロリアンをお試しください!
回転成形またはロト成形: プロセスの概要
プロセスはシンプルですが、実際にはかなり複雑です。まず、通常は鋳造アルミニウムまたは鋼板で作られた中空の型にプラスチック粉末を入れます。次に、型を閉じて、オーブンで加熱しながら 2 つの軸で回転させます。プラスチック粉末が加熱されると、必要な方法で型の内側全体に広がります。完全に溶けた後、型は冷却エリアに運ばれ、空気の吹き付けと細かい水のミストによって冷却されます。必要な温度に達すると、型が開かれ、凍結した部分が取り出されます。
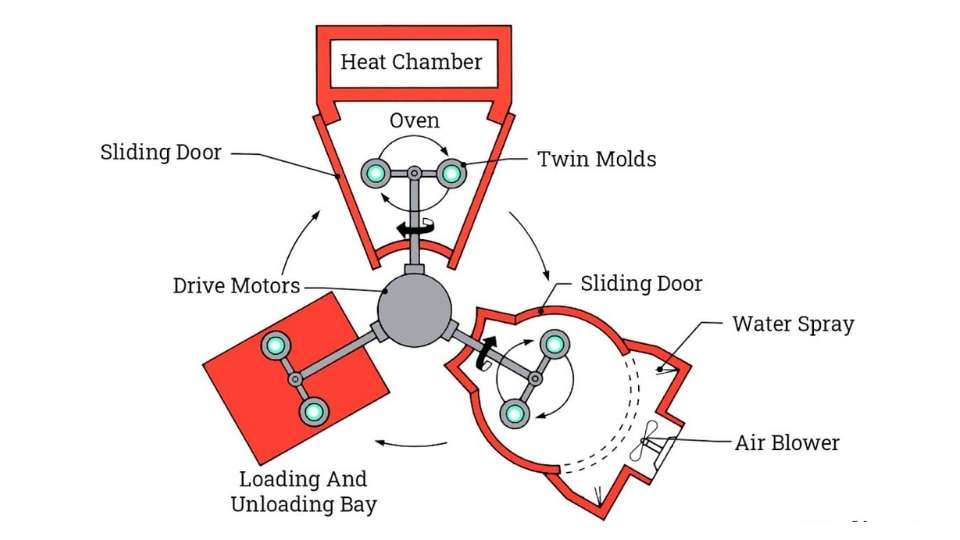
回転成形プロセス
回転成形は、基本的な形態では難しいプロセスではないが、高圧プロセスの場合のように圧力を直接制御することはできないため、 射出成形プロセスは比較的複雑です。成形プロセスに影響を与える一般的なパラメータには、環境の温度、相対湿度、金型の種類、使用する材料、使用する粉末の品質などがあります。
関連: 急速射出成形
回転成形における一般的なポリマー
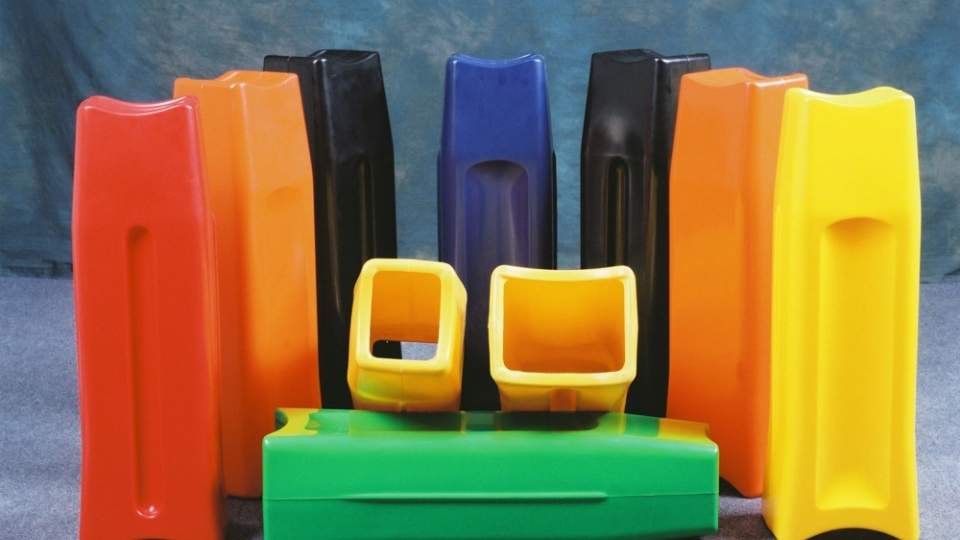
回転成形用樹脂
回転成形に使用されるさまざまな材料、その特徴、形状、および重要な選択の考慮事項については、以下の表に記載されています。
| 材料 | 特長 | プレゼンスフォーム | 選択に関する考慮事項 |
| ポリエチレン | 低コスト、加工が容易、耐薬品性に優れている | 粉末形態 | 耐酸化性、高い熱安定性、良好な流動特性を有すること |
| ポリプロピレン | 多用途で、耐薬品性、耐熱性、耐疲労性に優れています | 粉末形態 | 高い熱安定性を持ち、圧力をかけずに容易に流れること |
| ポリ塩化ビニル(PVC) | 強くて剛性があり、変更可能な機械的特性 | 粒状形態 | 酸化に耐え、望ましい特性を得るために添加剤と互換性があること |
| ナイロン | 丈夫で、耐熱性、耐薬品性に優れています | 粒状形態 | 高い熱安定性と酸化耐性が必要 |
| ABS(アクリロニトリルブタジエンスチレン) | 高い耐衝撃性、優れた表面仕上げ | 粒状形態 | 優れた熱安定性と高い衝撃強度を備えていること |
回転成形に使用される機械の種類
標準 回転成形機 回転成形機は、金型を配置するアームまたはクレードルと、オーブンおよび冷却器で構成されています。2 つの機械の主な違いは、成形プロセス中に金型が移動する方向にあります。回転成形機にはいくつかの種類があります。
クラムシェルマシン: 金型と冷却装置が 1 つのユニットにまとめられており、成形プロセスと冷却プロセスが同じステーションで行われます。金型と樹脂は、加熱プロセス中にロックされる前面パネルから供給されます。成形後、金型は冷却され、取り出しのためにスイングアウトし、その後オーブンからスイングアウトします。
タレット/カルーセルマシン: タレットマシンは、中心軸の周りを回転する 3 ~ 6 本のアームを備えた円形構造で、各アームに金型が取り付けられています。これらの金型は、ローディング、加熱、冷却、およびアンローディングゾーンを通って搬送されます。独立したアームにより、異なるサイズと厚さの金型を同時に使用できますが、マシンはより複雑になり、メンテナンスの面でより多くの注意が必要です。
シャトルマシン: シャトルマシンは、冷却セクションを挟んで、金型をローディングエリア、加熱室、アンローディングエリアに移動するための独立したアームを備えています。この方法により、金型を冷却期間と射出期間の間で切り替えるときに無駄な時間がなくなるため、時間の節約になります。
スイングマシン: これらの機械には、金型を加熱セクションまたは冷却セクションに運ぶアームが付いています。冷却と型抜きに長い時間を要する部品に最適です。スイング マシンには、1 つのアームを連続的に動作させる必要がある場合に備えて、最大 4 つのアームを取り付けることができます。
垂直ホイールマシン: 座席に乗客がいる観覧車のように、金型はクレードルに配置され、ホイールが回転するにつれて、金型の積み込み、加熱、冷却、および積み下ろしのゾーンも通過します。ほとんどの場合、このタイプのマシンは、必要な部品の小型から中型サイズに使用されます。
ロックンロールマシン: これらの機械は、金型を 360 度回転させ、左右に動かして、カヤックのような細長い物体を成形します。この機械には XNUMX つのアームがあり、一方のアームが同時に回転し、もう一方のアームが左右に揺れて、プラスチックの分布のバランスをとります。
オープンフレームマシン: これらは、直接炎を利用してオープンエンド製品を作成する最も古いタイプの機械の 1 つです。
回転成形用部品を設計する際の重要な考慮事項
回転成形用の部品を設計する場合、他の製造方法では関係ない可能性のある特定の要素に留意する必要があります。
- 抜き勾配角度: 製品の設計にドラフト角度を使用すると、加熱、回転、冷却のプロセス後に部品を金型から簡単に取り外すことができます。
- 壁の厚さ: 検討中の製品の壁の厚さは、熱伝達プロセスと冷却にかかる時間に直接影響します。たとえば、回転成形に使用されるポリエチレンの場合、理想的な厚さは通常 0.125 ~ 0.25 インチです。
- 大きな平らな面: そのため、材料の歪みを防ぐために、段差や凹部を使用して広い平らな領域を分割する方がよいでしょう。壁が薄くなるのを防ぐために、成形プロセス全体を通じて平行壁の厚さを均等にする必要があります。
- コーナーでの材料の流れ: 回転成形に伴う課題としては、材料が角に集まり、不均一な層を形成するため、鋭い角を得るのが困難であるという点が挙げられます。つまり、角は鋭い角に比べて角度を少なくし、できるだけ丸くする必要があります。
- 美学と細部へのこだわり: また、小さな機能やデザインの改善を試してみると、最終製品の見た目がはるかに良くなることがわかり、これは顧客にとって非常に重要です。
- コスト: ただし、回転成形に必要な機器や金型の購入にかかる初期費用は高額になるかもしれませんが、長期的には比較的安価です。回転成形は、特に金型やメンテナンス費用の点で、ブロー成形よりもはるかに安価です。たとえば、回転成形で 50 ガロンのゴミ箱を製造するには、金型に 20000 ドル、メンテナンスに年間 1000 ドルかかります。ブロー成形と比較すると、同じ製品には金型に 210,000 ドル、メンテナンスに年間 5000 ドルかかります。(詳細については、 中国の射出成形)
今すぐプロリアンをお試しください!
回転成形と射出成形の主な違い
回転成形と射出成形は同じ技術ですか? まあ、判断するのは少し複雑です。それでは、両方のプロセスのいくつかを理解しましょう。
表: 回転成形と射出成形の比較
| 射出成形 | 回転成形 | |
| プロセス | 溶融材料を金型に高圧で注入する | 加熱した型を回転させて粉末樹脂を成形する |
| 原料 | 幅広い範囲(例:PE、PS、ABS、ナイロン、アクリル) | 主にポリエチレン(PE)に限定 |
| 複雑 | 欠陥が少なく、管理が容易 | 不均等なギャップなどのリスクによりさらに複雑化 |
| サイクルタイム | 短い(2分~1時間) | より長い(3サイクルあたり最大XNUMX時間) |
| 量産 | 大量生産に最適 | 少量のカスタム部品製造に適しています |
| 廃棄物と後処理 | 後処理がほとんど必要なく、廃棄物が最小限 | 表面処理の追加により廃棄物が増加 |
ブロー成形と回転成形の違いの分析
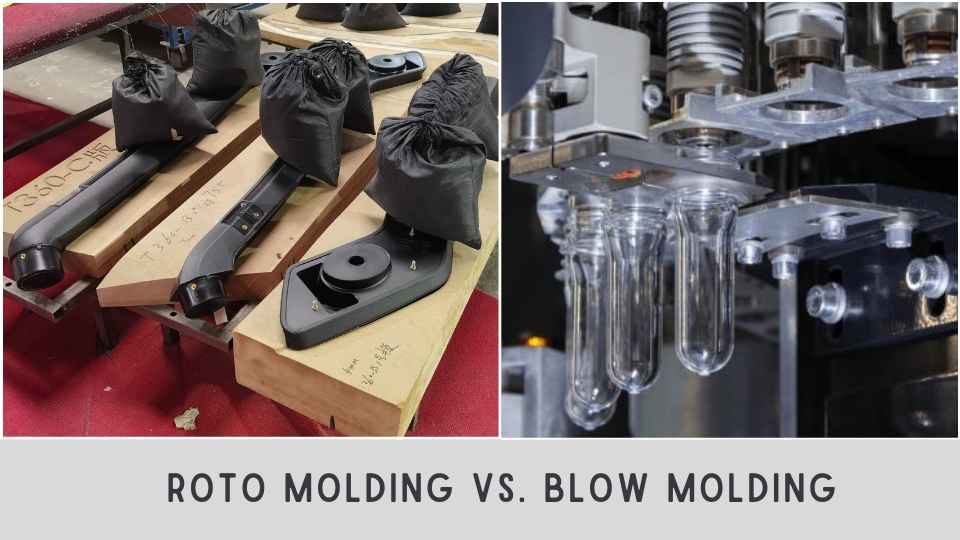
回転成形とブロー成形
ブロー成形と回転成形は比較的似ていますが、操作上の違いが異なります。そのいくつかを以下に挙げます。
- コスト比較: ブロー成形は、回転成形よりも金型の初期コストが比較的高いことが分かっています。ただし、年間生産される部品の数量または数が 3000 個を超えると、ブロー成形の方が経済的になります。ブロー成形の初期投資は射出成形に比べて比較的高いですが、高出力のコストは比較的低くなります。
- 速度比較: サイクル時間に関しては、ブロー成形は回転成形よりもはるかに高速です。ブロー成形のサイクル時間は 30 分未満で、XNUMX サイクルあたり XNUMX 分以上かかる回転成形よりもはるかに高速です。これは、ブロー成形が射出成形よりも高速であるため、大規模生産に経済的であるためです。
- 生産量比較: また、ブロー成形は回転成形よりもサイクルタイムがはるかに短いため、スループットが高くなります。ブロー成形機は 1 時間あたり約 70 個の部品を製造できますが、回転成形機は 1 時間あたり約 2 個の部品しか製造できません。
- 材料の比較: どちらのプロセスでも、通常は同じ種類のポリマーが使用されます。回転成形で最もよく使用される材料は、低密度ポリエチレン (LDPE)、線状低密度ポリエチレン (LLDPE)、高密度ポリエチレン (HDPE)、架橋ポリエチレン (PEX) です。一方、ブロー成形では、ポリプロピレン (PP)、ポリエチレンテレフタレート (PET)、ポリ塩化ビニル (PVC)、LDPE、HDPE などの材料を使用して、さまざまな用途に適した製品を製造します。
表: ブロー成形と回転成形の比較
| 属性 | 中空成形、吹込み成形 | 回転成形 |
| ツーリングコスト | $ 200,000(XNUMX回限り) | 150,000ドル(年間) |
| 部品コスト | 22個あたり約XNUMXドル | 35個あたり約XNUMXドル |
| 壁の厚さ | 変動性があり、薄いことが多い | 均一で、一般的に厚い |
| 生産速度 | 通常はより高速で、最大 70 部品/時 | 遅い、約2部/時 |
| 材料廃棄物 | 最小限の | 潜在的に高い |
| 複雑さの処理 | 制限あり、シンプルな形状に適しています | 高さがあり、複雑なデザインにも対応 |
回転成形のメリット
回転成形は他の製造方法とはまったく異なるため、次のような利点があります。主な利点の内訳は次のとおりです。
費用対効果の高いツール
回転成形は、他の方法に比べて金型のコストが低いことで有名です。この場合、このプロセスでは高圧がかからないため、金型は比較的安価です。この特徴により、少量生産や市場の需要があまりわからない場合に最適です。
設計の柔軟性
このプロセスは、複雑な形状の作成に最適です。また、回転成形では、補強リブ、成形インサート、さまざまな表面テクスチャなどの機能を簡単に作成できます。このような柔軟性により、デザイナーは他の成形技術では実現できないようなユニークなデザインを考案できます。
均一な壁厚
回転成形のもう 1 つの利点は、すべての面の厚さが均等な部品を作成できることです。また、製品の角や端をしっかりとサポートできるため、最終製品の強度と耐久性が向上します。角が比較的弱い材料で作られる可能性があるブロー成形とは対照的に、回転成形では材料が均等に分散されるため、この問題は発生しません。
設備コストが低い
一般的に、回転成形機は他の成形技術に比べて比較的安価です。そのため、多くのメーカーにとって理想的なソリューションとなり、製品を安価に製造する方法を探すのに役立ちます。必要な投資は比較的少なく、これは商品の製造にかかる総コストが比較的低いことを意味します。
サイズの柔軟性と生産の柔軟性。
回転成形では、単一の部品から大きな構造物まで、幅広いサイズの製品の製造が可能です。また、一度に複数の製品を製造できるため、プロセスの効率化とコスト削減につながります。
プロジェクトに回転成形を選択する必要がありますか?
したがって、回転成形の選択は、生産要件によって異なります。この方法は、プロジェクトで年間 3,000 個未満の部品を生産する組織に適しています。この量とは別に、ツールのメンテナンスと交換のコストにより、プロセスの経済性が低下します。大量生産にはブロー成形の方が適しているため、大規模生産ではよりコスト効率が高い可能性があります。
回転成形の応用
多用途の成形技術は、さまざまな分野の多様な製品の製造に使用できます。技術の柔軟性により、幅広い回転成形製品を生産できます。
さまざまな業界で:
- 貯蔵タンク: 最大50,000リットルの水や薬品用の大型タンクを製造できます。
- マテリアルハンドリング: これらには、製品の輸送と保管に使用される容器、箱、パレット、断熱クーラーなどが含まれます。
- 環境製品: これらは、ゴミ箱、交通コーン、ボラード、道路標識など、都市環境の管理に不可欠なアイテムの一部です。
- 水産物: 水上用フロート、ブイ、ポンツーンの製造を専門としています。
- 自動車部品:トラックの泥除け、燃料タンク、工具箱などの丈夫な製品を生産しています。
- レクリエーション用品: 製品の中には、カヤック、カヌー、ボートなどがあり、素材の強度と弾力性を実感できるものとなっています。
- アウトドア用品: ガーデンプランター、ウォーターバット、ガーデン家具を提供しており、素敵な家具で屋外エリアをより便利で魅力的にします。
- 遊具: おもちゃや遊具を保護し、子供たちが安全に遊べるようにするとともに、長持ちさせます。
革新的なアプリケーション
しかしながら、回転成形が伝統的なデザイン領域以外の新しいデザイン領域を依然として模索していることを示す証拠は十分にあります。今日では、内装と外装のアートワーク、照明、高品質の装飾アクセサリーで構成されるスタイリッシュで豪華な装飾タッチを求める声が高まっています。
今すぐプロリアンをお試しください!
製品概要
プロリアン、 中国に拠点を置く成形会社は、回転成形のプロセスについて、その発展を総括する中で幅広く説明しています。回転成形業界が過去数十年間に大きく進化し、発展してきたことは疑いの余地がありません。かつてはある種の神秘に包まれていると考えられていたプロセスが、他の成形プロセスでは実現できないレベルの製品品質を実現できる非常に複雑なプロセスに発展しました。
Boda Tech による複雑な固体プラスチック部品の高速生産方法
回転成形は、複雑な形状を扱い、高品質で滑らかな製品を製造するのに効果的であるため、企業が強力で複雑なプラスチック部品を迅速に製造したい場合には、常に使用する必要があります。Boda Tech では、回転成形製品の部品価格を提示するとともに、プロジェクトを成功に導く DFM の提案も行っています。カスタム プラスチック部品と機械部品の貴重なパートナーとして、Boda Tech は試作段階から完成品の製造までお客様を支援することを目指しています。設計の提出については今すぐお電話ください。回転成形の完全なソリューションについて詳しくご説明します。