
カスタム シート メタルは、さまざまな製品を作るために、必要なサイズに材料を切断します。周りを見回すと、シート メタル製品は日常的にあらゆるところで使用されています。今日では、シート メタルの切断は、飲料缶や調理器具から自動車のフレームや排気管まで、ほぼあらゆるものに使用されています。その価値は業界を問わず普遍的であり、特に少量生産に適しています。
この記事では、カスタムカット板金の概要を説明します。さらに、主な技術、用途、利点について説明します。さらに、製造中に使用する適切な材料と表面コーティングについても説明します。詳細については、以下をお読みください。 カスタム板金加工.
カスタムシートメタル加工とは何ですか?
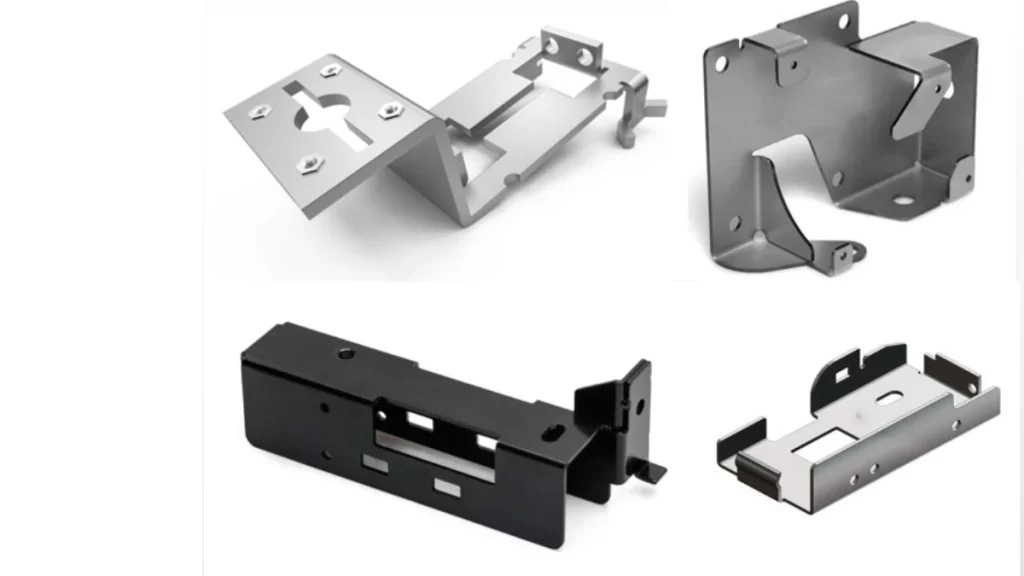
カスタムカット板金部品
カスタム額装 板金製造 シートから製品を形成することを伴います。高度な技術を使用して、金属シートを成形、曲げ、成形し、組み合わせて製品を成形します。この製造方法では、さまざまな金属から特定の断面の製品を作成します。
さらに、ステンレス鋼、アルミニウム、真鍮、銅、亜鉛などのさまざまな材料で製造できます。シートの厚さは通常、0.006 ~ 0.25 インチです。一般的に、薄い方が用途が広く、厚いものは重い負荷や歪みを処理するために使用されます。
さらに、コンピューター支援設計 (CAD) は、板金製品の開発を容易にするために使用されます。CAD ツールは、実際の製品を正確に表現するために 3D モデルを作成します。これらのモデルは、機械による金属板の切断、成形、組み立てに使用される G コードに変換されます。(もっと読む 板金の基礎)
3つの主要なカスタム板金加工技術
カスタムカット板金加工にはさまざまなアプローチが適用されます。これらを理解する 板金加工 技術によって、得られるデザインとパフォーマンスが向上します。以下は、板金加工の一般的な 3 つの方法です。
カスタムシートメタルの切断
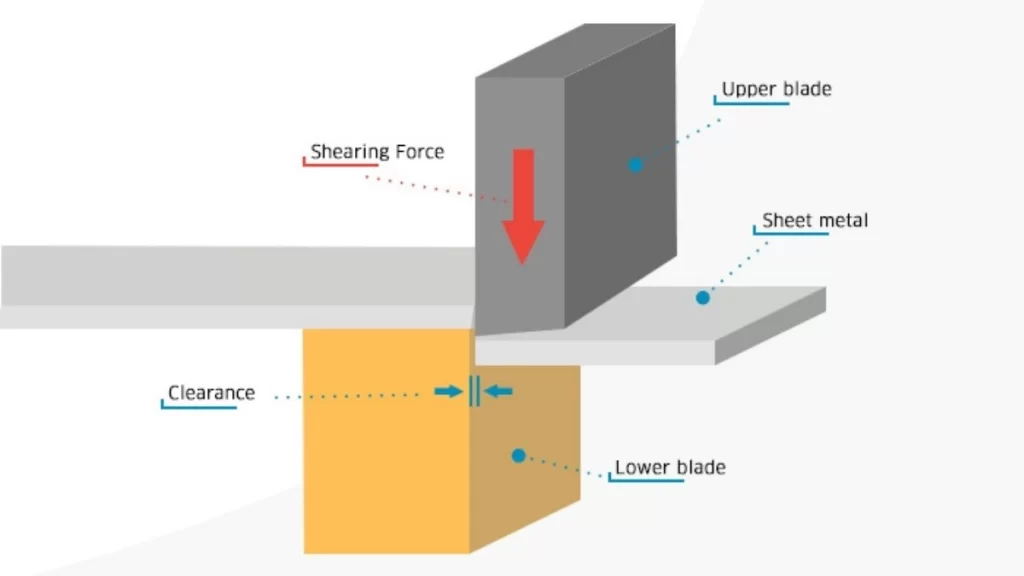
板金せん断
せん断は、金属板を所定のサイズに切断する際の主な作業です。これは、平らな板を特定のデザインに成形することによって行われます。ツールの選択は通常、プロジェクトの要件によって異なります。切断技術は、せん断ありの従来のフライス加工とせん断なしのフライス加工の 2 つのグループに分類されます。
せん断なしで切断
非せん断とは、機械的なせん断力なしで切断する技術を指します。これらのプロセスでは、熱、圧力、または摩耗を利用して金属板をせん断します。主な技術は、さまざまな金属やデザインに適したレーザー切断、プラズマ切断、ウォーター ジェット切断です。
- レーザー切断: レーザー切断では、レーザー ビーム ワンドを使用して金属板を切断および溶解します。これは非常に正確で、非常に複雑な形状を作成できます。この切断では、ガスを使用してステンレス鋼や軟鋼などの金属を切断します。たとえば、酸素や窒素を使用して溶解した材料を除去し、切断部分を無菌状態に保ちます。
- プラズマ切断: プラズマ切断は、イオン化されたガスを使用して導電性材料や金属を溶かします。この方法は、アルミニウムやスチールなどの材料に最適です。商業用および特殊用途の中厚金属に適した高い切断速度と精度を備えています。
- ウォータージェット切断: ウォータージェット切断技術は、金属板の切断に使用される研磨ガーネットを使用して高圧水でシートを切断します。このマルチプロセス技術は、主にゴムや炭素鋼などの軟質および硬質材料の切断に使用されます。さらに、切断領域に熱影響部が見られないため、レーザー切断に比べて環境に優しいプロセスと見なされています。
せん断による切断
せん断切断では、機械的な力を利用して金属板を所定のサイズに切断します。このカテゴリには、ダイ、パンチ、またはプレスを使用して必要な切断を行う技術が含まれます。これは、大きな金属材料を扱う業界で最も人気のある技術の 1 つであり、せん断機、パンチ、のこぎりなどのツールが含まれます。
穴、スロット、または繰り返し開口部がある部品については、以下を参照してください。 板金パンチングサービス材質、厚さ、図面基準点、および仕上がりエッジの要件を含めて、工具と加工工程を評価できるようにしてください。
- せん断: 板金せん断、プロセス、金属シートを直線のみで切断するために利用される機械力。これは、たとえば真鍮やアルミニウムなどの大量の材料を刻むための迅速かつ安価な方法です。大量生産には効果的ですが、せん断によりエッジが鋭くなる可能性があり、後仕上げが必要になる場合があります。
- パンチング: ピアシングは、板厚方向に力を加えて薄い金属に形のある穴や丸い穴を開けるために使用されます。自動車製造業など、正確な形状のカットが必要な業界で広く使用されています。パンチングは非常に柔軟性が高く、適切な形状のダイがあれば、さまざまな輪郭やさまざまなパターンを簡単に作成できます。
- ブランキング: ブランキング プロセスは、パンチとダイを使用して、大きな金属板から特定の小さな部品を切り出すプロセスです。材料の一部が切り取られ、完成品である「ブランク」のみが残り、残りは廃棄物になります。ブランキングは、操作が簡単で、一貫性のある正確な製品を生産できるため、大量生産によく使用されます。
- ソーイング: 鋸引きには、金属をシート状または金属棒状に薄く切断または形作る鋸刃が必要です。長い材料を切断するには水平バンドソーが便利ですが、小さく複雑な部分を切断または形作るには垂直の鋸の方が便利です。鋸引きは、柔らかい金属や硬い金属をさまざまな形やサイズに切断する場合に便利です。
今すぐプロリアンをお試しください!
板金加工成形プロセス
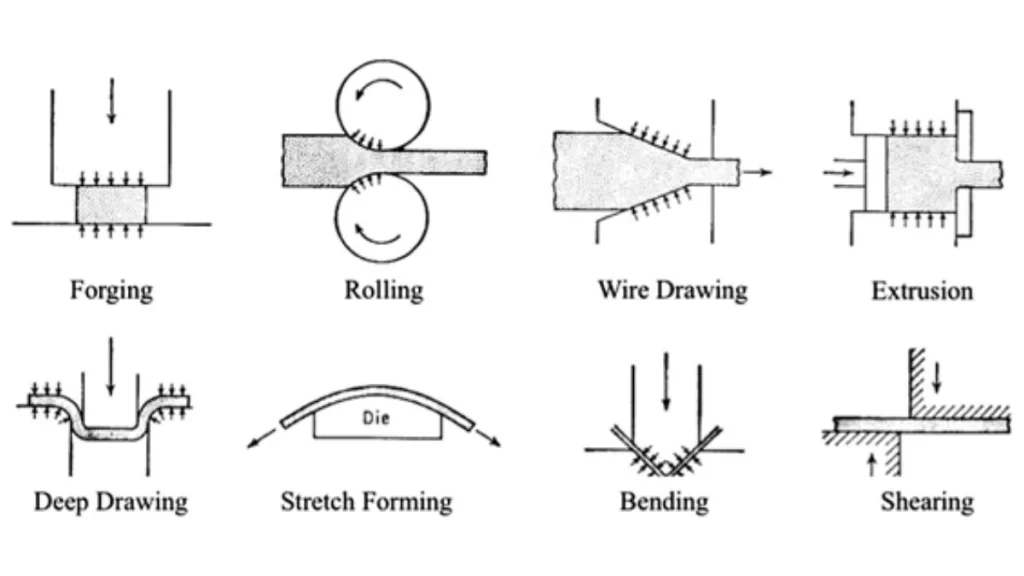
一般的な板金成形技術
曲げ加工は、材料の完全性を維持しながら曲げる加工方法です。これらの方法は、さまざまな用途の板金材の開発に不可欠です。板金材の成形には通常、次の技術が適用されます。
- 曲げ: 曲げ加工は、小規模から中規模の生産において、運用コストの面で効率的なプロセスです。金属に圧力をかけて変形させ、希望の角度に曲げます。このプロセスでは、プレスブレーキとローリングマシンが使用されます。また、曲げ加工は、バネ鋼、銅、アルミニウム 5052 との相性が良好です。
- 圧延: 圧延では、ローラーを使用して金属板を曲げたり薄くしたりします。プレーニングでは、平らな工具を使用して金属の表面から材料の薄い層を削り取ります。次に、高圧ローラーが金属を塑性的に再形成します。また、冷間圧延と呼ばれる室温 (25 ℃) 以下で実行することも、熱間圧延と呼ばれる高温で実行することもできます。主に、圧延はチューブ、ディスク、パイプなどの部品の作成に適用されます。
- スタンピング: スタンピングは冷間加工による金属切削プロセスです。複雑な形状を素早く生成するために、切削と成形の作業が行われます。スタンピング プレスと金型は、アルミニウム、銅、鋼などの金属の成形に使用されます。スタンピングは比較的高速で経済的です。したがって、製品の大量生産に最適です。ただし、プロセス中の設計変更は、常に非常に面倒でコストがかかります。
- 裾上げ: ヘミング プロセスでは、金属板の端を反対側に曲げて 2 層セクションを形成します。このプロセスは通常、金属を V 字型に成形し、その後、型を平らにする 2 段階で行われます。ヘミングにより、端がさらにサポートされ、部品の見栄えが良くなります。ただし、使用されている材料の変形により、寸法のばらつきが生じる場合があります。
- カーリング: 折り曲げにより、金属板は丸い形になり、チューブのような構造になります。このプロセスは通常、カールの進行と設定という 3 つの異なるステップで行われます。カールにより、部品の引張強度が増し、表面が滑らかになってエッジの鋭さが軽減されます。そのため、危険な物理的接触が減少します。
板金加工における溶接工程
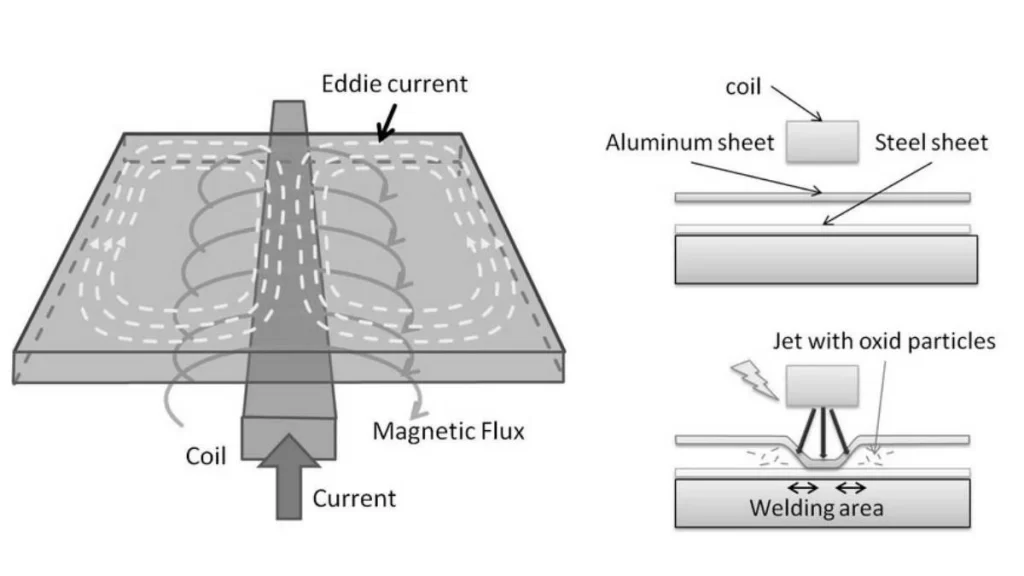
板金溶接
以下は、板金部品から単一の統合部品を製造する際に使用される主な接合方法です。
- 溶接: 溶接とは、2 枚の金属板を加熱し、充填材で溶かして接合することです。このプロセスは製造の最終工程でよく行われ、SMAW、MIG 溶接、TIG 溶接などが含まれます。これらの技術はそれぞれ異なる状況で使用されますが、いずれも冶金結合を目的としています。
- リベット留め: リベット締めは、穴の開いた 3 枚以上の金属板にリベットを通し、リベットを拡張して金属板を接合する機械的な締結方法です。この方法は、アルミニウムや銅などの金属に最もよく使用されます。リベット締めには、薄い金属板用の冷間リベット締めと、鋼鉄など厚さ XNUMX mm を超える金属用の熱間リベット締めの XNUMX 種類があります。リベット締めは、非鉄金属に最適な、強固でしっかりとした接合を実現します。
カスタムカット板金のMIG溶接とTIG溶接
カスタムカットの板金加工の場合、MIG 溶接と TIG 溶接のどちらを選択するかは、いくつかの重要な要素によって決まります。以下は、特定のニーズに最適な方法を決定するのに役立つ 2 つの溶接技術の比較です。
|
|
MIG溶接 |
TIG溶接 |
|
電源 |
DC電源のみ使用 |
ACまたはDCを使用。ACはアルミニウムに適しています。 |
|
材料の互換性 |
さまざまな金属に適しており、薄いシートに最適です。 |
精密な制御が必要な厚い金属に最適 |
|
電極タイプ |
消耗電極を使用 |
消耗しないタングステン電極を使用 |
|
シールドガス |
CO2、ヘリウム、アルゴン、酸素 |
主にアルゴン、特殊な用途には混合物も使用 |
|
冷却システム |
空冷トーチ |
発熱量が多いため水冷式 |
|
溶接品質 |
速いが仕上がり品質は低い |
時間はかかりますが、よりきれいで美しい仕上がりになります |
|
生産性 |
より高速なプロセス、大規模なプロジェクトに適しています |
高品質の仕上げのための、よりゆっくりとした詳細なプロセス |
|
費用 |
大量生産の場合、コスト効率が向上 |
細部までこだわった高品質なため、価格も高くなります |
板金設計のための DFM ガイドライン
製造可能性の設計 (DFM) は、誤った設計決定を防ぎ、製品の製造プロセスを強化することを目的とした仮想設計コンセプトです。カスタム板金加工では、DFM 標準に準拠することで部品の容易な製造が保証され、コストと時間が削減されます。
板金設計における7つの重要な要素
少量の板金プロトタイプを設計するときに使用できるチェックリストを以下に示します。
穴の半径
Review small holes against sheet thickness, material strength and tool guidance. A diameter equal to thickness is not a universal limit; compare punching, laser cutting and drilling for the required feature.
ベンドレリーフ
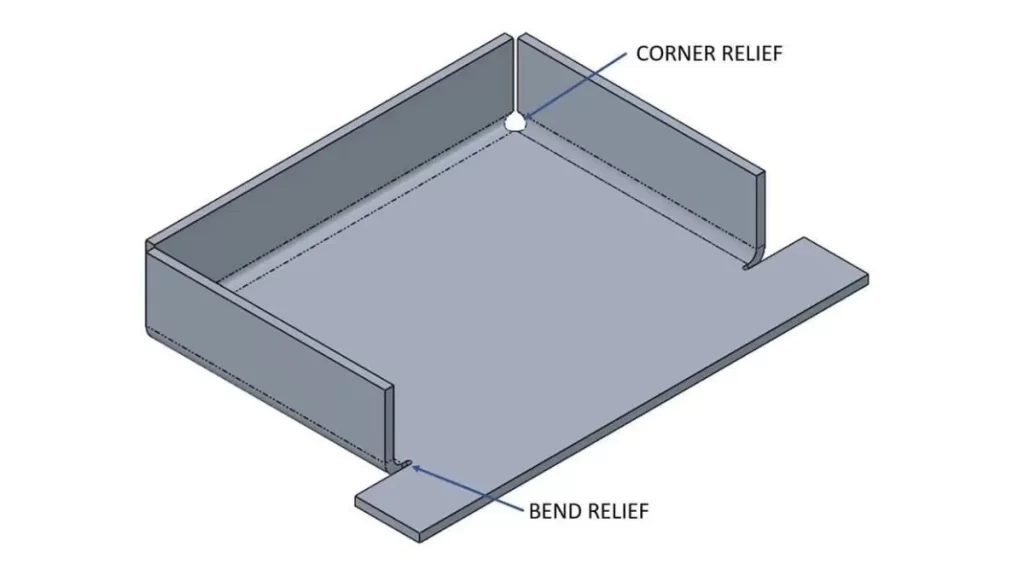
ベンドレリーフ
曲げリリーフとは、曲げ加工を容易にするために金属板に通常設けられる小さな局所的な窪みのことです。これにより、デザインを損なうことなく、曲げ加工箇所での裂け目や割れの可能性が低減されます。
穴から曲げまでのクリアランス
1.5 つの穴と曲げ部の間には、シートの厚さの XNUMX 倍と曲げ半径の最小距離が必要です。この間隔により、変形せずに曲げることができます。
板金曲げ半径
最小曲げ半径は、材料の許容される柔軟性と手持ちのツールに応じて設定する必要があります。柔軟性のある金属の場合、達成可能な半径は他の金属よりも小さくなります。ただし、最小半径は一般にツールによって異なります。
フランジ幅
設計で使用する板金の推奨フランジ幅は、板厚の少なくとも 4 倍である必要があります。これにより、強度と構造的耐久性とともに、外観とデザインの衛生状態が維持されます。
今すぐプロリアンをお試しください!
板金製造の利点
板金製造の主な利点は次のとおりです。
軽量部品製造
板金切削加工は、カスタムカットのアルミ板や軽量部品の切断に効率的かつ便利です。航空宇宙産業や自動車産業では軽量エンジン部品が必要であり、カスタム板金加工により高品質の製品が提供されます。これにより、航空機や自動車の燃料効率が向上し、同時に生産効率も維持されます。
高度な技術と素材
カスタム板金加工は、パーソナライズされたデザインに多くの可能性をもたらします。 利用できるオプションも豊富で、カスタムカットの鋼板やステンレス鋼板、製品を入手できます。 最終製品の用途(構造部材、筐体、精密部品など)に応じて、材料の選択が重要になります。
効率と精度
板金技術により、必要なモデルの精度を高めて迅速な試作が可能になり、製造が向上します。たとえば、一部のレーザー カッターは 0.0005 インチの幅で切断できます。ほぼすべての板金プロセスはコンピューター数値制御されており、人間の介入が減り、製品が比較的変形しないことが保証されます。
使用する板金加工材料のリスト
板金エンジニアリングには、次のような多様な材料が対応しています。
- ステンレス鋼
- 熱間圧延鋼
- 冷間圧延鋼
- プレメッキ鋼
- 炭素鋼
- アルミ
- 銅
- 真鍮
これらの材料は、自動車部品、電子カバー、建築要素など、さまざまな要素や製品を作成するために使用できます。
板金製造用の表面仕上げ
表面仕上げは、カスタムカットされた板金の基本的な側面であり、機能的かつ美的利点を提供します。板金加工で使用される一般的な表面仕上げは次のとおりです。
- パウダーコーティング: 粉末を塗布し、熱で固めて耐久性と保護性に優れたコーティングを施します。
- ビード ブラスト: 高圧空気によって小さなビーズが表面に吹き付けられ、表面が洗浄されて粗い表面が残ります。
- ブラッシング: 研磨ブラシの主な用途の 1 つは、表面に細かい質感を与えることです。これにより、表面の見た目が向上し、結果として指紋がつきにくくなります。
- 電気めっき: 電流を使用して表面に金属層を堆積させ、腐食に対する耐性と導電性を高めます。
- 陽極酸化処理: アルミニウムの表面は電気化学プロセスによって変化し、強靭で耐腐食性があり染色可能なコーティングが施されます。
- レーザー彫刻: 集中したレーザーが金属にデザインやテキストを描き、より細かい装飾や彫刻を施します。
- スクリーン印刷: デザイン、ロゴ、またはラベルは、メッシュスクリーン上に配置されたインクを使用して金属表面に作成されます。
板金製造のベストプラクティス
板金加工における製造性に関する重要な設計のヒントをいくつか紹介します。
壁の厚さ
板金加工の場合、各部品は単一の金属板から作られるため、全体にわたって均一な厚さでなければなりません。一般的に、部品は 0.9mm から 20mm の厚さで作ることができます。レーザー切断の場合、推奨される金属の厚さは 0.5mm から 10mm です。一方、板金曲げの場合、推奨される金属の厚さは 0.5mm から 6mm の範囲です。
穴とスロットの方向
シートカット部品を設計する際は、穴とスロットの直径を考慮する必要があります。穴とスロットの直径は、材料の厚さ以上である必要があります。穴の間には十分なスペースが必要です。穴は、シートの円周または端に配置しないでください。
曲げ許容値と控除
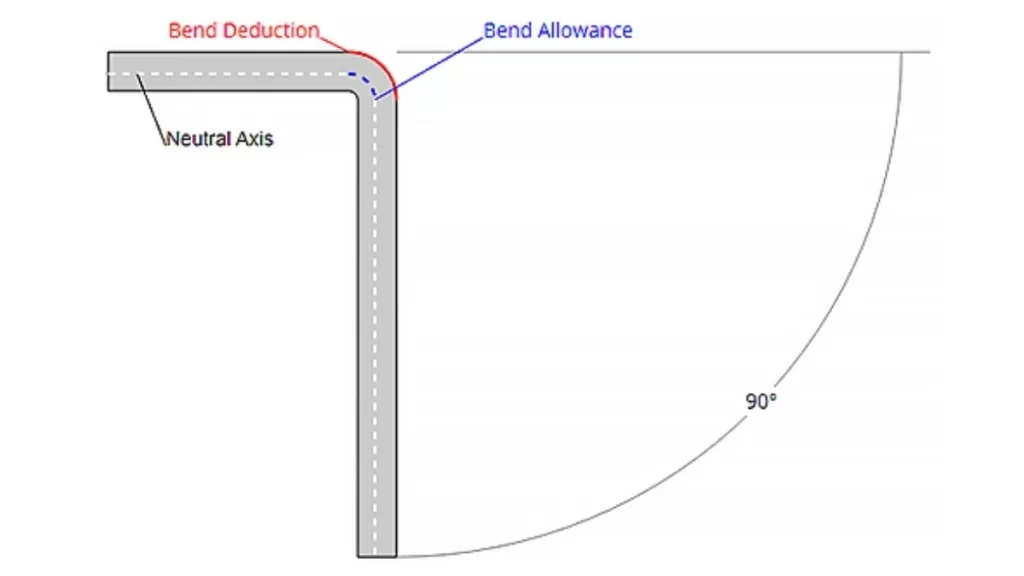
曲げ許容値と控除
曲げ許容差は、設計上必要な曲げを行うために材料に必要な追加の長さを決定します。曲げ減算は、バランスの取れた外観を得るためにフランジの長さから通常切り取る必要がある量を指します。これら 2 つは、優れたフラット パターンの開発において重要です。
曲げ半径
最終製品に欠陥や歪みが生じないように、内部曲げ半径は、使用される材料の厚さと同等の値に維持する必要があります。部品の曲げ半径が一定であれば、部品の正しい向きと板金エンジニアリングのコスト効率が向上します。
プロリーンテックの板金加工サービス
組織が有能な製造業者と協力し、高品質の板金加工を行うには、設計要件と費用対効果について透明性を保つことが重要です。Boda Tech が提供する製造サービスは高品質です。当社は ISO 準拠企業であり、板金加工の標準品質のプロトタイプまたは最終製品を保証します。包括的な部品検査サポートが提供され、プロジェクトに最高の品質のみが提供されることが保証されます。今すぐ Boda Tech に電話またはメールで問い合わせて、すぐにお問い合わせください。 板金製作の見積もり DFM の結果に関するフィードバックも提供します。
結論
信頼性の高いカスタムカット板金加工 レーザー切断サービス は、大量生産に不可欠な製造技術です。この方法は、作業効率の向上、精度の向上、プロジェクトのニーズに応じた軽量部品の設計自由度など、多くの利点があります。さらに、幅広い材料や技術との互換性も備えています。ただし、最適な結果を得るためには、いくつかの考慮事項があります。
よくある質問
Q1. カスタムカット板金加工によく使われる材料は何ですか?
アルミニウム、炭素鋼、ステンレス鋼などの材料から、サイズに合わせてカットされた板金を作ることができます。以下の材料は、自動車、航空宇宙、建設などのさまざまな業界でさまざまな機能を果たすために使用できる必要な特性を備えています。
Q2. カスタムカット板金の標準的な厚さの範囲はどれくらいですか?
カスタムカットされた板金の厚さは、通常、意図された製造方法に応じて 0.5 mm から 20 mm の間です。たとえば、板金加工にレーザー切断を使用する場合、0.5 mm から 10 mm のピースが最も適していますが、曲げ加工ではより厚いピースも処理できます。
Q3. カスタムカット板金の設計は製造性にどのような影響を与えますか?
設計は、カスタムカットされた板金の製造可能性において重要な役割を果たします。製造を容易にし、製造中の欠陥発生を最小限に抑えるためには、壁の厚さ、穴のサイズ、曲げ半径などの材質の選択を適切に最適化する必要があります。
Q4. カスタムカットの板金部品にはどのような仕上げオプションがありますか?
切断された金属板は、粉体塗装、陽極酸化、電気メッキなど、さまざまな方法で仕上げることができます。これらの仕上げオプションにより、金属部品の外観と機能性が向上します。
Q5. Boda Tech では、カスタムカットの板金加工の品質を確保するためにどのような対策を講じていますか?
Boda Tech では、新しい技術と ISO 認定の手順を採用してカスタムカットの板金加工サービスを提供し、すべての加工製品が必要な品質基準を満たすようにしています。当社では、製造するすべての部品が規定の仕様と基準に適合していることを確認するために、厳格なインライン検査手順を実施しています。