
レーザー切断鋼
レーザーによる鋼材切断プロセスは、レーザーを用いて金属加工物から材料を除去するもので、鋼材をはじめとする硬質金属材料の切断に特に効果的です。そのため、レーザー切断鋼板やカスタム金属レーザー切断などの用途に最適です。 レーザー切断 この技術は、金属、木材、特定の種類のプラスチックなど、幅広い材料の加工を可能にする。 ステンレス鋼のレーザー切断.
レーザー光線は、プログラムされた経路に沿って鋼材に熱エネルギーを集中させ、溶融または蒸発の痕跡を残します。この痕跡は、酸素や窒素などのガスが破片を除去するのを助けます。このプロセスにより、熱の影響を受ける領域を最小限に抑えながら、きれいな切断面が得られます。
レーザー切断は物理的な接触を伴わないため、工具の摩耗を防ぎ、汚染も防止できます。これは食品業界や医療業界などの用途において非常に重要です。最適化されたレーザー出力と切断速度の組み合わせにより、精密な加工が可能となり、機械的なパンチング加工と比較して後処理の必要性を低減できます。
レーザー切断による鋼材加工の基礎知識
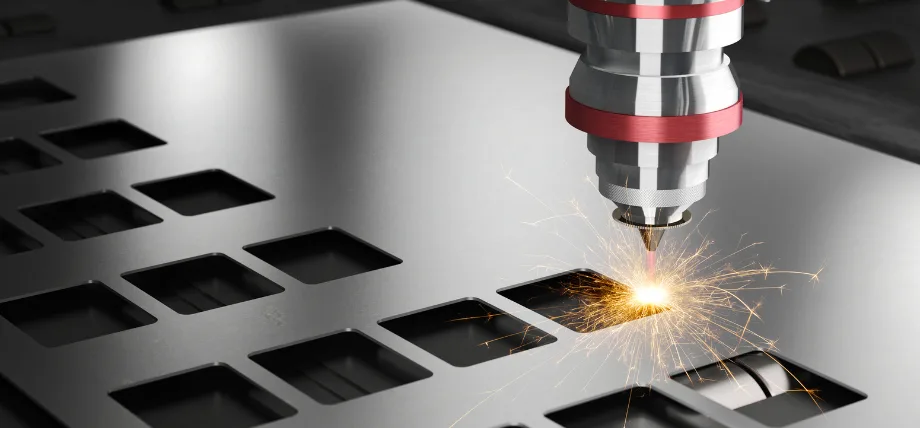
多部品生産用の鋼板レーザー切断
レーザー切断の原理
レーザー切断のプロセスは、CO2レーザーまたはファイバーレーザーから発生する収束ビームから始まります。このビームは光学系を通過し、鋼材のワークピースに焦点を合わせます。ビームは金属を加熱し、融点または蒸発点に達するまで加熱します。同時に、窒素などのアシストガスが切断領域から吹き出され、明確な切断幅(カーフ)が形成されます。
レーザー技術は、軟鋼、ステンレス鋼、アルミニウム、真鍮、銅といった5種類の主要金属材料の加工を可能にします。軟鋼は、低価格と長寿命という利点を兼ね備えているため、レーザー切断加工に最適な材料です。この鋼材加工法は、歪みが少なく、高精度な加工結果を実現します。
使用されるレーザーの種類
CO2レーザーは10.6マイクロメートルの波長で動作しますが、アルミニウムや銅など光を反射する金属を加工する場合、切断効率が低下します。一方、ファイバーレーザーは1.07マイクロメートルの波長を持つため、鋼材への吸収率が高く、より高速な切断が可能となり、最大25mmの厚さの材料の加工が可能になります。 ファイバーレーザーカッターが生成するビームはより小さな寸法まで加工できるため、建築用途向けの高品質レーザー切断鋼板において、CO2レーザーシステムよりも高い精度を実現します。
炭素鋼は、低価格と長寿命を兼ね備えているため、レーザー切断加工に最適な材料です。銅は優れた熱特性と電気特性を持つため、レーザー切断用途では一般的ですが、同時に扱いが難しい材料でもあります。
鋼材のレーザー切断における主要プロセスパラメータ
レーザーの出力は貫通深さを決定するが、熱影響部で過剰な熱が蓄積するのを防ぐためには、切断速度を出力レベルに合わせる必要がある。 切断に使用するガスとして酸素と窒素のどちらを選ぶかは、材料の種類によって決まります。なぜなら、酸素は炭素鋼と発熱反応を起こすのに対し、窒素はステンレス鋼を酸化から保護するからです。
CO2レーザーの消費電力は、動作効率がわずか20%であるため、80%が無駄になります。ステンレス鋼は高強度と耐酸化性を兼ね備えているため、レーザー切断作業に最適です。レーザーヘッドはセンサーを使用して焦点距離を維持し、安定したパフォーマンスを保証します。 レーザー切断金属板 様々な厚さの。
システム統合と制御
レーザー光線はCNC制御システムによってプログラムされた経路をたどり、穴や輪郭を持つ複雑な金属部品の設計を可能にする。 レーザー切断機のプログラミング機能により、ユーザーは多様なデザインを迅速に作成できるため、セットアップ時間の短縮と生産コストの削減が可能になります。統合システムは従来の手法よりも機械的ストレスが少ないため、要求の厳しい産業用途においても高精度な切断を実現します。レーザー切断技術は、その幅広い用途を通じて、様々な産業に貢献しています。 CNCプログラミングにより連続運転が可能となり、人件費の削減と生産効率の向上につながる。
鋼材加工に適したレーザーカッターの選び方
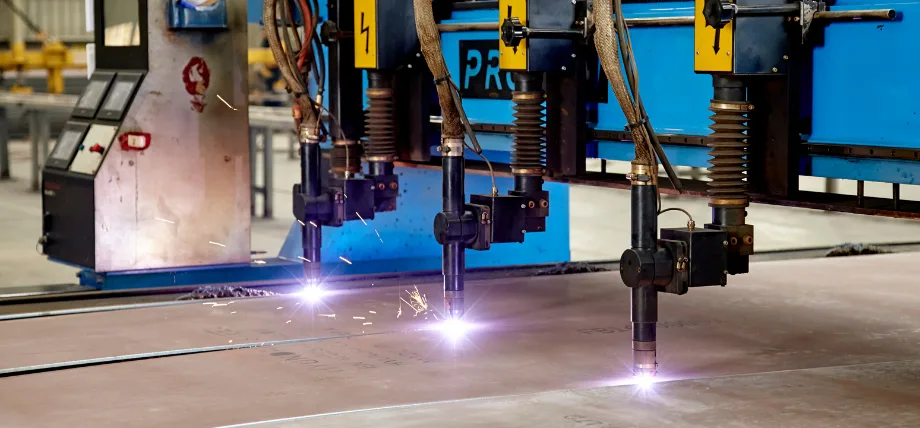
大型シートをマルチレーザーで切断
レーザータイプの評価
鋼材を含む金属加工に最適なレーザーカッターは、アルミニウム、真鍮、銅などの反射性材料との相性が抜群です。アルミニウムは軽量で耐腐食性に優れているため、レーザー切断作業に最適な素材です。ファイバーレーザーはCO2レーザーよりも高価ですが、反射性材料との相性は優れています。CO2レーザーは、オペレーターが操作パラメータを調整すれば、木材や薄い鋼板の切断にも効果的に使用できます。
電力と容量の評価
レーザー切断機の切断効率と性能は、1kWから20kWまでの出力レベルに依存します。これは、10mmより厚い材料を加工するには、より高い出力が必要となるためです。 ファイバーレーザーは、入力電力の30~45%を切断電力に変換するため、CO2レーザーに比べて優れたエネルギー効率を発揮します。レーザー切断機の初期費用は高額ですが、高速な動作と高精度な切断により、生産性の向上と運用コストの削減につながり、その費用対効果は十分に見合うものとなります。
レーザー切断機は、生産要件に合致する特定の金属や様々な厚さの材料を加工できる能力を実証する必要がある。ファイバーレーザーは、CO2レーザーに比べて切断作業中に窒素シールドガスをより多く必要とするため、運用コストが増加する。
機械の機能と互換性
機械のベッドは板金のサイズに対応できる必要があり、自動化システムは生産時間を短縮します。 プロリーンテックが保有するレーザー切断機の中には、4×8フィートまたは5×10フィートといった大型の板金加工に対応できるものもあります。レーザー切断サービスでは、厚さ0.5mmから20mmまでの材料を加工できます。
本システムは長期間稼働させるために定期的なメンテナンスが必要ですが、オートフォーカスレーザーヘッドと精度向上機能により性能が向上します。また、高反射金属を扱う場合は波長調整が必要です。
運用要件との整合性
選定プロセスでは、生産量、材料の多様性、予算の制約などを考慮し、手頃な価格で高速かつ柔軟な金属加工を実現できるシステムを特定する必要がある。 金属板のレーザー切断やカスタム金属レーザー切断は、注文の迅速な完了を可能にし、それによって業務効率を向上させるため、製造プロセスにおいて大きなメリットをもたらします。
レーザー切断の準備
- 設計プロセスでは、完全なパスと、レーザー出力と材料の厚さに応じて0.1mmから0.5mmの範囲で指定される切断幅を含む、DXFなどのベクターファイル形式が必要です。
- 鋼板は、加工中に焦点位置がずれないように、機械のベッド上に適切に配置して平面度を維持する必要があります。
- 金属表面は、油分、錆、その他の汚染物質を除去するために洗浄する必要があります。これらの物質はビームの吸収を低下させ、切断品質の低下につながります。
- レーザー切断の成功は、適切な実験室設備と設計作業にかかっています。
- レーザーの焦点は、容量センサーを用いて校正し、ビームと照射面との最適な距離を決定する必要がある。
- 炭素鋼の発熱反応を促進するには酸素、ステンレス鋼の酸化物のないエッジを作るには窒素といった適切な補助ガスを選択してください。
- 熱影響部損傷を最小限に抑える最適なレーザー出力、切断速度、ガス圧設定を見つけるために、スクラップ材を用いてパラメータテストを実施する。
- 下穴加工は、厚い材料をきれいに切断するのに役立ち、同時に飛散を防ぎます。
- 厚切り加工では、微細なバリや粗いエッジが発生するため、それらを除去する必要があり、後処理工程が不可欠となる。
- このシステムは排煙のための適切な換気を必要とし、作業員は保護具を着用し、安全手順を遵守しなければならない。
今すぐプロリアンをお試しください!
鋼材のレーザー切断技術
反応溶融切断
この技術は、炭素鋼の発熱反応を促進するために酸素を補助ガスとして利用し、 レーザー切断材料 最大25mm厚の材料を高速で切断できます。この技術は材料の排出性を向上させ、後処理作業の少ないきれいな切断を実現します。出力と切断速度のレーザーパラメータを最適化することで、熱影響部を最小限に抑えつつ、高品質な切断面が得られます。
不活性ガス溶融切断
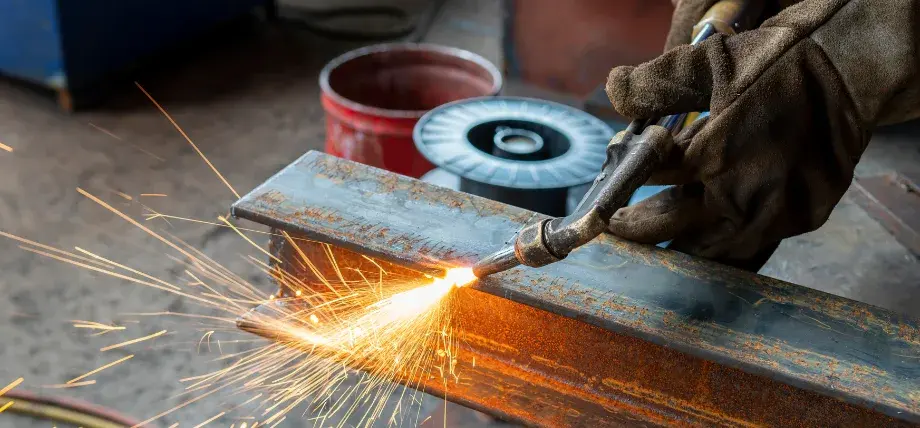
手動レーザーカッターは、鋼材をフリーハンドで切断したり、輪郭を描いたりすることもできます。
このプロセスでは、窒素またはアルゴンを不活性ガスとして使用して酸化を抑制し、ステンレス鋼、アルミニウム、チタン材料の溶接に適した切断面を得る。この方法により、精密な切断が可能となる。 CNC金属切削 ガス圧を制御することで薄い材料を加工し、切削屑の排出を制御することでバリの発生を最小限に抑えます。 銅や真鍮などの金属におけるファイバーレーザーの吸収率は向上し、これにより様々な厚さの材料に対して安定した動作が可能となる。 レーザー切断プロセスは、切断が最も難しい材料の一つであるチタン金属の加工において、効率的かつ精密な結果をもたらします。
穿刺および挿入方法
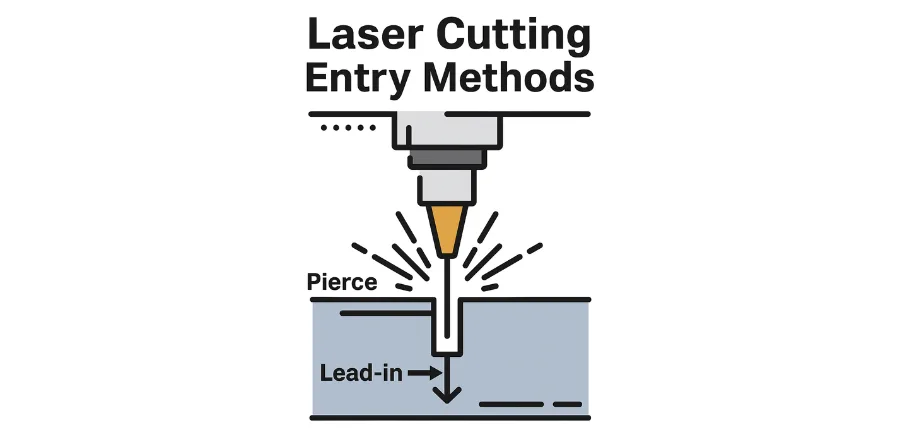
穴あけは、鋼材部品のレーザー切断を開始する方法の1つです。
穿孔加工では、板金に内部形状を形成するために、過剰な飛散を防ぎながら初期穴を開けるために、出力の制御された増加が必要です。パルス穿孔法は、熱エネルギーの供給を抑えることで、より厚い材料の加工を可能にし、切断プロセスの開始をスムーズにします。レーザーヘッドは、穴の寸法にばらつきが生じるのを防ぐため、安定した焦点を維持するために適切に位置合わせする必要があります。
ビームフォーカス最適化
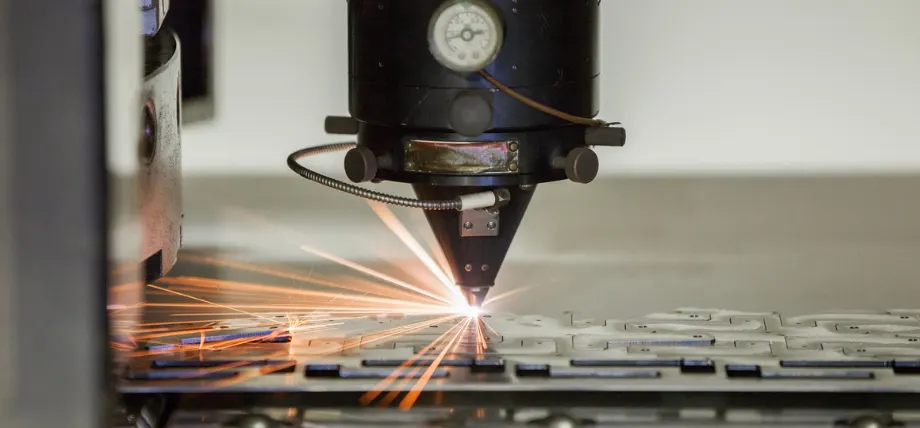
レーザー切断時にビームを集中させることで、生産効率を高めることができる。
表面焦点位置は薄板材の切断速度を最大化する一方、表面下焦点位置は厚板材に最適です。切断幅のテーパーと切断面の滑らかさの調整は、動作中に動的焦点を使用して設定を変更する高度なシステムに依存します。この最適化プロセスにより、メーカーは精密な仕様を維持しながら高速で金属部品を生産できます。
ネスト構造と経路計画
ネスティングソフトウェアとCNCシステムを組み合わせることで、板金への効率的な部品配置が可能になり、無駄を最小限に抑えながら最適なパスシーケンスを作成できます。この方法は、大量生産を行うメーカーにとって、生産時間とコストの削減につながります。また、材料の厚みデータとレーザー出力設定を活用することで、材料が交差する箇所での過熱を防ぎます。
ガス管理を支援する
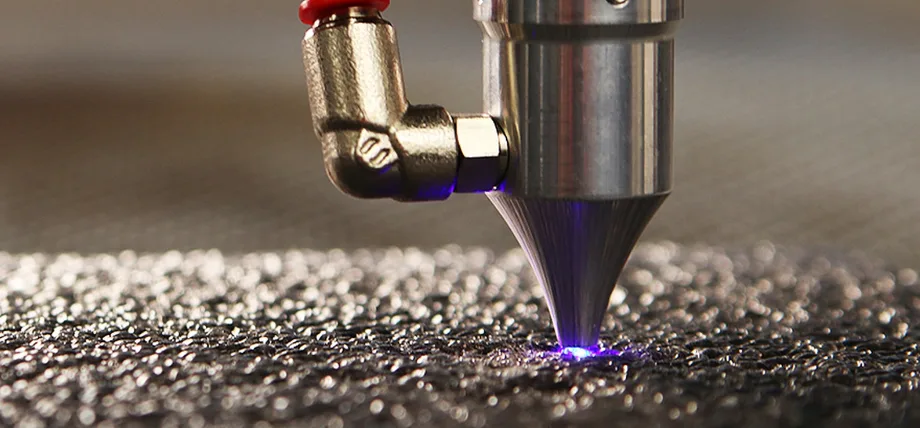
レーザー切断は、凹凸のある表面や粗い表面にも適用できます。
切断品質はガス流量とノズル設計によって左右されます。高圧設定では炭素鋼の排出が最適化され、低流量ではステンレス鋼の切断面の変色を防ぎます。異なるガスを組み合わせることで、合金鋼の加工をより適切に制御でき、繰り返し切断作業における長期的な信頼性の向上につながります。
パルスレーザー動作
レーザービームのパルス機能により、材料に伝わる熱量を制御できるため、複雑な形状や小さな穴など、鋼材の精密な切断が可能になります。この技術は周囲の材料への熱の影響を最小限に抑えるため、切断後の構造的完全性が求められる用途において、構造特性の維持に役立ちます。
今すぐプロリアンをお試しください!
高度なレーザー切断技術
複数パス切断戦略
マルチパス切断プロセスは、歪みを最小限に抑えながら連続的にパスを繰り返すことで、20mmを超える厚さの材料から材料の全厚を除去することを可能にします。この方法は、シングルパス技術では材料の反りが発生しやすい高強度鋼やチタンの加工において不可欠です。各パスのレーザー出力と切断速度を調整することで材料を段階的に除去し、滑らかな切断面と後処理の手間を軽減します。
ビームの成形とプロファイリング
レーザービームの強度分布は、高度な光学系によってガウス分布からトップハット分布へと変換され、銀や真鍮などの反射性金属の切断面品質を向上させます。可変モードレーザーシステムにより、パラメータを瞬時に変更できるため、様々な材料の厚さや複雑な部品形状において、切断精度が向上します。
高出力ファイバーレーザーの応用
出力10kW以上のシステムでは、酸素と窒素を組み合わせたアシストガス混合物を用いることで、効率的な切削屑処理が可能となり、厚鋼板の切断加工が可能になります。このシステムにより、生産時間を短縮しながら、溶接に適した曲げ加工可能な切断面を実現する高速な工業生産が可能になります。
リアルタイム監視と適応制御
このシステムはセンサーを用いて切断状況をリアルタイムで監視し、材料の違いに合わせて焦点や出力設定を自動的に調整します。これにより、不規則な表面でも高品質な切断が可能となり、大型板金製品の欠陥を低減するとともに、コスト効率の高い製造を実現します。
ハイブリッドレーザープロセス
レーザー切断と彫刻またはマーキング加工を組み合わせることで、製造業者は1回の生産工程で金属部品に複数の加工を施すことが可能になります。このプロセスにより、鉄鋼メーカーは組み立て時の密着性を高め、製造効率を向上させる表面テクスチャを作成できます。
厚手の素材に対する特殊技術
予熱と補助ビームによる補助処理は、厚さ30mmを超える鋼材の溶解を促進し、吸熱問題を解決するのに役立ちます。また、セグメント速度制御による動的穿孔処理は、スラグの堆積を防ぎ、複雑な加工工程においてもきれいな切断を実現します。
高度なガス力学
渦流ノズルとパルス状ガス流を併用することで、厚板材料の排出効率が向上し、熱影響部を最小限に抑えることができます。この技術は、制御された酸化によって刃先品質を維持しながら高速切断を可能にするため、炭素鋼加工において最適な結果をもたらします。
マイクロスケール精度の向上
超短パルスレーザー切断プロセスは、薄い金属にサブミリメートル単位の形状を作り出すことを可能にし、0.01mm未満の公差で穴や輪郭を加工できます。この技術は、曲げ加工や溶接加工との精密な統合を可能にするため、航空宇宙産業や医療産業を支えています。
持続可能なプロセス改善
エネルギー効率の高いファイバーレーザーを使用することで消費電力を削減でき、企業は長期的な運用安定性を実現できます。アシストガスのリサイクルと最適化された経路管理を組み合わせることで、様々な材料において高速性能を維持しながら、運用コストを削減できます。
精密な金属切断
金属のレーザー切断プロセスでは、±0.05 mmの公差制御が求められ、切断幅は0.05 mm~0.1 mmに抑えられるため、複雑な部品の製造において従来の方法を凌駕する性能を発揮します。本システムは、高品質のミラーと光学系を高度なモーションシステムと連携させることで、高い安定性と精密な位置決めを実現しています。 ファイバーレーザーはエネルギー出力が集中しているため、テーパー形成を最小限に抑えながらアルミニウムや銅などの材料を切断するのに適しています。
熱影響部は熱管理システムによって制御され、薄い金属部品の変形を防ぎます。自動コリメーションシステムはさまざまな条件に合わせて調整されるため、精密工学において厳しい仕様が求められる用途でも安定した結果が得られます。
レーザー切断における一般的な問題点
バリの発生:高速な切削速度と不十分なガス圧の組み合わせがこの問題を引き起こしますが、炭素鋼の場合、加工速度を落とし、酸素流量を増やして材料除去率を高めることで解決できます。
- 厚い材料を完全に貫通させるには、レーザー出力を上げるか、複数回照射する必要がある。
- ビームの不安定性と光学系の汚れが相まって、切断面の粗さや筋状の模様が生じるが、鏡や光学系を清掃することで滑らかな切断面を実現できる。
- 薄い金属の歪みによって発生する過剰な熱は、パルスレーザーモードの使用と焦点調整によって防止できる。
- 急カーブではエネルギーが集中するため、材料の損失が発生する。そのため、出力調整や経路平滑化などの技術を導入する必要がある。
- 高出力と速度調整機能の欠如が相まって切断幅が広くなるため、狭い切断幅を実現するには、ユーザーはパラメーター間の適切なバランスを見つける必要がある。
- ステンレス鋼のスラグ堆積は頻繁に発生するため、オペレーターは窒素ガスを使用し、圧力レベルを最適化して材料をきれいに排出する必要があります。
- ノズルに摩耗の兆候が見られると、ガス供給システムの性能が低下するため、安定した動作を確保するには、定期的なメンテナンス点検と交換が必要です。
- 波長の短いファイバーレーザーを使用することで、銅やその他の反射性の高い金属で発生する後方反射を防ぐことができる。
- 穿孔作業の精度が低下すると、穴の品質が低下するため、作業者はパワーランプとレーザーヘッドの正確な位置決めを使用して、きれいな穿孔点を確保する必要があります。
カスタム金属レーザー切断
Bodaは、ステンレス鋼、アルミニウム、特定の合金など、さまざまな材料に対応した高品質のカスタム金属レーザー切断サービスを提供しています。鋼のレーザー切断は、 機械加工鋼 厚さが数ミリメートル程度の平らな部品を扱う場合。 当社は、大型の板金部品を曲げたり、成形したり、切断したりできる広い加工台を備え、高い生産能力を有しています。 今すぐ無料見積もりをリクエストしてください!
結論
製造業では、レーザー鋼板切断技術が高速かつ高精度な切断を実現し、生産コストを削減できるため、この技術が広く活用されています。適切な機器の選定、入念な準備、そして標準的かつ高度な技術を用いることで、製造業者は様々な種類の金属加工において最適な結果を得ることができます。