
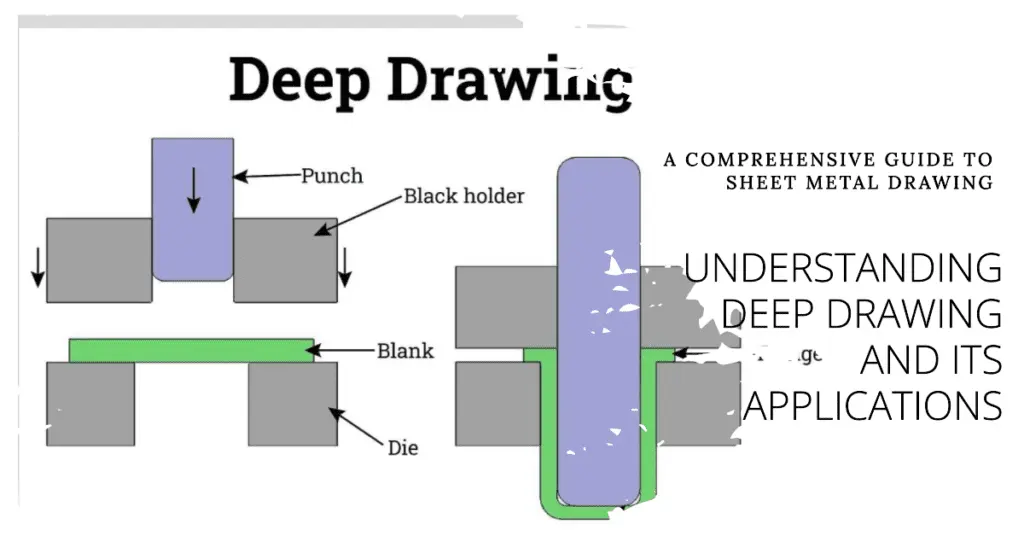
重要な製造プロセスである板金絞り加工は、精度を重視した中空の多面コンポーネントの作成における基礎となります。 この技術は、家庭用品から特殊な産業機器まで、私たちが頻繁に目にするさまざまなアイテムの生産に役立っています。 金属シートを絞り出す技術は、設計パラダイムの革命的な進歩を可能にし、機能的能力を向上させる道を提供しました。
この記事の目的は、 d不可解にする 板金絞り加工の複雑な領域、特にそのより特殊なバリエーションである深絞り加工に焦点を当てています。 その基本原理、技術的側面、そして無数の利点を詳しく掘り下げていきます。
板金図面とは何ですか?
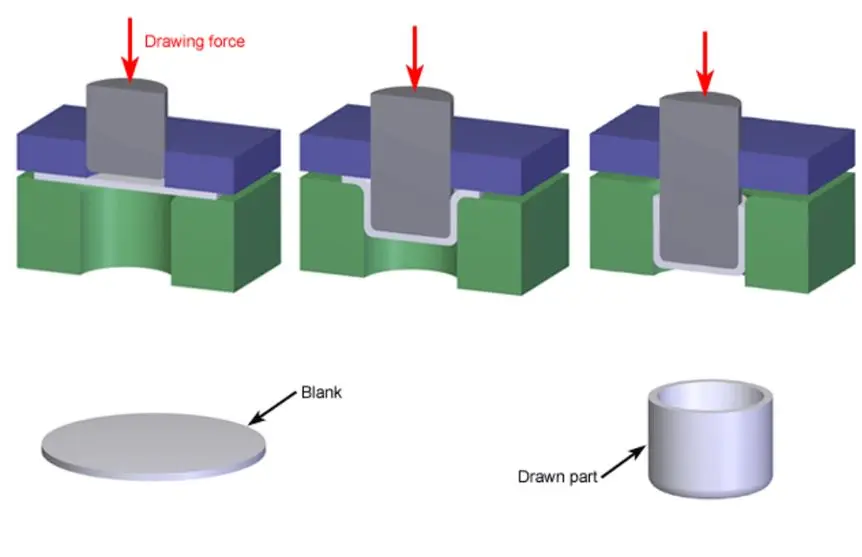
板金絞り加工
板金図面 これは単なるプロセスではなく芸術であり、平らな金属シートを、シートの厚さを薄くしたり変更したりすることなく、金型の上で絞り出すことによって三次元の形状を変形させます。 この繊細かつ複雑な操作は、正確で一貫した中空形状の製造を目指す業界にとって極めて重要です。
板金図面の背後にある中心的な考え方は、塑性変形の概念を中心に展開しています。 加えられた力を取り除いた後に材料が元の状態に戻る弾性変形とは異なり、塑性変形には形状の永久的な変化が伴います。 板金絞り加工では金属のこの特性を利用し、金属を新しい形状に成形して、その一体的な特性を形成します。
表 1: 板金描画の段階的な手順
| 手順 | 詳細説明 |
|---|---|
| 板金の選択 | 最初のステップでは、適切な種類の金属を選択します。 希望する最終製品に応じて、図面に使用される鋼、アルミニウム、真鍮、銅などのさまざまな金属を選択できます。 |
| 金型の準備 | このプロセスの重要なコンポーネントである金型は、最終コンポーネントの逆になるように設計されています。 延伸されたシートが確実に希望の形状になるように、極めて精密に構築されています。 |
| 絞り操作 | 金属シートがしっかりとクランプされると、金属シートがダイの上で引っ張られ、その結果、金属シートがダイの形状になります。 |
関連: アルミニウムの描画: 知っておくべきこと
板金の描画に影響を与える主な要素は何ですか?
特定のパラメータは、描画プロセスの成功と効率を決定する上で極めて重要な役割を果たします。
- シートメタルの厚さ: 金属の厚さは、金属をどれだけスムーズに描画できるかに影響を与える可能性があります。 極端に厚い金属はより大きな力が必要となり、可鍛性が劣る可能性があります。
- 材料特性: 延性の高い金属 (銅やアルミニウムなど) は、割れることなく簡単に引き抜くことができるため、好ましいです。
- 金型設計: 適切に設計された金型により、絞り加工がシームレスに行われ、最終製品に欠陥がないことが保証されます。
深絞り板金 : 基本
金属成形の世界を深く掘り下げると、深絞りとして知られる特殊な技術に出会うことができます。 従来の絞り加工を超えて、深絞り加工により板金を深く細長い形状に引き伸ばします。 この技術は無数の業界で応用されており、直径を超える深さの複雑な中空形状を作成できる能力で特に高く評価されています。
深絞り加工の本質は、パンチの機械的作用によって金属シートを成形ダイに放射状に絞り込むシートメタル成形プロセスです。 成形部品の深さは直径よりも大きくなる場合があり、これが深絞り加工と他の標準的な絞り加工との違いです。
深絞り加工
深絞り加工を理解するには、その体系的なアプローチを理解する必要があります。 以下の表は、深絞りプロセスに含まれる主な手順の概要を示しています。
表 2: 板金深絞りの段階的な手順
| 手順 | 詳細説明 |
|---|---|
| 空白の配置 | ブランクと呼ばれる平らで丸い金属シートが、ダイのキャビティ上に配置されます。 |
| パンチアクション | パンチが下降し、金属シートを金型に押し込みます。 ブランク ホルダーは制御された力を加えて、金型キャビティへの金属の流れをスムーズにします。 |
| メタルフロー | パンチが下降すると、金属は半径方向外側に流れます。 この外側への流れにより、絞り加工されたパーツの厚さがほぼ一定に保たれます。 |
| 最終製品の取り出し | パンチが最大深さに達すると後退し、形成された金属がダイ内に残ります。 描画されたパーツは排出され、後続の操作の準備が整います。 |
深絞りプロセスに影響を与える要因
深絞り操作の成功には、いくつかの重要な要因が影響します。
- 金属の種類: すべての金属が深絞りに適しているわけではありません。 多くの場合、アルミニウムなどの延性の高い金属が好まれます。
- シートの厚さ: 金属シートの厚さは、最終製品のサイズと深さに比例する必要があります。
- パンチとダイの設計: パンチとダイのデザイン、形状、滑らかさは、最終製品の品質に影響を与える可能性があります。
- 潤滑: 適切な潤滑により摩擦が軽減され、引き裂きが防止され、工具の摩耗が軽減されます。
深絞りの恩恵を受けるアプリケーションと産業
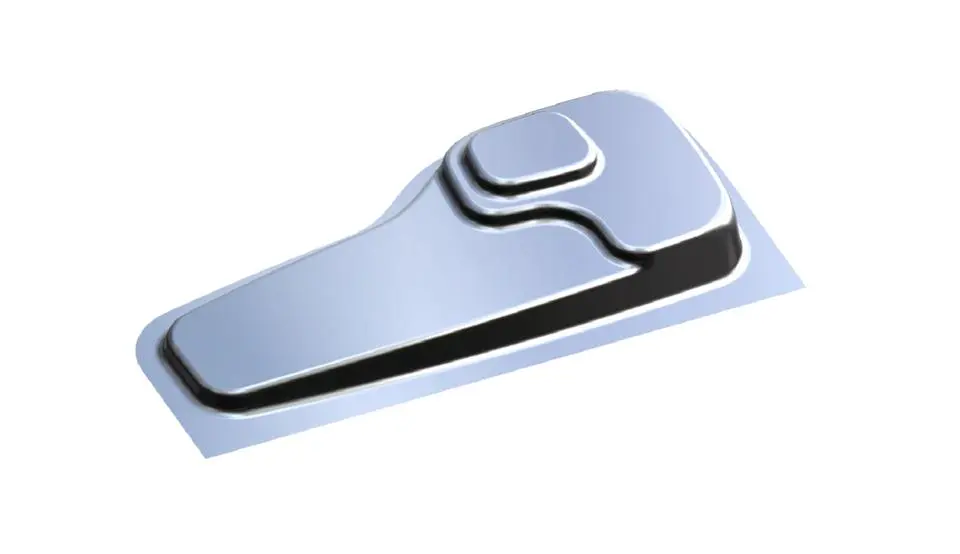
深絞り部
板金製造の基礎である深絞りは、高い構造的完全性を備えた複雑で継ぎ目のない形状を作成する独自の機能を提供します。 均一で高品質の部品を大量に生産できるなど、深絞り加工の利点により、さまざまな業界で広く応用されています。 以下では、深絞り加工が貴重な資産となるいくつかの分野と用途について概説します。
1.自動車産業
深絞り加工は自動車部品の量産において極めて重要な役割を果たします。
- 燃料タンク、マフラー、フェンダーの生産。
- ドアパネルや各種エンジン部品の製作。
- ホイールキャップおよびホイールケーシングの製造。
2. キッチン用品および家電製品
深絞り加工により、多くのキッチン家電の美しさと機能性が向上しています。
- ステンレス製シンクの成形。
- 鍋、フライパン、その他の調理器具の製作。
- 洗濯機や冷蔵庫などの家電製品の部品を製作します。
3. エレクトロニクスおよび電気通信
深絞り加工の精度と一貫性は、エレクトロニクス分野の厳しい要件を満たします。
- 携帯電話やその他のハンドヘルド機器の筐体の製造。
- 電子部品用のコネクタハウジングやシールド缶の製作。
- アンテナ構造およびその他の通信機器の製造。
4 航空宇宙と防衛
パフォーマンスと信頼性が最優先される業界では、深絞り加工によって必要な精度が得られます。
- ジェットエンジンの部品を作成しています。
- 機体部品やその他の構造要素の製造。
- 弾薬の薬莢やその他の防衛装備を作成します。
表: 深絞り加工の主要産業と対応する用途
| 業種 | 主なアプリケーション |
|---|---|
| 自動車 | 燃料タンク、マフラー、ドアパネル、エンジン部品。 |
| 台所用品と電化製品 | ステンレス製のシンク、調理器具、家電製品の部品。 |
| ディスプレイ・電子機器関連 | モバイルケース、コネクタハウジング、シールド缶。 |
| 航空宇宙・防衛 | ジェットエンジン部品、胴体部品、弾薬薬莢。 |
板金絞り加工の利点と限界
どの製造プロセスにも、それぞれ特有の長所と短所が伴います。 メーカーにとって板金絞り加工の長所と短所を理解することは、特定の用途での実現可能性を判断する上で極めて重要です。
板金絞り加工のメリット
1. 費用効率:
板金絞り加工には、安定した品質での大量生産により部品あたりのコストが削減されるなど、いくつかの利点があります。 さらに、金属を除去するのではなく再形成するため、廃棄物の発生が最小限に抑えられ、プロセスが経済的で環境に優しいものになります。
2.優れた仕上げ:
このプロセスは優れた表面仕上げの可能性を提供し、多くの場合、生産後の仕上げの強化が不要になります。 さらに、絞り加工された部品は継ぎ目がないため、液体や気体を入れる容器には不可欠です。
3.汎用性:
板金絞り加工プロセスでは、他の方法では困難な複雑なデザインや深さ (複雑な形状) を実現できます。 アルミからスチールまで様々な金属の板金絞り加工が可能
4. 強度と耐久性:
金属が引き伸ばされて変形すると加工硬化が起こり、多くの場合、より強力なコンポーネントが得られます。 変形にもかかわらず、絞り部分の厚さはほぼ一定に保たれ、耐久性が確保されます。
板金図面の制限
1. 初期設定コスト:
板金絞り加工の限界の XNUMX つは、特に複雑な形状の場合、金型の設計と製造に比較的コストがかかることです。 さらに、プロセスを完成させるために量産前に数回の予備試行が必要になる場合があり、追加コストが発生します。
2. 材料の制限:
脆い材料はプロセス中に亀裂が生じる可能性があるため、板金の絞り加工を確実に成功させるには、使用する金属が良好な延性を備えている必要があります。 さらに、極端に薄い金属や厚い金属は、厚さの制限により特定の描画用途には適さない場合があります。
3. 深さの制限:
XNUMX 回の操作で描画できるシートの量には上限があり、これを「 描画比率。 非常に深いコンポーネントの場合は、複数の描画操作が必要になる場合があります。
板金描画における最新のイノベーション
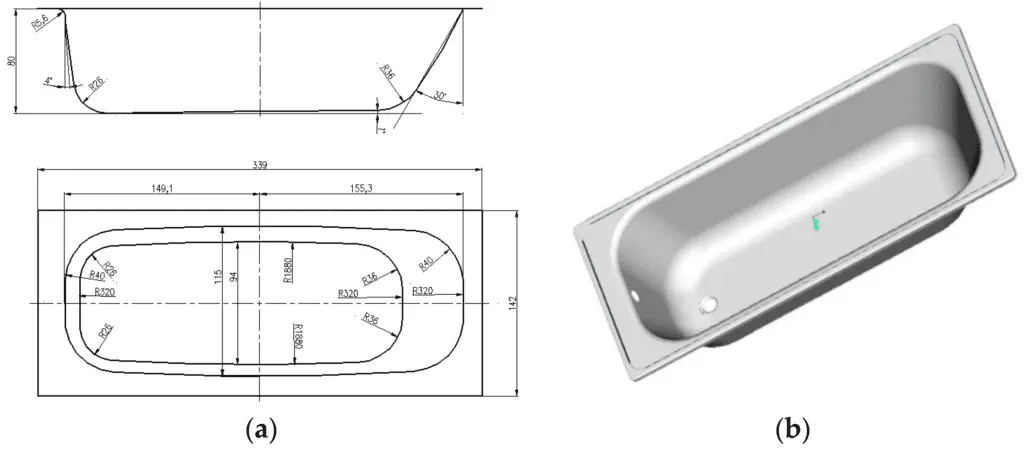
a) 盆地の 2D 図面。 b) 深絞り用のCAD設計
板金描画の分野は静的なままではありません。 テクノロジーの導入と業界の需要の変化により、プロセスは大幅に進歩しました。 現代のイノベーションは伝統的な方法論を洗練させ、かつては不可能だと考えられていた効率、機能、機能強化をもたらしました。
コンピュータ支援設計 (CAD) とシミュレーション
板金図面の最も重要な入門の XNUMX つは、CAD ソフトウェアとシミュレーション ツールの使用です。
- 精度の向上: CAD を使用すると、目的の最終製品を正確に設計でき、すべての寸法が正確で要件どおりであることが保証されます。
- 仮想テスト: シミュレーション ツールを使用すると、エンジニアは描画プロセスを仮想的にテストし、設計段階自体で潜在的な亀裂や変形を特定できます。
- 反復設計: 設計上の欠陥はソフトウェアを利用して迅速に修正できるため、高価な物理プロトタイプの必要性が軽減されます。
自動製図機
自動機械の出現により、板金絞り加工プロセスが合理化されました。 板金絞り加工における自動機械にはいくつかの利点があります。 一貫した製品を生産して全体で均一な品質を確保し、手動操作よりも機能が速く、生産時間を大幅に短縮します。また、リアルタイムのフィードバックを提供するセンサーが付属しているため、製品の品質を維持するためのその場での調整が可能です。
潤滑剤におけるナノテクノロジー
伸線潤滑剤におけるナノテクノロジーの応用は、伸線プロセスに革命をもたらしました。
- 摩擦の軽減: 潤滑剤中のナノ粒子は、板金と金型の間の摩擦を大幅に低減し、磨耗を軽減します。
- 強化された表面仕上げ: 高度な潤滑剤を使用すると、最終製品の表面仕上げを大幅に向上させることができます。
- 環境に優しいオプション: 多くのナノテク潤滑剤は環境に優しいように設計されており、製造プロセスの環境フットプリントを削減します。
ハイブリッド技術
他の金属成形技術の要素を組み込んだハイブリッド手法は、新しい道を提供します。 油圧機械深絞り加工 は、従来の方法と油圧を組み合わせてより複雑な形状を形成する深絞りの一種です。 一方、磁気パルス伸線では、磁場を使用して物理的接触なしに金属を伸長するため、欠陥のない表面仕上げが得られます。
表: 最新の技術革新とその板金製図への影響
| 革新的手法 | 影響 |
|---|---|
| CADとシミュレーション | 設計の精度、設計上の欠陥の削減、およびコスト効率。 |
| 自動機械 | 本番環境におけるスピード、一貫性、適応性。 |
| ナノテク潤滑剤 | 優れた潤滑性、改良 板金表面仕上げ、そして環境への配慮。 |
| ハイブリッド技術 | より複雑なデザインと優れた仕上げを実現する能力。 |
今すぐプロリアンをお試しください!
板金絞り加工における課題と解決策
板金絞り加工はさまざまな業界に比類のないメリットをもたらしますが、課題がないわけではありません。 描画プロセスの効率と品質を維持するには、実用的なソリューションでこれらの課題に正面から取り組むことが不可欠です。
以下の表は、板金絞り加工の課題と、それらを克服するために考案された戦略またはソリューションを直接比較したものです。
表: 板金製造における課題と解決策
| SN | 板金絞り加工における課題 | 課題を克服するためのソリューション |
|---|---|---|
| 1 | しわ: 金属シートが金型に引き抜かれるとき、特にフランジ領域での圧縮応力により、しわが生じることがあります。 | ブランク ホルダーの力の制御: 可変のブランク ホルダーの力を実装すると、しわを防ぐことができます。 絞りの段階で力を調整することで、シワのないスムーズな絞りが可能です。 |
| 2 | 亀裂: 絞り加工中、特にコーナーや急な曲がりの部分で、延性限界を超えて引き伸ばされると、シート メタルに亀裂が発生する可能性があります。 | 適切な材料の選択: 延性の高い金属を選択すると、亀裂のリスクを最小限に抑えることができます。 さらに、金属を前処理して延性を高めると、亀裂の可能性をさらに減らすことができます。 |
| 3 | スプリングバック: 絞り加工後に金属が元の形状にわずかに戻ることがあり、完成品の寸法に誤差が生じる可能性があります。 | 高度な金型設計: 金型設計段階でスプリングバックを考慮し、それを補償することで、メーカーは最終製品で希望の寸法を達成できます。 |
| 4 | 不均一な厚さ: 特定の絞り条件では、金属が一部の領域で厚さを維持しながら薄くなる可能性があり、製品の品質が不安定になります。 | 絞り速度とプロセスの最適化: 絞り速度、パンチ形状、その他のプロセスパラメータを調整して、絞り製品全体で均一な厚さを維持できます。 |
| 5 | 潤滑の課題: 絞り加工プロセス全体を通して適切な潤滑を確保することは、特に深絞り部品の場合には困難な場合があります。 | 高度な潤滑技術: ナノテクノロジーベースの潤滑剤を使用するか、乾式潤滑方法を選択することで、困難なシナリオでもスムーズな描画を保証できます。 |
あらゆる製造プロセスにおいて、課題に直面することはつきものです。 しかし、板金図面の革新と研究により、メーカーは最適な製品品質と生産効率を維持するための効果的なソリューションを確実に備えています。 業界が進化し続けるにつれ、さらなる進歩によりプロセスが合理化され、新たな課題に対処できるようになるはずです。
深絞りプロセスにおける金型設計: 重要な考慮事項
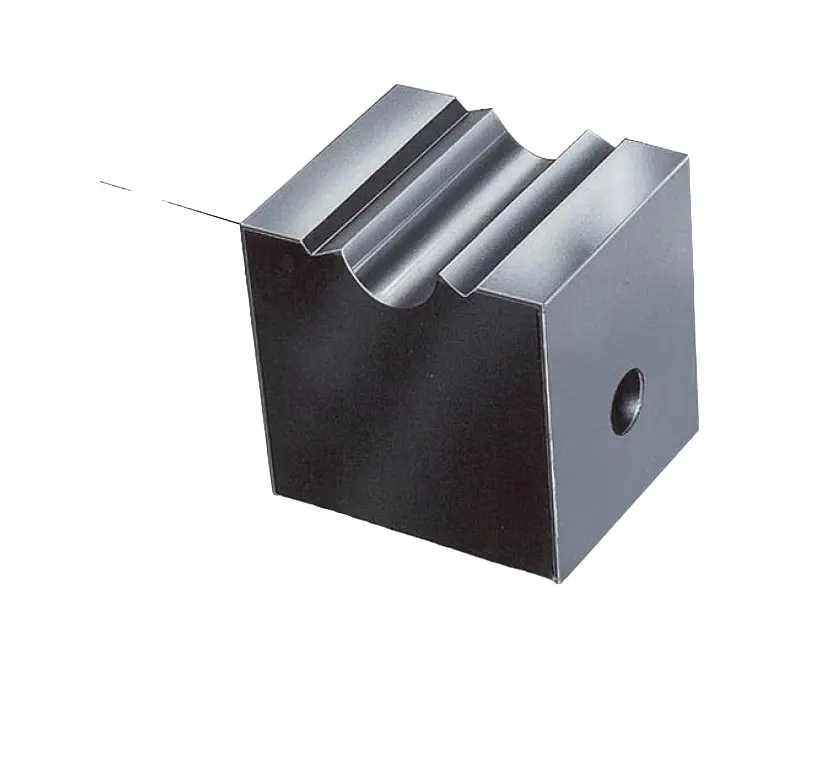
深絞り金型の例
板金製造における深絞りプロセスは、板金の精度と品質に大きく依存します。 金型設計。 最終製品の品質と寸法精度の主な決定要因の XNUMX つとして、金型の設計では、さまざまな技術的および操作上の考慮事項を考慮する必要があります。 このセクションでは、深絞りプロセスの金型設計において決定的な役割を果たす中心的な考慮事項について詳しく説明します。
1. 金型材質の選定
金型の材質の選択は、繰り返しの絞り加工における金型の耐摩耗性、耐久性、性能に影響を与えるため、非常に重要です。
材料選択の重要な要素:
- 硬さ: より硬い材料は摩耗や変形に耐えることができ、金型の寿命を延ばします。
- 導電率: 一部の材料は熱分散を促進します。これは、絞り加工中に大量の熱を発生する金属を扱う場合に重要です。
- 費用対効果: 高品質の材料を選択することは不可欠ですが、特に大規模な生産の場合は、コストを考慮することも同様に重要です。
2. 金型クリアランスの決定
ダイのクリアランス (パンチとダイの間の隙間) は、金属の流れと絞り加工された製品の全体的な品質に直接影響します。 最適なダイクリアランスは、金属の引き裂きやせん断のリスクを軽減し、製品全体で均一な金属の厚さを実現し、しわやしわなどの欠陥を防ぐため、深絞りプロセスでは非常に重要です。
3. 半径の設計
パンチとダイの半径の設計は、深絞りプロセスを成功させる上で基本的な役割を果たします。 深絞り加工の半径を設計する場合、考慮すべき主な要素は金属の延性と絞り深さの XNUMX つです。 半径は、亀裂を防ぐために金属の延性に基づいて調整する必要があり、より深い絞りでは、しわを防ぐためにより大きな半径が必要になる場合があります。
4. 潤滑チャンネルの組み込み
摩擦を最小限に抑え、一貫した欠陥のない絞り加工を保証するには、深絞り加工において適切な潤滑が最も重要です。
表: 深絞り用の金型設計における重要な考慮事項
| 対価 | 意義 | 推奨される慣行または許容範囲 |
|---|---|---|
| ダイ素材 | 金型の寿命と効率を決定します。 | オプション。 硬度が高く、導電性の良い材料に適しています。 |
| ダイクリアランス | メタルフロー、製品の品質、欠陥のリスクに影響します。 | 通常、シートの厚さの 5 ~ 10%。 特定の金属の特性に基づいて調整します。 |
| パンチとダイの半径 | 絞り加工された製品の品質や、ひび割れやシワなどの欠陥のリスクに直接影響します。 | 金属の延性と必要な絞り深さに応じて異なります。 |
| 潤滑チャンネル | スムーズな描画プロセスを確保し、摩擦を軽減し、製品の表面品質を向上させます。 | 描画領域全体を適切にカバーするようにチャネルを設計します。 |
Boda の板金製図サービス: 正確さと完璧さ
板金製造の競争の激しい分野において、Boda は卓越性の灯台として際立っており、包括的かつ個別のニーズに合わせた一連の金属絞りサービスを提供しています。 しかし、Boda がこの分野で他と異なる点は何でしょうか?
当社のサービスは競争の激しい板金製造業界で際立っており、包括的かつカスタマイズされた金属絞りサービスを提供します。 当社の機械には最先端のテクノロジーが活用されており、精度、効率、信頼性を確保するために定期的に更新されています。
当社の最先端のテクノロジーと経験豊富なチームは、包括的かつカスタマイズされたサービスを提供します 金属絞り加工サービス、製品ライフサイクルのあらゆる段階でクライアントの要件が確実に満たされるようにします。 さらに、当社は厳格な品質管理対策に投資し、施設から出荷されるすべての製品が最高の卓越性基準を満たしていることを保証します。
Boda の板金描画サービスを選ぶ理由?
- 最先端の機械: 高度なテクノロジーを活用して精度と効率を高めます。
- 熟練した専門家: 比類のない専門知識をもたらすチーム。
- 総合的なサービスの提供: 板金絞り加工のあらゆる側面をカバーします。
- 品質に対する揺るぎないこだわり: 常に最高の製品を保証します。
結論として、当社の板金製図サービスは単なる製造サポート以上のものを提供します。 彼らはソリューション、専門知識、卓越性への取り組みを提供し、クライアントが最高のものを確実に提供できるようにします。 単純なコンポーネントであっても、複雑なアセンブリであっても、Boda はあらゆる深絞りニーズに対応します。
結論
深絞り加工は板金製造の分野における革新的な技術であり、業界が完璧な精度と構造的完全性を備えた複雑な設計を実現できるようになります。 自動車分野からキッチン用品、電子機器、航空宇宙に至るまで、この方法はその価値を常に証明しており、比類のない品質の製品を提供しています。 他のテクノロジーと同様に、適切なパートナーを得ることで大きな違いが生まれます。
プロリアンは、最先端のテクノロジー、比類のない専門知識、卓越性への揺るぎない取り組みを通じて、板金製図の標準を再定義し、クライアントのビジョンを確実に具体的な高品質の製品に変えています。 業界が進化するにつれて技術も進化しますが、深絞り加工の本質とそれが製造にもたらす価値は時代を超越したものであり続けます。
よくあるご質問
1. 板金加工における深絞り加工とは何ですか?
深絞り加工は、シートメタルを成形型に放射状に絞り込み、缶やキャップのような深く中空の形状を作り出すプロセスです。 絞り加工された部品の深さは、その直径を超えることがよくあります。
2. 深絞り加工はあらゆる金属に使用できますか?
多くの金属を深絞り加工できますが、このプロセスはステンレス鋼、アルミニウム、銅などの延性の高い金属に最適です。
3. 深絞りプロセスにおける一般的な課題にはどのようなものがありますか?
課題には、しわ、ひび割れ、スプリングバック、不均一な厚さ、および潤滑の問題が含まれます。 ただし、高度な技術と適切な予防措置を講じれば、これらを効果的に管理できます。
4. 深絞り加工において金型設計が重要なのはなぜですか?
適切に設計された金型により、板金が均一かつ正確に引き抜かれ、欠陥が最小限に抑えられ、最終製品が指定された寸法と公差に確実に準拠することが保証されます。
5. Boda は板金製品の品質をどのように保証していますか?
プロリアンは、厳格な品質管理措置を採用し、最先端の機械を使用し、経験豊富な専門家の専門知識を活用して、一流の製品品質を保証します。