
「ワイヤー EDM 加工では、帯電ワイヤーを使用して、非常に精密な部品を完璧に成形します。この方法は、高強度の材料や厳しい公差に最適です。」
放電加工(EDM)は、電気火花によって加工対象物から材料を削り取るマイクロ加工プロセスです。このプロセスは、金属の切削や成形中に2つの電極間で火花が発生するため、スパーク加工としてよく知られています。 放電加工の種類 ワイヤ放電加工(EDM)は、真鍮や銅などの細い金属ワイヤを工具電極として用いて金属を切削する加工法です。一般的に、ワイヤはらせん状に巻かれ、直径は0.004インチから0.10mm、0.30mmまで様々です。ワイヤは2つのスプール間で連続的に供給され、有効部分が補充されるため、摩耗が早くなることがありません。電気伝導性と錆の発生防止のため、脱イオン水が使用されます。ワイヤはあらかじめ決められた経路に沿って移動するため、ワークピースの輪郭加工や切削加工を非常に高い精度で行うことができます。
ワイヤー放電加工機のコンポーネント
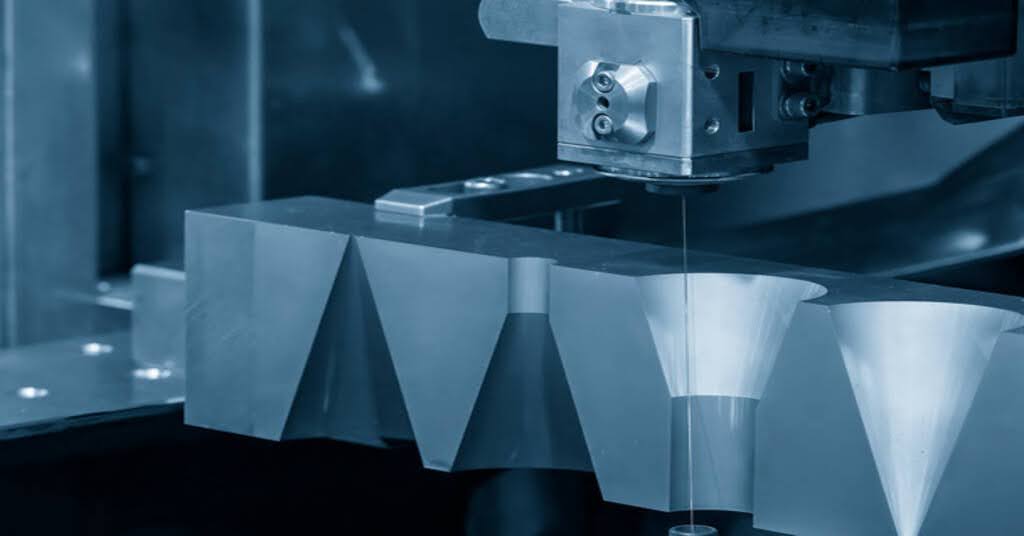
ワイヤー放電加工加工
ワイヤー 放電加工技術 機械が材料を正確に切断できるようにするさまざまな部品で構成されています。以下は機械の重要なコンポーネントです。
- CNCツール
CNC ツールは通常、EDM 加工プロセス全体を制御するために使用されます。これらのツールは、切断のためにワイヤがどのようにガイドされるかの流れを決定します。使用される CNC ツールの種類は加工時間に反比例し、誤差許容度が重要な問題になります。
- 電源
供給ユニットは通常、ワイヤ電極とワークピースの両方に 100V ~ 300V の電気パルスを生成します。電気パルスの速度と大きさを制御して、接触を改善します。
- ワイヤー電極
ワイヤは、機械加工に必要な放電を発生させる電極です。ワイヤの直径は通常 0 ~ 05 mm で、機械加工するワークピースの形状と厚さによって異なります。一般的に使用されるワイヤの種類は次のとおりです。
- 真鍮線: これらの銅亜鉛合金は、電気伝導性が最も高く、真鍮線と呼ばれます。亜鉛含有量が増えると、線の切断速度が速くなりますが、亜鉛含有量が多いと耐食性が低下するため、切断速度を制御する必要があります。
- 亜鉛メッキワイヤー: これらのワイヤは外側に亜鉛または酸化亜鉛層があり、加工速度が向上します。
- 拡散焼鈍ワイヤ: 亜鉛含有率が40%以上のワイヤーを製造します。さまざまな材質でのワイヤーの加工特性が向上するため、大量生産にも適しています。
- 誘電体媒体
ワイヤ EDM プロセスでは、通常は脱イオン水である誘電液がタンク内で作動します。これにより、ワイヤ電極への堆積が防止され、プロセスが冷却されるため、ワークピースの表面仕上げが滑らかになります。
- 電極
ワイヤ放電加工機では、ワイヤが陰極として機能し、加工物が陽極として機能します。ワイヤ放電加工機の電極はワイヤと加工物です。サーボ モーターは、ワイヤ電極が加工物に触れないように制御し、良好な加工品質を保証します。
今すぐプロリアンをお試しください!
ワイヤー EDM とは何か、どのように機能するのか?
ワイヤー放電加工では、細いワイヤ電極と導電性材料の間に放電を発生させることで、材料をワークピースから正確に切断して除去します。このプロセスをいくつかのステップに分けてみましょう。
材料除去プロセス:
ワイヤ放電加工では、細いワイヤ電極と導電性材料の形で電気火花を使用し、ワークピースから材料を除去します。火花によって材料が摩耗するため、この技術は硬くて導電性のある材料に適しています。
誘電性流体
ワイヤ EDM プロセスでは、誘電体と呼ばれる非導電性の流体を使用します。この流体は、ワイヤがワークピースに接触しないようにワイヤをワークピースから分離するのに役立ち、また、破片を除去してスムーズで連続的な切断プロセスを保証するのにも役立ちます。
プロセスの開始
ワイヤー EDM は、ワークピースの端から小さな穴またはスロットを作ることから始まります。ワイヤーは材料に触れず、電気火花を利用してワークピースを形作ります。
ワイヤーの動きとテーパー
EDM ワイヤーは、加工中に任意の方向に送ることができるため、さまざまな表面にテーパーや異なる厚さを作成できます。この柔軟性は、複雑な部品の製造の精度を保証するために不可欠です。
カットとスキミング
EDM ワイヤー カットは、パスの種類に応じて 1 パスまたは 2 パスで行うことができます。最初のパスは荒削りパスで、2 番目のパスは仕上げパスです。ワイヤーは通常、材料を 1 回のスイープで配置し、余分な部分を取り除きます。スキミングは、最終的な寸法と輪郭を確立し、表面をプランニングするのに役立ちます。
電気放電とイオン化
マイナスのワイヤ電極とプラスのワークピースの間で低電圧パルス放電が使用され、電子の移動が起こり、電流が生成されて脱イオン水がイオン化され、切断用のプラズマ チャネルが形成されます。
発熱
電流によって約 10,000°C の温度が発生し、ワイヤに接触している材料が溶けて蒸発します。その後、誘電液が溶けた材料を洗い流し、材料にきれいな切り込みを入れます。
精度と公差
プロセスの感度により、速度が遅くなり、電力が増加すると、最大 +/- 0.0002 インチの誤差が生じる可能性があります。速度が速いほど、カットの精度は向上しますが、許容誤差は約 +/- 0.001 インチになります。
関連: 放電加工:初心者のための必須ガイド
EDM とワイヤーカット EDM
EDMと ワイヤーカット これらは非伝統的な加工プロセスですが、動作も使用方法も異なります。
EDMは 通常は銅またはグラファイト製の工具電極を使用して、ワークピースから材料を切断し、3次元の空洞を形成します。次に、電極を最終製品に合わせてトリミングし、その他の従来の切断および成形プロセスを実行します。 EDM プロセスでは、スパーク電極も脈動して動作し、作業領域を冷却して破片を除去するのに役立ちます。したがって、EDM の精度は、主に加工する電極の精度に依存します。この方法の強みは、金型やダイカスト ツールで複雑な形状を生成できることで、プレハードン材料に適しています。この機能により、加工後の処理とコストを最小限に抑え、硬化ツールの歪みを防ぐことができます。
ワイヤーカット放電加工機 連続的に供給される細いワイヤを電極として使用し、3 次元の切断に適しています。従来の EDM は 2D キャビティの作成に理想的ですが、ワイヤカット EDM は XNUMXD プロファイルの作成に最適です。押し出し工具やパンチ/ダイ セットの作成に広く使用されています。このプロセスは、航空宇宙や軍事用途など、高い精度が求められる場合に最も役立ち、また、剛性材料に対しても高精度で優れた性能を発揮します。
表:ワイヤカットと放電加工の比較分析
| 側面 | ワイヤ放電加工機 | EDM |
| 使用したツール | 細いワイヤー電極(直径0.010インチ)を使用 | ソリッドツール電極(グラファイト、銅など)を使用 |
| 工具とワークのギャップ | サーボシステムによって、細いワイヤと電極間のスパークギャップが0.01~0.5mmに維持される。 | サーボシステムにより0.025mmの薄ギャップを維持 |
| 切削アプローチ | 多軸平面でのワイヤエロージョンによる切断を実現 | 火花消耗による切断を実現 |
| 適合材質 | さまざまな厚さの高導電性および硬質材料に適しています | 主に、相対的な厚さが最大 44 mm または (1 XNUMX/XNUMX) インチの金属に適しています。 |
| 精度レベル | 撚り線を使用しているため、最大0.004インチまでの高精度を実現します。 | 一般に、より硬い切断に適しています。 |
| 切削速度 | ワイヤ送給速度が21 mm²/分であるため、通常は比較的遅い速度で動作します。 | より速い切断速度で動作します |
| ワイヤーを通すため、セットアップがさらに複雑になる場合があります | 通常は、より簡単なセットアッププロセスが必要です |
ワイヤー放電加工機と彫り込み放電加工機
このセクションでは、シンカー EDM とワイヤ EDM の違いについて説明します。
シンカーEDM
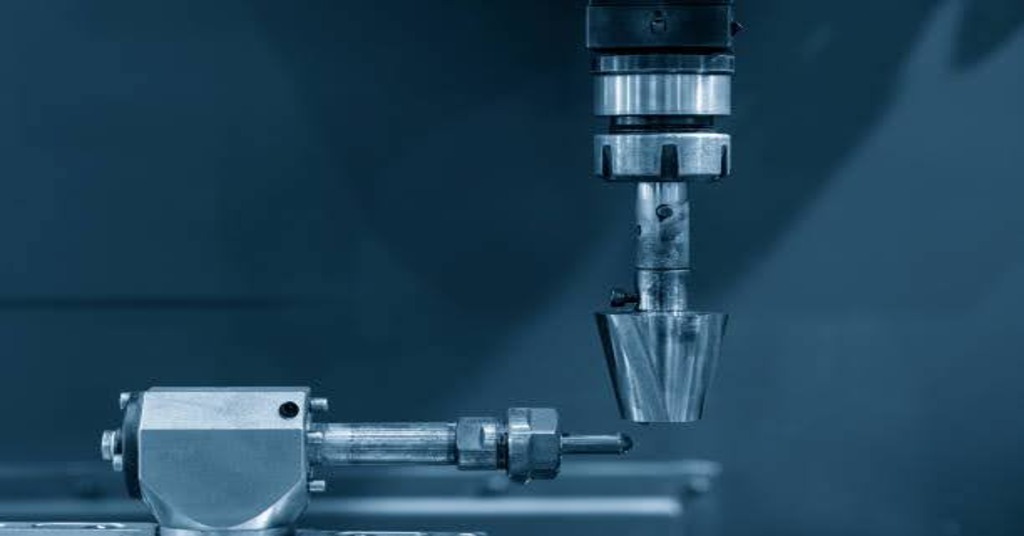
シンカーEDM
シンカー EDM ラム EDM またはダイ シンキングは、ワークピースにキャビティを作成するための効果的なプロセスです。この方法では、使用するツールまたは電極はグラファイト、銅、またはタングステン製で、作成するキャビティの正の形で構築されます。次に、ツールをワークピースにゆっくりと下げ、材料を除去してキャビティを作成します。同時に、スパーク ギャップは一定に保たれます。シンカー EDM は、工具鋼などの硬い材料で、鋭い内部コーナーと深いリブを備えた金型、ダイ、およびコンポーネントを製造する場合に適用されます。このプロセスは、従来の機械加工では簡単に生成できない複雑な形状を作成するのに役立ちます。
ワイヤ放電加工機
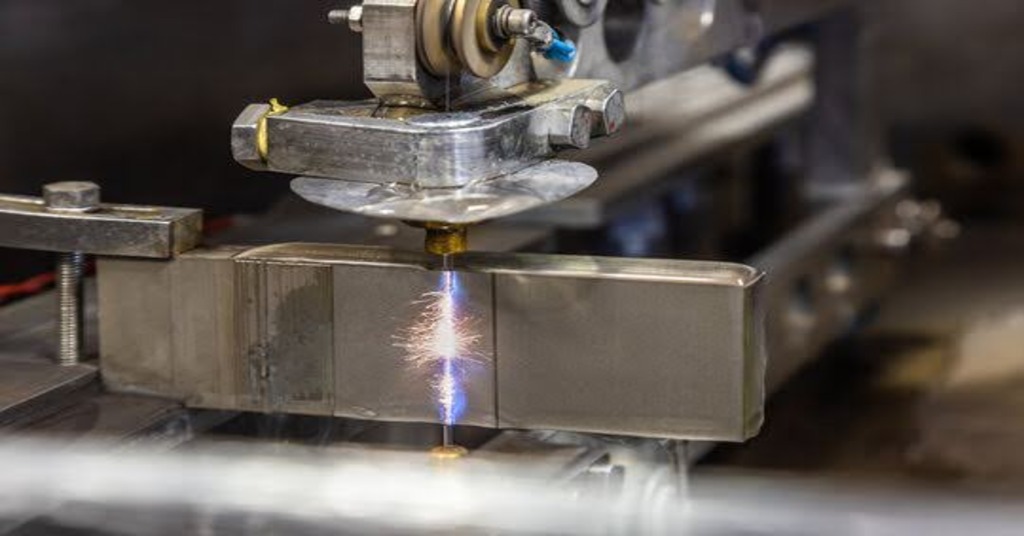
ワイヤ放電加工機
ワイヤー EDM またはワイヤー カッティングは、細いワイヤーを電極として使用して、硬い材料を高精度に切断するプロセスです。シンカー EDM ではキャビティが形成されますが、ワイヤー EDM では、ワークピースを貫通して切断されます。ワイヤー (通常は真鍮) は、コンピュータ数値制御のダイヤモンド ガイドを使用して成形されます。このガイドは、X 軸と Y 軸に沿ってスライドし、ワークピースに実際に接触することなく成形します。誘電液は脱イオン水で、プロセスを冷却し、侵食された材料を取り除きます。ワイヤー EDM は、高精度部品、厚いプレート、自動車や航空宇宙部品、パンチ、押し出しダイなど、表面仕上げが細かい部品の製造に適しています。
ワイヤー EDM の精度はどのくらいですか?
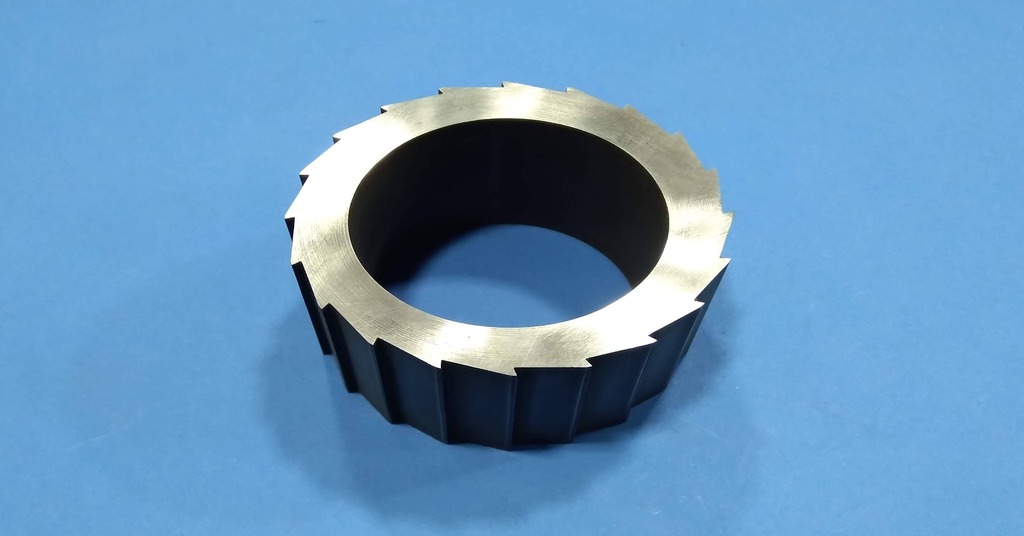
精密ワイヤー放電加工部品
ワイヤー放電加工機は精密機械であり、最大 0.0025 mm の精度で操作できます。特にマルチパス技術と特定のパラメータを使用すると、表面仕上げは 1.5 Ra と非常に細かくなります。機械が切断パスに沿って進むと、スロットが作成され、連続します。その幅は理論的にはワイヤーの直径にスパークギャップの XNUMX 倍を加えた値に等しくなります。ただし、実際には、ワイヤーとワークピースの表面の間に発生するスパークにより、幅がさらに大きくなる場合があります。正確なスロット幅は、機械メーカーが提供する計算式から導き出すことができ、ワイヤー切断時に記録する必要があります。
ワイヤ放電加工は熱処理であるため、ワークピースに熱影響部と再鋳造層が発生する可能性があります。最終製品の品質を維持するために、この再鋳造層は通常、他の二次加工によって除去する必要があります。ただし、ワイヤ放電加工は、ワークピースの形状が複雑で、サイズ許容差が小さい場合に最も効率的であり、これは他の従来の加工方法では実現が非常に困難です。
今すぐプロリアンをお試しください!
ワイヤー放電加工の長所と短所
他の方法と同様に、EDM にも長所と短所があります。したがって、ワイヤ EDM の利点と欠点は次のとおりです。
メリット:
- ワイヤー EDM は硬い材料に限定されず、ワイヤー EDM は材料に触れないので、形状を歪ませることなく比較的柔らかい材料にも使用できます。
- ほとんどのワイヤ EDM マシンではワイヤの再通しは必要ありません。ワイヤが自動的に通るので、ワイヤが切れて再通しされるとすぐに切断を続行できます。
- また、従来の材料除去方法では実現が難しい形状やパターンを作成することもできます。
- ワイヤー EDM は、他の多くのプロセスよりもワークピースの表面仕上げが優れており、精度も非常に高いです。
- 従来の機械とは異なり、ワイヤー EDM システムでは固定具がほとんど必要ないため、セットアップが簡単です。
デメリット:
- CNC や AWT などの技術の向上により生産率が向上したにもかかわらず、ワイヤ EDM は他の加工方法に比べて比較的遅くなります。
- この技術は導電性材料にのみ適用されるため、適用範囲は限られています。
- ワイヤー放電加工機は操作が簡単ですが、同じカテゴリの他の機械よりも注意が必要です。また、消耗品のコストが高くなる可能性があり、これらの機械を操作するにはより熟練した人員が必要になる場合があります。
ワイヤー放電加工機で切断できる材料は何ですか?
ワイヤー EDM マシンは、ワークピースの材料、特に導電性材料の内部に複雑な形状やデザインを施すことができるため、非常に柔軟性があります。硬質および軟質材料に適しているため、繊維、自動車、航空宇宙産業など、さまざまな分野で使用されています。ワイヤー EDM マシンを使用して切断できる一般的な材料は次のとおりです。
アルミ
アルミニウムは、熱伝導性と電気伝導性が高いという特徴もあります。しかし、アルミニウムは本質的に柔らかいため、ワイヤ放電加工でアルミニウムを切断すると、加工後にワークピースが粘着性の状態になる可能性があり、難しい場合があります。
チタン
ワイヤー EDM は、材料の粘着性に対処し、長いチップの形成を制御できるため、チタンの切断に特に適しています。この加工では、加工プロセス中に発生する熱を維持するのに役立つ、脱イオン水を誘電媒体として使用します。
鋼鉄
ワイヤー EDM は鋼材によく使用され、CNC 加工よりも適しています。ただし、プロセスには高温が伴うため、効率を高めるためにさらなる対策を講じる必要があります。
真鍮
引張強度の高い素材である真鍮は、ワイヤー放電加工で比較的簡単に切断できます。ただし、真鍮は柔らかいため、上記のような問題を回避するには、切断速度を落とす必要があります。
グラファイト
グラファイトは、従来の切削工具のほとんどには適していませんが、ワイヤ EDM プロセスには適しています。ワイヤ電極は鋭利なので、粒子の引き抜きが最小限に抑えられ、材料の切断面がきれいになります。
ワイヤー放電加工と従来の放電加工の比較
ワイヤカット EDM は従来の EDM の高度なバージョンであり、同様の操作概念を共有していますが、いくつかの重要な側面が異なります。
電極
ワイヤ EDM では加熱されたワイヤを電極として使用しますが、従来の EDM 電極はグラファイトや銅などの高導電性材料で作られています。これらの電極はさまざまな形状とサイズがあり、カットの品質を決定します。たとえば、円形の電極は表面仕上げが最良で、次に四角形、三角形、ダイヤモンド形の電極が続きます。従来の EDM 電極は、電極表面にワークピースのネガティブ レプリカを持つキャビティを作成します。
加工速度
従来の EDM では、さまざまな形状の電極を使用します。加工プロセスの前に電極を設計してモデル化する必要があり、時間がかかります。一方、ワイヤ EDM は、ワイヤを挿入するとすぐに使用できる状態になるため、できるだけ早く完了する必要があるアプリケーションに適しています。
精度
ワイヤ EDM はワイヤ電極を使用しているため、従来の EDM よりも精度が高く、0.004 インチのカットが可能になります。この精度により、ワイヤ EDM は従来の EDM よりも複雑な形状を作成し、詳細度の低いカットを行うのに最適です。
ワイヤー放電加工の応用例
ワイヤー EDM は鉄および非鉄材料に効果的で、多くの業界で使用されているため、幅広く適用できます。ワイヤー EDM は大きな部品にも小さな部品にも使用できますが、ワイヤー EDM ではワイヤーの太さが問題になる可能性があるため、従来の EDM の方が複雑で厚い材料に適しています。ワイヤー EDM は、プロトタイプ作成や小規模から大規模生産まで、ほぼすべての分野で使用されています。この正確な加工方法の恩恵を受けている主要な業界について、以下に簡単に説明します。
自動車産業
自動車部品は通常、形状やサイズが不規則で、硬い材料で作られています。ワイヤ EDM は力に基づく技術ではなく、ワイヤ電極が切断する材料よりも強くなくてもよいため、この業界で使用されています。このプロセスは、バンパー、計器パネル、ドアなどの自動車部品に穴、空洞、その他の機能を作成するのに最適です。
医療産業
ワイヤー放電加工は、複雑な部品を高い許容度で製造する必要があるため、医療業界で使用されています。この精度は、検眼や歯科を含むすべての医療分野で重要です。 edm医療 機械加工により、金属の強度に影響を与えることなく、歯科インプラントや注射器部品の細かい部分を含む厳格な医療用製品を製造します。
航空宇宙産業
航空宇宙産業では、部品に高い精度と表面仕上げが求められるため、ワイヤー放電加工は欠かせません。この方法は、従来の機械加工の特徴である熱やストレスに耐えられない部品の切断に主に使用されます。ワイヤー放電加工は、航空宇宙産業で、エンジン、タービンブレード、着陸装置部品などの製品を高い信頼性と精度で製造するために採用されています。
工具・金型産業
特注の工具や金型は、多くの工業製品の製造において中心的な役割を果たします。例えば、ダイカスト、鍛造、射出成形、ブランキング、押出成形など、あらゆる金型は一般的にワイヤ放電加工(EDM)に依存しています。その理由は、工具や金型のキャビティは設計が複雑で、多くの場合、精緻な形状が求められるからです。そのため、ワイヤ放電加工は、工具や金型の薄肉形状を再現するのに役立ちます。
エレクトロニクス産業
ワイヤ放電加工プロセスは、電子機器の製造において重要な役割を果たしています。プリント基板 (PCB) やマイクロエレクトロニクス、半導体部品、コネクターにぴったりとフィットする穴を形成します。さらに、今日ではエレクトロニクス部門が急速に成長しています。ソーラーパネルはその出現の顕著な例の1つです。その結果、ワイヤ放電加工機のおかげで、この面で太陽光発電インバーター用のマイクロチップが作成されます。
小穴放電加工はどのように機能しますか?
その 穴あけ放電加工 EDM 技術のサブカテゴリです。この方法では、0.010 インチの許容誤差を持つ小さな管状の電極を使用します。使用される電極は、直径 0.25 mm から 0.3 mm の円筒形で、通常のドリルのドリル ビットに似たスピンドル上で回転します。EDM ドリルとも呼ばれるこの電極は、火花を発生させるサーボ制御のジェネレータによって電気的に充電されます。
穴あけ EDM 加工中、水ベースの誘電液が回転電極の中や周囲を循環します。この流体は、生成された小さな火花が電極からワークピースにすばやく伝わる制御された環境を提供します。火花がワークピースに当たると、表面が摩耗して小さなポケットが形成されます。徐々に、このような小さなポケットが何百万個も集まり、設計に必要な小さくて正確な穴が形成されます。
電極の直径と電力設定により穴のサイズを適切に制御し、高い精度を保証します。CNC ISO コードにより各穴の正確な位置と深さが識別されるため、オペレーターによるミスが排除されます。
EDMマシンは プロリアンテック プラットフォームには自動電極チェンジャーが装備されており、断続的な加工が可能になり、効率と精度が向上します。当社の製品の詳細については、今すぐお問い合わせください。 ワイヤー 放電加工サービス そして見積もりを依頼してください。