
精密板金曲げ
板金加工とは、金属板を成形、切断、曲げ、接合して、部品や機能的なパーツに加工する工程です。板金加工の例としては、建築における装飾パネルや、航空機の側面に取り付けられる大型のリベット留めパネルなどがあり、特注の板金加工の応用例を示しています。
板金加工は単純な工程に見えるかもしれないが、 板金メーカー ような Bodaは、材料に関するガイダンス、高度な板金加工技術、大量生産向けのDFMサポート、そして最先端の板金加工機へのアクセスを提供します。詳細はこちらをご覧ください。精密板金加工
板金製造プロセス
設計
優れた板金加工は実用的な設計から始まります。基本的な設計ガイドラインに従うことで、生産上の問題を回避し、 板金成形 より簡単で正確になります。以下に、考慮すべき主要な設計パラメータを示します。
材料の厚さの均一性
板金加工工程では、均一な板厚分布が不可欠です。板厚が異なると、成形時に材料の変形が不均一になるためです。材料の標準的な板厚範囲は0.5mmから6mmですが、5%を超えるずれが生じると曲げ割れの原因となります。
曲げ半径と許容値
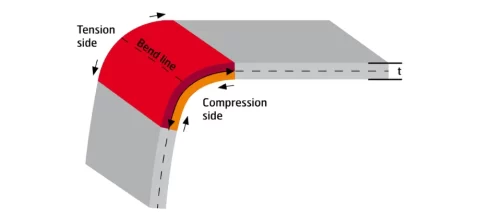
板金曲げ応力
板金加工では、最小内側曲げ半径は一般的に材料の厚さ(1t)に等しくなります。これにより、ひび割れや過剰な曲げを軽減できます。 板金延伸 曲げ加工中。高強度鋼は、材料の破損を避けるために、より大きな曲げ半径が必要になる場合があります。K係数(通常、 0.33)は、次の式を使用して曲げ代を計算するために使用されます。
許容値 = π/180 × 曲げ角度 × (半径 + K × 厚さ)
K値が0.40の2mm厚アルミニウム板を90°曲げる場合の計算結果は、3.5mmの許容値となる。
穴と切り抜き位置
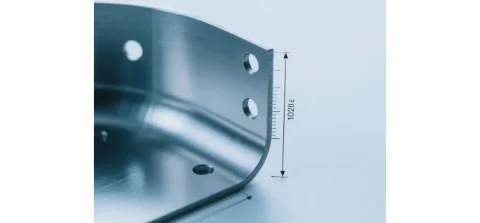
精密曲げ加工部品
Hole-to-bend distance, relief geometry and minimum pierced-hole diameter depend on material, thickness, inside bend radius and tooling. Specify critical finished hole locations and review the flat pattern and forming sequence; a single thickness multiplier does not guarantee freedom from distortion.
穴、スロット、または繰り返し開口部がある部品については、以下を参照してください。 板金パンチングサービス材質、厚さ、図面基準点、および仕上がりエッジの要件を含めて、工具と加工工程を評価できるようにしてください。
角度と公差
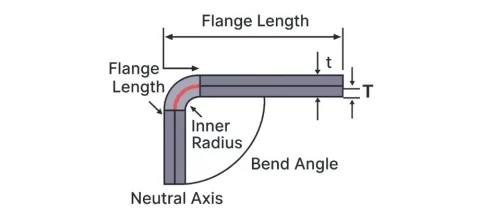
曲げ形状パラメータ
板金加工において、エアベンディングの最大曲げ角度は165°以下に抑えるべきである。これは、板金曲げ加工中に0.5~3°の過剰曲げによる補正が必要となるスプリングバックを抑制するのに役立つためである。
標準的な角度公差は±1°ですが、ユーザーはコイニング加工によって±0.5°の精度を実現できます。部品全体の公差システムであるISO 2768-mでは、長さが100mm未満の部品に対して±0.1mmの公差が規定されています。
機能の対称性とネスト
設計プロセスでは、互いに鏡像となるような形状を作成するべきである。このアプローチにより、工具の回転回数を減らすことができるからである。設計には、効率的なネスト作業のためのタブを含めるべきであり、ネストされた展開図において材料の85%以上を使用することを目指すべきである。
材料の選択と準備
板金加工において、板金製造に使用する材料の選定は、降伏強度、延性、耐食性などの機械的特性に基づいて行われ、環境要因と負荷条件の両方を考慮する必要があります。準備工程は、巻き戻しと巻き取りから始まり、続いて表面の欠陥を除去して成形不良の原因となる可能性のある表面欠陥を取り除くための平滑化と洗浄が行われます。
- 低炭素鋼: 低炭素鋼は、圧延後に650℃で焼鈍処理を行うことで、250MPaの降伏強度を維持しながら、20%以上の伸び率という延性を実現できる。
- ステンレス鋼 304: ステンレス鋼304は、耐食性を得るために遊離鉄を除去する硝酸による不動態化処理が必要であり、同時に205MPaの降伏強度を提供する。
- アルミニウム5052: 成形工程では、アルミニウム5052材の降伏強度が193MPaに達するまでの間、焼き付きを防ぐためにアルカリ溶解剤でグリースを塗布する必要がある。
- 亜鉛めっき鋼: 亜鉛メッキ鋼板のコーティングには60~100g/m²の亜鉛が含まれており、均一な溶接結果を得るためには、塩酸による酸洗処理で亜鉛を除去する必要がある。
- 銅C110: C110は、100% IACSを超える高い導電率を維持するために、水素雰囲気中での明度アニーリングを必要とする。
- ブラス260: その 板金引抜き のプロセス 真鍮板金加工 真鍮260は、300℃で応力除去処理を施すと、降伏強度を100~150MPaに維持しつつ、割れにくくなる。
関連: 板金デザイン
金属の切断と成形(切断と成形技術の小見出し)
レーザー切断
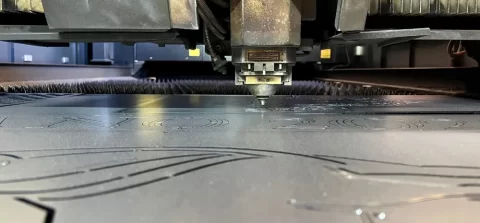
レーザー切断の実例
板金加工におけるレーザー切断では、高出力レーザーが光学系を通過して熱を発生させ、材料を溶融、燃焼、または蒸発させ、 カスタムカット板金 部品を切断してマーキングします。
ガスアシストにより、切断経路から溶融した破片が除去されます。切断プロセスでは、厚さ20mmまでの鋼材にはCO2ビーム、厚さ25mmまでの鋼材にはファイバービームを使用し、反射面をより正確に制御します。切断プロセスでは、1mm厚のアルミニウム板を100m/minで切断する場合、50~200m/minの速度で、0.1mm~0.3mmの切断幅を実現します。システムは±0.05mmの精度を維持しながら、0.2mm~0.5mmの熱影響部を形成します。
このプロセスでは部品の入れ子構造が可能となり、材料の無駄を5%未満に抑えることができます。また、薄い材料層の中に複雑な形状を作り出すことも可能です。
プラズマ切断
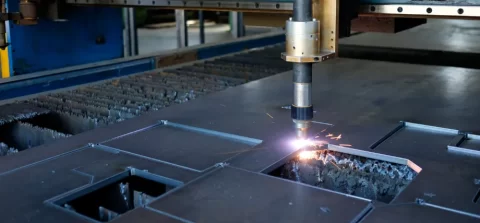
プラズマ切断プロセス
プラズマ切断では、電気伝導性のあるプラズマアークが発生し、極めて高温になって材料を切断します。同時に、圧縮ガスがドロスを除去します。プラズマアークは20,000℃から30,000℃の温度に達し、厚さ50mmまでの導電性金属の切断が可能です。10mm厚の軟鋼材を0.5mm/分の速度で切断すると、1~3度のエッジベベルとRa 12~25µmの表面粗さが得られます。
プラズマ切断に必要な機器のコストは、レーザー切断に必要なコストよりも低いままです。 このプロセスは、厚さ25mmを超える厚板を切断する際に、卓越した性能を発揮します。
ウォータージェット切断
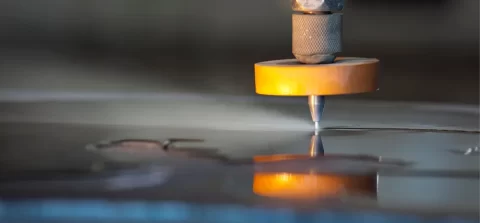
砥粒ウォータージェット切断
ウォータージェット切断プロセスは、研磨粒子を含む水流をノズルから噴射し、熱を発生させることなく材料を切断します。このシステムは、300~600MPaの圧力でガーネット研磨材(80~120メッシュ)を使用し、最大200mm厚の材料を切断します。10mm厚の鋼材の切断は、0.5mm/分の速度で行われ、±0.1mmの精度と0.1~0.5度のテーパーを実現しますが、CADによる補正が必要です。
このプロセスでは、熱影響部が発生しないため、元の材料特性が維持されます。 このシステムは、熱に弱いデリケートな素材や、非金属物質にも対応しています。
打ち抜き
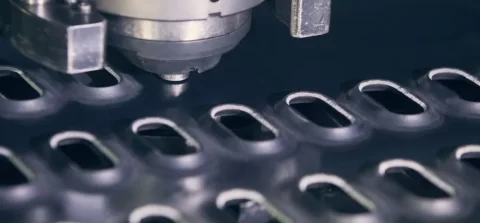
砲塔のパンチング作業
板金加工における板金パンチ加工プロセスでは、プレス機内部のダイとパンチセットを使用して材料をせん断し、穴と 板金ブランキング 高速で動作します。油圧式およびサーボ式のプレスは、毎分500ストロークで動作し、材料の厚さの6倍に達する穴を開け、バリの発生量を0.05mm未満に抑え、超硬工具を使用した場合、1万回から50万回の打撃に耐えます。
板金加工における板金パンチ加工は、大規模な板金生産において多数の同一作業を実行する際に、最大速度で稼働する。 このプロセスにより、ユーザーは各操作サイクル中に複数の成形部品を作成することができる。
成形と曲げ
プレスブレーキ曲げ
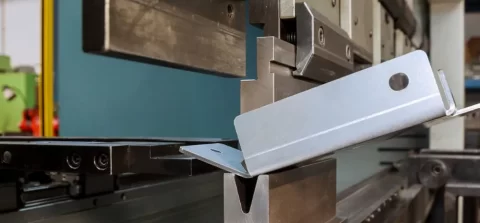
プレスブレーキ曲げ加工では、圧力を利用して板材をパンチとダイの間に押し込み、エアベンディング、ボトミング、コイニングといった技術を用いて角度を成形します。この装置は、長さ3~4メートルの板材を加工しながら、50~100mmの範囲で動作し、材料の厚さの0.5倍から始まる曲げ半径を実現します。アルミニウム加工の場合、スプリングバック効果により角度が0.5~3度ずれますが、ボトミングで±0.5度の精度を達成するには、1~3度のオーバーベンディングが必要です。
このプロセスにより、ユーザーは空気曲げ加工によって、材料の厚さの2倍を超える半径の曲げ加工を行うことができます。 このシステムにより、ユーザーは複雑な多曲げ部品を製造するための一連の工程をプログラムすることができる。
ロールフォーミング
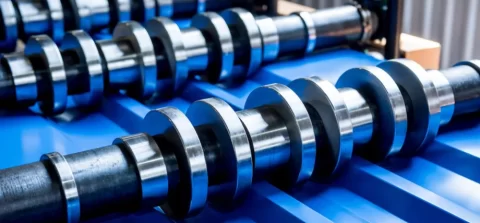
ロール成形工程
ロール成形プロセスでは、連続するローラーステーションを使用して、帯状の材料を最終的な形状に成形します。生産システムは10~30m/分の速度で稼働し、最大20のステーションを通してコイルを加工します。これにより、最大1,500mmの幅で、断面公差±0.5mmのチャンネルやカスタムセクションが製造されます。
この製法により、製造業者は連続生産で10メートルを超える長尺製品を生産することが可能になる。 この製法は、製造時に使用する原材料を最小限に抑えつつ、均一な形状を実現します。
スタンピング
板金加工におけるプレス加工工程では、高トン数のプレス機がプログレッシブダイまたはトランスファーダイと連動して動作し、同期した切断、成形、および トリミング工程 このプロセスは、毎分1,000ストロークで動作し、最大2:1の絞り比で厚さ0.5~6mmの材料に対して摩擦係数を0.1未満に維持する潤滑剤を使用することで、ブラケット製造用の部品を毎時1,000個生産します。
- プレス加工プロセスにより、ユーザーは単一の生産ステーションで打ち抜き、成形、およびトリミング作業を実行できます。
- 板金メーカーが10,000万個以上を生産する場合、このプロセスは費用対効果が高くなる。
溶接と組立
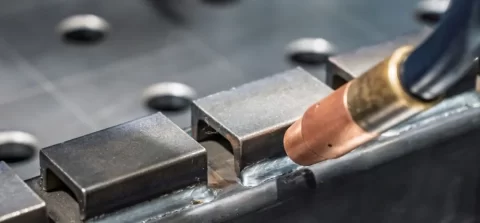
MIG溶接アセンブリ
MIG溶接
MIG溶接は、消耗ワイヤをトーチに通しながら、不活性シールドガスで保護しながら連続的にワイヤを溶着させることで行われます。 5~10kg/時 材料の 200〜300 A ワイヤ送給速度 5〜15 m / min、達成 2〜5 mm 重ね継手への浸透 Ar/CO₂ シールドガス。広く使用されているのは 板金アセンブリ なぜなら、幅広い金属部品に対して、高速かつ安定した溶接を実現できるからです。
- このプロセスにより、厚さ1~20mmの鋼構造物を迅速に溶接することが可能になる。
- 溶接技術により、一貫した結果を得るための自動的な継ぎ目生産が可能になります。
TIG溶接
TIG溶接プロセスでは、非消耗性のタングステン電極を使用し、不活性ガスシールドで保護された状態で、別体の溶加材を用いて溶接を行います。この溶接プロセスは、純アルゴン雰囲気下で、母材組成に適合した溶加材(例:ER316L)を使用し、50~200Aの電流で1mm未満の熱影響部を形成します。
- このプロセスは、薄いステンレス鋼やアルミニウム材料を扱う際に、歪みを最小限に抑えた滑らかな溶接を実現します。
- このプロセスは、高精度が求められる用途において、腐食防止効果を維持する。
スポット溶接
スポット溶接プロセスは、電極抵抗加熱によって金属板を接合するもので、特定の箇所に小さなナゲットが形成されます。この溶接プロセスでは、5~10kAの電流を0.1~0.5秒間流し、2~5kNの力で直径4~6mmのナゲットを形成します。これにより、3kNを超える剥離強度が得られます。
- このプロセスにより、自動車製造工程において大量の部品を迅速に組み立てることが可能となる。
- このプロセスでは、きれいで重なり合う接合部が形成されるため、充填材が不要になります。
ろう付け
ろう付けプロセスでは、溶融した充填材が毛細管現象によって微細な隙間を流れ、母材の融点に達することなく部品を接合します。銀合金を用いたろう付けプロセスでは、600~800℃の温度で接合を行い、0.05~0.2mmの隙間で100~200MPaのせん断強度を持つ接合部を形成します。また、酸化物の形成を防ぐためにフラックスを使用します。
- このプロセスにより、異なる金属材料を元の形状を維持したまま接合することが可能になる。
- この接合方法は、せん断力がかかる重ね継ぎや突き合わせ継ぎに最適です。
フィニッシング
仕上げ工程は、表面品質と保護性能を向上させると同時に、より魅力的な外観を作り出します。仕上げ工程は、基材の種類に応じて特定の調整が必要です。
バリ取り工程では、0.1mmを超えるバリを除去します。この工程には、タンブリング法または電気化学的方法のいずれかが必要です。 この工程では、0.2 mmの半径を持つエッジが形成されます。粉体塗装工程では、静電塗装によって厚さ50~100ミクロンの薄膜が形成されます。硬化工程は180℃~200℃で行われます。
アルミニウム金属の陽極酸化処理された表面は、1000時間以上の塩水噴霧試験に耐えます。アルミニウムの陽極酸化処理は硫酸溶液を用いて行われます。この処理中に酸化皮膜は10~25ミクロンの厚さに成長します。この材料は300HVの硬度レベルに達します。
ステンレス鋼材は電解研磨処理を受けます。この処理により、表面の材料が5~10ミクロンの深さまで除去されます。この処理によって、医療用インプラント用途において0.4ミクロン以下の表面粗さを実現できます。 (ガイドを読んで14を学びましょう) 板金仕上げ方法 (カスタムパーツ用)
今すぐプロリアンをお試しください!
カスタム金属加工プロセス: 設計と試作
試作設計のルールは、製造可能性に重点を置いています。曲げ角度が180°を超えると、材料に逆曲げ応力が発生するため、設計者はこの制限を遵守する必要があります。CAD展開によるフラットパターンのシミュレーションでは、鋼材を使用して、鋼材の場合、0.4~0.5tの曲げ減算値を算出します。
ハイブリッドプロトタイピングにおける初期曲げ加工に3Dプリント金型を使用することで、Boda社のエンジニアはスプリングバック挙動をテストすることが可能となり、これは1mm以下のメッシュサイズを用いた有限要素解析(FEA)によって確認されます。ソフトツーリング開発の各イテレーションにおいて、プロトタイプの公差は±0.05mmに維持されます。
CNC加工(板金加工)
CNCレーザー切断
CNCレーザー切断では、Gコードを使用してレーザービームの経路を制御し、出力変調によって異なる材料の厚さに合わせて切断を調整します。 50〜200 mm / min 2~6kWのファイバーレーザー光源 オートフォーカス制御を維持し、 ±0.1 mm 焦点距離精度。これにより、正確な輪郭が生成されます。 0.1mmの切削幅以上 巣作りの効率90%歪みが最小限です。広く使用されています。 板金切断 精度と複雑なプロファイルが要求される一方で、 板金せん断 単純な直線カットには、しばしば好まれる。
CNC曲げ
CNC曲げ加工では、サーボ電動プレスを使用してプログラムされた角度シーケンスを実行します。システムは、 ±0.01 mm バックゲージの位置決め精度とサポート 8軸操作 ツールの変更により 1 minute裾の深さは最大で 20 mm 維持しながら 0.25°± 角度精度。これらの機能により、 短納期製作 複雑な板金部品の。
CNCパンチング
CNCパンチングは、タレットツーリングを使用して、1回のセットアップで複数のフィーチャー加工を実行します。システムは、 800分間にXNUMXヒット 20~40個のツール最大で 20 mm 濃い 360°自動工具インデックスまた、異なる穴パターンでの小ロット生産にも対応し、二次加工を削減します。
板金加工用材料
異なる 板金の種類 必要な強度、耐食性、成形性に基づいて選定される。
低炭素鋼(1018)は、降伏強度が250MPaで、25%の伸びを示す延性を有するが、建築用フレームのコスト効率を考えると、錆を防ぐための保護コーティングが必要となる。 ステンレス鋼304と316は、耐食性に優れているため広く使用されています。 クロム16~18% 内容物は錆から保護し、316には モリブデン2~3% 塩化物環境下での性能向上のため。引張強度は 515〜620 MPaアルミニウム5052の密度は 2.7 g /cm³ 最小曲げ半径1t疲労強度 160 MPaでそのため、成形作業に適した選択肢となります。 板金エンボス加工。
亜鉛メッキ鋼板の保護亜鉛コーティングは20~100g/m²の範囲で、500~1000時間の塩水噴霧耐性を提供するが、溶接作業中はヒューム抽出が必要となる。 銅C110の材料特性としては、400W/mKの熱伝導率と抗菌性が挙げられるが、200℃で軟化するため、熱影響部での使用が制限される。
真鍮260は、100%の加工性において優れた性能を発揮すると同時に耐水性も備えており、密度が8.5g/cm³であるため、継手用途に適しています。
| 材料 | 密度(g /cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 伸び(%) | 共通厚さ(mm) | 主なアプリケーション |
| 低炭素鋼 | 7.85 | 400-550 | 250 | 20-25 | 0.5-6 | エンクロージャ、ブラケット |
| ステンレス304 | 8.00 | 515-620 | 205 | 40-60 | 0.4-3 | 医療機器、排気装置 |
| アルミ5052 | 2.70 | 228-310 | 193 | 12-25 | 0.6-6.3 | 航空宇宙パネル |
| 亜鉛めっき鋼 | 7.85 | 350-500 | 200 | 20 | 0.5-4 | HVACダクト |
| 銅C110 | 8.96 | 220-280 | 70 | 45 | 0.3-3 | 熱交換器 |
| 真鍮260 | 8.53 | 300-400 | 100-150 | 65 | 0.5-2 | 電気コネクタ |
一般的な板金部品とその用途
空気操作
自動車産業
車体パネルとシャーシフレームはプレス加工された鋼板で構成されており、0.7~1.2mmの厚さを維持しながら衝突エネルギーを吸収する。 排気システムに使用される304ステンレス鋼製マフラーは、800℃に達する温度にも耐える耐性を備えている。 エンジン部品にはアルミニウム6061製のブラケットとマウントが使用されており、鋳鉄製の部品と比較して40%の軽量化を実現している。
航空宇宙産業
機体外板は2024アルミニウムパネルで構成されており、構造的な完全性を確保するためにリベット留めが施され、450MPaの引張強度を維持している。 翼のリブは、チタン5級の成形スパーで構成されており、1.8g/cm³の密度によって最高の強度対重量比を実現している。 インコネル625材で作られたタービンハウジングは、1000℃に達する高温で動作する。
医療産業
手術器具は316Lステンレス鋼で作られており、この素材は電解研磨処理によってRa 0.2 µmの表面仕上げを実現している。 画像診断装置および生体適合性医療機器は、生体適合性に関するISO 10993規格を満たす陽極酸化アルミニウム製の筐体を使用している。 体温によって、ニッケルチタン合金シートは埋め込み型医療機器のステント材料として機能する。
板金加工のコスト
| 要因/方法 | 板金加工(部品1点あたり、1000個単位) | CNC加工(部品1点あたり、1000個単位) | 主な違い |
| 材料費 | 0.50ドル~2.00ドル(鉄/アルミニウム) | 1.00ドル~5.00ドル(ブロック株) | シートは廃棄物を最小限に抑えます(5~10%に対し、従来は50~70%)。 |
| セットアップ/ツール | 500ドル~2000ドル(金型は再利用可能) | 200ドル~1000ドル(エンドミル、1回限り) | 板金加工は初期費用は高いものの、500個以上の大量生産には経済的である。 |
| 労働時間/機械稼働時間 | 0.20ドル~0.50ドル/分(レーザー/パンチ) | 0.50ドル~1.50ドル/分(製粉) | 薄い部品の場合、CNC加工は遅くなります。 |
| 部品ごとの合計金額(簡易括弧内) | $ 3- $ 8 | $ 5- $ 15 | シートは大量購入で30~50%安くなります |
| 許容誤差の影響 | 標準誤差:±0.1mm(より精度の高い場合は10%増し) | ±0.01 mm標準 | 精密なCNC切削はコスト増につながる |
板金加工におけるコスト効率を実現する方法
設計の最適化
特注材料の追加コストを避けるため、0.8mm~1.6mmの標準厚さを使用してください。設計には複数の機能を組み込み、部品点数を減らすことで、製造時間を20~30%短縮します。製造性を考慮した設計(DFM)アプローチを採用し、部品あたりの曲げ加工回数を8回未満に抑えつつ、材料利用率を85%以上に高めることで、製造時間を短縮します。
資材調達戦略
コイルを大量に購入することで10~15%の価格割引を受けられ、また、仕上げ工程を省くために、あらかじめコーティングが施された材料を選択することもできます。有限要素解析は適切な材料強度レベルを決定するのに役立ち、耐食性が許せば316ステンレス鋼の代わりに304ステンレス鋼を使用することで、コストを15~25%削減できます。
プロセスと設備の効率
多機能CNCシステムの導入により、オペレーターは切断と曲げ加工を同時に行うことが可能になり、部品の取り扱いが40%削減されます。システムは、セットアップ要件を軽減するために内部形状から始まる操作シーケンスに従いながら、ダウンタイムを5%未満に抑えるための予知保全を実行する必要があります。少量生産では、ソフトツーリングと3Dプリント治具を使用することで、初期コストを50%削減できます。
品質と廃棄物の削減
シミュレーション検証プロセスにより、手直し率を2%未満に抑えつつ、スクラップ材の回収率を90%にまで高めることができます。Boda社には、リーンプロセス最適化に関する高度な訓練を受けたスタッフがおり、保管コストの削減に貢献しています。
同社は、複数のプロジェクトで同一の部品を使用することで、金型費用を大規模な生産ロットに分散させるべきである。 反復作業に自動化システムを導入することで、生産速度が25~35%向上する。 システムは、廃棄物発生率5%未満と稼働率95%以上という2つの重要な性能指標を追跡する必要がある。
金属加工における重要なスキル
板金加工の専門家は、熟練度を高めるために、技術的な知識と実践的なスキルを組み合わせる必要があります。図面を読むことで、ユーザーはGD&T記号を理解できるようになり、その結果、±0.05 mmの位置公差内で形状を揃えることができます。アルミニウムの融点が低い(660℃)ため、溶接工は気孔の発生を防ぐためにTIG溶接の電流レベルを150 A以下に維持する必要があります。
溶接技術には、MIG溶接ワイヤの種類(鋼材用にはER70S-6)の選択や、完全溶け込みを確保するための45度の開先による適切な継手準備が含まれます。CADモデリングソフトウェアであるSolidWorksとAutoCADを使用すると、正確な展開図を作成するKファクターを追加できます。CMM測定システムを使用すると、0.01mmの精度で寸法を検証できます。2000CFMのヒューム抽出システムは、六価クロムから作業者を保護するための安全対策として機能します。
スプリングバック補正、特にコイニング技術や組立順序管理においては、問題解決能力と協調性が不可欠なソフトスキルです。GコードネストプログラミングによるCNCプログラミングスキルの応用は、生産速度を20~30%向上させます。
関連: 板金加工部品と機械加工部品:最適な方法は?
今すぐプロリアンをお試しください!
カスタム額装 板金サービス
At プロリアンテック、カスタムを提供します 板金サービス 航空宇宙、医療、電子機器、および一般消費者向け製品向けに、0.001インチの精度を誇る最先端のファイバーレーザー切断機と、最大400トンの成形が可能なCNCプレスブレーキを保有しています。
プロリーンテック社は、大量注文に対応する精密溶接を行うための認定溶接技術者と溶接ロボットを保有しています。
をリクエスト 無料見積もり して、高成長のクロスチャネル戦略の構築を始めましょう!
結論
板金加工は、高度なCNC技術とエアベンディングプレスを用いて、様々な産業向けに高精度で耐久性のある部品を製造します。板金加工には、リベット留めや溶接などの接合・締結技術も含まれます。
FAQ
板金製造とは何ですか?
板金加工とは、薄い金属板を切断、曲げ、成形、溶接して、完成部品、構成要素、筐体などを製造する技術である。