
ステンレス鋼は広く使用されている材料です CNCフライス盤 シンプルなキッチン用品から高性能な工業用部品まで、さまざまなプロジェクトで使用されています。これらの部品の最終的な品質に影響を与える重要な機能の1つは、 ステンレス鋼のフライス加工速度と送り送りは切削工具の回転速度 (RPM) を定義しますが、送りは工具が 1 分間にカバーするワークピース材料のミリメートルを指します。
コーティングツールの望ましい加工仕様と耐久性を達成するには、最適な速度と送りを使用することが不可欠です。さらに、コーティングツールのサイズと形状は、 切削工具 これらの変数にも影響します。
読み続けてください。この記事では、ステンレス鋼のフライス加工の速度と送りについて、最適な値を得るために考慮する必要がある表や要素を含めてすべて説明します。
CNCフライス加工における送り速度と速度の定義
送り速度の概念
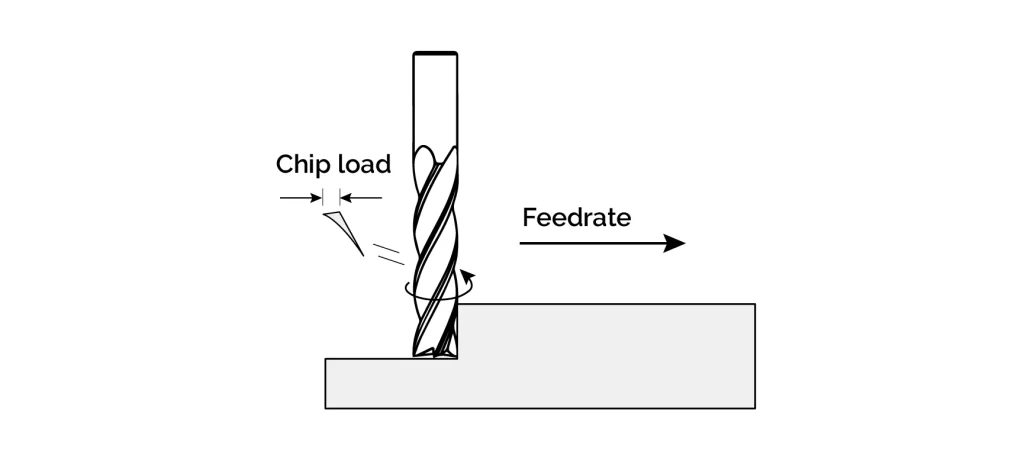
その CNCの送り速度 ツールが材料を削り取る速度を表します。通常は 毎分ミリメートルまたは毎分インチ。 つまり、フライス工具が一定の切削深さで1分間に通過する材料の長さのことです。したがって、送りは「歯あたりの送り”、歯が作業中にどのくらいの長さをカバーするか フライス加工作業。 これは、CNC 加工において工具寿命、表面仕上げ、除去率に直接影響する重要なパラメータです。
切削速度とその他の用語
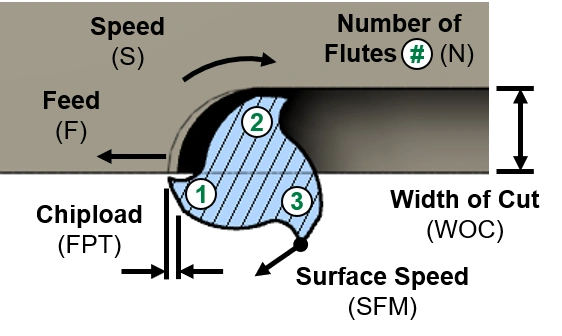
CNCフライス加工速度は、スピンドルが工具を回転させて材料を除去する速度、毎分回転数(RPM)です。また、切削速度は、 表面フィート/分(SFM) 工具の刃先がワークピースの表面を移動する速度。
フライス加工の送りと速度を計算する方法は?
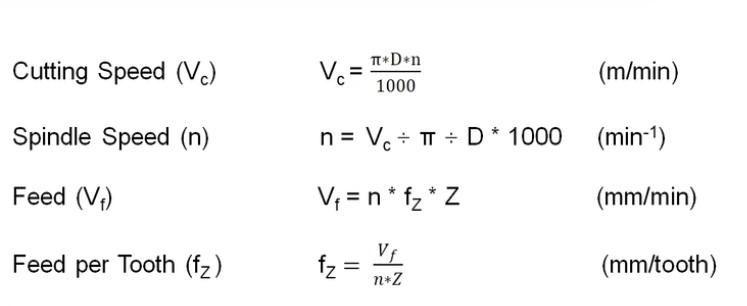
フライス加工の送りと速度の計算式
CNC フライス加工における送り速度の計算には、以下の式を使用できます。
F=fz×N×Z
どこ:
- F = 送り速度 (mm/分)
- fz= 歯当たりの送り量(mm)
- N = スピンドル速度 (RPM)
- Z = カッターの歯の数
次に、切断速度は次の式で表すことができます。
S= V×1000/ (π×D)
SFM=(スピンドル回転数×カッター径×π)/12
どこ:
- S = スピンドル速度 (RPM)
- V = 切断速度(m/分)
- D = カッターの直径(mm)
オンライン CNC 送り速度計算機
それでは、オンライン計算機を使用してフライス加工の送りと速度を計算する方法を見てみましょう。インターネットにはフライス加工パラメータを入力して、ステンレス鋼やその他の材料のフライス加工の速度と送りを調べることができる Web ツールがいくつか用意されています。
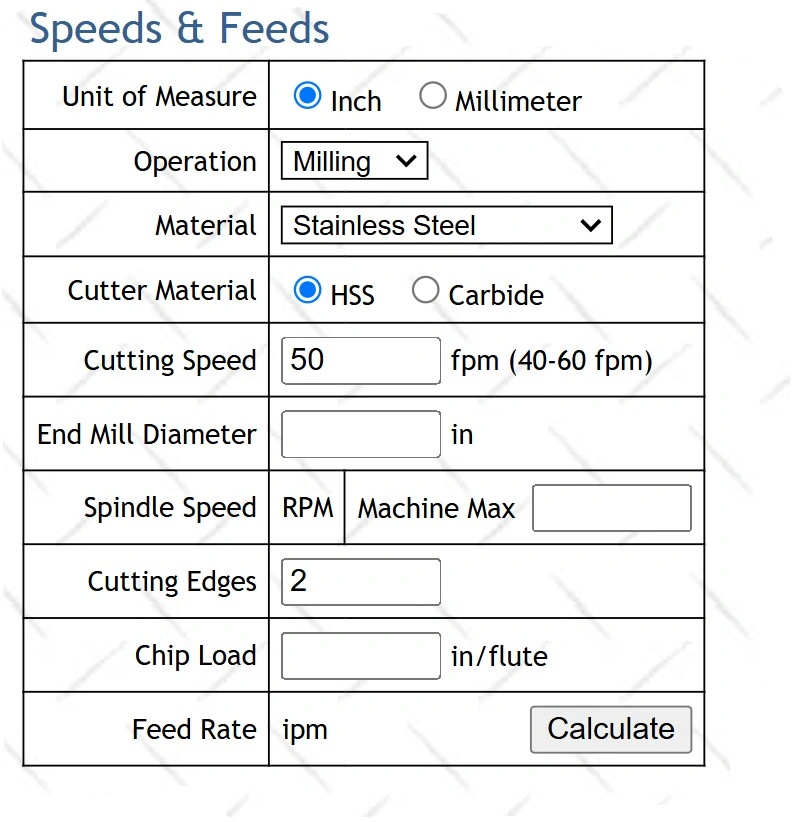
オンライン速度と送りの計算機
ステップ1: 正しい方を選べ オンライン速度と送りの計算機ステンレス鋼を含むさまざまな材料のオプションを提供します。
ステップ2: 使用している材料の種類とフライス加工ツールを選択し、ツールの刃先、ツールの直径などのパラメータの値を入力します。
ステップ3: 「計算」をクリックし、フライス加工の送りと速度の表の値を確認してから、計算した値を参考にしてそこから近い送りと速度を選択します。
フライス加工の送り速度表
エンジニアとオペレーターは「 フライス加工の送り速度表ステンレス鋼やその他の種類のワークピースの送りと速度を確認するには、「」を参照してください。使用しているフライス工具の種類とサイズに基づいて、切削速度 (m/分)、SFM、および送り速度 (mm/分) が推奨されます。
同じ作業材料で同じ CNCフライス加工技術, 送りと速度は異なる場合があります。工具径、チップ負荷、フルート数などのフライス工具の特性がこれらの値に影響します。
以下は、エンドミル工具でステンレス鋼をフライス加工する場合の速度と送りの典型的な表構造です。
| ステンレス鋼の機械加工 | 速度(SFM) | 送り – インチ/歯および mm/歯 | ||||||||
| 自由加工 | 350 |
.0006インチ .016mm |
.0011インチ .028mm |
.0017インチ .043mm |
.002インチ .051mm |
.0025インチ .064mm |
.0028インチ .071mm |
.0032インチ .081mm |
.0033インチ .084mm |
.0041インチ .104mm |
| フェライト | 280 | |||||||||
|
オーステナイト系 304/316 |
250 |
.0004インチ .010mm |
.0009インチ .023mm |
.0013インチ .033mm |
.0016インチ .041mm |
.0019インチ .048mm |
.0021インチ .053mm |
.0026インチ .066mm |
.0028インチ .071mm |
.0028インチ .071mm |
| マルテンサイト | 210 | |||||||||
|
PH 17-4PH |
160 | |||||||||
この表/チャートは他の形式でも提供され、工具の直径とフルート番号に対応する速度と送りのさまざまな値を示します。工具の供給元と製造元は通常、参照用に独自のカスタム チャートと表を使用します。したがって、コンピューター シミュレーションは適切な送りと速度を見つけるもう 1 つの方法であり、パラメーターを調整することでフライス加工操作をシミュレートできます。
他のフィードと速度チャートを見てみましょう。
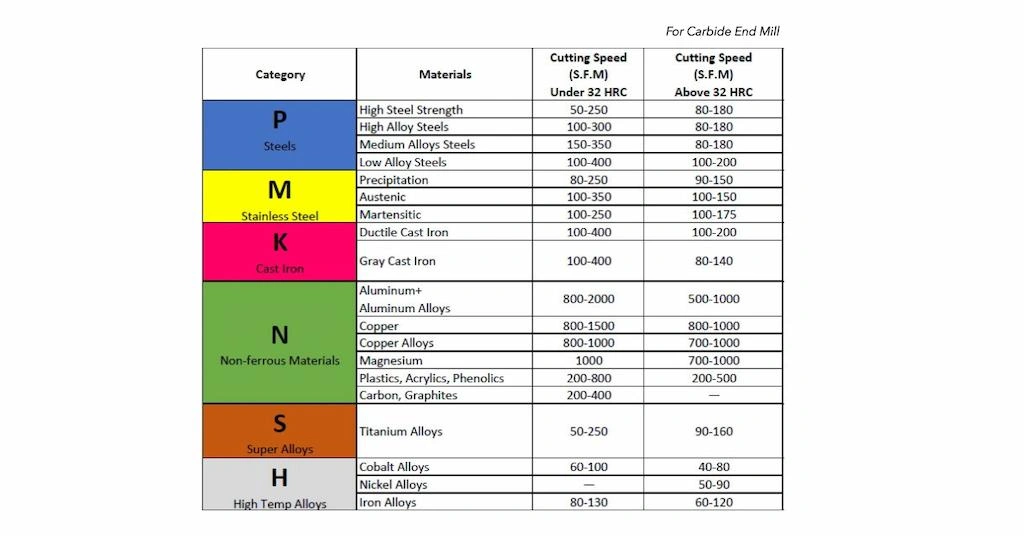
超硬エンドミルのフライス加工送りと速度の表
今すぐプロリアンをお試しください!
ステンレス鋼のフライス加工の速度と送りに関するプロのヒント
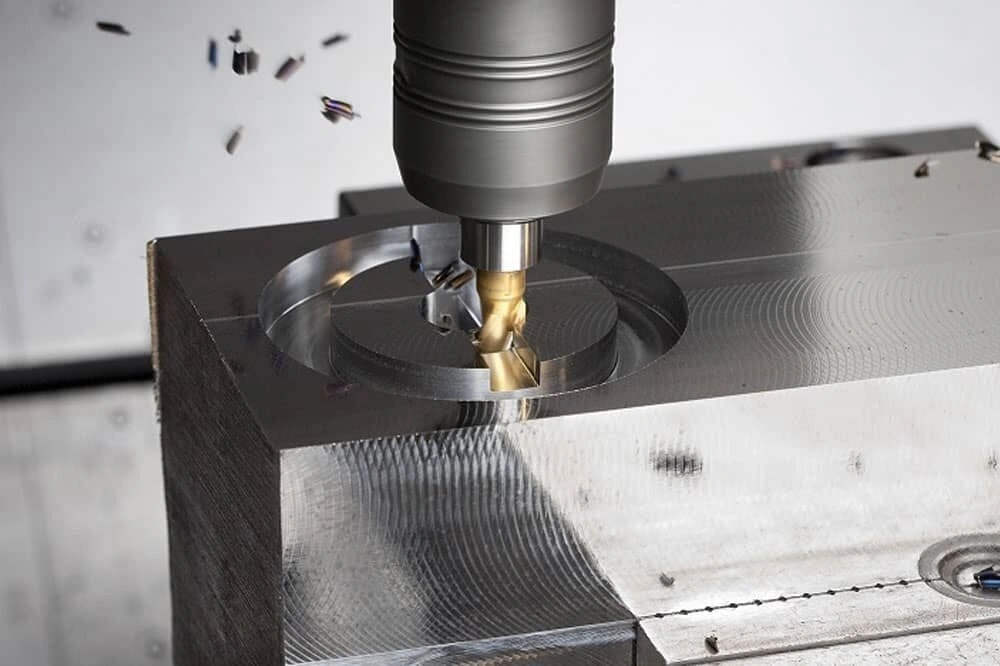
ステンレス鋼CNCフライス加工
上記では、CNC フライス盤で適切な送り速度を設定する際に考慮すべきさまざまな要素について説明しました。
次に、以下の表に、さまざまなフライス加工作業に適したツールとともに推奨範囲を示します。
|
フライス加工作業 |
推奨ツール |
切断速度 |
送り速度(インチ/歯) |
プロのヒント |
|
一般製粉 |
TiAlNコーティングを施した超硬エンドミル、鋭い刃先 |
120-160 |
0.002-0.004 |
ダウンミリングを使用し、クーラントを塗布し、工具の滞留を避ける |
|
スロッティング |
スタブ長さツール、チップブレーカー形状 |
120-160 |
0.001-0.003 |
切りくずを確実に排出するため、事前に開けられた入口/出口穴を使用する |
|
フィニッシング |
ハイフルート超硬工具、正すくい角 |
200-300 |
0.001-0.002 |
工具の突出を最小限に抑え、仕上げに切削油を使用する |
|
荒加工 |
粗ピッチカーバイド粗め、耐熱コーティング |
100-150 |
0.003-0.005 |
ダイナミックミリングを採用し、機械の剛性を確保 |
ステンレス鋼のフライス加工における送りと速度に影響を与える要因は何ですか?
ステンレス鋼の速度と送りの最適値に影響を与える主な要因は次のとおりです。
ステンレス鋼の材料特性
CNC の速度と送りに影響を与える主な要因の 304 つは、材料特性 (この場合はステンレス鋼) です。特に、靭性、硬度、加工硬化特性を考慮する必要があります。316 や XNUMX などの合金に含まれるクロムとニッケルの含有量によって、機械加工性が向上し、送りと速度が向上します。
フライス加工工具とコーティング
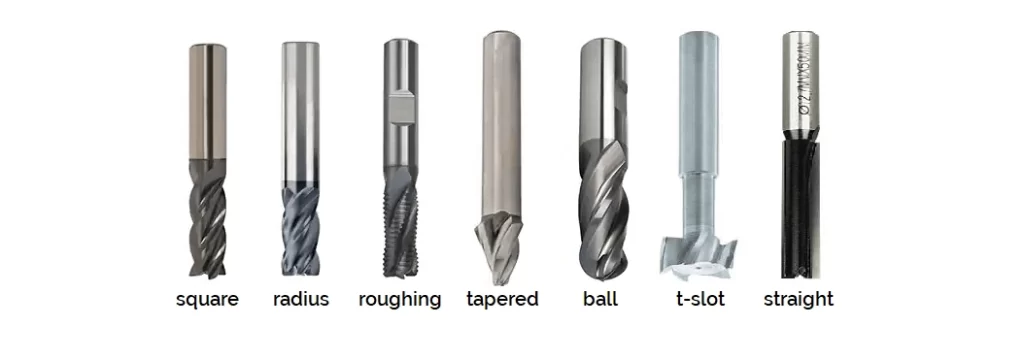
CNCエンドミルカッター
次に、 切削工具の選択は、送りと速度に大きく影響します。超硬カッターまたは TiAIN コーティングされた工具は、耐熱性と硬度に優れているため、より高い送り速度と速度に対応できます。
ツールジオメトリ
切削刃の鋭さと最適なすくい角によって切削片の流れが決まるため、使用する工具の種類によって送りと速度が変わります。したがって、CNC フライス加工で速度と送りを設定するときは、フルートの設計も考慮する必要があります。
切削深さ
切削深さが大きいと切削工具にかかる負荷が増加し、発生する熱も大きくなるため、速度と送りを低い範囲で調整する必要があります。ステンレス鋼の場合、切削深さを小さくすると加工効率と工具寿命が向上します。
オペレータースキル
経験豊富なオペレーターは、リアルタイムの観察に基づいて送りと速度を微調整することができます。 工具の摩耗、切りくずの形成、加工ノイズなど。
適切な切削速度と送り速度がなぜ重要なのか?
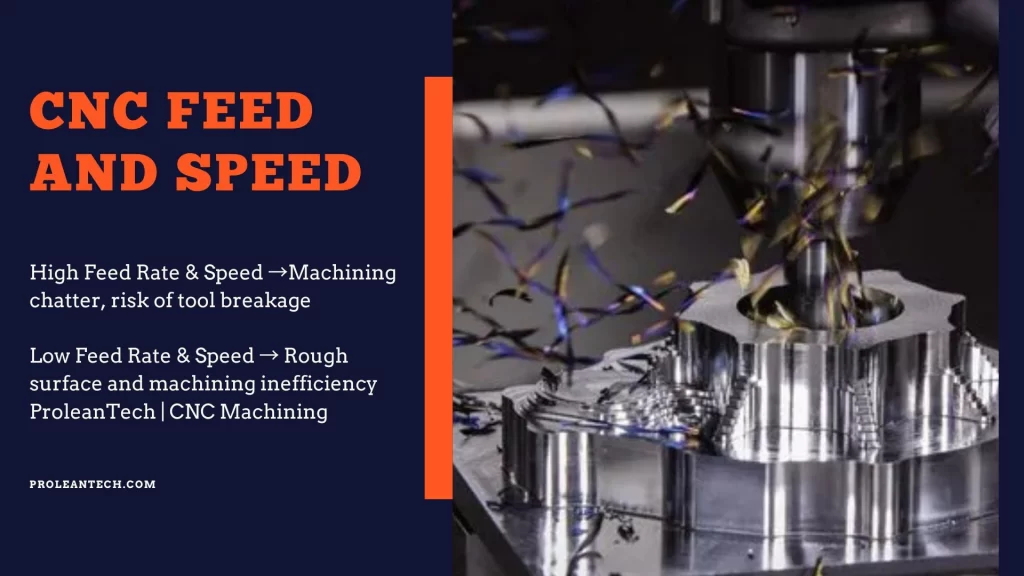
最適な切削速度と送りを使用することの重要性は主に 2 つあります。 工具寿命と加工性能速度が適切でないと、過度の熱が発生し、工具の早期摩耗や表面仕上げの劣化につながる可能性があります。一方、最適な値は、シームレスな材料除去を容易にし、切削工具を長期間安定させます。 CNCフライス加工金属ステンレス鋼を含む。
送り速度が高すぎる → ツールに過負荷がかかり、加工時のチャタリングやツール破損の危険が発生します。
送り速度が低すぎる → 表面が粗く、加工効率が悪い
さらに、送り速度と速度の適切な組み合わせも重要です。つまり、これらは相互に関連しています。送り速度の値を正しく設定しても速度が一定でない場合、加工不良も発生します。
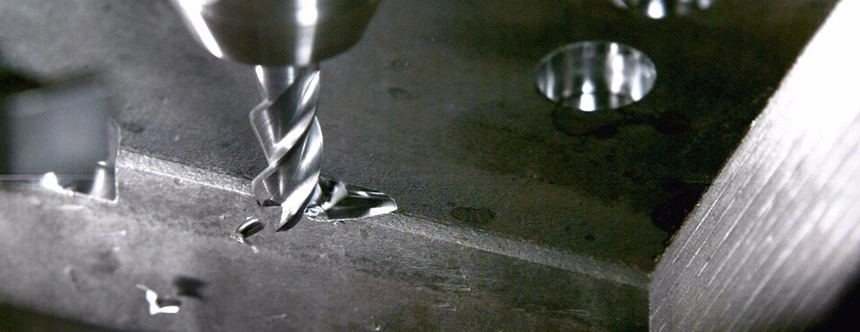
CNCフライス工具の故障
送り速度が速いと工具が破損するリスクが高まり、送り速度が遅いと工具が中華鍋と擦れて熱くなります。これらの現象は両方とも工具の摩耗を加速します。そのため、適切な送り速度と速度の組み合わせを使用することも、工具の完全性と耐久性にとって重要です。
今すぐプロリアンをお試しください!
CNC ミリング プロジェクトでサポートが必要ですか?
ステンレス鋼のフライス加工に最適な速度と送りを見つけるのに苦労していませんか?当社のエンジニアと業界の専門家がお手伝いします。当社は10年以上にわたりCNC加工業界で働いており、複雑なマルチパスを扱っています。フライス加工軸 複雑な航空機部品から医療研究用のカスタムプロトタイプまで、さまざまなプロジェクトに対応します。
現場の声を力強いメッセージへ。 CNCミリングサービス 3 軸、4 軸、5 軸のフライス盤とカスタム ツール戦略を備え、±0.0002 インチまでの高精度で複雑なデザインを作成できます。
したがって、CNC ミリングに関してサポートが必要な場合は、デザインをアップロードして質問を残してください。
まとめ
ステンレス鋼のフライス加工の速度と送りに適切な値を選択することは、寸法精度、滑らかな仕上げ、工具寿命の向上を実現するために不可欠です。さらに、ステンレス合金の硬度、切削深さ、工具の形状とサイズ、設計の複雑さも、これらの加工変数に影響します。
CNC 送り速度計算機または値チャートは、あらゆるフライス加工操作に最適な値を見つけるのに役立ちます。
よくあるご質問
ステンレス鋼をどのくらいの速度で切断しますか?
CNC フライス加工におけるステンレス鋼ワークピースの推奨切削速度は、特に標準エンドミルを使用している場合は、150 ~ 250 150 ~ 250 表面フィート/分 (SFM) です。
316 ステンレス鋼の送り速度と切削速度はどれくらいですか?
SS 316 合金に適した送り速度と切削速度は 150 ~ 250 SFM で、送り速度は工具のサイズによって大きく異なります。たとえば、0.750 ~ 1.00 インチのエンド ミルの最適な送り速度は 0.0018 ~ 0.0024 インチ/歯です。
ステンレス鋼のフライス加工に最適なスピンドル RPM はどれぐらいですか?
どの CNC フライス加工プロセスでも、最適な RPM は切削速度とカッター直径によって決まり、指定された式を使用して計算できます。
- RPM = (切断速度 × 12) / (π × カッター直径)
ステンレス鋼のフライス加工の速度と送りに影響を与える要因は何ですか?
ステンレス鋼加工における速度と送りの選択には多くの要因が影響します。
- 素材硬度: ステンレス合金の硬度が増すにつれて速度は低下します。
- ツールコーティング: タングステンカーバイドなどの硬い工具コーティングにより、高速化が可能になります。
- 機械の剛性: 最も堅牢なマシンは、より高い速度と送りに対応できます。
- 切断の深さと幅: より深く、またはより広く切削する場合は、速度と送りを下げる必要がある場合があります。