不锈钢是广泛使用的材料 CNC铣削 项目,从简单的厨具到高性能工业部件。影响这些部件最终质量的关键特征之一是 铣削不锈钢的速度和进给. 进给定义了切削刀具的旋转速度(RPM),而进给是指刀具在一分钟内覆盖的工件材料的毫米数。
使用最佳速度和进给对于实现涂层工具所需的加工规格和耐用性至关重要。此外,涂层工具的尺寸和形状 切割用具 也会影响这些变量。
继续阅读。本文将介绍有关铣削不锈钢的速度和进给的所有内容,包括表格以及您需要考虑的最佳值因素。
CNC 铣削中的进给率和速度定义
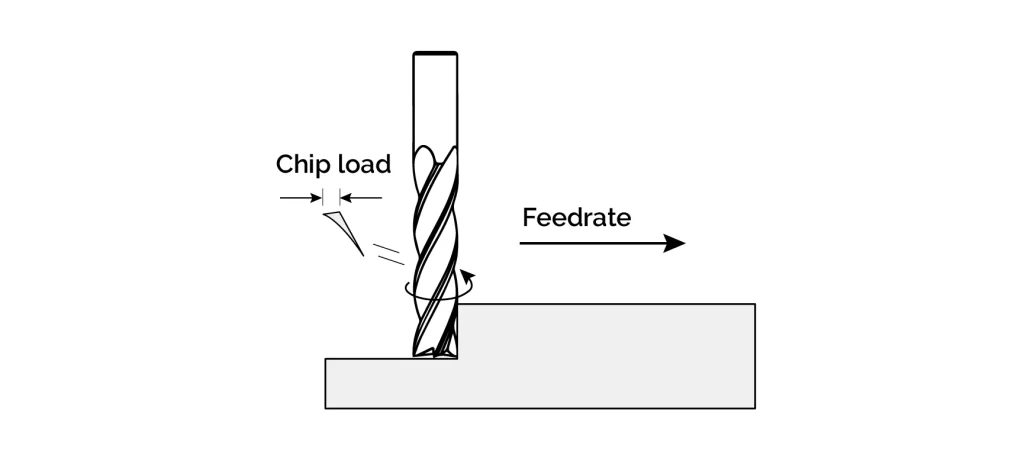
进给率概念
此 CNC 的进给率 表示刀具去除材料的速度。通常用 毫米每分钟或英寸每分钟。 因此,它指的是铣刀在一分钟内以恒定的切削深度穿过的材料长度。因此,进给也称为“每齿进给量” ,牙齿在工作过程中覆盖了多少工作长度 铣削操作。 它是 CNC 加工中的一个关键参数,直接影响刀具寿命、表面光洁度和去除率。
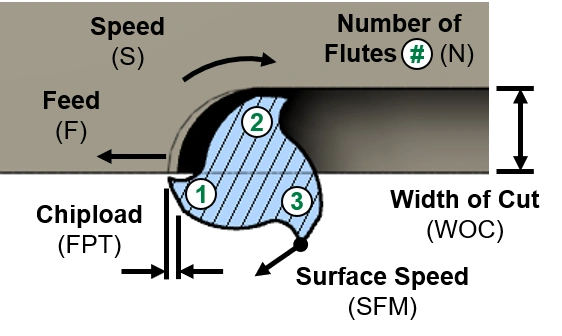
切割速度和其他术语
CNC 铣削速度是主轴旋转刀具去除材料的速率,每分钟转数 (RPM)。此外,切削速度也以 表面英尺每分钟(SFM), 刀具切削刃穿过工件表面的速度。
如何计算铣削的进给和速度?
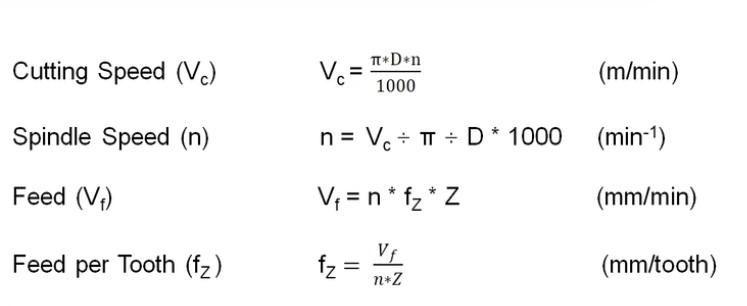
铣削进给和速度公式
对于 CNC 铣削中的进给速率计算,您可以使用以下公式;
F=fz×N×Z
地点:
- F = 进给速度(毫米/分钟)
- fz= 每齿进给量(毫米)
- N = 主轴转速(RPM)
- Z = 铣刀齿数
接下来,您可以使用以下表达式来计算切割速度;
S= V×1000/(π×D)
SFM= (主轴转速 x 刀具直径 x π)/12
地点:
- S = 主轴转速(RPM)
- V = 切割速度(米/分钟)
- D = 刀具直径(毫米)
在线 CNC 进给和速度计算器
现在,让我们看看如何使用在线计算器计算铣削的进给和速度。互联网上有几种网络工具,您可以在其中输入铣削参数以找出铣削不锈钢或任何其他材料的速度和进给。
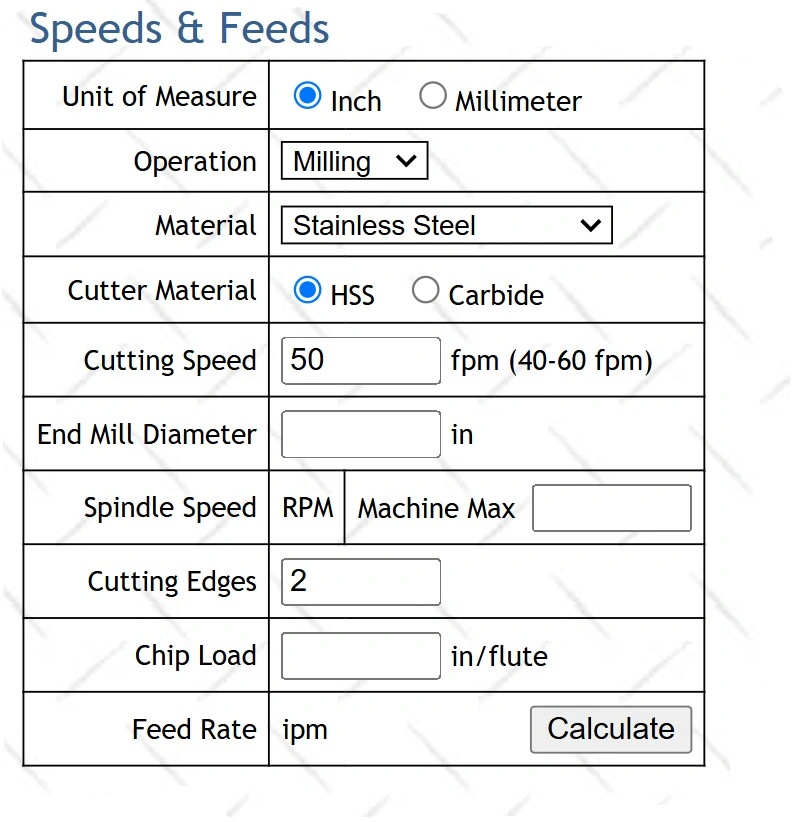
在线速度和进给计算器
第三步: 选择正确 在线速度和进给计算器;它们提供不同材料的选择,包括不锈钢。
第三步: 选择您使用的材料类型和铣刀,并填写刀具切削刃、刀具直径等参数的值。
第三步: 单击计算并检查铣削进给和速度表中的值,然后根据计算值从那里选择接近的进给和速度。
铣削进给和速度表
工程师和操作员使用“ 铣削进给和速度表” 来了解不锈钢和其他类型工件的进给和速度。它根据您使用的铣刀类型和尺寸推荐切削速度(m/min)、SFM 和进给率(mm/min)。
即使采用相同的工作材料和相同的 数控铣削技术, 进给和速度可能不同。铣刀的特性(如刀具直径、切屑负荷和排屑槽数)会影响这些值。
以下是使用立铣刀铣削不锈钢的速度和进给的典型表格结构
| 加工不锈钢 | 速度 (SFM) | 进给 – 英寸/齿和毫米/齿 | ||||||||
| 自由加工 | 350 |
.0006英寸 .016mm |
.0011英寸 .028mm |
.0017英寸 .043mm |
.002英寸 .051mm |
.0025英寸 .064mm |
.0028英寸 .071mm |
.0032英寸 .081mm |
.0033英寸 .084mm |
.0041英寸 .104mm |
| 铁素体 | 280 | |||||||||
|
奥氏体 304/316 |
250 |
.0004英寸 .010mm |
.0009英寸 .023mm |
.0013英寸 .033mm |
.0016英寸 .041mm |
.0019英寸 .048mm |
.0021英寸 .053mm |
.0026英寸 .066mm |
.0028英寸 .071mm |
.0028英寸 .071mm |
| 马氏体 | 210 | |||||||||
|
PH 17-4PH |
160 | |||||||||
该表格/图表也可以采用其他格式,说明与刀具直径和槽数相对应的速度和进给的不同值。刀具供应商和制造商通常使用他们自己的自定义图表和表格作为参考。因此,计算机模拟是找出正确进给和速度的另一种方法,您可以通过调整参数来模拟铣削操作。
让我们看看其他的供稿和速度图表;
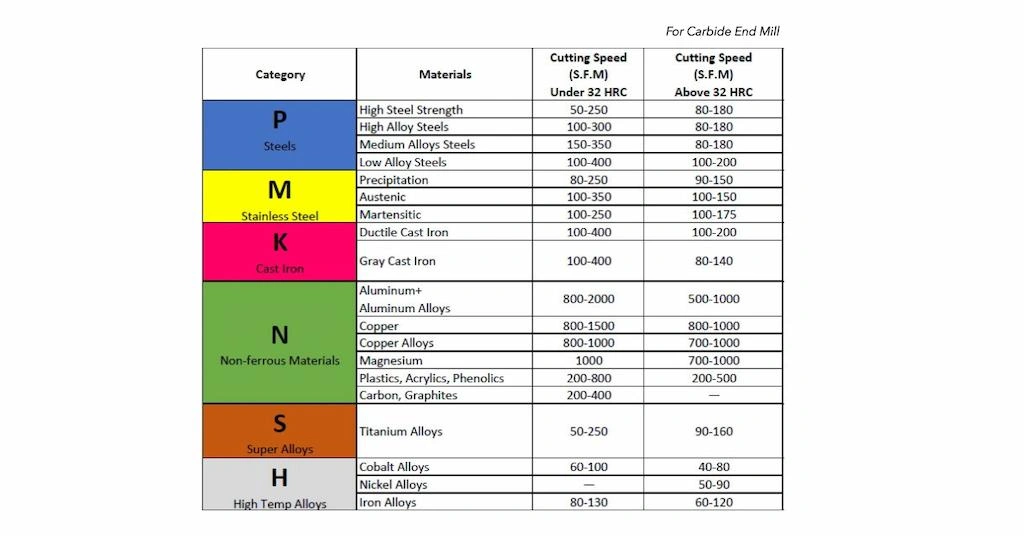
硬质合金立铣刀的铣削进给和速度图表
立即尝试 Boda!
铣削不锈钢速度和进给的专业技巧
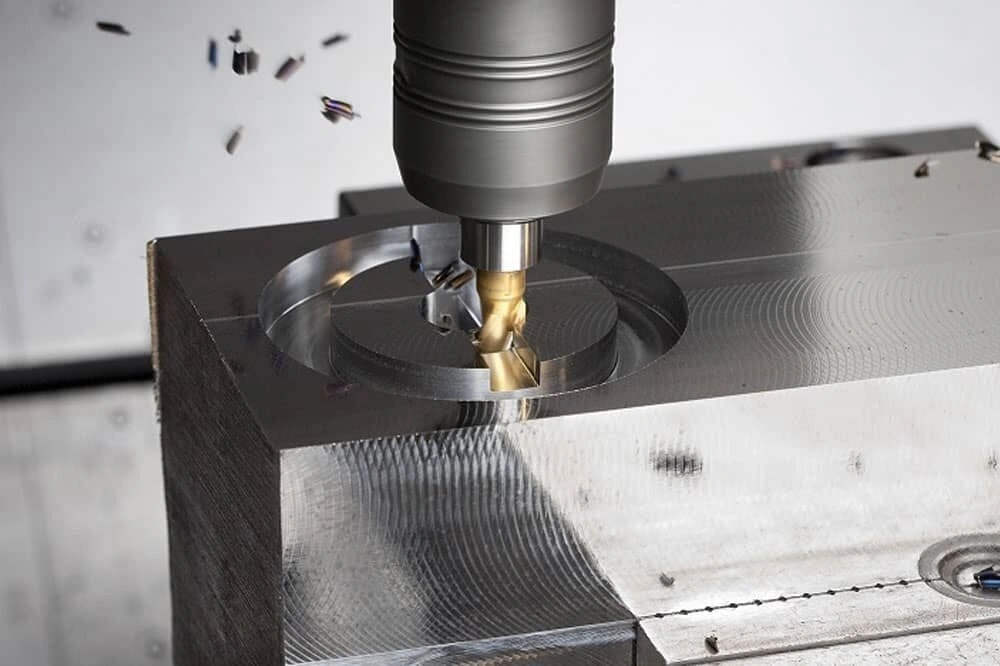
不锈钢数控铣削
我们讨论了在 CNC 铣床中设置适当的进给率切削速度时应考虑的上述不同因素。
接下来,下表概述了建议范围以及适合不同铣削操作的工具;
|
铣削操作 |
推荐工具 |
切割速度 |
进给率英寸/齿 |
专业技巧 |
|
通用铣削 |
带 TiAlN 涂层的硬质合金立铣刀,刀刃锋利 |
120-160 |
0.002-0.004 |
使用顺铣,应用冷却液,并避免刀具停留 |
|
插 |
短长刀具、断屑槽几何形状 |
120-160 |
0.001-0.003 |
确保排屑;使用预先钻好的进/出孔 |
|
处理 |
高刃硬质合金刀具,正前角 |
200-300 |
0.001-0.002 |
尽量减少刀具悬伸;使用切削液以获得精细的表面处理 |
|
粗加工 |
粗齿硬质合金粗加工、耐热涂层 |
100-150 |
0.003-0.005 |
采用动态铣削,保证机床刚性 |
哪些因素会影响不锈钢铣削的进给和速度?
以下是影响不锈钢速度和进给最佳值的主要因素;
不锈钢的材料特性
影响 CNC 速度和进给的关键因素之一是材料特性,在本例中为不锈钢。具体而言,需要考虑韧性、硬度和加工硬化特性。304 和 316 等合金中的铬和镍含量可增强可加工性,从而提高进给和速度。
铣削刀具和涂层
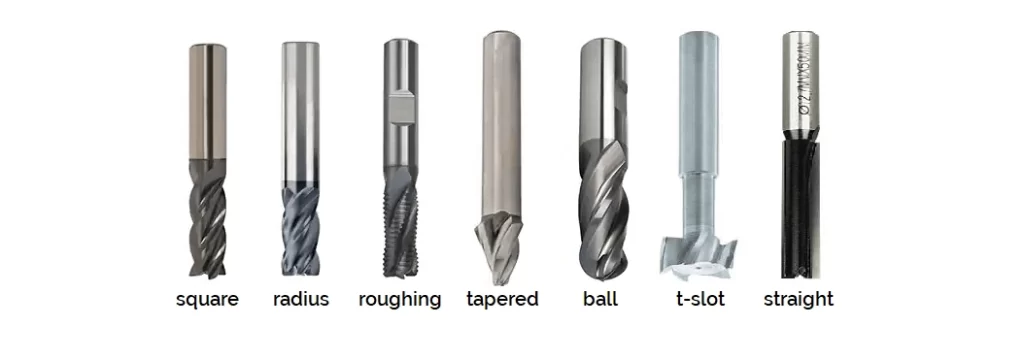
CNC 立铣刀
接下来, 这个 切削刀具的选择会显著影响进给和速度。硬质合金刀具或 TiAIN 涂层刀具由于其耐热和硬度特性,可以处理更高的进给率和速度。
工具几何
切削刃的锋利度和最佳前角决定了切屑的流动,因此您使用的刀具类型会影响进给和速度。因此,在 CNC 铣削中设置速度和进给时,也要考虑排屑槽的设计。
切割深度
切削深度大时刀具负荷增加,产生的热量也多,因此转速和进给量需在较低范围内调整。不锈钢加工时,切削深度小,可提高加工效率和刀具寿命。
操作技能
经验丰富的操作员可以根据实时观察来微调进给和速度 刀具磨损、切屑形成和加工噪音。
为什么正确的切削速度和进给率很重要?
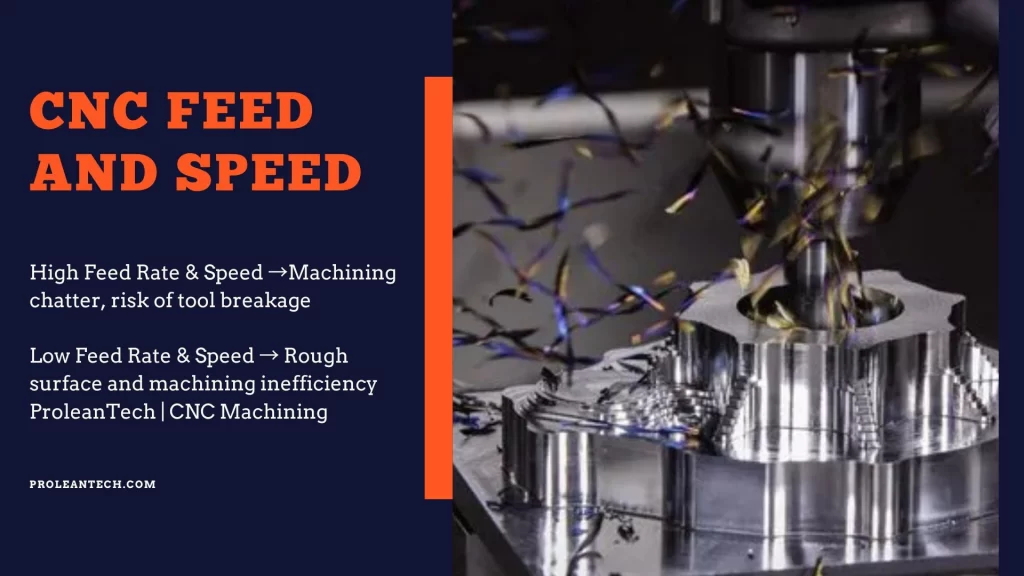
使用最佳切削速度和进给有两个主要重要性: 刀具寿命和加工性能速度不正确会导致产生过多的热量,从而导致刀具过早磨损和表面光洁度不佳。另一方面,最佳值有利于无缝去除材料,并保持切削刀具稳定 数控铣削金属,包括不锈钢。
进给率过高 → 刀具过载可能会导致加工颤动,并有刀具断裂的风险。
进给率过低 → 表面粗糙,加工效率低下
此外,进给率和速度的正确组合也很重要。这意味着它们是相互关联的。如果设置了正确的进给率值,但速度不一致,也会导致加工缺陷。
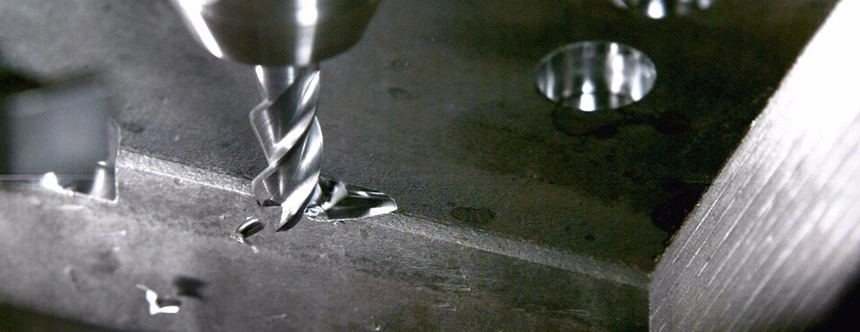
数控铣刀故障
进给速度过快会增加刀具断裂的风险,而进给速度过慢则会导致刀具与锅摩擦,并产生热量。这两种现象都会加速刀具磨损。因此,使用正确的进给和速度组合对于刀具的完整性和耐用性也很重要。
立即尝试 Boda!
您需要 CNC 铣削项目方面的协助吗?
您是否正在努力寻找铣削不锈钢的最佳速度和进给,我们的工程师和行业专家可以帮助您实现这一目标。我们在 CNC 加工行业工作了十多年,处理复杂的多铣削轴 项目,从复杂的飞机项目到医学研究的定制原型。
我们的 CNC铣削服务 包括 3、4 和 5 轴铣床和定制工具策略,可制作精度高达 ±0.0002 英寸的复杂设计。
因此,如果您需要 CNC 铣削方面的任何帮助,请上传您的设计并留下疑问!
总结
选择正确的不锈钢铣削速度和进给值对于实现尺寸精度、光滑表面和延长刀具寿命至关重要。此外,不锈钢合金的硬度、切削深度、刀具几何形状和尺寸以及设计的复杂性都会影响这些加工变量。
CNC 进给和速度计算器或值图表有助于找到任何铣削操作的最佳值。
常见问题
您用什么速度切割不锈钢?
在 CNC 铣削操作中,不锈钢工件的推荐切削速度为每分钟 150 至 250 表面英尺 (SFM),尤其是在使用标准立铣刀时。
316不锈钢的进给率和切削速度是多少?
SS 316 合金的合适进给率和切削速度为 150 至 250 SFM,进给率高度依赖于刀具尺寸。例如,0.750 至 1.00 英寸立铣刀的最佳进给率为 0.0018 至 0.0024 英寸/齿。
铣削不锈钢的最佳主轴转速是多少?
对于任何数控铣削工艺,最佳转速取决于切削速度和刀具直径,这可以通过给定的公式计算得出。
- RPM = (切削速度 × 12) / (π × 刀具直径)
哪些因素影响不锈钢铣削的速度和进给?
许多因素影响不锈钢加工的速度和进给的选择;
- 材料硬度:不锈钢合金的硬度越高,速度就越低。
- 工具涂层:碳化钨等硬质刀具涂层可以实现高速加工。
- 机器刚性: 坚固的机器可以处理更高的速度和进给。
- 切割深度和宽度:更深或更宽的切割可能需要降低速度和进给。