
製造の分野では、精度と精度が最も重要です。 達成する 厳しい公差 優れた精度はさまざまな業界や用途にとって非常に重要です。 精密機械加工に革命をもたらしたテクノロジーの XNUMX つが、 放電加工 (EDM) EDM は比類のない精度を提供するため、複雑で繊細な部品に最適です。
このガイド EDM の精度と精度について説明し、公差の概念、製造の複雑さ、精度に影響を与える要因を取り上げます。 また EDM と従来の機械加工を比較し、精度を達成するためのヒントを提供します。
放電加工公差の概念
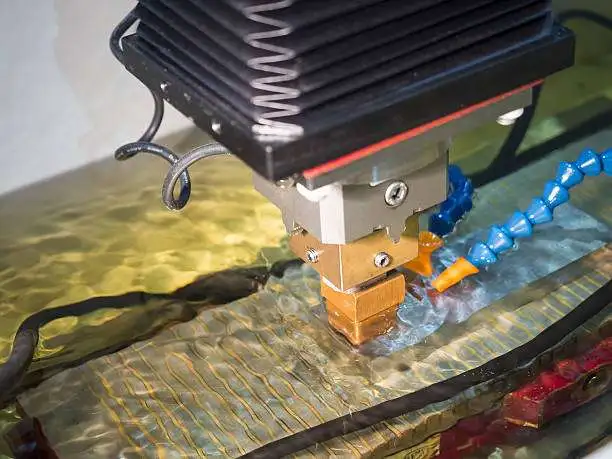
オペレーターは銅 EDM 電極を使用して精密な金型と金型を作成します。
放電加工プロセス
EDM 公差は、放電加工で達成できる精度と精度のレベルを決定する上で重要な役割を果たします。 公差とは、機械加工部品の望ましい寸法または仕様からの許容可能な偏差を指します。 EDM では、航空宇宙、医療、エレクトロニクスなどのさまざまな業界の厳しい要件を満たすために、多くの場合、厳しい公差が要求されます。 ここでは、EDM 公差の概念を詳しく説明します。
- 公差は、機械加工部品のサイズ、形状、位置などの寸法の許容変動を表します。
- EDM では、公差はミリメートルやインチなどの長さの単位で表され、意図した設計寸法からの許容偏差を示します。
一般的に達成可能な EDM 公差
放電加工(EDM)で達成可能な公差は、部品の複雑さ、材料特性、プロセスの最適化など、いくつかの要因によって異なります。EDM技術は厳しい公差を実現できることで知られていますが、実際的な制約を考慮することが不可欠です。以下に、一般的に達成可能なEDM公差の例を示します。
| 公差の種類 | 達成可能な許容範囲 |
|---|---|
| 線形 | ±0.005mm ~ ±0.025mm (±0.0002 インチ ~ ±0.001 インチ)、部品の形状および材料特性に応じて異なります。 |
| 幾何学的 (同心度、平行度、角度など) | ±0.05mm~±0.1mm(±0.002インチ~±0.004インチ) |
| 表面仕上げ | Ra 0.2µm ~ Ra 1.6µm (8µin ~ 64µin)、加工パラメータ、電極の選択、および材料特性に応じて |
EDM の精度に影響を与える要因
放電加工 (EDM) で高精度を達成するには、加工プロセスに影響を与えるさまざまな要因が必要です。 正確で正確な結果を得るには、これらの要因を理解し、制御することが重要です。 EDM の精度に影響を与える主な要因は次のとおりです。
- 機械の安定性と剛性:放電加工機の安定性と剛性は精度に直接影響します。 堅牢でよくメンテナンスされた機械は振動を最小限に抑え、一貫した正確な電極位置を保証します。
- 電極の選択と摩耗: 電極の材質、サイズ、摩耗率の選択は、EDM の精度に影響します。 適切な電極を選択し、その摩耗を監視することは、一貫した材料除去と寸法精度を維持するために不可欠です。
- 誘電性流体の特性: 絶縁耐力、粘度、フラッシング能力などの誘電性流体の特性は、EDM の精度に影響します。 適切な誘電性流体の選択とメンテナンスは、効率的な材料除去と表面仕上げにとって非常に重要です。
- 放電パラメータ: パルス持続時間、電流、電圧、ギャップ距離などのパラメータは、EDM の精度に大きな影響を与えます。 最適な精度を達成するには、ワークの材質と希望する表面仕上げに基づいてこれらのパラメータを微調整することが不可欠です。
- ワークの材質特性: 硬度、電気伝導率、熱伝導率などの材料特性は、EDM の精度に影響します。 被削材の材質の特性を理解することは、正確な結果を達成するための適切な加工パラメータを決定するのに役立ちます。
- ワークの固定と位置合わせ: EDM プロセス全体で精度を維持するには、ワークピースの適切な固定と位置合わせが不可欠です。 ワークを安定した位置に固定し、正確に位置合わせすることで、安定した正確な加工が保証されます。
関連: EDMにおける誘電体の重要性を探る
EDM の精度と従来の加工方法の比較
EDM には、精度の点で従来の加工方法に比べて独自の利点があります。 ここでは、EDM 精度の特徴的な側面を強調した比較を示します。
| EDMの利点 従来の加工方法よりも | 説明 |
|---|---|
| 複雑な形状 | EDM は、小さな内部特徴、鋭利な角、細かいディテールなど、複雑で複雑な形状の加工に優れています。 従来の機械加工方法では、このような複雑な形状を正確に再現するのが困難なことがよくあります。 |
| 厳しい公差 | EDM では、通常は ±0.005 ~ ±0.0001 インチ (0.127 ~ 0.00254 mm) の範囲内、または場合によってはさらに厳しい公差を実現できます。 従来の機械加工方法では、同様の精度を達成するために追加の仕上げ操作が必要になる場合があります。 |
| 硬い材料 | EDM は、焼入鋼、超硬、特殊合金などの硬質材料の加工に効果的です。 従来の機械加工方法、特に切削工具を使用する方法では、このような材料を加工するときに困難が生じたり、工具が過度に摩耗したりすることがあります。 |
| デリケートまたは壊れやすい素材 | EDM の非接触加工プロセスは、歪みや損傷を受けやすい繊細な材料や壊れやすい材料に適しています。 ワークピースとの物理的接触を伴う従来の加工方法では、デリケートな素材にリスクが生じる可能性があります。 |
| 表面仕上げ | EDM は、特に精密仕上げの電極を使用する場合や高度な表面仕上げ技術を採用する場合に、優れた表面仕上げを実現できます。 従来の機械加工方法では、同等の表面仕上げを実現するために、研削や研磨などの追加のステップが必要になる場合があります。 |
| 工具の摩耗 | EDM は切削工具に依存しないため、従来の加工方法に伴う磨耗が軽減されます。 これにより、長時間の加工作業でも一貫した精度と精度が得られます。 |
EDM 耐性に影響を与える要因は何ですか?
EDM で達成可能な公差にはいくつかの要因が影響します。 メーカーは、機械加工プロセスを最適化し、正確な結果を保証するために、次の要素を考慮する必要があります。
- 材料特性: 機械加工される材料は、EDM で達成可能な公差に影響します。 材料の硬度、熱伝導率、融点などの要因は加工特性に影響を与え、最終的には達成可能な精度に影響を与えます。
- 電極の磨耗: EDM プロセスにはワークピースと電極の両方の浸食が含まれるため、電極の磨耗は公差に影響を与える可能性があります。 電極が摩耗すると、その形状と寸法が変化し、その後の機械加工の精度に影響を与える可能性があります。
- マシンの機能: 制御システム、安定性、位置決め精度などの EDM 機械の機能は、厳しい公差を達成する上で重要な役割を果たします。 より高い精度と高度な機能を備えた機械は、加工プロセス中の制御と精度を向上させることができます。
- プロセスパラメータ: 放電エネルギー、パルス持続時間、ギャップ距離などのさまざまなプロセスパラメータは、EDM における材料除去速度と精度に直接影響します。 正確な結果を得るには、部品の特定の要件と必要な公差に基づいてこれらのパラメーターを最適化することが重要です。
今すぐプロリアンをお試しください!
EDM で比類のない精度を達成するためのヒント
放電加工 (EDM) で比類のない精度を達成するには、細部への注意とさまざまな要素の最適化が必要です。 ここでは、EDM の精度と精度を向上させるための貴重なヒントをいくつか紹介します。
- 電極の慎重な選択: ワークの材質と必要な機能に基づいて、適切な電極の材質、サイズ、形状を選択します。 材料を正確に除去するには、摩耗率、フラッシング能力、電極の形状などの要素を考慮してください。
- 放電パラメータの最適化: パルス幅、電流、電圧、ギャップ距離を微調整して、目的の材料除去率と表面仕上げを実現します。 さまざまなパラメータ設定を試して、正確な EDM 加工に最適な組み合わせを見つけてください。
- 誘電性流体の特性を制御する: 誘電性流体の品質と特性が適切に維持されていることを確認します。 適切な誘電性流体のレベル、温度、ろ過を監視および維持して、フラッシング機能を最適化し、加工性能の変動を防ぎます。
- 機械の安定性を維持する: 安定性と剛性を確保するために、放電加工機を定期的に検査およびメンテナンスしてください。 振動を最小限に抑え、コンポーネントの適切な位置合わせを確保して、精度に影響を与える可能性のある誤差の原因を排除します。
- ワークの固定と位置合わせ: 信頼性の高い固定技術を使用してワークを適切に固定します。 正確な加工を確保し、EDM プロセス中の歪みや位置ずれを避けるために、位置合わせに注意してください。
- 継続的なモニタリングと品質管理: リアルタイム監視システムを実装して、電極の摩耗、加工速度、表面仕上げなどの重要なパラメータを追跡します。 機械加工されたフィーチャを定期的に検査および測定して、公差と品質基準が遵守されていることを確認します。
- 高度なCAD/CAMソフトウェア: 高度なコンピュータ支援設計 (CAD) およびコンピュータ支援製造 (CAM) ソフトウェアを利用して、ツール パスを最適化し、機械加工プロセスをシミュレーションし、正確な EDM プログラムを生成します。 これにより、EDM 作業の設計と実行の正確さが保証されます。
結論
EDM 製造プロセスは精密かつ正確な加工機能を提供し、さまざまな業界で非常に貴重な技術となっています。 重要な手順に従い、適切な機器を利用し、材料の適合性とプロセスの最適化を考慮することで、EDM 製造部品の高レベルの精度と品質を達成できます。
Boda では、EDM 加工における精度と精度の重要性を理解しています。 私たちの 放電加工サービス 妥協のない精度で優れた結果を提供するように設計されています。
よくあるご質問
EDM の製造プロセスには通常どれくらいの時間がかかりますか?
EDM プロセスの所要時間は、部品の複雑さ、必要な公差、材料特性、EDM 機械の能力などのさまざまな要因によって異なります。 標準公差の単純な部品には数分かかる場合がありますが、公差が厳しい複雑な部品の場合は数時間以上かかる場合があります。
EDM は導電性材料と非導電性材料の両方に使用できますか?
EDM は放電に依存するため、主に金属や合金などの導電性材料に適しています。 ただし、セラミックや複合材料などの非導電性材料に使用できる電気化学加工 (ECM) などの EDM のバリエーションもあります。
従来の加工方法と比較した EDM の利点は何ですか?
EDM には、複雑な形状の加工、厳しい公差の達成、硬質材料の加工、工具の摩耗の最小限化など、従来の加工方法に比べていくつかの利点があります。 また、EDM では切削工具の必要性がなくなり、工具破損のリスクが軽減され、繊細な部品や複雑な部品の加工が可能になります。
EDM は大規模生産に適していますか?
EDM はプロトタイピングと大規模生産の両方に適しています。 EDM は一部の従来の加工方法よりも遅い場合がありますが、優れた精度と一貫性を備えているため、高精度の生産要件に対応する実行可能なオプションとなっています。 高度な EDM マシンと自動化の使用により、プロセスの効率と生産性がさらに向上します。
EDM で製造された部品の品質を保証するにはどうすればよいですか?
Boda のような経験豊富な EDM 専門家との協力は、EDM 製造部品の品質を確保するために重要です。 彼らは、製造プロセスを最適化し、希望の仕様と公差を満たす部品を提供するための専門知識、高度な機器、品質管理プロセスを備えています。