
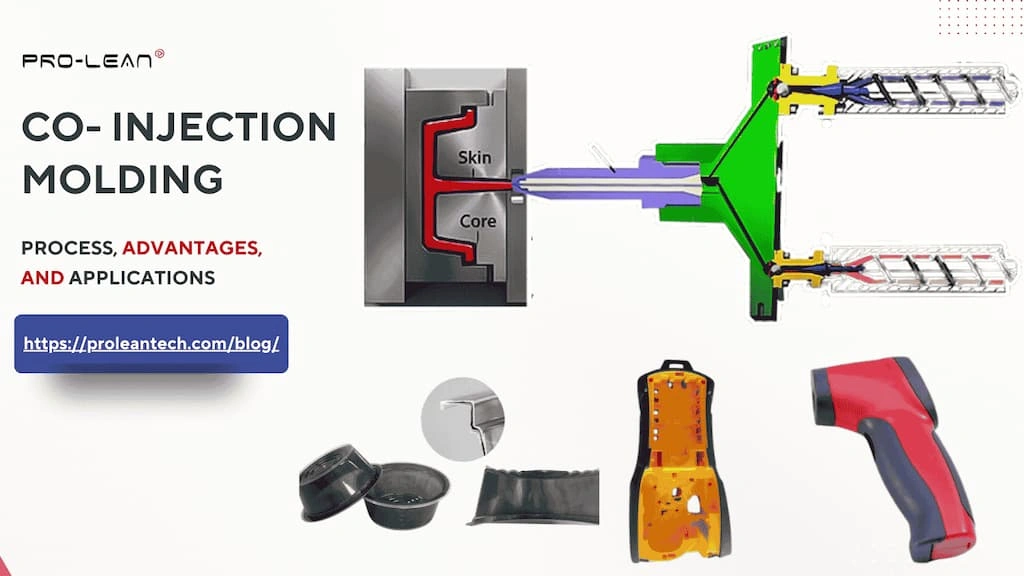
 共射出成形
共射出成形は、プラスチック射出成形の一種で、2つの異なる射出ユニットが溶融材料を同時に、または順次、単一の金型に射出する成形方法です。つまり、2種類の材料を用いる射出成形プロセスです。
オーバーモールディングサービス また、2種類以上の材料を用いて部品を製造することも可能だが、共射出成形ではそれを1回の工程で行えるため、速度向上とコスト削減につながる。
共射出成形は、消費財、包装材、医療機器などの製造に利用できます。さらに、この技術は再生プラスチックの利用効率向上にも役立ちます。
以降のセクションでは、共射出成形プロセス、利点、欠点、用途、設計上のヒント、および潜在的な課題について詳しく説明します。
共射出成形とは何ですか?
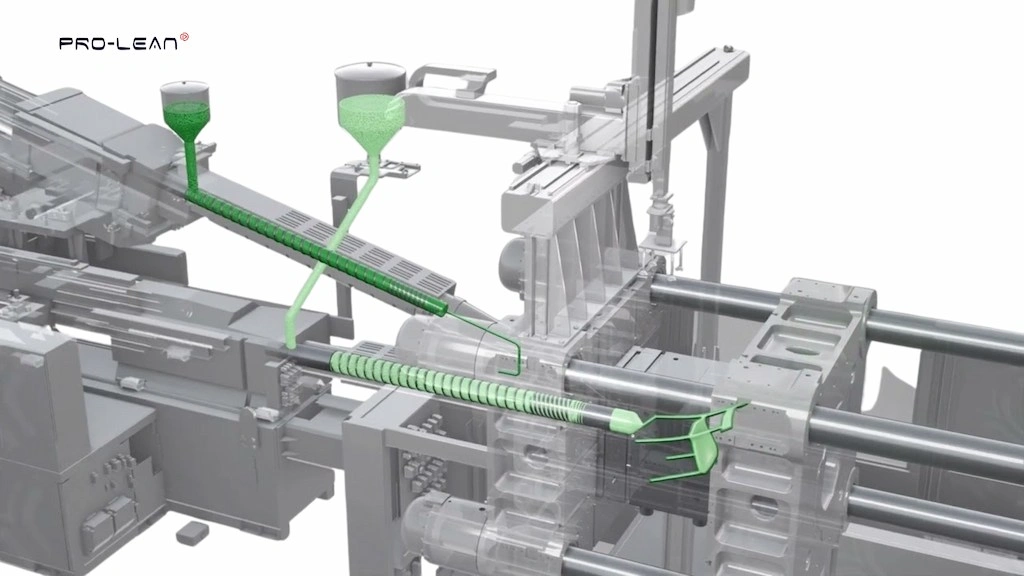
共注入とは何ですか?
共射出成形は特殊なタイプの 射出成形 内部に「 「そして外側の層」皮膚このプロセスでは、2つの異なる射出ユニットを使用して、溶融原料を金型に順次または同時に射出します。
例えば、リサイクルPPを芯材とし、食品グレードのPP層を外側に用いた飲料ボトルなどが挙げられます。このようにすることで、重量、材料費、成形工程の複雑さ、生産速度を向上させることができます。
共射出成形を用いることで、包装、自動車、医療、消費財などの業界向けに、多層構造で強固に接合された一体性の高い部品を製造することができます。
今すぐプロリアンをお試しください!
共射出成形はどのように機能するのですか?
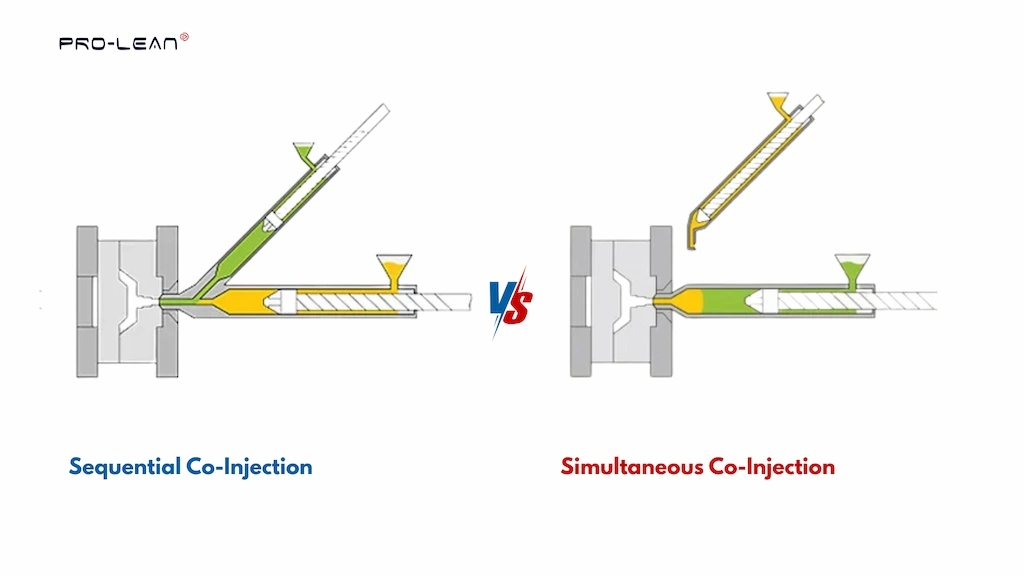
共注入法
共射出成形は、2種類の異なるポリマーを1つの金型キャビティに順次または同時に射出するプロセスです。このため、2つ以上の射出ユニットが同じノズルに接続され、個別に溶融されたポリマーが同時に、または順次射出されます。
シーケンシャルコインジェクション
別々のユニットで溶融された2種類のポリマーが、制御された時間間隔で順次金型キャビティに射出される。射出位置、時間制御、その他のパラメータは成形機で設定でき、正確な射出順序を実現できる。したがって、射出順序はスキン-コア、またはスキン-コア-スキンのいずれかを選択できる。
同時注入
この成形法では、同軸ノズルを用いて、異なるユニットで溶融させた2種類のポリマーを同時に単一の金型キャビティに注入します。高粘度の液状ポリマーはホットランナーシステムから流れ出し、キャビティ内を回り込んで外層と内層を形成します。一方、別の材料がコアを形成し、スキン・コア・スキン構造が再構築されます。そのため、「サンドイッチ成形」とも呼ばれます。
共射出成形プロセス
共射出成形プロセスは、部品および金型の設計、材料の選定、ペレットの乾燥、供給、射出、冷却、および部品の取り出しなど、複数のステップから構成されます。
次に、これらの手順をさらに詳しく見ていきましょう。
1. 部品および金型の設計
まず、共射出成形に必要な部品とそれに対応する金型を設計します。スキンとコアの厚さ、寸法、層構造などを明確に定義してください。さらに、スキンとコアの材料を搬送する2つの経路についても考慮してください。
2.材料の選択
次に、表皮材と芯材を選択します。両者は互いに適合している必要があります。一般的には、芯材には硬質プラスチック、表皮材には軟質プラスチック、ゴム、またはエラストマーが選ばれます。
以下は、最も一般的な共射出成形の例です。スキン+コア」 組み合わせ:
- ポリカーボネート(PC)+ABS
- ナイロン(PA)+ガラス繊維強化ナイロン
- ポリプロピレン(PP)+再生PP
- PET + リサイクルPET
- HDPE + 再生HDPE
- ABS + 再生ABS
- ポリプロピレン(PP)+発泡PP
- PET + エチレンビニルアルコール(EVOH)
3. 乾燥と溶解
原料ペレットを乾燥させて水分含有量を調整した後、対応する射出ユニット(通常はスクリューバレル)に供給します。ここでは、背圧、スクリュー回転速度、その他のパラメータを個別に設定する必要があります。スクリューはペレットを加熱し、温度制御された状態でノズルに押し出します。
4. 注射(逐次または同時)
部品の層構造に基づいて、溶融ポリマーを射出成形金型に、先に述べたように、順次または同時に注入します。この場合、ホットランナーシステムが好ましいです。
5。 冷却
外皮材と芯材を射出成形した後、金型を充填し、一定時間固化させます。部品の複雑さや原材料の種類に応じて、適切な冷却システムを使用することもできます。
6. 部品排出
金型が冷却され、内部の部品が完全に固まったら、エジェクタピンを押して多層構造の部品を金型から取り出します。次に、表面に欠陥がないか検査し、寸法精度を確認します。さらに、必要に応じて、トリミング、研磨、その他の加工を行います。
共射出成形の利点は何ですか?
共射出成形プロセスの主な利点は、生産速度の向上、高性能部品の製造、コスト効率の高さ、美観の向上、特性の多様性、そしてカスタム仕上げが可能であることです。
- より迅速な生産: 共射出成形は、1回の工程で複数の材料や層からなる部品を製造できるため、組み立ての必要性と生産時間を削減できます。
- 高性能パーツ: 共射出成形は、2つの異なる材料を1つの部品に接合することで、高い構造的完全性、剛性、強度を維持する。
- 費用対効果: スキンとコアを異なる方法で接着させる方法は、共射出成形よりもコストがかかる。しかし、オーバーモールディングよりは安価である。
- 審美的な魅力: 単一の製造工程で、成形部品に異なる素材の美しい層を追加することができます。
- 物件の多様性: これにより、2つの材料の特性を1つの部品/製品に組み合わせることが可能になります。
- 表面仕上げ: 共射出成形により、部品の表面仕上げ、質感、色、滑らかさなどをカスタマイズして製造することが可能です。
共射出成形のデメリットは何ですか?
この多材料射出成形プロセスには、複数の射出ユニットが必要となること、スキンとコアの適合性、材料の正確な位置決めなど、いくつかの欠点もあります。
- 複数のインジェクターが必要な理由: 共射出成形には2つ以上の射出ユニットが必要となるため、初期設定費用と金型費用が増加する。
- 材料の精密な位置決め: インサート成形とは異なり、2つの材料領域を正確に位置決めすることはできず、層の厚さのみを制御できます。
- コアと皮膚の適合性: 任意の2つの材料を共射出成形することはできません。互換性が必要です。
- 金型設計の複雑さ: 厳密なスキンコア流動制御を維持するためには、金型設計がより複雑になる。
用途は?共射出成形の例
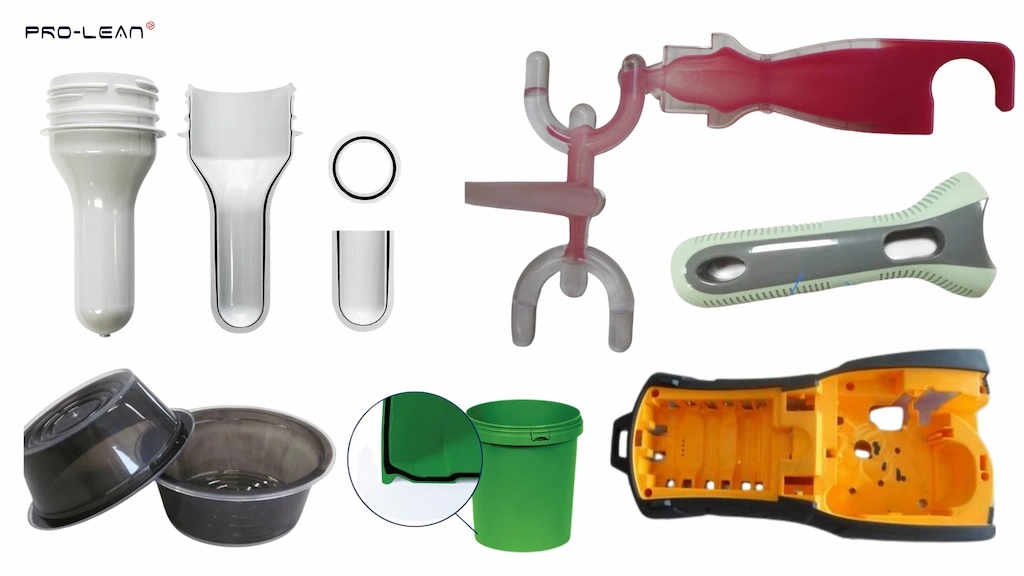
共射出成形部品
自動車、消費財、包装、医療、循環型リサイクルなど、その他多くの産業で共射出成形部品や製品が使用されています。
下の表は、様々な業界における共射出成形の事例を詳細にまとめたものです。
| 業種 | どうして? | 例 |
| 自動車 | 構造的な芯部と美観的な外層を有する部品の場合 | ダッシュボードパネル、内装トリムパネル、エンジンカバー、およびシール。 |
| 消費財 | グリップ力、美観、カスタムテクスチャを備えたパーツ | スマホケース、家電製品の取っ手、工具のグリップ。 |
| パッケージング | 多層構造の容器とリサイクル素材の利用最大化 | 化粧品ボトル、保存容器、多層構造の瓶、飲料容器。 |
| 医療 | 医療機器における機能的なシール性。 | 手術器具の柄、診断機器の筐体、吸入器の部品。 |
| 循環型リサイクル | コア部分にリサイクル素材を使用しながらも、美観を損なわない | 包装用ボトル、洗剤キャップなど |
今すぐプロリアンをお試しください!
共射出成形設計における業界慣行
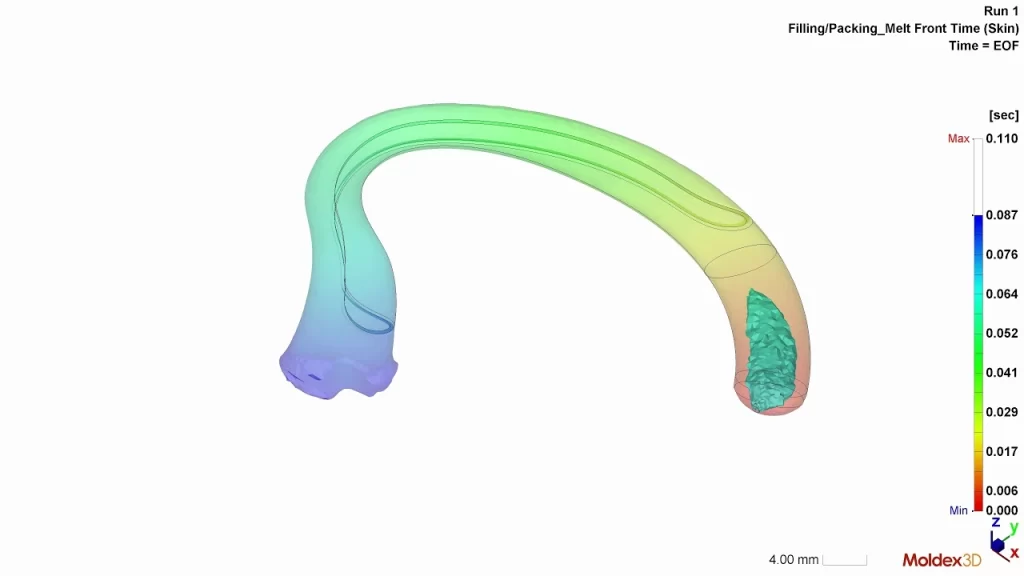
共注入シミュレーション
設計とは、単に目的の部品のデジタルエンジニアリングモデルを作成するだけでなく、成形の容易さ、生産速度、寸法精度、費用対効果を最適化した成形可能な設計を作成することでもある。
以下は、DFM(設計製造性)を最適化した共射出成形設計における業界慣行/考慮事項の一部です。
- 部品の厚さ
材質の種類に応じて、形状全体にわたって均一な厚みを維持し、最低でも1~3mmの厚みを確保してください。また、厚みは5mmを超えてはなりません。
- 材料量
コア部分の体積は20~80%、表皮部分はそれとは逆の割合にするべきである。これは、注入された飼料の効率的な流れを維持するために不可欠である。
- ゲートの種類
適切な射出成形ゲートの種類を選択し、均一な切削加工のために厚みのある部分に配置してください。
- 許容範囲
寸法公差は各形状全体に均一に設定し、各層の冷却を考慮してください。共射出成形では、通常±0.1mmの公差が得られます。
- 流路
効率的な流れパターンを促進する、シンプルな金型形状を選択してください。急激な厚み変化、鋭角なコーナー、細長い部分は避けてください。
共射出成形とその他の成形プロセスとの比較
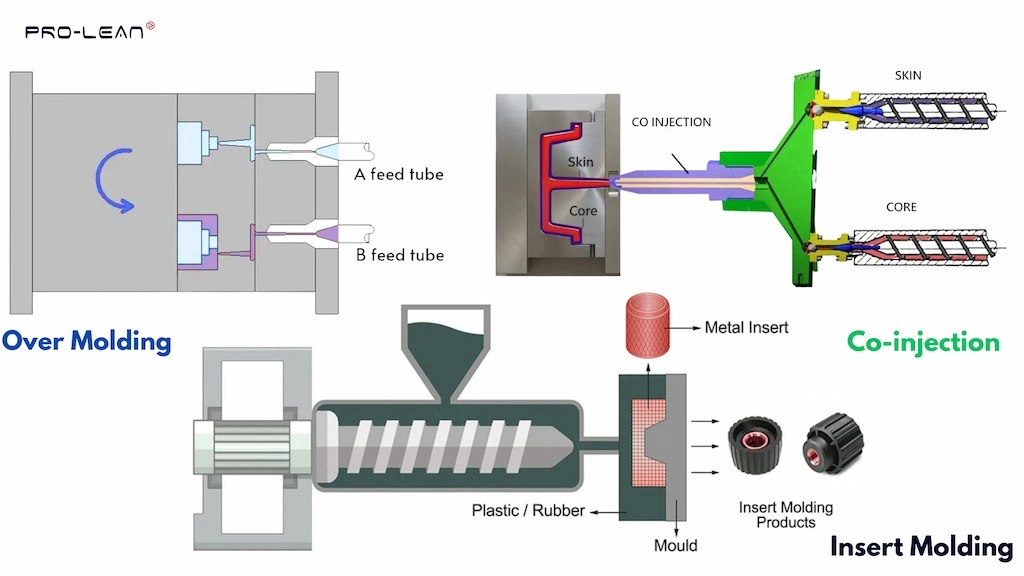
同時注入の代替手段
インサート成形とオーバーモールディングは、他の2つの多材料射出成形プロセスです。これらを共射出成形と比較してみましょう。
共射出成形 vs オーバーモールディング
プラスチックのオーバーモールド 射出成形と部品構造の形成方法において、共射出成形とは異なります。2種類の異なる材料を順次射出成形するもので、一般的には、硬質部品にシール、グリップ、または絶縁材をオーバーモールディングする際に用いられます。
共射出成形 vs. インサート成形
その名の通り、インサート成形とは、あらかじめ成形されたインサート(金属製または非金属製)を金型キャビティ内に配置し、溶融ポリマーを注入する成形方法です。ポリマーはインサートの周囲を流れ、一体成形された強固な部品を形成します。
共射出成形における課題とその解決策とは?
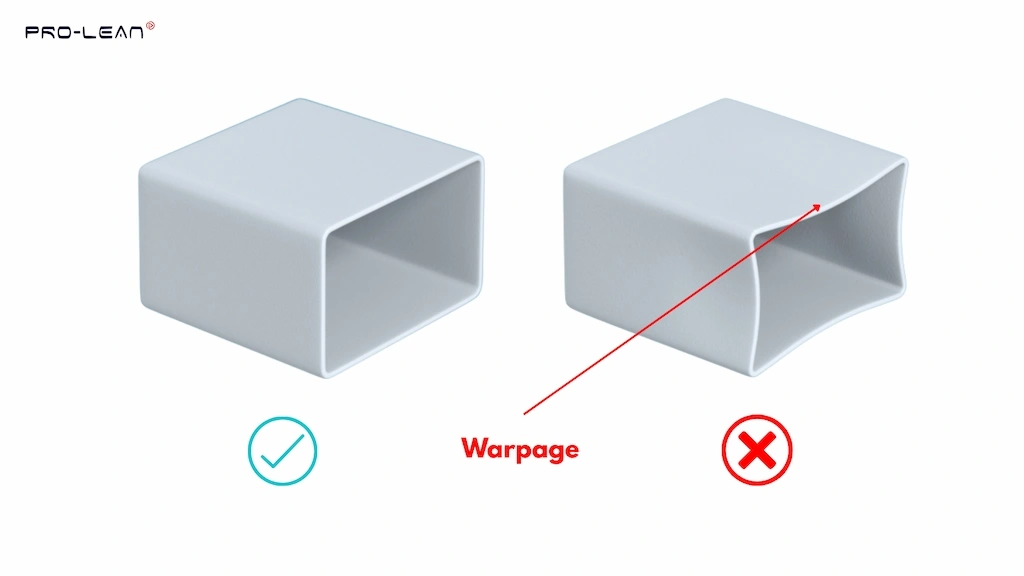
共射出成形欠陥
コアの貫通、表面の欠陥、多キャビティ流動の不均衡、および反りは、共射出成形における主な課題である。
これらの課題をさらに詳しく分析し、それぞれに対応する予防策を見ていきましょう。
コアブレイクスルー
コア材が皮膚の表層を破壊して表面に達すると、機能的または審美的な不具合が生じる可能性があります。これを防ぐには、適切な注入圧力を選択し、皮膚への注入量を増やし、溶融温度を調整する必要があります。
表面の欠陥
もう一つの課題は、表面に傷や溶接線などの欠陥のない成形部品を作ることです。これは主に、表面の厚みが均一でないことが原因です。
複数の虫歯の問題
射出成形金型に複数のキャビティがある場合、それらの間の流量を均一にすることは困難です。そのため、表層材と芯材の体積に不均衡が生じます。
これを防ぐには、ゲートの位置を正確に調整し、冷却速度を調整し、流動性を修正してください。
反り
表面材と芯材の収縮率の違いが反りの原因となります。反りを防ぐには、厚みを均一に保ち、効率的な冷却システムを使用し、プロセスパラメータを最適化することが重要です。
続きを読む: PIM(粉末射出成形)
共射出成形は、従来の射出成形と何が違うのでしょうか?
共射出成形が従来の射出成形と異なる点は、単一の溶融材料を射出するのではなく、2種類の材料を同時に射出して一体成形する点です。つまり、従来の射出成形では、1回の成形サイクルで複数の材料からなる部品を製造することはできません。
標準的な射出成形は、単一材料から作られる均一な部品や製品の大量生産に適しています。一方、共射出成形は、2種類の異なる材料を積層した構造の部品が必要な場合に最適です。
今すぐプロリアンをお試しください!
共射出成形は製品の品質を向上させるのか?
はい、共射出成形は、多様な材料の組み合わせ、耐久性の向上、そしてカスタマイズ可能な外観によって、製造される部品や製品の品質を向上させます。さらに、組み立てコストの削減にもつながり、市場競争力の向上にも貢献します。
次に、共射出成形技術が製品品質をどのように向上させるかについて、以下のリストを見ていきましょう。
- 共射出成形は、軟質材料と硬質材料を組み合わせることができ、強度と仕上がりの両方を実現できる。
- 共射出成形部品は、芯材と外皮が強固に結合するため、耐久性に優れています。
- 多材料射出成形は、時間と組み立てコストを削減します。
- 表面の質感、色、仕上げの品質をカスタマイズできます。
共射出成形は私のプロジェクトに適していますか?
共射出成形の適合性は、部品/製品の仕様および用途要件によって異なります。
共射出成形プロセスを選択する場合:
- お客様の部品/製品には、複数の材料の組み合わせ、特に硬質プラスチックと軟質ゴムおよびエラストマーの組み合わせが必要です。
- これらの部位には、バリアとして、グリップ力を高めるため、あるいは美観上の理由から、より柔らかい表面が必要となる。
- 成形にリサイクル材料を使用しています
- 大量生産が必要で、通常は10,000万個以上です。
共射出成形における今後のトレンドとは?
共射出成形の将来のトレンドは、主に3つの分野に焦点を当てています。それは、材料の革新、自動化およびAI駆動型装置、そして様々な産業への適応性です。
これらの将来のトレンドをさらに詳しく見ていきましょう。
1. 物質的な進歩
部品や製品の表面に新しい素材を組み込むことで、リサイクル素材の利用における革新が進んでいる。さらに、メーカー各社はバイオベースポリマーにも注目している。
2. 自動化とAIの統合
もう一つのトレンドは、射出成形自動化、リアルタイム監視、データ駆動型最適化といったスマート製造システムの活用です。その結果、AIを活用したプロセス制御も急速に普及しつつあります。
3. 業界を超えた適応力
包装分野以外にも、医療、自動車、消費財など、さまざまな業界で共射出成形技術が多様な部品や製品の製造に活用されています。これは、材料の選択肢、精度、表面仕上げ、設計の複雑性といった面で、技術力が向上したためです。
今すぐプロリアンをお試しください!
結論
全体として、共射出成形は、コア・スキン構造またはスキン・コア・スキン構造を再構成することで、複数の材料を用いた部品の製造を可能にします。この単一サイクル方式は、包装製品、自動車内装パネル、軽量構造部品など、多様な用途において生産効率とコスト効率を向上させます。
Bodaでは包括的な 射出成形サービス 複数の業界に対応し、DFM解析や金型製作から表面仕上げまで、あらゆる分野を網羅しています。
標準的なプラスチック成形に加え、複雑な部品や製品を製造するためのインサート成形、オーバーモールディング、共射出成形、多色成形設備も備えています。
よくあるご質問
共注入とは何ですか?
これは射出成形の一種で、2つの異なる射出ユニットから2種類の異なるポリマーを1つの金型に射出するものです。
共射出成形は、従来の射出成形とどのように異なるのですか?
従来の成形方法では、2種類の異なる材料を金型に注入して単一の部品を成形することはできません。つまり、共射出成形は多材料射出成形の一種ですが、従来の成形方法はそうではありません。
共射出成形には、コールドランナーシステムとホットランナーシステムのどちらが適していますか?
共射出成形プロセスには、ホットランナーシステムが好まれる。