 El moldeo por co-inyección
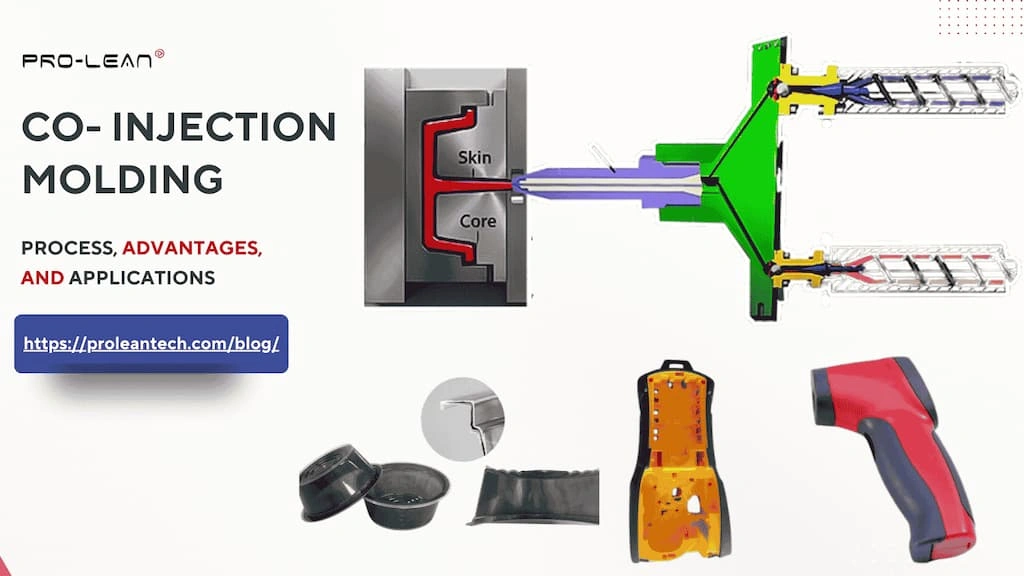
El moldeo por coinyección es un subtipo de moldeo por inyección de plástico, donde dos unidades de inyección distintas inyectan simultáneamente o secuencialmente material fundido en un solo molde. Por lo tanto, se trata de un proceso de moldeo por inyección de doble material.
Servicios de sobremoldeo También puede producir piezas con dos o más materiales, pero la coinyección lo hace en un solo ciclo, lo que aumenta la velocidad y ahorra costes.
El moldeo por coinyección se puede utilizar para producir bienes de consumo, envases y dispositivos médicos. Además, esta tecnología también ayuda a optimizar el uso de plásticos reciclados.
Las próximas secciones profundizarán en el proceso de moldeo por coinyección, sus ventajas, desventajas, aplicaciones, consejos de diseño y posibles desafíos.
¿Qué es el moldeo por coinyección?
¿Qué es la coinyección?
El moldeo por coinyección es un tipo especializado de moldeo por inyección utilizado para producir piezas y productos de doble material que consisten en un interior “centro” y una capa exterior “pielEl proceso implica la inyección secuencial o simultánea de material fundido en el molde mediante dos unidades de inyección diferentes.
Por ejemplo, botellas de bebidas con un núcleo de PP reciclado y capas exteriores de PP apto para uso alimentario. De esta forma, se pueden optimizar el peso, el coste del material, la complejidad del moldeo y la velocidad de producción.
El moldeo por coinyección permite producir piezas multicapa cohesivas y fuertemente unidas para los sectores de embalaje, automoción, medicina, bienes de consumo y otros.
¡Pruebe Boda ahora!
¿Cómo funciona el moldeo por coinyección?
Métodos de coinyección
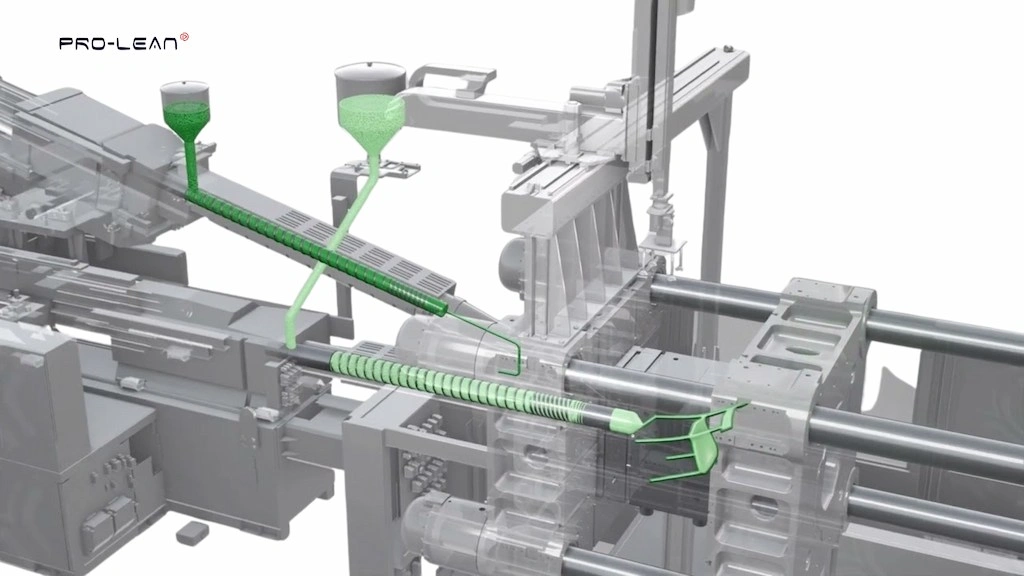
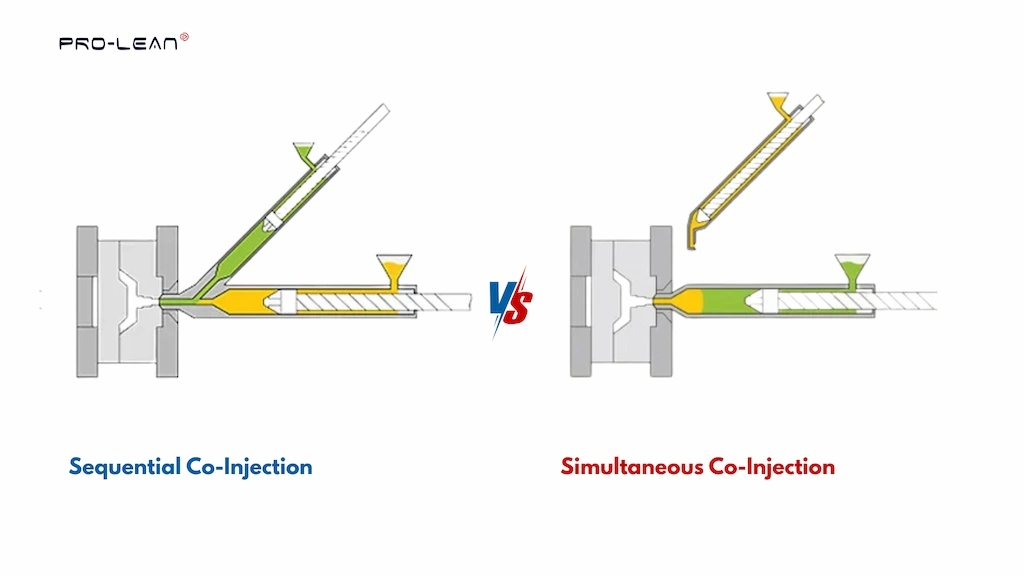
El proceso de moldeo por coinyección consiste en la inyección secuencial o simultánea de dos polímeros diferentes en una misma cavidad del molde. Para ello, se conectan dos o más unidades de inyección a la misma boquilla, y los polímeros fundidos por separado se inyectan simultáneamente o uno tras otro.
Co-inyección secuencial
Dos polímeros diferentes, fundidos en unidades separadas, se inyectan en la cavidad de un molde uno tras otro con un intervalo de tiempo controlado. La posición de la carrera, el control del tiempo y otros parámetros se pueden configurar en la máquina de moldeo para lograr una secuencia precisa. En consecuencia, la secuencia de inyección puede ser capa superficial-núcleo o capa superficial-núcleo-capa superficial.
Co-inyección simultánea
Consiste en inyectar dos polímeros diferentes (fundidos en distintas unidades) simultáneamente en una misma cavidad del molde, utilizando una boquilla coaxial. El polímero líquido de alta viscosidad fluye desde el sistema de canal caliente y recorre la cavidad formando una capa exterior e interior, mientras que otro material forma el núcleo, recomponiendo así la estructura de capa exterior-núcleo-capa exterior. Por ello, también se le conoce como moldeo tipo sándwich.
El proceso de moldeo por coinyección
El proceso de moldeo por coinyección incluye múltiples pasos, entre ellos el diseño de la pieza y del molde, la selección del material, el secado de los gránulos, la alimentación, la inyección, el enfriamiento y la expulsión de la pieza.
A continuación, vamos a desglosar estos pasos con más detalle.
1. Diseño de piezas y moldes
Primero, diseñe la pieza requerida y el molde correspondiente para el moldeo por coinyección. Defina claramente el espesor de la capa exterior y del núcleo, las dimensiones, la estructura de las capas, etc. Además, considere los dos canales para los materiales de la capa exterior y del núcleo.
2. Selección de materiales
A continuación, elige los materiales para la capa exterior y el núcleo. Deben ser compatibles entre sí; normalmente, se eligen plásticos rígidos para el núcleo y plásticos blandos, cauchos o elastómeros para la capa exterior.
Aquí están los ejemplos más comunes de moldeo por coinyección para “Piel + Núcleo” combinaciones:
- Policarbonato (PC) + ABS
- Nylon (PA) + Nylon reforzado con fibra de vidrio
- Polipropileno (PP) + PP reciclado
- PET + PET reciclado
- HDPE + HDPE reciclado
- ABS + ABS reciclado
- Polipropileno (PP) + PP espumado
- PET + alcohol etilendiaminotetraacético (EVOH)
3. Secado y fusión
Seque los gránulos de materia prima para controlar su contenido de humedad y, a continuación, introdúzcalos en las unidades de inyección correspondientes (normalmente, cilindros de tornillo). Aquí deberá ajustar individualmente la contrapresión, la velocidad del tornillo y otros parámetros. El tornillo calienta y empuja los gránulos hacia la boquilla a temperatura controlada.
4. Inyección (secuencial o simultánea)
En función de las capas y la estructura de la pieza, inyecte los polímeros fundidos en el molde de inyección, ya sea de forma secuencial o simultánea, como hemos explicado anteriormente. Para ello, se recomienda el uso de sistemas de canal caliente.
5. Enfriamiento
Tras inyectar los materiales de la capa exterior y el núcleo, rellene el molde y deje que se solidifique durante un tiempo determinado. También puede utilizar sistemas de refrigeración adecuados según la complejidad de la pieza y el tipo de materia prima.
6. Expulsión de piezas
Una vez que el molde se haya enfriado y la pieza en su interior esté completamente solidificada, extraiga la pieza multicapa del molde presionando los pasadores de expulsión. A continuación, inspecciónela para detectar imperfecciones superficiales y verifique la precisión dimensional. Además, procese la pieza mediante recorte, pulido u otras operaciones, si es necesario.
¿Cuáles son las ventajas del moldeo por coinyección?
Las principales ventajas del proceso de moldeo por coinyección son una producción más rápida, piezas de alto rendimiento, rentabilidad, atractivo estético, versatilidad en las propiedades y acabados personalizados.
- Producción más rápida: Dado que el moldeo por coinyección produce piezas multicapa y multimateriales en un solo ciclo, reduce las necesidades de ensamblaje y el tiempo de producción.
- Piezas de alto rendimiento: El moldeo por coinyección une dos materiales distintos en una sola pieza, manteniendo una alta integridad estructural, rigidez y resistencia.
- Coste-beneficio: Producir una capa exterior y un núcleo que se adhieran de forma diferente es más costoso que el moldeo por coinyección. Además, también es más económico que el sobremoldeo.
- Atractivo estético: En un solo ciclo de producción, se puede añadir una capa estéticamente agradable de diferentes materiales a las piezas moldeadas.
- Versatilidad en las propiedades: Permite combinar las propiedades de dos materiales en una sola pieza/producto.
- Acabado de la superficie: La coinyección permite producir la pieza con un acabado, textura, color o suavidad personalizados.
¿Cuáles son las desventajas del moldeo por coinyección?
Este proceso de moldeo por inyección multimaterial también presenta algunas desventajas, como la necesidad de múltiples unidades de inyección, la compatibilidad entre la capa exterior y el núcleo, el posicionamiento preciso de los materiales, etc.
- Necesidad de múltiples inyectores: La coinyección requiere dos o más unidades de inyección, lo que aumenta el coste inicial de instalación y de las herramientas.
- Posicionamiento preciso de materiales: A diferencia del moldeo por inserción, no es posible posicionar con precisión las dos regiones de material; solo se puede controlar el grosor de la capa.
- Compatibilidad del núcleo y la piel: No se pueden realizar moldeos por coinyección de dos materiales cualesquiera; debe existir compatibilidad.
- Complejidad del diseño de moldes: El diseño del molde es más complejo para mantener un control estricto del flujo entre la capa exterior y el núcleo.
¿Cuáles son las aplicaciones? Ejemplos de moldeo por coinyección
Piezas de coinyección
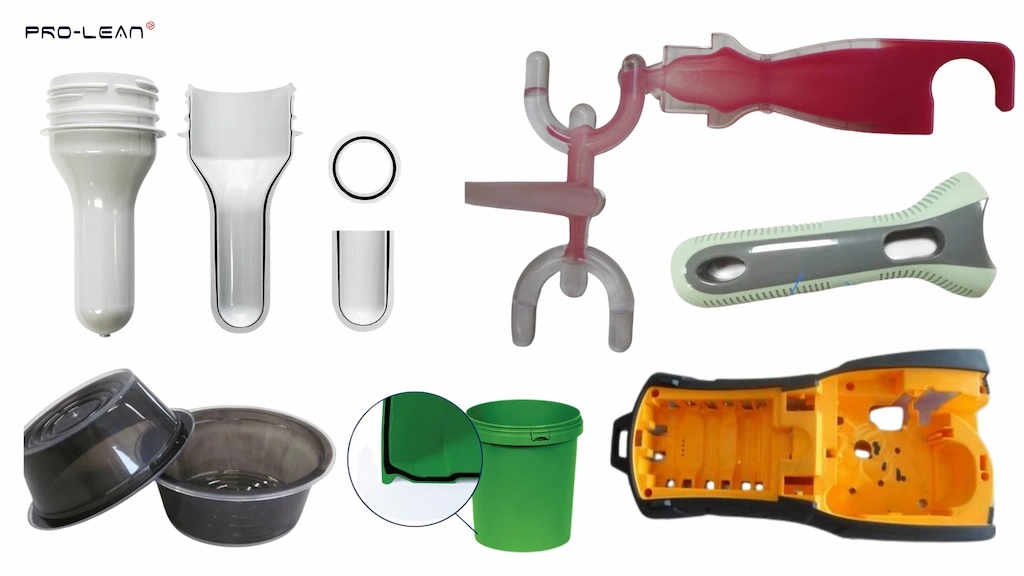
Las industrias automotriz, de bienes de consumo, de embalaje, médica, de reciclaje circular y muchas otras utilizan piezas y productos moldeados por coinyección.
La tabla que aparece a continuación ofrece una descripción detallada de ejemplos de moldeo por coinyección en diferentes sectores industriales.
| Experiencia | ¿Por qué? | Ejemplos |
| Motorium | Para piezas con un núcleo estructural y una capa exterior estética. | Paneles del salpicadero, paneles de revestimiento interior, cubiertas del motor y juntas. |
| Bienes de consumo | Piezas con agarre, estética y textura personalizada | Fundas para teléfonos, asas para electrodomésticos y empuñaduras para herramientas. |
| Embalaje | Contenedores multicapa y maximización del uso de material reciclado. | Frascos de cosméticos, recipientes de almacenamiento, tarros multicapa y envases de bebidas. |
| Médical Scientific | Sellado funcional en dispositivos médicos. | Mangos de instrumental quirúrgico, carcasas de dispositivos de diagnóstico y piezas de inhaladores. |
| Reciclaje circular | Utiliza material reciclado en el núcleo sin afectar la estética. | Botellas de embalaje, tapones de detergente, etc. |
¡Pruebe Boda ahora!
Prácticas industriales en el diseño de moldeo por coinyección
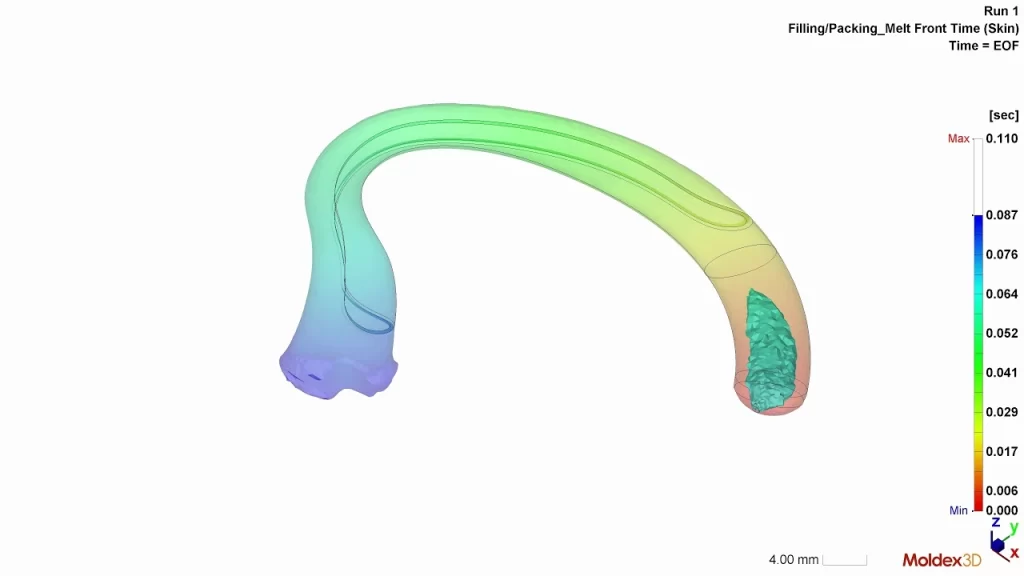
Simulación de coinyección
El diseño no consiste únicamente en crear un modelo de ingeniería digital de la pieza deseada, sino también en crear un diseño moldeable optimizado para facilitar el moldeo, acelerar la producción, lograr una precisión dimensional óptima y obtener una buena relación coste-beneficio.
A continuación se presentan algunas prácticas/consideraciones de la industria para un diseño de moldeo por coinyección optimizado según el DFM (Diseño para la Fabricación).
- Espesor de la pieza
Mantenga un espesor uniforme en toda la geometría, con un mínimo de 1 a 3 mm, según el tipo de material. Además, el espesor no debe exceder los 5 mm.
- Volumen de materiales
El volumen del núcleo debe ser del 20 al 80%, y el del material de la capa externa, el inverso. Esto es fundamental para mantener un flujo eficiente de los fluidos inyectados.
- Tipo de puerta
Seleccione el tipo de compuerta de moldeo por inyección adecuado y colóquela en las secciones más gruesas para lograr un fresado uniforme.
- Tolerancias
Establezca tolerancias dimensionales uniformes en todas las características y tenga en cuenta el enfriamiento de las capas. El moldeo por coinyección suele proporcionar tolerancias de ±0.1 mm.
- Recorrido del flujo
Elija geometrías de molde sencillas que favorezcan patrones de flujo eficientes. Evite transiciones bruscas de espesor, esquinas afiladas y secciones largas y delgadas.
Coinyección frente a otros procesos de moldeo
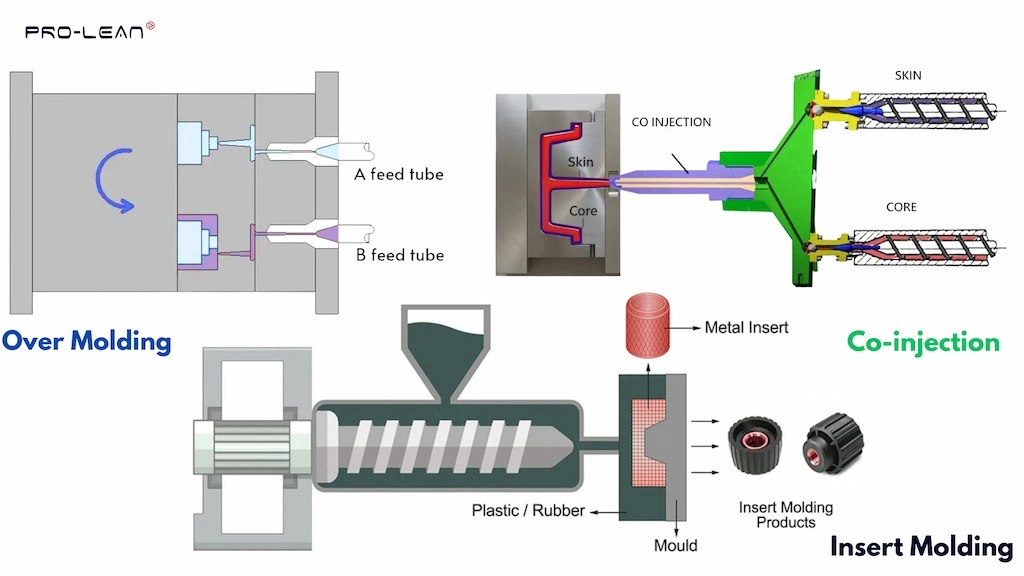
Alternativas a la coinyección
El moldeo por inserción y el sobremoldeo son otros dos procesos de moldeo por inyección multimaterial. Comparémoslos con el moldeo por coinyección.
Coinyección frente a sobremoldeo
Sobremoldeo de plástico Se diferencia de la coinyección en la forma en que se lleva a cabo la inyección y la estructuración de las piezas. Consiste en inyectar dos materiales diferentes uno tras otro y se utiliza comúnmente para el sobremoldeo de juntas, agarres o aislamientos en artículos rígidos.
Coinyección frente a moldeo por inserción
Como su nombre indica, el moldeo por inserción consiste en colocar un inserto prefabricado (metálico o no metálico) en la cavidad del molde e inyectar polímero fundido. Este fluye alrededor del inserto y forma una pieza única moldeada con gran resistencia.
¿Cuáles son los desafíos del moldeo por coinyección y cómo solucionarlos?
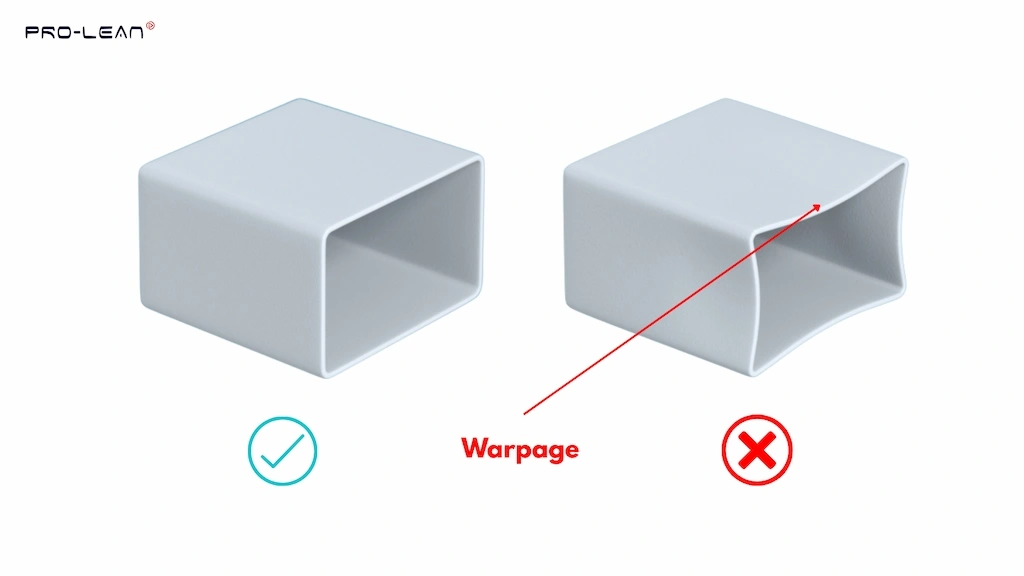
Defecto de moldeo por coinyección
La perforación del núcleo, las imperfecciones de la superficie, el desequilibrio del flujo en múltiples cavidades y la deformación son los principales desafíos del moldeo por coinyección.
Analicemos con más detalle estos desafíos y las estrategias de prevención correspondientes.
Avance fundamental
El material del núcleo puede romper la capa externa de la piel y llegar a la superficie, provocando fallos funcionales o estéticos. Para evitarlo, seleccione la presión de inyección correcta, aumente el volumen de inyección en la piel y ajuste la temperatura de fusión.
Imperfecciones de la superficie
Otro desafío es moldear piezas libres de imperfecciones y defectos superficiales, como marcas y líneas de soldadura. Esto se debe principalmente al espesor desigual de la capa superficial.
Problemas multicavitarios
Si el molde de inyección tiene varias cavidades, resulta difícil equilibrar el flujo entre ellas. Esto provoca desequilibrios en los volúmenes de la capa exterior y del núcleo.
Para evitarlo, coloque la compuerta con precisión, ajuste la velocidad de enfriamiento y corrija la fluidez.
Deformación:
La diferencia en la tasa de contracción entre la capa exterior y el núcleo provoca deformaciones. Para evitarlas, asegúrese de que el espesor sea uniforme, utilice sistemas de refrigeración eficientes y optimice los parámetros del proceso.
Leer más: Moldeo por inyección de polvo (PIM)
¿Qué diferencia al moldeo por coinyección del moldeo por inyección tradicional?
La diferencia entre la coinyección y el moldeo por inyección tradicional radica en que la coinyección consiste en inyectar dos materiales juntos para formar una pieza única y unida, en lugar de inyectar un solo tipo de material fundido. Esto significa que el moldeo por inyección tradicional no puede producir una pieza multimaterial en un solo ciclo.
El moldeo por inyección estándar o tradicional es adecuado para la producción en masa de piezas y productos uniformes fabricados con un solo material. Por otro lado, el moldeo por coinyección es ideal cuando se necesitan piezas con estructuras multicapa de dos materiales diferentes.
¡Pruebe Boda ahora!
¿Mejora la calidad del producto el moldeo por coinyección?
Sí, el moldeo por coinyección mejora la calidad de las piezas y productos fabricados mediante diversas combinaciones de materiales, mayor durabilidad y una estética personalizada. Además, reduce los costos de ensamblaje y facilita la competitividad en el mercado.
A continuación, veamos la siguiente lista sobre cómo la tecnología de coinyección mejora la calidad del producto.
- El moldeo por coinyección permite combinar materiales blandos y rígidos, proporcionando resistencia y un buen acabado.
- Las piezas moldeadas por coinyección son duraderas, ya que el núcleo y la capa exterior se adhieren firmemente.
- El moldeo por inyección multimaterial reduce el tiempo y el coste de montaje.
- Permite personalizar la textura de la superficie, el color y la calidad del acabado.
¿Es el moldeo por coinyección adecuado para mi proyecto?
La idoneidad del moldeo por coinyección depende de las especificaciones de la pieza/producto y de los requisitos de la aplicación.
Elija el proceso de moldeo por coinyección si:
- Su pieza/producto necesita una combinación de varios materiales, especialmente plásticos rígidos y caucho blando y elastómeros.
- Las piezas necesitan una superficie más suave como barrera, para mejorar el agarre o por motivos estéticos.
- Estás utilizando materiales reciclados para el moldeo.
- Necesitas tiradas de gran volumen, normalmente superiores a 10,000 unidades.
¿Cuáles son las tendencias futuras en el moldeo por coinyección?
Las tendencias futuras en el moldeo por coinyección se centran en tres áreas principales: innovaciones en materiales, equipos automatizados y basados en inteligencia artificial, y adaptabilidad a diferentes industrias.
Analicemos con más detalle estas tendencias futuras.
1. Avances materiales
Se están produciendo innovaciones en el uso de materiales reciclados mediante la incorporación de nuevos materiales en la superficie de piezas o productos. Además, los fabricantes también están centrándose en los polímeros de origen biológico.
2. Automatización e integración de la IA
Otra tendencia es el uso de sistemas de fabricación inteligentes, como la automatización de la inyección, la monitorización en tiempo real y la optimización basada en datos. En consecuencia, el control de procesos impulsado por IA también se está adoptando rápidamente.
3. Adaptabilidad entre industrias
Además del embalaje, cada vez más industrias utilizan la tecnología de coinyección para producir diversos componentes y productos, incluidos los del sector médico, automotriz y de bienes de consumo. Esto se debe a las mayores capacidades en cuanto a opciones de materiales, precisión, acabados y complejidad de diseño.
¡Pruebe Boda ahora!
Conclusión
En general, el moldeo por coinyección permite la producción de piezas con múltiples materiales, reensamblando las estructuras núcleo-revestimiento o revestimiento-núcleo-revestimiento. Este método de ciclo único aumenta la eficiencia de producción y la rentabilidad para diversas aplicaciones, como productos de embalaje, paneles interiores de automóviles y piezas estructurales ligeras.
En Boda, ofrecemos soluciones integrales servicios de moldeo por inyección Para múltiples sectores, abarcando desde el análisis DFM y la creación de moldes hasta el acabado de superficies.
Además del moldeo de plástico estándar, también contamos con instalaciones para el moldeo por inserción, el sobremoldeo, la coinyección y el moldeo por inyección múltiple para producir piezas y productos complejos.
Preguntas Frecuentes
¿Qué es la coinyección?
Se trata de un subtipo de moldeo por inyección, en el que se inyectan dos polímeros diferentes en un único molde desde dos unidades de inyección distintas.
¿En qué se diferencia el moldeo por coinyección del moldeo por inyección tradicional?
El moldeo tradicional no permite inyectar dos materiales diferentes en un molde y formar una sola pieza. En otras palabras, la coinyección es un tipo de moldeo por inyección multimaterial, mientras que el moldeo tradicional no lo es.
¿Qué sistema es más adecuado para la coinyección: el de canal frío o el de canal caliente?
Los sistemas de canal caliente son los preferidos para los procesos de moldeo por coinyección.