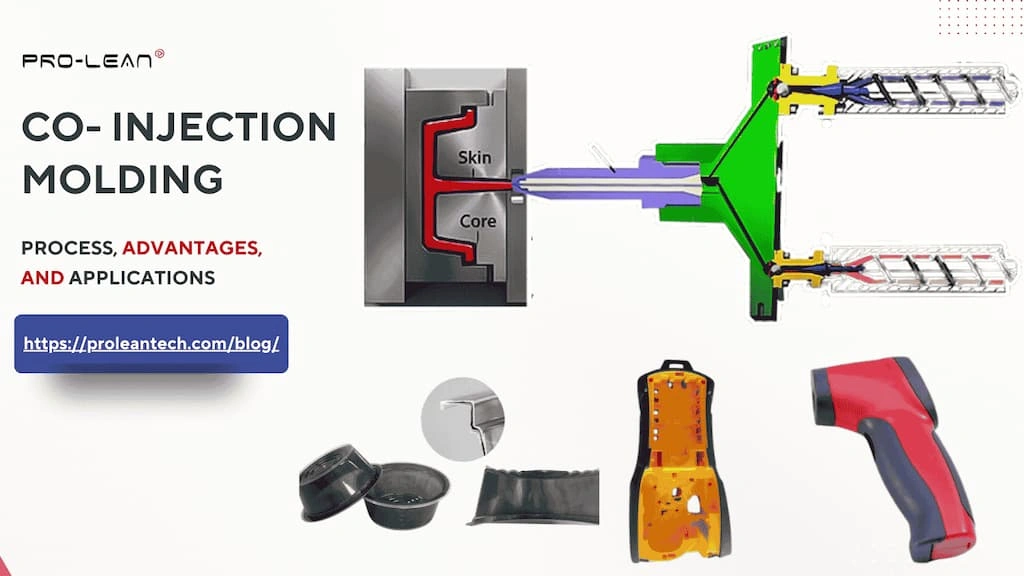
 Co-stampaggio ad iniezione
Lo stampaggio a co-iniezione è un sottotipo di stampaggio a iniezione di materie plastiche, in cui due unità di iniezione distinte iniettano simultaneamente o in sequenza il materiale fuso in un unico stampo. Si tratta quindi di un processo di stampaggio a iniezione a doppio materiale.
Servizi di sovrastampaggio È possibile produrre anche componenti con due o più materiali, ma la co-iniezione lo fa in un unico ciclo, aumentando la velocità e riducendo i costi.
La co-iniezione può essere utilizzata per produrre beni di consumo, articoli per l'imballaggio e dispositivi medici. Inoltre, questa tecnologia contribuisce anche a ottimizzare l'utilizzo di plastica riciclata.
Le sezioni successive approfondiranno il processo di stampaggio a co-iniezione, i vantaggi, gli svantaggi, le applicazioni, i suggerimenti di progettazione e le potenziali sfide.
Cos'è lo stampaggio a co-iniezione?
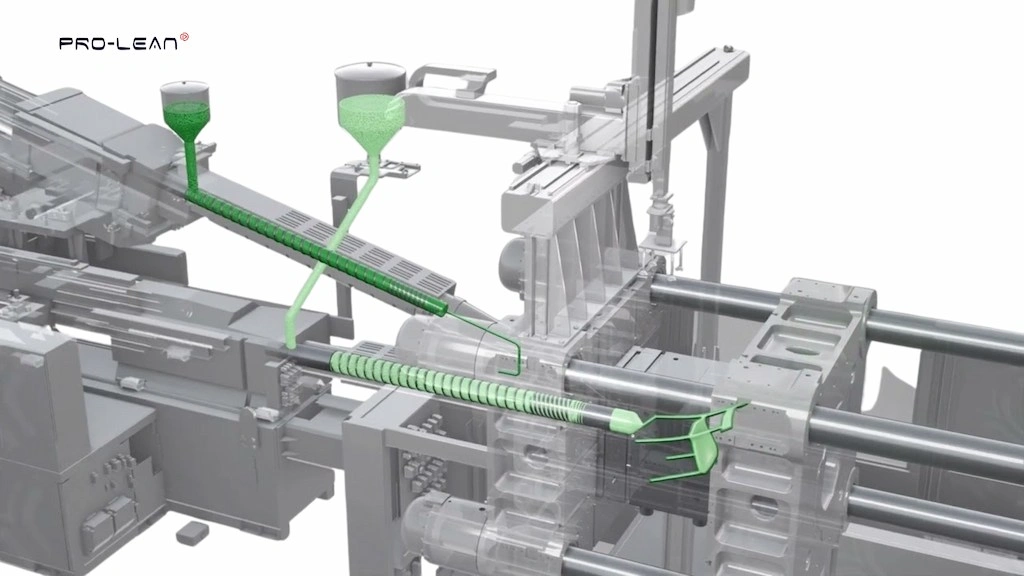
Cos'è la co-iniezione?
Lo stampaggio a co-iniezione è un tipo specializzato di stampaggio a iniezione utilizzato per produrre parti e prodotti a doppio materiale costituiti da un interno “core" e uno strato esterno "pelleIl processo prevede l'iniezione sequenziale o simultanea del materiale fuso nello stampo utilizzando due diverse unità di iniezione.
Ad esempio, bottiglie per bevande con un nucleo in PP riciclato e strati esterni in PP per uso alimentare. In questo modo, è possibile ottimizzare peso, costi dei materiali, complessità dello stampaggio e velocità di produzione.
È possibile utilizzare lo stampaggio a co-iniezione per produrre componenti coesi e fortemente accoppiati, anche multistrato, per i settori dell'imballaggio, dell'automotive, del medicale, dei beni di consumo e altri ancora.
Prova subito Boda!
Come funziona lo stampaggio a co-iniezione?
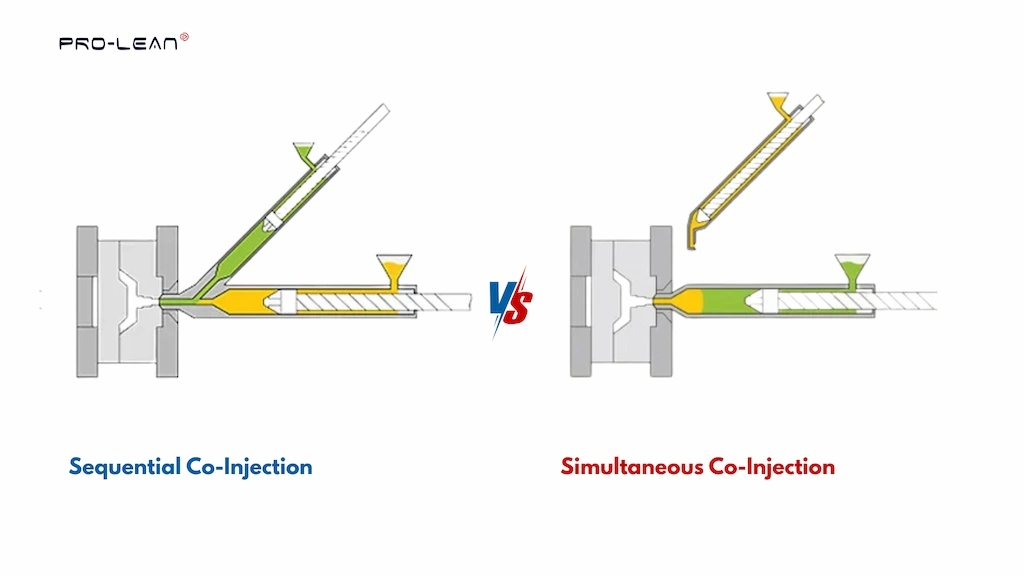
Metodi di co-iniezione
Il processo di co-iniezione prevede l'iniezione sequenziale o simultanea di due polimeri diversi in un'unica cavità dello stampo. A tale scopo, due o più unità di iniezione sono collegate allo stesso ugello e i polimeri, fusi separatamente, vengono iniettati contemporaneamente o uno dopo l'altro.
Co-iniezione sequenziale
Due polimeri differenti, fusi in unità separate, vengono iniettati in una cavità dello stampo uno dopo l'altro con un intervallo di tempo controllato. La posizione della corsa, il controllo del tempo e altri parametri possono essere impostati nella macchina per lo stampaggio per ottenere una sequenza precisa. Di conseguenza, la sequenza di iniezione può essere di tipo "pelle-anima" o "pelle-anima-pelle".
Co-iniezione simultanea
Questo processo prevede l'iniezione simultanea di due polimeri differenti (fusi in unità diverse) in un'unica cavità dello stampo, utilizzando un ugello coassiale. Il polimero liquido ad alta viscosità fluisce dal sistema a canale caldo e circola all'interno della cavità, formando uno strato esterno e uno interno, mentre l'altro materiale costituisce il nucleo, ricreando la struttura "pelle-nucleo-pelle". Per questo motivo viene anche chiamato stampaggio "a sandwich".
Il processo di stampaggio a co-iniezione
Il processo di stampaggio a co-iniezione comprende diverse fasi, tra cui la progettazione del pezzo e dello stampo, la selezione del materiale, l'essiccazione dei pellet, l'alimentazione, l'iniezione, il raffreddamento e l'espulsione del pezzo.
Ora, analizziamo più nel dettaglio questi passaggi.
1. Progettazione di componenti e stampi
Innanzitutto, progetta il componente richiesto e il relativo stampo per lo stampaggio a co-iniezione. Definisci chiaramente lo spessore del rivestimento e dell'anima, le dimensioni, la struttura degli strati, ecc. Inoltre, considera i due canali per i materiali del rivestimento e dell'anima.
2. Selezione del materiale
In seguito, si scelgono i materiali per il rivestimento e per l'anima. Devono essere compatibili tra loro; in genere, per l'anima si scelgono plastiche rigide e per il rivestimento plastiche morbide, gomme o elastomeri.
Ecco gli esempi più comuni di stampaggio a co-iniezione per “Pelle + Nucleo” combinazioni:
- Policarbonato (PC) + ABS
- Nylon (PA) + Nylon rinforzato con fibra di vetro
- Polipropilene (PP) + PP riciclato
- PET + PET riciclato
- HDPE + HDPE riciclato
- ABS + ABS riciclato
- Polipropilene (PP) + PP espanso
- PET + Alcol etilene vinilico (EVOH)
3. Essiccazione e fusione
Essiccare i pellet di materia prima per controllarne il contenuto di umidità, quindi alimentarli nelle rispettive unità di iniezione (tipicamente cilindri a vite). Qui è necessario impostare separatamente la contropressione, la velocità della vite e altri parametri. La vite riscalda e spinge i pellet verso l'ugello a temperatura controllata.
4. Iniezione (sequenziale o simultanea)
In base agli strati e alla struttura del pezzo, iniettare i polimeri fusi nello stampo a iniezione, in sequenza o simultaneamente, come discusso in precedenza. Successivamente, per questo scopo sono preferibili i sistemi a canale caldo.
5. Raffreddamento
Dopo aver iniettato i materiali per il rivestimento e l'anima, riempire lo stampo e lasciarlo solidificare per un tempo prestabilito. È possibile utilizzare anche sistemi di raffreddamento adeguati in base alla complessità del pezzo e al tipo di materiale.
6. Espulsione parziale
Una volta che lo stampo si è raffreddato e il pezzo al suo interno si è completamente solidificato, estrarre il pezzo multistrato dallo stampo spingendo i perni di espulsione. Successivamente, ispezionarlo per individuare eventuali imperfezioni superficiali e verificarne la precisione dimensionale. Infine, se necessario, procedere con rifilatura, lucidatura o altre operazioni.
Quali sono i vantaggi dello stampaggio a co-iniezione?
Produzione più rapida, componenti ad alte prestazioni, economicità, appeal estetico, versatilità delle proprietà e finiture personalizzate sono i principali vantaggi del processo di stampaggio a co-iniezione.
- Produzione più veloce: Poiché lo stampaggio a co-iniezione produce componenti multimateriale/multistrato in un unico ciclo, riduce le esigenze di assemblaggio e i tempi di produzione.
- Componenti ad alte prestazioni: Lo stampaggio a co-iniezione unisce due materiali distinti in un unico componente, mantenendo elevata integrità strutturale, rigidità e resistenza.
- Costi-benefici: La produzione di rivestimento e anima con un'adesione differente è più costosa rispetto allo stampaggio a co-iniezione. Tuttavia, risulta anche più economica dello stampaggio a iniezione sovrastampato.
- Attrazione estetica: È possibile aggiungere uno strato esteticamente gradevole di diversi materiali ai pezzi stampati in un unico ciclo di produzione.
- Versatilità degli immobili: Consente di combinare le proprietà di due materiali in un unico componente/prodotto.
- Finitura superficiale: La co-iniezione consente di produrre il pezzo con una finitura, una texture, un colore o una levigatezza personalizzati.
Quali sono gli svantaggi dello stampaggio a co-iniezione?
Questo processo di stampaggio a iniezione multimateriale presenta anche alcuni svantaggi, come la necessità di più unità di iniezione, la compatibilità tra rivestimento e anima, il posizionamento preciso dei materiali, ecc.
- Necessità di più iniettori: La co-iniezione richiede due o più unità di iniezione, il che aumenta i costi iniziali di installazione e attrezzaggio.
- Posizionamento preciso dei materiali: A differenza dello stampaggio a inserto, non è possibile posizionare con precisione le due regioni di materiale; si può controllare solo lo spessore dello strato.
- Compatibilità tra nucleo e pelle: Non è possibile stampare a iniezione congiunta due materiali qualsiasi; devono essere compatibili.
- Complessità della progettazione dello stampo: La progettazione dello stampo è più complessa per mantenere un controllo rigoroso del flusso tra la superficie e il nucleo.
Quali sono le applicazioni? Esempi di stampaggio a co-iniezione
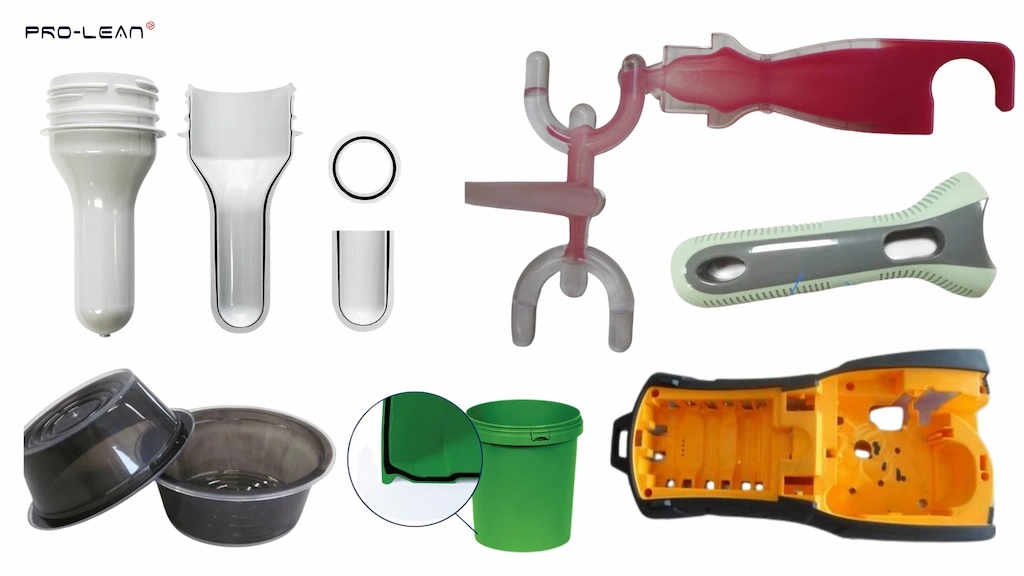
Componenti a co-iniezione
I settori automobilistico, dei beni di consumo, degli imballaggi, medicale, del riciclo circolare e molti altri utilizzano componenti e prodotti stampati a co-iniezione.
La tabella seguente fornisce una panoramica dettagliata di esempi di stampaggio a co-iniezione in diversi settori industriali.
| Industria | Come mai? | Esempi |
| Automotive | Per componenti con nucleo strutturale e strato esterno estetico | Pannelli del cruscotto, pannelli di rivestimento interni, coperture del motore e guarnizioni. |
| Beni di Consumo | Componenti con presa, estetica e texture personalizzata | Custodie per telefoni, maniglie per elettrodomestici e impugnature per utensili. |
| Packaging | Contenitori multistrato e massimizzazione dell'utilizzo di materiale riciclato. | Flaconi per cosmetici, contenitori per alimenti, vasetti multistrato e confezioni per bevande. |
| Medicale | Sigillatura funzionale nei dispositivi medici. | Impugnature per strumenti chirurgici, alloggiamenti per dispositivi diagnostici e componenti per inalatori. |
| Riciclo circolare | utilizza materiale riciclato nel nucleo senza compromettere l'estetica | Confezionamento di flaconi, tappi per detersivi, ecc. |
Prova subito Boda!
Pratiche industriali nella progettazione dello stampaggio a coiniezione
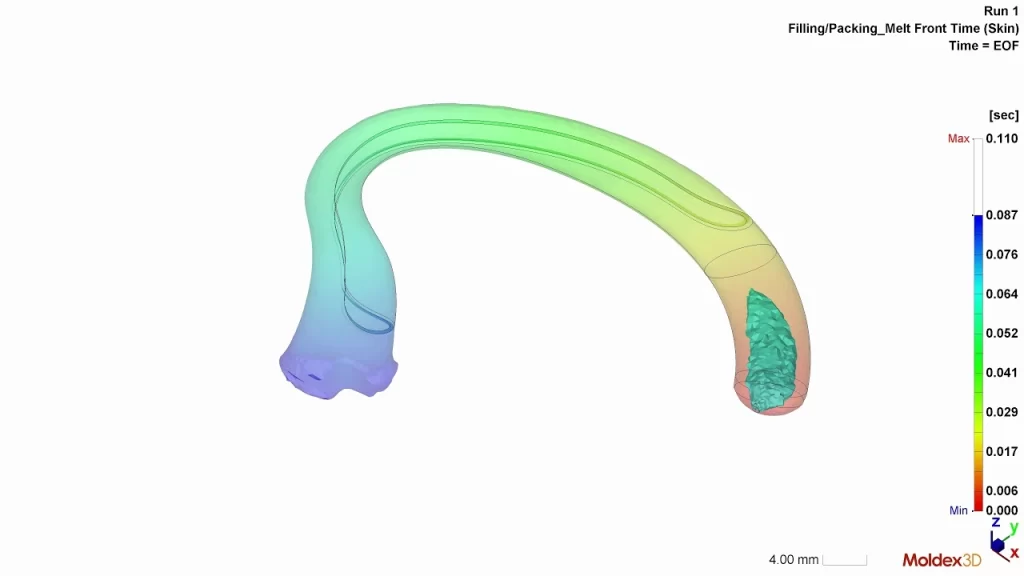
Simulazione di co-iniezione
Progettare non significa solo realizzare un modello digitale del componente desiderato, ma anche creare un design stampabile ottimizzato per facilità di stampaggio, velocità di produzione, precisione dimensionale ed economicità.
Di seguito sono riportate alcune prassi/considerazioni del settore per una progettazione DFM ottimizzata per lo stampaggio a co-iniezione.
- Spessore della parte
Mantenere uno spessore uniforme su tutta la geometria, con un minimo di 1-3 mm, a seconda del tipo di materiale. Inoltre, lo spessore non deve superare i 5 mm.
- Volume materiale
Il volume del nucleo dovrebbe essere compreso tra il 20% e l'80%, mentre il materiale della pelle dovrebbe essere l'inverso. È essenziale per mantenere un flusso efficiente dei fluidi iniettati.
- Tipo di cancello
Scegliere il tipo di canale di iniezione appropriato e posizionarlo nelle sezioni più spesse per una fresatura uniforme.
- Tolleranze
Imposta le tolleranze dimensionali in modo uniforme su tutte le caratteristiche e considera il raffreddamento degli strati. Lo stampaggio a co-iniezione in genere offre tolleranze di ±0.1 mm.
- Percorso di flusso
Scegliete geometrie di stampo semplici che favoriscano flussi di materiale efficienti. Evitate bruschi cambi di spessore, angoli acuti e sezioni lunghe e sottili.
Co-iniezione rispetto ad altri processi di stampaggio
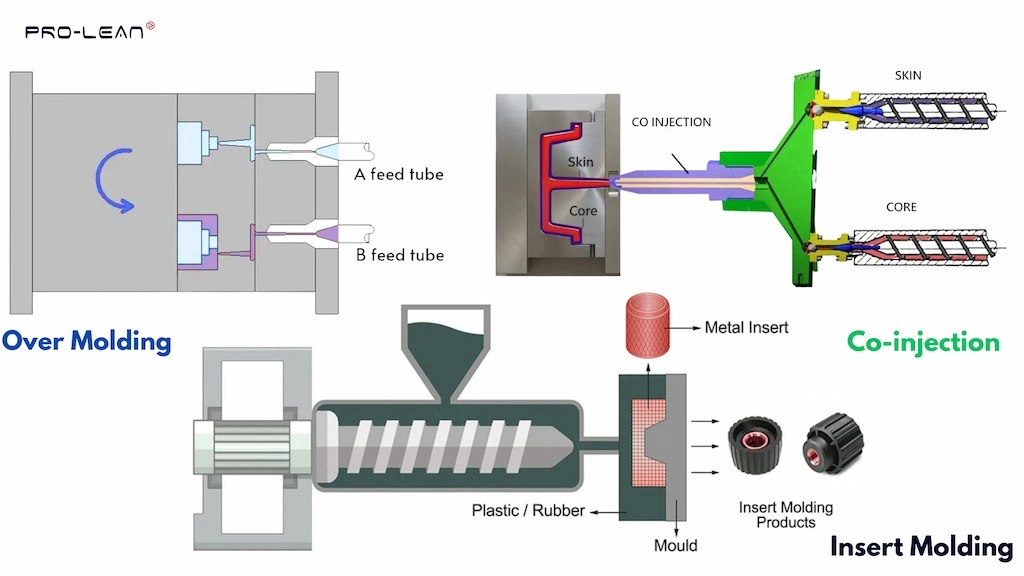
Alternative alla co-iniezione
Lo stampaggio a inserto e lo stampaggio a sovrastampaggio sono altri due processi di stampaggio a iniezione multimateriale. Confrontiamoli con lo stampaggio a co-iniezione.
Co-iniezione vs sovrastampaggio
Sovrastampaggio plastica Si differenzia dalla co-iniezione per le modalità di iniezione e di strutturazione del pezzo. Prevede l'iniezione di due materiali diversi uno dopo l'altro ed è comunemente utilizzata per lo stampaggio a iniezione di guarnizioni, impugnature o isolamenti su oggetti rigidi.
Co-iniezione vs stampaggio a inserto
Come suggerisce il nome, lo stampaggio a inserto prevede il posizionamento di un inserto prefabbricato (metallico o non metallico) nella cavità dello stampo e l'iniezione di polimero fuso. Questo fluisce quindi attorno agli inserti, formando un pezzo unico e resistente.
Difficoltà nello stampaggio a co-iniezione e come risolverle?
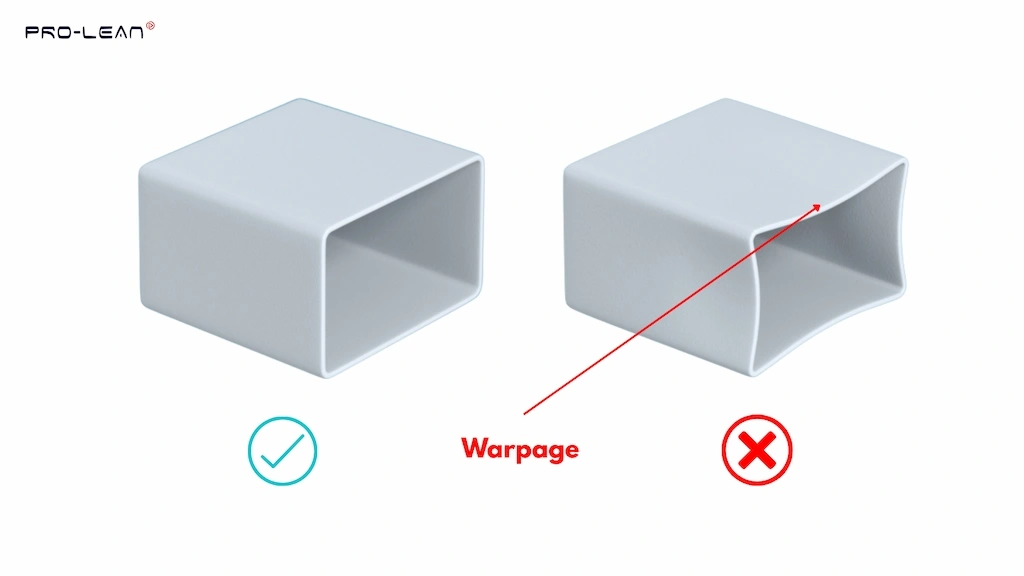
Difetto di stampaggio a co-iniezione
La rottura del nucleo, le imperfezioni superficiali, lo squilibrio del flusso multicavità e la deformazione sono le principali sfide dello stampaggio a co-iniezione.
Analizziamo più nel dettaglio queste problematiche, individuando le relative strategie di prevenzione.
Svolta fondamentale
Il materiale di base può rompere lo strato superficiale e raggiungere la superficie, causando un malfunzionamento o un problema estetico. Per evitare ciò, è necessario scegliere la pressione di iniezione corretta, aumentare il volume di iniezione superficiale e regolare la temperatura di fusione.
Imperfezioni di superficie
Un'altra sfida consiste nello stampare pezzi privi di imperfezioni e difetti superficiali, come segni e linee di saldatura. Ciò è causato principalmente dallo spessore non uniforme del rivestimento.
Problemi multicavitari
Se lo stampo a iniezione presenta più cavità, risulta difficile bilanciare il flusso tra di esse. Ciò causa squilibri nei volumi del materiale di rivestimento e di quello interno.
Per evitare ciò, posizionare la valvola con precisione, regolare la velocità di raffreddamento e correggere la fluidità.
Deformazione (Warpage)
La differenza nel tasso di ritiro tra il materiale del rivestimento e quello del nucleo provoca la deformazione. Per prevenire la deformazione, è necessario garantire uno spessore uniforme, utilizzare sistemi di raffreddamento efficienti e ottimizzare i parametri di processo.
Per saperne di più: Stampaggio a iniezione di polveri (PIM)
Cosa distingue lo stampaggio a co-iniezione dallo stampaggio a iniezione tradizionale?
La differenza tra la co-iniezione e lo stampaggio a iniezione tradizionale risiede nel fatto che essa prevede l'iniezione simultanea di due materiali per formare un unico componente unito, anziché l'iniezione di un singolo tipo di materiale fuso. Ciò significa che lo stampaggio a iniezione tradizionale non è in grado di produrre un componente multimateriale in un singolo ciclo.
Lo stampaggio a iniezione standard o tradizionale è adatto alla produzione in serie di pezzi e prodotti uniformi realizzati con un unico materiale. D'altra parte, lo stampaggio a co-iniezione è ideale quando si necessitano pezzi con strutture stratificate di due materiali diversi.
Prova subito Boda!
Lo stampaggio a co-iniezione migliora la qualità del prodotto?
Sì, lo stampaggio a co-iniezione migliora la qualità dei componenti e dei prodotti realizzati grazie a diverse combinazioni di materiali, maggiore durata e un'estetica personalizzata. Inoltre, consente di ridurre i costi di assemblaggio e contribuisce alla competitività sul mercato.
Ora, esaminiamo l'elenco seguente per capire come la tecnologia di co-iniezione migliora la qualità del prodotto.
- Lo stampaggio a co-iniezione consente di combinare materiali morbidi e rigidi, garantendo al contempo resistenza e finitura.
- I componenti stampati a co-iniezione sono durevoli grazie alla forte adesione tra anima e rivestimento.
- Lo stampaggio a iniezione multimateriale riduce i tempi e i costi di assemblaggio.
- Consente la personalizzazione della texture della superficie, del colore e della qualità della finitura.
La co-iniezione è adatta al mio progetto?
L'idoneità dello stampaggio a co-iniezione dipende dalle specifiche del pezzo/prodotto e dai requisiti dell'applicazione.
Scegli il processo di stampaggio a co-iniezione se:
- Il tuo componente/prodotto necessita di una combinazione di materiali diversi, in particolare plastiche rigide e gomme ed elastomeri morbidi.
- Queste parti necessitano di una pelle più morbida come barriera, per una migliore presa o per motivi estetici.
- Stai utilizzando materiali riciclati per lo stampaggio
- Sono necessarie tirature elevate, in genere superiori a 10,000 unità.
Quali sono le tendenze future nello stampaggio a co-iniezione?
Le tendenze future nello stampaggio a co-iniezione si concentrano su tre aree principali: innovazioni nei materiali, attrezzature automatizzate e basate sull'intelligenza artificiale e adattabilità a diversi settori industriali.
Analizziamo più nel dettaglio queste tendenze future.
1. Progressi materiali
Innovazioni nell'utilizzo di materiali riciclati attraverso l'incorporazione di nuovi materiali nella superficie di componenti o prodotti. Inoltre, i produttori si stanno concentrando anche sui polimeri di origine biologica.
2. Automazione e integrazione dell'IA
Un'altra tendenza è l'utilizzo di sistemi di produzione intelligenti, come l'automazione dello stampaggio a iniezione, il monitoraggio in tempo reale e l'ottimizzazione basata sui dati. Di conseguenza, anche il controllo di processo basato sull'intelligenza artificiale si sta diffondendo rapidamente.
3. Adattabilità tra i settori
Oltre al packaging, sempre più settori industriali utilizzano la tecnologia di co-iniezione per produrre componenti e prodotti diversi, tra cui dispositivi medici, componenti automobilistici e beni di consumo. Ciò è dovuto alle maggiori possibilità offerte dalla gamma di materiali, dalla precisione, dalle finiture e dalla complessità del design.
Prova subito Boda!
Conclusione
Nel complesso, lo stampaggio a co-iniezione consente la produzione di componenti con materiali multipli, riassemblando le strutture nucleo-rivestimento o rivestimento-nucleo-rivestimento. Questo metodo a ciclo singolo aumenta l'efficienza produttiva e la convenienza economica per diverse applicazioni, tra cui prodotti per l'imballaggio, pannelli interni per autoveicoli e componenti strutturali leggeri.
In Boda forniamo una soluzione completa servizi di stampaggio a iniezione per molteplici settori, coprendo ogni aspetto, dall'analisi DFM e dagli stampi alla finitura delle superfici.
Oltre allo stampaggio standard delle materie plastiche, disponiamo anche di impianti per lo stampaggio a inserto, lo sovrastampaggio, la co-iniezione e lo stampaggio a iniezione multipla per produrre componenti e prodotti complessi.
DOMANDE FREQUENTI
Che cos'è la co-iniezione?
Si tratta di un sottotipo di stampaggio a iniezione, in cui due polimeri diversi vengono iniettati in un unico stampo da due unità di iniezione separate.
In che modo lo stampaggio a co-iniezione si differenzia dallo stampaggio a iniezione tradizionale?
Lo stampaggio tradizionale non consente di iniettare due materiali diversi in uno stampo e formare un unico pezzo. In altre parole, la co-iniezione è uno stampaggio a iniezione multimateriale, mentre quello tradizionale non lo è.
Quale sistema è più adatto per la co-iniezione: a canale freddo o a canale caldo?
I sistemi a canale caldo sono preferibili per i processi di stampaggio a co-iniezione.