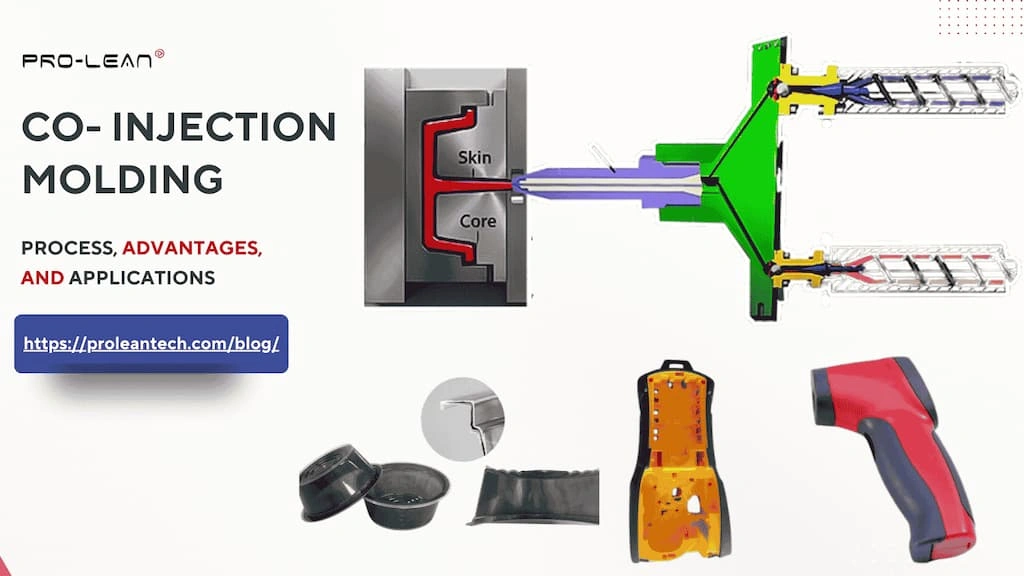
 共注射成型
共注塑成型是塑料注塑成型的一种子类型,其中两个独立的注射单元同时或依次将熔融材料注入同一个模具中。因此,它是一种双材料注塑成型工艺。
包覆成型服务 也可以用两种或多种材料生产零件,但共注射可以在一个周期内完成,从而提高速度并节省成本。
共注塑成型技术可用于生产消费品、包装用品和医疗器械。此外,该技术还有助于优化再生塑料的利用。
接下来的章节将详细介绍共注塑成型工艺、优点、缺点、应用、设计技巧和潜在挑战。
什么是共注塑成型?
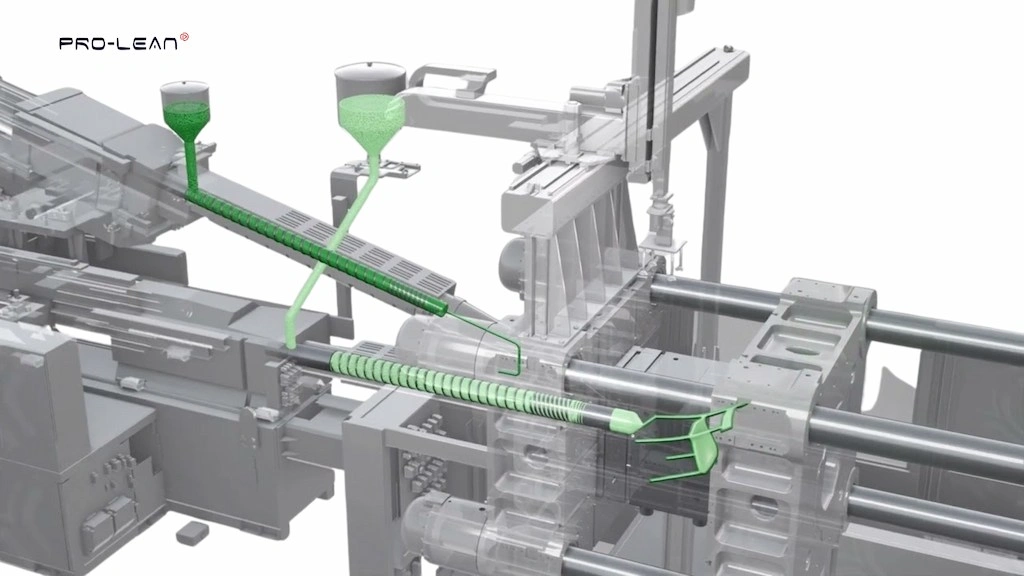
什么是共注射?
共注塑成型是一种特殊的注塑成型方式 注塑成型 用于生产由内部“双材料”组成的零件和产品核心”以及外层“皮肤该工艺涉及使用两个不同的注射单元将熔融物料依次或同时注入模具中。
例如,采用再生聚丙烯(PP)内芯和食品级聚丙烯(PP)外层的饮料瓶。这样可以减轻重量、降低材料成本、简化成型工艺并提高生产速度。
您可以使用共注塑成型技术生产具有多层结构的内聚力强、粘合力高的零件,适用于包装、汽车、医疗、消费品等行业。
立即尝试 Boda!
共注塑成型的工作原理是什么?
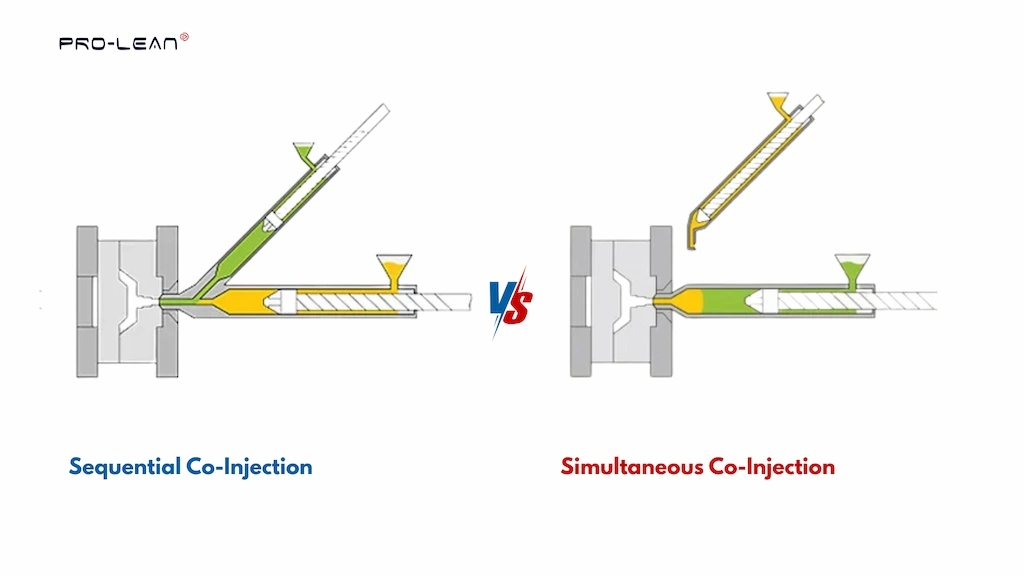
共注射法
共注塑成型的工作原理是将两种不同的聚合物依次或同时注入同一个模腔中。为此,两个或多个注射单元连接到同一个喷嘴,并将分别熔融的聚合物同时或依次注入。
顺序共注射
两种不同的聚合物分别熔化后,以可控的时间间隔依次注入模腔。注塑机可以设置行程位置、时间控制和其他参数,以实现精确的注射顺序。因此,注射顺序可以是皮芯型或皮芯皮型。
同时共注射
这种工艺是将两种不同的聚合物(分别熔化成不同的单元)同时注入同一个模腔中,使用同轴喷嘴。高粘度的液态聚合物从热流道系统流出,环绕模腔形成外层和内层,而另一种材料则形成芯材,从而重新组装成皮-芯-皮的结构。因此,它也被称为“三明治”成型。
共注塑成型工艺
共注塑成型工艺包括多个步骤,包括零件和模具设计、材料选择、颗粒干燥、进料、注射、冷却和零件脱模。
接下来,让我们进一步分解这些步骤。
1. 零件和模具设计
首先,设计共注塑成型所需的零件和相应的模具。明确定义皮芯厚度、尺寸、层结构等。此外,还要考虑皮芯材料的两个通道。
八、材料选择
接下来,选择表层材料和芯材。它们必须彼此相容;通常,芯材选用硬质塑料,表层材料选用软质塑料、橡胶或弹性体。
以下是共注塑成型中最常见的几个例子:““皮肤+核心” 组合:
- 聚碳酸酯(PC)+ABS
- 尼龙(PA)+玻璃纤维增强尼龙
- 聚丙烯(PP)+再生聚丙烯
- PET + 再生PET
- 高密度聚乙烯 + 再生高密度聚乙烯
- ABS + 再生ABS
- 聚丙烯(PP)+发泡聚丙烯
- PET + 乙烯-乙烯醇共聚物 (EVOH)
3. 干燥和熔化
将原料颗粒干燥以控制水分含量,然后送入相应的注射单元(通常为螺杆料筒)。在此过程中,需要分别设置背压、螺杆转速和其他参数。螺杆加热并将颗粒以可控温度推送至喷嘴。
4. 注射方式(顺序注射或同时注射)
根据零件的层数和结构,将熔融聚合物按顺序或同时注入注塑模具,正如我们之前讨论过的。此外,热流道系统是此工艺的首选。
5。 冷却
注入表皮和芯材后,装模并静置固化特定时间。您还可以根据零件的复杂程度和原材料类型选择合适的冷却系统。
6. 零件弹出
待模具冷却且内部零件完全凝固后,用顶针将多层零件从模具中取出。然后,检查零件表面是否存在缺陷,并验证尺寸精度。如有需要,可进行修整、抛光或其他后续加工。
共注塑成型有哪些优势?
共注塑成型工艺的主要优点是生产速度快、零件性能高、成本效益好、美观、性能多样以及可定制表面处理。
- 更快的生产: 由于共注塑成型可以在一个周期内生产多材料/多层零件,因此可以减少组装需求和生产时间。
- 高性能部件: 共注塑成型将两种不同的材料结合成一个单一的部件,保持较高的结构完整性、刚度和强度。
- 成本效益: 采用不同的方式生产皮芯并使其粘合在一起比共注塑成型成本更高。此外,它也比包覆成型便宜。
- 美学的感染力: 在一次生产周期内,即可在模塑零件上添加一层美观的不同材料。
- 属性多样性: 它可以将两种材料的特性结合到一个零件/产品中。
- 表面处理: 共注塑工艺可以生产出具有定制表面处理、纹理、颜色或光滑度的零件。
共注塑成型的缺点是什么?
这种多材料注塑成型工艺也有一些缺点,例如需要多个注塑单元、表皮和芯材之间的兼容性、材料的精确定位等。
- 需要多个喷油器: 共注射需要两个或多个注射单元,这会增加初始设置和模具成本。
- 物料的精确定位: 与嵌件成型不同,您无法精确定位两个材料区域;只能控制层厚。
- 核心与皮肤的兼容性: 任何两种材料都不能进行共注塑成型;它们必须具有相容性。
- 模具设计的复杂性: 为了保持严格的皮芯流动控制,模具设计更加复杂。
有哪些应用?共注塑成型实例
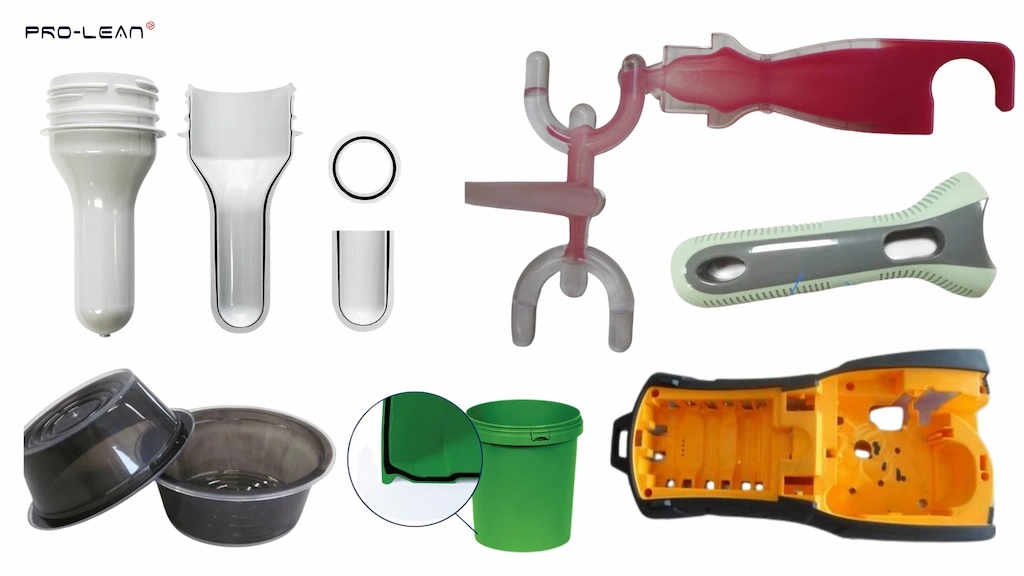
共注塑部件
汽车、消费品、包装、医疗、循环回收等众多行业都使用共注塑成型零件和产品。
下表详细列出了各行业的共注塑成型实例。
| 行业 | 为什么? | 例子 |
| 汽車 | 具有结构核心和美观外层的部件 | 仪表板面板、内饰面板、发动机罩和密封件。 |
| 消费品 | 具有抓握力、美观性和定制纹理的部件 | 手机壳、电器把手和工具手柄。 |
| 包装 | 多层容器和最大限度地利用回收材料 | 化妆品瓶、储物容器、多层罐和饮料包装。 |
| 医疗行业 | 医疗器械中的功能性密封。 | 手术器械手柄、诊断设备外壳和吸入器部件。 |
| 循环回收 | 核心部分采用回收材料,且不影响美观。 | 包装瓶、洗涤剂瓶盖等。 |
立即尝试 Boda!
共注塑成型设计中的行业实践
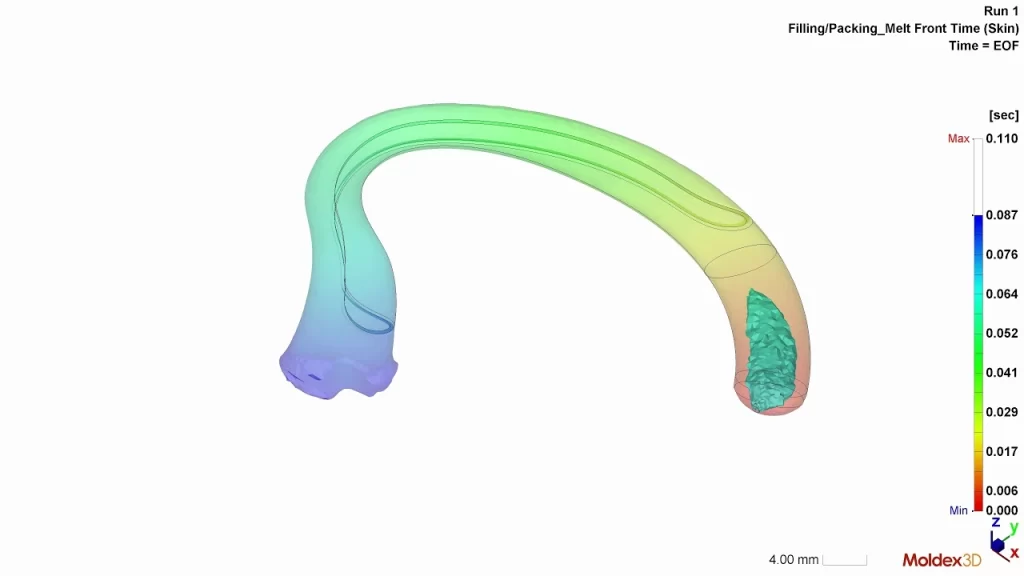
共注入模拟
设计不仅仅是制作所需零件的数字工程模型,而且还要创建一个可成型的设计,以优化成型的便捷性、生产速度、尺寸精度和成本效益。
以下是针对 DFM 优化共注塑成型设计的一些行业惯例/注意事项。
- 零件厚度
根据材料类型,保持几何形状各处厚度均匀,最小厚度为 1-3 毫米。此外,厚度不应超过 5 毫米。
- 材料体积
芯材体积应占20%~80%,表层材料的比例应与之相反。这对于维持注射液的有效流动至关重要。
- 门类型
选择合适的注塑浇口类型,并将其放置在较厚的部分,以实现均匀铣削。
- 公差
在所有特征上统一设定尺寸公差,并考虑各层的冷却情况。共注塑成型通常可提供±0.1毫米的公差。
- 流动路径
选择有利于高效流动模式的简单模具几何形状。避免厚度突变、尖角和细长截面。
共注射成型与其他成型工艺的比较
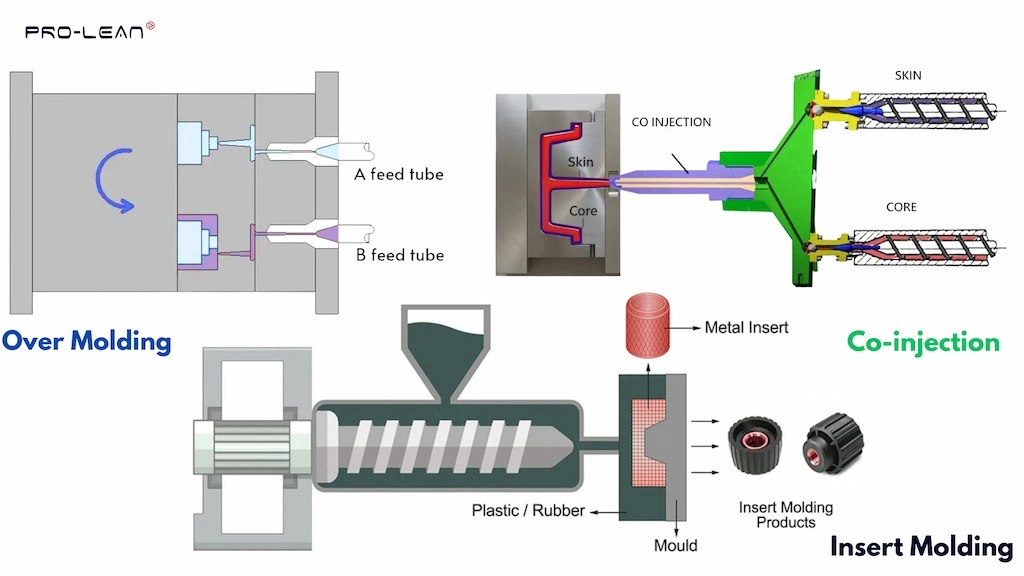
联合注射的替代方案
嵌件注塑和包覆注塑是另外两种多材料注塑工艺。让我们将它们与共注塑进行比较。
共注塑成型与包覆成型
塑料包覆成型 与共注塑相比,注塑成型在注塑方式和零件结构形成方面有所不同。它涉及将两种不同的材料依次注入,通常用于刚性物品的包覆成型,例如密封件、把手或绝缘层。
共注塑成型与嵌件成型
顾名思义,嵌件成型是将预制嵌件(金属或非金属)放置在模腔中,然后注入熔融聚合物。之后,聚合物会流过嵌件,形成一个坚固的整体成型零件。
共注塑成型面临的挑战及故障排除方法?
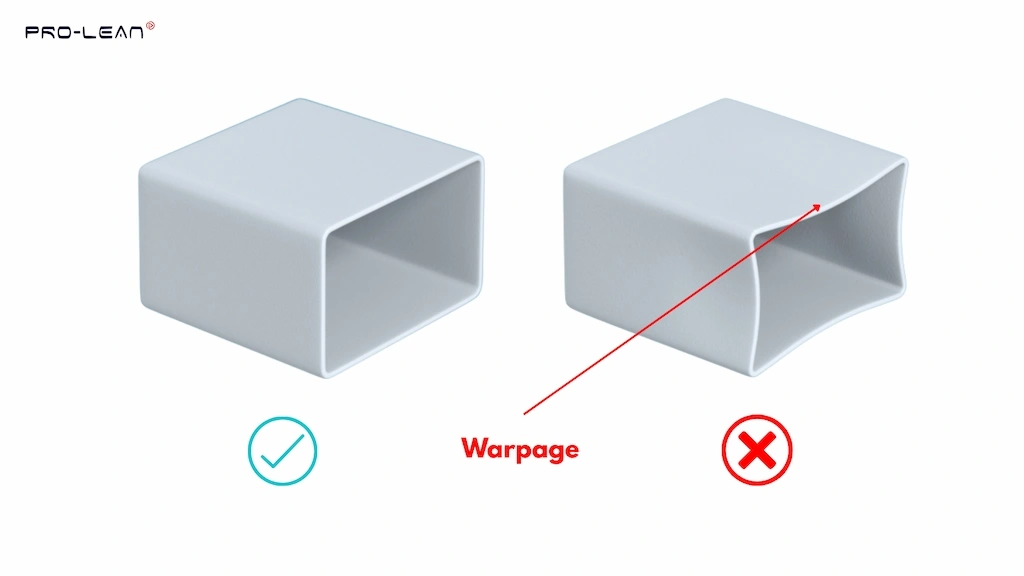
共注塑成型缺陷
芯材突破、表面缺陷、多腔流动不平衡和翘曲是共注塑成型的主要挑战。
让我们进一步分析这些挑战以及相应的预防策略。
核心突破
芯材可能会突破表皮层并到达表面,导致功能或外观缺陷。为防止这种情况发生,应选择合适的注射压力,增加表皮注射量,并调整熔化温度。
表面缺陷
另一个挑战是模制零件时如何避免表面缺陷,例如痕迹和熔接线。这主要是由于蒙皮厚度不均匀造成的。
多腔牙齿问题
如果注塑模具有多个型腔,则很难平衡各型腔之间的流体流动。这会导致表层材料和芯层材料的体积不平衡。
为防止这种情况发生,应精确定位闸门,调整冷却速率,并纠正流动性。
翘曲
蒙皮和芯材收缩率的差异会导致翘曲。为防止翘曲,应确保厚度均匀,采用高效冷却系统,并优化工艺参数。
阅读更多: PIM-粉末注射成型
共注塑成型与传统注塑成型有何不同?
共注塑成型与传统注塑成型的区别在于,前者是将两种材料混合注入成型,形成一个整体的粘合部件,而不是像传统注塑成型那样只注入一种熔融材料。这意味着传统注塑成型无法在一次成型周期内生产多材料部件。
标准或传统注塑成型适用于批量生产由单一材料制成的同型零件和产品。而共注塑成型则适用于需要生产由两种不同材料构成的多层结构零件的情况。
立即尝试 Boda!
共注塑成型能提高产品质量吗?
是的,共注塑成型通过多样化的材料组合、增强的耐用性和定制化的美观性,提高了零部件和产品的质量。此外,它还能降低组装成本,并有助于提升市场竞争力。
接下来,让我们看看下面的列表,了解共注塑技术如何提高产品质量。
- 共注塑成型可以将软性材料和硬性材料结合在一起,既能保证强度,又能保证表面光洁度。
- 共注塑成型的零件经久耐用,因为芯材和表皮结合牢固。
- 多材料注塑成型可减少时间和组装成本。
- 它允许对表面纹理、颜色和表面质量进行定制。
共注塑成型适合我的项目吗?
共注塑成型的适用性取决于零件/产品的规格和应用要求。
如果符合以下条件,请选择共注塑成型工艺:
- 您的零件/产品需要多种材料组合,特别是硬质塑料和软质橡胶及弹性体。
- 这些部位需要较柔软的皮肤作为屏障、增加抓握力或达到美观目的。
- 您正在使用回收材料进行模塑。
- 你需要大批量生产,通常超过 10,000 件。
共注塑成型技术的未来发展趋势是什么?
共注塑成型的未来发展趋势主要集中在三个方面:材料创新、自动化和人工智能驱动的设备以及跨行业的适应性。
让我们进一步分析这些未来趋势。
1. Material Advancements
通过将新材料融入零部件或产品的表面,可以创新性地利用回收材料。此外,制造商们也正致力于开发生物基聚合物。
2. 自动化和人工智能集成
另一个趋势是智能制造系统的应用,例如注塑自动化、实时监控和数据驱动优化。因此,人工智能驱动的过程控制也正在迅速普及。
3. 跨行业适应性
除了包装行业,越来越多的行业正在利用共注塑技术生产各种零部件和产品,包括医疗、汽车和消费品行业。这得益于共注塑技术在材料选择、精度、表面处理和设计复杂性方面的提升。
立即尝试 Boda!
结语
总体而言,共注塑成型技术能够生产由多种材料构成的零件,并可重新组装芯材-蒙皮或蒙皮-芯材-蒙皮结构。这种单周期工艺提高了生产效率和成本效益,适用于包括包装产品、汽车内饰板和轻量化结构件在内的各种应用领域。
在 Boda,我们提供全面的 注塑服务 适用于多个行业,涵盖从 DFM 分析和模具制造到表面处理的方方面面。
除了标准塑料成型外,我们还拥有嵌件成型、包覆成型、共注塑和多色注塑成型设备,以生产复杂的零件和产品。
常见问题
什么是共注射?
它是注塑成型的一个子类型,其中两种不同的聚合物通过两个不同的注塑单元注入到同一个模具中。
共注塑成型与传统注塑成型有何不同?
传统注塑成型无法将两种不同的材料注入模具并形成单一部件。换句话说,共注塑成型是一种多材料注塑成型工艺,而传统注塑成型则不是。
冷流道系统和热流道系统哪种更适合共喷射?
热流道系统是共注塑成型工艺的首选。