
フライス工具の種類
フライス加工工具の種類は非常に多く、適切な工具を選ぶのが難しい場合があります。不適切な工具を使用すると、加工コストが増加し、工具寿命が短くなり、部品の品質にも影響が出ます。この問題を回避するには、表面仕上げの要件、切込み深さ、材料の硬度、加工時間を考慮する必要があります。 At プロリーンテック弊社は、そのような問題を軽減し、設計仕様どおりに部品が正しく製造されるように、適切なフライス加工ツールの選択をお手伝いします。
フライス工具は、回転切削ノミで、 CNCフライス盤 フライス加工。複数の刃先を持ち、主にワークピースから材料を削り取ります。これらの工具には様々な種類があり、それぞれが特定の作業向けに設計されています。一般的なフライス工具/カッターの種類を以下に示します。
- エンドミル
- 円筒エンドミル
- 3枚刃エンドミル
- キー溝フライスカッター
- スレッドミル
- フォームフライスカッター
- ギアフライスカッター
- アングルフライスカッター
- ホローミル
- 面取りミル
- 鋸刃フライスカッター
上記は基本的なタイプです。 フライス盤以下のセクションでは、 フライス およびその用途を説明し、それぞれが加工プロセスでどのような役割を果たすかを理解するのに役立ちます。
ミリングビットとは何ですか?
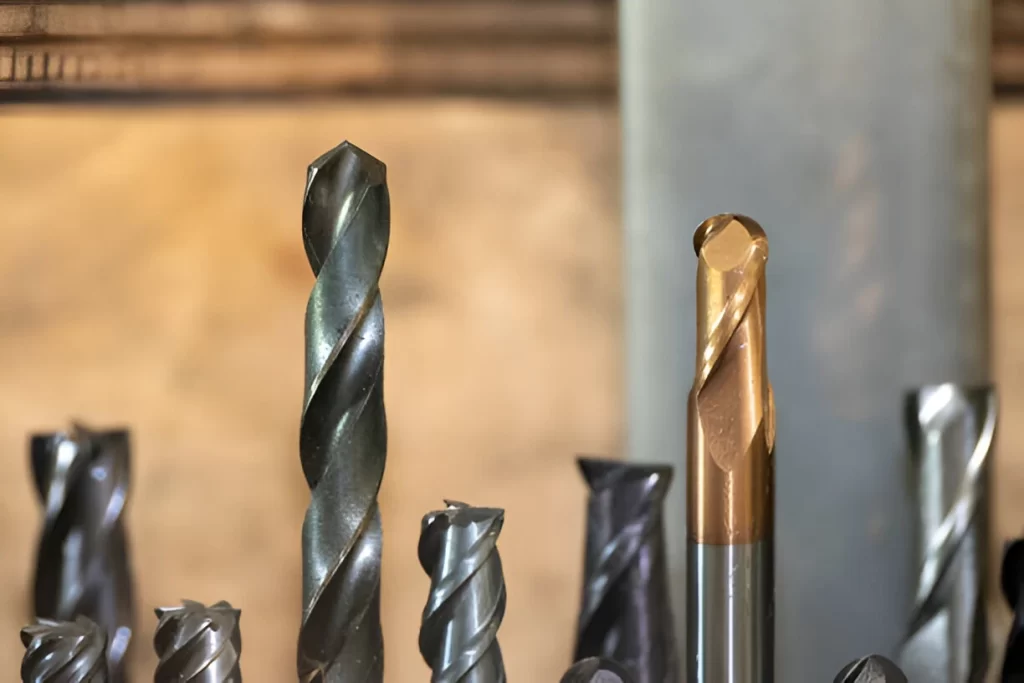
フライスビット
フライス工具(またはフライスカッター、フライスビット) フライス盤やCNCセンターで使用される回転切削工具です。複数の歯を持ち、1回転ごとにワークから少量の材料を削り取ります。
工具は回転して切削を行い、ワークピースは直線または曲線に沿って移動します。フライス加工工具は、平面、溝、段差、角度のあるエッジ、そして複雑な形状を正確かつ効率的に加工します。
フライスカッターの部品
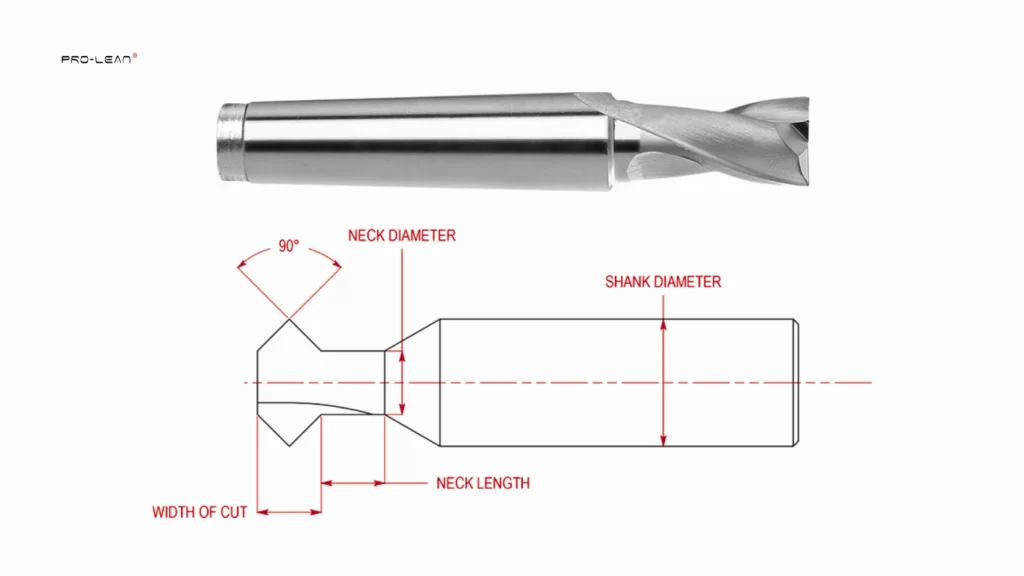
フライスカッターの部品
様々なタイプの フライス盤カッターフライスカッターの構造を知ることは重要です。フライスカッターは3つの主要部品で構成されています。
- シャンク、
- ボディ
- 最先端
カッターの効率的な作業性を検証する上で、各部品の役割は重要です。シャンクは機械のスピンドルに挿入され、カッターを所定の位置に保持します。一般的に強度が高く、本体によって切削部に取り付けられています。実際の作業は刃先で行われ、刃先、先端、および先端エッジを用いて材料を除去します。
カスタム加工部品用のフライス工具の種類
今日の多くの機械加工プロセスでは、 フライス工具の種類 特定の作業に対応するために進化しました。ここでは、一般的なフライスカッターの種類とその用途をいくつかご紹介します。
エンドミル
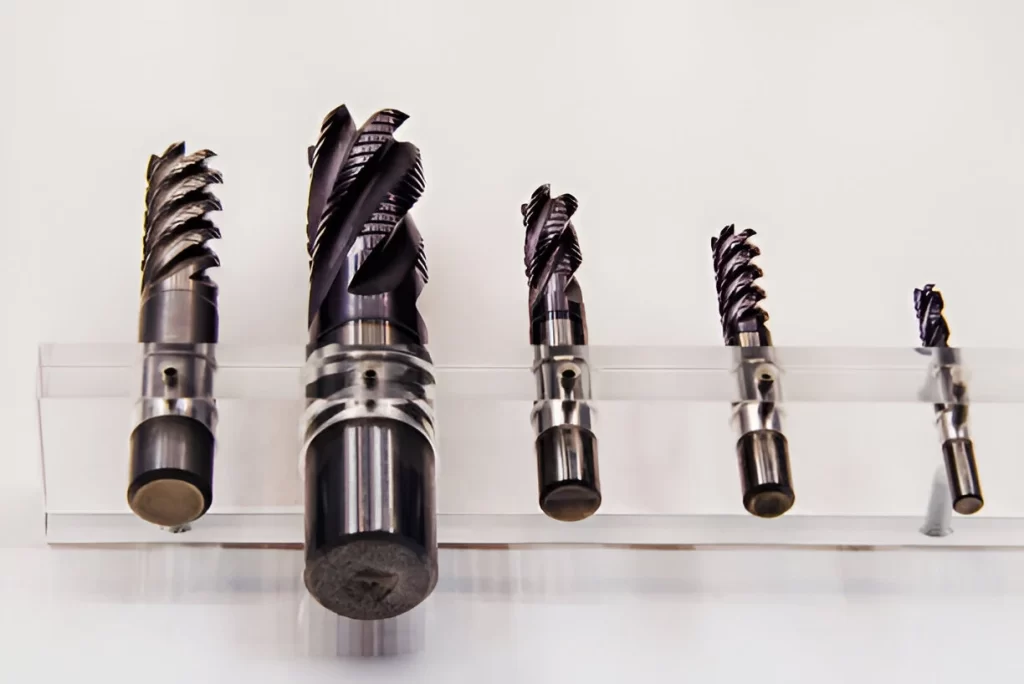
超硬エンドミル
最も一般的に使用される フライスビット エンドミル、またはストレートシャンクミルは、小径から中径のフライス加工に適しています。エンドミルの先端と側面の両方に刃が付いているため、穴あけとフライス加工を同時に行うことができます。底面に対して垂直な壁を持つワークピースに適しています。
スクエアエンドミル
これらは一般的にはエンドミルですが、先端が平らな四角形になっています。四角いスロット、ポケット、エッジの加工に最適です。
荒削りエンドミル
荒削りエンドミルは鋸歯状の刃を持ちます。これは、荒加工のように表面仕上げがそれほど重要でない場合に、短時間で材料を削り取るために使用されます。
ボールエンドミル
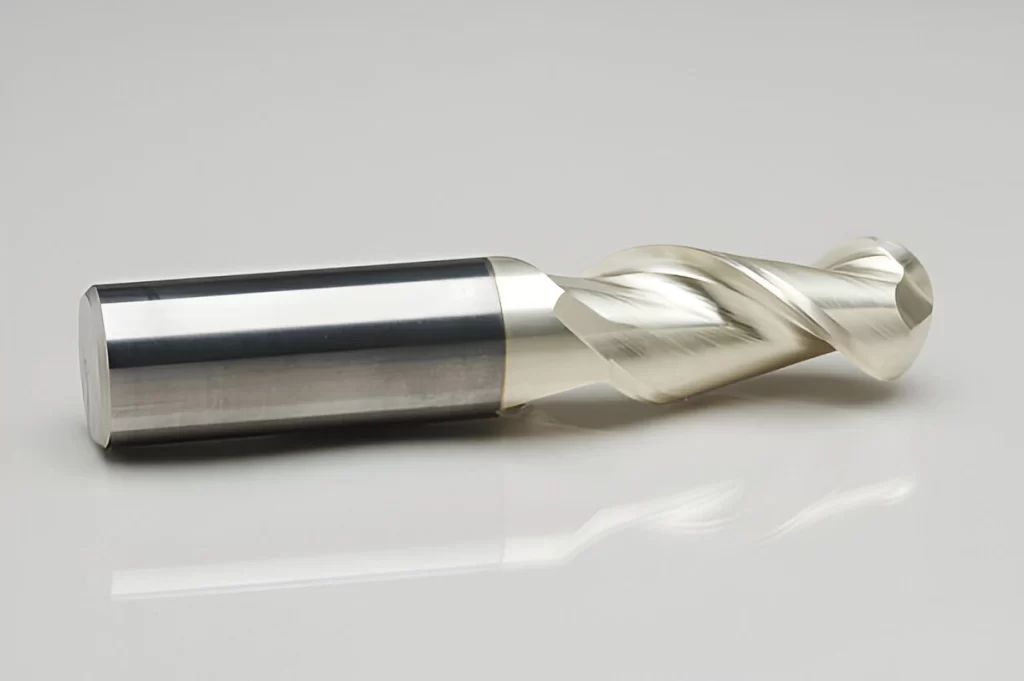
ボールエンドミル
ボールエンドミルは球状の形状をしています。輪郭、曲線、3Dプロファイル加工に使用され、滑らかな曲線が求められる仕上げ加工に使用されます。
ラジアスエンドミル
ラジアスエンドミルは、指定された半径を持つ丸い先端部を備えています。膨らんだコーナー、フィレット、複雑な形状の加工に使用されます。
ドリルエンドミル
ドリルエンドミルは、その名の通り、エンドミルとドリルを組み合わせた工具です。1本の工具で穴あけとフライス加工が可能です。これらの汎用性の高いカッターは、工具交換にかかる時間を短縮します。
今すぐプロリアンをお試しください!
円筒エンドミル
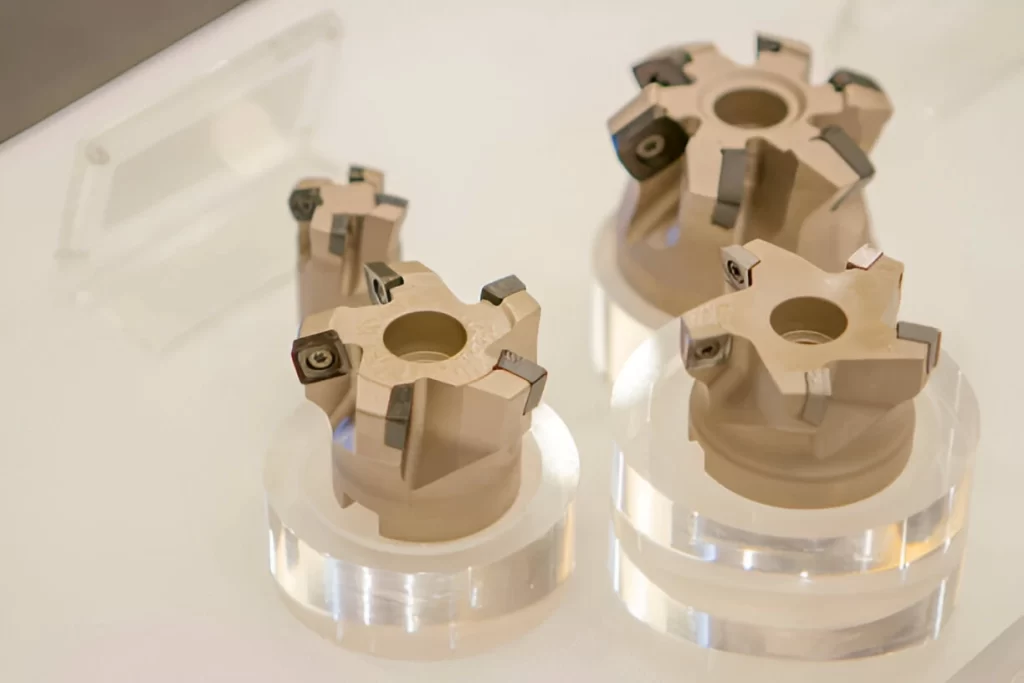
円筒ミルカッター
平面(または円筒)フライスカッターは、通常は水平フライス盤上で平面を切削するために使用されるアーバーに取り付けられた工具です。 カッターには異なる形状の歯と異なるピッチがあります。これらのカッターを使用して作られた歯車は、歯の形状、粗いピッチか細かいピッチか、そして歯数に応じて、平歯車またはヘリカル歯車のいずれかになります。 (また読む: 切削深さ)
3枚刃エンドミル
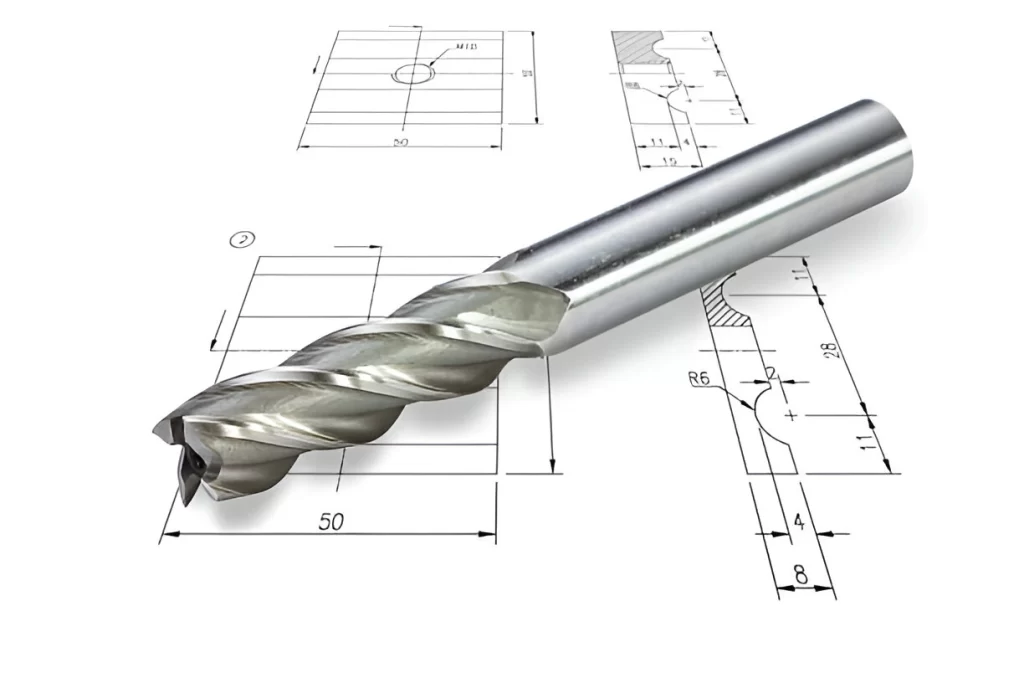
3枚刃超硬フィニッシャーエンドミル
3枚刃エンドミルは、横型フライス盤で使用される切削工具です。溝、段差、スロットを精密に加工します。3枚の刃が同時にワークに食い込むため、切削面全体に均一な力が生じ、振動が抑えられます。
キー溝フライスカッター
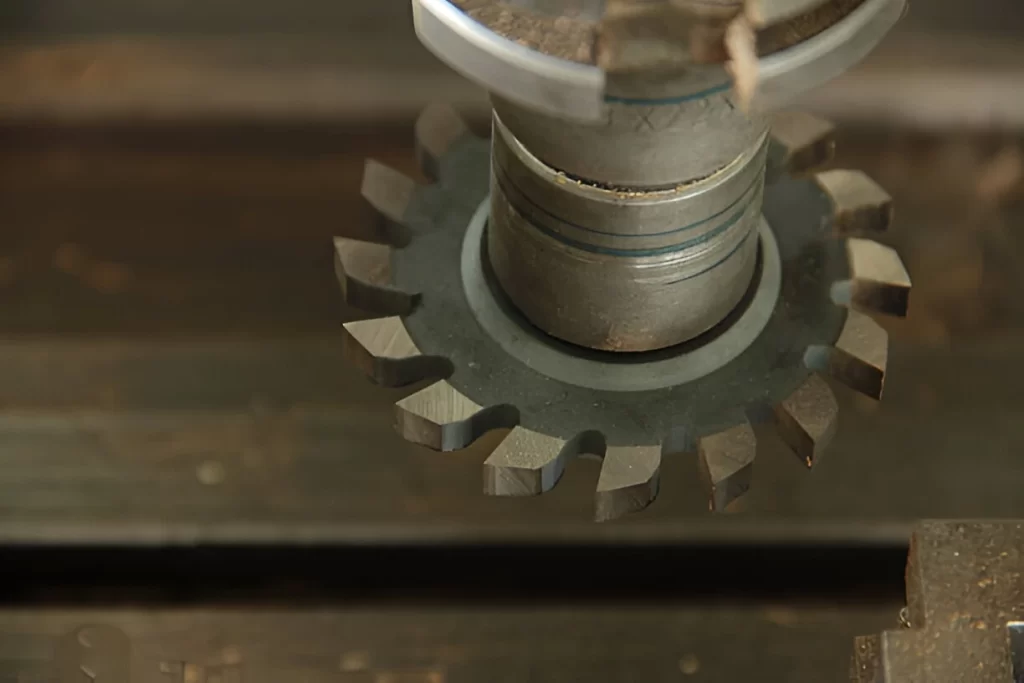
キー溝スロットフライスカッター
キー溝フライスカッターとも呼ばれる Tスロットカッター2枚の刃を持ち、中央に穴が開いていません。キー溝、Tスロット、そして鋭い刃先を持つ高精度の溝を切削するように設計されています。
鋸刃フライスカッター
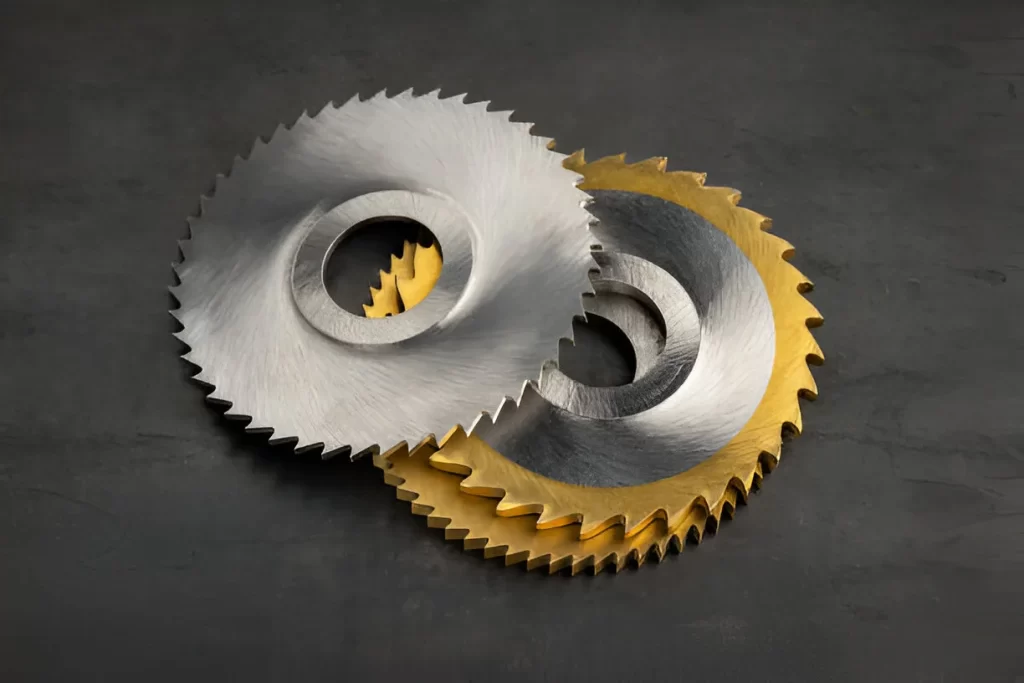
鋸刃ミルカッター
鋸刃フライスカッターは、狭く間隔の狭い歯を備えており、深い溝や小さな溝の材料を効率的に切削します。狭い溝の切削や突っ切り加工に使用されます。刃先が薄いため、工具の破損を防ぐため、送り速度を慎重に制御する必要があります。
正面フライス
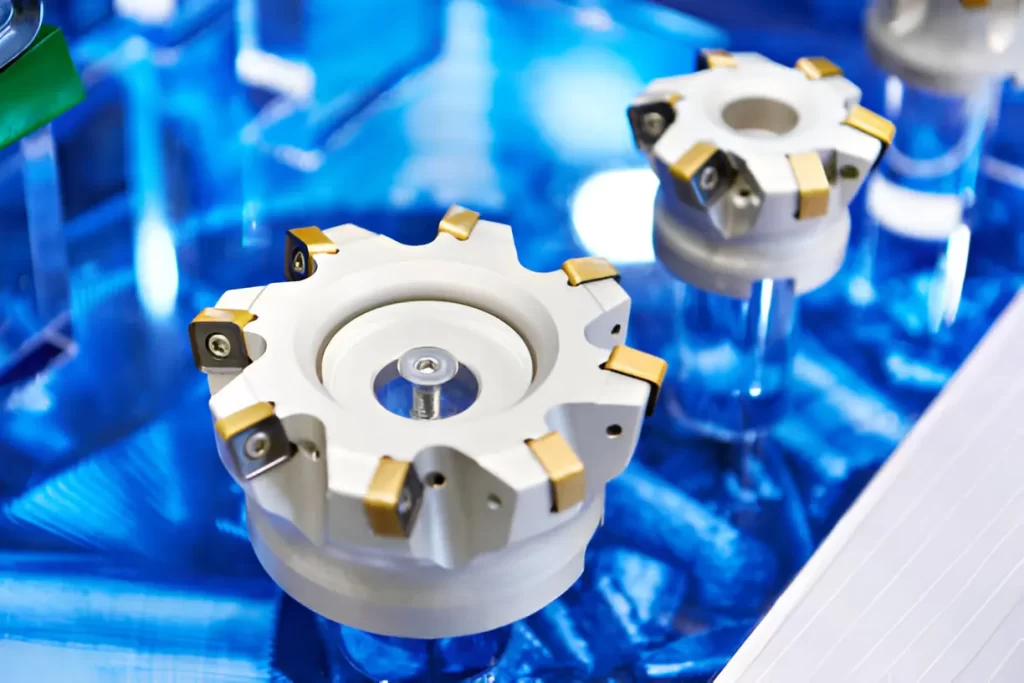
フェイスミルカッター
正面フライスカッターは、平面を高精度にフライス加工するために使用されます。刃先は側面に配置されており、水平方向に所定の深さで開くことができます。インサート刃の切れ味は交換や研磨が容易で、同じ切削特性が得られます。
アングルフライスカッター
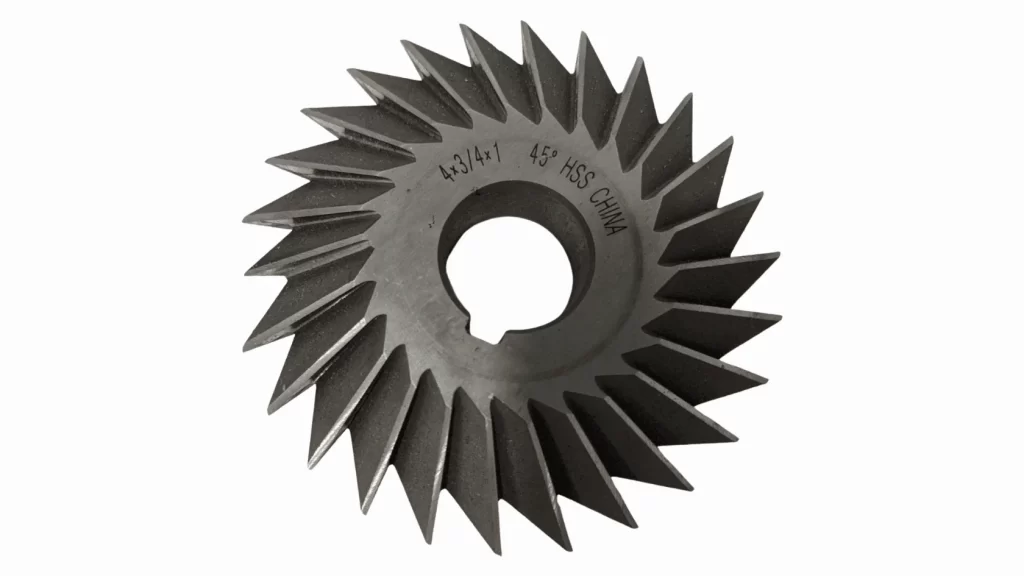
インターステート HSS ダブルアングルカッター
アングルフライスカッターは、ワークに微細な角度や溝を形成するために開発されました。主に2つのタイプがあります。 シングルアングルフライスカッター (18度~90度、厚さ6~35mm)および 2角(ダブルアングルとも呼ばれる)フライスカッター (30度~120度、厚さ10~45mm)。これらのカッターは、角度のある形状が必要な場合に使用されます。
今すぐプロリアンをお試しください!
フォームフライスカッター
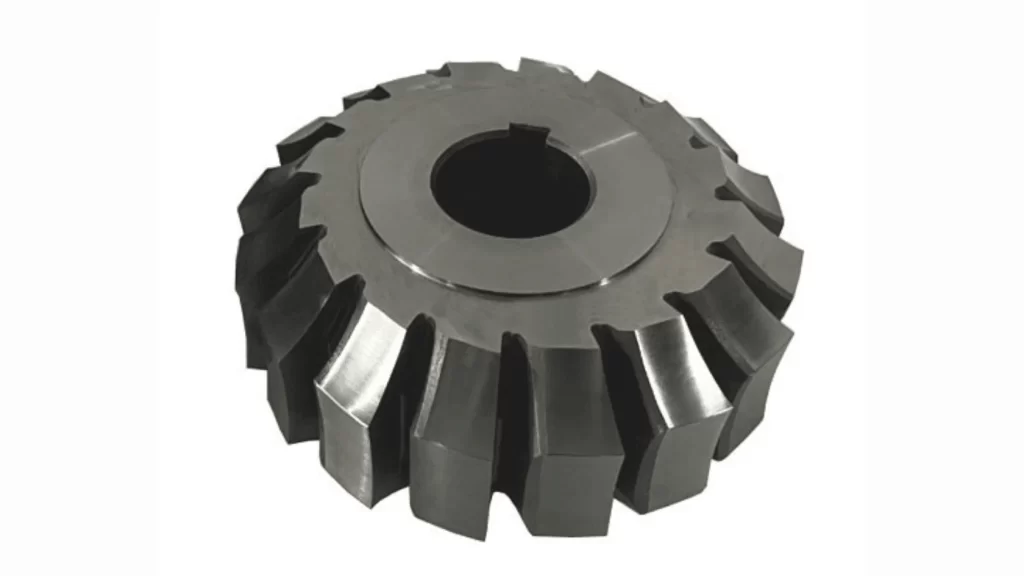
フォームフライスカッター
フライスカッターは、ワークピースの最終的な形状を形作るために成形されます。先端形状、刃先、工具材質は多様で、複雑な面や曲面にも適しています。ほとんどのフォームカッターは、部品の形状に合わせてカスタムメイドされます。
凸型フライスカッター
凸型カッターは丸みを帯びた形状、または外側に湾曲した形状をしています。半円形の底を持つ溝など、凹状の形状を加工するために使用されます。
凹面フライスカッター
凹型カッターは内向きの加工に使用されます。また、半円状のボスなどの機械的な特徴も備えています。
コーナーラウンディングフライスカッター
これらの工具はブルノーズカッターとも呼ばれ、半円形の刃先を備えており、鋭い刃先を滑らかにし、曲線を描く刃先を作ります。
ギアフライスカッター
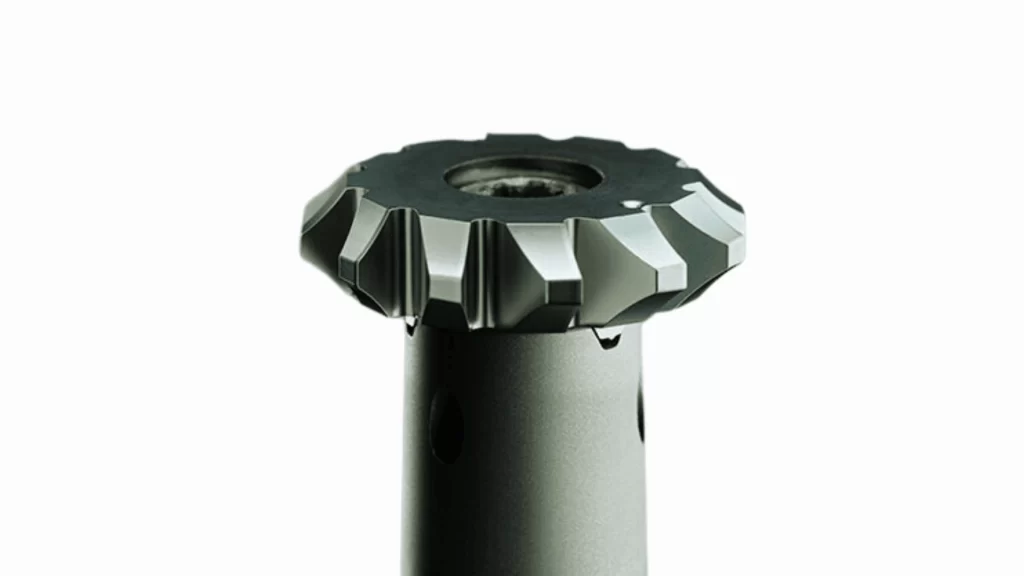
ギアフライスカッター
ギアフライスカッターは、歯車の輪郭に沿って切削するプロファイルフライス工具です。特に、一体成形品や特殊な歯車の加工において、正確な歯形と歯車の輪郭を得ることができます。
ホローミル
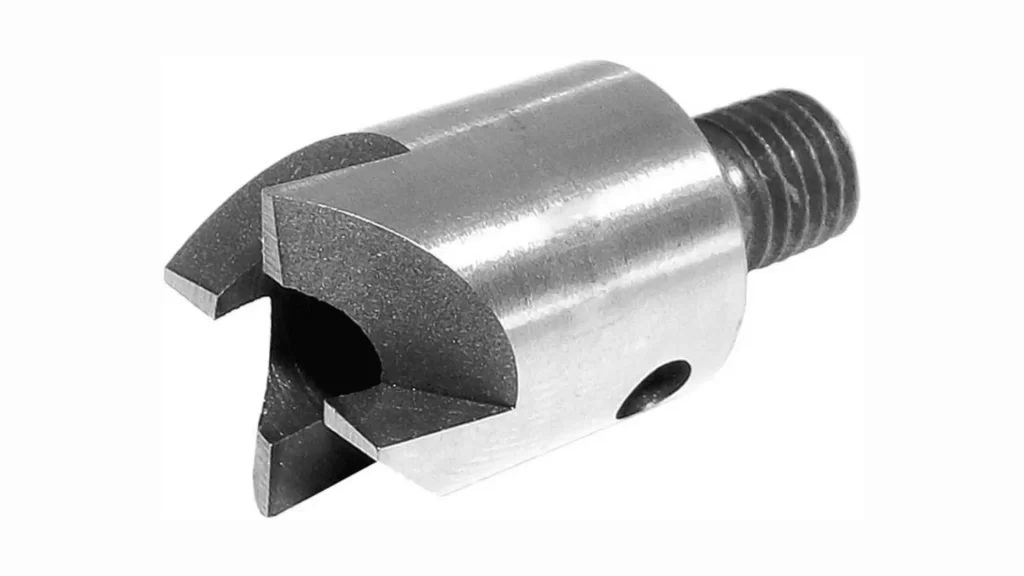
中空ミルカッター
中空フライスカッターは、刃が本体の外側に配置された中空構造です。中心が中空になっているため、アーバーに取り付けることができます。同じ下ねじ径を大量に生産するのに最適です。
スレッドミル
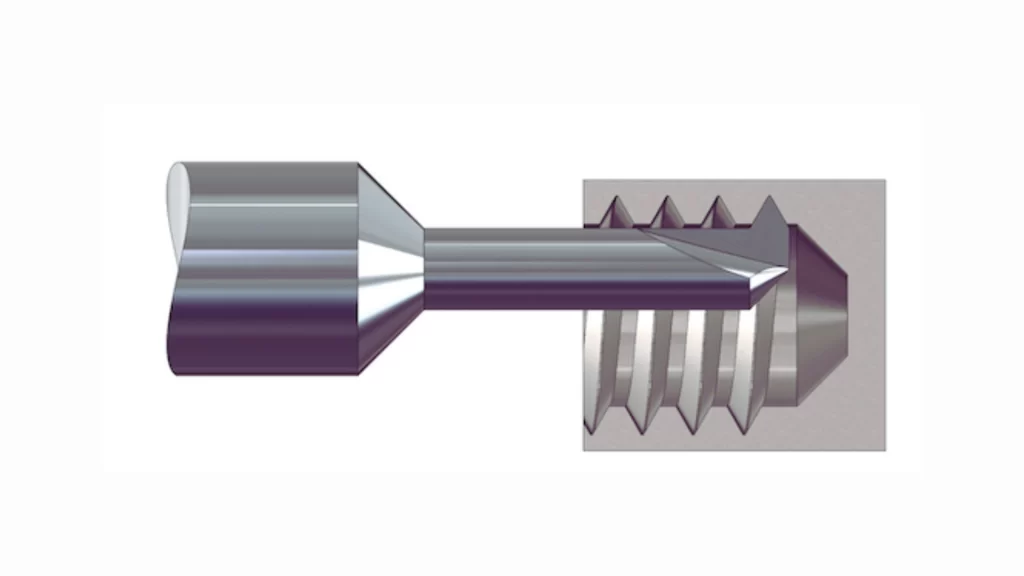
スレッドフライスカッター
スレッドフライス加工は、カッターを用いて螺旋状の経路を形成し、外ねじまたは内ねじを形成する加工です。この加工により、ねじピッチ、深さ、および形状を1回の加工で完璧な精度で設定できます。従来のタッピング加工と比較して、主軸回転速度の影響を受けず、切削抵抗を低減できるという利点があります。
面取りミル
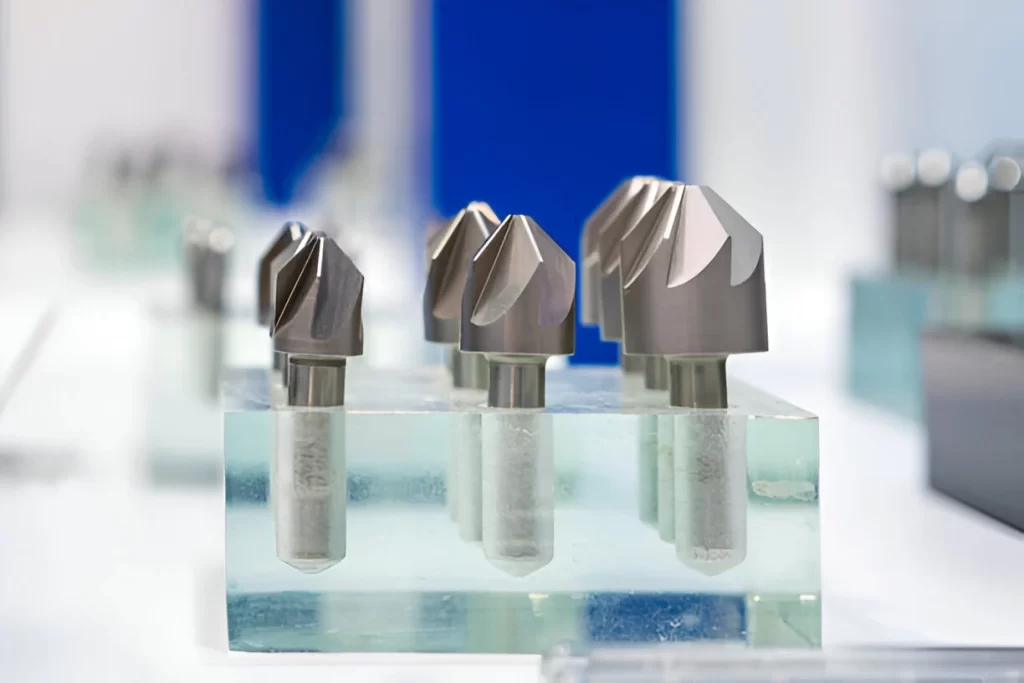
面取りエンドミル
面取りミルは、エッジから材料を削り取り、精密な面取りと丸みのあるコーナーを作成します。刃先は、面取りの要求に応じて、異なる切削角度と半径を備えています。これにより、エッジ形状の一貫性が確保され、重要な部品におけるバリの発生が低減されます。
さまざまな種類のフライス工具の選び方
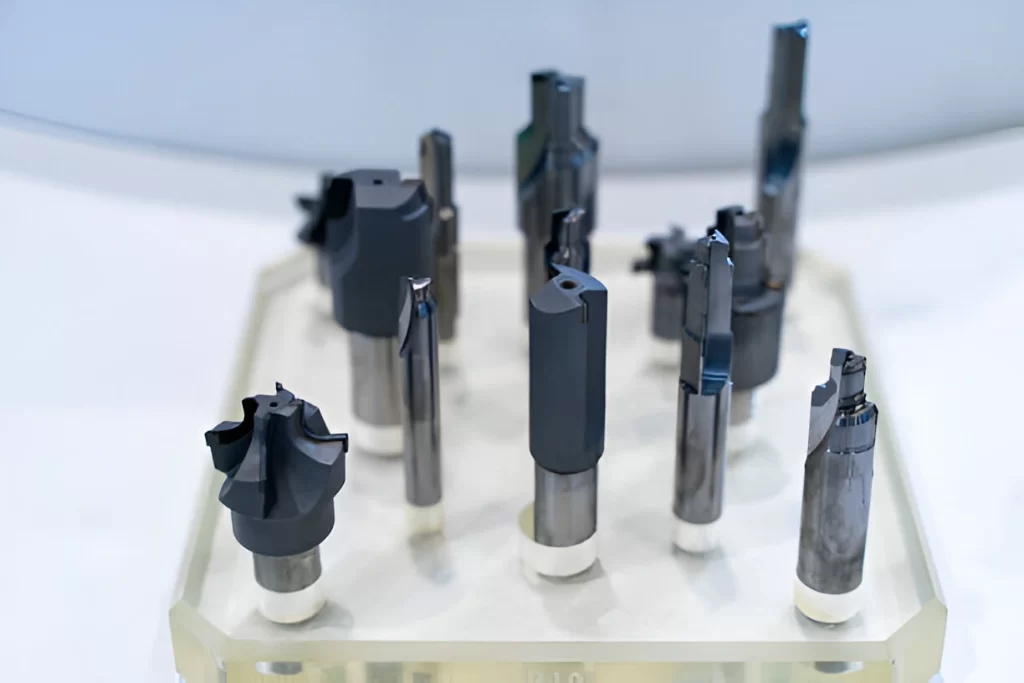
フライス盤カッター
フライス工具は慎重に選定する必要があります。切削条件、ワークの特性、工具形状を考慮する必要があります。これらの要素は、加工精度、表面仕上げ、そして工具寿命に直接影響します。ここでは、フライス工具の種類を適切に選択する方法をご紹介します。
ブレードの選択
研磨されたブレードは精密作業に最適です。ブレードの厳しい公差により、各刃先が正確に位置決めされます。この正確な位置決めにより、均一な表面仕上げと正確なワーク寸法が得られます。
重切削にはプレス刃が適しています。プレス刃は刃先強度が高く、耐久性にも優れています。 切削速度と送り速度 欠けたり早期摩耗を引き起こしたりしません。
歯数とチップの排出
カッターの数は、切りくずの排出と負荷分散に影響します。例えば、切りくず間隔の広い粗い刃のカッターは、 直径6mmの100歯カッター高い切削負荷でも効率的に切削できます。荒加工にも使用できます。
一般的なガイドラインとしては、切削片負荷の小さい細かい歯のカッターの方が精密フライス加工に適しています。 歯当たりの切削深さが低い振動を最小限に抑え、適切な寸法制御を促進するには、適度な材料除去のみが必要です。
カッター径
工具径は、機械の能力とワークの形状に合わせて調整する必要があります。正面フライス加工の場合、工具径は約 スピンドルの直径の1.5倍。
工業用フライス加工では、直径は ワークピースの切断幅の1.6倍より安定性が高く、荷重分散に優れています。エンドミルの直径は、加工対象物の幅と深さと一致させる必要があります。
材質と硬度
カッター材質は、ワークの硬度と切削性に応じて選定する必要があります。高速加工では、中程度の複雑形状の材料には高速度鋼、硬質合金、セラミックス、その他の材料には超硬合金が適しています。 PCD/CBN 硬くて脆い材料用。
結論
適切なフライス加工ツールを選択するということは、その機能を理解し、それを材料と加工タスクに適合させることを意味します。
Bodaは、10年以上にわたるカスタムプロファイルのフライス加工で培った豊富な専門知識を活かします。迅速な納品とISO認証取得済みの加工方法をご提供します。当社のエンジニアが、精度、効率、そして一貫した成果を実現する最適な工具選びをお手伝いいたします。アドバイスと包括的なサポートについては、 カスタムCNCフライス盤 サービスについては、Bodaにお問い合わせください。 見積もりを取得。
よくある質問
Q1: フライスカッターのフルートとは何ですか?
フルートとは、フライスカッター本体に刻まれた溝のことです。切りくずを切削面から遠ざけ、クーラントが刃先まで届くようにします。この溝は、工具が切削できる刃数に影響を与えます。
Q2: フライスカッターに XNUMX つの逃げ角があるのはなぜですか?
カッターとワークの擦れを防ぐため、2つの逃げ角が設けられています。これにより、よりスムーズな切削が可能になり、切りくずがスムーズに排出され、工具の摩耗も軽減されます。
Q3: ドリルビットとフライスカッターの違いは何ですか?
ドリルビットは、材料にまっすぐに穴を開けるために使用されます。一方、フライスカッターは通常、異なる方向に切削します。溝、段差、輪郭、複雑な形状を作成するために使用されます。