
UHMW機械加工
超高分子量ポリエチレン(UHMW)は、分子量が5万~9万AMUと非常に高い熱可塑性ポリマーです。このエンジニアリングプラスチックは、耐薬品性、耐摩耗性、耐久性に優れています。
強力なファンデルワールス力によって結合された長く整列したポリマー鎖により、UHMW ポリエチレンの加工は困難になります。
切削速度、熱管理、クランプ機構、そして部品設計を最適化することで、UHMWプラスチックの加工から最大限の成果を得ることができます。UHMW加工部品は、医療、自動車、化学処理、食品・飲料など、多くの産業において極めて重要なため、これは不可欠です。
カスタム UHMW 部品の材料と入手プロセスの詳細については、この記事を読み続けてください。
UHMW 材料とは何ですか?
超高分子量ポリエチレン (UHMW) は、強度と密度の比が高く、耐摩耗性が高く、摩擦係数が低く、比類のない耐久性を備えた人気の熱可塑性ポリエチレンです。
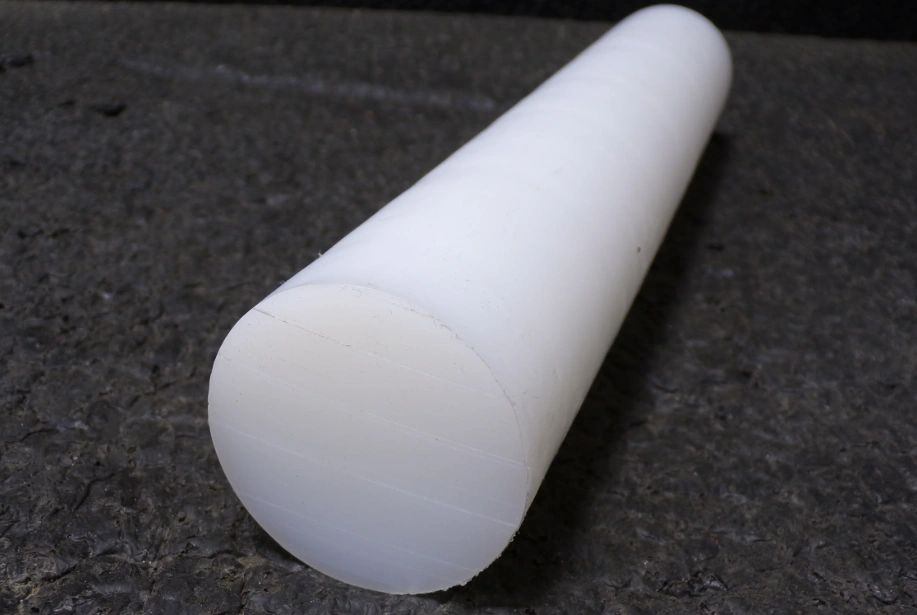
UHMWロッド
この優れたエンジニアリング プラスチックは、優れた機械的特性を備えており、要求の厳しい用途にも応用されています。 CNC機械加工サービス 医療部品、食品加工、工業部品など、要求の厳しい分野向けに UHMW 機械加工部品を供給します。
UHMW特性
UHMW は、耐薬品性、耐疲労性、耐摩耗性、耐衝撃性、耐水性など、要求の厳しい用途に最適な幅広い優れた特性を備えています。
UHMW の融点を含む特性をまとめた表を以下に示します。
| 物理的特性 | ||
| プロパティ | 我が軍の部隊数 | 値 |
| 密度 | g /cm³ | 0.934 |
| 吸水率(24時間) | % | 0.01 |
| 機械的性質 | ||
| プロパティ | 我が軍の部隊数 | 値 |
| 抗張力 | メガパスカル | 31.0 |
| 引張係数 | GPa | 0.55 |
| 引張破断伸び | % | 350 |
| 曲げ強度 | メガパスカル | 24.1 |
| 曲げ弾性率 | メガパスカル | 607 |
| 圧縮強度 | メガパスカル | 20.7 |
| 圧縮弾性率 | メガパスカル | 552 |
| 剪断強度 | メガパスカル | 6.2 |
| 熱特性 | ||
| プロパティ | 我が軍の部隊数 | 値 |
| 熱たわみ温度 | ℃で | 49 |
| 融点(約) | ℃で | 135 |
| 最高使用温度 | ℃で | 82 |
| 熱伝導率 | W / m・K | 0.42 |
| 線形熱膨張係数 | ×10⁻⁵/°C | 20 |
| 電気的特性 | ||
| プロパティ | 我が軍の部隊数 | 値 |
| 絶縁耐力 | kV / mm | 23.6 |
| 誘電率(1 kHz) | – | 2.30 |
| 誘電正接(1 kHz) | ×10⁻⁴ | 5 |
| 表面抵抗率 | Ω | 10¹⁵ |
このデータは公開されており、比較目的でのみ共有されます。
UHMW は機械加工が難しいですか?
UHMWは、切削片の堆積、粉塵、熱に対する敏感性、工具の摩耗といった問題により、加工が困難です。これらの問題により、このポリマーはHDPE(高密度ポリエチレン)などの他のポリマーと比較して加工がより困難になっています。 ポリマー.
しかし、 CNC機械加工プロセス より管理しやすくなります。
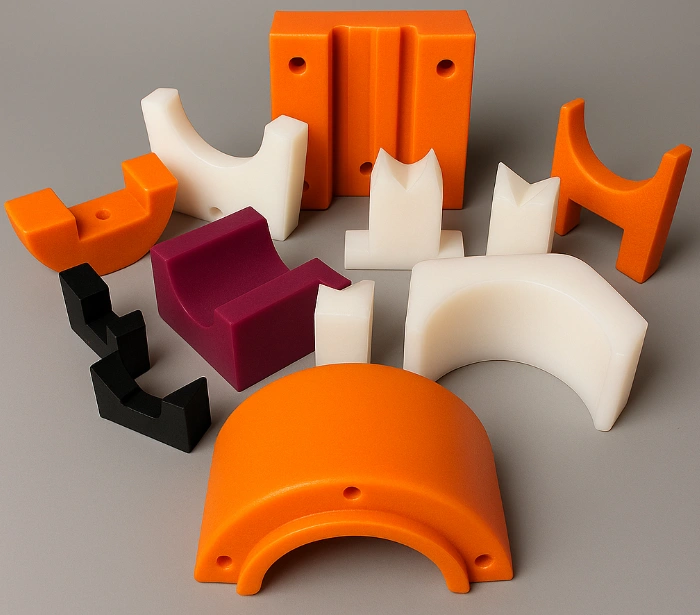
CNC加工されたUHMW部品
今すぐプロリアンをお試しください!
UHMW加工における一般的な問題と解決策の詳細
前述のように、UHMW 加工ではいくつかの問題が発生しやすく、それを克服するには適切な戦略が必要です。 主な問題と最善の解決策は次のとおりです。
-
チップの蓄積
この材料は耐摩耗性が高く摩擦係数が低いため、長い切りくずを形成しやすい傾向があります。切りくずは切削工具の周りに集まりやすく、過熱を引き起こす可能性があります。
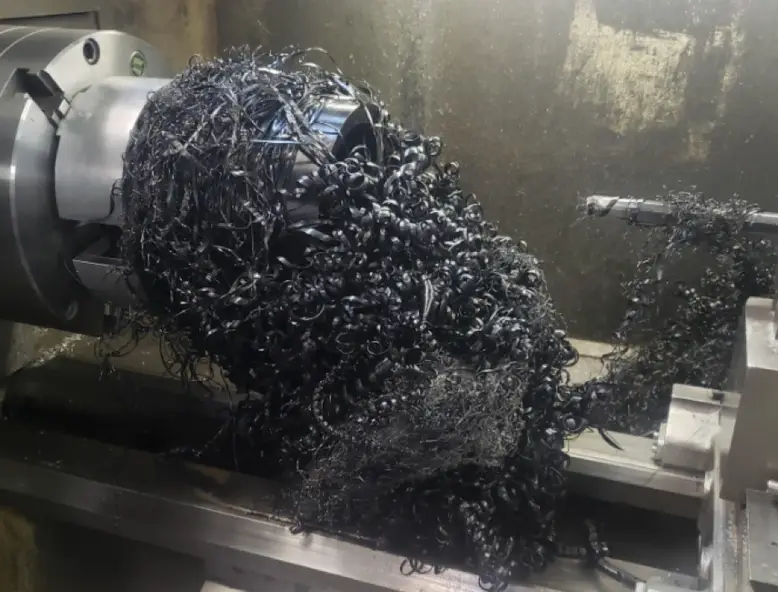
欠けた部分の蓄積
この問題の解決策は、チップブレーキング戦略を適用し、エアブラスト法を使用してチップを排出し、最適なツール形状を使用することです。
-
塵粒子
UHMWは硬質材料であるため、加工中に粉塵が発生します。これらの微粒子はUHMW加工を煩雑にし、加工者とCNC工作機械の両方に影響を与える可能性があります。この熱可塑性プラスチックを加工する際には、集塵機構が不可欠です。
-
熱に対する敏感さ
UHMWは熱に敏感で、CNC加工時に顕著になります。熱が高すぎると、この熱可塑性樹脂は切断線で溶融または軟化し、表面品質が低下します。この問題により、寸法精度が基準値以下になる可能性があります。
この敏感さに対処する効果的な戦略の一つは、連続切削法を用いることです。使用するワーク保持機構の種類も重要です。寸法安定性を高めるために、最終切削前に部品の応力を緩和することも可能です。
-
工具の摩耗
CNC加工においては、工具もUHMWワークピースの靭性と耐摩耗性から逃れることはできません。特にモニタリングが不十分な場合、超硬工具でさえも効果を発揮しなくなる可能性があります。
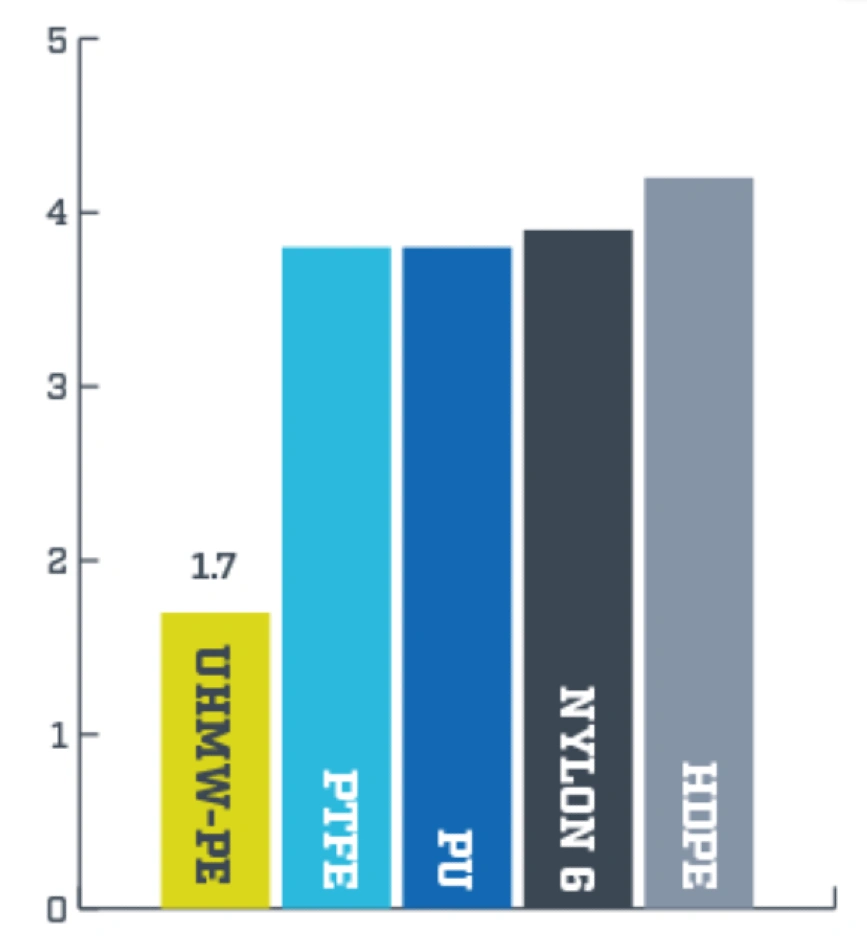
他の材料と比較したUMMWの耐摩耗性
-
伸縮
UHMW加工は、温度変化によって材料が膨張・収縮する性質があるため、困難な場合があります。そのため、UHMWメーカーは加工プロセスを開始する前に、環境条件を慎重に検討する必要があります。
最高の CNC メーカー 熱膨張を考慮して治具を設計することで、この問題を最小限に抑えることができます。また、UHMW加工部品の最終寸法も考慮します。適切な加工パラメータを使用することで、この問題への対応も容易になります。
今すぐプロリアンをお試しください!
適切なUHMW加工プロセスの選択方法
適切な UHMW 加工プロセスでは、熱膨張、切削パラメータ、クランプとワークの保持、熱制御、および UHMW 中心の切削ツールの選択を考慮します。
したがって、この戦略には、UHMW 機械加工部品の要件の評価、熱管理の評価、主要な CNC 加工方法の選択、ワーク保持方法の決定、および切削パラメータの最適化が含まれます。
UHMW機械加工部品の要件
最初に考慮すべきことは、加工部品の形状、表面仕上げ、公差といった要件です。これらは、理想的な加工アプローチや戦略を策定するための基本的な指針となります。
熱管理
UHMW加工では、発熱を適切に管理する必要があります。この問題の解決策としては、鋭利な工具の使用、適切な工具形状、切削速度の低下、適切な切りくず除去管理などが挙げられます。
主なCNC加工方法
主なCNC加工方法は、UHMW加工部品の種類によって異なります。旋削加工では円筒形の部品を、フライス加工ではポケットや平面を、ドリル加工ではペッキングサイクルを用いて穴を加工します。
このポリマーの性質上、粉砕は避けてください。
ワーク保持方法
これはUHMW加工におけるもう一つの重要な領域です。材料へのクランプ力の影響と加工中に発生する振動の両方を管理する必要があるためです。重量のある部品にはソフトジョークランプが推奨されます。
複雑な UHMW 部品を加工するときに、力を適切に分散するカスタム フィクスチャを使用します。
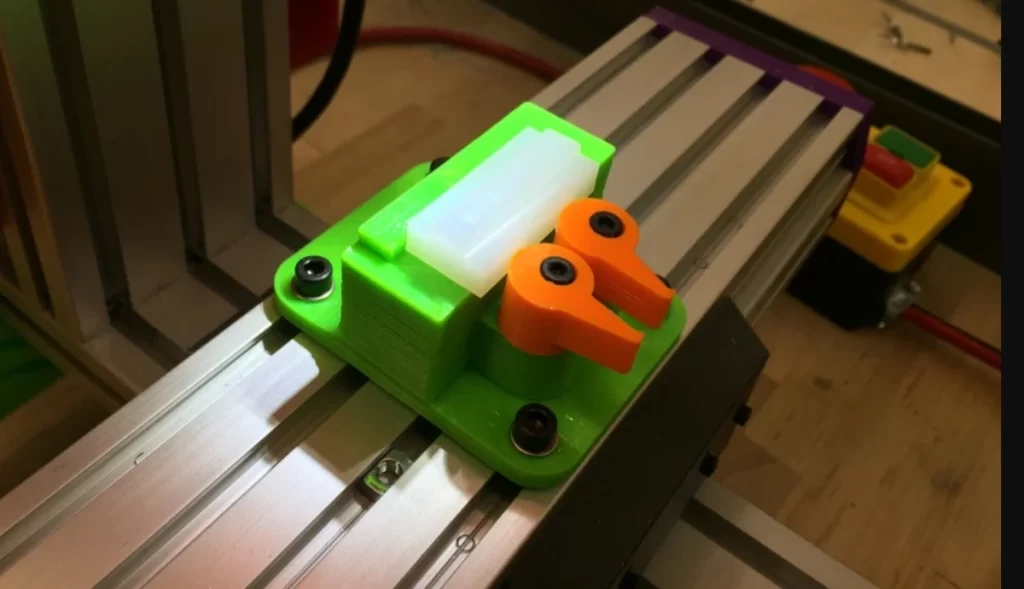
UHMWスライド器具
切削パラメータ
送り速度と切削速度の範囲をそれぞれ 0.05 ~ 0.15 mm/回転と 100 ~ 200 m/分に制限すると、切削プロセスは成功します。
関連記事:
PTFE加工
ピークCNC加工
UHMW 加工にはどのようなツールが使用されますか?
超硬工具は、鋭い切れ味を実現するだけでなく、材料の付着を最小限に抑えるため、UHMW加工に最も効果的です。高速度鋼(HSS)も、耐摩耗性に優れ、この難削材の切削に必要な鋭さを維持するため、選択肢の一つです。
そのため、機械工は超硬工具とHSS工具のどちらを選ぶかで悩むことがよくあります。選択は、公差、表面仕上げ、製造速度など、プロジェクト固有の要件によって異なります。
UHMW 加工の用途は何ですか?
UHMW加工部品の用途 プロリーンテック 海洋、自動車、食品・飲料、化学処理、オートメーション、製薬業界など、様々な産業で使用されています。また、特殊な航空宇宙部品にも使用されています。
具体的な機械加工された UHMW 部品には次のものがあります。
- UHMWギア
- UHMWワッシャー
- UHMWプーリー
- UHMWブッシング
- UHMWホイール
- UHMWローラー
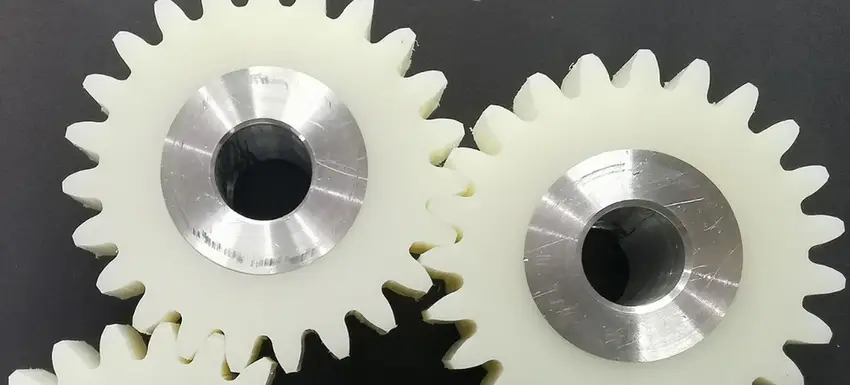
UHMWギア
続きを読む: 航空宇宙部品のCNC加工
UHMW は機械加工性において HDPE より優れていますか?
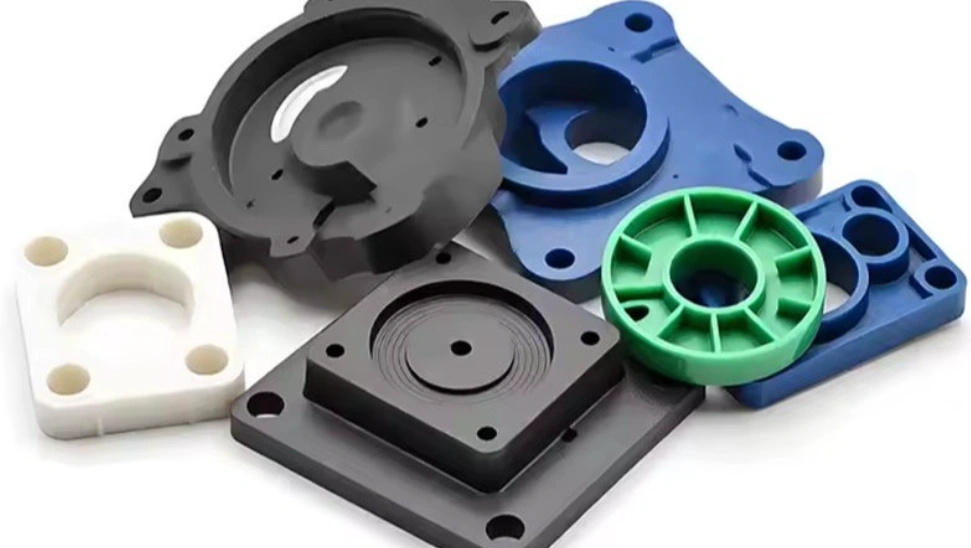
CNC加工されたHDPE部品
いいえ、UHMWはHDPEよりも加工が難しいです。HDPEは結晶性ですが、UHMWも結晶性です。問題は、UHMWは非常に長いポリマー鎖を持っているため、自己潤滑性の表面を持ち、非常に耐衝撃性が高いことです。
切削工具は材料を切削するのではなく、表面を滑る傾向があります。さらに、この熱可塑性樹脂は延性が高いため、寸法安定性に課題があります。CNC加工後でもUHMWはクリープ現象を起こす可能性があるため、材料から厳しい公差を得ることは困難です。
耐衝撃性に関するさらに詳しい情報: 耐衝撃性プラスチック
UHMWと他のポリマー材料の比較
HDPEとの比較に加え、CNC加工用のUHMWはアクリル、ポリカーボネート、ポリ塩化ビニル(PVC)と比較することができます。UHMWはアクリルよりも高い耐摩耗性を示し、ポリカーボネートとポリ塩化ビニル(PVC)の両方よりも強度と剛性に優れています。
これらの比較については次回詳しく説明します:.
UHMW vs アクリル
アクリルはUHMWほどの耐摩耗性を持たないため、表面が繰り返し摩耗すると応力亀裂が生じ、白濁する可能性があります。一方、UHMWは様々な表面摩耗に対して寸法安定性を維持します。実際、試験ではUHMWの耐摩耗性がアクリルの最大10倍であることが示されています。
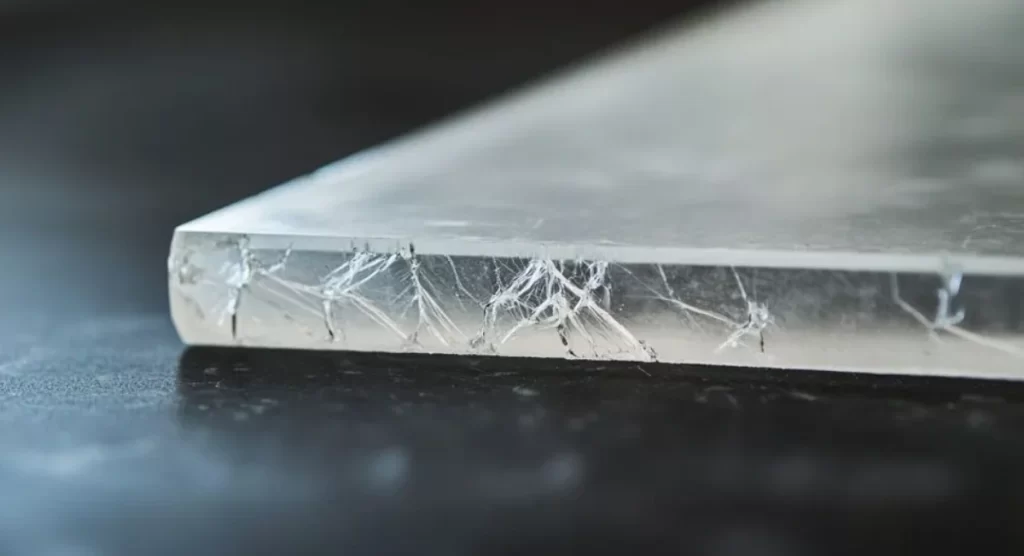
アクリルの応力割れ
このポリマーは湿気や腐食性の高い環境でも優れた性能を発揮します。ジメチルホルムアミドやアセトンなどの化学物質はアクリル樹脂を容易に劣化させますが、UHMW樹脂は影響を受けません。
しかし、アクリルの光学的な透明性はUHMWよりもはるかに優れています。そのため、透明性が重要となるCNC加工においては、アクリルが最適な選択肢となります。
UHMW vs PC
ポリカーボネートは耐熱性と耐衝撃性に優れているため、レンズや機械の筐体などの用途に便利です。
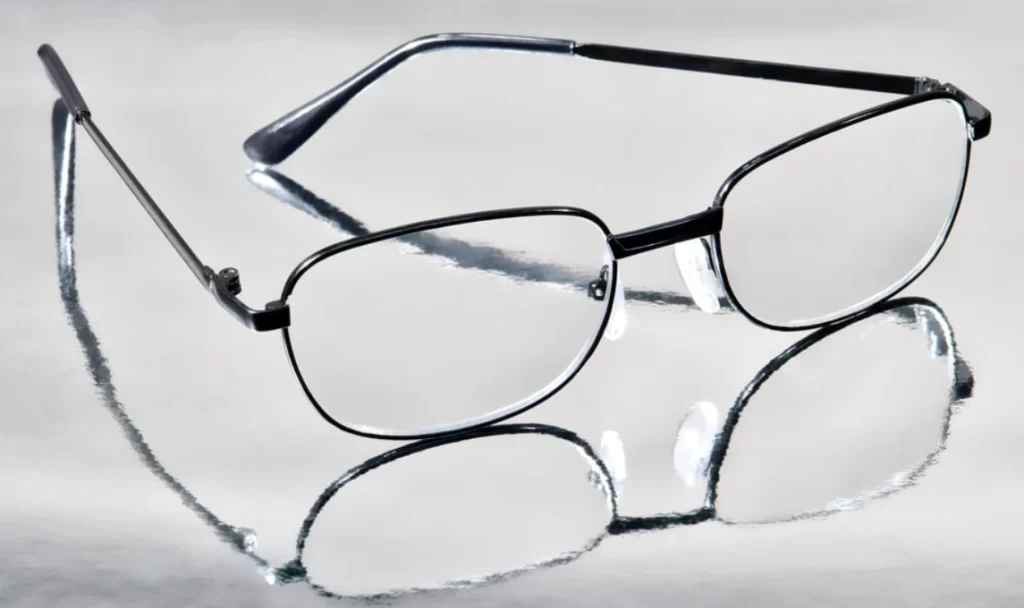
ポリカーボネートレンズ
しかし、UHMW は耐摩耗性、剛性、圧縮強度、引張強度において優れています。
UHMW vs PVC
PVCの耐食性は議論の余地がありません。また、価格も手頃なため、窓枠やパイプなどの一般的な用途に適しています。しかし、ポリカーボネートと同様に、UHMWほどの強度と耐摩耗性はありません。
結論
要求の厳しい産業用途において、カスタムUHMW部品が高く評価されている理由は明らかです。耐薬品性、低摩擦係数、耐摩耗性、そして一般的な耐久性は、産業界にとって無視できない優れた特性です。
UHMW 部品の弾力性と性能は、多くの産業運用要件を満たす答えとなります。
お問い合わせ 詳細については、 見積もりを取得 。