
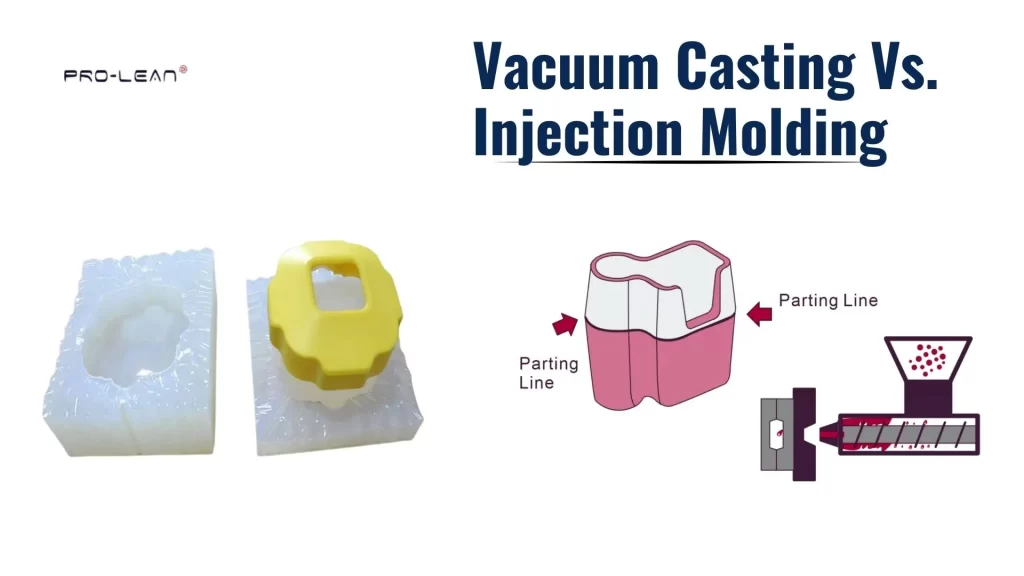
真空鋳造と射出成形
真空鋳造と射出成形は、現在広く普及している2つの技術です。真空鋳造では、シリコン製の型と液状樹脂を使用します。マスターモデルの上に型を作製し、細部まで再現します。次に、真空状態で液状樹脂を注入し、型から空気を抜きます。少量生産、機能試作、あるいは金属金型に費用をかけずに均一な表面を持つ部品が必要な場合に最適です。
反対側では、 射出成形 鋼鉄とアルミニウムの金型を使用します。これらは硬化されており、溶融プラスチックを圧力下で射出成形します。この方法は迅速かつ反復的な作業が可能で、切断も可能です。 数千の同一部品. ツールの初期価格は高価ですが、厳しい許容誤差と繰り返し性能を備えた大量生産が必要な場合は、その費用は回収されます。
真空鋳造とは何ですか?
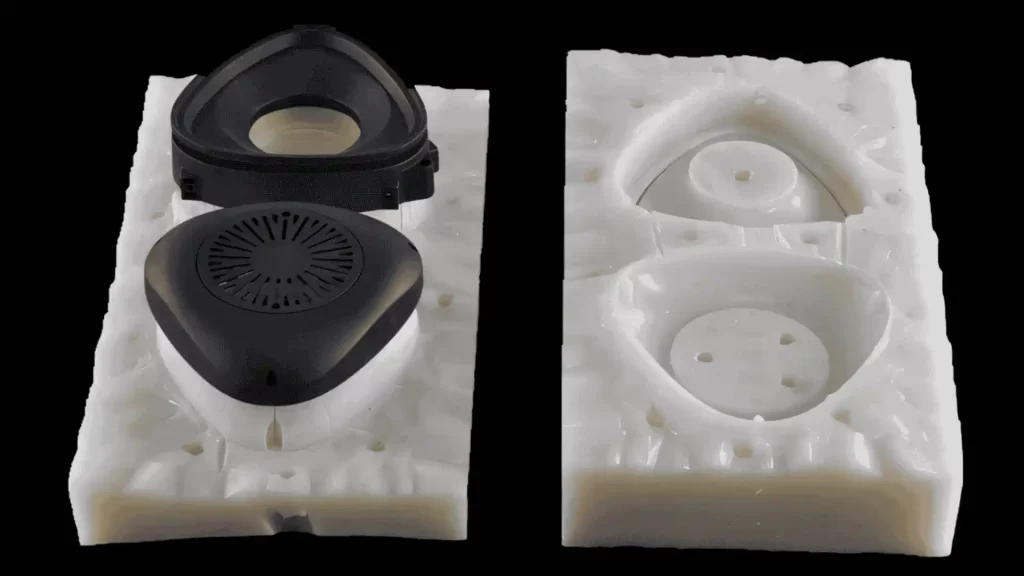
真空鋳造
その 真空鋳造プロセス 小型で精密なゴム部品の製造に最適です。滑らかな仕上がりが必要だが、高価な金属金型を購入する費用をかけたくない場合に便利です。
まずマスターモデルを作成します。これらの型は通常、CNC加工または3Dプリントで製作されます。マスターモデルを箱(型枠)に入れ、その周りに液状シリコーンを流し込みます。シリコーンが硬化したら、切り開いて型を取り出します。
その結果、真空で気泡が吸引され、樹脂が細部まで充填されます。乾燥後、作品は取り外され、洗浄されます。このプロセスはセットアップが簡単で、材料も柔軟です。ポリウレタン(PU)樹脂、エポキシ樹脂、シリコン樹脂、ポリエステル樹脂などの樹脂を使用します。シリコンモールドは、摩耗するまでに20~25個のサンプルを作製できるため、試作品や小ロット生産に適しています。 (参照: 真空成形)
真空鋳造の生産リードタイム
真空鋳造による製作には現在1~2週間かかります。まずマスターパターンとシリコンモールドを作成します。この工程には通常3~7日かかります。
型が準備できたら、鋳造を開始します。各パーツが完全に硬化したら、取り出します。硬化時間はパーツの形状と樹脂によって異なります。この工程を急いだり、省略したりすることはできません。
1つの金型で1日に約1~10個の部品を製造します。生産量は材料の種類、壁の厚さ、形状によって異なります。複雑な部品の場合、サイクル間の硬化時間が長くなることがあります。 (続きを見る: 鋳造の種類)
真空鋳造では 1 回の実行でいくつの部品を製造できますか?
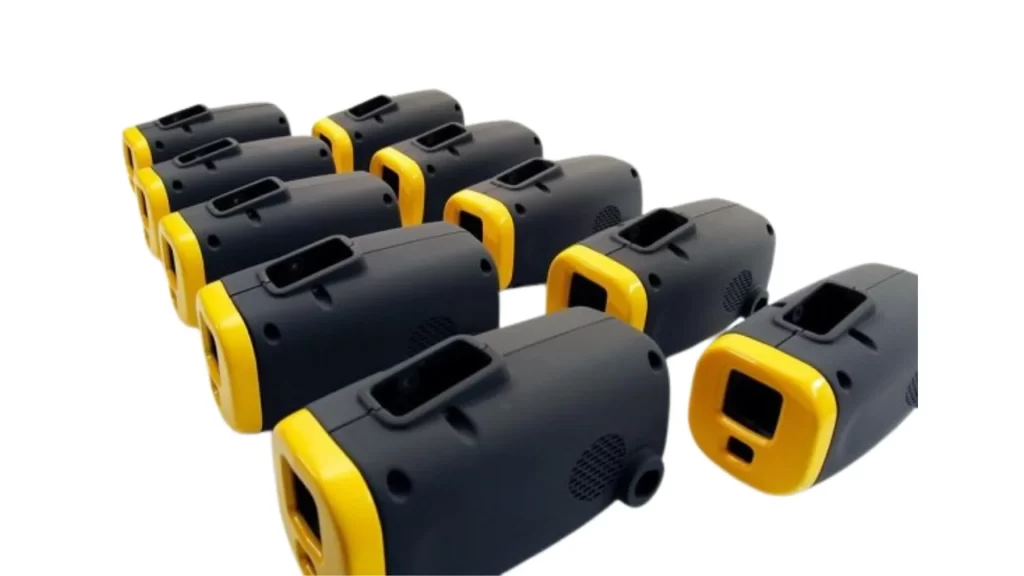
真空鋳造製品
中国における真空鋳造 少量生産です。シリコン型は通常、摩耗するまでに20~25個の鋳造が可能です。正確な数は、部品のサイズ、材質、設計の複雑さによって異なります。
鋳造は一度に1回ずつ行われ、それぞれの鋳型は硬化する必要があります。平均的な鋳型では、1日に1~10個の部品を製造できます。硬化性の高い樹脂を使用し、形状を単純化することで効率を高めることができます。複雑な部品の場合は、サイクルタイムが長くなるため、この効率は最小限に抑えられます。
このプロセスは、スピード、価格、部品の細部まで考慮する必要がある、少量から中程度の生産量の場合に最も効果的です。ドア部品を20~200個必要とし、これらのユニットの品質が安定しており、厳密に管理されている場合に最適です。
真空鋳造における工具と部品のコスト
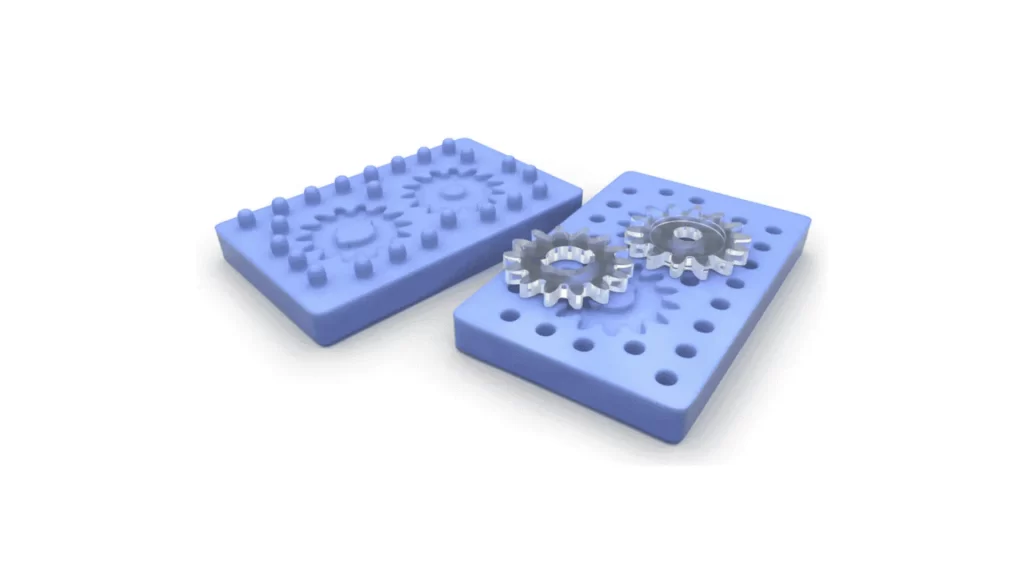
真空鋳造マスターモールド
金属鋳型と比較して、真空鋳造はコストが低く、はるかに経済的です。シリコン鋳型は製作時間が短く、高圧工具も必要ありません。初期投資も少なく、設置も迅速です。
コストの大部分はマスターパターンにあります。これは通常、 SLA 3DプリントまたはCNCこの技術は繊細であり、コストもかかる場合があります。そのため、複数のメーカーがコストとリードタイムの削減を目的として、パターン作成を外注しています。
硬化剤と樹脂も安価です。透明、柔軟性、難燃性など、様々なグレードのものがあります。真空注型は、射出成形に比べて、少量のプラスチック部品を製造する最も安価な方法の一つです。
今すぐプロリアンをお試しください!
真空鋳造の許容範囲はどのくらいですか?
真空注型プラスチックの一般的な公差は約0.3ミリメートルです。これはプラスチックの種類、部品のサイズ、形状によって異なります。単純な部品や小型の部品ほど精度が高くなります。大型または複雑な形状の場合は、若干のばらつきが生じる場合があります。
シリコン型は細部まで読み取りますので、型の成熟に伴い、若干の変化が生じる可能性があります。すべてのバッチで品質を維持するため、バッチごとに検査を実施しています。より厳密な公差が必要な場合は、開始前に最適な選択肢についてご相談させていただきます。
真空鋳造は高価ですか?
いいえ、真空鋳造は少量生産や試作品の製造には適しています。金型のコストは金属製のものより安く、製作時間も短いため、全体的なコストを抑えることができます。
数十から数百個の部品を初期費用をかけずに必要な場合に最適な選択肢です。迅速な納品と信頼性の高い品質を求める方に最適です。
射出成形とは何か?どのように機能するのか?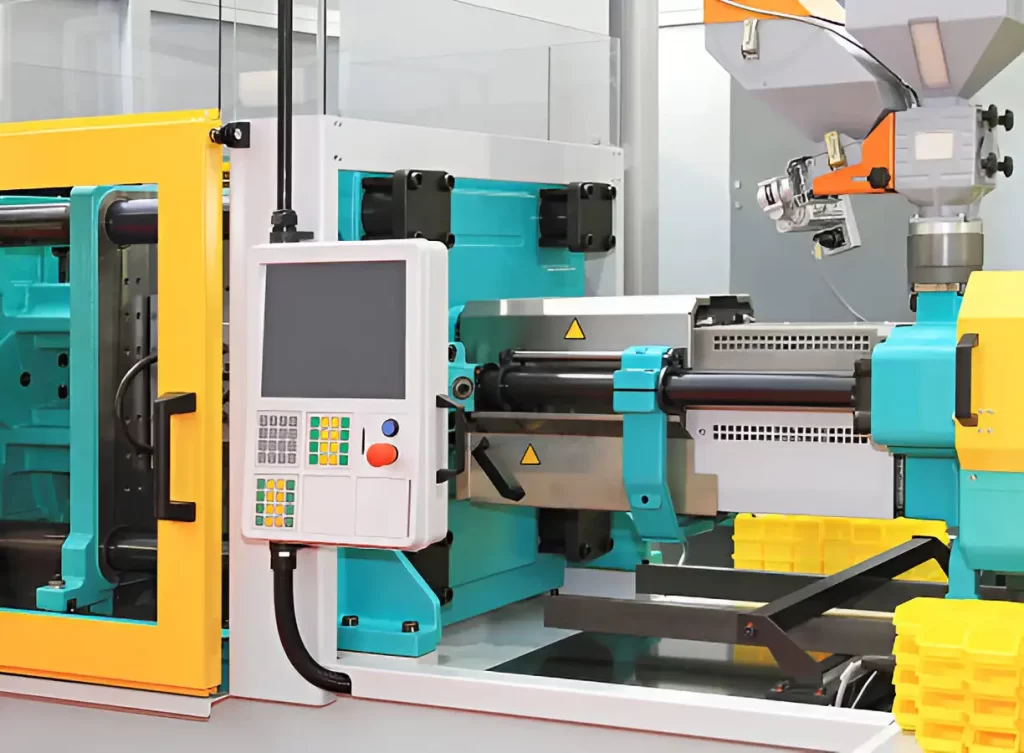
工業用射出成形機
射出成形は、プラスチック部品を迅速かつ正確に製造する効果的な方法です。高温のプラスチックを圧力を用いて金型に押し込むことで、細部まで正確に充填することができます。多数の部品を製造し、すべて同一形状であることが求められる場合に最適です。
当社では、CNC工作機械や放電加工機といった最新設備を導入し、金型を製作しています。これらの工具は精密で、高い基準に基づいて金型を切削します。そのため、最終製品がお客様の設計通りの仕上がりになることを保証します。
この工程では熱と圧力が使用されるため、金型は強固でなければなりません。金型は硬化鋼またはアルミニウムで作られており、これにより、多数の生産工程を通して強度と耐久性が維持されます。
射出成形による生産量の管理方法
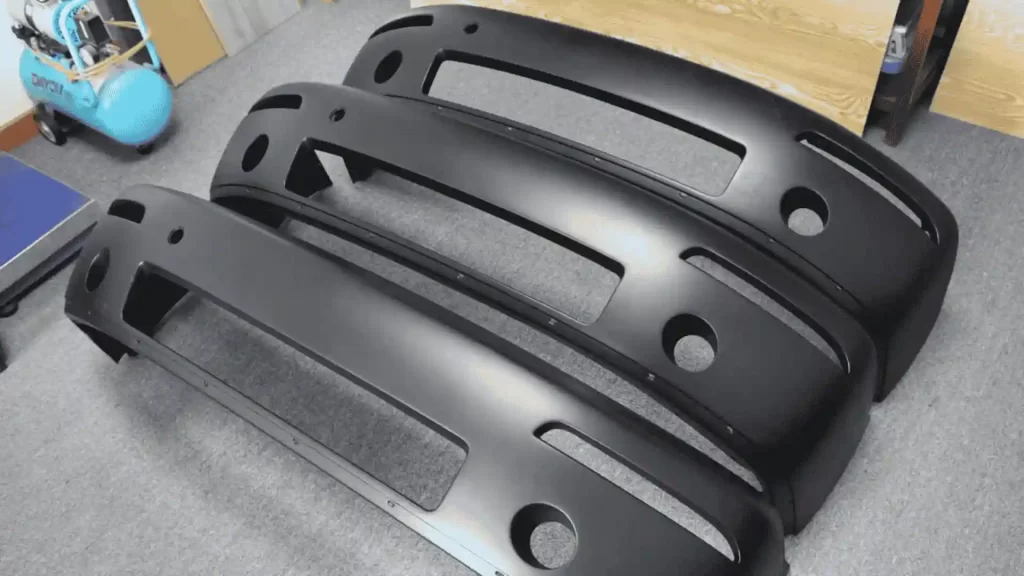
射出成形部品
その 射出成形サービス 大量生産に適用されます。金型を準備すれば、同じ部品を数千個も大量生産できます。これは、部品を大量に必要とする場合にのみ、コスト削減につながります。
製造される部品はサイズと設計によって異なります。小型でシンプルな部品はより短時間で製造できます。複雑な部品はより多くの時間を要し、生産性が低下する可能性があります。
射出成形は、量に関わらず均一な品質を実現します。中量・大量生産に効果的です。
射出成形のツールと部品のコスト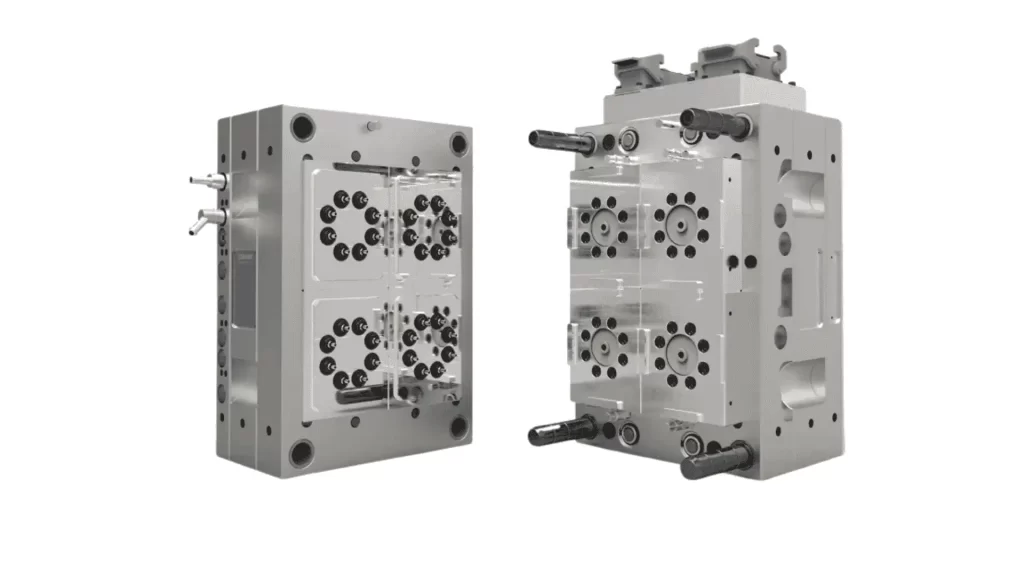
射出成形金型(ツール)
金型は高品質である必要があります。そのため、初期費用は比較的高くなります。金型は硬化鋼またはアルミニウムで作られており、お客様の設計に合わせて特別な加工が必要です。
金型には数多くの部品があり、その中には突き出しピンやバネも含まれています。これらの部品が連携して、すべての部品を適切に成形し、打ち出します。
サイズと材質により、 射出成形コスト 数千ユーロに達する可能性があり、場合によってはさらに高騰する可能性もあります。
射出成形における許容範囲とは何ですか?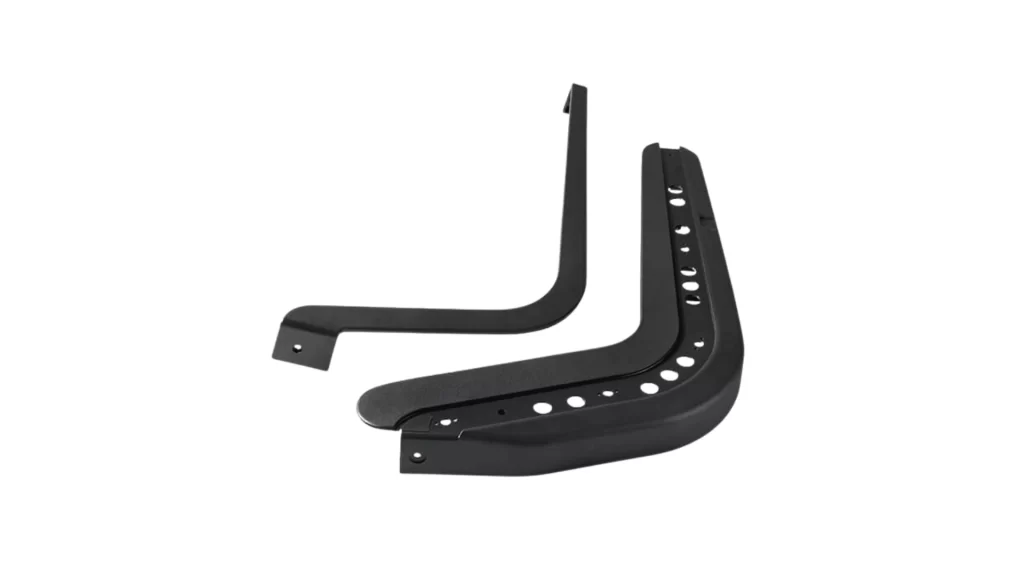
航空宇宙用射出成形 製品
射出成形プロセスでは、部品が組み合わさり、計画通りに機能する必要があります。業界標準としては、 DIN 16742:2013 さまざまな部品サイズの許容誤差に関するガイドラインを示します。
これらの規格を使用することで、生産全体にわたって部品の一貫性を保つことができます。これらの公差を考慮して設計することで、エラーが減り、後々の時間を節約できます。
今すぐプロリアンをお試しください!
真空鋳造と射出成形の違い
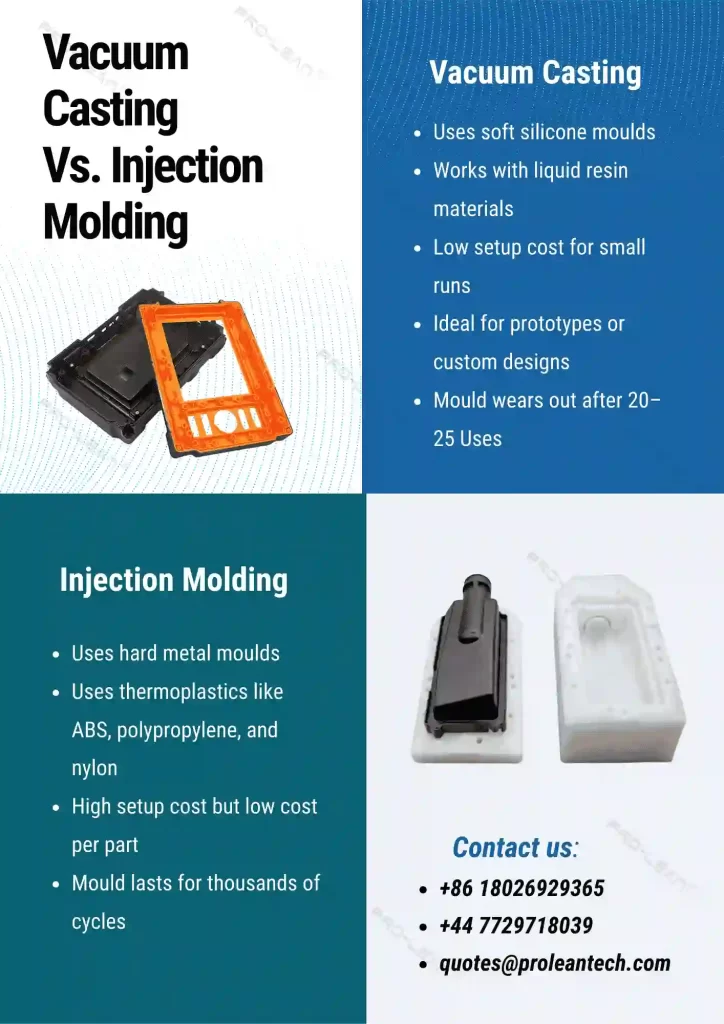
インフォグラフィック:真空鋳造と射出成形の比較
真空注型では、柔らかいシリコン型と液状樹脂を使用します。設置に時間がかからず、少量生産の場合はコストが低く、試作品に適しています。型の寿命は約20~25個です。
一方、射出成形では複雑な金属金型と液状プラスチックを使用します。設置には時間と費用がかかりますが、一定期間内に数千個の複製部品を製造できます。金型は永久的に使用でき、丁寧に扱えば何年も摩耗しません。
簡単に言えば、真空鋳造は初期コストを抑えながら少量生産に適用できます。一方、射出成形は大量生産に適用されており、長期的には部品当たりのコストが低いというメリットがあります。
金型の種類と材料の種類
真空鋳造では、マスターモールドを用いて金型を鋳造します。この金型は製作が速く簡単ですが、耐久性は低いです。一方、射出成形では、溶融プラスチックを充填した強固な金属製の金型を使用します。この金型は耐久性に優れ、数年で摩耗することはありません。
セットアップの時間とコスト
真空鋳造は設置が迅速で、初期費用も安価です。そのため、部品がすぐに必要でコストを抑えたい場合、真空鋳造は合理的な選択肢となります。一方、金型は重く、製造コストも高くなります。そのため、射出成形は時間がかかるため、準備に時間がかかり、セットアップコストも高くなります。
最適なアプリケーション
真空鋳造は、試作品、カスタムデザイン、少量生産に最適です。同じ製品を何千個も生産する必要がある場合、迅速性と効率性が重要になる場合は、射出成形が適しています。
生産速度と部品サイズ
真空注型は時間がかかります。シリコン型は摩耗するまでに製造できる部品の数が限られているため、射出成形の方がはるかに速く、短期間で大量生産が可能です。
金型ライフ
真空鋳造の場合、シリコン型は通常20個以上の部品を製造できると予想されます。射出成形では、良質な金属型は数年間も使用できる場合があります。数千個、あるいは数百万個の部品を製造することも可能です。(続きを読む: ダイカストVS射出成形)
適切な製造プロセスの選択:真空鋳造と射出成形
真空鋳造と射出成形のどちらを選択するかを決める際には、考慮すべき重要なポイントがいくつかあります。
まず、必要な部品の数量を検討します。真空鋳造は少量生産に適しており、通常1日あたり10~XNUMX個の部品を製造します。一方、射出成形はより大規模なプロジェクトに適しており、XNUMX日あたり数百、あるいは数千個の部品を製造できます。
次に、金型のコストを検討します。真空鋳造用のシリコン型は数百ポンドから数千ポンドかかります。一方、射出成形用のスチール製またはアルミニウム製の型は10,000万ポンド以上かかる場合があります。
部品コストは数量によって異なります。真空鋳造部品は、数量が少なく人件費もかかるため、1,000個あたりのコストが高くなります。そのため、XNUMX個以上の部品が必要な場合は、射出成形の方が安価になります。
また、材料の選択肢も検討してください。真空注型はABS、PP、PC、エラストマーなどの樹脂に対応しています。射出成形は、様々なニーズに合わせて幅広い熱可塑性樹脂と熱硬化性樹脂に対応しています。
最後に、シリコン型は20~50個程度の部品を成形できます。射出成形用のスチール製またはアルミニウム製の型は、数十万個もの部品を成形できます。
製品概要
この記事では 真空鋳造と射出成形各プロセスがどのように機能し、いつ選択するかを概説します。
Boda Techは、以下を含む幅広い製造サービスを提供しています。 真空鋳造サービス、 射出成形、ダイカスト、圧縮成形など、様々な成形方法に対応いたします。試作から量産まで、高品質かつ高精度な製造工程でお客様のプロジェクトをサポートいたします。
よくある質問
Q1: 真空鋳造ではどの程度の許容誤差を実現できますか?
真空鋳造では、約±0.3 mmの公差が生じる場合があります。公差は、部品のサイズ、形状、使用するプラスチックの種類によって異なります。
Q2: シリコン型 XNUMX つでいくつの部品を製造できますか?
シリコン型は、摩耗するまでに20~50個のパーツを成形できます。正確な数は、デザイン、サイズ、使用する樹脂の種類によって異なります。
Q3: 射出成形に適した材料は何ですか?
射出成形では、ABS、ポリプロピレン、ナイロン、熱硬化性プラスチックなどの熱可塑性プラスチックを加工できます。
Q4: 射出成形の金型製作にはどのくらいの時間がかかりますか?
射出成形金型 4~12週間かかります。この期間は、金型の複雑さ、キャビティ数、仕上げの要件によって異なります。