
「金属溶接は、接合位置で溶融して溶接プールを形成することで部品を永久的に接合します。その結果得られる接合部は、強度、耐久性、耐腐食性に優れています。」
金属部品や製品を組み立てる際に、どのような接合技術が使用されるかご存知ですか? 答えは、必要な接合の種類によって異なります。 金属溶接リベット、ろう付けなどが挙げられます。しかし、 製造業における溶接プロセス 金属部品間の永久接合部を作成する最も一般的な技術です。
アルミニウム、鋼、銅、真鍮、チタンなどのさまざまな金属や合金は、適切な技術を使用して溶接することができます。この記事では、金属曲げの手順、利点、欠点、および適用分野について詳しく説明します。
金属溶接とは何ですか?
溶接プロセスでは、熱、圧力、またはその両方を利用して、接合位置の材料を溶かして融合します。ミクロレベルでは、1 つの部品の端にある原子が、別の部品の端にある原子に十分接近して原子間引力を引き起こし、1 つの部品になります。 ソース.
その後、この 金属接合 このプロセスは大きく分けて 2 つのカテゴリに分類できます。 溶融溶接と固体溶接。 融合溶接法では、適切な熱源から強力な熱を加えて材料を溶かし、溶接プールを形成します。この溶接プールはその後凝固し、耐久性のある強固な接合部を形成します。一方、固体溶接または圧力溶接では、接合箇所で溶融や溶融プールの形成を行わずに、圧力と熱で金属を接合します。
- 溶融溶接
溶接源 (電気アーク、レーザー、ガス炎など) は母材金属とフィラー金属を溶かして溶接プールを形成します。液体材料の均質な組成により、部品が原子レベルで結合されます。溶融プールが冷却し始めると、核形成によって結晶粒の成長が始まります。これらの結晶粒は膨張して接触し、溶接部に強度と靭性を与える高エネルギー界面である結晶粒界を形成します。 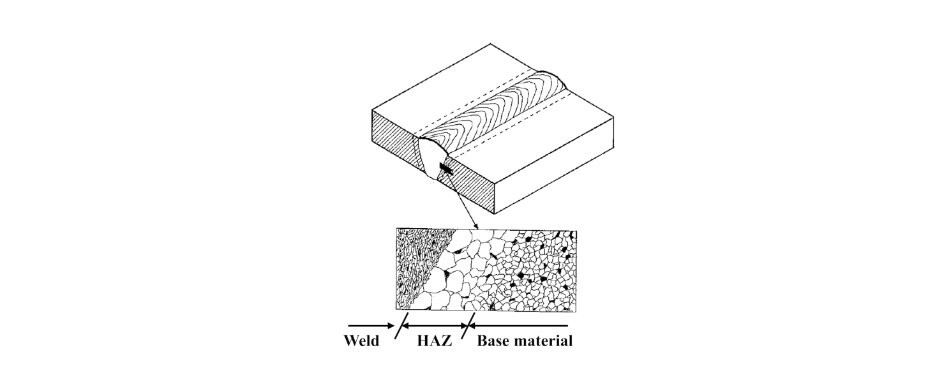
融合溶接機構。 礼儀: ResearchGate
- アーク溶接(MIG、TIG、SAW、またはスティック溶接)
- ガス溶接
- スポット溶接
- レーザービーム溶接
- プラズマ溶接
- 固体溶接
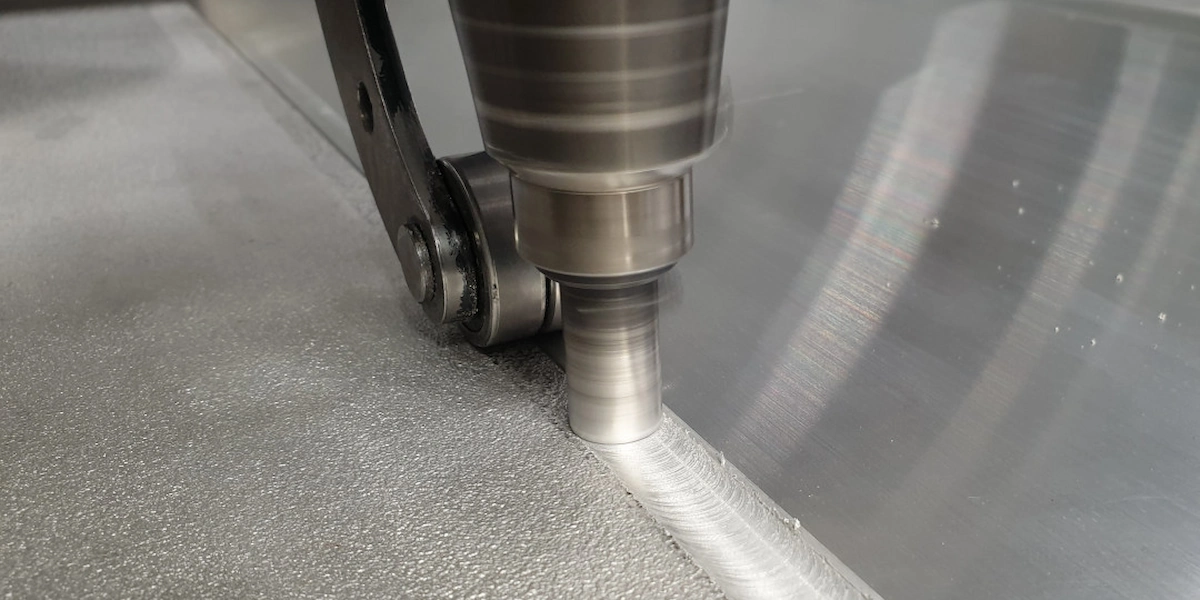
固体溶接
固体金属溶接では、溶融ではなく、材料に十分な圧力がかかり、塑性変形を引き起こし、界面での原子拡散を促進します。溶接部品の拡散または原子結合は、融点よりも低い温度で行われます。その結果、このタイプの 板金溶接 このプロセスにより、溶接部品の熱欠陥のリスクが大幅に軽減されます。
- 摩擦圧接
- 超音波溶接
- 鍛造溶接
- ロール溶接
今すぐプロリアンをお試しください!
どの金属を溶接できますか?
次に、溶接に使用される金属の種類は何でしょうか? 率直に答えると、数多くあります。ただし、アルミニウム、鋼、銅、チタン、真鍮は、金属溶接で接合できる一般的な金属および合金です。
- アルミ溶接
アルミニウムは軽量素材で、溶融溶接法と固体溶接法の両方で溶接できます。溶接により、さまざまな形状や厚さのアルミニウム部品を1つの部品に接合できます。TIGとMIGは、アルミニウム部品を接合するための2つの主な溶接方法です。その結果、アルミニウムの熱伝導性により、アルミニウム合金の溶接速度が速くなります。 300〜500mm/分
アルミニウムの溶接に関する考慮事項は次のとおりです。
- 溶接する前に表面から耐火酸化物層を除去します。
- より高い熱入力は、溶接プールを維持するための熱伝導率によるものです。
- 金属溶接プロセス中の酸化を防ぐためのアルゴンまたはヘリウムによる不活性ガスシールド。
- ステンレス鋼溶接
鉄に含まれる高濃度のクロムとニッケルが他の合金元素と組み合わさってステンレス鋼が形成されます。ステンレス鋼はアルミニウムや鉄よりも強度に優れ、耐腐食性に優れた材料です。ステンレス鋼の溶接に効果的な技術は、スティック溶接、レーザー溶接、TIG 溶接、MIG 溶接です。
ステンレス鋼の溶接に関する考慮事項は次のとおりです。
- 溶接部分に錆や破片があると、溶接接合部の強度が弱まる可能性があります。
- ひび割れのリスクは大きな懸念事項です。熱伝達能力が低く、熱膨張率が高いと、溶接点付近の領域が包まれたり、ひび割れたりする可能性があります。したがって、十分な入熱を確保する必要があります。
- 融点の違いに基づいて異なるグレードのステンレス鋼やその他の金属を接合するには、適切なフィラーロッドが不可欠です。
- 銅溶接
銅とその合金は熱伝導率が高く、入力された熱がすぐに周囲に伝わります。これが銅部品の溶接における主な課題です。ただし、溶接を進める前に銅のワークピースを予熱することで解決できます。
銅部品は、TIG、MIG、Stic、GTAW、SMAW 溶接法を使用して溶接できます。また、ろう付けなどの固体金属溶接も適しています。
- その他の金属
金属溶接では他のいくつかの金属や合金も使用され、それらの部品は異なる溶接プロセスを使用して結合され、目的の形状または幾何学形状を実現します。
- 炭素鋼
- チタン
- ニッケル
- 真鍮
- ブロンズ
異種金属の溶接
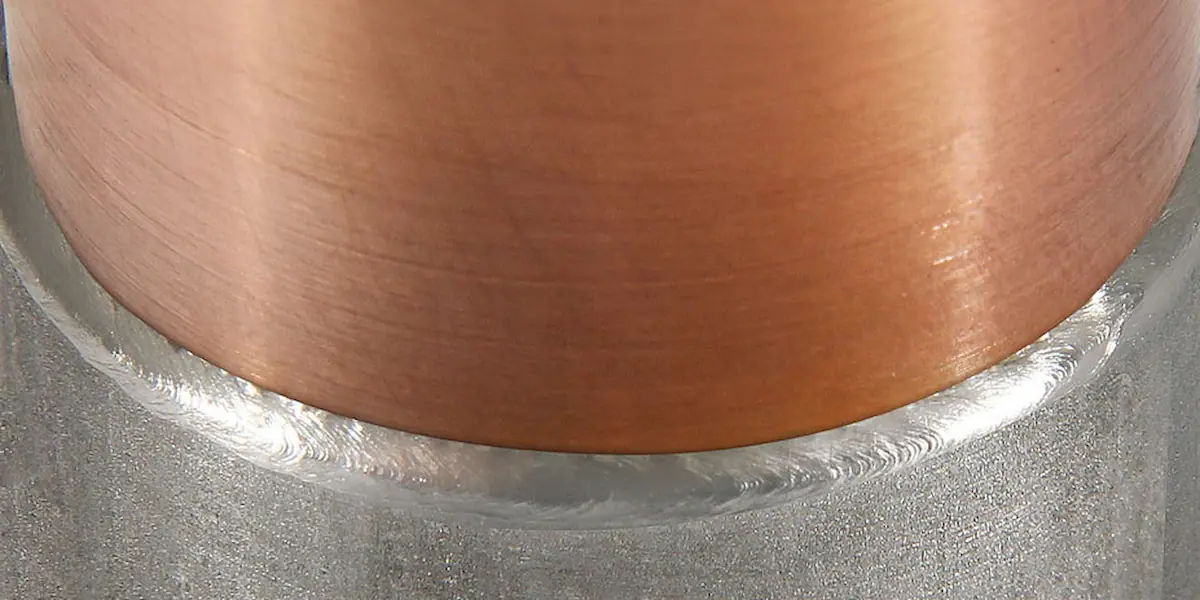
銅とアルミニウムの溶接
溶接技術では、適切なフィラーを使用して異なるグレードまたは材料を接合できますが、冶金学的に適合している必要があります。さらに、部品の溶接性を分析することが最善です。
表: 異種金属溶接
|
異種金属の組み合わせ |
推奨テクニック |
フィラー材料 |
|
炭素鋼からステンレス鋼へ |
TIG溶接、MIG溶接 |
ER309L、ER309LSi、309L |
|
アルミニウムからスチールへ |
摩擦撹拌接合(FSW)、爆発接合 |
4047 アルミニウムフィラー、4043 アルミニウムフィラー |
|
銅からステンレス鋼へ |
TIG溶接、MIG溶接 |
ERNiCu-7(TIG用)、ERCu(MIG用) |
|
アルミニウムから銅へ |
摩擦撹拌接合(FSW)、超音波溶接 |
Al-Siフィラー合金、4047アルミニウムフィラー |
|
ニッケル合金からステンレス鋼へ |
TIG溶接、MIG溶接 |
ERNiCr-3、ERNiFeCr-1 |
|
真鍮からステンレス鋼へ |
TIG溶接、MIG溶接 |
ERCuNi、ERCu(シリコンB |
今すぐプロリアンをお試しください!
金属溶接の利点は何ですか?
金属部品を溶接プロセスで接合すると、いくつかの利点があります。 溶接の利点 強度、耐久性、コストの面で優れています。この永久接合技術の利点は次のとおりです。
- 永久的で耐久性のあるジョイント: 金属溶接接合部は、母材とほぼ同等の強度を備えています。さらに、接着やリベットなどの他の金属接合技術に比べて耐久性に優れています。その寿命は、10 年から 25 年の範囲であることが多いです。
- 異種金属溶接: 適切なフィラーを使用すると、アルミニウムと鋼、銅と青銅など、異種金属の組み合わせを溶接できます。
- ジョイント精度: ガスタングステンアーク溶接などの溶接技術により、溶接速度と熱入力を優れた方法で制御し、許容誤差を ±0.005 インチまで低く抑えることができます。
- 費用対効果: 溶接では 2 つの金属片を融合するため、他の方法よりも接合部を作るのに必要な材料が少なく、全体的なコストも低くなります。また、溶接速度もコスト削減に役立ちます。
- 構造的完全性または部品: ボルトやリベットとは異なり、金属溶接部品は機械加工や追加工程なしで構造的完全性を維持します。
金属溶接の欠点は何ですか?
- 熱影響部は金属溶接プロセスの主なコストであり、溶接位置で材料を溶かすために使用される高熱は周囲の材料の熱特性にも影響を及ぼします。
- もう 0.5 つの制限は厚さで、これは通常 XNUMX mm を超える部品に適用されます。
- オペレーターのスキルはオペレーターのスキルレベルに大きく影響します。
- 自動車、工業プロセス部品、その他の用途における振動は、金属接合部の強度に影響を及ぼす可能性があります。
金属溶接アプリケーション? 溶接部品と製品
金属溶接は、構造の完全性、機械的機能、耐久性に不可欠な接合を提供します。工業製造、建設、自動車、航空宇宙、その他多くの分野で、強力で信頼性の高い接合に使用されます。
アプリケーション例:
- 車体とフレーム
- 排気システムと燃料タンクの溶接
- エンジン部品の組み立て
- 産業プラント部品およびシステムの製造
- 航空機の胴体と翼の建設
- 造船におけるさまざまな部品の溶接(船体、デッキなど)
- 消費財、台所用品、農業機器
- 金属部品、製品、システムの修理およびメンテナンス。
- 電気筐体とフレーム構造
金属溶接部品をお探しですか?
経験豊富で信頼できる製造パートナーを選ぶことは、最適な溶接部品と製品の結果を得るために同様に重要です。Bodaは中国を拠点とする製造会社で、10年以上の経験があります。 板金サービス 溶接やその他の組み立てサービスも提供しています。
当社には、お客様の設計に応じてさまざまな金属を溶接できる専門のエンジニアとオペレーターがいます。設計をお送りいただければ、当社の技術を活用させていただきます。 金属溶接サービス.
今すぐプロリアンをお試しください!
まとめ
溶接は、アルミニウム、ステンレス鋼、銅、チタン、真鍮などの金属と合金部品の間に永久的な接合部を作成するための重要な技術です。どの溶接技術を使用するかは、ワークピースの金属の種類、溶接位置、必要な強度によって完全に異なります。ただし、TIG、MIG、プラズマ、スティック溶接が最も一般的です。異なる特性を持つ金属を接合するには、フィラーが必要になる場合があります。
全体的に見て、 金属溶接 自動車、航空宇宙、電子機器、工業加工、その他の産業向けの金属部品に、堅牢で耐久性があり均一な接合部を作成します。
よくあるご質問
Q-1: 金属部品であれば溶接できますか?
すべての金属部品が溶接できるわけではありません。ワークピースの化学組成、物理的特性、適合性によって異なります。たとえば、高炭素鋼は溶接中に割れが発生しやすくなります。
Q-2: 異種金属や合金を溶接で接合できますか?
はい、溶接により異種金属や合金を接合できます。ただし、異種金属の融点、熱膨張、化学的性質の違いに対処するには、特殊な充填剤が必要です。
Q-3: 金属溶接部品の耐久性はどのくらいですか?
はい。金属溶接は部品を永久的に接合します。特定の溶接接合部の寿命は、溶接品質、環境条件、金属の種類などによって異なります。
Q-4: ステンレス鋼に最適な溶接方法はどれですか?
TIG 溶接と MIG 溶接は、その精度と制御によりきれいで強力な溶接が得られるため、ステンレス鋼に最適な方法であるとよく考えられています。
Q-5: アルミニウムに最適な溶接方法はどれですか?
TIG 溶接は、溶接プロセスを優れた制御で行い、高品質の溶接を実現するため、アルミニウムに最適です。
Q-6: 金属部品の溶接方法を選択する際に考慮すべきことは何ですか?
金属部品の溶接方法を選択するときは、溶接する金属の種類、厚さ、必要な接合強度、溶接位置を考慮してください。