
하드코트 양극 산화 처리는 내마모성, 접착 강도 및 내구성을 향상시키고 부식 손상을 방지하기 위해 형성되는 조밀하고 균일한 산화알루미늄 코팅(3형)입니다.
하드 코팅 또는 하드 아노다이징 두께는 밀도가 높고 두꺼운 산화알루미늄 층입니다. 알루미늄 양극 산화 처리 세 가지로 분류됩니다. 양극산화 처리의 종류1형은 크롬산 양극 산화 처리로 두께는 0.0001인치입니다. 2형은 북미에서는 황산 양극 산화 처리라고도 하며, MIL-A-8625에 설명되어 있고 두께는 8~25마이크로미터(0.00007~0001인치)입니다. 얇은 황산 양극 산화 처리 표준으로는 MIL-A-8625 2형 및 2형 IIB, AMS 2471(투명), AMS 2472(착색), BS EN ISO 12373/1(미관용), BS 3987(구조용) 등이 있습니다.
세 번째 또는 경질 양극 산화 처리는 두께가 13~150마이크로미터(0.0005~0.006인치)로 더 두껍습니다. 이 공정은 황산을 사용하고 용액 온도를 낮춥니다. 두꺼운 황산 양극 산화 처리 표준으로는 MIL-A-8625, Type III; AMS 2469; ASTM B580, Type A; ISO 10074; MIL-A-63576; 및 AMS 2482 등이 있습니다. 경질 양극 산화 처리는 부품이 마모되기 쉬운 환경에 사용되거나 부식 방지가 최대한 요구되는 경우에 적용됩니다.
하드 코팅 아노다이징 이해하기
하드코트 아노다이징
경질 양극 산화 처리는 알루미늄 부품 표면에 견고하고 치밀한 산화알루미늄 층을 형성하는 공정입니다. 이 공정은 알루미늄을 산성 용액에 담그고 전류를 흘려보내는 방식으로 진행됩니다.
전해 공정은 알루미늄 자체에 단단하고 두꺼운 양극 산화층을 형성하여 코팅을 강화합니다. 일반적인 양극 산화 처리는 저전압 고온에서 진행되는 반면, 하드 코팅 양극 산화 처리는 저온 고전압에서 진행되므로 형성되는 표면은 더욱 단단하고, 비다공성이며, 내마모성이 뛰어납니다. 이 방법은 부품의 내마모성 및 내식성을 향상시키는 것 외에도 경도를 증가시킵니다. 또한, 염료를 사용하여 다양한 색상을 구현함으로써 제품의 외관을 더욱 돋보이게 할 수 있습니다. (더 자세한 내용은 다음을 참조하십시오.) 알로다인 vs 아노다이징 코팅)
지금 프로린을 사용해 보세요!
알루미늄 경질 코팅 양극 산화 공정
경질 아노다이징 처리된 알루미늄 부품
복합 양극 산화 처리는 알루미늄 부품에 제어된 산화막을 형성합니다. 이 공정은 경제적이며 코팅의 수명을 연장하는 데에도 도움이 됩니다. 다음은 복합 양극 산화 처리 공정에 대한 간략한 설명입니다. 아노다이징 색상 알류미늄.
전처리
알루미늄 양극 산화 처리의 첫 번째 단계는 부품의 탈지 및 스케일 제거입니다. 이 과정을 통해 부품 표면의 기름때와 기타 오염 물질을 제거합니다. 새틴 마감은 에칭을 통해 이루어지며, 이 과정에서 무광택 표면이 만들어집니다. 뜨거운 수산화나트륨 용액을 사용하여 표면의 흠집을 제거합니다. 광택 마감은 인산과 질산을 사용하여 거의 거울처럼 매끄러운 표면을 얻습니다. 이 공정은 알루미늄 표면을 정제하고 오염 물질을 제거합니다.
프로세스 개요
경질 산화 처리는 알루미늄 금속을 산소로 산화시키는 과정입니다. 이 공정에는 황산과 저온이 사용됩니다. 단계는 다음과 같습니다.
- 알루미늄 부품을 쌓아서 양극을 만들고 황산에 넣습니다. 황산 용액은 리터당 180~200g의 알루미늄이 용해된 산성 용액입니다.
- 황산 용액은 공기 방울을 이용하여 저어줍니다.
- 순환을 통해 산은 어는점 근처 또는 고체로 변하는 온도까지 냉각됩니다. 반응에 필요한 산소는 황산조에서 공급됩니다.
- 산소는 알루미늄과 반응하여 거친 산화층을 생성합니다. 양극 처리 된 알루미늄이는 100볼트 이상의 전압 레벨에서 발생하며, 전류 밀도는 24~40A/ft²입니다.
- 필요한 산화막 두께가 형성될 때까지 전류를 계속 공급하십시오. 작동 온도는 여전히 -2°C에서 0°C 사이입니다.
- 이 코팅은 기판에 화학적으로 증착되어 경질 양극 산화 처리를 통해 생성됩니다. 경질 양극 산화막의 두께는 0.0005~0.006인치(13~150미크론) 범위입니다. 더 두꺼운 막은 더 높은 전압을 사용하고 냉각 탱크를 이용하여 제작할 수 있습니다.
양극 산화 처리에 적합한 알루미늄 합금은 무엇입니까?
다양한 등급의 알루미늄 합금은 경질 보호막으로 양극 산화 처리될 수 있습니다. 경질 양극 산화 처리된 알루미늄을 사용할지 여부는 합금 종류보다는 마감 요구 사항에 따라 결정됩니다. 또한, 합금의 특성에 따라 코팅 결과가 달라집니다. 예를 들어, 5000 시리즈 알루미늄 합금을 양극 산화 처리하면 내마모성이 저하되는 반면, 6000 시리즈 합금을 사용하면 최상의 결과를 얻을 수 있습니다.
알루미늄 경질 산화 처리에 일반적으로 사용되는 합금은 다음과 같습니다.
● 5052
● 6061
● 6063
●6082 등
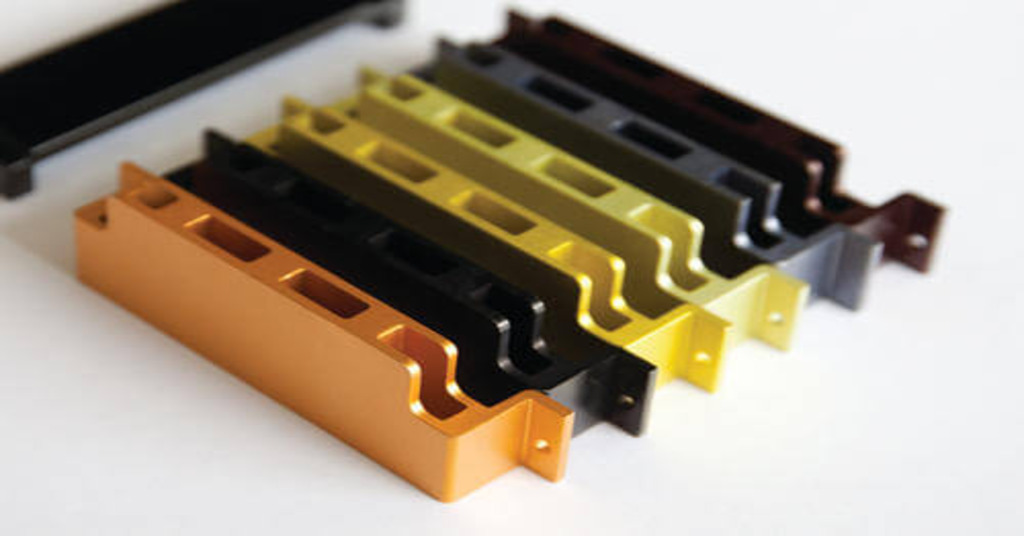
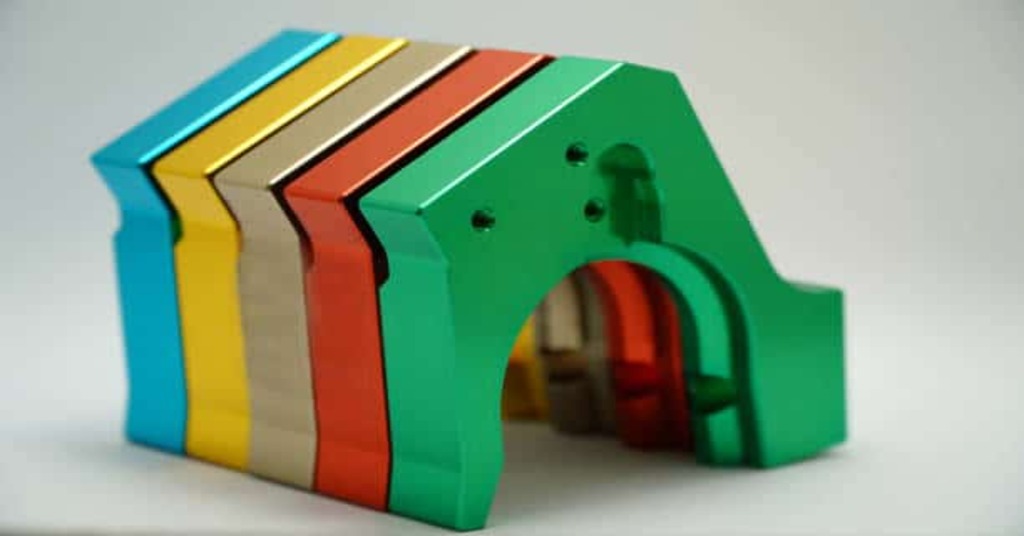
또한, 경질 아노다이징 색상은 합금 원소에 따라 달라집니다. 아래 표는 알루미늄 합금 계열과 해당 색상을 보여줍니다.
| 알루미늄 시리즈 | 하드 코팅 아노다이징 후 색상 |
| 1XXX | 맑고 윤기가 나는 외관 |
| 2XXX | 황색의 |
| 3XXX | 갈색은 학년에 따라 다를 수 있습니다. |
| 4XXX | 짙은 회색 |
| 5XXX | 깨끗하고 견고한 산화층 |
| 6XXX | 투명하고 뛰어난 보호 기능 |
| 7XXX | 투명한 상태에서 아연 수치가 높으면 갈색으로 변합니다. |
경질 아노다이징은 어떤 산업 분야에서 사용됩니까?
경질 산화막 처리는 다양한 산업 분야에서 가장 활용도가 높은 산화막 처리 공정 중 하나입니다. 이 기술은 주로 알루미늄, 티타늄, 마그네슘과 같은 금속에 적용되지만, 특히 알루미늄에 주로 적용됩니다. 경질 산화막 처리는 이러한 재료의 외부 표면을 부식 방지, 비전도성, 그리고 경우에 따라서는 장식적인 층으로 변환합니다. 이러한 보호 및 미적 특성 덕분에 경질 산화막 처리는 다양한 산업 분야에서 널리 사용됩니다. 예를 들어, 광학 산업에서는 극한의 작동 환경에서도 높은 내구성과 정밀도를 요구하는 부품을 생산하는 데 사용됩니다. 방위 산업에서는 군사 장비에 필요한 보호 및 내식성을 제공하여 가장 혹독한 환경에서도 효과적으로 작동할 수 있도록 합니다.
건축 산업
건축 산업에서 양극 산화 알루미늄은 건물의 외관 및 내부 장식에 사용되며, 보호 기능을 제공할 뿐만 아니라 건물에 현대적인 외관을 부여합니다. 의료 분야 또한 이 공정의 혜택을 크게 받을 것으로 예상되는데, 의료 기기가 부식 방지 기능은 물론 생체 적합성 및 손쉬운 멸균성을 갖추도록 해주기 때문입니다.
우주항공
양극 산화 처리된 항공우주 부품
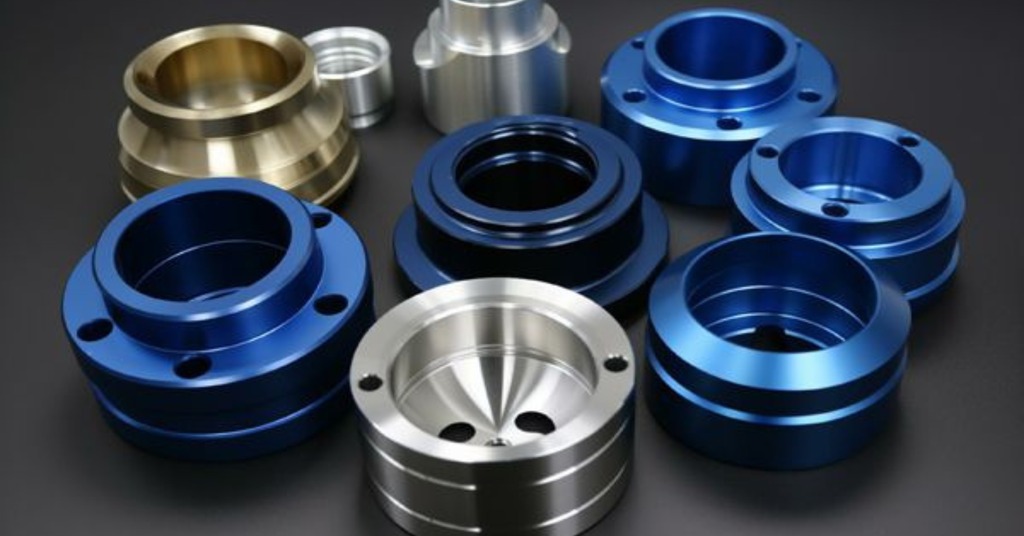
경질 양극 산화 처리는 항공우주 산업에서 항공기 착륙 장치, 유압 부품 및 구조 부품과 같은 부품의 경도와 내식성을 향상시키는 데 사용됩니다. 이러한 코팅은 비행 중 발생할 수 있는 대부분의 환경 조건을 견딜 수 있어 지속적인 작동 신뢰성과 안전성을 제공합니다.
자동차
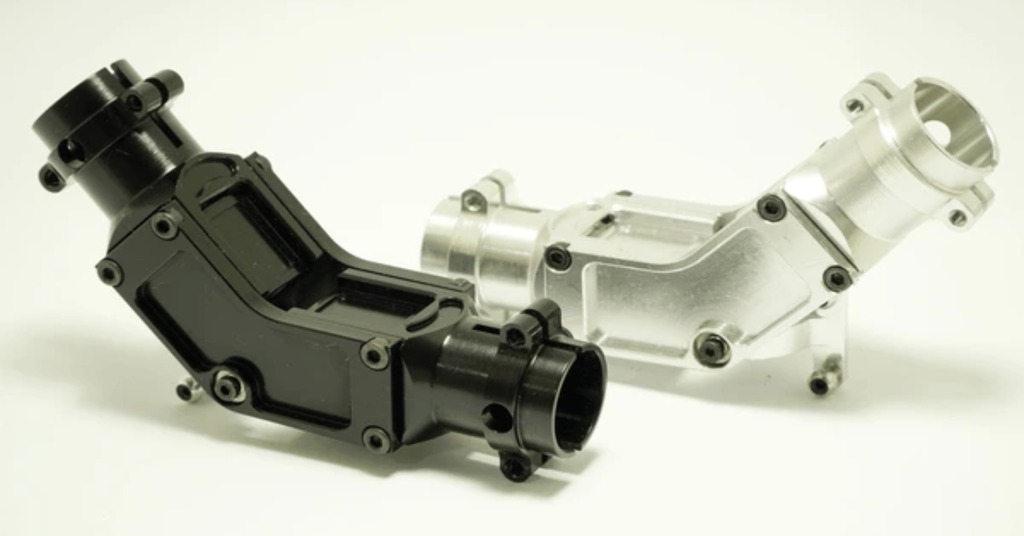
양극 산화 처리된 자동차 부품
자동차 산업에서 경질 양극 산화 처리는 실린더, 실린더 라이너 및 엔진 내부 부품의 마모 저항성과 보호 기능을 향상시키는 데 매우 중요합니다. 이 공정은 마찰과 기계적 스트레스에 노출되는 자동차 부품의 내구성을 높여 차량의 성능과 신뢰성을 향상시킵니다.
의료 기기
정밀 의료용 아노다이징
의료기기는 경도, 내식성 및 생체 적합성을 향상시키기 위해 경질 양극 산화 코팅 처리됩니다. 이러한 표면 처리는 의료 기기가 화학 물질의 영향을 받거나 손상되는 것을 방지하여 의료 시설에서 효율적이고 안전하게 사용할 수 있도록 도와줍니다.
소비자 부품 및 하드웨어
하드 코팅 아노다이징은 유압 실린더 및 기어와 같이 자주 사용되는 소비자 제품 및 하드웨어에 유용합니다. 이 코팅은 부품 표면에 내마모성이 뛰어난 보호층을 형성하여 마모를 줄이고 장비의 효율성을 향상시킵니다.
경질 코팅 마감의 장점
경질 양극 산화 코팅은 다양한 장점을 가지고 있습니다. 예상되는 이점은 다음과 같습니다.
- 부식 저항
경질 양극 산화 코팅은 내식성이 매우 뛰어나며, 1000시간 5% 염수 분무 시험(ASTM B-117)과 같은 가혹한 시험을 쉽게 통과할 수 있습니다. 따라서 녹슬지 않고 오랫동안 사용할 수 있도록 가혹한 환경에 노출되는 용도에 적합합니다.
- 경도
경질 양극 산화 처리된 알루미늄의 미세 경도는 500~530 VPN 사이입니다. 이 경도는 균일하며 코팅 두께에 관계없이 최대 1.5밀(mil)의 값을 달성할 수 있습니다. 이는 재료에 충분한 경도를 제공하는 동시에 마모와 긁힘에 대한 저항력을 확보해 줍니다.
- 저항을 착용
경질 양극 산화 코팅은 일반 양극 산화 알루미늄보다 내마모성이 10배 더 뛰어납니다. 이는 동일한 마모 조건에서 견고한 양극 산화 알루미늄이 시안화물 표면 경화강에 비해 상대적으로 마모율이 낮다는 시험 결과에서 잘 나타납니다.
- 허용 오차
경질 양극 산화 처리는 얇고 균일한 코팅층을 형성하며, 부품의 윤곽을 따라가면서도 정밀한 공차로 제작할 수 있습니다. 따라서 복잡한 형상의 부품에도 적용 가능하며, 고른 코팅층과 보호막을 제공합니다.
- 내열성
경질 양극 산화 코팅 처리된 부분은 최대 2000도에 달하는 고온에서 단시간 동안 견딜 수 있습니다. 이러한 내열성은 코팅의 비반응성 특성 덕분입니다. 따라서 고온에 노출되어도 정상적으로 작동해야 하는 용도에 사용할 수 있습니다.
- 전기적 특성
경질 양극 산화 코팅은 전기 절연성이 뛰어나며 유리나 도자기만큼 우수합니다. 이러한 소재는 저항률이 매우 높은 것으로 알려져 있어 절연이 요구되는 전기 부품 및 용도에 사용될 수 있습니다.
- 열적 특성
경질 양극 산화 코팅은 낮은 전도성, 낮은 열팽창률, 그리고 높은 열 방사율을 특징으로 합니다. 두께와 열 방출을 고려한 흑체 방사율 접근 방식은 추가적인 염색 없이도 향상됩니다.
이러한 특성 덕분에 경질 양극 산화 코팅은 경도, 내마모성, 내열성 및 전기 전도성에서 높은 성능이 요구되는 산업 분야에서 가장 선호되는 코팅입니다.
지금 프로린을 사용해 보세요!
효율적인 경질 아노다이징을 위한 고려 요소
경질 아노다이징 처리를 결정할 때는 재료의 호환성, 표면 처리 품질, 그리고 물론 공정 비용 대비 이점 등 몇 가지 측면을 고려해야 합니다.
재료 선택
경질 산화 처리는 알루미늄 기판에 가장 적합한데, 이는 알루미늄이 해당 공정에 대해 우수한 반응을 보이기 때문입니다. 경질 산화 처리를 할 수 있는 다른 금속 종류는 다음과 같습니다.
- 마그네슘
- 티타늄
- 스테인레스 스틸
- 구리
이러한 재료는 천연 산화층을 가지고 있으며 산소에 대한 친화력이 높아 금속의 강도와 내식성을 향상시킵니다.
표면 준비
양극 산화 처리를 위해서는 표면을 매끄럽고 고르게 준비하는 것이 매우 중요합니다. 이러한 준비 과정을 통해 코팅 두께의 불균일성이나 코팅된 표면과의 접착 불량을 방지하여 부품의 효율성과 외관을 향상시킬 수 있습니다.
비용 및 시간 효율성
경질 양극 산화 처리는 다른 표면 처리 방식에 비해 비용과 시간이 더 많이 소요되지만, 일반적으로 제공하는 이점이 이러한 비용을 상쇄합니다. 이 처리 방식은 고응력 환경에서 부품의 강도와 신뢰성을 향상시키므로 중요 용도에 적합합니다. (더 자세한 내용은 다음을 참조하십시오.) 양극 산화 처리 vs 분체 도장)
경질 아노다이징에 대한 특정 표준
다음은 하드 아노다이징입니다. 양극 산화 공정에 관련된 표준;
- MIL-A-8625, III형: 경제의 여러 부문에서 경도 및 부식에 대한 기준을 규정합니다.
- AMS 2469: 알루미늄 합금의 양극 산화 처리에 대한 기술 사양을 설정합니다.
- ASTM B580, A형: 알루미늄 표면에 양극 산화 코팅을 하는 방법에 대한 지침을 제시합니다.
- ISO 10074 : 경질 코팅 마감 공정에 대한 글로벌 표준을 제공합니다.
- MIL-A-63576 (PTFE 밀봉): 윤활성 및 내마모성을 향상시키기 위해 PTFE(폴리테트라플루오로에틸렌)를 밀봉하는 절차를 설명합니다.
- AMS 2482 (PTFE 밀봉): 저마찰 적용 분야의 요구 사항을 충족하기 위해 양극 산화 처리된 표면의 PTFE 밀봉에 대한 더 많은 요구 사항을 제시합니다.
맺음말
하드코팅 마감 경질 아노다이징은 금속 부품의 강도를 높이고 내마모성 및 내식성을 향상시키는 최적의 방법 중 하나입니다. 이 공정은 부품의 수명과 효율성을 높이기 때문에 항공우주 및 의료기기 등 다양한 산업 분야에 적용됩니다. 특히 가혹한 환경에 노출되는 부품에 경질 표면 처리가 필요한 경우, 경질 아노다이징은 신뢰할 수 있는 솔루션입니다.
하드코트 관련 모든 문의는 믿을 수 있는 전문 업체, 프로린(Boda)으로 연락주세요. 양극산화 서비스경질 양극 산화 알루미늄부터 티타늄, 스테인리스 스틸 등 다양한 금속에 이르기까지, 모든 프로젝트에 적합한 투명 또는 검정색 Type 3 경질 코팅 부품을 제공합니다. 지금 바로 문의하시면 무료 견적을 즉시 받아보실 수 있습니다. Boda은 고품질 부품을 신속하고 정확하게 제공하기 위해 최선을 다하고 있습니다.
자주 묻는 질문
Q1. 하드 코팅 아노다이징은 얼마나 오래 지속되나요?
경질 아노다이징 코팅의 내구성은 여러 요인에 따라 달라지며, 비교적 짧을 수도 있고 매우 길 수도 있습니다. 환경에 따라서는 수십 년이 걸릴 수도 있습니다. 이는 주변 환경과 표면이 받을 마모 정도에 따라 결정됩니다. 온화한 환경에서는 더 오래 지속되지만, 극한 환경에서는 더 빨리 열화될 수 있습니다. 이러한 특성 때문에 경질 아노다이징 코팅은 많은 용도에 있어 장기적인 해결책이 될 수 있습니다.
Q2. 하드 코팅 아노다이징 공정은 얼마나 걸립니까?
경질 양극 산화 처리에 소요되는 시간은 코팅 두께, 전압, 전류 밀도, 전해액 농도 등의 여러 요인에 따라 달라집니다. 전해조의 수온 또한 영향을 미칩니다. 일반적으로 특정 공식을 사용하여 소요 시간을 계산하므로 모든 실험에서 정확하고 일관된 결과를 얻을 수 있습니다.
Q3. 하드코팅 아노다이징 처리된 표면은 녹이 슬나요?
아니요, 경질 양극 산화 처리된 표면은 녹이 슬지 않습니다. 녹은 일반적으로 철과 강철에서 발생하지만, 양극 산화 처리는 알루미늄 표면에 보호막을 형성합니다. 이 보호막은 금속의 산화를 방지하여 녹이 스는 것을 막아줍니다. 따라서 양극 산화 처리된 알루미늄은 부식되지 않고 오랫동안 강도를 유지합니다.
질문 4. 경질 코팅 마감은 영구적인 해결책인가요?
아니요, 영구적인 코팅은 아니지만 알루미늄 표면에 내구성 있는 보호 기능을 제공합니다. 양극 산화 처리층은 영구적이지 않으며 시간이 지남에 따라 마모되거나 손상될 수 있습니다. 또한 기업 내부 또는 외부의 환경 요인에도 영향을 받습니다. 그럼에도 불구하고, 양극 산화 처리는 수년간 지속적이고 효과적인 보호 기능을 제공합니다. 노출된 알루미늄 표면에는 자연적으로 산화층이 형성되지만, 양극 산화 처리층처럼 강력하지는 않습니다.
Q5. 하드코팅 양극산화 처리된 소재는 전기 전도성이 있습니까?
아니요, 양극 산화층은 전기적으로 전도성이 없습니다. 바탕 금속은 전도성이 있지만, 표면의 양극 산화층은 절연층입니다. 이러한 특성 때문에 양극 산화 처리된 표면은 전기 절연이 요구되는 분야에서 매우 중요합니다.