
판금 성형 프레스 브레이크 성형은 다양한 형상의 부품이나 제품을 제작하는 데 널리 사용되는 공정입니다. 성형 방법에는 여러 종류가 있으며, 프레스 브레이크 성형은 그중 하나입니다. 프레스 브레이크 성형은 금형, 설정, 설계 변경 측면에서 유연성이 뛰어난 것으로 알려져 있습니다.
프레스 브레이크 성형이라고 불리는 이유는 무엇일까요? 이 공정은 다이와 펀치가 결합된 "프레스 브레이크"라는 장비를 사용하여 변형력을 발생시키는데, 이 힘은 유압식, 기계식 또는 전기식으로 구동됩니다. 제조업체들은 이러한 공정에 CNC 프레스 브레이크 기계를 선호합니다.
다음 섹션에서는 프레스 브레이크 메커니즘, 유형, 성형 계산 및 산업 응용 분야에 대해 설명합니다.
프레스 브레이크 성형이란 무엇인가? 정의 및 중요성
먼저, 성형이란 무엇일까요? 성형은 제어된 힘을 가하여 금속 재료를 소성 변형시켜 원하는 형상을 만드는 금속 가공 공정입니다. 성형은 절삭 가공처럼 재료를 제거하는 과정이 없습니다.
프레스 브레이크 성형은 판금 가공 제어된 기계적 힘을 펀치에 가하여 판금을 상대편 다이에 의해 정의된 형상으로 변형시키는 방법입니다. 원하는 굽힘, 곡률 또는 프로파일 형상을 얻기 위해 재료에 영구적인 변형을 가합니다. 성형하고자 하는 부품에 적합하거나 특별히 설계된 다이와 펀치를 사용합니다.
해당 물질은 자신의 저항력보다 큰 힘을 받습니다. 항복 강도이로 인해 격자 구조가 미끄러지고 다이 캐비티에 의해 유도되는 모양으로 소성 변형됩니다. 인장 강도 판금 프레스 성형에서 또 다른 중요한 요소는 파손을 방지하기 위해 가해지는 힘의 허용 한계를 정의한다는 점입니다. 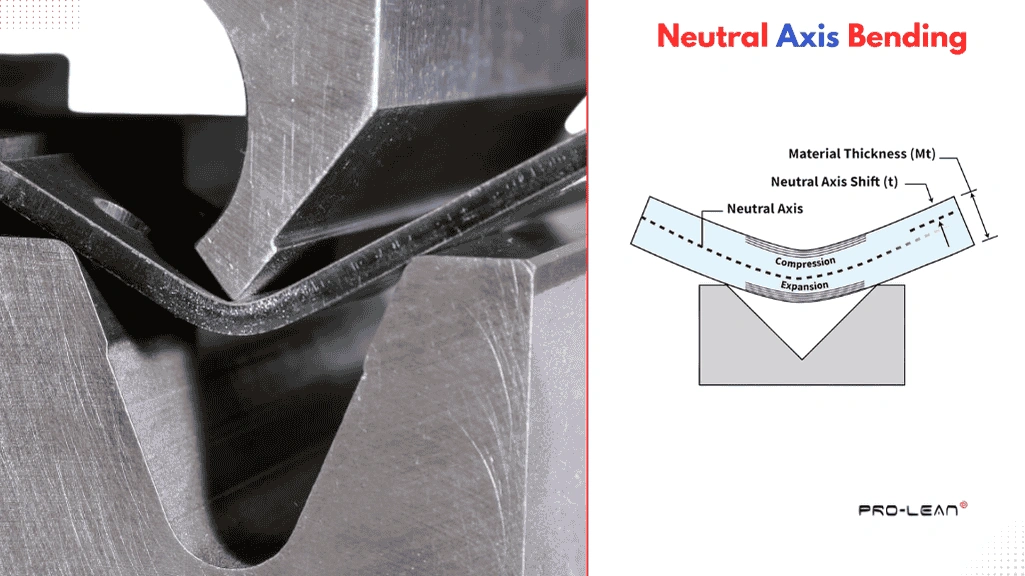
중립축 굽힘
구부릴 때 판의 한쪽 면은 압축되고 다른 쪽 면은 늘어납니다. 따라서 가상의 선을 그리면, "중립축" 이들 사이에서 고려되는 요소입니다. 또한, 스프링백, 연성, 성형성 및 경도도 성형/굽힘 메커니즘에 영향을 미칩니다.
형성의 핵심 요소
프레스 브레이크 성형 공정은 세 가지 핵심 요소로 구성됩니다. 재료, 공구 및 기계알루미늄, 스테인리스강, 강철, 구리, 티타늄, 황동 등 다양한 재질의 판재를 구부릴 수 있습니다. 또한, 사용 가능한 두께는 0.5mm에서 40mm 이상까지 다양합니다.
프레스 브레이크용 공구에는 펀치와 다이(U자형, V자형 등)가 포함되며, 이들은 크롬 몰리브덴 및 텅스텐 카바이드와 같은 견고한 재질로 만들어집니다.
판금 제조의 중요성
프레스 브레이크는 금속판을 정밀하게 구부리는 데 사용되는 기본적인 시스템 중 하나입니다. 적절한 금형을 사용하면 평평한 판재를 복잡한 3D 부품으로 변환할 수 있습니다.
- 높은 구조적 강성을 지니고 있으며, 보강재를 통해 더욱 향상시킬 수 있습니다.
- 성형 공정은 용접 및 기타 유형의 접합부의 필요성을 줄여줍니다.
- 프레스 브레이크의 CNC 자동화는 제조 속도와 효율성을 크게 향상시킵니다.
프레스 브레이크의 네 가지 유형
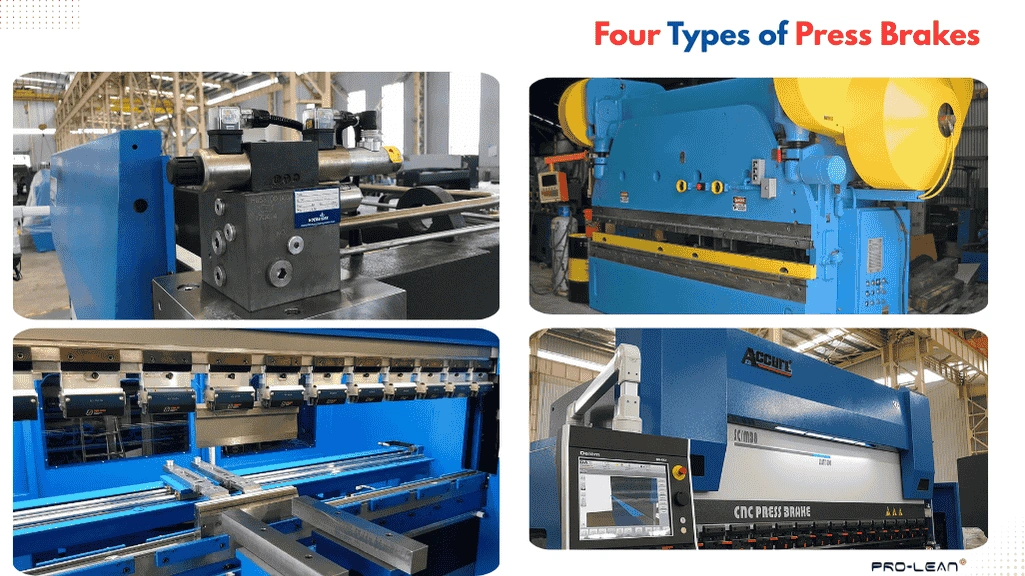
프레스 브레이크의 종류
유압식, 기계식, 전기식, CNC식 등 네 가지 유형의 프레스 브레이크에 대해 자세히 알아보겠습니다.
유압식 프레스 브레이크
유압식 절곡기는 내부에 오일이 있는 유압 펌프를 사용합니다. 온도가 상승하여 오일이 팽창하면 펀치에 연결된 램이 움직입니다. 이러한 전통적인 절곡기는 중간에서 두꺼운 두께의 판재에 적합하며, 높은 정밀도가 필수적인 것은 아닙니다.
- 장점 : 높은 처리 용량(500톤 이상), 우수한 압력 제어, 간단한 구조 및 저렴한 비용.
- 단점 : 낮은 각도에서의 안정성, 오일 누출 위험, 그리고 잦은 유지보수 필요성.
기계식 프레스 브레이크
기계식 프레스 브레이크는 플라이휠 메커니즘과 크랭크, 클러치를 사용합니다. 전기 모터가 플라이휠을 회전시키고, 클러치는 플라이휠을 크랭크축에 연결하여 이 회전 운동을 직선 운동으로 변환하여 하강 램을 작동시킵니다. 유압 프레스는 고속 및 반복적인 성형 작업에 적합합니다.
- 장점 : 고속 스트로크, 일관된 형태, 그리고 간단한 설치.
- 단점 : 정확도 저하, 운영 안전 문제 및 낮은 유연성
전기 프레스 브레이크
전기식 프레스 브레이크는 높은 정밀도를 제공하는 "전기 서보 구동 시스템"이 특징입니다. 판금 제조이 장비는 여러 굽힘과 곡률을 가진 복잡한 판금 부품을 성형할 수 있습니다. 볼 스크류 메커니즘은 서보 모터의 회전 운동을 수직 방향으로 변환합니다. 또한, 볼 스크류의 움직임은 전자적으로 제어되어 램을 정밀하게 움직일 수 있습니다.
- 장점 : 높은 정밀도, 깔끔한 벤딩, 대량 생산에 적합한 비용 효율성.
- 단점 : 초중량 화물에는 사용이 제한되며 설치 비용이 더 많이 듭니다.
CNC 프레스 브레이크
CNC 프레스 브레이크는 별도의 구동 메커니즘을 사용하지 않습니다. 대신 유압식, 전기식 또는 하이브리드 구동 시스템을 CNC 시스템과 통합하여 컴퓨터 명령을 통해 램 이동, 정렬 스트로크 주기, 굽힘 각도 및 백 게이지 위치를 제어합니다.
CNC 자동화는 모든 공정 변수를 일관되게 제어함으로써 부정확성과 결함 발생 위험을 줄입니다. CNC 프레스 브레이크는 정밀한 공차와 일관된 생산이 요구되는 복잡한 부품 성형에 매우 적합합니다.
- 장점 : 정확한 벤딩, 빠른 설정, 높은 복잡성 및 반복성.
- 단점 : 초기 투자 비용 및 유지 관리 비용이 더 높습니다.
지금 프로린을 사용해 보세요!
프레스 브레이크 성형 작업 유형
에어 벤딩, 바텀 벤딩, 코이닝은 제조 공정에 사용되는 세 가지 유형의 프레스 브레이크 성형 방식입니다. 어떤 방식을 선택할지는 판재의 특성, 원하는 정밀도, 벤딩 유연성, 그리고 사용 가능한 톤수에 따라 달라집니다.
에어 벤딩
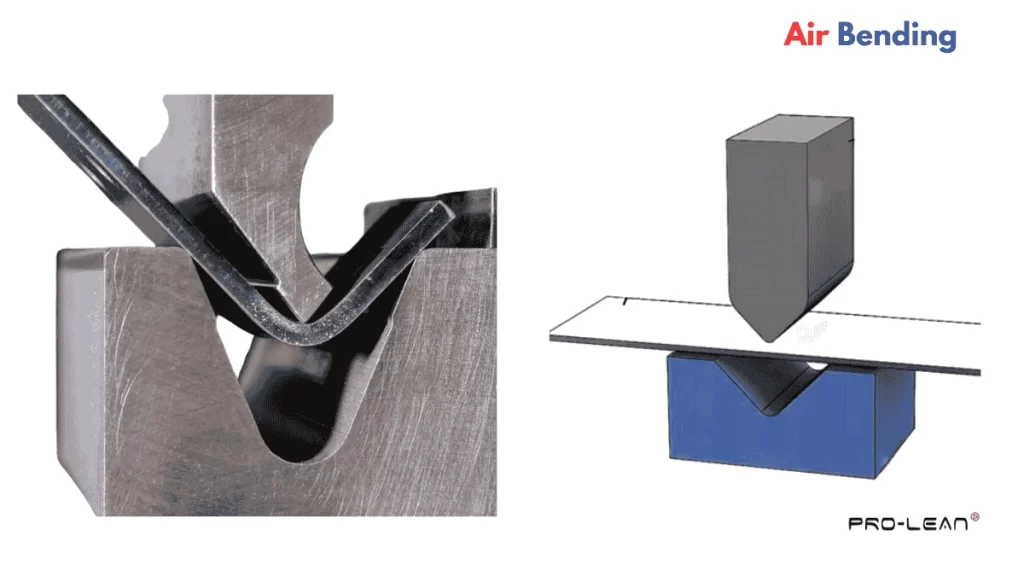
에어 벤딩
에어 벤딩은 펀치가 다이 바닥에 닿지 않도록 작업물을 다이에 눌러 넣는 방식입니다. 펀치가 V자형 다이 캐비티에서 도달하는 깊이에 따라 벤딩 각도가 결정됩니다. 따라서 프레스 브레이크용 툴링은 한 번만 설정하면 다양한 벤딩 각도를 구현할 수 있습니다.
에어 벤딩에서는 펀치의 접촉 시간이 짧아 사이클 타임을 단축하고 표면 결함을 방지하는 데 도움이 됩니다. 그러나 에어 벤딩에서는 스프링백의 영향이 더 크게 나타납니다.
사용시기 : 얇은 판재부터 중간 두께의 판재까지 벤딩, 저톤수 벤딩, 그리고 부품에 여러 벤딩 각도가 필요한 경우에 적합합니다.
하단 굽힘 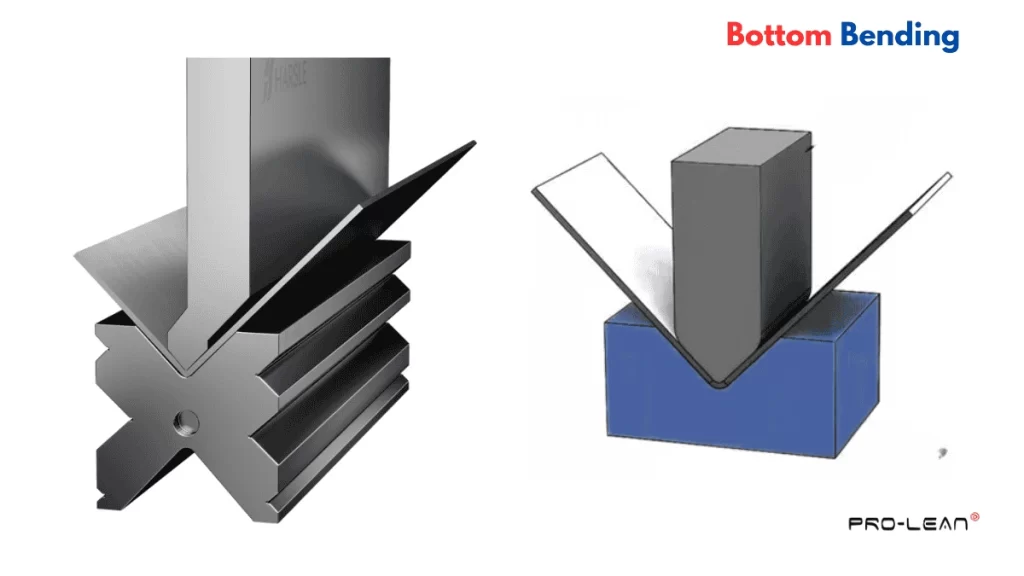
바닥 굽힘
공압 벤딩과 달리 바텀 벤딩(또는 바텀링)은 펀치 끝을 금속 성형 프레스 브레이크 다이의 바닥까지 완전히 눌러서 굽히는 방식입니다. 이 유형의 판금 프레스 성형에서는 다이의 형상이 굽힘 각도를 결정하며, 깊이 제어가 필요하지 않습니다. 다만, 더 높은 톤수가 필요합니다.
사용시기 : 보다 정밀한 공차로 정확한 굽힘이 필요할 때.
코 이닝 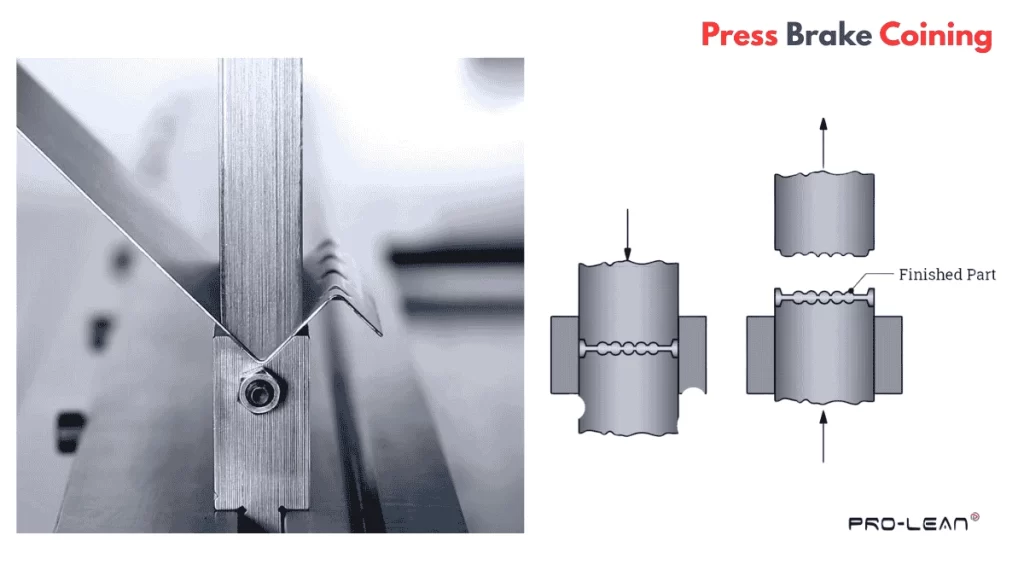
판금 주조
이러한 성형 공정은 펀치와 금속 성형 프레스 브레이크 다이 사이에 고압(일반적으로 공기 벤딩 압력의 최대 10배)으로 가공물을 압축하는 방식입니다. 그 결과, 재료가 흐르면서 정확한 각도와 반경으로 굽힘이 형성됩니다.
사용시기 : 두껍고 단단한 판재에 정밀한 굽힘 각도와 최소한의 탄성 복원을 제공합니다.
지금 프로린을 사용해 보세요!
프레스 브레이크 벤딩에서의 수학적 계산
프레스 브레이크 성형은 K-계수, 굽힘 여유, 굽힘 공제 등 물리적 특성 및 굽힘 변수와 관련된 다양한 수학적 계산을 포함합니다.
프레스 브레이크 벤딩 계산 몇 가지를 살펴보겠습니다.
K 팩터
굽힘력이 작용할 때 중립축은 안쪽 반경 방향으로 이동하는 경향이 있습니다. 따라서 평판 크기 조정 시 이러한 이동을 보정하기 위해 설계 및 제작 과정에서 K-인자를 고려해야 합니다. 예를 들어 스테인리스강의 경우 0.3, 알루미늄의 경우 0.5입니다.
k=tT여기서 t는 내부 굽힘 반경과 중립축 사이의 거리이고 T는 두께입니다.
굽힘 허용 및 공제
이 두 매개변수는 모두 원하는 굽힘 형상에 대한 평면도를 결정하는 데 사용됩니다. 굽힘 여유는 중립축을 따라 소모되는 재료 길이를 고려한 것으로, 평면도 계산 시 추가됩니다. 반면, 굽힘 공제는 평면도에서 차감됩니다.
BA=180π180×θ×(Ri+K⋅T)
BD=2×(Ri+T)×tan(θ2)−BA)
스프링백
스프링백은 재료가 구부러질 때 발생하는 탄성 현상을 말합니다. 판금은 원래 위치로 되돌아가려는 경향이 있기 때문에 하중이 제거되면 구부러진 각도가 약간 줄어듭니다.
가드너 공식을 사용하여 스프링백을 계산하십시오.
스프링백 = θ x엑스 티2 x Y x Ri여기서 E는 강성, T는 두께, Ri는 내부 굽힘 반경, Y는 항복 강도입니다.
프레스 브레이크 성형의 산업적 응용
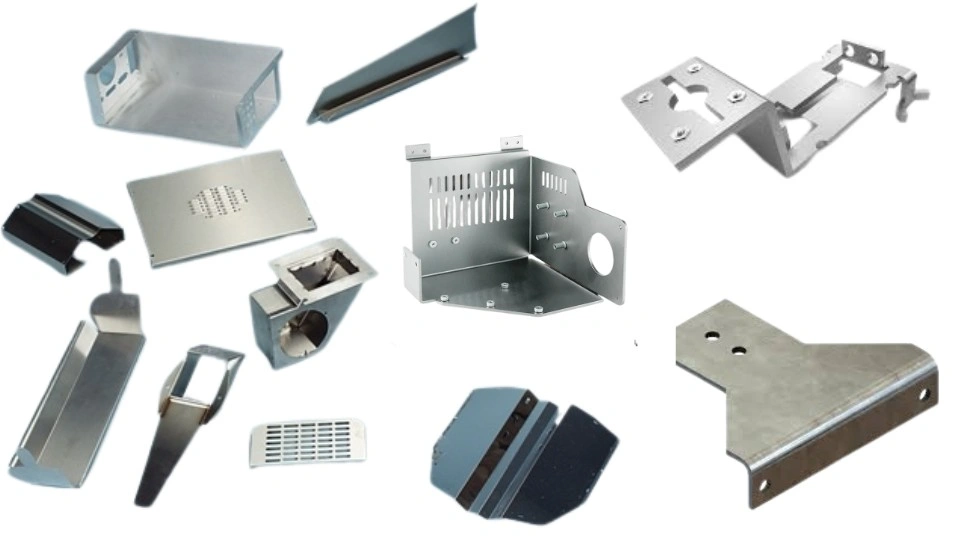
프레스 브레이크 벤딩 부품
프레스 브레이크 성형은 다양한 판금 부품 및 제품을 생산하는 데 사용됩니다. 이 기술은 복잡한 부품 제작, 높은 정밀도, 폭넓은 두께 범위, 낮은 금형 비용 및 생산량 조절의 유연성 덕분에 여러 산업 분야에서 선호됩니다.
아래 표는 자동차, 항공우주, 전자, 의료 및 건축 산업에서 프레스 브레이크 성형의 적용 사례를 요약한 것입니다.
| 업종 | 애플리케이션 예제 |
| 자동차 | 판금 브래킷 차체, 구조 보강재, 배기 보호 장치, 배터리 케이스, 펜더 및 지붕 패널용입니다. |
| 우주항공 | 동체 패널, 객실 내부 패널, 덕트 브래킷, 날개 외피 및 스파. |
| 전자 | 인클로저, 랙, 캐비닛, 접속함, 개폐 패널 및 장착 하드웨어 |
| 의료 | MRI/CT 장비 하우징, 수술 도구 트레이, 인클로저 및 의료용 침대 프레임. |
| 아키텍처 | 외장 패널, 지붕재, 창호틀, 장식 트림 |
합산
프레스 브레이크 성형은 다양한 산업 분야에서 높은 정밀도로 복잡한 다중 벤딩 부품을 생산합니다. 스테인리스강, 알루미늄, 강철, 철, 인코넬 등 다양한 두께의 금속판을 가공하여 판금 부품을 제작할 수 있습니다. 하지만 올바른 금형과 성형 변수를 선택하는 것 또한 매우 중요합니다.
정밀하고 결함 없는 판금 벤딩 부품이 필요하시다면 Boda가 도와드리겠습니다. 판금 서비스 CNC 프레스 브레이크 벤딩, 스탬핑, 레이저 절단, 용접, 표면 처리 및 기타 제작 공정을 포함합니다. 간단한 브래킷부터 복잡한 맞춤형 부품까지, 고객의 설계 및 품질 요구 사항에 맞는 부품을 제작해 드립니다.
FAQ
프레스 브레이크를 사용하는 성형 공정은 무엇입니까?
주로 U자형 벤딩, V자형 벤딩, 바텀 벤딩, 에어 벤딩, 코이닝은 프레스 브레이크를 사용하는 주요 성형 공정입니다.
프레스 브레이크의 8의 법칙은 무엇입니까?
프레스 브레이크에서 8의 법칙은 V형 다이의 개구부가 판재 두께의 8배보다 커야 한다는 것을 의미합니다.
프레스 브레이크의 최소 굽힘 반경은 얼마입니까?
프레스 브레이크의 최소 굽힘 반경은 두께와 재질 유형에 따라 다르며, 일반적으로 두께의 0.8배에서 2배 사이입니다.