
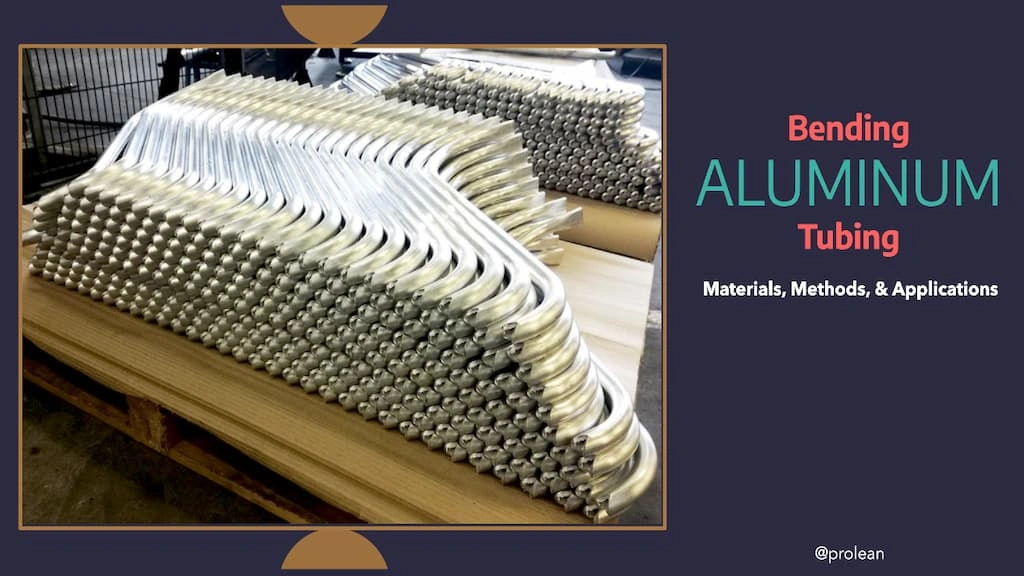
Aluminium buizen en pijpen zijn cruciaal in verschillende industrieën; ze faciliteren specifieke vloeistofstroom of werken als een structureel element. Om de verschillende gebogen en hoekige buisprofielen te verkrijgen, worden buigmethoden zoals roterend, rollend en mandrelbuigen gebruikt.
De vervormbaarheid en het lichte karakter van aluminiumlegeringen zorgen ervoor dat buizen kunnen buigen zonder fysieke schade of compromissen op eigenschappen. Dit artikel behandelt mechanismen, methoden, legeringsklassen en berekeningen met betrekking tot het buigen van aluminium buizen.
Welke aluminiumlegeringen zijn geschikt om te buigen? Selecteer het juiste materiaal
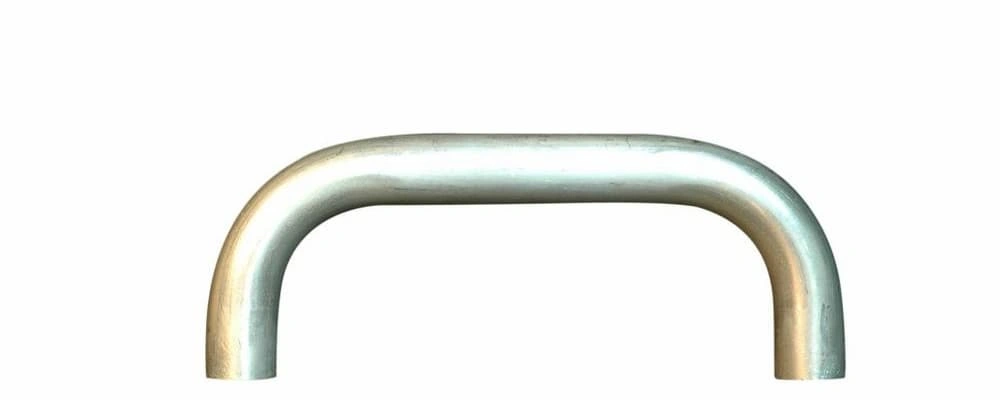
Gebogen aluminiumlegering
Als u onderdelen of producten van aluminium buis buigen nodig hebt, is het noodzakelijk om het juiste type legering te kiezen, vooral in het geval van grote buigkrommingen en radii. De reden hiervoor is dat de buigkwaliteit sterk afhankelijk is van de ductiliteit, rek en warmtebehandelingsstatus van het werkmateriaal.
De volgende soorten aluminium kunnen het meest worden gebruikt bij het buigen van buizen:
Legering 3003
Deze aluminiumsoort bevat voornamelijk mangaan als hoofdbestanddeel van de legering (1 tot 1.5%), samen met koper, silicium en ijzer in kleine hoeveelheden. Aluminium 3003 biedt matige mechanische sterkte, uitstekende vervormbaarheid en corrosiebestendigheid. U kunt 3003-legeringbuizen buigen voor dakbedekking, architectonische onderdelen, tanks en zelfs sommige chemische buistoepassingen.
Legering 6061
Het biedt meer sterkte dan 3003 en heeft een goede vervormbaarheid, maar de ductiliteit kan worden verhoogd met temperende warmtebehandeling. Op de markt kunt u direct warmtebehandelde aluminiumlegeringen van 6061 vinden. De 6061 T4 is bijvoorbeeld de beste getemperde vorm die op de markt verkrijgbaar is voor buisbuigwerkzaamheden.
Toepassingen zijn te vinden in de automobielindustrie, de lucht- en ruimtevaart, de bouw, machinebouw en de scheepvaart. De 3003 is meer geschikt voor hoge prestaties.
( Lees een gedetailleerde vergelijking met 3003 in het artikel “3003 aluminium versus 6061, alles van hun samenstelling en eigenschappen tot toepassingsvoorkeuren)
Legering 5052
Deze kwaliteit biedt ook meer sterkte vergeleken met 3003. De vervormbaarheid is hoog en is bestand tegen corrosie in vochtige atmosferen. De buisbuigtoepassingen zijn algemene maritieme apparatuur, hydraulische buizen en medische apparaten.
Aluminium 5083
De meest opvallende eigenschap van Aluminiumlegering 5083 is het uitstekende gedrag voor extreme omgevingen en toepassingen met hoge sterkte. Het behoudt een hoge sterkte en zeer goede corrosiebestendigheid in de zee. Bovendien biedt het een balans tussen mechanische sterkte en vervormbaarheid.
Buigbuizen van aluminium 5083 zijn populair in de scheepsbouw, drukvaten, automobielvoertuigen en industriële apparatuur.
Hoe kiest u de juiste aluminiumlegering voor het buigen van buizen?
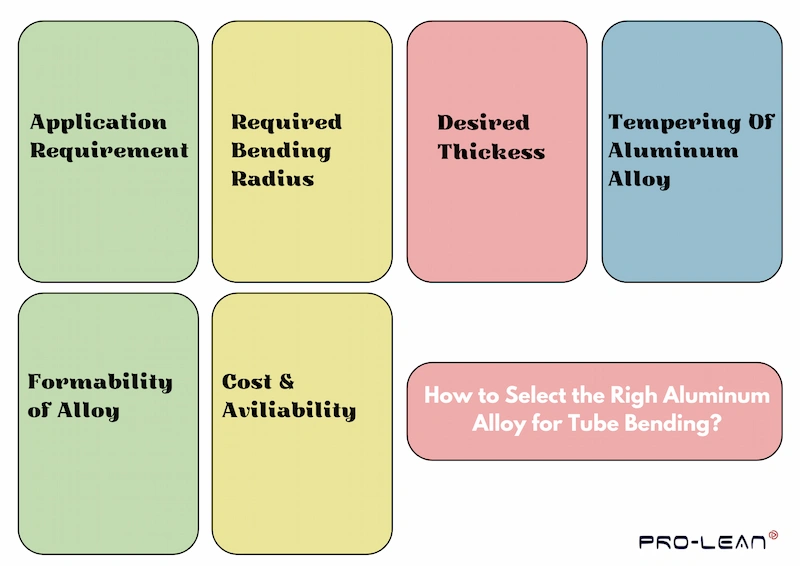
Of u nu kiest voor een legering om de buis eerst te vervaardigen en deze vervolgens te buigen, of direct voor aluminium buizen, er zijn een aantal overwegingen om de juiste optie te vinden;
- Bepaal de vereisten voor uw toepassing, zoals mechanische sterkte, taaiheid, corrosiebestendigheid, vervormbaarheid, enz.
- Houd rekening met de dikte van het buismateriaal in overeenstemming met de gewenste buigradius om scheuren of andere structurele verzwakkingen te voorkomen.
- Ook de tempertoestand is belangrijk, bijvoorbeeld T4, T6, etc.
- Als u in grote volumes produceert, moet u ook rekening houden met de beschikbaarheid op de markt en problemen in de toeleveringsketen.
Probeer Boda nu!
Hoe bereken je buigstralen, kromming en K-factor? Formules voor het buigen van buizen
Om scheuren, sterkteverzwakking en breuken te voorkomen, zijn nauwkeurige ontwerp- en verwerkingsvariabelen nodig, zoals buisdiameter, toegestane stralen, buigkracht, dikte, enz. Om optimale variabelen voor het buigen van aluminium buizen te vinden, worden verschillende buisbuigformules gebruikt.
Laten we eerst de basisbegrippen bekijken aan de hand van een schematisch diagram dat het buisbuigmechanisme weergeeft;
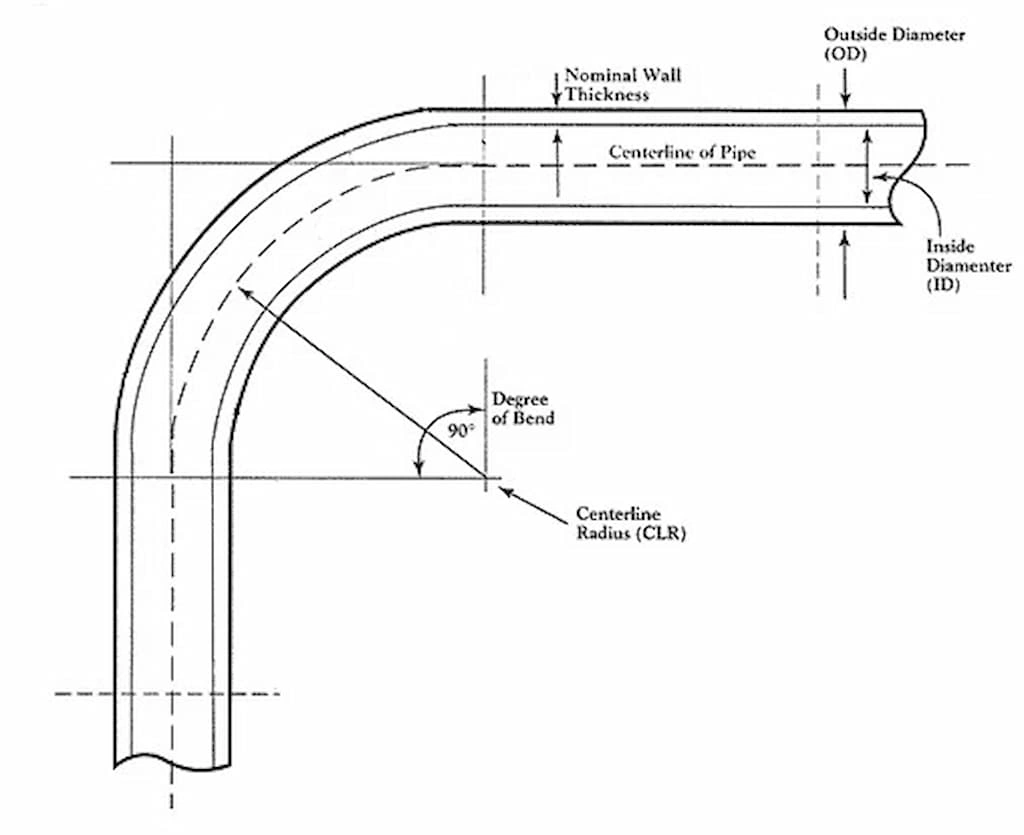
Buis buigen
Buigboog: Het gebogen gedeelte van een buis na het buigen
Middellijn van de buis: De denkbeeldige middellijn van de cilindrische buis/pijp
Buig radius: De hoek waaronder de buis gebogen is, ten opzichte van de middellijn.
Beenlengte: De De rechte delen van de buis komen uit de bocht.
Buitendiameter (OD): De meting over de buitenbreedte van de buis.
Binnendiameter (ID): De meting over het inwendige oppervlak van de buis, exclusief de dikte en de buitendiameter.
| Parameter | Formule |
| “D” van Bend | CLR / OD |
| Binnendiameter (ID) | OD – 2 × T |
| Binnenradius (IR) | CLR – (OD/2) |
| Buitenradius (OR) | CLR + (OD / 2) |
| K-factor | t / T |
| Wandfactor (WF) | WF = OD / T |
| Lengte van de buis in de bocht | CLR × Geboortedatum × 0.01745 |
Waar;
CLR = Middellijnstraal
OD = Buitendiameter
DOB = Buiggraad (in graden)
T = Wanddikte
t = Afstand van het binnenoppervlak tot de neutrale as
Bovendien is het belangrijkste verschil met berekening van plaatwerkbuigen is dikte en buigradius. Buigen van buizen omvat holle geometrieën en heeft ondersteuning nodig bij het toepassen van buigkracht, maar buigen van platen richt zich op de dikte van massieve platen.
Welke methode gebruiken machinisten om metalen buizen te buigen?
Er zijn drie belangrijke methoden die ingenieurs en machinisten gebruiken voor het buigen van aluminium buizen: roterend trekken, compressie en rollen. Laten we eens kijken naar hoe aluminium te buigen slangen met deze drie methoden in het kort;
- Roterend trekbuigen
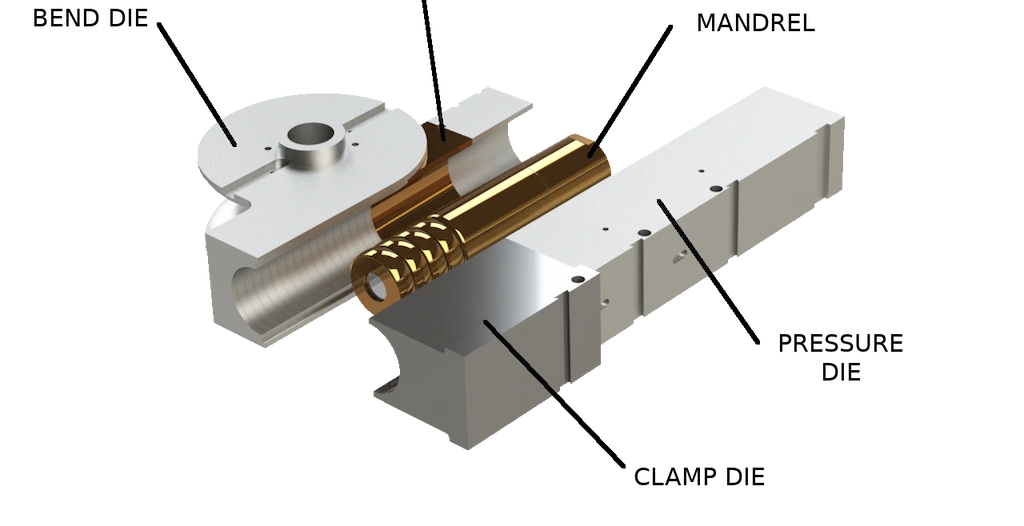
Draaiend buigen van de buis
Meerdere matrijzen worden gebruikt voor roterend trekbuigen, terwijl doornen worden ingebracht op basis van grootte en buigcomplexiteit. Hierbij wordt een aluminium buis op een buigmatrijs geklemd terwijl er druk wordt uitgeoefend met een drukmatrijs om de buis tijdens het buigen te geleiden. Bijgevolg elimineert de wissermatrijs vouwen op het buigpunt. Terwijl de buigmatrijs roteert, vormt deze de buis met precisie tot de gewenste straal.
- Compressie buigen
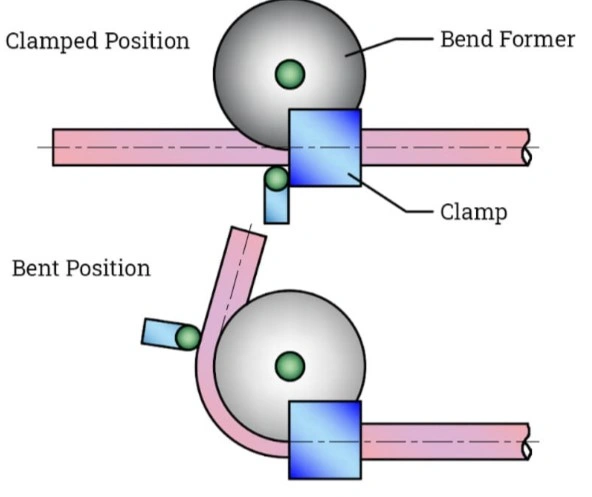
Compressiebuiging van de buis
Het is een eenvoudigere methode en heeft geen mandrel in de buis nodig tijdens het buigproces. Twee matrijzen werken samen om de buigingen te bereiken; een stationaire matrijs geeft ondersteuning aan de buis en een compressiematrijs duwt de buis tangentieel langs het lichaam van de stationaire matrijs.
Hoewel drukbuigen niet zo nauwkeurig is als roterend buigen, kan het grotere buigradiussen en dikkere aluminium buizen aan.
- Buigen van rolbuizen
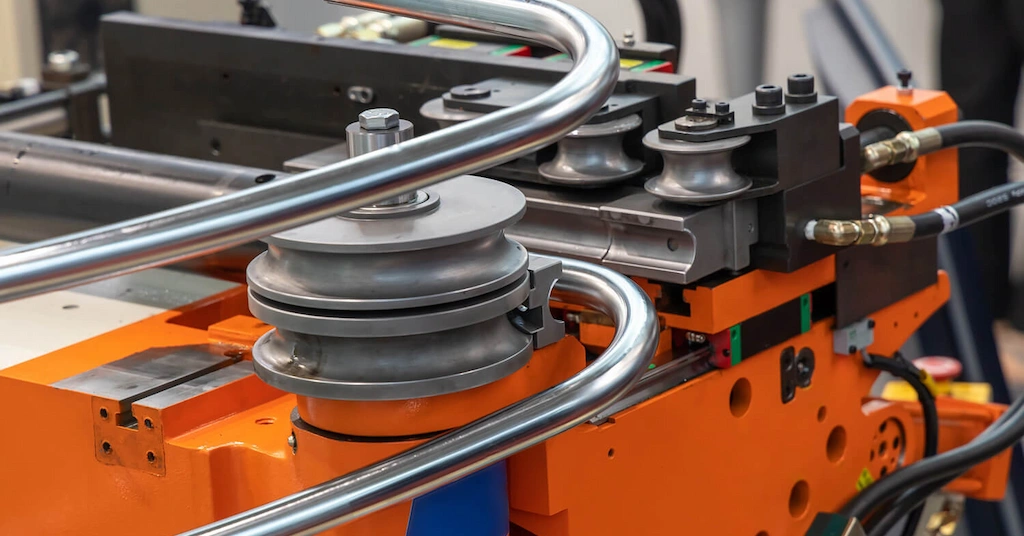
Rolbuigen van buis
De rolbuisbuigmethode omvat drie rollen in een driehoekige configuratie (meestal verticaal georiënteerd). De onderste twee rollen ondersteunen en sturen de buigkromming, terwijl de neerwaartse druk van de bovenste rollen de buis in de gewenste straal buigt terwijl deze passeert. Het wordt voornamelijk gebruikt voor het buigen van aluminiumbuizen met grote radii en buiglengtes.
Lees verder: Buigen van buizen en pijpen: soorten methoden, gereedschap en toepassingen
Buigen van aluminium vierkante buizen
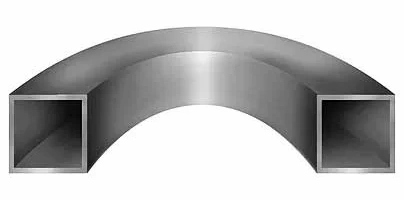
Vierkante buis buigen
Het buigen van vierkante buizen is niet zo eenvoudig als normale cilindrische buizen. Het wordt meestal gedaan met een drukbuisbuiger die speciaal is ontworpen voor vierkante buizen. De buiger bevat een matrijs die de buis vasthoudt en ondersteunt waar kracht wordt uitgeoefend op het uiteinde van de buis om te buigen.
Een ander aspect van het buigen van vierkante buizen is het verwarmen van de buizen om hun vervormbaarheid te vergroten. Hierdoor kunnen ze worden gebogen zonder dat er scheuren of barsten ontstaan aan de randen van de buiglijn.
Soms snijden machinisten ook inkepingen op de buigpositie van binnenuit als de gebogen buizen niet bedoeld zijn voor toepassingen met hoge spanningen.
Probeer Boda nu!
Verschillen tussen het buigen van buizen en het buigen van platen
Het buigen van plaatwerk en buizen zijn verschillende fabricagemethoden; plaatwerk buigen omvat een matrijs- en ponsopstelling om werkbladen in complexe onderdelen te buigen. Het paste technieken toe zoals luchtbuigen, bodembuigen, roterend buigen, munten, vouwen, etc.
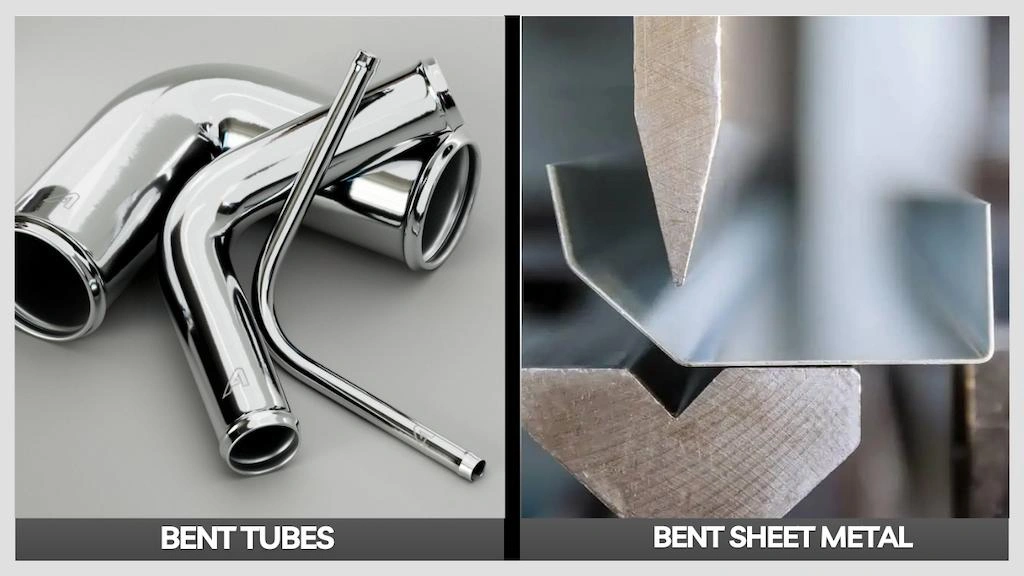
Buigen van buizen versus buigen van platen
Voornamelijk worden kantbanken gebruikt om plaatmetalen te buigen, waaronder aluminiumplaten. Ze kunnen worden omgezet in behuizingen, beugels, etc. Bovendien is het buigen van plaatmetaal veelzijdiger en heeft het specifieke toepassingen dan het buigen van buizen.
“Voor geavanceerde buigoplossingen met nauwe toleranties kunt u gebruikmaken van plaatwerk buigservice van Boda. De in-house apparatuur en ervaren mankracht werken samen om te voldoen aan de eisen van uw op maat gemaakte plaatwerk fabricage project. "
Wat is vormbaarheid? Hoe beïnvloedt het het buigen van buizen?
De vervormbaarheid van een metaal verwijst naar het vermogen om te worden omgezet in verschillende geometrieën zonder materiaalscheuren of nekken. Bij buigen betekent hogere vervormbaarheid dat metaal strakkere buigradii en compacte buiggeometrieën kan accommoderen.
|
Materiaal |
Vormbaarheid |
Buigdruk |
Vermogen voor complexe vormen |
|
Aluminium |
Hoge |
Laag |
Hoge |
|
Staal |
Gemiddeld |
Gemiddeld |
Gemiddeld |
|
Roestvast staal |
Laag |
Hoge |
Laag |
|
Koper |
Hoge |
Laag |
Hoge |
|
IJzer |
Laag |
Hoge |
Laag |
Aluminiumlegeringen worden beschouwd als ductiel materiaal, wat betekent dat ze zeer vervormbaar zijn, en buizen kunnen tijdens buigbewerkingen plastisch vervormen met eventuele defecten. Hoe strak u kunt buigen, hangt dus af van de dikte en de diameter van de buis.
Andere materialen die worden gebruikt bij het buigen van buizen
Naast aluminium kunnen ook andere metalen buizen in de gewenste vorm of kromming worden gebogen, zoals: buigen van roestvrijstalen buizen, koperen buizen, bronzen buizen, messing buizen, enz.
Hoewel dezelfde methoden en opstellingen kunnen worden gebruikt voor het buigen van deze metalen buizen, variëren de verwerkingsparameters en smering per buis.
- Roestvast staal
- Gelegeerd staal
- IJzer
- Koper
- Messing
- Brons
Deze metalen buizen hebben specifieke toepassingsvoorkeuren. Buigen van roestvrijstalen buizen is gunstiger voor constructief gebruik, terwijl kleine koperen en messing buizen uitgebreide toepassingen hebben in de elektronica-, elektrotechnische en medische industrie.
Industriële toepassingen voor het buigen van aluminiumbuizen
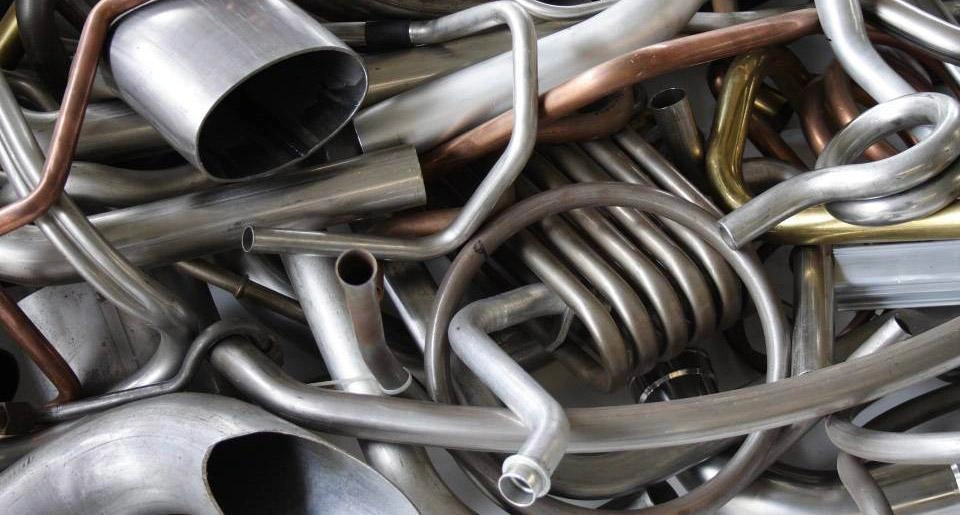
Gebogen aluminium buizen
De materiaaleigenschappen van aluminium zijn gunstig voor diverse industrieën. Het buigen van de buizen helpt bij het maken van verschillende structuren en componenten in de automobielindustrie, architectuur, energiesector, de medische sector, etc.
In de onderstaande tabel wordt aangegeven welke soorten productonderdelen worden gemaakt met gebogen aluminium buizen in verschillende sectoren;
|
Toepassing |
Beschrijving |
Voorbeelden |
|
Verlichtingssystemen |
De warmteafvoerende eigenschappen weerstaan hoge temperaturen |
LED-verlichtingsarmaturen, lampframes |
|
Automotive Industry |
Ze verminderen het voertuiggewicht en verbeteren het brandstofverbruik. |
Fietsframes, motorframes en auto-onderdelen. |
|
Architecturale structuren |
Geschikt voor zowel structurele als decoratieve elementen |
Bewegwijzering, gevels, leuningen. |
|
Luchtvaartindustrie |
Een hoge sterkte-gewichtsverhouding maakt het geschikt voor ruimtevaart onderdelen |
Vliegtuigonderdelen en ondersteunende structuren. |
|
Maritieme toepassingen |
Gekozen voor corrosiebestendigheid in maritieme omgevingen. |
Bootleuningen, ladders, frames |
|
Meubelproductie |
De voorkeur voor het creëren van lichtgewicht en esthetische ontwerpen |
Stoelen, tafels, leuningen. |
Opsommen
Aluminium buizen worden gebogen met behulp van verschillende methoden om cruciale onderdelen te produceren in verschillende industrieën. Het gebruik is divers, van onze badkamerarmaturen tot lucht- en ruimtevaartcomponenten. Met de juiste procedures en overwegingen kunt u de cilindrische, vierkante en andere soorten buizen buigen. Bovendien hebben de materiaaleigenschappen van aluminium ook invloed op de buigkwaliteit; het is gemakkelijk om zeer ductiele en vervormbare legering zoals 3003 te buigen.
Veelgestelde vragen
Hoe buig je aluminium buizen?
Verschillende technieken kunnen worden toegepast om aluminium buizen te buigen, roterend trekken, druk, rollen, compressie en buigen. Meestal worden doornen (massieve staven of gesegmenteerde verbindingen) in de aluminium buizen geplaatst en worden ze gebogen met behulp van een geschikte techniek.
Hoe buig ik vierkante aluminium buizen?
U kunt een buizenbuiger gebruiken met matrijzen die zijn ontworpen voor vierkante buizen, die de buis doorgaans vasthouden en een constante druk uitoefenen. Vaak geven technici er de voorkeur aan om ze te verwarmen tijdens of vlak voor de buigbewerking.
Wat is de vuistregel voor het buigen van buizen?
Een vuistregel voor het buigen van buizen is: “houd een minimale buigradius aan van twee keer de buitendiameter en niet meer dan zeven keer de diameter. '
Wat is de aanbevolen minimale buigradius?
De aanbevolen minimale buigradius voor de buis is 2 keer de diameter. Bijvoorbeeld, een diameter van 40 mm kan worden gebogen met een radius van slechts 80 mm.